


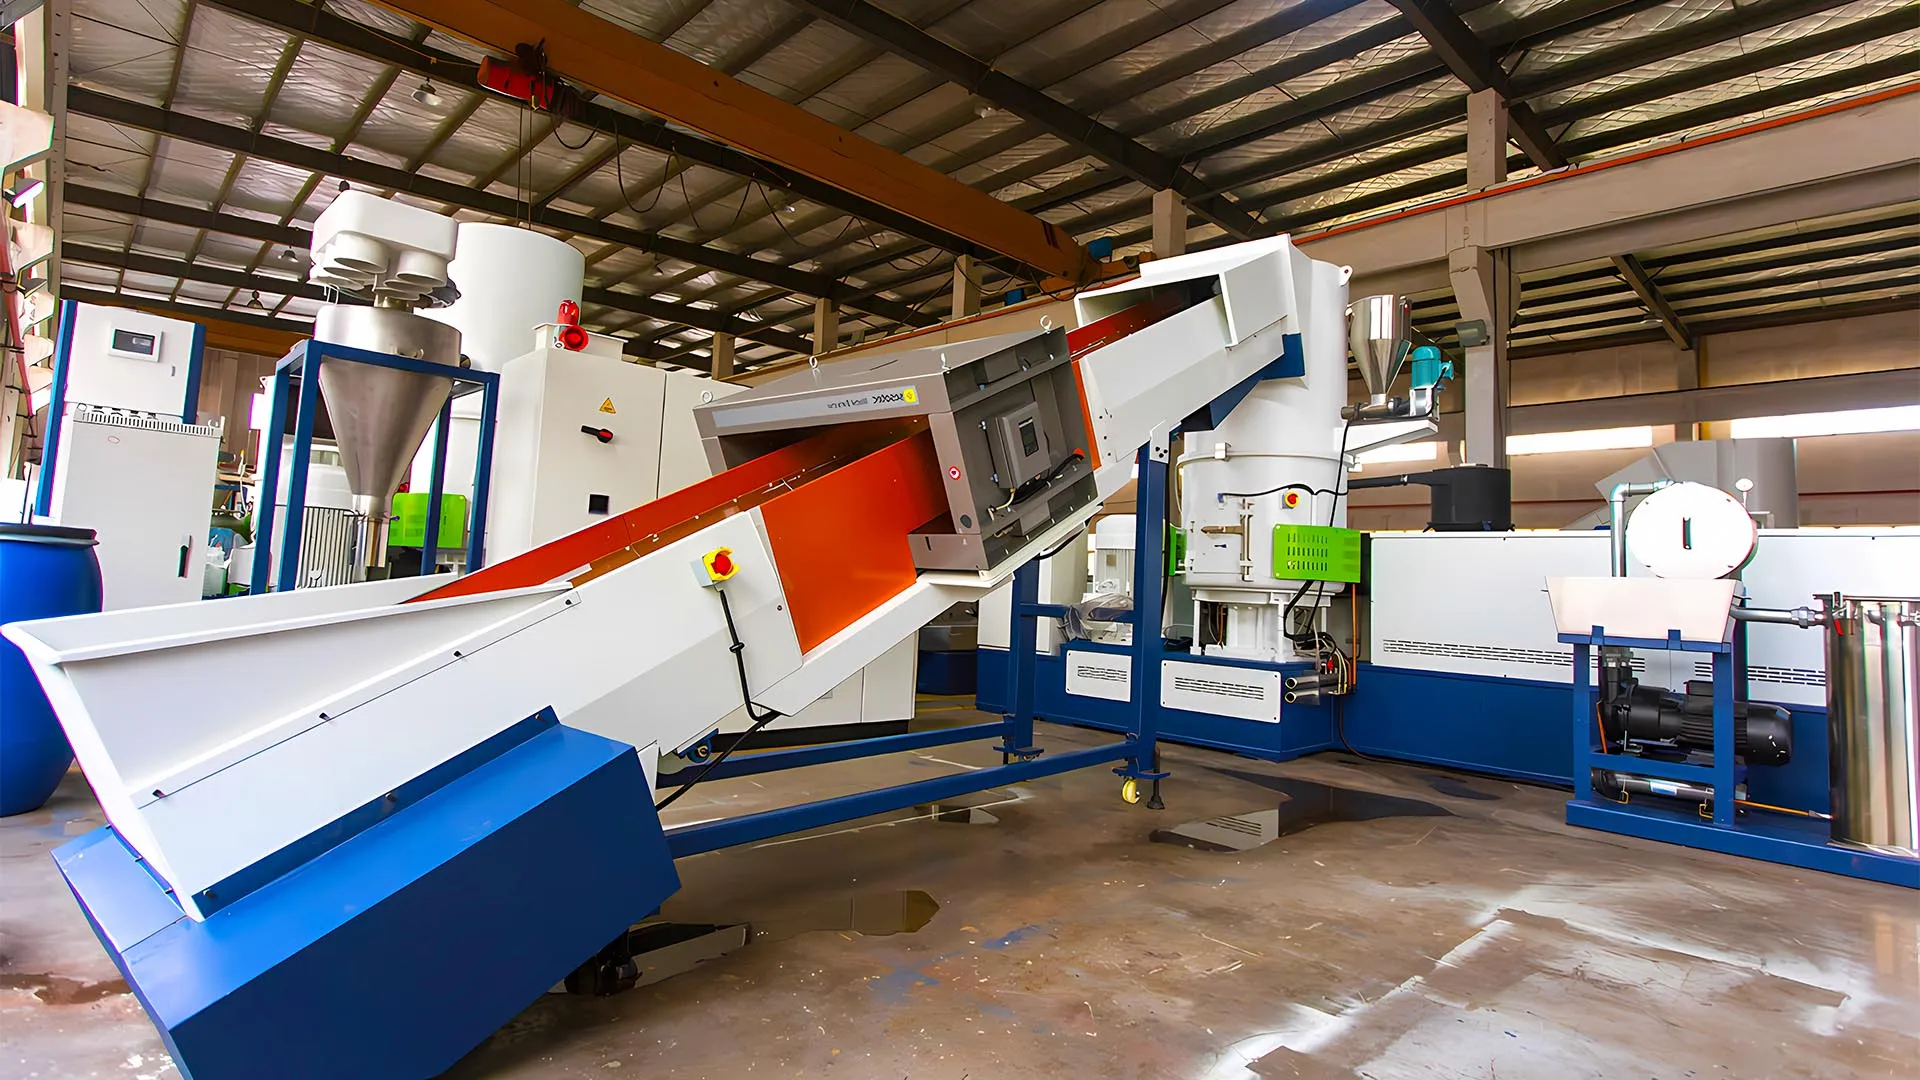
A PP/PE-Folien-Wasserring-Pelletisiersystem kombiniert Aufgabegutverdichtung, Extrusion, Entgasung, Schmelzefiltration, Heißabschlag, Wasserkühlung und Pellettrocknung. Sie ist für leichte flexible Aufgabegüter ausgelegt, die kontrollierte Verdichtung benötigen, bevor sie mit stabiler Rate in den Extruder gelangen können.
Die Modelltabelle auf dieser Seite deckt Nennbereiche von 160 bis 1.200 kg/h ab. Betrachten Sie diese Werte als Vorauswahl: Der tatsächliche Output hängt von Polymer, Schüttdichte, Feuchte, Bedruckung, Verschmutzung, Filtration und Pelletspezifikation ab. Für eine kaufmännische Konfiguration prüfen Sie die PP/PE-Wasserкольцевая грануляторная машина.
Aktualisiert: 18. Juli 2026
Schneller Modellauswahlstabelle
| Modell | Kompaktordurchmesser (L) | Kompaktormotor (kW) | Mutter (mm) | L/D | Antriebsmotor des Extruders (kW) | Nennleistung (kg/h) |
|---|---|---|---|---|---|---|
| SJ80 | 300 | 37 | 80 | 36 | 45/55 | 160–220 |
| SJ100 | 500 | 55 | 100 | 36 | 90/110 | 300–380 |
| SJ120 | 800 | 90 | 120 | 36 | 132 | 450–480 |
| SJ140 | 1,000 | 110 | 140 | 36 | 160/185 | 500–650 |
| SJ160 | 1,200 | 132 | 160 | 34 | 220/250 | 800–1,000 |
| SJ180 | 1,400 | 315 | 180 | 34 | 315 | 1.000–1.200 |
Auswahlhinweis: Schneckendurchmesser und Motorleistung garantieren keinen Output. Verlangen Sie einen kontinuierlichen Materialversuch mit derselben Folienbeschaffenheit, Siebkombination, Entgasungsanordnung und Pelletqualität wie in der Produktion gefordert.
Wie funktioniert der Wasser-Ring-Film-Pelletisierungsprozess
1. Führen und prüfen Sie die Förderung
Ein Bandförderer oder eine Rollenzuführung transportiert Folie, Raffia oder Gewebematerial zum Schneidverdichter. Die Zuführsteuerung sollte auf die Verdichterlast reagieren. Installieren Sie eine Metallerkennung vor dem Schneiden und definieren Sie, wie die Anlage bei Metallfund stoppt oder Material ausschleust.
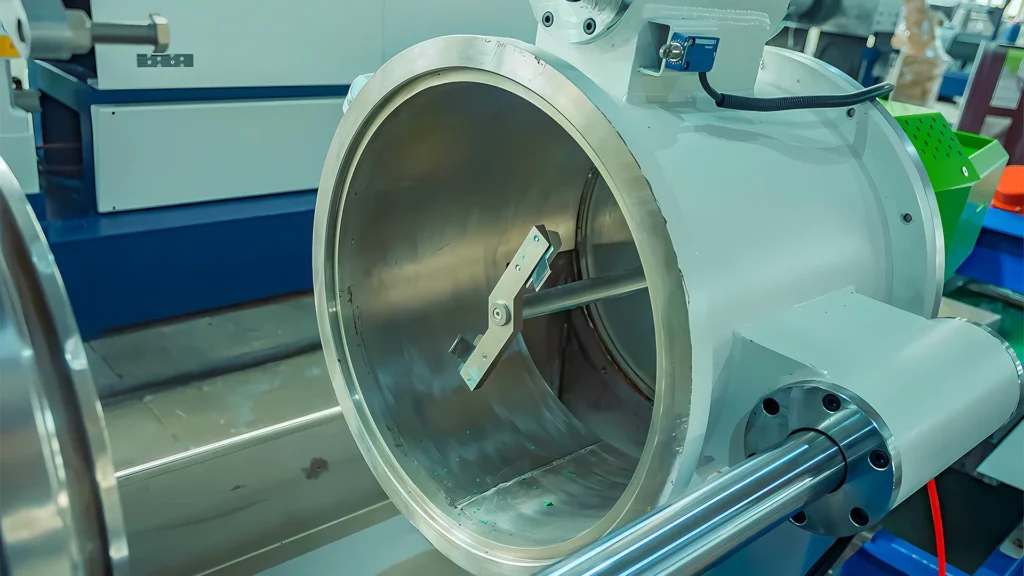
2. Schneiden, erhitzen und komprimieren Sie das Filmmaterial
Rotierende Messer verkleinern die Folie, während Reibung Temperatur und Schüttdichte erhöht. Ziel ist eine kontrollierte, gleichmäßige Schneckenbeschickung – kein unkontrolliertes Schmelzen im Verdichter. Fragen Sie den Lieferanten, wie Messerzustand, Kühlung und Füllstand überwacht werden.
3. Schmelzen und Entgasen
Die Schnecke schmilzt und mischt das verdichtete Aufgabegut. Vakuumentlüftung entfernt einen Teil der Feuchte- und Flüchtigenfracht aus bedrucktem oder gewaschenem Material. Eine Entlüftung kann unkontrolliert nasses Aufgabegut nicht kompensieren – kombinieren Sie die Linie daher mit der richtigen Filmpressen- und Trocknungsstufe.
4. Das Mischgut filtern
Der Siebwechsler schützt die Pelletqualität, indem er restliche Feststoffe abfängt. Wählen Sie die Filtration von der Endanwendung her: Feinere Filtration kann die Sauberkeit verbessern, erhöht aber Druck und Siebwechselbedarf. Dokumentieren Sie den Druck vor und nach dem Filter während des Materialversuchs.
5. Schnitt am Werkzeugschnitt
Rotierende Messer schneiden die Schmelze beim Düsenaustritt. Wasser bildet einen Ring um die Schneidkammer, kühlt die Pellets und trägt sie weiter. Messerdruck, Düsentemperatur und Wasserzustand beeinflussen Pelletform und Anfahrstabilität.
6. Trennen Sie Wasser von den Pellets und trocknen Sie diese.
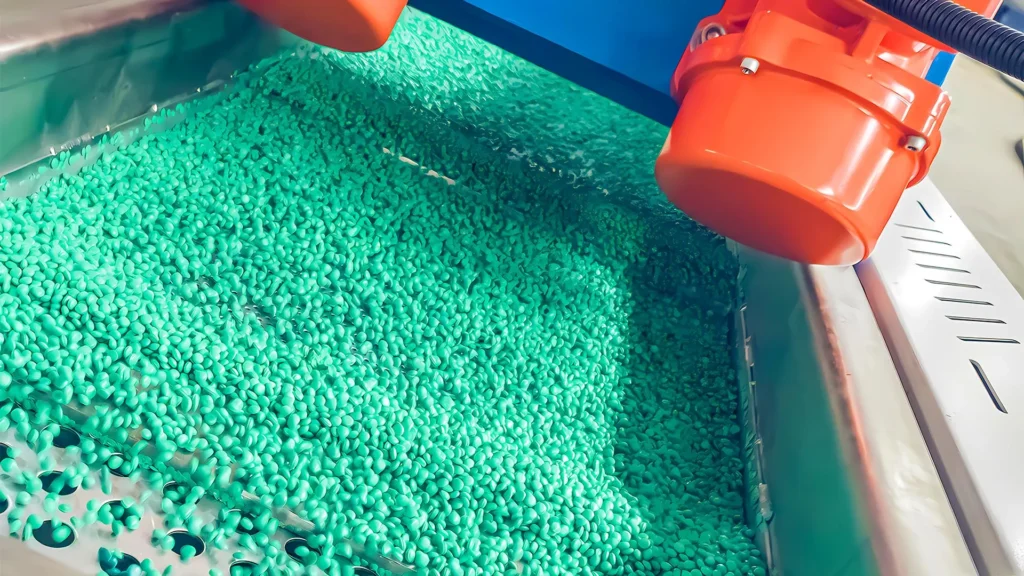
Ein Vibrationsabscheider und ein Zentrifugaltrockner entfernen Prozesswasser vor dem Pelletaustrag. Das Angebot sollte die Pellet-Feuchtezielwerte, die Wasserumwälzanlagen, die Wärmeabfuhr und den Zugang zur Siebreinigung ausweisen.
Wählen Sie die Konfiguration aus dem Aufgabegut
| Zustand des Roheisens | Konfigurationsfrage | Risiko, wenn ignoriert |
|---|---|---|
| Gewaschene Folie mit variabler Feuchtigkeit | Welche Press-, Trocknungs- und Vakuumkapazität ist enthalten? | Entlüftungsschübe und poröse Pellets |
| Heavily printed Film | Ist zusätzliche Entgasung oder eine zweite Stufe erforderlich? | Geruch, Ablagerungen und unbeständiger Schmelz |
| Wovenbeutel oder Raffia | Wie werden lange Streifen geschnitten und Wickeln verhindert? | Beschickungsunterbrechung und Klingenbelastung |
| Hohe Schmutz- oder Papieranteil | Welcher Siebwechsler und welche Filtrationsfläche werden vorgeschlagen? | Häufige Anhalten und Druckspitzen |
| Gemischter PE und PP | Wird der Endkunden für die Mischung akzeptieren? | Pellets, die laufen, aber die Spezifikation des Käufers verfehlen |
Single-Phasen- vs. Zweistufige Extrusion
Eine Einstufige Linie hat weniger Komponenten und kann sauberere, kontrollierte Einsatzstoffe passen. Eine Zweistufige Anordnung fügt eine weitere Schmelze, Entgasung oder Filtrationsmöglichkeit hinzu und kann bedrucktes oder variableres Material passen. Sie fügt auch Leistung, Fläche, Siebe und Wartung hinzu. Fordern Sie Lieferanten auf, zu beweisen, warum die zweite Stufe für Ihren Aufgabegut erforderlich ist, anstatt sie standardmäßig auszuwählen.
Materialprüfung und Kaufannahme
- Senden Sie einen dokumentierten Probe mit Polymer, Feuchtigkeit, Schüttgutdichte, Druck und Kontamination.
- Einvernehmen über die Vorbehandlung, Siebgröße, Temperaturen und Pellet-Spezifikation vor dem Test.
- Dauerhaft genug, um Bildladung, stabile Ausgabe und normale Bedieneranpassungen zu umfassen.
- Gewicht pro Stunde (kg/h), spezifische Energie (falls verfügbar), Schmelzdruck, Abgasbedingungen, Siebwechsel und Stillstand zu protokollieren.
- Pelletgröße, Feinanteile, Feuchtigkeit, Farbe, Geruch und erforderliche Nachlaufleistung überprüfen.
- Akzeptierte Ergebnisse und beiliegende Hilfsmaschinen in den Vertrag aufnehmen.
Anfrageliste für PP/PE-Film-Pelletisiermaschine
- Polymer- und Produktformat: Film, Raffia, Gewebtasche, Vlies oder Rollenabfall.
- Eingehende Feuchtigkeit, Schüttgutdichte, Druck und Verunreinigungen.
- Ziel stabile kg/h und Anwendung der Endpellets.
- Schneid-Compactor, Förderschachtel, Metall Detektor und Kühlbereich.
- Schraubendesign, Entlüftung, Filtration und Siebwechselmethode.
- Wasserring-Schneidemaschine, Wassersystem, Trennvorrichtung und Zentrifugal-Trockner.
- Anschlussleistung, Betriebsdaten, Grundriss und Energiebedarf.
- Prüfbericht, Abnahmeprüfung, Schulung, Garantie und Ersatzteile.
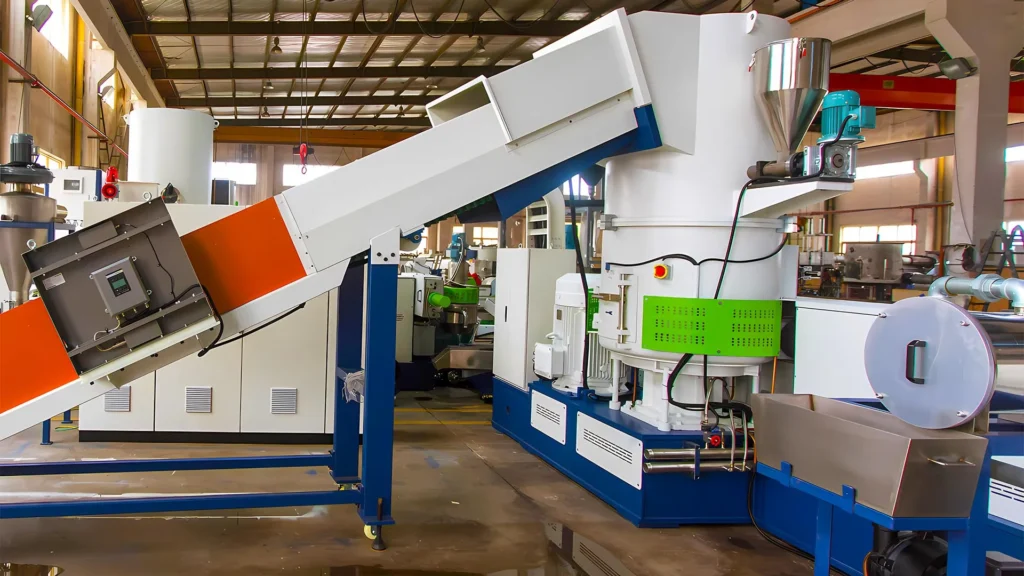
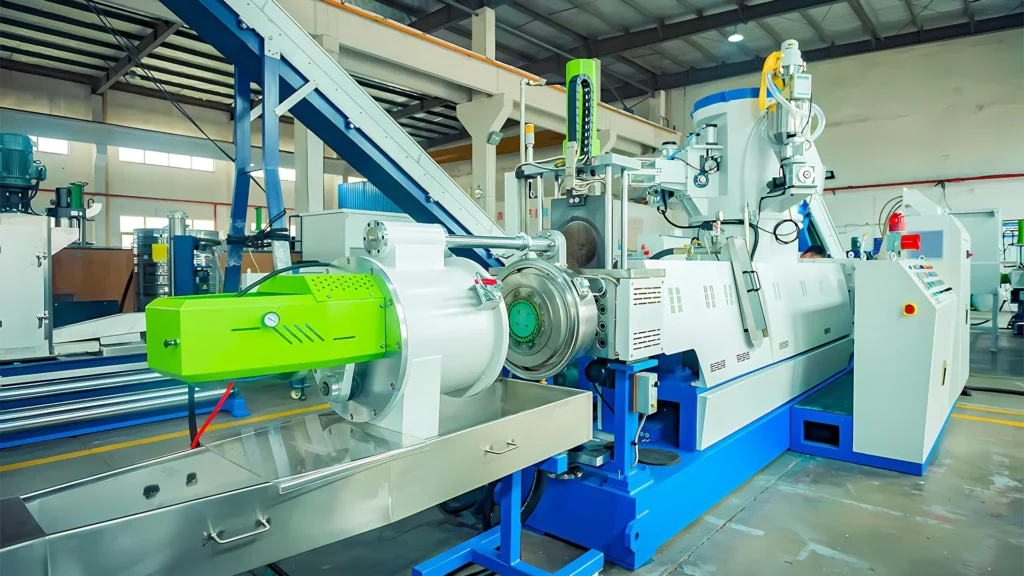
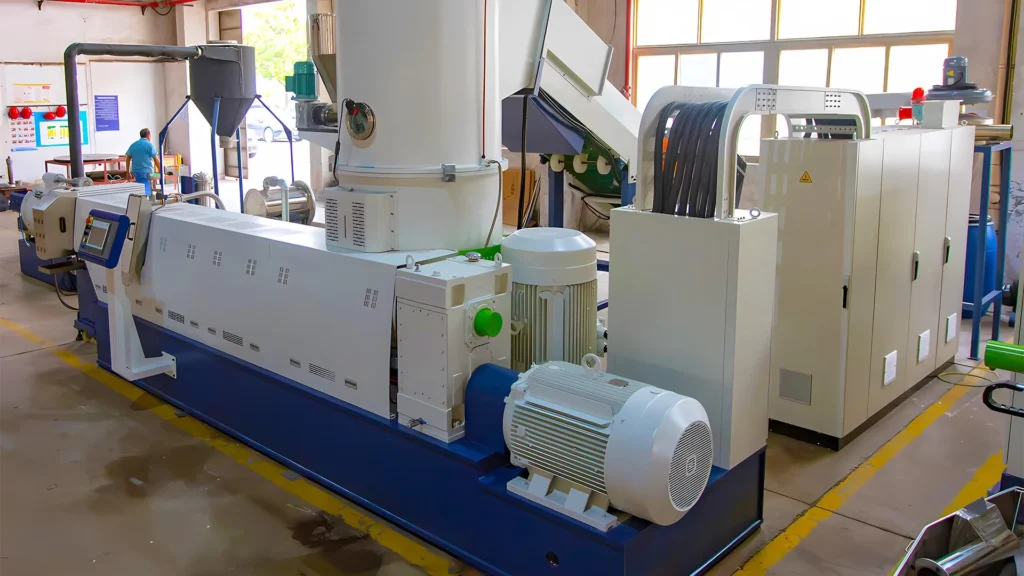
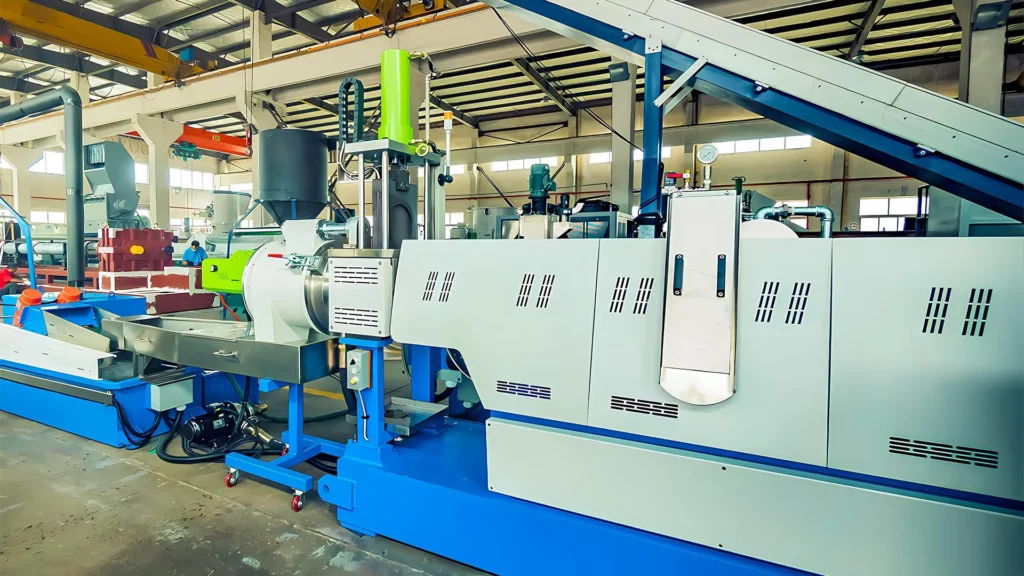
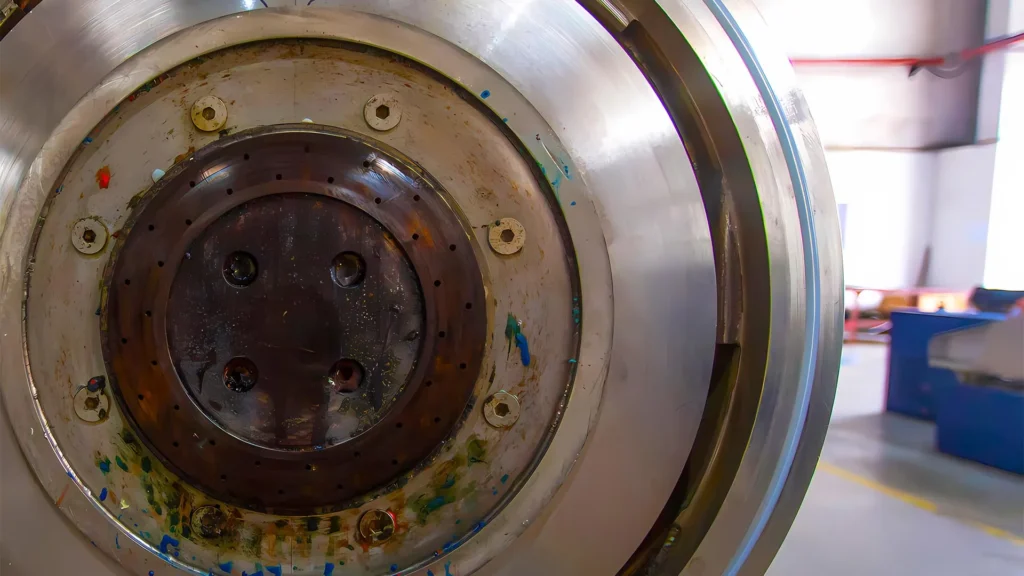
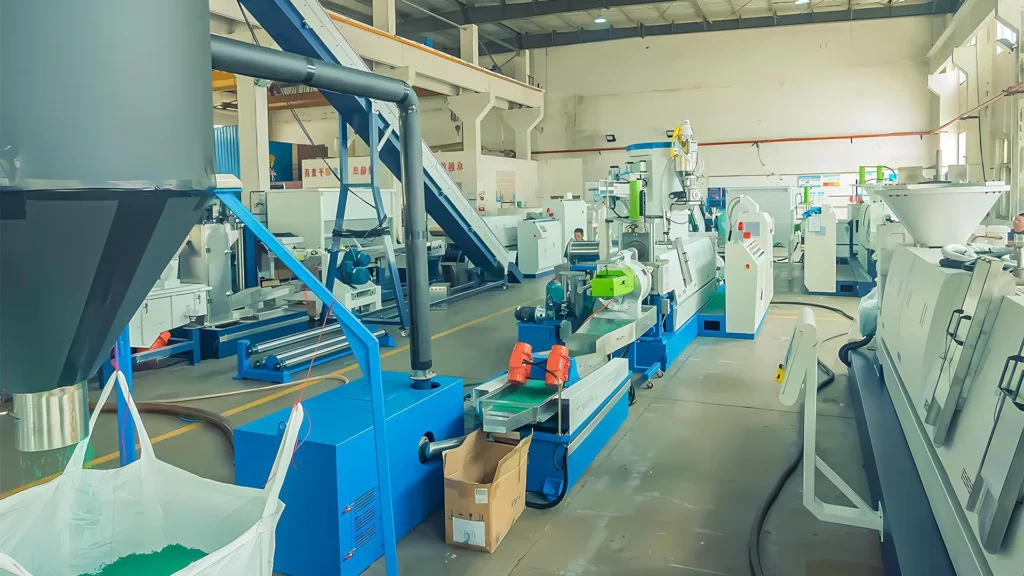
Systembilder
Verwandte Ausrüstung und Nächster Schritt
Vergleichen Sie die Kunststoffgranulierserie und die Arbeitsprinzip des Wasserringpelletierers. Senden Sie Ihr Materialblatt und Pelletziel zusammen mit der Anfrage, damit jede Angebotsvorlage denselben Designgrund verwendet.
Häufig gestellte Fragen (FAQ)
Welche Materialien kann dieses PP/PE-Folien Pelletiersystem verarbeiten?
Typische Aufgabegut umfassen getrennte PE-Folie, PP-Raffia, Gewebesäcke, nichtgewebte Abfälle und geeignete vordichtende flexible Polyolefine. Bestätigen Sie Polymermischung, Feuchtigkeit, Druck und Verunreinigungen durch einen Materialversuch.
Warum Wasserwalz-Doppelschneidwalze verwenden?
Der rotierende Schere schneidet Schmelzmaterial am Düsenauslass und das zirkulierende Wasser transportiert und kühlt die Granulate. Er vermeidet das Handling langer Fäden und wird häufig für flexible PP- und PE-Recyclinganlagen in Betracht gezogen.
Wann wird die Zweistufen-Extrusion in Betracht gezogen?
Beurteilen Sie eine zweite Extrusionsstufe, wenn eine zusätzliche Entgasung oder Filtration des Rohmaterials erforderlich ist, insbesondere bei bedrucktem, variablen oder stärker kontaminiertem Material. Die endgültige Wahl sollte einem Versuch und einem Pellet-Qualitätsziel folgen.
Braucht gewaschene Folie trocknen, bevor sie zu Pellets verarbeitet wird?
Ja. Spezifizieren Sie die Feuchtigkeit, die an den Cutter-Kompakter oder Extruder geliefert wird, und testen Sie sie unter normalen und schlimmsten Bedingungen. Unkontrolliertes Wasser kann die Beschickung, Entlüftung und Pelletqualität destabilisieren.
Sind die angegebenen kg/h Ausgangsleistungen gewährleistet?
Es handelt sich um Modellauswahlbereiche, keine Garantie für jedes Material. Eine Kaufgarantie sollte die getesteten Rohstoffe, Betriebsparameter, stabile Laufzeit, akzeptable Pellets und enthaltenes Zubehör aufführen.
Konfiguration anfordern
Teilen Sie repräsentative Rohstoffbilder, ein Materialmuster, stündliche Ziele, eingehende Feuchtigkeit und die endgültige Pelletanwendung. Die Anlage kann dann konfiguriert und auf einen vereinbarten Produktionsergebnis getestet werden.
