


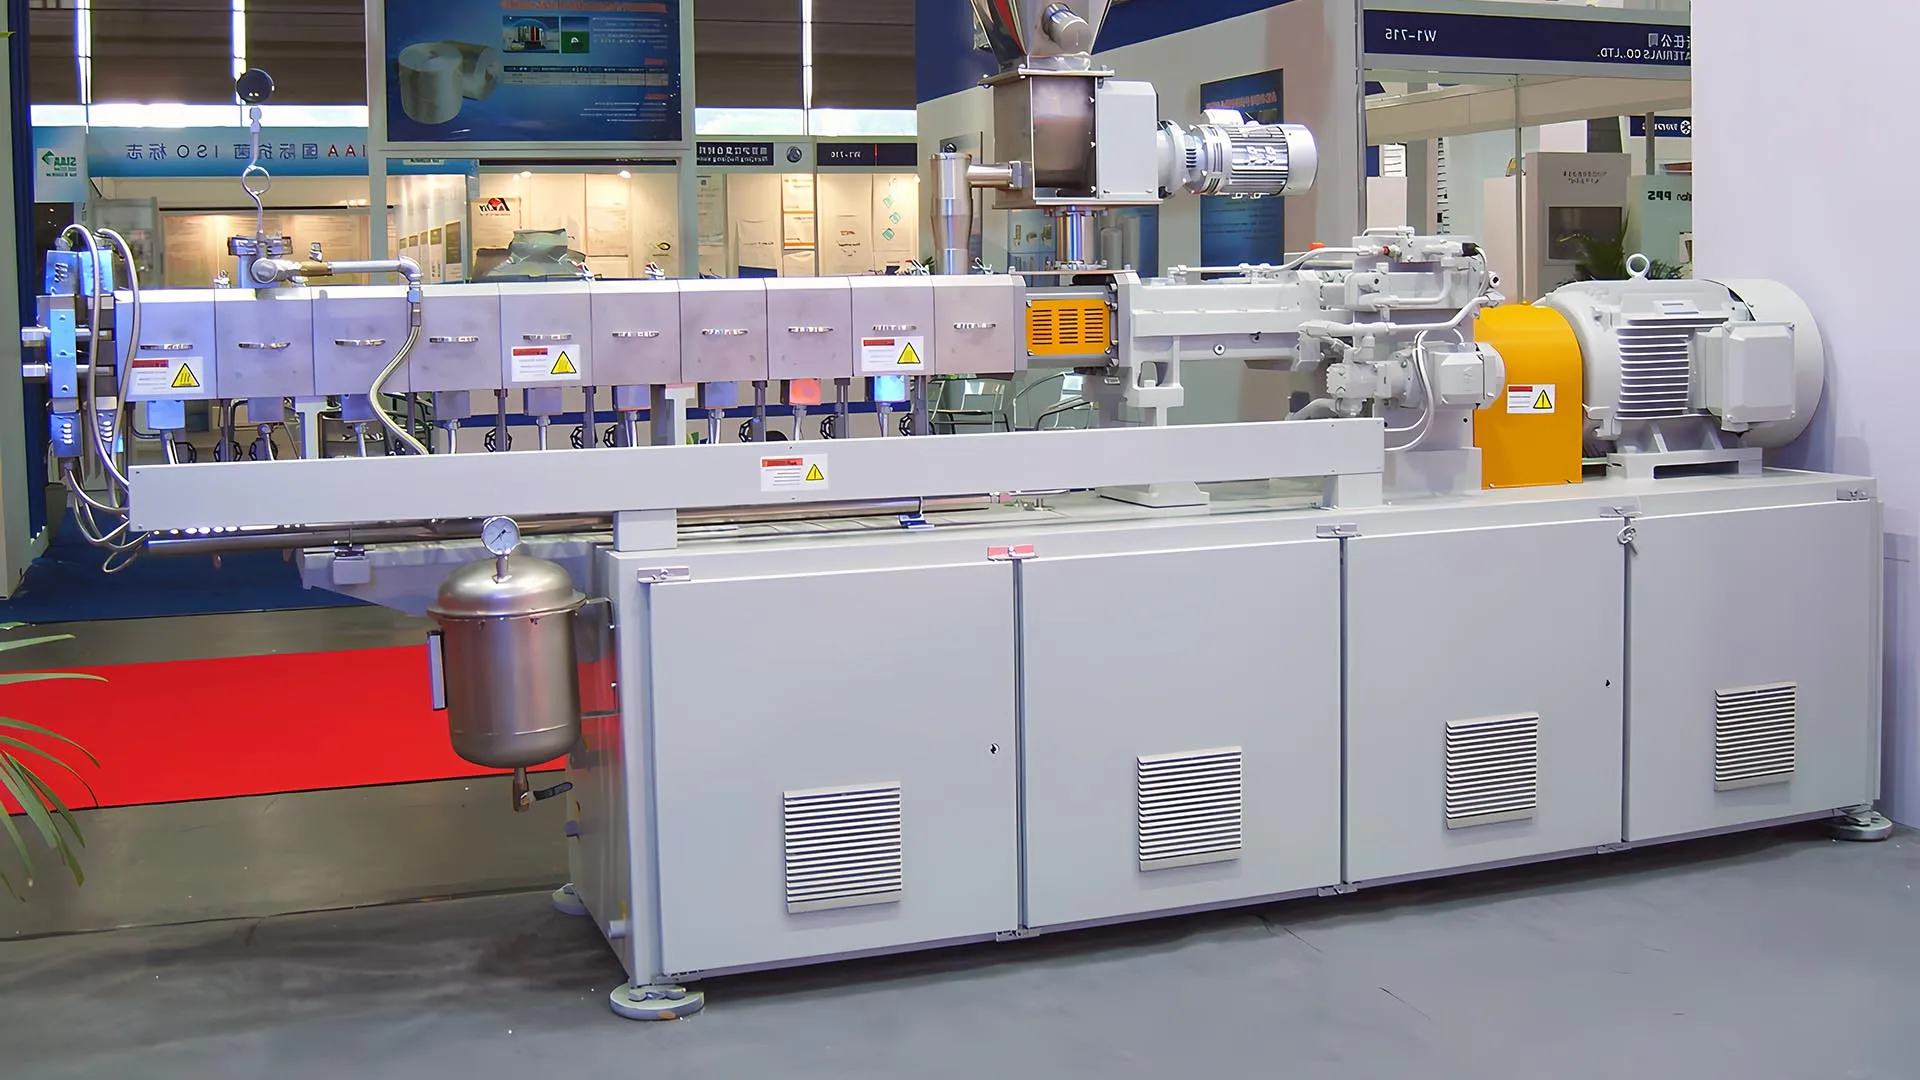
Wenn Kunststoffrecycling über einfaches Mahlgut hinaus in die Compoundierung geht — das Mischen von recyceltem Harz mit Füllstoffen, Fasern, Farbmitteln oder Performance-Additiven — wird der Extruder zum Herzen der Linie. Ein hochdrehender, gleichläufiger Doppelschneckenextruder ist genau für diesen Job gebaut: Er mischt, schmilzt, entgast und homogenisiert in einem kontinuierlichen Durchgang und verwandelt gewaschene Flakes oder Mahlgut in gleichmäßige, hochwertige Pellets. Dieser Leitfaden erklärt, wie er funktioniert, wie er sich zu Einschneckenmaschinen verhält und wie man das richtige Setup spezifiziert. Für einen Überblick kompletter Linien siehe unsere Kunststoffrecycling-Pelletieranlage range.
Warum Compoundierung einen Doppelschneckenextruder erfordert
Nicht jeder Recyclingjob braucht Compoundierung, doch viele der profitablen tun es. Wer gemischte Polyolefinflakes zu gefülltem Compound aufwerten, recyceltes PP mit Glasfaser verstärken oder starre PVC-Blends mit konstanter Qualität produzieren will, bleibt mit einem Standard-Schmelzeextruder bei Schlieren, Gelen und Schwachstellen. Doppelschneckenmaschinen lösen das mit zwei ineinandergreifenden Schnecken, die die Schmelze weit intensiver kneten als eine einzelne Schnecke je könnte.
Unsere Doppelschneckenextruder sind hochdrehende, gleichläufige Maschinen für genau diese anspruchsvollen Aufgaben: Extrusion von Kunststoffen mit hohen Füllstoffanteilen, Verstärkungsfasern oder wärme- und scherempfindlichen Additiven wie Flammschutzmitteln und Glasfasern. Sie sind besonders vorteilhaft bei der Produktion von Hart-PVC und Holzfaserblends, wo gleichmäßige Dispergierung die Endproduktqualität entscheidet.
Funktionsprinzip
Alle Extruder von Rumtoo Recycling sind serienmäßig mit unserer patentierten Heat Wave Stabilization™ ausgestattet, bei der die Wärme gleichmäßig über die gesamte Zylinderlänge verteilt wird. Diese gleichmäßige Wärmeverteilung erzeugt zusammen mit den gleichlaufenden Schneckenwellen, die die geschmolzenen Kunststoffe in einer Achterbewegung homogen miteinander vermischen, die optimale Umgebung für den Kunststoff-Pelletierprozess. Wir fertigen zudem gegenläufige Extruder nach den Bedürfnissen und Spezifikationen unserer Kunden.

In der Praxis läuft der Prozess in Stufen entlang des Zylinders: Feststoffförderung und Schmelzen in der Einzugszone, intensives Kneten und distributives Mischen in den Mittelzonen (wo Füllstoffe und Fasern hundertfach pro Sekunde in die Schmelze eingefaltet werden), Entgasung unter Vakuum zum Abziehen von Feuchte und Flüchtigen und schließlich Druckaufbau an der Düse. Weil die Schnecken selbstreinigend sind, stagniert Material nicht und degradiert nicht — ein kritischer Vorteil bei wärmeempfindlichen Rezepturen.
Hauptmerkmale
Unsere Extruder kommen standardmäßig mit hydraulischem Siebwechsler für unterbrechungsfreien Betrieb bei Siebwechseln — der Schmelzestrom muss für einen Siebtausch nie stoppen, was den Output konstant hält und degradierte Pfropfen vermeidet. Antriebswelle und Zylinder sind aus hochwertigem legiertem Stahl mit Gasnitrier-Verstärkung, speziell behandelt gegen Korrosion und Verschleiß durch abrasive Füllstoffe wie Calciumcarbonat oder Glasfaser.
- Gleichlaufende, selbstreinigende Schnecken für intensives dispersives und distributives Mischen.
- Patentierte Heat Wave Stabilization™ für gleichmäßige Zylindertemperatur und stabile Schmelzequalität.
- Hydraulischer Siebwechsler für kontinuierlichen Betrieb während des Siebwechsels.
- Gasnitrierter Zylinder und Wellen beständig gegen Korrosion und abrasiven Verschleiß.
- Gegenlaufoption verfügbar für Rezepturen, die es benötigen.
- Vakuumentgasungsöffnungen zur Entfernung von Feuchtigkeit und flüchtigen Bestandteilen aus recyceltem Ausgangsmaterial.
Einschnecken- vs Doppelschneckenextruder
Die Wahl hängt davon ab, was Sie zuführen und was aus der Düse kommen soll. Ein Einschneckenextruder ist einfacher, günstiger und völlig ausreichend für unkomplizierte Schmelzefiltration und Pelletierung von sauberem, einheitlichem Material — etwa um gewaschene PET-Flakes zu Pellets zu machen, wie in unserem Leitfaden zum Einschnecken-Pelletierer für PET-Kunststoffflakes.
beschrieben. Eine Doppelschneckenmaschine verdient ihren Platz, wenn die Rezeptur kompliziert wird: hohe Füllstoffbeladungen, Faserverstärkung, reaktive Additive oder Blends ungleicher Polymere. Die Knetblöcke erzeugen die Scherung zum Aufbrechen von Agglomeraten und Benetzen von Fasern, während das modulare Schneckendesign dem Verarbeiter erlaubt, das Scherprofil auf die Rezeptur abzustimmen. Faustregel: Wenn Ihre Produktspezifikation Dispergierqualität erwähnt, brauchen Sie Doppelschnecken.
Das Beste aus beiden Welten: Ein Doppelschneckenextruder kann mit einem Einschneckenextruder in 2-stufiger Anordnung gekoppelt werden. Dabei dient ein größerer Doppelschneckenextruder hauptsächlich dem Mischen und der Compound-Dispergierung. Die Kunststoffschmelze gelangt dann in einen kleineren Einschneckenextruder, wo die überlegene Materialextrusion erfolgt.
Wasserring- vs Stranggranulierung
Je nach Präferenz für „Schmelzepelletierung" oder „Strangpelletierung" kann nachgeschaltet ein Wasserringschneider oder ein Strangpelletierer mit Wassertank ergänzt werden. Wasserring(Düsenkopf)-Schneiden erzeugt nahezu kugelförmige Pellets direkt an der Düse — kompakt, leicht automatisierbar und gut geeignet für hohe Outputs. Strangpelletierung extrudiert spaghettiartige Stränge durch ein Wasserbad vor dem Schneiden; sie ist nachsichtig bei Anfahrten und Typwechseln und bleibt das Arbeitstier für viele Kunststoff-Pelletiermaschine Anlagen.
Für Folien- und Webbeutel-Recyclinglinien paaren sich Wasserringsysteme besonders gut mit dem vorgeschalteten Waschprozess — siehe unsere PP/PE-Folien-Wasserring-Pelletisiersystem für ein komplettes Beispiel. Zur weiteren Automatisierungssteigerung kann nach der Pelletierung eine vertikale Entwässerungsmaschine mit Gebläse zum Produktsilo ergänzt werden, sodass getrocknete Pellets ohne manuelles Handling direkt zum Lager wandern.
Anwendungen
Typische Anwendungen für unsere Doppelschneckenextruder-Pelletierlinien umfassen gefüllte PP- und PE-Compounds (Talkum- oder Calciumcarbonatbeladungen von 10–40 %), glasfaserverstärkte recycelte Polyolefine, Hart-PVC-Blends, Holz-Kunststoff-Verbundwerkstoffe, Farb- und Additiv-Masterbatch sowie entgaste lebensmitteltaugliche rPET/rHDPE-Pelletproduktion. Überall, wo die Rezeptur — nicht nur das Polymer — den Produktwert bestimmt, amortisiert sich Doppelschnecken-Compoundierung.
Technische Spezifikationen
Vier Standard-2-Stufen-Konfigurationen decken Outputs von 150 bis 1.000 kg/h ab. Größere oder angepasste Linien sind auf Anfrage erhältlich.
| Modell | Schraubendurchmesser | L/D | Antriebsmotor | Output |
|---|---|---|---|---|
| SHJ50/SJ120 | ⌀50,2 mm / ⌀120 mm | 24/48, 7/20 | 37-45 kW / 30-37 kW | 150-300 kg/h |
| SHJ75/SJ150 | ⌀62,4 mm / ⌀150 mm | 24/48, 7/20 | 55-75 kW / 37-45 kW | 150-300 kg/h |
| SHJ75/SJ180 | ⌀71 mm / ⌀180 mm | 24/48, 7/20 | 90-110 kW / 45-55 kW | 300-600 kg/h |
| SHJ95/SJ200 | ⌀93 mm / ⌀200 mm | 24/48, 7/20 | 132-135 kW / 55-75 kW | 500-1.000 KG/H |
So wählen Sie die richtige Konfiguration
Sammeln Sie vor der Angebotsanfrage folgende Informationen — damit dimensioniert der Lieferant Schnecken, Antriebe und nachgeschaltete Ausrüstung gleich beim ersten Durchgang korrekt:
- Rohstoff: Polymertyp(en), Form (Flakes, Mahlgut, Pulver), Schüttdichte und Verschmutzungsgrad.
- Rezeptur: Füllstofftyp und Beladung (%), Fasertyp und -länge, Additive (Flammschutzmittel, Stabilisatoren, Farbmittel) und deren Wärme-/Scherempfindlichkeit.
- Zielleistung: erforderliche kg/h und tägliche Betriebsstunden.
- Granulatspezifikation: Pelletgröße und -form, Feuchteziel sowie etwaige Anforderungen an Dispergierung oder Farbkonsistenz.
- Granulierungspräferenz: Wasserring (Schmelze-Pelletierung) oder Strang (mit Wassertank).
- Versorgung und Layout: verfügbare Leistung, Kühlwasser, Druckluft und Stellfläche für den Extruder plus Entwässerung und Silo.
- Ein- oder zweistufig: ob Ihr Rezept nur Doppelschnecken-Compoundierung oder eine 2-stufige Doppel+Einfach-Anordnung für schonendes finales Pumpen benötigt.
Häufig gestellte Fragen (FAQ)
Was ist der Unterschied zwischen einem Einschnecken- und einem Doppelschneckenextruder?
Ein Einschneckenextruder nutzt eine rotierende Schnecke zum Fördern, Schmelzen und Pumpen von Polymer — einfach und wirtschaftlich für unkomplizierte Pelletierung sauberen Materials. Ein Doppelschneckenextruder nutzt zwei ineinandergreifende, gleichläufige Schnecken, die die Schmelze intensiv kneten — die richtige Wahl für Compoundierung: das Einmischen von Füllstoffen, Fasern und Additiven in recyceltes Harz mit gleichmäßiger Dispergierung.
Welche Materialien kann ein Doppelschneckenextruder verarbeiten?
Unsere Maschinen verarbeiten Polyolefine (PP, PE), Hart-PVC, PET und technische Harze, einschließlich Rezepturen mit hohen Füllstoffanteilen wie Calciumcarbonat oder Talkum, Verstärkungsfasern wie Glasfaser sowie wärme- oder scherempfindlichen Additiven wie Flammschutzmitteln. Sie sind besonders vorteilhaft für Hart-PVC und Holzfaserblends.
Was bedeutet das L/D-Verhältnis und warum ist es wichtig?
L/D ist Schneckenlänge geteilt durch Durchmesser. Ein höheres L/D (etwa 48:1 auf der Compoundiersektion) gibt dem Material mehr Verweilzeit für Schmelzen, Mischen und Entgasen. Längere L/D-Verhältnisse passen zu anspruchsvollen Compoundierjobs; kürzere zu einfachem Schmelzepumpen.
Sollte ich Wasserring- oder Stranggranulierung wählen?
Wasserring(Düsenkopf)-Schneiden erzeugt gleichmäßige, nahezu kugelförmige Pellets direkt an der Düse und automatisiert gut bei hohen Outputs. Strangpelletierung extrudiert Stränge durch ein Wasserbad vor dem Schneiden — nachsichtiger bei Anfahrten und Typwechseln. Beide lassen sich mit vertikaler Entwässerungsmaschine und Gebläse zum Produktsilo paaren.
Was ist Heat Wave Stabilization™?
Wasserring(Düsenkopf)-Schneiden erzeugt gleichmäßige, nahezu kugelförmige Pellets direkt an der Düse und automatisiert gut bei hohen Outputs. Strangpelletierung extrudiert Stränge durch ein Wasserbad vor dem Schneiden — nachsichtiger bei Anfahrten und Typwechseln. Beide lassen sich mit vertikaler Entwässerungsmaschine und Gebläse zum Produktsilo paaren.
Können Doppelschneckenextruder wärmeempfindliche Additive verarbeiten?
Es ist unser patentierter Zylinderheizansatz, bei dem Wärme gleichmäßig über die gesamte Zylinderlänge verteilt wird. Kombiniert mit der Acht-Bewegung der gleichläufigen Schnecken schafft er eine stabile thermische Umgebung, die Hotspots und Materialdegradation beim Pelletieren verhindert.
Welche Informationen benötigen Sie, um eine Granulierlinie anzubieten?
Ja — das ist eine ihrer Stärken. Das modulare Schneckendesign lässt Verarbeiter die Knetintensität entlang des Zylinders konfigurieren, und die selbstreinigende Wirkung verhindert Materialstagnation und Überhitzung. Für sehr empfindliche Rezepturen ist eine 2-Stufen-Anordnung (Doppelschnecken-Compoundierung gefolgt von schonendem Einschnecken-Pumpen) verfügbar, ebenso gegenläufige Extruder nach Kundenspezifikation.
Sehen Sie sich das Granuliersystem an und fordern Sie ein Angebot an
Rumtoo Recycling Machinery liefert komplette Doppelschnecken-Compoundier- und Pelletierlinien — Extruder, Siebwechsler, Pelletierer, Entwässerung und Silo — dimensioniert nach Ihrem Material und Output. Stöbern Sie in unseren Kunststoff-Pelletiermaschine Palette und senden Sie uns Ihre Materialdetails für ein maßgeschneidertes Angebot.
