


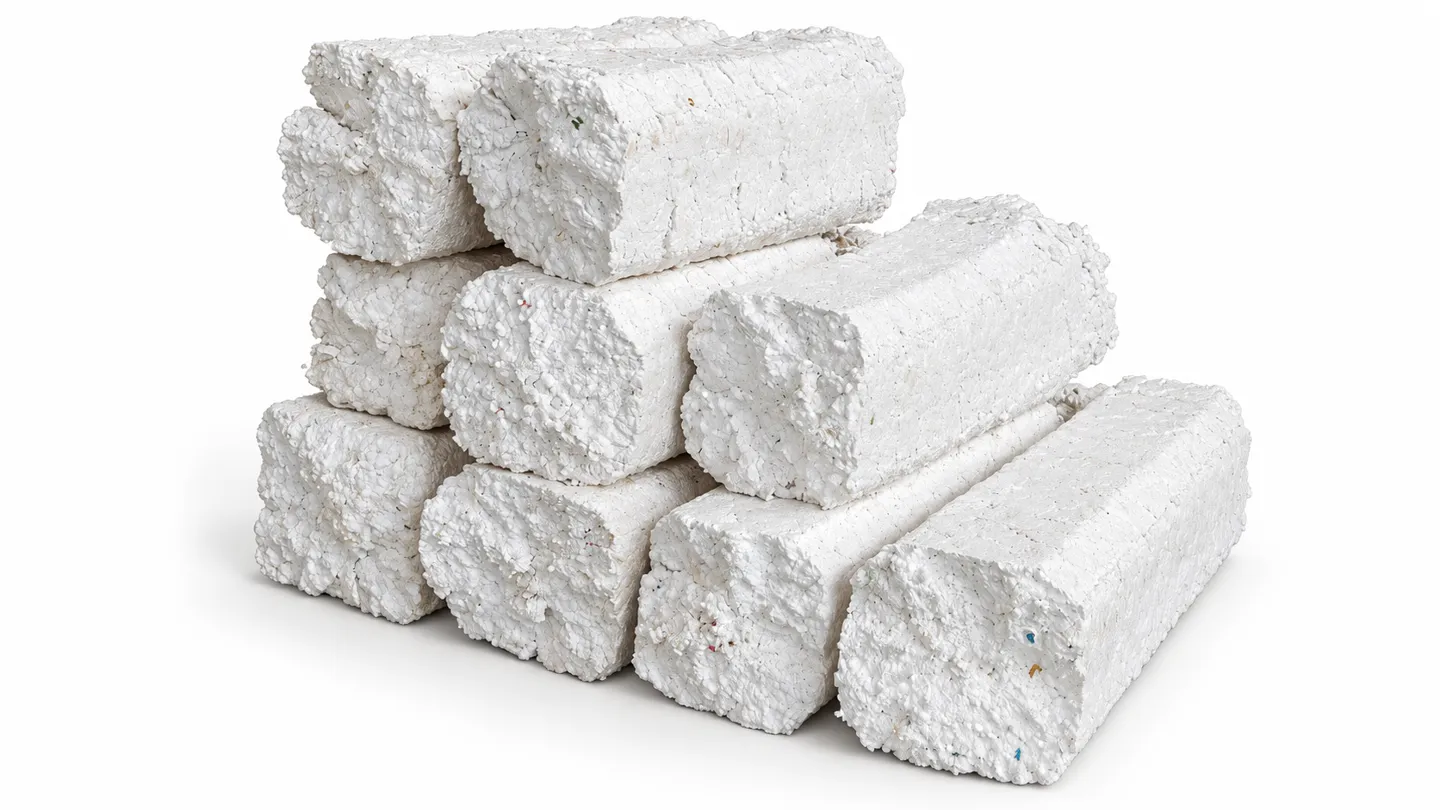
Eine EPS-Schaum-Kaltpresse sollte anhand des Zustands Ihres angelieferten Schaums und der Blockspezifikation ausgewählt werden, die Ihr Abnehmer akzeptiert — nicht allein anhand einer Katalogangabe in kg/h. Die richtige Maschine passt die Einfüllöffnung an Ihre größten Stücke, Schnecke und Antrieb an Tagesgewicht und loses Volumen sowie den Blockaustrag an eine Handhabungs- und Abholmethode an, der der Abnehmer bereits zugestimmt hat.
Dieser Leitfaden gibt Recyclingbetreibern, Sammelzentren und Verpackungsabfall-Managern eine praktische Auswahlmethode für schneckenbasierte EPS-Verdichter. Er behandelt, wie Kaltverdichtung funktioniert, welche Schaumströme dafür geeignet sind, wie die RTM-CP-Baureihe zu dimensionieren ist und was vor der Bestellung mit Ihrem Abnehmer zu vereinbaren ist.
Wenn Sie bereits Schaumbilder, Tagesgewicht und loses Volumen haben, nutzen Sie vor der Angebotsanfrage die RFQ-Checkliste unten. Sie hilft, eine echte Projektauslegung von einer Katalogangabe zu unterscheiden.
Kurzantwort: Wie sollten Sie eine EPS-Kaltpresse auswählen?
Wählen Sie eine EPS-Kaltpresse, indem Sie vier Dinge aufeinander abstimmen: die größten Schaumstücke auf die Einfüllöffnung, Tagesgewicht und loses Volumen auf den Durchsatzbereich, die Blockgröße auf die Abnahme-Spezifikation des Abnehmers’ und die Stromversorgung und Beschickungsart des Standorts auf das Maschinenlayout.
- Wählen Sie die RTM-CP50 (40–50 kg/h) wenn die tägliche EPS-Menge überschaubar ist, die Stücke in eine 612 × 500 mm Einfüllöffnung passen und eine Ein-Mann-Beschickung realistisch ist.
- Wählen Sie die RTM-CP100 (80–100 kg/h) wenn die Sammelmengen eine volle Schicht gleichmäßiger Beschickung durch eine 1.000 × 600 mm Öffnung erfordern.
- Wählen Sie die RTM-CP200 (150–200 kg/h) wenn ein Sammelzentrum oder Schaumverarbeiter hohe Tagesmengen fährt und die Blockpalettierung bereits geplant ist.
- Klären Sie Abnehmerakzeptanz kaltverdichteter Blöcke vor jeder Modellentscheidung — manche Abnehmer nehmen nur geschmolzenen Heißschmelz-Austrag ab.
Durchsatzangaben sind Planungsbereiche unter genannten Annahmen, keine Garantien. Die folgenden Abschnitte zeigen, was eine reale Anlage ans obere oder untere Ende jedes Bereichs bringt.
Wie ein EPS-Schneckenverdichter arbeitet
Eine Kaltpresse verdichtet EPS mechanisch, ohne Schmelzstufe. Der Prozess läuft in drei Schritten ab:
- Zerkleinerung. Ankommender Schaum wird in handhabbare Stücke gebrochen — entweder manuell oder durch den integrierten Brecher — damit er gleichmäßig zugeführt wird. Übergroße starre Stücke, die die Einfüllöffnung überbrücken, sind die häufigste Ursache für ungleichmäßigen Durchsatz.
- Schneckenverdichtung. Eine rotierende Schnecke fördert den Schaum nach vorn, während das Verdichtungsverhältnis entlang ihrer Länge zunimmt und die Luft aus der Zellstruktur presst. Die Schneckendurchmesser von 189 mm, 290 mm und 350 mm in der RTM-CP-Baureihe bestimmen die volumetrische Kapazität dieser Stufe.
- Blockaustrag. Verdichtetes Material tritt als kontinuierlicher Block- oder Strangstrom aus, wird auf Länge geschnitten oder gebrochen, dann gestapelt und palettiert. Blockdichte und Handhabungsfestigkeit hängen vom Aufgabegut und der Maschineneinstellung ab — sie sind nicht allein durch das Modell festgelegt.
Es gibt keine Heizung und keine Schmelzstufe. Reibung kann bei der mechanischen Verarbeitung dennoch Wärme erzeugen; “Kaltpressen” beschreibt die Verdichtungsmethode, keine Garantie für Umgebungstemperatur in der gesamten Maschine.
Welche EPS-Ströme eignen sich für Kaltverdichtung
Wählen Sie die Maschine anhand von Herkunft, Reinheit, Abmessungen und Tagesmenge Ihres EPS-Schaums. Vier Ströme decken die meisten Projekte ab:
Verpackungen für Haushaltsgeräte und Elektronik
Geformte EPS-Schutzteile und Polstereinlagen aus Entpack-, Handels- und Distributionsbetrieben. Entfernen Sie Klebeband, Folie, Etiketten und andere Verpackungsmaterialien vor der Verdichtung — sie verdichten sich nicht mit dem Schaum und landen als Verunreinigung im Block.
EPS-Fischkisten und Obst-/Gemüsebehälter
Sortierte Polystyrolkisten nach Entleerung und Reinigung. Freie Flüssigkeiten und Lebensmittelreste müssen vor der Bewertung von Zuführung und Blockqualität entfernt werden. Nasse Kisten sollten abtropfen und trocknen; Wasser bringt Gewicht, das der Abnehmer nicht bezahlt, und kann die Blockintegrität schwächen.
Schaumproduktion und Zuschnittabfälle
EPS-Verschnitt bekannter Type, aussortierte Formteile und saubere Produktionsabfälle. Dies ist das berechenbarste Aufgabegut: Erfassen Sie lose Schüttdichte und größte Stückabmessungen bei der Wahl der Einfüllöffnung, und die Dimensionierungsentscheidung wird unkompliziert.
Sortiertes Sammelzentrum-EPS
Getrennt gesammelte Verpackungen zur Volumenreduzierung vor dem Versand. Halten Sie inkompatible Schäume und stark verunreinigtes Material aus dem EPS-Strom fern — das größte Risiko eines Sammelzentrums’ ist, dass Mischmaterial den Wert der Verdichtung zunichtemacht.
Was nicht in eine Kaltpresse gehört
Eine Kaltpresse ist für expandiertes Polystyrol ausgelegt. Folgende Materialien erfordern eine eigene Bewertung und dürfen niemals als austauschbares Aufgabegut behandelt werden:
- EPE-, EPP-, XPS- und Polyurethanschäume. Unterschiedliche Zellstrukturen und Rückstellverhalten; sie verdichten sich anders und verunreinigen den EPS-Block.
- Nasse oder lebensmittelverunreinigte Fischkisten im Anlieferzustand. Entleeren, reinigen und trocknen Sie diese zuerst, oder vereinbaren Sie vorab Verunreinigungsgrenzwerte mit dem Abnehmer.
- Schaum mit eingebetteten EPS-fremden Materialien — Holz, Metallklammern, schwere Klebebandmassen. Sortieren Sie diese aus; die Schnecke ist ein Verdichter, kein Separator.
Beschreiben Sie bei der Angebotsanfrage den tatsächlichen Anlieferzustand. Nur anhand realen Materials kann der Lieferant Brecherstufe und Einfüllöffnung dimensionieren.
Dimensionierung: Gewicht, Schüttvolumen und Stückgröße
Für EPS genügt die Angabe Kilogramm pro Tag allein nicht. Lose Kubikmeter sind ebenso wichtig, da das Zuführverhalten von der Schüttdichte abhängt — 50 kg Formteile und 50 kg loses Füllmaterial beanspruchen sehr unterschiedliche Volumina und verhalten sich bei der Zuführung völlig anders.
Dimensionieren Sie anhand dieser drei Eingangsgrößen zusammen:
- Tagesgewicht (kg/Tag) auf Schichtstunden in einen Stundensatz umgerechnet und dann mit den Planungsbereichen 40–50, 80–100 und 150–200 kg/h verglichen.
- Loses Volumen (m³/Tag) um zu prüfen, ob Einfüllöffnung und Beschickungsablauf dieses Volumen innerhalb der Schicht physisch an der Schnecke bereitstellen können.
- Größte Stückabmessungen an der Einfüllöffnung geprüft — 612 × 500 mm bei der RTM-CP50, 1.000 × 600 mm bei RTM-CP100 und RTM-CP200. Stücke, die vorgebrochen werden müssen, bedeuten Arbeitsaufwand; vermerken Sie das in der RFQ.
Der Durchsatz hängt von EPS-Dichte, Reinheit und Zuführbedingungen ab. Bitten Sie den Lieferanten, die Annahmen hinter dem genannten Bereich offenzulegen — Schaumtype, Verunreinigungsgrad und Zuführmethode — und behandeln Sie den Bereich als vorläufig, bis diese mit Ihrem Material übereinstimmen.
Blockhandhabung: der Schritt, auf den es für Abnehmer wirklich ankommt
Die Aufgabe des Verdichters’ endet am Austrag; die Wirtschaftlichkeit des Projekts’ entscheidet sich am Tor des Abnehmers’. Vereinbaren Sie diese Punkte mit dem abnehmenden Abnehmer vor der Maschinenauswahl:
- Blockabmessungen und Handhabungsgewicht. Klären Sie, was der Abnehmer stapelt, palettiert oder in Container verlädt — und prüfen Sie dann, ob der Austrag Blöcke in diesem Format liefert.
- Blockintegrität. Prüfen Sie, dass die Blöcke beim Transport und Stapeln zusammenhalten. Bröckelnde Blöcke kosten Arbeitszeit und Materialverlust; vereinbaren Sie einen praxisnahen Handhabungstest.
- Reinheitsgrenzwerte. Klebeband, Etiketten, Lebensmittelreste und Fremdschaumanteile haben jeweils eine Toleranz. Halten Sie die Werte schriftlich fest.
- Abhollogistik. Planen Sie Palettenhandhabung und Abholung anhand des tatsächlichen Blockgewichts und der täglichen Blockzahl — nicht anhand des früheren Losschaumvolumens.
Für die meisten Abnehmer sind kaltverdichtete Blöcke ein fertiges, verkäufliches Produkt. Ist das Endziel recyceltes PS-Granulat, ist das eine eigene Aufbereitungs- und Granulierentscheidung — klären Sie das mit dem Abnehmer, statt anzunehmen, der Blockpreis decke es ab.
Standort- und Versorgungsplanung
Eine Kaltpresse lässt sich einfacher aufstellen als eine thermische Anlage — keine Heizlast, keine Kühlzone, keine thermische Absaugung — doch vier Punkte müssen trotzdem geklärt werden:
- Elektrische Versorgung. Die Hauptmotor-Nennleistungen betragen 4 kW (RTM-CP50), 7,5 kW (RTM-CP100) und 15 kW (RTM-CP200), zuzüglich Brechermotoren (2,2 kW, 2 × 2,2 kW bzw. 4 × 2,2 kW). Dies sind Komponentennennwerte, kein gemessener Energieverbrauch und keine installierte Gesamtleistung. Bestätigen Sie im Angebot Spannung, Frequenz und verfügbare Leistung sowie Hilfsaggregate.
- Stellfläche und Beschickungszugang. Planen Sie Platz für die Schaumbereitstellung, den Zugang zur Einfüllöffnung, Blockaustrag und -stapelung sowie Wartungszugang rund um Schnecke und Brecher ein. Geben Sie an, ob die Beschickung manuell, per Förderband oder per Gabelstapler erfolgt.
- Staubkontrolle. Zerkleinern und Handhaben von EPS erzeugt Staub und leichte Schwebstoffe. Planen Sie Sauberhaltung ein und bei hohen Durchsätzen eine lokale Staubabscheidung an Brecher und Austrag.
- Blocklagerung und -abholung. Dimensionieren Sie die Palettenfläche anhand des verdichteten Blockvolumens und der Abholfrequenz — der ganze Sinn der Maschine ist, ein Volumenproblem in einen Stapelplan zu verwandeln.
Kaltpresse oder Heißschmelze? Eine kurze Entscheidungshilfe
Beide Verfahren verdichten EPS gegenüber lossem Schaum dramatisch. Die Wahl hängt von der Abnehmerakzeptanz und den Standortmöglichkeiten ab:
| Auswahlkriterium | EPS-Kaltpresse | EPS-Schmelzmaschine |
|---|---|---|
| Kernprozess | Mechanische Schneckenverdichtung | Kontrollierte Erwärmung und thermische Verdichtung |
| Produktform | Verdichtete EPS-Blöcke oder Stränge | Geschmolzene Polystyrolblöcke oder -barren nach Abkühlung |
| Betrieblicher Schwerpunkt | Gleichmäßige Beschickung, Verdichtung, Blockintegrität | Zuführrate, Temperatur, Kühlung, Austrag |
| Standortplanung | Beschickung, Antriebsleistung, Staubkontrolle, Blocklagerung | Beschickung, Antriebs- und Heizleistung, Lüftung, Kühlfläche |
| Abnehmerakzeptanz | Akzeptanz kaltverdichteter EPS bestätigen | Akzeptanz von Heißschmelz-Austrag bestätigen |
Wählen Sie die Kaltpresse, wenn der Abnehmer verdichtete Blöcke akzeptiert und das Projekt von einfacheren Versorgungsanforderungen profitiert. Wählen Sie die Heißschmelze, wenn der Abnehmer geschmolzenen Austrag verlangt und der Standort die thermische Verarbeitung unterstützt. Den vollständigen direkten Vergleich finden Sie unter EPS-Heißschmelzmaschine vs. Kaltpresse: Kaufratgeber für EPS-Verdichter, und vergleichen Sie dann die EPS-Schaum-Kaltpresse mit der EPS-Schmelzmaschine anhand derselben Ausgangsmaterialdaten.
RFQ-Checkliste für eine EPS-Kaltpresse
Eine brauchbare RFQ lässt zwei Lieferanten gegen dieselbe Aufgabenstellung anbieten. Senden Sie folgende Angaben in Tabellenform, ergänzt durch Schaumbilder:
- Schaumherkunft und EPS-Type; größte Stückabmessungen.
- Kilogramm pro Tag und Kubikmeter loses EPS pro Tag.
- Schichtstunden, Betriebstage pro Woche und Spitzen-Sammelmengen.
- Verunreinigungsprofil: Klebeband, Etiketten, Lebensmittelreste, Feuchtigkeit, gemischte Schäume.
- Beschickungsart: manuell, per Förderband oder gestaffelt per Gabelstapler.
- Erforderliche Blockabmessungen, Handhabungsgewicht und Paletten- oder Containeranordnung.
- Abnehmerakzeptanz: schriftliche Bestätigung, dass kaltverdichtete Blöcke abgenommen werden, mit Reinheitsgrenzwerten.
- Stellfläche, Beschickungszugang und Wartungsfreiraum.
- Spannung, Frequenz und verfügbare Leistung.
- Ziel für den Austrag: Direktverkauf an den Abnehmer oder weitere Aufbereitung zu PS-Granulat.
Bitten Sie jeden Lieferanten, Annahmen direkt im Angebot zu kennzeichnen. Bleiben Schaumdichte, Verunreinigung oder Blockspezifikation “noch zu bestätigen,” sollten auch Durchsatz und Modellauswahl vorläufig bleiben.
Häufige Auswahlfehler
Dimensionierung allein anhand von kg/h
Das lose Volumen entscheidet, ob Einfüllöffnung und Beschickungsroutine die Schnecke versorgt halten können. Kombinieren Sie das Tagesgewicht immer mit losen Kubikmetern und Schichtstunden.
Auslassen der Abnehmerakzeptanz-Prüfung
Der teuerste Fehler ist die Installation eines Verdichters, dessen Blöcke der vorgesehene Abnehmer nicht abnimmt. Holen Sie die Akzeptanz von Blockgröße und Reinheit vor der Bestellung schriftlich ein.
Aufgabe unsortierten Mischschaums
EPE, EPP und PU, die in den EPS-Strom gemischt sind, verdichten sich nicht gleich und verunreinigen den Block. Der Verdichter kann nicht sortieren; der vorgeschaltete Prozess muss es.
Den Katalogbereich als Garantie behandeln
Durchsatzbereiche setzen genannte Schaumbedingungen voraus. Ist Ihr Schaum leichter, schmutziger oder wird intermittierend zugeführt, rechnen Sie mit dem unteren Ende — und halten Sie das in den Abnahmekriterien fest.
Unterschätzte Blocklogistik
Verdichtung verwandelt ein Volumenproblem in einen Stapel- und Abholplan. Werden Palettenlager und Abholfrequenz nicht anhand des Blockaustrags dimensioniert, bleibt der Nutzen der Maschine’ am Lagertor stehen.
Häufig gestellte Fragen
Schmilzt eine EPS-Kaltpresse den Schaum?
Nein. Die RTM-CP-Baureihe nutzt Zerkleinerung und Schneckendruck, um verdichtete EPS-Blöcke ohne thermische Schmelzstufe zu formen. Reibung kann bei der mechanischen Verarbeitung dennoch Wärme erzeugen; Kaltpressen beschreibt die Verdichtungsmethode.
Wie wähle ich zwischen RTM-CP50, RTM-CP100 und RTM-CP200?
Ihre gelisteten EPS-Durchsatzbereiche betragen 40–50, 80–100 bzw. 150–200 kg/h. Vergleichen Sie diese mit Ihrem Tagesgewicht, den Schichtstunden, der losen Schaumdichte und der Stückgröße. Die Einfüllöffnung (612 × 500 mm vs. 1.000 × 600 mm) und die Beschickungsart beeinflussen ebenfalls die praktische Verarbeitungsrate.
Welches Verdichtungsverhältnis wird mein EPS erreichen?
Die Volumenreduzierung variiert mit Ausgangs-Schaumdichte, Verunreinigung, Zuführung und Blockbildung. Verwenden Sie repräsentatives Material, um loses Eingangsvolumen und verdichtetes Ausgangsvolumen auf derselben Basis zu messen, und prüfen Sie dann, dass die Blöcke bei der Handhabung zusammenhalten.
Kann ich nasse Fischkisten oder gemischten Schaum direkt aufgeben?
Leeren und reinigen Sie EPS-Kisten und entfernen Sie freie Flüssigkeiten vor der Verdichtung. EPE-, EPP-, XPS-, Polyurethan- und gemischte Schäume erfordern eine eigene Eignungsbewertung. Halten Sie den EPS-Strom sortiert und beschreiben Sie seinen tatsächlichen Zustand bei der Angebotsanfrage.
Produziert die Maschine recycelte Polystyrol-Pellets?
Die Kaltpresse produziert verdichtete Blöcke, keine fertigen Pellets. Ein abnehmender Abnehmer kann die Blöcke für die weitere Aufbereitung und geeignete PS-Extrusion oder -Granulierung bewerten. Vereinbaren Sie Reinheits- und Austragsanforderungen mit diesem Abnehmer vor der Maschinenauswahl.
Sollte ich Kaltverdichtung oder Heißschmelze wählen?
Gehen Sie vom Austrag aus, den Ihr Abnehmer akzeptiert, und von den Versorgungsmöglichkeiten Ihres Standorts. Kaltverdichtung erzeugt mechanisch verdichtete Blöcke bei einfacheren Standortanforderungen. Heißschmelze erzeugt geschmolzenes Material und erfordert zusätzlich Heizung, Kühlung und Absaugung. Vergleichen Sie reale Aufgabeversuche und Betriebsanforderungen beider Verfahren.
Welche Stromversorgung benötigt die RTM-CP-Baureihe?
Die Hauptmotor-Nennleistungen betragen 4 kW, 7,5 kW und 15 kW über die drei Modelle, plus Brechermotoren. Das sind Komponenten-Nennwerte, kein gemessener Energieverbrauch. Bestätigen Sie Spannung, Frequenz, verfügbare Leistung und Nebenaggregate in Ihrem Angebot.
Legen Sie die Maschine anhand des Schaums aus, nicht anhand des Katalogs
Eine EPS-Schaum-Kaltpresse ist ebenso eine Materialflussentscheidung wie ein Maschinenkauf. Gehen Sie von der Schaumherkunft, der Stückgröße, dem Tagesgewicht und losen Volumen sowie der Blockspezifikation aus, die der Abnehmer schriftlich akzeptiert hat. Diese Fakten bestimmen Modell, Einfüllöffnung, Beschickungsart und Abholplan.
Bewerten Sie die EPS-Schaum-Kaltpresse mit den Spezifikationen von RTM-CP50, RTM-CP100 und RTM-CP200 und senden Sie dann Schaumbilder sowie Tagesziele für eine einsatzspezifische Konfiguration.
Fordern Sie ein maßgeschneidertes Angebot an: Senden Sie Schaumbilder, Tagesgewicht und loses Volumen an EPS-Schaum-Kaltpresse — oder E-Mail [email protected].
