


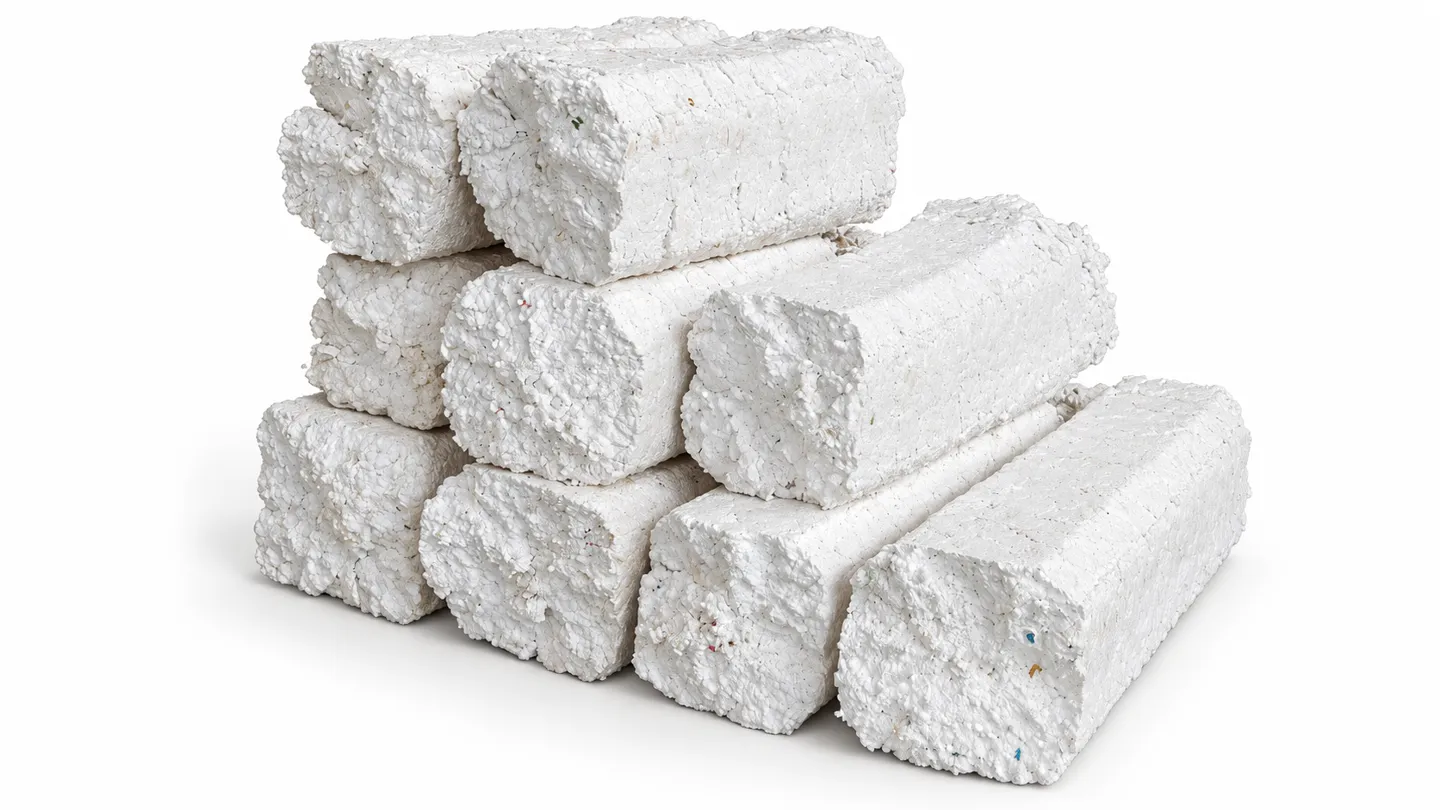
Uma prensa a frio para espuma EPS deve ser selecionada em função da condição da sua espuma de entrada e da especificação de blocos aceita pelo seu reciclador — não apenas em função de um valor de catálogo em kg/h. A máquina certa combina a abertura de alimentação com suas peças maiores, rosca e acionamento com seu peso diário e volume solto, e a descarga de blocos com um método de manuseio e coleta já acordado com o comprador.
Este guia oferece a operadores de reciclagem, centros de coleta e gestores de resíduos de embalagens um método prático de seleção para compactadores de rosca para EPS. Abrange como funciona a compactação a frio, quais fluxos de espuma são adequados, como dimensionar a linha RTM-CP e o que acordar com seu reciclador antes do pedido.
Se você já tem fotos da espuma, peso diário e volume solto, use o checklist de RFQ abaixo antes de solicitar uma cotação. Ele ajudará a separar uma configuração real de projeto de um valor de catálogo.
Resposta rápida: como selecionar uma prensa a frio para EPS?
Selecione uma prensa a frio para EPS combinando quatro elementos: as maiores peças de espuma com a abertura de alimentação, o peso diário e o volume solto com a faixa de capacidade, o tamanho dos blocos com a especificação de aceitação do reciclador, e a potência e o método de carregamento do local com o layout da máquina.
- Escolha RTM-CP50 (40–50 kg/h) quando o EPS diário é modesto, as peças cabem em uma abertura de 612 × 500 mm e uma rotina de carregamento com um único operador é realista.
- Escolha RTM-CP100 (80–100 kg/h) quando os volumes de coleta exigem um turno inteiro de alimentação constante por uma abertura de 1.000 × 600 mm.
- Escolha RTM-CP200 (150–200 kg/h) quando um centro de coleta ou processador de espuma opera altos volumes diários e a paletização de blocos já está planejada.
- Confirme aceitação de blocos compactados a frio pelo comprador antes de qualquer decisão de modelo — alguns recicladores aceitam apenas produto fundido hot melt.
Os valores de capacidade são faixas de planejamento sob premissas declaradas, não garantias. As seções abaixo mostram o que move uma instalação real para o extremo superior ou inferior de cada faixa.
Como funciona um compactador de rosca para EPS
Uma prensa a frio compacta o EPS mecanicamente, sem estágio de fusão. O processo ocorre em três etapas:
- Redução de tamanho. A espuma de entrada é reduzida a peças manejáveis — manualmente ou pelo triturador integrado — para uma alimentação uniforme. Peças rígidas superdimensionadas que formam ponte sobre a abertura de alimentação são a causa mais comum de capacidade irregular.
- Compressão por rosca. Uma rosca rotativa transporta a espuma para frente enquanto a taxa de compressão aumenta ao longo de seu comprimento, expulsando o ar da estrutura celular. Os diâmetros de rosca de 189 mm, 290 mm e 350 mm na linha RTM-CP definem a capacidade volumétrica desta etapa.
- Descarga de blocos. O material compactado sai como um fluxo contínuo de blocos ou toras, que é cortado ou quebrado no comprimento, depois empilhado e paletizado. Densidade e resistência ao manuseio dos blocos dependem do material de entrada e da configuração da máquina — não são fixadas apenas pelo modelo.
Não há aquecedor nem estágio de fusão. O atrito ainda pode gerar calor durante o processamento mecânico; "prensagem a frio" descreve o método de compactação, não uma garantia de temperatura ambiente em toda a máquina.
Quais fluxos de EPS são adequados à compactação a frio
Selecione a máquina em função da origem, limpeza, dimensões e volume diário da sua espuma EPS. Quatro fluxos cobrem a maioria dos projetos:
Embalagens de eletrodomésticos e eletrônicos
Protetores moldados em EPS e insertos de amortecimento de operações de desembalagem, varejo e distribuição. Remova fita adesiva, filme, etiquetas e outros materiais de embalagem antes da compactação — eles não compactam com a espuma e acabam como contaminação no bloco.
Caixas de peixe e contentores de hortifrúti em EPS
Caixas de poliestireno selecionadas após esvaziamento e limpeza. Líquidos livres e resíduos alimentares devem ser removidos antes de avaliar alimentação e qualidade dos blocos. Caixas molhadas devem ser escorridas e secas; a água adiciona peso que o comprador não pagará e pode enfraquecer a integridade dos blocos.
Aparas de produção e refilos de espuma
Aparas de EPS de grau conhecido, peças moldadas rejeitadas e refugo limpo de fábrica. Esta é a alimentação mais previsível: registre a densidade aparente solta e as dimensões das maiores peças ao selecionar a abertura de alimentação, e a decisão de dimensionamento torna-se direta.
EPS de centros de coleta seletiva
Embalagens de coleta seletiva destinadas à redução de volume antes do transporte. Mantenha espumas incompatíveis e material muito contaminado fora do fluxo de EPS — o maior risco de um centro de coleta é que material misto anule o valor da compactação.
O que não pertence a uma prensa a frio
Uma prensa a frio é especificada para poliestireno expandido. O seguinte requer avaliação separada e nunca deve ser tratado como alimentação intercambiável:
- Espumas EPE, EPP, XPS e de poliuretano. Estruturas celulares e comportamentos de recuperação diferentes; compactam de forma diferente e contaminam o bloco de EPS.
- Caixas de peixe molhadas ou contaminadas com alimentos alimentadas como estão. Esvazie-as, limpe-as e seque-as primeiro, ou acorde previamente os limites de contaminação com o comprador.
- Espuma com materiais não-EPS incorporados — madeira, clipes metálicos, massas pesadas de fita adesiva. Separe-os; a rosca é um compactador, não um separador.
Descreva a condição real do material de entrada ao solicitar uma proposta. Somente com base no material real o fornecedor pode dimensionar o estágio de trituração e a abertura de alimentação.
Dimensionamento: peso, volume solto e tamanho das peças
Para EPS, quilogramas por dia por si só não bastam. Metros cúbicos soltos importam igualmente, porque o comportamento de alimentação depende da densidade aparente — 50 kg de protetores moldados e 50 kg de enchimento solto ocupam volumes muito diferentes e alimentam de forma muito diferente.
Dimensione a partir de três dados combinados:
- Peso diário (kg/dia) convertido pelas horas de turno em uma taxa horária, e então comparado com as faixas de planejamento de 40–50, 80–100 e 150–200 kg/h.
- Volume solto (m³/dia) para verificar se a abertura de alimentação e a rotina de carregamento conseguem apresentar fisicamente esse volume à rosca dentro do turno.
- Dimensões das maiores peças verificadas em relação à abertura de alimentação — 612 × 500 mm no RTM-CP50, 1.000 × 600 mm no RTM-CP100 e no RTM-CP200. Peças que precisam ser pré-quebradas adicionam mão de obra; informe isso na RFQ.
A capacidade depende da densidade, limpeza e condições de alimentação do EPS. Peça ao fornecedor que declare as premissas por trás da faixa cotada — grau da espuma, nível de contaminação e método de alimentação — e trate a faixa como provisória até que correspondam ao seu material.
Manuseio de blocos: a etapa que os compradores realmente julgam
O trabalho do compactador termina na descarga; a economia do projeto é decidida no portão do comprador. Acorde estes pontos com o reciclador destinatário antes de selecionar a máquina:
- Dimensões dos blocos e peso manuseável. Confirme o que o comprador empilha, paletiza ou carrega em contêineres — e então verifique se a descarga produz blocos nessas dimensões.
- Integridade dos blocos. Verifique se os blocos permanecem íntegros durante a movimentação e o empilhamento. Blocos friáveis custam mão de obra e perdem material; acorde um teste prático de manuseio.
- Limites de limpeza. Fita adesiva, etiquetas, resíduos alimentares e frações mistas de espuma têm cada um uma tolerância. Coloque os números por escrito.
- Logística de coleta. Planeje o manuseio em paletes e a coleta com base no peso real dos blocos e na contagem diária de blocos, não no volume de espuma solta que você tinha antes.
Para a maioria dos recicladores, blocos compactados a frio são um produto acabado e vendável. Se o objetivo final são pellets de PS reciclado, trata-se de uma decisão separada de reprocessamento e pelotização — confirme-a com o reciclador em vez de presumir que o preço do bloco a cubra.
Planejamento de local e utilidades
Uma prensa a frio é mais simples de instalar que um sistema térmico — sem carga de aquecimento, sem zona de resfriamento, sem extração térmica — mas quatro itens ainda precisam de confirmação:
- Fornecimento elétrico. As potências nominais dos motores principais são 4 kW (RTM-CP50), 7,5 kW (RTM-CP100) e 15 kW (RTM-CP200), mais os motores dos trituradores (2,2 kW, 2 × 2,2 kW e 4 × 2,2 kW respectivamente). São valores nominais dos componentes, não consumo de energia medido nem potência total instalada. Confirme tensão, frequência e capacidade disponível, além dos auxiliares, na cotação.
- Espaço físico e acesso de carregamento. Reserve espaço para estoque de espuma, acesso à abertura de alimentação, descarga e empilhamento de blocos, e acesso de manutenção ao redor da rosca e do triturador. Informe se o carregamento é manual, por correia transportadora ou por staging com empilhadeira.
- Controle de poeira. Trituração e manuseio de EPS geram poeira e partículas leves em suspensão. Planeje a limpeza e, onde os volumes forem altos, o gerenciamento localizado de poeira ao redor do triturador e da descarga.
- Armazenamento e coleta de blocos. Dimensione a área de paletes com base no volume de blocos compactados e na frequência de coleta — todo o objetivo da máquina é converter um problema de volume em um plano de empilhamento.
Prensa a frio ou máquina hot melt? Um breve quadro de decisão
Ambas as rotas densificam o EPS drasticamente em comparação com a espuma solta. A escolha depende da aceitação do comprador e da capacidade do local:
| Critério de seleção | Prensa a frio para EPS | máquina de fusão térmica de EPS |
|---|---|---|
| Processo central | Compressão mecânica por rosca | Aquecimento controlado e densificação térmica |
| Forma do produto | Blocos ou toras de EPS compactado | Blocos ou lingotes de poliestireno fundido após resfriamento |
| Foco operacional | Alimentação constante, compressão, integridade dos blocos | Taxa de alimentação, temperatura, resfriamento, extração |
| Planejamento do local | Carregamento, potência de acionamento, controle de poeira, armazenamento de blocos | Carregamento, potência de acionamento e aquecimento, ventilação, espaço de resfriamento |
| Aceitação do comprador | Confirme a aceitação de EPS compactado a frio | Confirme a aceitação do produto hot melt |
Escolha a prensa a frio quando o comprador aceita blocos compactados e o projeto se beneficia de utilidades mais simples. Escolha a fusão a quente quando o comprador exige produto fundido e o local suporta processamento térmico. Para a comparação completa lado a lado, veja Máquina de fusão térmica de EPS vs. prensa a frio: guia de compra de densificadores de EPS, e então compare Prensa a frio para espuma EPS com máquina de fusão térmica de EPS com base nos mesmos dados de matéria-prima.
Checklist de RFQ para uma prensa a frio de EPS
Uma RFQ útil permite que dois fornecedores cotem sobre a mesma carga de trabalho. Envie o seguinte em tabela, com fotos da espuma como suporte:
- Origem da espuma e grau do EPS; dimensões das maiores peças.
- Quilogramas por dia e metros cúbicos de EPS solto por dia.
- Horas de turno, dias operacionais por semana e picos de coleta.
- Perfil de contaminação: fita adesiva, etiquetas, resíduos alimentares, umidade, espumas mistas.
- Método de carregamento: manual, correia transportadora ou staging com empilhadeira.
- Dimensões de blocos requeridas, peso manuseável e arranjo em paletes ou contêineres.
- Aceitação do comprador: confirmação por escrito de que blocos compactados a frio são aceitos, com limites de limpeza.
- Espaço físico, acesso de carregamento e folgas de manutenção.
- Tensão, frequência e potência disponível.
- Destino da saída: venda direta ao reciclador ou reprocessamento posterior em pellets de PS.
Peça a cada fornecedor que indique as premissas diretamente na cotação. Se densidade da espuma, contaminação ou especificação dos blocos permanecer "a confirmar", a capacidade e a seleção do modelo também devem permanecer provisórias.
Erros comuns de seleção
Dimensionar apenas por kg/h
O volume solto determina se a abertura de alimentação e a rotina de carregamento conseguem manter a rosca alimentada. Combine sempre o peso diário com metros cúbicos soltos e horas de turno.
Pular a verificação de aceitação do comprador
O erro mais caro é instalar um compactador cujos blocos o reciclador previsto não aceitará. Obtenha por escrito tamanho dos blocos e aceitação de limpeza antes do pedido.
Alimentar espuma mista não selecionada
EPE, EPP e PU misturados no fluxo de EPS não compactam da mesma forma e contaminam o bloco. O compactador não pode selecionar; o processo anterior deve fazê-lo.
Tratar a faixa de catálogo como garantia
As faixas de capacidade pressupõem condições declaradas da espuma. Se sua espuma for mais leve, mais suja ou alimentada de forma intermitente, espere o extremo inferior — e indique isso nos critérios de aceitação.
Subplanejar a logística de blocos
A compactação converte um problema de volume em um plano de empilhamento e coleta. Se o armazenamento em paletes e a frequência de coleta não forem dimensionados pela saída de blocos, o benefício da máquina para na porta do armazém.
Perguntas frequentes
Uma prensa a frio de EPS funde a espuma?
Não. A série RTM-CP usa trituração e pressão da rosca para formar blocos de EPS compactado sem estágio térmico de fusão. O atrito ainda pode gerar calor durante o processamento mecânico; prensagem a frio descreve o método de compactação.
Como escolho entre RTM-CP50, RTM-CP100 e RTM-CP200?
As faixas de capacidade de EPS declaradas são 40–50, 80–100 e 150–200 kg/h respectivamente. Compare-as com seu peso diário, horas de turno, densidade aparente da espuma solta e tamanho das peças. Abertura de alimentação (612 × 500 mm vs 1.000 × 600 mm) e método de carregamento também afetam a taxa prática de processamento.
Qual taxa de compressão meu EPS atingirá?
A redução de volume varia com a densidade inicial da espuma, contaminação, alimentação e formação dos blocos. Use material representativo para medir o volume solto de entrada e o volume compactado de saída na mesma base, e então verifique se os blocos permanecem íntegros durante o manuseio.
Posso alimentar caixas de peixe molhadas ou espuma mista diretamente?
Esvazie e limpe as caixas de EPS e remova líquidos livres antes da compactação. Espumas EPE, EPP, XPS, de poliuretano e mistas requerem sua própria avaliação de adequação. Mantenha o fluxo de EPS selecionado e descreva sua condição real ao solicitar uma proposta.
A máquina produz pellets de poliestireno reciclado?
A prensa a frio produz blocos compactados, não pellets acabados. Um reciclador destinatário pode avaliar os blocos para preparação adicional e adequada extrusão ou pelotização de PS. Acorde limpeza e requisitos de saída com esse reciclador antes de selecionar a máquina.
Devo escolher compactação a frio ou fusão a quente?
Comece pela saída que seu reciclador aceita e pelas utilidades do seu local. A compactação a frio produz blocos comprimidos mecanicamente com requisitos de local mais simples. A fusão a quente produz material fundido e adiciona aquecimento, resfriamento e extração. Compare testes reais de alimentação e necessidades operacionais para ambas as rotas.
Qual fornecimento de energia a série RTM-CP precisa?
As potências nominais dos motores principais são 4 kW, 7,5 kW e 15 kW nos três modelos, mais os motores dos trituradores. São valores nominais dos componentes, não consumo de energia medido. Confirme tensão, frequência, capacidade disponível e auxiliares em sua cotação.
Especifique a máquina pela espuma, não pelo catálogo
Uma prensa a frio para espuma EPS é tanto uma decisão de manuseio de materiais quanto uma compra de máquina. Comece pela origem da espuma, tamanho das peças, peso diário e volume solto, e pela especificação de blocos aceita por escrito pelo reciclador. Esses dados determinam modelo, abertura de alimentação, método de carregamento e plano de coleta.
Reveja o Prensa a frio para espuma EPS em relação às especificações de RTM-CP50, RTM-CP100 e RTM-CP200, e então envie fotos da espuma e metas diárias de processamento para uma configuração específica da sua carga de trabalho.
Obtenha uma proposta à medida: Envie fotos da espuma, peso diário e volume solto para Prensa a frio para espuma EPS — ou e-mail [email protected].
