


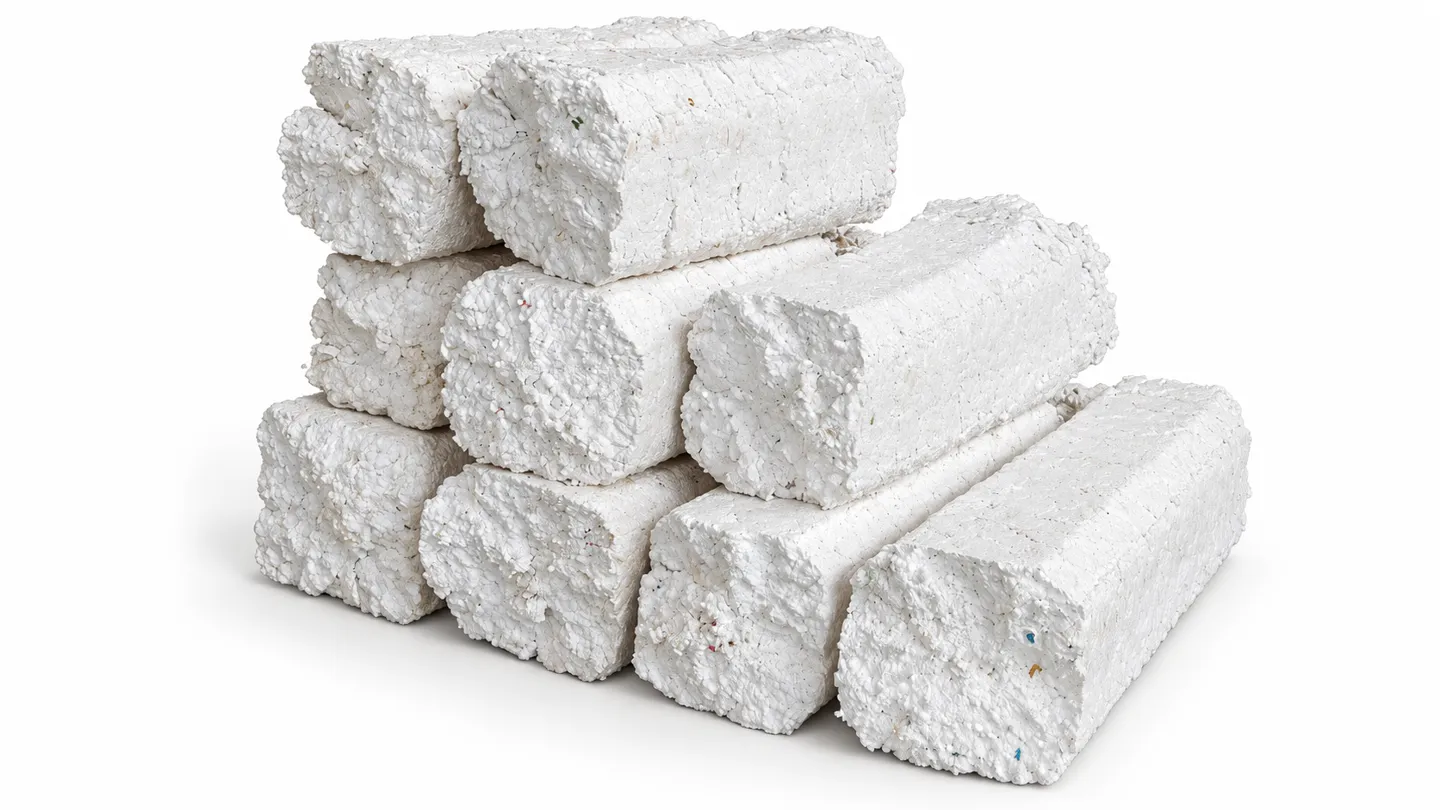
Une presse à froid pour mousse PSE doit être choisie en fonction de l'état de votre mousse entrante et de la spécification de bloc acceptée par votre recycleur — et non sur la seule base d'un chiffre catalogue en kg/h. La bonne machine adapte l'ouverture d'alimentation à vos plus grandes pièces, la vis et l'entraînement à votre poids journalier et à votre volume en vrac, et la décharge des blocs à une méthode de manutention et d'enlèvement déjà convenue avec l'acheteur.
Ce guide donne aux exploitants de recyclage, centres de collecte et gestionnaires de déchets d'emballage une méthode pratique de sélection des compacteurs PSE à vis. Il explique le fonctionnement de la compaction à froid, quels flux de mousse conviennent, comment dimensionner la gamme RTM-CP et ce qu'il faut convenir avec votre recycleur avant de commander.
Si vous disposez déjà de photos de la mousse, du poids journalier et du volume en vrac, utilisez la check-list RFQ ci-dessous avant de demander un devis. Elle vous aidera à distinguer une configuration réelle de projet d'une valeur catalogue.
Réponse rapide : comment choisir une presse à froid pour PSE ?
Choisissez une presse à froid pour PSE en associant quatre éléments : les plus grandes pièces de mousse à l'ouverture d'alimentation, le poids journalier et le volume en vrac à la plage de débit, la taille du bloc à la spécification d'acceptation du recycleur’, ainsi que la puissance et la méthode de chargement du site à l'implantation de la machine.
- Choisissez la RTM-CP50 (40–50 kg/h) lorsque le PSE journalier est modeste, que les pièces passent par une ouverture d'alimentation de 612 × 500 mm et qu'une routine de chargement à un seul opérateur est réaliste.
- Choisissez la RTM-CP100 (80–100 kg/h) lorsque les volumes collectés exigent un poste complet d'alimentation régulière à travers une ouverture de 1 000 × 600 mm.
- Choisissez la RTM-CP200 (150–200 kg/h) lorsqu'un centre de collecte ou un transformateur de mousse traite des volumes journaliers élevés et que la palettisation des blocs est déjà planifiée.
- Confirmez acceptation par l’acheteur des blocs compactés à froid avant toute décision de modèle — certains recycleurs n'acceptent que la sortie fondue de fusion à chaud.
Les chiffres de débit sont des plages de planification sous hypothèses déclarées, pas des garanties. Les sections ci-dessous montrent ce qui amène une installation réelle vers le haut ou le bas de chaque plage.
Fonctionnement d'un compacteur PSE à vis
Une presse à froid compacte le PSE mécaniquement, sans étape de fusion. Le processus se déroule en trois étapes :
- Réduction granulométrique. La mousse entrante est fragmentée en morceaux manipulables — manuellement ou via le broyeur intégré — pour une alimentation régulière. Les pièces rigides surdimensionnées qui forment un pont sur l'ouverture d'alimentation sont la cause la plus fréquente d'un débit irrégulier.
- Compression par vis. Une vis rotative achemine la mousse vers l’avant tandis que le taux de compression augmente sur sa longueur, expulsant l’air de la structure cellulaire. Les diamètres de vis de 189 mm, 290 mm et 350 mm de la gamme RTM-CP déterminent la capacité volumétrique de cette étape.
- Décharge des blocs. Le matériau compacté sort sous forme d'un flux continu de blocs ou de bûches, qui est coupé ou cassé à longueur, puis empilé et palettisé. La densité du bloc et la résistance à la manutention dépendent du matériau d'alimentation et du réglage de la machine — elles ne sont pas fixées par le seul modèle.
Il n'y a ni chauffage ni étape de fusion. La friction peut néanmoins générer de la chaleur pendant le traitement mécanique ; “pressage à froid” décrit la méthode de compaction, pas une garantie de température ambiante dans toute la machine.
Quels flux de PSE conviennent à la compaction à froid
Choisissez la machine en fonction de l'origine, de la propreté, des dimensions et du volume journalier de votre mousse PSE. Quatre flux couvrent la plupart des projets :
Emballages d'appareils et d'électronique
Protections moulées en PSE et inserts de calage issus des opérations de déballage, de commerce et de distribution. Retirez ruban adhésif, film, étiquettes et autres matériaux d'emballage avant compaction — ils ne se compactent pas avec la mousse et finissent en contamination dans le bloc.
Caisses à poisson et contenants pour produits frais en PSE
Caisses en polystyrène triées après vidage et nettoyage. Les liquides libres et les résidus alimentaires doivent être éliminés avant d'évaluer l'alimentation et la qualité du bloc. Les caisses humides doivent être égouttées et séchées ; l'eau ajoute du poids que l'acheteur ne paiera pas et peut fragiliser l'intégrité du bloc.
Chutes de production et de découpe de mousse
Chutes de PSE de qualité connue, pièces moulées rebutées et déchets propres d'usine. C'est l'alimentation la plus prévisible : relevez la masse volumique apparente en vrac et les dimensions de la plus grande pièce lors du choix de l'ouverture d'alimentation, et le dimensionnement devient simple.
PSE trié des centres de collecte
Emballages triés à la source collectés pour réduction de volume avant expédition. Tenez les mousses incompatibles et les matériaux très contaminés hors du flux de PSE — le plus grand risque d'un centre de collecte est que le mélange annule la valeur de la compaction.
Ce qui n'a pas sa place dans une presse à froid
Une presse à froid est spécifiée pour le polystyrène expansé. Ce qui suit nécessite une évaluation distincte et ne doit jamais être traité comme une alimentation interchangeable :
- Mousses de PE expansé, PP expansé, XPS et polyuréthane. Structures cellulaires et comportement de reprise différents ; elles se compactent différemment et contaminent le bloc de PSE.
- Caisses à poisson humides ou souillées par des aliments en l’état. Videz-les, nettoyez-les et séchez-les d’abord, ou convenez à l’avance des limites de contamination avec l’acheteur.
- Mousse contenant des matériaux autres que le PSE — bois, agrafes métalliques, masses épaisses de ruban adhésif. Triez-les ; la vis est un compacteur, pas un séparateur.
Décrivez l'état réel du flux entrant lors de la demande de proposition. Le fournisseur ne peut dimensionner l'étage de broyage et l'ouverture d'alimentation que sur la base du matériau réel.
Dimensionnement : poids, volume en vrac et taille des pièces
Pour le PSE, les kilogrammes par jour seuls ne suffisent pas. Les mètres cubes en vrac comptent tout autant, car le comportement d'alimentation dépend de la masse volumique apparente — 50 kg de protections moulées et 50 kg de rembourrage en vrac occupent des volumes très différents et s'alimentent très différemment.
Dimensionnez à partir de ces trois données ensemble :
- Poids journalier (kg/jour) converti en débit horaire selon les heures de poste, puis comparé aux plages de planification de 40–50, 80–100 et 150–200 kg/h.
- Volume en vrac (m³/jour) pour vérifier que l’ouverture d’alimentation et la routine de chargement peuvent physiquement présenter ce volume à la vis pendant le poste.
- Dimensions de la plus grande pièce vérifiées par rapport à l'ouverture d'alimentation — 612 × 500 mm sur la RTM-CP50, 1 000 × 600 mm sur les RTM-CP100 et RTM-CP200. Les pièces à pré-fragmenter ajoutent de la main-d'œuvre ; indiquez-le dans la RFQ.
Le débit dépend de la densité du PSE, de la propreté et des conditions d'alimentation. Demandez au fournisseur d'énoncer les hypothèses derrière la plage citée — qualité de la mousse, niveau de contamination et méthode d'alimentation — et considérez la plage comme provisoire jusqu'à ce qu'elles correspondent à votre matériau.
Manutention des blocs : l'étape que les acheteurs jugent réellement
Le travail du compacteur s'arrête à la décharge ; l'économie du projet se joue au portail de l'acheteur. Convenez des points suivants avec le recycleur destinataire avant de choisir la machine :
- Dimensions du bloc et poids de manutention. Confirmez ce que l'acheteur empile, palettise ou charge en conteneur — puis vérifiez que la décharge produit des blocs dans ce format.
- Intégrité du bloc. Vérifiez que les blocs restent cohésifs pendant le déplacement et l’empilage. Des blocs friables coûtent de la main-d’œuvre et perdent de la matière ; convenez d’un essai pratique de manutention.
- Limites de propreté. Le ruban adhésif, les étiquettes, les résidus alimentaires et les fractions de mousse mixte ont chacun une tolérance. Consignez les valeurs par écrit.
- Logistique d’enlèvement. Planifiez la manutention des palettes et l'enlèvement en fonction du poids réel des blocs et du nombre quotidien de blocs, et non du volume de mousse en vrac d'avant.
Pour la plupart des recycleurs, les blocs compactés à froid sont un produit fini et vendable. Si l'objectif final est des granulés de PS recyclé, c'est une décision distincte de retraitement et de granulation — confirmez-la avec le recycleur plutôt que de supposer que le prix du bloc la couvre.
Planification du site et des utilités
Une presse à froid est plus simple à implanter qu'un système thermique — pas de charge de chauffe, pas de zone de refroidissement, pas d'extraction thermique — mais quatre points restent à confirmer :
- Alimentation électrique. Les puissances nominales du moteur principal sont de 4 kW (RTM-CP50), 7,5 kW (RTM-CP100) et 15 kW (RTM-CP200), plus les moteurs du broyeur (2,2 kW, 2 × 2,2 kW et 4 × 2,2 kW respectivement). Ce sont des valeurs nominales de composants, ni une consommation d’énergie mesurée ni la puissance totale installée. Confirmez dans le devis la tension, la fréquence et la capacité disponible, ainsi que les auxiliaires.
- Surface au sol et accès de chargement. Prévoyez de l’espace pour le stockage tampon de la mousse, l’accès à l’ouverture d’alimentation, la décharge et l’empilage des blocs, ainsi que l’accès de maintenance autour de la vis et du broyeur. Indiquez si le chargement est manuel, par convoyeur ou par stockage alimenté au chariot élévateur.
- Contrôle des poussières. Le broyage et la manipulation du PSE génèrent de la poussière et de fines particules en suspension. Planifiez le nettoyage et, pour les volumes élevés, une captation locale des poussières au broyeur et à la décharge.
- Stockage et enlèvement des blocs. Dimensionnez la zone palettes à partir du volume de blocs compactés et de la fréquence d'enlèvement — tout l'intérêt de la machine est de convertir un problème de volume en un plan d'empilage.
Presse à froid ou fusion à chaud ? Un bref cadre de décision
Les deux voies densifient le PSE de façon spectaculaire par rapport à la mousse en vrac. Le choix dépend de l'acceptation de l'acheteur et des capacités du site :
| Critère de sélection | Presse à froid PSE | machine de fusion thermique EPS |
|---|---|---|
| Procédé central | Compression mécanique par vis | Chauffage contrôlé et densification thermique |
| Forme du produit | Blocs ou bûches de PSE compacté | Blocs ou lingots de polystyrène fondu après refroidissement |
| Priorités d'exploitation | Alimentation régulière, compression, intégrité du bloc | Débit d'alimentation, température, refroidissement, extraction |
| Planification du site | Chargement, puissance d'entraînement, contrôle des poussières, stockage des blocs | Chargement, puissances d'entraînement et de chauffe, ventilation, espace de refroidissement |
| Acceptation de l'acheteur | Confirmer l'acceptation du PSE compacté à froid | Confirmer l'acceptation de la sortie de fusion à chaud |
Choisissez la presse à froid lorsque l'acheteur accepte les blocs compactés et que le projet bénéficie d'utilités plus simples. Choisissez la fusion à chaud lorsque l'acheteur exige une sortie fondue et que le site prend en charge le traitement thermique. Pour le comparatif complet côte à côte, voir Machine de fusion thermique EPS vs presse à froid : guide d'achat des densificateurs EPS, puis comparez la presse à froid pour mousse PSE avec la machine de fusion thermique EPS sur les mêmes données de matière première.
Check-list RFQ pour une presse à froid PSE
Une RFQ utile permet à deux fournisseurs de chiffrer sur la même tâche. Envoyez les éléments suivants dans un tableau, avec des photos de la mousse :
- Origine de la mousse et qualité du PSE ; dimensions de la plus grande pièce.
- Kilogrammes par jour et mètres cubes de PSE en vrac par jour.
- Heures de poste, jours d'exploitation par semaine et pics de collecte.
- Profil de contamination : ruban adhésif, étiquettes, résidus alimentaires, humidité, mousses mixtes.
- Méthode de chargement : manuelle, convoyeur ou alimentation étagée au chariot élévateur.
- Dimensions de bloc requises, poids de manutention et disposition palettes ou conteneur.
- Acceptation de l'acheteur : confirmation écrite que les blocs compactés à froid sont acceptés, avec limites de propreté.
- Surface au sol, accès de chargement et dégagement de maintenance.
- Tension, fréquence et puissance disponible.
- Destination de la sortie : vente directe au recycleur ou retraitement ultérieur en granulés de PS.
Demandez à chaque fournisseur d'indiquer les hypothèses directement dans le devis. Si la densité de la mousse, la contamination ou la spécification du bloc restent “à confirmer,” le débit et le choix du modèle doivent aussi rester provisoires.
Erreurs courantes de sélection
Dimensionner sur les seuls kg/h
Le volume en vrac détermine si l'ouverture d'alimentation et la routine de chargement maintiennent la vis alimentée. Associez toujours le poids journalier aux mètres cubes en vrac et aux heures de poste.
Sauter la vérification d'acceptation de l'acheteur
L'erreur la plus coûteuse est d'installer un compacteur dont le recycleur prévu n'acceptera pas les blocs. Obtenez par écrit l'acceptation de la taille du bloc et de la propreté avant de commander.
Alimenter de la mousse mixte non triée
Le PE expansé, le PP expansé et le PU mélangés au flux de PSE ne se compactent pas de la même façon et contaminent le bloc. Le compacteur ne peut pas trier ; le processus en amont doit le faire.
Traiter la plage catalogue comme une garantie
Les plages de débit supposent des conditions de mousse déclarées. Si votre mousse est plus légère, plus sale ou alimentée par intermittence, attendez-vous au bas de la plage — et indiquez-le dans les critères d'acceptation.
Sous-planifier la logistique des blocs
La compaction convertit un problème de volume en un plan d'empilage et d'enlèvement. Si le stockage sur palettes et la fréquence d'enlèvement ne sont pas dimensionnés à partir de la sortie de blocs, le bénéfice de la machine s'arrête à la porte de l'entrepôt.
Questions fréquemment posées
Une presse à froid PSE fait-elle fondre la mousse ?
Non. La série RTM-CP utilise broyage et pression de vis pour former des blocs de PSE compactés sans étape thermique de fusion. La friction peut néanmoins générer de la chaleur pendant le traitement mécanique ; le pressage à froid décrit la méthode de compaction.
Comment choisir entre RTM-CP50, RTM-CP100 et RTM-CP200 ?
Leurs plages de débit PSE indiquées sont respectivement de 40–50, 80–100 et 150–200 kg/h. Comparez-les à votre poids journalier, vos heures de poste, votre densité de mousse en vrac et la taille des pièces. L'ouverture d'alimentation (612 × 500 mm contre 1 000 × 600 mm) et la méthode de chargement influent aussi sur le rythme pratique de traitement.
Quel taux de compression mon PSE atteindra-t-il ?
La réduction de volume varie avec la densité initiale de la mousse, la contamination, l'alimentation et la formation du bloc. Utilisez un matériau représentatif pour mesurer le volume d'entrée en vrac et le volume de sortie compacté sur la même base, puis vérifiez que les blocs restent cohésifs à la manutention.
Puis-je alimenter directement des caisses à poisson humides ou de la mousse mixte ?
Videz et nettoyez les caisses en PSE et retirez les liquides libres avant compaction. Les mousses de PE expansé, PP expansé, XPS, polyuréthane et les mousses mixtes nécessitent leur propre évaluation d'aptitude. Tenez le flux de PSE trié et décrivez son état réel lors de la demande de proposition.
La machine produit-elle des granulés de polystyrène recyclé ?
La presse à froid produit des blocs compactés, pas des granulés finis. Un recycleur destinataire peut évaluer les blocs pour une préparation ultérieure et une extrusion ou granulation PS adaptée. Convenez des exigences de propreté et de sortie avec ce recycleur avant de choisir la machine.
Faut-il choisir la compaction à froid ou la fusion à chaud ?
Partez de la sortie acceptée par votre recycleur et des utilités de votre site. La compaction à froid produit des blocs comprimés mécaniquement avec des exigences de site plus simples. La fusion à chaud produit un matériau fondu et ajoute chauffage, refroidissement et extraction. Comparez des essais réels d'alimentation et les besoins d'exploitation des deux voies.
Quelle alimentation électrique la série RTM-CP requiert-elle ?
Les puissances nominales du moteur principal sont de 4 kW, 7,5 kW et 15 kW sur les trois modèles, plus les moteurs du broyeur. Ce sont des valeurs nominales de composants, pas une consommation d'énergie mesurée. Confirmez dans votre devis la tension, la fréquence, la capacité disponible et les auxiliaires.
Spécifiez la machine autour de la mousse, pas autour du catalogue
Une presse à froid pour mousse PSE est autant une décision de manutention des matériaux qu'un achat de machine. Partez de l'origine de la mousse, de la taille des pièces, du poids journalier et du volume en vrac, ainsi que de la spécification de bloc acceptée par écrit par le recycleur. Ces faits déterminent le modèle, l'ouverture d'alimentation, la méthode de chargement et le plan d'enlèvement.
Examinez les presse à froid pour mousse PSE avec les spécifications des RTM-CP50, RTM-CP100 et RTM-CP200, puis envoyez des photos de la mousse et vos objectifs journaliers pour une configuration adaptée à votre application.
Obtenez une proposition sur mesure : Envoyez des photos de la mousse, le poids journalier et le volume en vrac à presse à froid pour mousse PSE — ou e-mail [email protected].
