


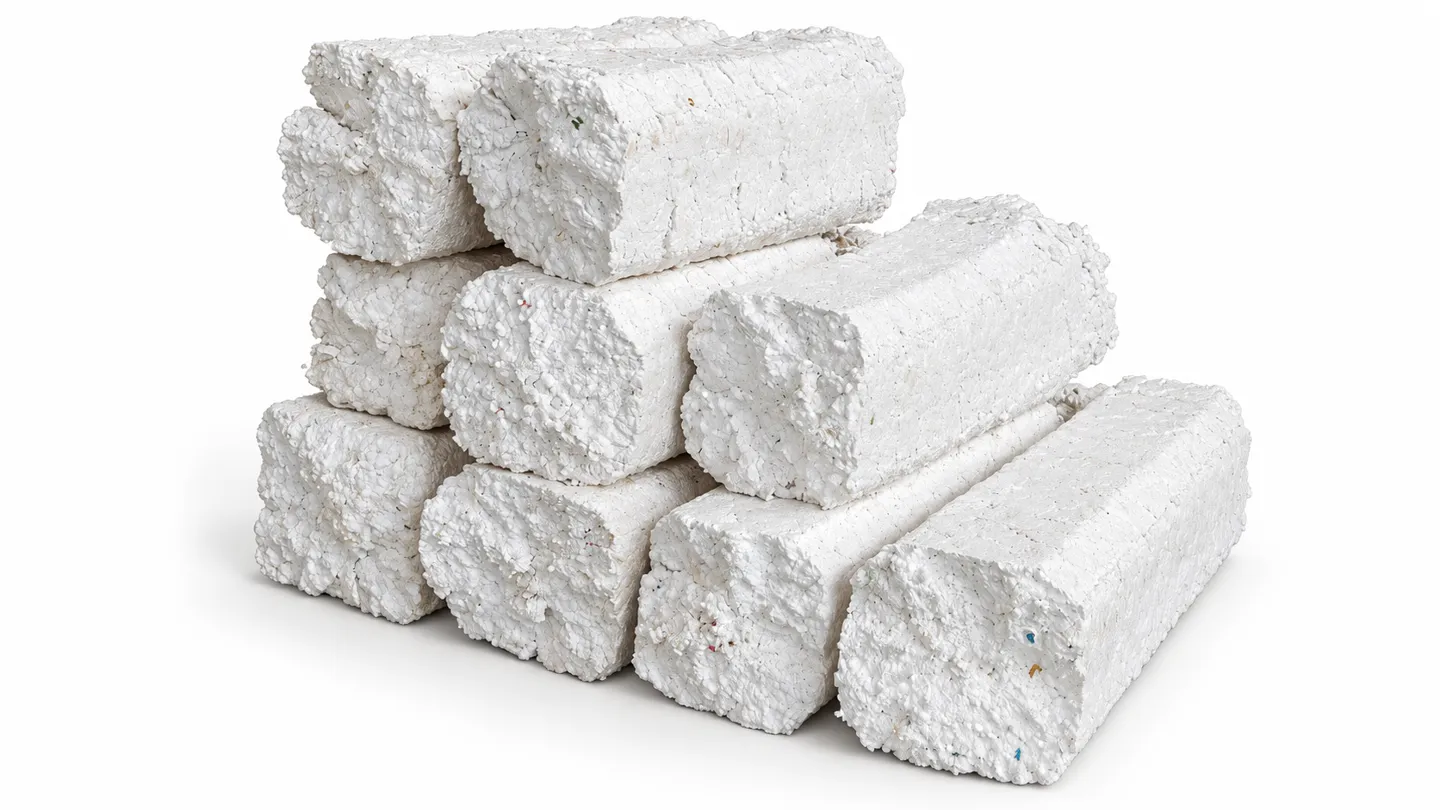
Una pressa a freddo per schiuma EPS va scelta in base alle condizioni del materiale in ingresso e alle specifiche dei blocchi accettate dal vostro riciclatore — non in base al solo dato di portata kg/h da catalogo. La macchina giusta abbina la bocca di carico ai vostri pezzi più grandi, vite e azionamento al peso giornaliero e al volume sfuso, e lo scarico dei blocchi a un metodo di movimentazione e raccolta già concordato con l'acquirente.
Questa guida offre a operatori del riciclo, centri di raccolta e gestori di imballaggi un metodo pratico di selezione per i compattatori a vite per EPS. Spiega come funziona la compattazione a freddo, quali flussi di schiuma sono adatti, come dimensionare la gamma RTM-CP e cosa concordare con il riciclatore prima dell'ordine.
Se avete già foto della schiuma, peso giornaliero e volume sfuso, utilizzate la checklist RFQ qui sotto prima di richiedere un'offerta: vi aiuterà a distinguere una configurazione reale di progetto da un dato di catalogo.
Risposta rapida: come scegliere una pressa a freddo per EPS?
Scegliete una pressa a freddo per EPS abbinando quattro elementi: i pezzi di schiuma più grandi alla bocca di carico, il peso giornaliero e il volume sfuso alla fascia di portata, le dimensioni dei blocchi alle specifiche di accettazione del riciclatore, e la potenza e il metodo di carico del sito al layout della macchina.
- Scegliete RTM-CP50 (40–50 kg/h) quando l'EPS giornaliero è modesto, i pezzi rientrano in un'apertura di 612 × 500 mm ed è realistica una routine di carico a singolo operatore.
- Scegliete RTM-CP100 (80–100 kg/h) quando i volumi di raccolta richiedono un turno intero di alimentazione costante attraverso un'apertura di 1.000 × 600 mm.
- Scegliete RTM-CP200 (150–200 kg/h) quando un centro di raccolta o un trasformatore di schiuma gestisce volumi giornalieri elevati e la pallettizzazione dei blocchi è già pianificata.
- Confermate accettazione dei blocchi compattati a freddo da parte dell'acquirente prima di qualsiasi decisione sul modello — alcuni riciclatori accettano solo prodotto fuso hot melt.
I dati di portata sono fasce di pianificazione basate su ipotesi dichiarate, non garanzie. Le sezioni seguenti mostrano cosa sposta un'installazione reale verso l'estremo alto o basso di ciascuna fascia.
Come funziona un compattatore a vite per EPS
Una pressa a freddo compatta l'EPS meccanicamente, senza fase di fusione. Il processo si svolge in tre fasi:
- Riduzione dimensionale. La schiuma in ingresso viene ridotta in pezzi gestibili — manualmente o tramite il frantumatore integrato — per un'alimentazione uniforme. I pezzi rigidi sovradimensionati che fanno ponte sulla bocca di carico sono la causa più comune di portata irregolare.
- Compressione a vite. Una vite rotante convoglia la schiuma in avanti mentre il rapporto di compressione aumenta lungo la sua lunghezza, espellendo l'aria dalla struttura cellulare. I diametri vite da 189 mm, 290 mm e 350 mm della gamma RTM-CP determinano la capacità volumetrica di questa fase.
- Scarico dei blocchi. Il materiale compattato esce come flusso continuo di blocchi o tronchetti, che viene tagliato o spezzato a misura, quindi accatastato e pallettizzato. Densità e resistenza alla movimentazione dei blocchi dipendono dal materiale in ingresso e dalla configurazione della macchina — non sono fissate dal solo modello.
Non c'è riscaldatore né fase di fusione. L'attrito può comunque generare calore durante la lavorazione meccanica; "pressatura a freddo" descrive il metodo di compattazione, non una garanzia di temperatura ambiente in tutta la macchina.
Quali flussi di EPS sono adatti alla compattazione a freddo
Scegliete la macchina in base a origine, pulizia, dimensioni e volume giornaliero della vostra schiuma EPS. Quattro flussi coprono la maggior parte dei progetti:
Imballaggi per elettrodomestici ed elettronica
Protezioni stampate in EPS e inserti ammortizzanti da operazioni di disimballaggio, retail e distribuzione. Rimuovete nastro adesivo, film, etichette e altri materiali di imballaggio prima della compattazione — non si compattano con la schiuma e finiscono come contaminazione nel blocco.
Cassette per pesce e contenitori per ortofrutta in EPS
Cassette in polistirolo selezionate dopo svuotamento e pulizia. Liquidi liberi e residui alimentari devono essere rimossi prima di valutare alimentazione e qualità dei blocchi. Le cassette bagnate vanno sgocciolate e asciugate; l'acqua aggiunge peso che l'acquirente non pagherà e può indebolire l'integrità dei blocchi.
Scarti di produzione e ritagli di schiuma
Ritagli di EPS di grado noto, pezzi stampati scartati e scarti puliti di fabbrica. È l'alimentazione più prevedibile: registrate la densità apparente sfusa e le dimensioni dei pezzi più grandi quando scegliete la bocca di carico, e la scelta dimensionale diventa semplice.
EPS da centri di raccolta differenziata
Imballaggi da raccolta differenziata destinati alla riduzione volumetrica prima del trasporto. Tenete schiume incompatibili e materiale molto contaminato fuori dal flusso EPS — il rischio maggiore per un centro di raccolta è che materiale misto annulli il valore della compattazione.
Cosa non va in una pressa a freddo
Una pressa a freddo è specificata per il polistirene espanso. Quanto segue richiede una valutazione separata e non va mai trattato come alimentazione intercambiabile:
- Schiume EPE, EPP, XPS e poliuretaniche. Strutture cellulari e comportamenti al recupero diversi; si compattano diversamente e contaminano il blocco di EPS.
- Cassette per pesce bagnate o contaminate da alimenti alimentate tal quali. Svuotatele, pulitele e asciugatele prima, o concordate in anticipo i limiti di contaminazione con l'acquirente.
- Schiuma con materiali non-EPS inglobati — legno, clip metalliche, masse pesanti di nastro adesivo. Rimuoveteli: la vite è un compattatore, non un separatore.
Descrivete le condizioni reali del materiale in ingresso quando richiedete un'offerta. Solo sulla base del materiale reale il fornitore può dimensionare lo stadio di frantumazione e la bocca di carico.
Dimensionamento: peso, volume sfuso e dimensioni dei pezzi
Per l'EPS, i chilogrammi al giorno da soli non bastano. I metri cubi sfusi contano altrettanto, perché il comportamento in alimentazione dipende dalla densità apparente — 50 kg di protezioni stampate e 50 kg di riempitivo sfuso occupano volumi molto diversi e si alimentano in modo molto diverso.
Dimensionate sulla base di tre dati combinati:
- Peso giornaliero (kg/giorno) riportato alle ore di turno per ottenere una portata oraria, quindi confrontato con le fasce di pianificazione 40–50, 80–100 e 150–200 kg/h.
- Volume sfuso (m³/giorno) per verificare che bocca di carico e routine di carico riescano a presentare fisicamente quel volume alla vite entro il turno.
- Dimensioni dei pezzi più grandi verificate rispetto alla bocca di carico — 612 × 500 mm su RTM-CP50, 1.000 × 600 mm su RTM-CP100 e RTM-CP200. I pezzi che devono essere pre-rotti aggiungono manodopera; indicatelo nella RFQ.
La portata dipende da densità, pulizia e condizioni di alimentazione dell'EPS. Chiedete al fornitore di dichiarare le ipotesi alla base della fascia quotata — grado della schiuma, livello di contaminazione e metodo di alimentazione — e considerate la fascia come provvisoria finché non corrispondono al vostro materiale.
Movimentazione dei blocchi: il passaggio che gli acquirenti giudicano davvero
Il lavoro del compattatore finisce allo scarico; l'economia del progetto si decide al cancello dell'acquirente. Concordate questi punti con il riciclatore destinatario prima di scegliere la macchina:
- Dimensioni e peso movimentabile dei blocchi. Confermate cosa l'acquirente impila, pallettizza o carica in container — quindi verificate che lo scarico produca blocchi in quelle dimensioni.
- Integrità dei blocchi. Verificate che i blocchi restino integri durante la movimentazione e l'accatastamento. I blocchi friabili costano manodopera e perdono materiale; concordate una prova pratica di movimentazione.
- Limiti di pulizia. Nastro adesivo, etichette, residui alimentari e frazioni miste di schiuma hanno ciascuno una tolleranza. Mettete i numeri per iscritto.
- Logistica di raccolta. Pianificate movimentazione su pallet e ritiri in base al peso reale dei blocchi e al numero giornaliero di blocchi, non al volume di schiuma sfusa che avevate prima.
Per la maggior parte dei riciclatori, i blocchi compattati a freddo sono un prodotto finito e vendibile. Se l'obiettivo finale sono pellet di PS riciclato, si tratta di una decisione separata di rilavorazione e pellettizzazione — concordatela con il riciclatore invece di presumere che il prezzo del blocco la copra.
Pianificazione di sito e utenze
Una pressa a freddo è più semplice da installare di un sistema termico — nessun carico termico, nessuna zona di raffreddamento, nessuna estrazione termica — ma quattro punti vanno comunque confermati:
- Alimentazione elettrica. Le potenze nominali dei motori principali sono 4 kW (RTM-CP50), 7,5 kW (RTM-CP100) e 15 kW (RTM-CP200), più i motori dei frantumatori (rispettivamente 2,2 kW, 2 × 2,2 kW e 4 × 2,2 kW). Sono potenze nominali dei componenti, non consumi energetici misurati né potenza totale installata. Confermate tensione, frequenza e potenza disponibile, oltre agli ausiliari, in offerta.
- Spazio a terra e accesso per il carico. Prevedete spazio per lo stoccaggio della schiuma, l'accesso alla bocca di carico, lo scarico e l'accatastamento dei blocchi e l'accesso per la manutenzione attorno a vite e frantumatore. Indicate se il carico è manuale, tramite nastro trasportatore o con staging da carrello elevatore.
- Controllo delle polveri. Frantumazione e movimentazione dell'EPS generano polvere e particelle leggere aerodisperse. Pianificate la pulizia e, dove i volumi sono elevati, la gestione localizzata delle polveri attorno a frantumatore e scarico.
- Stoccaggio e raccolta dei blocchi. Dimensionate l'area pallet in base al volume dei blocchi compattati e alla frequenza di raccolta — lo scopo della macchina è convertire un problema di volume in un piano di accatastamento.
Pressa a freddo o macchina hot melt? Un breve quadro decisionale
Entrambe le soluzioni densificano l'EPS in modo drastico rispetto alla schiuma sfusa. La scelta dipende dall'accettazione dell'acquirente e dalle dotazioni del sito:
| Criterio di selezione | Pressa a freddo per EPS | macchina a fusione termica EPS |
|---|---|---|
| Processo di base | Compressione meccanica a vite | Riscaldamento controllato e densificazione termica |
| Forma del prodotto | Blocchi o tronchetti di EPS compattato | Blocchi o pani di polistirene fuso dopo raffreddamento |
| Focus operativo | Alimentazione costante, compressione, integrità dei blocchi | Portata di alimentazione, temperatura, raffreddamento, estrazione |
| Pianificazione del sito | Carico, potenza azionamenti, controllo polveri, stoccaggio blocchi | Carico, potenza azionamenti e riscaldamento, ventilazione, spazio di raffreddamento |
| Accettazione dell'acquirente | Confermare l'accettazione dell'EPS compattato a freddo | Confermare l'accettazione del prodotto hot melt |
Scegliete la pressa a freddo quando l'acquirente accetta blocchi compattati e il progetto beneficia di utenze più semplici. Scegliete la fusione a caldo quando l'acquirente richiede prodotto fuso e il sito supporta la lavorazione termica. Per il confronto completo fianco a fianco, vedete Macchina a fusione termica EPS vs pressa a freddo: guida all'acquisto dei densificatori EPS, quindi confrontate Pressa a freddo per schiuma EPS con macchina a fusione termica EPS sugli stessi dati di materiale in ingresso.
Checklist RFQ per una pressa a freddo per EPS
Una RFQ utile permette a due fornitori di quotare sullo stesso carico di lavoro. Inviate quanto segue in tabella, con foto della schiuma a supporto:
- Origine della schiuma e grado EPS; dimensioni dei pezzi più grandi.
- Chilogrammi al giorno e metri cubi di EPS sfuso al giorno.
- Ore di turno, giorni operativi a settimana e picchi di raccolta.
- Profilo di contaminazione: nastro adesivo, etichette, residui alimentari, umidità, schiume miste.
- Metodo di carico: manuale, nastro trasportatore o staging con carrello elevatore.
- Dimensioni richieste dei blocchi, peso movimentabile e disposizione su pallet o in container.
- Accettazione dell'acquirente: conferma scritta che i blocchi compattati a freddo sono accettati, con limiti di pulizia.
- Spazio a terra, accesso per il carico e franchi di manutenzione.
- Tensione, frequenza e potenza disponibile.
- Destinazione del prodotto: vendita diretta al riciclatore o ulteriore rilavorazione in pellet di PS.
Chiedete a ciascun fornitore di indicare le ipotesi direttamente in offerta. Se densità della schiuma, contaminazione o specifiche dei blocchi restano "da confermare", anche portata e scelta del modello devono restare provvisorie.
Errori comuni di selezione
Dimensionare sui soli kg/h
Il volume sfuso determina se bocca di carico e routine di carico riescono a tenere alimentata la vite. Abbinate sempre il peso giornaliero ai metri cubi sfusi e alle ore di turno.
Saltare la verifica di accettazione dell'acquirente
L'errore più costoso è installare un compattatore i cui blocchi il riciclatore previsto non ritira. Ottenete per iscritto dimensioni dei blocchi e accettazione della pulizia prima dell'ordine.
Alimentare schiuma mista non selezionata
EPE, EPP e PU mescolati nel flusso EPS non si compattano allo stesso modo e contaminano il blocco. Il compattatore non può selezionare; deve farlo il processo a monte.
Trattare la fascia di catalogo come una garanzia
Le fasce di portata presuppongono condizioni dichiarate della schiuma. Se la vostra schiuma è più leggera, più sporca o alimentata a intermittenza, aspettatevi l'estremo basso — e indicatelo nei criteri di accettazione.
Sottodimensionare la logistica dei blocchi
La compattazione converte un problema di volume in un piano di accatastamento e raccolta. Se stoccaggio su pallet e frequenza di ritiro non sono dimensionati sul prodotto in uscita, il beneficio della macchina si ferma alla porta del magazzino.
Domande frequenti
Una pressa a freddo per EPS fonde la schiuma?
No. La serie RTM-CP usa frantumazione e pressione della vite per formare blocchi di EPS compattato senza fase di fusione termica. L'attrito può comunque generare calore durante la lavorazione meccanica; pressatura a freddo descrive il metodo di compattazione.
Come scelgo tra RTM-CP50, RTM-CP100 e RTM-CP200?
Le fasce di portata EPS dichiarate sono rispettivamente 40–50, 80–100 e 150–200 kg/h. Confrontatele con peso giornaliero, ore di turno, densità apparente della schiuma sfusa e dimensioni dei pezzi. Anche bocca di carico (612 × 500 mm contro 1.000 × 600 mm) e metodo di carico influiscono sulla portata pratica.
Quale rapporto di compressione otterrà il mio EPS?
La riduzione volumetrica varia con densità iniziale della schiuma, contaminazione, alimentazione e formazione dei blocchi. Usate materiale rappresentativo per misurare volume sfuso in ingresso e volume compattato in uscita sulla stessa base, quindi verificate che i blocchi restino integri durante la movimentazione.
Posso alimentare direttamente cassette per pesce bagnate o schiuma mista?
Svuotate e pulite le cassette in EPS e rimuovete i liquidi liberi prima della compattazione. Schiume EPE, EPP, XPS, poliuretaniche e miste richiedono una propria valutazione di idoneità. Tenete selezionato il flusso EPS e descrivete le sue condizioni reali quando richiedete un'offerta.
La macchina produce pellet di polistirene riciclato?
La pressa a freddo produce blocchi compattati, non pellet finiti. Un riciclatore destinatario può valutare i blocchi per ulteriore preparazione e idonea estrusione o pellettizzazione del PS. Concordate pulizia e requisiti del prodotto con quel riciclatore prima di scegliere la macchina.
Dovrei scegliere la compattazione a freddo o la fusione a caldo?
Partite dal prodotto che il vostro riciclatore accetta e dalle utenze del vostro sito. La compattazione a freddo produce blocchi compressi meccanicamente con requisiti di sito più semplici. La fusione a caldo produce materiale fuso e aggiunge riscaldamento, raffreddamento ed estrazione. Confrontate prove reali di alimentazione e necessità operative per entrambe le soluzioni.
Di quale alimentazione elettrica ha bisogno la serie RTM-CP?
Le potenze nominali dei motori principali sono 4 kW, 7,5 kW e 15 kW sui tre modelli, più i motori dei frantumatori. Sono potenze nominali dei componenti, non consumi energetici misurati. Confermate tensione, frequenza, potenza disponibile e ausiliari in offerta.
Specificate la macchina sulla schiuma, non sul catalogo
Una pressa a freddo per schiuma EPS è una decisione di movimentazione dei materiali tanto quanto un acquisto di macchina. Partite da origine della schiuma, dimensioni dei pezzi, peso giornaliero e volume sfuso, e dalle specifiche dei blocchi accettate per iscritto dal riciclatore. Questi dati determinano modello, bocca di carico, metodo di carico e piano di raccolta.
Rivedi la Pressa a freddo per schiuma EPS rispetto alle specifiche di RTM-CP50, RTM-CP100 e RTM-CP200, quindi inviate foto della schiuma e obiettivi giornalieri di lavorazione per una configurazione specifica del vostro carico di lavoro.
Richiedete una proposta su misura: Inviate foto della schiuma, peso giornaliero e volume sfuso a Pressa a freddo per schiuma EPS — o e-mail [email protected].
