


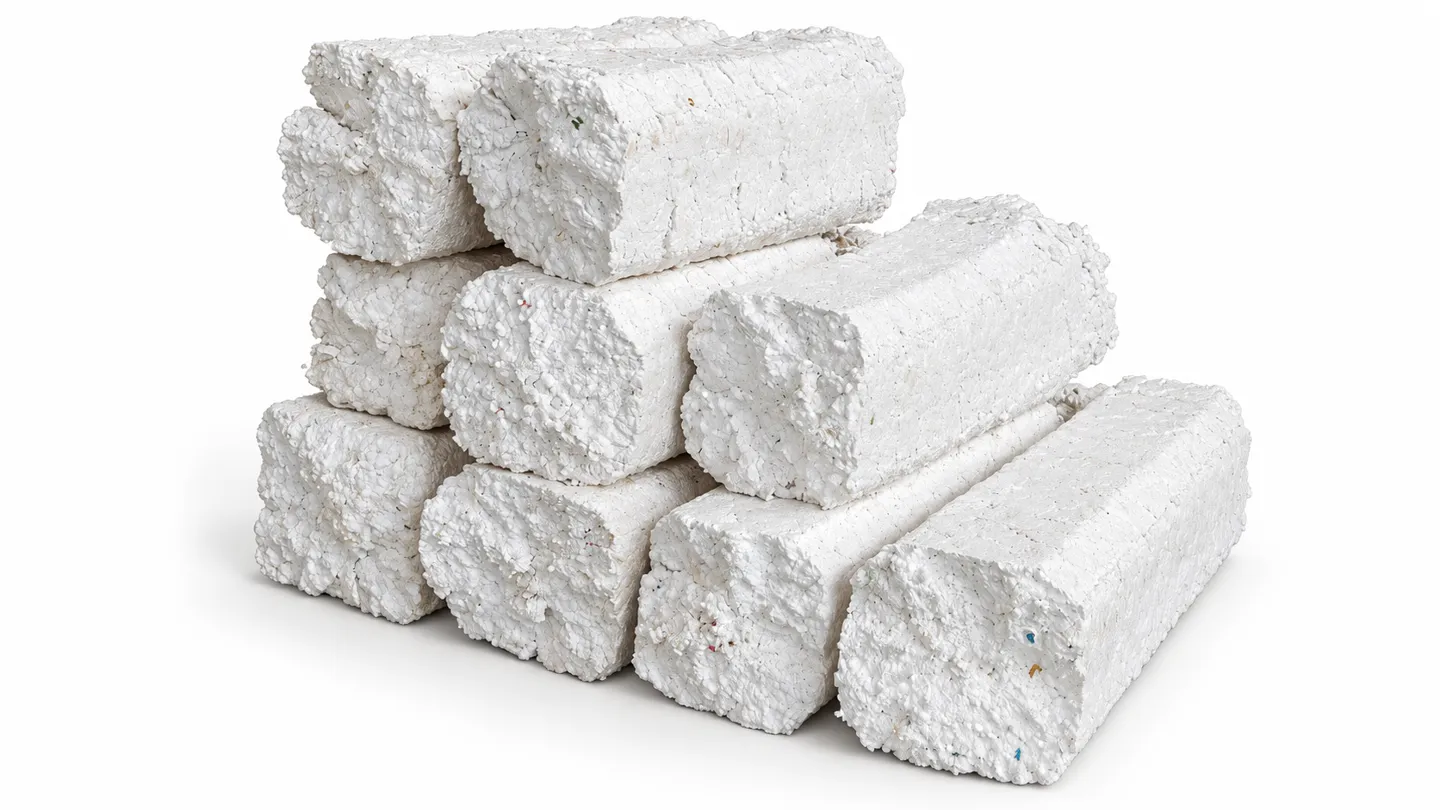
يجب اختيار مكبس رغوة EPS البارد بناءً على حالة الرغوة الواردة ومواصفات الكتل التي يقبلها المُعيد التدوير لديكم — وليس بناءً على رقم kg/h في الكتالوج وحده. فالآلة المناسبة تطابق فتحة التغذية مع أكبر القطع لديكم، والبرغي والمحرك مع الوزن اليومي والحجم الظاهري، وتصريف الكتل مع طريقة مناولة وجمع متفق عليها مع المشتري مسبقًا.
يقدم هذا الدليل لمشغلي إعادة التدوير ومراكز الجمع ومديري نفايات التغليف طريقة عملية لاختيار مكابس EPS اللولبية. ويغطي كيفية عمل الضغط البارد، وتدفقات الرغوة المناسبة، وكيفية تحديد سعة سلسلة RTM-CP، وما يجب الاتفاق عليه مع المُعيد التدوير قبل الطلب.
إذا كانت لديكم صور الرغوة والوزن اليومي والحجم الظاهري، فاستخدموا قائمة RFQ أدناه قبل طلب عرض سعر. ستساعدكم على التمييز بين تكوين مشروع حقيقي وتقييم كتالوج.
إجابة سريعة: كيف تختارون مكبس EPS البارد؟
اختاروا مكبس EPS البارد بمطابقة أربعة عناصر: أكبر قطع الرغوة مع فتحة التغذية، والوزن اليومي والحجم الظاهري مع نطاق الإنتاجية، وحجم الكتل مع مواصفات قبول المُعيد التدوير، وقدرة الموقع وطريقة التحميل مع تخطيط الآلة.
- اختاروا RTM-CP50 (40–50 kg/h) عندما يكون EPS اليومي متواضعًا، والقطع تناسب فتحة تغذية 612 × 500 مم، ويكون التحميل بمشغّل واحد واقعيًا.
- اختاروا RTM-CP100 (80–100 kg/h) عندما تتطلب أحجام الجمع وردية كاملة من التغذية المستقرة عبر فتحة 1,000 × 600 مم.
- اختاروا RTM-CP200 (150–200 kg/h) عندما يعالج مركز الجمع أو معالج الرغوة أحجامًا يومية عالية ويكون ترصيص الكتل على المنصات مخططًا له مسبقًا.
- أكدوا قبول المشتري للكتل المضغوطة على البارد قبل أي قرار بشأن الطراز — فبعض المُعيدين التدوير يقبلون فقط مخرجات الصهر الحراري المنصهرة.
أرقام الإنتاجية هي نطاقات تخطيط بناءً على افتراضات معلنة وليست ضمانات. وتوضح الأقسام التالية ما الذي يحرّك التركيب الفعلي نحو الحد الأعلى أو الأدنى لكل نطاق.
كيف يعمل مكبس EPS اللولبي
يضغط المكبس البارد EPS ميكانيكيًا دون مرحلة انصهار. وتسير العملية في ثلاث خطوات:
- تقليل الحجم. تُكسر الرغوة الواردة إلى قطع يسهل التعامل معها — يدويًا أو عبر الكسارة المدمجة — لتُغذَّى بانتظام. فالقطع الصلبة كبيرة الحجم التي تسد فتحة التغذية هي السبب الأكثر شيوعًا لعدم انتظام الإنتاجية.
- الضغط اللولبي. ينقل البرغي الدوّار الرغوة إلى الأمام بينما ترتفع نسبة الضغط على طوله، فيطرد الهواء من البنية الخلوية. وتحدد أقطار البرغي 189 مم و290 مم و350 مم في سلسلة RTM-CP السعة الحجمية لهذه المرحلة.
- تصريف الكتل. تخرج المادة المضغوطة كتيار مستمر من الكتل أو الجذوع، تُقطع أو تُكسر إلى الطول المطلوب، ثم تُكدَّس وتُرص على المنصات. وتعتمد كثافة الكتل وقوة المناولة على مادة التغذية وإعداد الآلة — وهي غير ثابتة حسب الطراز وحده.
لا يوجد سخان ولا مرحلة انصهار. وقد تتولد حرارة من الاحتكاك أثناء المعالجة الميكانيكية؛ و«الضغط البارد» يصف طريقة الضغط وليس ضمانًا لدرجة حرارة محيطة في جميع أنحاء الآلة.
ما هي تدفقات EPS المناسبة للضغط البارد؟
اختاروا الآلة بناءً على المصدر والنظافة والأبعاد والحجم اليومي لرغوة EPS لديكم. أربعة تدفقات تغطي معظم المشاريع:
تغليف الأجهزة والإلكترونيات
واقيات EPS المقولبة ومواد التبطين من عمليات التفريغ والبيع بالتجزئة والتوزيع. أزيلوا الشريط اللاصق والأغشية والملصقات ومواد التغليف الأخرى قبل الضغط — فهي لا تُضغط مع الرغوة وتنتهي كملوثات داخل الكتلة.
صناديق سمك EPS وحاويات المنتجات الزراعية
صناديق البوليسترين المصنفة بعد إفراغها وتنظيفها. يجب إزالة السوائل الحرة وبقايا الطعام قبل تقييم التغذية وجودة الكتل. ويجب تصريف الصناديق الرطبة وتجفيفها؛ فالماء يضيف وزنًا لن يدفع المشتري ثمنه وقد يضعف تماسك الكتل.
قصاصات إنتاج الرغوة والقطع
قصاصات EPS بدرجة معروفة وقطع مقولبة مرفوضة وخردة مصنع نظيفة. وهذا أكثر تغذية يمكن التنبؤ بها: سجّلوا الكثافة الظاهرية وأبعاد أكبر القطع عند اختيار فتحة التغذية، فيصبح تحديد السعة مباشرًا.
EPS مراكز الجمع المصنفة
تغليف مفصول من المصدر لتقليل الحجم قبل الشحن. أبعدوا الرغوات غير المتوافقة والمواد شديدة التلوث عن تدفق EPS — فأكبر مخاطر مركز الجمع هي أن تُبطل المواد المختلطة قيمة الضغط.
ما الذي لا ينتمي إلى مكبس بارد؟
المكبس البارد مخصص للبوليسترين الموسع (EPS). وما يلي يحتاج إلى تقييم منفصل ولا يجب التعامل معه أبدًا كتغذية قابلة للتبديل:
- رغوات EPE وEPP وXPS والبولي يوريثان. بنى خلوية وسلوك استعادة مختلف؛ فهي تُضغط بشكل مختلف وتلوث كتلة EPS.
- صناديق السمك الرطبة أو الملوثة ببقايا الطعام كما هي. أفرغوها ونظفوها وجففوها أولًا، أو اتفقوا على حدود التلوث مع المشتري مسبقًا.
- رغوة تحتوي على مواد غير EPS مدمجة — الخشب، مشابك معدنية، كتل شريط لاصق ثقيلة. افصلوها مسبقًا؛ فالبرغي جهاز ضغط وليس جهاز فرز.
اشرحوا الحالة الفعلية للمواد الداخلة عند طلب عرض سعر. لا يمكن للمورّد تحديد مرحلة الكسارة وفتحة التغذية إلا بناءً على مواد حقيقية.
تحديد السعة: الوزن، الحجم الظاهري، وحجم القطع
بالنسبة إلى EPS، لا تكفي الكيلوغرامات اليومية وحدها. فالأمتار المكعبة الظاهرية مهمة بالقدر نفسه لأن سلوك التغذية يعتمد على الكثافة الظاهرية — فـ 50 كغ من واقيات القوالب و50 كغ من مواد التعبئة السائبة تشغل أحجامًا مختلفة تمامًا وتُغذَّى بطرق مختلفة.
حددوا السعة من ثلاثة مدخلات معًا:
- الوزن اليومي (kg/يوم) مقابل ساعات الوردية إلى معدل ساعي، ثم قارنوها بنطاقات التخطيط 40–50 و80–100 و150–200 kg/h.
- الحجم الظاهري (م³/يوم) للتحقق من أن فتحة التغذية وروتين التحميل يمكنهما فعليًا تقديم ذلك الحجم إلى البرغي خلال الوردية.
- أبعاد أكبر القطع تحققوا مقابل فتحة التغذية — 612 × 500 مم في RTM-CP50، و1,000 × 600 مم في RTM-CP100 وRTM-CP200. فالقطع التي يجب تكسيرها مسبقًا تضيف عمالة؛ اذكروا ذلك في RFQ.
وتعتمد الإنتاجية على كثافة EPS ونظافته وظروف التغذية. اطلبوا من المورّد ذكر الافتراضات وراء النطاق المسعّر — درجة الرغوة ومستوى التلوث وطريقة التغذية — وتعاملوا مع النطاق كمؤقت حتى يطابق موادكم.
مناولة الكتل: الخطوة التي يحكم عليها المشترون فعلًا
تنتهي مهمة المكبس عند التصريف؛ وتُحسم اقتصاديات المشروع عند بوابة المشتري. اتفقوا على ما يلي مع المُعيد التدوير المستلم قبل اختيار الآلة:
- أبعاد الكتل ووزن المناولة. تأكدوا مما يكدّسه المشتري أو يرصّه على المنصات أو يحمّله في الحاويات — ثم تحققوا من أن التصريف ينتج كتلًا ضمن تلك الأبعاد.
- تماسك الكتل. تحققوا من أن الكتل تبقى متماسكة أثناء النقل والتكديس. فالكتل المتفتتة تكلف عمالة وتسبب فقدان المواد؛ واتفقوا على اختبار مناولة عملي.
- حدود النظافة. للشريط اللاصق والملصقات وبقايا الطعام وكسور الرغوة المختلطة حدود مسموح بها لكل منها. وثّقوا الأرقام كتابةً.
- لوجستيات الجمع. خططوا لمناولة المنصات والجمع بناءً على الوزن الفعلي للكتل وعدد الكتل اليومي، وليس على حجم الرغوة الظاهري الذي اعتدتم عليه.
فبالنسبة إلى معظم المُعيدين التدوير، الكتل المضغوطة على البارد منتج نهائي قابل للبيع. وإذا كان الهدف النهائي حبيبات PS معاد تدويرها، فهذا قرار إعادة معالجة وتحبيب منفصل — أكدوه مع المُعيد التدوير بدلًا من افتراض أن سعر الكتل يغطيه.
تخطيط الموقع والمرافق
إن المكبس البارد أسهل في التموضع من النظام الحراري — فلا حمل تسخين ولا منطقة تبريد ولا سحب حراري — لكن أربعة عناصر ما زالت تحتاج إلى تأكيد:
- الإمداد الكهربائي. قدرات المحرك الرئيسي هي 4 kW (RTM-CP50) و7.5 kW (RTM-CP100) و15 kW (RTM-CP200)، إضافة إلى محركات الكسارة (2.2 kW و2 × 2.2 kW و4 × 2.2 kW على التوالي). وهذه قدرات المكونات وليست استهلاك الطاقة المقاس أو إجمالي القدرة المركبة. أكدوا الجهد والتردد والسعة المتاحة، إضافة إلى المعدات المساعدة، في عرض السعر.
- مساحة الأرضية والوصول للتحميل. وفّروا مساحة لتخزين الرغوة، ومنطقة الاقتراب من فتحة التغذية، وتصريف الكتل وتكديسها، والوصول للصيانة حول البرغي والكسارة. حددوا ما إذا كان التحميل يدويًا أم عبر ناقل أم عبر منصات تحميل بالرافعة الشوكية.
- مكافحة الغبار. يولّد تكسير رغوة EPS ومناولتها غبارًا وجسيمات خفيفة محمولة جوًا. خططوا للنظافة، وعند ارتفاع الأحجام، للإدارة الموضعية للغبار حول الكسارة والتصريف.
- تخزين الكتل وجمعها. حددوا مساحة المنصات من حجم الكتل المضغوطة وتكرار الجمع — فجوهر هذه الآلة هو تحويل مشكلة الحجم إلى خطة تكديس.
المكبس البارد أم الصهر الحراري؟ إطار قرار مختصر
كلا المسارين يكثّفان EPS بشكل كبير مقارنة بالرغوة السائبة. ويتوقف الاختيار على قبول المشتري وقدرات الموقع:
| معيار الاختيار | مكبس EPS البارد | آلة الصهر الحراري لـ EPS |
|---|---|---|
| العملية الأساسية | الضغط اللولبي الميكانيكي | التسخين المضبوط والتكثيف الحراري |
| شكل المنتج | كتل أو جذوع EPS مضغوطة | كتل أو سبائك بوليسترين منصهرة بعد التبريد |
| محور التشغيل | تغذية مستقرة، ضغط، تماسك الكتل | معدل التغذية، الحرارة، التبريد، السحب |
| تخطيط الموقع | التحميل، قدرة المحرك، مكافحة الغبار، تخزين الكتل | التحميل، قدرة المحرك والتسخين، التهوية، مساحة التبريد |
| قبول المشتري | تأكيد قبول EPS المضغوط على البارد | تأكيد قبول مخرجات الصهر الحراري |
اختاروا المكبس البارد عندما يقبل المشتري الكتل المضغوطة ويستفيد المشروع من مرافق أبسط. واختاروا الصهر الحراري عندما يشترط المشتري مخرجات منصهرة ويدعم الموقع المعالجة الحرارية. وللمقارنة الكاملة جنبًا إلى جنب، انظروا آلة الصهر الحراري لـ EPS مقابل المكبس البارد: دليل شراء مكثفات EPS، ثم قارنوا مكبس رغوة EPS البارد مع آلة الصهر الحراري لـ EPS على بيانات المادة الخام نفسها.
قائمة RFQ لمكبس EPS البارد
تتيح قائمة RFQ الجيدة لمورّدين اثنين تقديم عروضهما على الأساس نفسه. أرسلوا ما يلي في جدول، مدعومًا بصور الرغوة:
- مصدر الرغوة ودرجة EPS؛ وأبعاد أكبر القطع.
- الكيلوغرامات يوميًا والأمتار المكعبة من EPS الظاهري يوميًا.
- ساعات الوردية وأيام التشغيل أسبوعيًا وأحمال الجمع القصوى.
- ملف التلوث: الشريط اللاصق والملصقات وبقايا الطعام والرطوبة والرغوات المختلطة.
- طريقة التحميل: يدوي أو ناقل أو منصات تحميل بالرافعة الشوكية.
- أبعاد الكتل المطلوبة ووزن المناولة وترتيب المنصات أو الحاويات.
- قبول المشتري: تأكيد كتابي بقبول الكتل المضغوطة على البارد، مع حدود النظافة.
- مساحة الأرضية والوصول للتحميل وخلوص الصيانة.
- الجهد والتردد والقدرة المتاحة.
- الهدف من المخرجات: بيع مباشر للمُعيد التدوير، أو إعادة معالجة لاحقة إلى حبيبات PS.
اطلبوا من كل مورّد تحديد الافتراضات مباشرة في عرض السعر. وإذا بقيت كثافة الرغوة أو التلوث أو مواصفات الكتل «بانتظار التأكيد»، فيجب أن يبقى تحديد الإنتاجية والطراز مؤقتًا أيضًا.
أخطاء الاختيار الشائعة
التحديد من kg/h وحده
يحدد الحجم الظاهري ما إذا كانت فتحة التغذية وروتين التحميل قادرين على إبقاء البرغي مُغذَّى. اقرنوا الوزن اليومي دائمًا بالأمتار المكعبة الظاهرية وساعات الوردية.
تخطي التحقق من قبول المشتري
أغلى خطأ هو تركيب مكبس لا يقبله المُعيد التدوير المستهدف لكُتله. احصلوا على قبول حجم الكتل والنظافة كتابةً قبل الطلب.
تغذية رغوة مختلطة غير مفروزة
إن EPE وEPP وPU المختلطة في تدفق EPS لا تُضغط بالطريقة نفسها وتلوث الكتلة. فالمكبس لا يستطيع الفرز؛ بل يجب أن تتم العملية التي قبله.
التعامل مع نطاق الكتالوج كضمان
تفترض نطاقات الإنتاجية ظروف رغوة محددة. وإذا كانت رغوتكم أخف أو أكثر تلوثًا أو تُغذَّى بشكل متقطع، فتوقعوا الحد الأدنى — واذكروا ذلك في معايير القبول.
قصور تخطيط لوجستيات الكتل
يحوّل الضغط مشكلة الحجم إلى خطة تكديس وجمع. وإذا لم تُحدَّد مساحة تخزين المنصات وتكرار الجمع من مخرجات الكتل، فإن فائدة الآلة تتوقف عند باب المستودع.
Frequently asked questions
هل يصهر مكبس EPS البارد الرغوة؟
لا. تستخدم سلسلة RTM-CP التكسير وضغط البرغي لتشكيل كتل EPS مضغوطة دون مرحلة صهر حراري. وقد تتولد حرارة من الاحتكاك أثناء المعالجة الميكانيكية؛ والضغط البارد يصف طريقة الضغط.
كيف أختار بين RTM-CP50 وRTM-CP100 وRTM-CP200؟
نطاقات إنتاجية EPS المدرجة هي 40–50 و80–100 و150–200 kg/h على التوالي. قارنوها مع الوزن اليومي وساعات الوردية وكثافة الرغوة الظاهرية وحجم القطع. كما تؤثر فتحة التغذية (612 × 500 مم مقابل 1,000 × 600 مم) وطريقة التحميل على معدل المعالجة العملي.
ما نسبة الضغط التي ستحققها EPS لدي؟
يختلف تقليل الحجم باختلاف كثافة الرغوة الأولية والتلوث والتغذية وتشكيل الكتل. استخدموا مادة تمثيلية لقياس حجم المدخلات الظاهري وحجم المخرجات المضغوطة على الأساس نفسه، ثم تحققوا من بقاء الكتل متماسكة أثناء المناولة.
هل يمكنني تغذية صناديق السمك الرطبة أو الرغوة المختلطة مباشرة؟
أفرغوا صناديق EPS ونظفوها وأزيلوا السوائل الحرة قبل الضغط. وتتطلب رغوات EPE وEPP وXPS والبولي يوريثان والرغوات المختلطة تقييم ملاءمة خاصًا بها. حافظوا على فرز تدفق EPS واشرحوا حالته الفعلية عند طلب عرض سعر.
هل تنتج الآلة حبيبات بوليسترين معاد تدويرها؟
ينتج المكبس البارد كتلًا مضغوطة وليس حبيبات نهائية. ويمكن للمُعيد التدوير المستلم تقييم الكتل لمزيد من التحضير وبثق PS أو تحبيبه المناسب. اتفقوا على متطلبات النظافة والمخرجات مع ذلك المُعيد التدوير قبل اختيار الآلة.
هل أختار الضغط البارد أم الصهر الحراري؟
ابدأوا بالمخرجات التي يقبلها المُعيد التدوير لديكم والمرافق في موقعكم. فالضغط البارد ينتج كتلًا مضغوطة ميكانيكيًا بمتطلبات موقع أبسط. بينما ينتج الصهر الحراري مادة منصهرة ويضيف التسخين والتبريد والسحب. قارنوا تجارب التغذية الفعلية واحتياجات التشغيل لكلا المسارين.
ما الإمداد الكهربائي الذي تحتاجه سلسلة RTM-CP؟
قدرات المحرك الرئيسي هي 4 kW و7.5 kW و15 kW عبر الطرازات الثلاثة، إضافة إلى محركات الكسارة. وهذه قدرات المكونات وليست استهلاك الطاقة المقاس. أكدوا الجهد والتردد والسعة المتاحة والمعدات المساعدة في عرض السعر.
حددوا الآلة بناءً على الرغوة وليس الكتالوج
إن مكبس رغوة EPS البارد قرار مناولة مواد بقدر ما هو شراء آلة. ابدأوا بمصدر الرغوة وحجم القطع والوزن اليومي والحجم الظاهري، ومواصفات الكتل التي قبلها المُعيد التدوير كتابةً. فهذه الحقائق تحدد الطراز وفتحة التغذية وطريقة التحميل وخطة الجمع.
فراجع مكبس رغوة EPS البارد مع مواصفات RTM-CP50 وRTM-CP100 وRTM-CP200، ثم أرسلوا صور الرغوة وأهداف المعالجة اليومية للحصول على تكوين مناسب للاستخدام.
احصل على عرض مخصص: أرسلوا صور الرغوة والوزن اليومي والحجم الظاهري إلى مكبس رغوة EPS البارد — أو عبر البريد الإلكتروني [email protected].
