


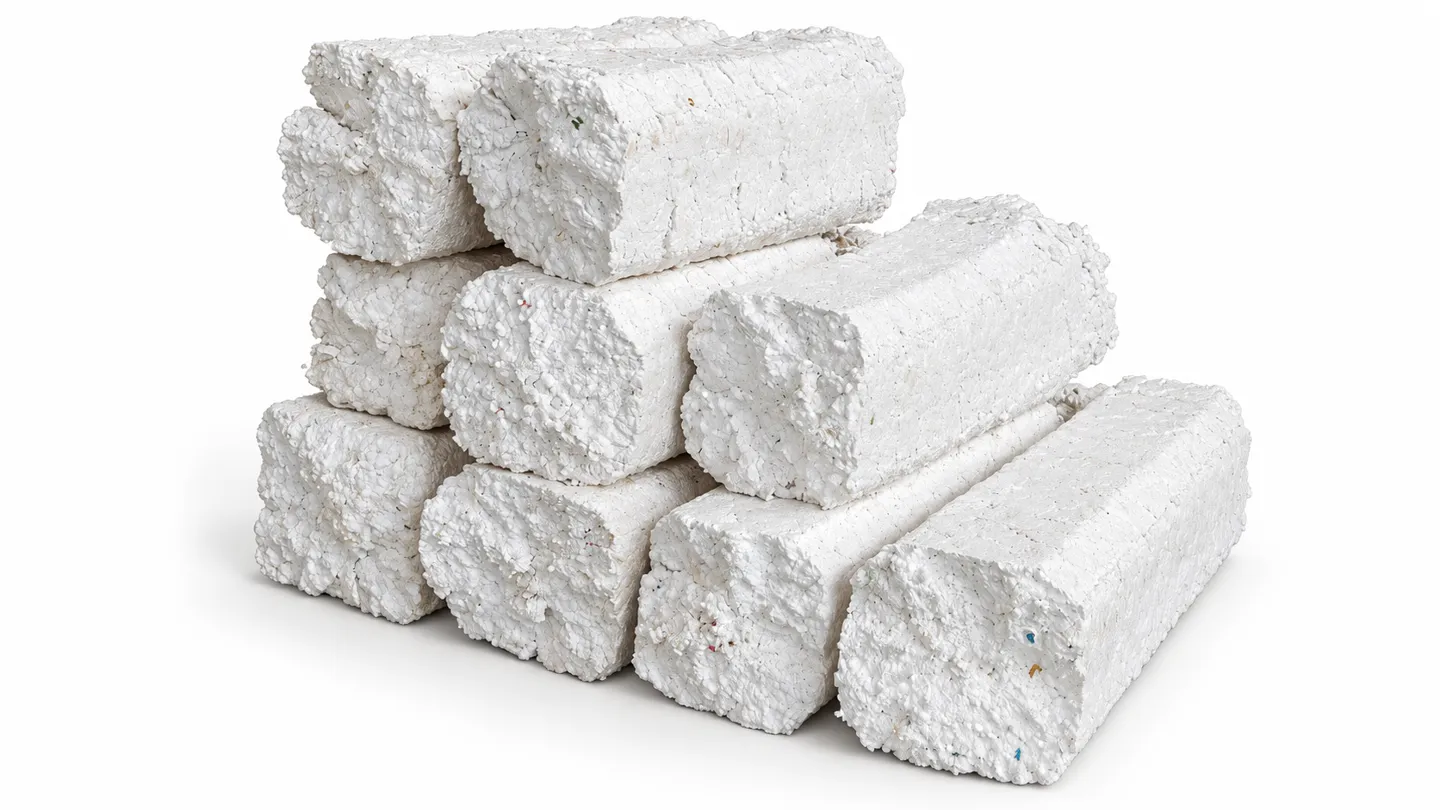
Prasę na zimno do pianki EPS należy dobierać pod kątem stanu przyjmowanej pianki i specyfikacji bloków akceptowanej przez twojego recyklera — a nie wyłącznie na podstawie katalogowej wartości kg/h. Właściwa maszyna dopasowuje otwór załadowczy do największych kawałków, ślimak i napęd do dobowej masy i objętości luzem, a odbiór bloków do uzgodnionej już z odbiorcą metody obsługi i odbioru.
Niniejszy poradnik daje operatorom recyklingu, punktom zbiórki i menedżerom ds. odpadów opakowaniowych praktyczną metodę doboru ślimakowych kompaktorów do EPS. Obejmuje zasadę zagęszczania na zimno, strumienie pianki, do których się nadaje, dobór typoszeregu RTM-CP oraz to, co uzgodnić z recyklerem przed zamówieniem.
Jeśli masz już zdjęcia pianki, dobową masę i objętość luzem, przed wystąpieniem o ofertę skorzystaj z poniższej listy kontrolnej RFQ. Pomoże oddzielić rzeczywistą konfigurację projektową od katalogowej wydajności.
Krótka odpowiedź: jak dobrać prasę na zimno do EPS?
Dobierz prasę na zimno do EPS, dopasowując cztery elementy: największe kawałki pianki do otworu załadowczego, dobową masę i objętość luzem do zakresu wydajności, wymiar bloku do specyfikacji akceptacji recyklera oraz zasilanie i sposób załadunku w zakładzie do układu maszyny.
- Wybierz RTM-CP50 (40–50 kg/h) gdy dobowe ilości EPS są umiarkowane, kawałki mieszczą się w otworze załadowczym 612 × 500 mm, a załadunek jednoosobowy jest realny.
- Wybierz RTM-CP100 (80–100 kg/h) gdy ilości ze zbiórki wymagają pełnej zmiany stabilnego podawania przez otwór 1000 × 600 mm.
- Wybierz RTM-CP200 (150–200 kg/h) gdy punkt zbiórki lub przetwórca pianki przerabia duże dobowe ilości, a paletyzacja bloków jest już zaplanowana.
- Potwierdź akceptacja bloków zagęszczonych na zimno przez odbiorcę przed jakąkolwiek decyzją o modelu — niektórzy recyklerzy przyjmują wyłącznie materiał po topieniu termicznym.
Wartości wydajności to zakresy planistyczne przy podanych założeniach, nie gwarancje. Poniższe sekcje pokazują, co przesuwa rzeczywistą instalację w górę lub w dół każdego zakresu.
Jak działa ślimakowy kompaktor do EPS
Prasa na zimno zagęszcza EPS mechanicznie, bez etapu topienia. Proces przebiega w trzech krokach:
- Rozdrabnianie wstępne. Przyjmowana pianka jest rozdrabniana do poręcznych kawałków — ręcznie lub przez zintegrowaną kruszarkę — aby podawała się równomiernie. Przewymiarowane sztywne kawałki mostkujące otwór załadowczy to najczęstsza przyczyna nierównomiernej wydajności.
- Sprężanie ślimakowe. Obrotowy ślimak transportuje piankę do przodu, a stopień sprężania rośnie wzdłuż jego długości, wyciskając powietrze ze struktury komórkowej. Średnice ślimaka 189 mm, 290 mm i 350 mm w typoszeregu RTM-CP wyznaczają wydajność objętościową tego stopnia.
- Odbiór bloków. Zagęszczony materiał opuszcza maszynę jako ciągły strumień bloków lub walców, który tnie się lub łamie na długość, a następnie układa w stosy i paletyzuje. Gęstość bloków i ich wytrzymałość przy obsłudze zależą od materiału wsadowego i ustawień maszyny — nie są zdeterminowane samym modelem.
Nie ma grzałki ani etapu stopienia. Tarcie nadal może generować ciepło podczas obróbki mechanicznej; „prasowanie na zimno” opisuje metodę zagęszczania, a nie gwarancję temperatury otoczenia w całej maszynie.
Które strumienie EPS nadają się do zagęszczania na zimno
Dobierz maszynę pod kątem źródła, czystości, wymiarów i dobowej objętości twojej pianki EPS. Cztery strumienie pokrywają większość projektów:
Opakowania sprzętu AGD i elektroniki
Formowane osłony EPS i wkładki amortyzujące z rozpakowywania, handlu detalicznego i dystrybucji. Przed zagęszczaniem usuń taśmę, folię, etykiety i inne materiały opakowaniowe — nie sprasowują się razem z pianką i kończą jako zanieczyszczenia w bloku.
Skrzynki EPS na ryby i pojemniki na produkty spożywcze
Posortowane skrzynki polistyrenowe po opróżnieniu i umyciu. Wolne ciecze i resztki żywności należy usunąć przed oceną podawania i jakości bloków. Mokre skrzynki trzeba odsączyć i wysuszyć; woda dodaje masy, za którą odbiorca nie zapłaci, i może osłabić spójność bloku.
Odpady z produkcji pianki i z wykrawania
Odcinki EPS o znanym gatunku, odrzucone kształtki formowane i czysty odpad fabryczny. To najbardziej przewidywalny wsad: przy doborze otworu załadowczego zapisz gęstość nasypową luzem i wymiary największych kawałków, a decyzja o wielkości stanie się prosta.
Sortowany EPS z punktu zbiórki
Opakowania zbierane selektywnie w celu redukcji objętości przed wysyłką. Nie dopuszczaj do strumienia EPS pianek niekompatybilnych i silnie zanieczyszczonego materiału — największym ryzykiem punktu zbiórki jest materiał mieszany niweczący wartość zagęszczania.
Czego nie wkładać do prasy na zimno
Prasa na zimno jest przeznaczona do polistyrenu ekspandowanego. Poniższe materiały wymagają odrębnej oceny i nigdy nie należy traktować ich jako zamienny wsad:
- Pianki EPE, EPP, XPS i poliuretanowe. Odmienne struktury komórkowe i zachowanie przy odzysku; zagęszczają się inaczej i zanieczyszczają blok EPS.
- Mokre lub zabrudzone żywnością skrzynki na ryby podawane wprost. Najpierw je opróżnij, wyczyść i wysusz albo z góry uzgodnij z odbiorcą limity zanieczyszczeń.
- Pianka z wtopionymi materiałami niebędącymi EPS — drewno, metalowe klipsy, ciężkie masy taśmy klejącej. Odsortuj je; ślimak to kompaktor, nie separator.
Opisz rzeczywisty stan przyjmowanego materiału, występując o ofertę. Dostawca może dobrać stopień kruszarki i otwór załadowczy wyłącznie na podstawie rzeczywistego materiału.
Dobór wielkości: masa, objętość luzem i wymiar kawałków
W przypadku EPS same kilogramy na dobę nie wystarczą. Metry sześcienne luzem liczą się równie mocno, bo zachowanie przy podawaniu zależy od gęstości nasypowej — 50 kg kształtek formowanych i 50 kg luźnego wypełniacza zajmują bardzo różną objętość i podają się zupełnie inaczej.
Dobieraj na podstawie trzech danych łącznie:
- Masa dobowa (kg/dobę) przeliczone przez godziny zmianowe na tempo godzinowe, a następnie porównane z planistycznymi zakresami 40–50, 80–100 i 150–200 kg/h.
- Objętość luzem (m³/dobę) aby sprawdzić, czy otwór załadowczy i rutyna załadunku są w stanie fizycznie podać tę objętość do ślimaka w trakcie zmiany.
- Wymiary największych kawałków zweryfikowane względem otworu załadowczego — 612 × 500 mm w RTM-CP50, 1000 × 600 mm w RTM-CP100 i RTM-CP200. Kawałki wymagające wstępnego łamania zwiększają nakład pracy; zaznacz to w RFQ.
Wydajność zależy od gęstości EPS, czystości i warunków podawania. Poproś dostawcę o podanie założeń stojących za deklarowanym zakresem — gatunek pianki, poziom zanieczyszczeń i sposób podawania — i traktuj zakres jako wstępny, dopóki nie odpowiada twojemu materiałowi.
Obsługa bloków: etap, który odbiorcy faktycznie oceniają
Zadanie kompaktora kończy się na wyładunku; ekonomika projektu rozstrzyga się u bram odbiorcy. Uzgodnij poniższe z odbierającym recyklerem przed wyborem maszyny:
- Wymiary bloków i masa manipulacyjna. Potwierdź, co odbiorca układa w stosy, paletyzuje lub ładuje do kontenerów — a następnie sprawdź, czy wyładunek daje bloki w tym formacie.
- Spójność bloków. Sprawdź, czy bloki zachowują spójność podczas przenoszenia i układania. Kruszące się bloki kosztują robociznę i oznaczają straty materiału; uzgodnij praktyczny test obsługi.
- Limity czystości. Taśma klejąca, etykiety, resztki żywności i zmieszane frakcje pianki mają każda swoją tolerancję. Zapisz liczby na piśmie.
- Logistyka zbiórki. Planuj obsługę palet i odbiory na podstawie rzeczywistej masy bloków i dobowej liczby bloków, a nie dawnej objętości pianki luzem.
Dla większości recyklerów bloki zagęszczone na zimno to gotowy produkt handlowy. Jeśli celem końcowym jest granulat PS z recyklingu, to odrębna decyzja o przetwórstwie i granulowaniu — potwierdź ją z recyklerem, zamiast zakładać, że cena bloku to pokrywa.
Planowanie zakładu i mediów
Prasa na zimno jest prostsza w posadowieniu niż instalacja termiczna — brak obciążenia grzałek, brak strefy chłodzenia, brak odciągu termicznego — ale cztery kwestie wciąż wymagają potwierdzenia:
- Zasilanie elektryczne. Moce znamionowe silników głównych wynoszą 4 kW (RTM-CP50), 7,5 kW (RTM-CP100) i 15 kW (RTM-CP200), plus silniki kruszarek (odpowiednio 2,2 kW, 2 × 2,2 kW i 4 × 2,2 kW). Są to moce znamionowe podzespołów, nie zmierzone zużycie energii ani całkowita moc zainstalowana. Napięcie, częstotliwość i dostępną moc, wraz z urządzeniami pomocniczymi, potwierdź w ofercie.
- Powierzchnia stanowiska i dostęp do załadunku. Zarezerwuj miejsce na składowanie pianki, dojście do otworu załadowczego, odbiór i układanie bloków oraz dostęp serwisowy wokół ślimaka i kruszarki. Określ, czy załadunek jest ręczny, przenośnikiem, czy z buforowaniem wózkiem widłowym.
- Odpylanie. Kruszenie i obsługa EPS generują pył i lekkie cząstki unoszące się w powietrzu. Zaplanuj utrzymanie porządku oraz, przy dużych ilościach, miejscowe odpylanie wokół kruszarki i odbioru.
- Magazynowanie i zbiórka bloków. Wymiaruj powierzchnię paletową na podstawie objętości zagęszczonych bloków i częstotliwości odbiorów — cały sens maszyny to zamiana problemu objętości w plan składowania.
Prasa na zimno czy topienie termiczne? Krótki schemat decyzyjny
Obie metody zagęszczają EPS radykalnie w porównaniu z pianką luzem. Wybór zależy od akceptacji odbiorcy i możliwości zakładu:
| Kryterium wyboru | Prasa na zimno do EPS | termiczna maszyna do EPS |
|---|---|---|
| Proces podstawowy | Mechaniczne sprężanie ślimakowe | Kontrolowane nagrzewanie i zagęszczanie termiczne |
| Forma produktu | Zagęszczone bloki lub walce EPS | Stopione bloki lub gąski polistyrenowe po ostudzeniu |
| Priorytety eksploatacyjne | Stabilne podawanie, sprężanie, spójność bloków | Tempo podawania, temperatura, chłodzenie, odciąg |
| Planowanie zakładu | Załadunek, moc napędu, kontrola zapylenia, składowanie bloków | Załadunek, moc napędu i grzałek, wentylacja, miejsce na chłodzenie |
| Akceptacja odbiorcy | Potwierdź akceptację EPS zagęszczonego na zimno | Potwierdź akceptację materiału po topieniu termicznym |
Wybierz prasę na zimno, gdy odbiorca akceptuje bloki zagęszczone, a projekt korzysta na prostszych mediach. Wybierz topienie termiczne, gdy odbiorca wymaga materiału stopionego, a zakład umożliwia proces termiczny. Pełne porównanie obu metod znajdziesz w artykule Termiczna maszyna do EPS vs prasa zimna: przewodnik zakupowy zagęszczarek EPS, a następnie porównaj Prasa na zimno do pianki EPS z termiczna maszyna do EPS na tych samych danych o surowcu.
Lista kontrolna RFQ dla prasy na zimno do EPS
Dobre zapytanie ofertowe (RFQ) pozwala dwóm dostawcom wycenić tę samą pracę. Prześlij poniższe dane w tabeli, wraz ze zdjęciami pianki:
- Źródło pianki i gatunek EPS; wymiary największych kawałków.
- Kilogramy na dobę i metry sześcienne luzem EPS na dobę.
- Godziny zmianowe, dni robocze w tygodniu i szczytowe obciążenia odbiorów.
- Profil zanieczyszczeń: taśma, etykiety, resztki żywności, wilgoć, pianki mieszane.
- Sposób załadunku: ręczny, przenośnikiem lub z buforowaniem wózkiem widłowym.
- Wymagane wymiary bloków, masa manipulacyjna oraz układ palet lub kontenera.
- Akceptacja odbiorcy: pisemne potwierdzenie, że bloki zagęszczone na zimno są przyjmowane, wraz z limitami czystości.
- Powierzchnia posadzki, dostęp do załadunku i prześwit serwisowy.
- Napięcie, częstotliwość i dostępna moc.
- Cel dla produktu: bezpośrednia sprzedaż do recyklera lub dalsze przetwórstwo na granulat PS.
Poproś każdego dostawcę o zaznaczenie założeń bezpośrednio w ofercie. Jeśli gęstość pianki, zanieczyszczenia lub specyfikacja bloków pozostają „do potwierdzenia”, dobór wydajności i modelu również powinien pozostać wstępny.
Typowe błędy przy doborze
Dobór wyłącznie na podstawie kg/h
Objętość luzem decyduje o tym, czy otwór załadowczy i rutyna załadunku nadążą z zasilaniem ślimaka. Zawsze łącz dobową masę z metrami sześciennymi luzem i godzinami zmianowymi.
Pominięcie weryfikacji akceptacji odbiorcy
Najdroższym błędem jest instalacja kompaktora, którego bloków zamierzony recykler nie przyjmie. Przed zamówieniem uzyskaj pisemną akceptację wymiaru bloków i czystości.
Podawanie nieposortowanej pianki mieszanej
EPE, EPP i PU domieszane do strumienia EPS nie zagęszczają się tak samo i zanieczyszczają blok. Kompaktor nie sortuje; musi to zrobić proces poprzedzający.
Traktowanie zakresu katalogowego jak gwarancji
Zakresy wydajności zakładają podane warunki pianki. Jeśli twoja pianka jest lżejsza, brudniejsza lub podawana z przerwami, spodziewaj się dolnej granicy — i zapisz to w kryteriach odbioru.
Niedoszacowanie logistyki bloków
Zagęszczanie zamienia problem objętości w plan składowania i odbioru. Jeśli powierzchnia paletowa i częstotliwość odbiorów nie zostaną zwymiarowane na podstawie produkcji bloków, korzyść z maszyny utknie u drzwi magazynu.
Często zadawane pytania
Czy prasa na zimno do EPS topi piankę?
Nie. Typoszereg RTM-CP wykorzystuje kruszenie i nacisk ślimaka do formowania zagęszczonych bloków EPS bez etapu topienia termicznego. Tarcie nadal może generować ciepło podczas obróbki mechanicznej; prasowanie na zimno opisuje metodę zagęszczania.
Jak wybrać między RTM-CP50, RTM-CP100 a RTM-CP200?
Katalogowe zakresy wydajności dla EPS wynoszą odpowiednio 40–50, 80–100 i 150–200 kg/h. Porównaj je z dobową masą, godzinami zmianowymi, gęstością pianki luzem i wymiarem kawałków. Otwór załadowczy (612 × 500 mm vs 1000 × 600 mm) i sposób załadunku również wpływają na praktyczne tempo przetwarzania.
Jaki stopień sprężania osiągnie mój EPS?
Stopień redukcji objętości zależy od wyjściowej gęstości pianki, zanieczyszczeń, podawania i formowania bloków. Na reprezentatywnym materiale zmierz objętość wsadu luzem i objętość zagęszczonego produktu na tej samej podstawie, a następnie sprawdź, czy bloki trzymają się razem podczas obsługi.
Czy mogę podawać bezpośrednio mokre skrzynki po rybach lub piankę mieszaną?
Opróżnij i oczyść skrzynki EPS oraz usuń wolne ciecze przed zagęszczaniem. EPE, EPP, XPS, poliuretan i pianki mieszane wymagają odrębnej oceny przydatności. Utrzymuj strumień EPS w posortowaniu i opisz jego rzeczywisty stan, występując o ofertę.
Czy maszyna produkuje granulat z recyklingowanego polistyrenu?
Prasa na zimno produkuje zagęszczone bloki, nie gotowy granulat. Odbierający recykler może ocenić bloki pod kątem dalszego przygotowania i odpowiedniego wytłaczania lub granulowania PS. Uzgodnij z tym recyklerem wymagania dotyczące czystości i produktu przed wyborem maszyny.
Czy wybrać zagęszczanie na zimno, czy topienie termiczne?
Zacznij od produktu, który akceptuje twój recykler, oraz od mediów dostępnych w twoim zakładzie. Zagęszczanie na zimno daje bloki sprasowane mechanicznie przy prostszych wymaganiach zakładowych. Topienie termiczne daje materiał stopiony i dokłada nagrzewanie, chłodzenie i odciąg. Porównaj rzeczywiste próby podawania i potrzeby eksploatacyjne obu metod.
Jakiego zasilania wymaga typoszereg RTM-CP?
Moce znamionowe silników głównych wynoszą 4 kW, 7,5 kW i 15 kW w trzech modelach, plus silniki kruszarek. To moce znamionowe podzespołów, nie zmierzone zużycie energii. W ofercie potwierdź napięcie, częstotliwość, dostępną moc i urządzenia pomocnicze.
Specyfikuj maszynę pod kątem pianki, nie katalogu
Prasa na zimno do pianki EPS to decyzja z zakresu gospodarki materiałowej w równym stopniu, co zakup maszyny. Zacznij od źródła pianki, wymiarów kawałków, dobowej masy i objętości luzem oraz specyfikacji bloków, którą recykler zaakceptował na piśmie. Te fakty decydują o modelu, otworze załadowczym, sposobie załadunku i planie odbioru.
Przejrzyj Prasa na zimno do pianki EPS do specyfikacji RTM-CP50, RTM-CP100 i RTM-CP200, a następnie wyślij zdjęcia pianki i dobowe cele przerobowe dla konfiguracji pod twoje obciążenie.
Otrzymaj dopasowaną ofertę: Wyślij zdjęcia pianki, dobową masę i objętość luzem na adres Prasa na zimno do pianki EPS — lub e-mail [email protected].
