


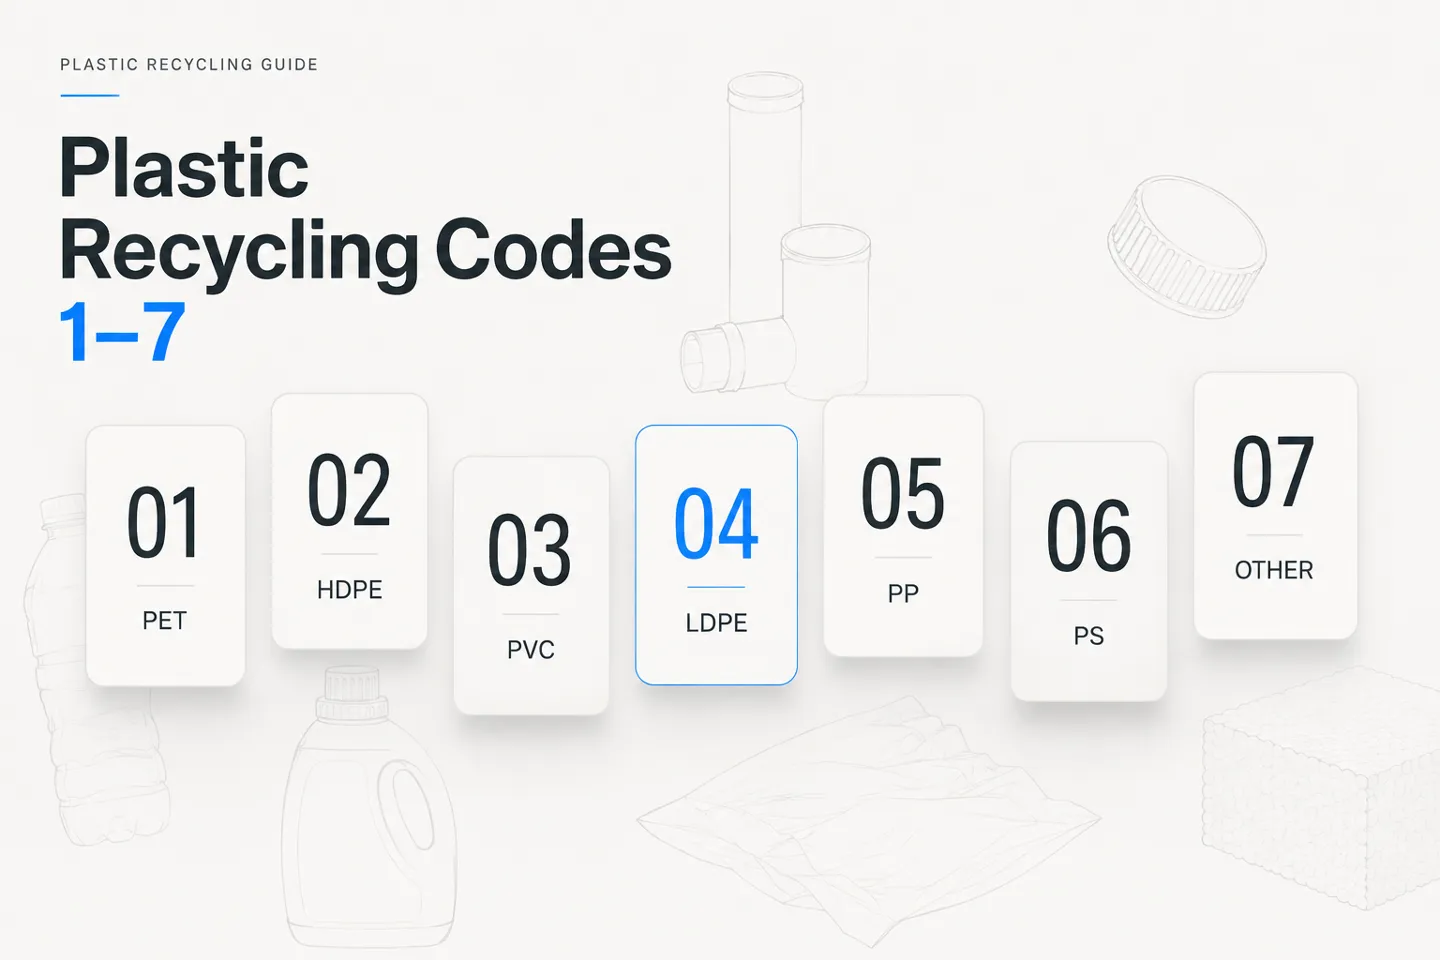
Produkty z tworzyw są wytwarzane z wielu różnych polimerów, a każdy zachowuje się inaczej podczas sortowania, mycia, rozdrabniania, separacji i ponownego przetwarzania. Prawidłowa identyfikacja rodzaju tworzywa jest zatem jednym z najważniejszych kroków w każdej operacji recyklingu.
Liczby powszechnie spotykane na produktach z tworzyw — od 1 to 7—znane jako Resin Identification Codes (RICs). Pomagają zidentyfikować podstawową żywicę użytą do wytworzenia wyrobu z tworzywa sztucznego.
Szybka odpowiedź: Numery tworzyw 1–7 identyfikują różne kategorie żywic. One nie nie oznacza automatycznie, że produkt nadaje się do recyklingu. Rzeczywista przydatność do recyklingu zależy od polimeru, projektu produktu, poziomu zanieczyszczenia, systemu zbiórki i dostępnej technologii recyklingu.
Dla recyklerów zrozumienie tych rodzajów tworzyw pomaga również określić, którą metodę sortowania, proces mycia, rozdrabniacz, kruszarkę, separator i system peletyzacji należy zastosować.
What Do Plastic Recycling Numbers Mean?
System kodu identyfikacji żywicy został pierwotnie opracowany, aby pomóc identyfikować różne żywice tworzyw i wspierać sortowanie.
Siedem głównych kategorii to:
- PET or PETE — Politereftalan etylenu
- HDPE — Polietylen wysokiej gęstości
- PCV — polichlorek winylu
- LDPE — Polietylen niskiej gęstości
- PP — polipropylen
- PS — polistyren
- OTHER — Inne tworzywa, takie jak ABS, PC, PA, PMMA, PLA i materiały wielowarstwowe
Ważne jest rozróżnienie kod identyfikacji żywicy od deklaracji recyklingu. Zgodnie z ASTM D7611/D7611M kod identyfikuje żywicę tworzywa użytą w wyrobie; obecność kodu nie gwarantuje, że produkt może lub zostanie poddany recyklingowi.
Plastic Types 1–7: Quick Comparison
| Kod | Tworzywowy | Typical Density* | Behavior in Water | Typowe zastosowania | Recycling Difficulty |
|---|---|---|---|---|---|
| #1 | PET | 1.34–1.39 g/cm³ | Tonie | Butelki napojowe, kontenery spożywcze, poliester | Niska–średnia |
| #2 | HDPE | 0.94–0.97 g/cm³ | Unosi się | Butelki, bębny, skrzynie, rury | Niskie |
| #3 | PCV | ~1.16–1.45+ g/cm³ | Zazwyczaj tonie | Rury, profile, podłogi, izolacja kabli | Średni–Wysoki |
| #4 | LDPE | 0.91–0.94 g/cm³ | Unosi się | Folia, worki, folia termokurczliwa | Średni |
| #5 | PP | 0.89–0.92 g/cm³ | Unosi się | Nakrętki, skrzynie, pojemniki, worki tkane | Niska–średnia |
| #6 | PS | ~1.04–1.07 g/cm³ | Sztywny PS zwykle tonie | Produkty HIPS, tacki, pianka EPS | Średni–Wysoki |
| #7 | OTHER | Różny | Różny | ABS, PC, PA, PMMA, PLA, wielowarstwowe tworzywa | Różny |
*Wartości gęstości są przybliżone. Rzeczywista gęstość zależy od gatunku żywicy, napełniaczy, wzmocnień, dodatków oraz konstrukcji wyrobu.
Gęstość jest szczególnie przydatna w recyklingu, ponieważ pozwala oddzielać niektóre tworzywa przy użyciu separacja flotacyjno-tonąca. Sama separacja gęstościowa nie pozwala jednak rozróżnić każdego polimeru.
Na przykład zarówno PP, jak i większość gatunków PE mają gęstości poniżej wody i dlatego normalnie pływają w standardowym zbiorniku wodnym.
#1 PET — Polyethylene Terephthalate
PET, również pisany jako PETE, jest jednym z najszerzej recyklowanych tworzyw.
Common PET Products
PET jest powszechnie spotykany w:
- Butelki na wodę
- Butelki po napojach
- Butelki po oleju spożywczym
- Słoiki spożywcze
- Tacki PET
- Włókna poliestrowe i tekstylia
- Taśma PET
PET jest mocny, lekki, przezroczysty i ma doskonałe właściwości barierowe, czyniąc go szczególnie odpowiednim do opakowań napojowych i spożywczych.
PET Density and Separation
Typowa gęstość PET wynosi około 1.34–1.39 g/cm³, co oznacza, że PET zwykle tonie w wodzie.
Ta własność jest ekstremalnie użyteczna podczas recyklingu butelek.
Po rozkruszeniu butelek PET w płatki, zbiornik separacji flotacyjno-tonącej może pomóc separować:
- PET flakes — sink
- PP caps — float
- HDPE caps — float
To pozwala relatywnie prostemu etapowi separacji gęstościowej usunąć dużą część zanieczyszczeń PP i PE z płatków PET.
PET Recycling Process
Typowy proces recyklingu butelek PET może zawierać:
Rozbelanie → sortowanie → usuwanie etykiet → kruszenie → separacja flotacyjno-tonąca → mycie na gorąco → mycie cierne → płukanie → odwadnianie → suszenie → sortowanie płatków
Czyste płatki PET mogą być następnie używane do aplikacji obejmujących włókno poliestrowe, taśmę, wytłaczanie arkuszy lub dalszą peletyzację.
Do wielkoskalowego pokonsumenckiego recyklingu butelek, kompletna System recyklingu butelek PET łączy sortowanie, redukcję rozmiaru, mycie, separację gęstościową i suszenie w ciągły proces.
Main PET Recycling Challenges
Wspólne zanieczyszczenia obejmują:
- PCV
- Nakrętki PP i PE
- Etykiety
- Kleje
- Pozostałości żywności i napojów
- Metale
- Kolorowy PET
- Inne polimery
Zanieczyszczenie PVC jest szczególnie niepożądane w recyklingu PET, ponieważ PET i PVC mają różne charakterystyki termiczne i muszą być starannie separowane przed wysokojakościowym ponownym przetwarzaniem.
#2 HDPE — High-Density Polyethylene
HDPE to jedno z najpowszechniejszych sztywnych tworzyw używanych w opakowaniach konsumenckich i aplikacjach przemysłowych.
Common HDPE Products
Typowe odpady HDPE obejmują:
- Butelki po mleku
- Butelki po detergentach
- Butelki po szamponach
- Pojemniki chemiczne
- Kanistry
- Bębny przemysłowe
- Skrzynki plastikowe
- Palety
- Pojemniki na odpady
- Rury z HDPE
HDPE łączy wytrzymałość, odporność chemiczną, odporność udarową i relatywnie niską gęstość.
HDPE Density and Separation
Typowa gęstość HDPE wynosi około 0.94–0.97 g/cm³, więc nienapełniony HDPE normalnie unosi się w wodzie.
To czyni wodną separację gęstościową użyteczną, gdy HDPE jest zmieszany z cięższymi tworzywami, jak PET lub PVC.
Jednak wypełniacze i dodatki mogą zmieniać gęstość gotowego produktu HDPE.
HDPE Recycling Process
Recykling sztywnego HDPE powszechnie obejmuje:
Sortowanie → rozdrabnianie lub kruszenie → mycie → czyszczenie cierne → separacja flotacyjno-tonąca → odwadnianie → suszenie → peletyzacja
Duże produkty, jak beczki, grube pojemniki, palety, bryły i rury, mogą wymagać wstępnej redukcji rozmiaru przed granulacją.
A Wytrzymała kruszarka do tworzyw lub rozdrabniacz do sztywnych tworzyw może być używany do grubościennego materiału, podczas gdy długie rury HDPE często wymagają dedykowanego systemu rozdrabniania rur.
Do zanieczyszczonego pokonsumenckiego sztywnego tworzywa, Rigid Plastic Washing Line for PP, HDPE and PVC może integrować redukcję rozmiaru, mycie, separację i suszenie.
Main HDPE Recycling Challenges
Typowe problemy obejmują:
- Etykiety papierowe i foliowe
- Klej
- Olej
- Chemikalia
- Komponenty metalowe
- Różne kolory
- Zanieczyszczenie PP
- Tworzywa wypełnione mineralnie
Wymagany sprzęt zależy więc mocno od tego, czy surowiec składa się z czystego złomu przemysłowego, czy zanieczyszczonego materiału pokonsumenckiego.
#3 PVC — Polyvinyl Chloride
PVC to wszechstronne tworzywo używane ekstensywnie w budownictwie, infrastrukturze, podłogach, produktach elektrycznych i zastosowaniach przemysłowych.
Występuje w obu sztywne PVC I elastyczne PVC formy.
Common PVC Products
Typowe odpady PVC obejmują:
- Rury wodne i drenażowe
- Profile okienne
- Profile drzwiowe
- Panele ścienne
- Posadzka
- Izolacja kabli
- Arkusze winylowe
- Elastyczne węże
- Produkty medyczne
Why PVC Recycling Is Different
PVC zawiera chlor jako część swojej struktury polimerowej i może też zawierać znaczące ilości dodatków, jak:
- Plastyfikatory
- Stabilizatory
- Wypełniacze
- Pigmenty
- Modyfikatory udarności
Różne formulacje PVC mogą więc zachowywać się bardzo różnie podczas recyklingu.
Czysty produkcyjny złom z produkcji rur lub profili PVC jest generalnie dużo łatwiejszy do recyklingu niż zmieszany pokonsumencki elastyczny odpad PVC.
PVC Density
PVC zwykle ma gęstość powyżej 1.0 g/cm³ i dlatego zwykle tonie w wodzie.
Jego rzeczywista gęstość znacznie się różni w zależności od dodatków i wypełniaczy.
PVC Recycling Process
Czysty sztywny złom PVC może być przetworzony przez:
Sortowanie → kruszenie → usuwanie metalu → drobne mielenie jeśli wymagane → klasyfikacja → re-wytłaczanie
Długie rury PVC i profile przedstawiają wyzwanie podawania dla konwencjonalnych kruszarek. Dedykowana Crusher for PVC Pipe & Profiles pozwala podawać długi materiał poziomo do kontrolowanej redukcji rozmiaru.
Niektóre aplikacje PVC także wymagają, aby pokruszony materiał był dalej redukowany do drobnego proszku używając pulverizera.
Main PVC Recycling Challenges
Kluczowym wyzwaniem jest utrzymywanie spójnego strumienia PVC.
Mieszanie PVC z polimerami, jak PET, PE lub PP, może redukować jakość odzyskanego materiału i tworzyć problemy przetwarzania dalsze.
Z tego powodu efektywna identyfikacja i sortowanie polimerów są szczególnie ważne przy przetwarzaniu zmieszanych odpadów z tworzyw.
#4 LDPE — Low-Density Polyethylene
LDPE jest elastycznym polietylenem szeroko używanym w folii opakowaniowej.
W przeciwieństwie do sztywnych pojemników HDPE, odpad LDPE jest często cienki, lekki, brudny i trudny do spójnego podawania do maszyn recyklingu.
Common LDPE Products
LDPE i pokrewne elastyczne materiały PE są powszechnie znajdowane w:
- Torby zakupowe
- Folia opakowaniowa
- Folia rozciągliwa
- Folia termokurczliwa
- Tworzywowe folie rolnicze
- Folia szklarniowa
- Folia bąbelkowa
- Elastyczne opakowania
- Przemysłowy złom foliowy
LDPE Density
Typowa gęstość LDPE wynosi około 0.91–0.94 g/cm³, więc zwykle unosi się w wodzie.
Why Film Recycling Is Challenging
Elastyczna folia tworzyw tworzy kilka problemów przetwarzania:
- Bardzo niska gęstość nasypowa
- Wysoka wilgoć po myciu
- Zanieczyszczenie brudem i piaskiem
- Trudne ciągłe podawanie
- Folia owijająca się wokół obracających się komponentów
- Wysoki wolumen transportu
- Niespójny przepływ materiału
Folia rolnicza może zawierać szczególnie wysokie poziomy gleby, piasku, materii organicznej i wilgoci.
LDPE Film Recycling Process
Typowy proces to:
Sortowanie → rozdrabnianie → mycie → mycie cierne → separacja flotacyjna → odwadnianie → wyciskanie/suszenie → zagęszczanie → peletyzacja
Do ciężko zanieczyszczonych elastycznych odpadów, dedykowany Linia do mycia i recyklingu folii PP/PE jest zazwyczaj bardziej odpowiedni niż maszyny zaprojektowane do sztywnych tworzyw.
Po myciu wyciskarka folii lub densyfikator może redukować wilgoć i zwiększać gęstość nasypową przed wytłaczaniem.
#5 PP — Polypropylene
Polipropylen to kolejny główny recyklowalny termoplast i jest szeroko używany zarówno w sztywnych, jak i elastycznych produktach.
Common PP Products
Typowe zastosowania obejmują:
- Nakrętki butelek
- Pojemniki na żywność
- Wiadra
- Skrzynki
- Komponenty motoryzacyjne
- Obudowy akumulatorów
- Produkty gospodarstwa domowego
- Worki tkane z PP
- Worki FIBC jumbo
- Rafia
- Włóknina
- Złom z formowania wtryskowego
PP Density
PP ma jedną z najniższych gęstości wśród powszechnych tworzyw, typowo około 0.89–0.92 g/cm³.
Dlatego zwykle unosi się w wodzie.
Can PP and PE Be Separated With Water?
Nie niezawodnie używając zwykłej wody samej.
Zarówno PP, jak i większość gatunków PE mają gęstości poniżej 1,0 g/cm³ i dlatego tendencję do pływania w standardowym zbiorniku flotacyjno-tonącym.
To oznacza, że prosty zbiornik wodny jest wysoce efektywny do separowania PP/PE od cięższych polimerów, jak PET lub PVC, ale zazwyczaj nie może zapewnić precyzyjnej separacja PP-versus-PE.
Gdy PP i PE muszą być separowane od siebie, dodatkowe techniki mogą być wymagane zależnie od kondycji materiału i wymagań czystości.
PP Recycling Process
Dla sztywnego PP:
Sortowanie → rozdrabnianie/kruszenie → mycie → separacja → suszenie → peletyzacja
Do worków tkanych PP lub elastycznych materiałów:
Rozdrabnianie → mycie → czyszczenie cierne → odwadnianie → wyciskanie/densyfikacja → peletyzacja
Czysty produkcyjny złom PP może wymagać tylko redukcji rozmiaru i wytłaczania, podczas gdy zanieczyszczony pokonsumencki PP wymaga bardziej kompletnego systemu myjącego.
#6 PS — Polystyrene
Polistyren jest często kojarzony z piankowym pakowaniem, ale nie każdy PS jest pianką.
Wspólne formy obejmują:
- General-purpose polystyrene (GPPS)
- High-impact polystyrene (HIPS)
- Expanded polystyrene (EPS)
- Extruded polystyrene (XPS)
Common PS Products
Zastosowania obejmują:
- Sztywne tacki spożywcze
- Produkty jednorazowe
- Obudowy HIPS
- Komponenty urządzeń
- Wkłady lodówek
- Opakowania ochronne
- Skrzynki z pianki EPS
- Materiały izolacyjne
PS Density
Stała żywica PS typowo ma gęstość nieco powyżej wody i dlatego generalnie tonie.
Spienione produkty, jak EPS, zachowują się inaczej, ponieważ ich struktura zawiera dużą objętość powietrza, dając gotowemu produktowi bardzo niską pozorną gęstość nasypową.
Why EPS Recycling Is Different
EPS jest ekstremalnie lekki i gabarytowy.
Transportowanie nieprzetworzonych odpadów EPS może być więc nieefektywne, ponieważ ciężarówka lub kontener może osiągnąć limit objętości na długo przed osiągnięciem nośności wagowej.
Recykling EPS często zawiera etap redukcji objętości, taki jak:
Kruszenie → zagęszczanie lub gorące topnienie → peletyzacja
Densyfikacja znacznie redukuje objętość magazynowania i transportu przed dalszym przetwarzaniem.
Main PS Recycling Challenges
Wyzwania mogą obejmować:
- Niska gęstość nasypowa
- Zanieczyszczenie żywnością
- Mieszane gatunki
- Opóźniacze palenia w niektórych aplikacjach
- Zanieczyszczenie innymi polimerami
- Trudna ekonomika zbiórki
Czysty przemysłowy złom PS lub HIPS może niemniej być mechanicznie recyklowany, gdy jest właściwie zidentyfikowany i separowany.
#7 OTHER — ABS, PC, PA, PMMA, PLA and Other Plastics
Kod 7 jest często niezrozumiany.
Tak jest nie oznaczają, że tworzywo jest automatycznie zmieszanym materiałem lub że nie może być recyklowane.
Zamiast tego, Kod 7 działa jako szeroka kategoria dla tworzyw, które nie wpadają pod Kody 1 do 6.
Examples of Code 7 Plastics
W zależności od produktu i systemu kodowania, ta kategoria może zawierać:
- ABS — Acrylonitrile Butadiene Styrene
- PC — Polycarbonate
- PA — Polyamide / Nylon
- PMMA — Acrylic
- PLA — Polylactic Acid
- Różne tworzywa inżynieryjne
- Struktury wielowarstwowe
- Pewne mieszanki polimerów
Te materiały mają bardzo różne właściwości i dlatego nie mogą być traktowane jako jeden strumień recyklingu.
Can Code 7 Plastic Be Recycled?
Czasem tak.
Czysty i dobrze posortowany strumień przemysłowego złomu ABS, PC, PA lub PMMA może nadawać się do mechanicznego recyklingu.
Trudność występuje, gdy różne polimery Kodu 7 są zmieszane razem lub gdy dokładny skład żywicy jest nieznany.
Dla tworzyw inżynieryjnych dokładna identyfikacja może wymagać bardziej wyrafinowanego sortowania lub metod analitycznych przed rozdrabnianiem, separacją i wytłaczaniem.
How Are Different Plastics Identified in a Recycling Plant?
Kody żywicy są użyteczne, gdy są widoczne, ale przemysłowe zakłady recyklingu nie mogą polegać całkowicie na wydrukowanych numerach.
Etykiety mogą brakować, produkty mogą być połamane, a złom przemysłowy mógł nigdy nie nosić symbolu identyfikacji żywicy.
Kilka metod identyfikacji i separacji jest zatem powszechnie używanych.
1. Resin Identification Codes
Oznaczenia RIC dają szybką wstępną wskazówkę typu polimeru.
Są szczególnie użyteczne do ręcznego identyfikowania nienaruszonych opakowań i produktów formowanych.
Jednak nie powinny być traktowane jako kompletne rozwiązanie sortujące.
2. Visual and Manual Sorting
Doświadczeni operatorzy mogą często identyfikować materiały używając charakterystyk, jak:
- Typ produktu
- Kolor
- Sztywność
- Przejrzystość
- Wygląd powierzchni
- Typowe zastosowanie
Ręczne sortowanie jest proste, ale staje się mniej praktyczne przy wysokiej wydajności lub gdy wizualnie podobne polimery są zmieszane.
3. Density and Sink-Float Separation
Separacja gęstościowa jest jedną z najszerzej używanych technik w recyklingu tworzyw.
W standardowym wodnym zbiorniku flotacyjno-tonącym:
- PP zwykle pływa
- LDPE zwykle pływa
- HDPE zwykle pływa
- PET zwykle tonie
- PVC zwykle tonie
- Lity PS zwykle tonie
To czyni separację flotacyjno-tonącą szczególnie użyteczną w zastosowaniach, jak recykling butelek PET, gdzie płatki PET mogą być separowane od pływających nakrętek PP i PE.
Jednakże gęstość może być zmieniana przez wypełniacze, dodatki, wzmocnienia, spienianie lub konstrukcję wielowarstwową.
A Zbiornik flotacyjny powinien dlatego być rozważany jako jedna część kompletnego procesu sortowania raczej niż uniwersalny separator polimerów.
4. NIR Optical Sorting
Systemy sortujące bliskiej podczerwieni, czyli NIR, analizują odbite światło, aby automatycznie identyfikować wiele różnych typów polimerów.
Technologia NIR jest szeroko używana w wysokowydajnych operacjach sortowania.
Jednak wydajność zależy od czynników takich jak:
- Stan powierzchni
- Kolor materiału
- Zanieczyszczenie
- Geometria produktu
- Konfiguracja czujnika
Konwencjonalne systemy NIR mogą także mieć trudności z identyfikacją niektórych tworzyw z sadzą.
5. FTIR Analysis
Spektroskopia w podczerwieni z transformacją Fouriera, czyli FTIR, może być używana do identyfikacji nieznanych polimerów przez analizę ich widma absorpcji podczerwieni.
FTIR jest szczególnie użyteczne do:
- Analiza laboratoryjna
- Weryfikacja materiału
- Nieznany złom przemysłowy
- Kontrola jakości
Generalnie jest to narzędzie identyfikacyjne raczej niż masowy mechaniczny proces separacji.
6. Electrostatic Separation
Gdy tworzywa zostały właściwie zredukowane rozmiarowo, oczyszczone i wysuszone, separacja elektrostatyczna może być używana w niektórych zastosowaniach do separowania mieszanych płatków polimerowych według różnic w zachowaniu elektrycznym.
Przydatność procesu zależy mocno od:
- Kombinacja polimerów
- Rozmiar cząstek
- Wilgotność
- Czystość powierzchni
- Skład materiału
Testowanie materiału jest normalnie zalecane przed wyborem systemu separacji elektrostatycznej.
Why Correct Plastic Separation Matters
Linia recyklingu robi więcej niż czyni tworzywo mniejszym.
Celem jest produkcja materiału recyklowanego o wystarczająco spójnej czystości, poziomie wilgotności, rozmiarze cząstek i składzie dla zamierzonego dalszego zastosowania.
Słaba separacja polimeru może spowodować:
- Niestabilna ekstruzja
- Obniżone właściwości mechaniczne
- Defekty powierzchni
- Niespójność koloru
- Blokada filtra
- Nadmierne wskaźniki odrzutów
- Niższa wartość materiału z recyklingu
Wymagana czystość zależy od finalnego produktu.
Zakład recyklingu produkujący niskogatunkowe wypraski może tolerować więcej zanieczyszczeń niż zakład produkujący wysokojakościowy granulat, arkusze, włókna lub materiał butelkowy.
Z tego powodu, poprawny proces recyklingu powinien być zawsze projektowany wokół zarówno wsad i wymagany produkt finalny.
Typical Recycling Process by Plastic Type
| Tworzywowy | Typical Recycling Route |
| Butelki PET | Sortowanie → usuwanie etykiet → kruszenie → separacja gęstościowa → gorące mycie → suszenie |
| Butelki HDPE | Sortowanie → kruszenie → mycie → separacja gęstościowa → suszenie → peletyzacja |
| Bębny/skrzynie HDPE | Rozdrabnianie → kruszenie → mycie → suszenie → peletyzacja |
| Rury/profile PVC | Kruszenie → usuwanie metalu → mielenie/pulweryzacja → re-przetwarzanie |
| Folia LDPE | Rozdrabnianie → mycie → odwadnianie → wyciskanie/densyfikacja → peletyzacja |
| Sztywne tworzywo PP | Kruszenie → mycie → separacja → suszenie → peletyzacja |
| Worki tkane z PP | Rozdrabnianie → mycie → wyciskanie/zagęszczanie → peletyzacja |
| EPS | Kruszenie → densyfikacja/zagęszczanie → peletyzacja |
| ABS/PC/PA/PMMA | Identyfikacja → sortowanie → rozdrabnianie/kruszenie → separacja jak wymagane → wytłaczanie |
Nie ma pojedynczej maszyny do recyklingu tworzyw, która jest idealna do każdego surowca.
How to Choose the Right Plastic Recycling Equipment
Przed wyborem rozdrabniacza, kruszarki, linii myjącej, systemu separacyjnego lub peletyzera kilka czynników powinno być ocenionych.
Rodzaj tworzywa sztucznego
Ustal, czy materiał jest:
- PET
- HDPE
- LDPE
- PP
- PCV
- PS
- ABS
- PC
- PA
- PMMA
- Mieszane tworzywo
Gdy możliwe, unikaj projektowania procesu recyklingu wokół niezidentyfikowanego zmieszanego materiału.
Material Form
Ten sam polimer może wymagać całkowicie innego sprzętu w zależności od jego fizycznej formy.
Na przykład, HDPE może przybyć jako:
- Butelki
- Bębny
- Skrzynki
- Palety
- Duże bryły
- Rury
LDPE może przybyć jako:
- Luźna folia
- Folia belowana
- Tworzywowe folie rolnicze
- Folia rozciągliwa
- Obrzyny krawędzi produkcyjnych
Wymiary materiału, grubość ścianki, gęstość nasypowa i zachowanie podawania bezpośrednio wpływają na dobór maszyny.
Zanieczyszczenie
Ustal, czy materiał zawiera:
- Brud
- Piasek
- Papier
- Etykiety
- Klej
- Olej
- Żywność
- Metal
- Szkło
- Drewno
- Inne tworzywa
Czysty złom fabryczny może wymagać tylko kruszenia i peletyzacji, podczas gdy mocno zanieczyszczony odpad pokonsumencki może wymagać kompletnej linii myjącej i separacyjnej.
Required Final Product
Proces recyklingu powinien być zaprojektowany wokół pożądanego produktu:
- Kawałki rozdrobnione
- Czyste płatki
- Przemiał
- Drobny proszek
- Materiał zagęszczony
- Granulat z recyklingu
Sprzęt odpowiedni do produkcji rozdrobnionego materiału 20–50 mm jest bardzo różny od systemu zaprojektowanego do produkcji czystego granulatu klasy wytłaczarskiej.
Pojemność
Określ wymaganą wydajność produkcji w kg/h lub tony/h.
Wydajność wpływa na:
- Rozmiar maszyny
- Moc silnika
- Wymiary przenośnika
- Wymiary zbiornika myjącego
- Wydajność suszarki
- Rozmiar ekstrudera
- Layout fabryki
- Wymagania mediów
Utilities and Site Conditions
Kompletny projekt recyklingu powinien też rozważyć:
- Młyny szybkoobrotowe są wyposażone w noże ze stali D2 odpornej na zużycie.
- Częstotliwość
- Dostępność zasilania trójfazowego
- Dostawa wody
- Oczyszczanie ścieków
- Sprężone powietrze
- Wymagania grzewcze
- Dostępna przestrzeń podłogowa
- Wysokość sufitu
- Magazynowanie materiału
Ocena tych czynników przed wyborem sprzętu może zapobiegać kosztownym modyfikacjom później.
Frequently Asked Questions About Plastic Recycling Codes
Co oznaczają cyfry od 1 do 7 na tworzywie?
To kody identyfikacji żywicy używane do identyfikacji podstawowej żywicy tworzywowej. Kody 1–6 reprezentują kilka głównych rodzin żywic, podczas gdy kod 7 obejmuje inne tworzywa spoza tych kategorii.
Czy numer recyklingu oznacza, że tworzywo jest recyklingowalne?
Nie. Numer identyfikacyjny żywicy identyfikuje materiał; nie gwarantuje, że system zbiórki lub recyklingu istnieje dla tego konkretnego produktu.
Recyklingowalność zależy od polimeru, projektu produktu, zanieczyszczeń, regionalnej infrastruktury zbiórki i dostępnej technologii przetwarzania.
Które typy tworzyw unoszą się w wodzie?
Niewypełniony PP, LDPE i HDPE normalnie pływają, ponieważ ich gęstości są generalnie poniżej 1,0 g/cm³.
PET, PVC i stały PS zwykle toną.
Wypełniacze, dodatki, spienianie i konstrukcja kompozytowa mogą zmieniać to zachowanie.
Czy PP i PE mogą być separowane używając normalnego zbiornika flotacyjno-tonącego?
Nie efektywnie w większości przypadków, ponieważ zarówno PP, jak i powszechne gatunki PE normalnie pływają w wodzie.
Standardowy wodny zbiornik flotacyjno-tonący jest efektywniejszy do separowania pływających PP/PE od cięższych materiałów, jak PET lub PVC.
Które tworzywa są najłatwiejsze do recyklingu?
Czyste, jednopolimerowe strumienie PET, HDPE, PP i PE są szeroko przetwarzane przez mechaniczny recykling.
Jednak stan materiału może być ważniejszy niż sam kod żywicy. Czysty przemysłowy złom PP może być znacznie łatwiejszy do recyklingu niż mocno zanieczyszczony pokonsumencki PET, na przykład.
Czy plastik kodu 7 jest przetwarzalny?
Niektóre tworzywa Kod 7 są recyklingowalne.
Czysty ABS, PC, PA, PMMA i inny inżynieryjny złom produkcyjny z tworzyw często może być recyklowany mechanicznie, jeśli polimer jest poprawnie zidentyfikowany i trzymany osobno.
Zmieszany, wielowarstwowy lub niezidentyfikowany materiał Kodu 7 jest znacznie trudniejszy do przetworzenia.
Dlaczego zanieczyszczenie PVC jest zmartwieniem w recyklingu PET?
PVC i PET mają różne charakterystyki przetwarzania. Zanieczyszczenie PVC może negatywnie wpływać na ponowne przetwarzanie PET i jakość finalnego produktu, co czyni efektywne sortowanie ważnym w wysokoczystym recyklingu PET.
Jakie maszyny są używane do recyklingu tworzyw?
W zależności od surowca, linia recyklingu może zawierać:
- Przenośniki
- Niszczarki
- Kruszarki tworzyw lub granulatory
- Sita bębnowe
- Separatory magnetyczne
- Myjki cierne
- Systemy mycia gorącego
- Sink-float tanks
- Maszyny odwadniające
- Suszarki termiczne
- Wyciskarki foliowe
- Zagęściacze
- Separatory optyczne lub elektrostatyczne
- Systemy peletyzacji
Prawidłowa konfiguracja zależy od typu tworzywa, zanieczyszczeń, wymaganej wydajności i docelowego produktu finalnego.
From Plastic Identification to a Complete Recycling Process
Zrozumienie kodów recyklingu tworzyw to użyteczny punkt startowy, ale przemysłowy recykling wymaga więcej niż po prostu identyfikacji numeru na produkcie.
Typ polimeru, gęstość, zanieczyszczenia, forma fizyczna, rozmiar cząstek, wilgotność i finalne wymagania czystości — wszystkie wpływają na to, jak linia recyklingu powinna być zaprojektowana.
Zakład recyklingu butelek PET może mocno opierać się na separacji gęstościowej i myciu na gorąco. Zakład folii LDPE potrzebuje wydajnego mycia, odwadniania i zagęszczania. Długie rury PVC lub HDPE wymagają specjalistycznych urządzeń do redukcji rozmiaru. Mieszane tworzywa konstrukcyjne mogą wymagać zaawansowanej identyfikacji i separacji przed wytłaczaniem.
W Rumtoo projektujemy i produkujemy sprzęt do recyklingu tworzyw dla szerokiego zakresu sztywnych i elastycznych zastosowań tworzywowych, w tym rozdrabniacze tworzyw, kruszarki, linie myjące, systemy separacji flotacyjno-tonącej, sprzęt suszący i linie peletyzujące.
Jeśli planujesz projekt recyklingu, podaj typ tworzywa, zdjęcia materiału, maksymalne wymiary, poziom zanieczyszczeń, wymagany rozmiar produktu, docelowa wydajność i lokalne napięcie/częstotliwość. Na podstawie tych informacji proces recyklingu i konfiguracja sprzętu mogą być dopasowane do rzeczywistego surowca, zamiast polegać na rozwiązaniu uniwersalnym.
