
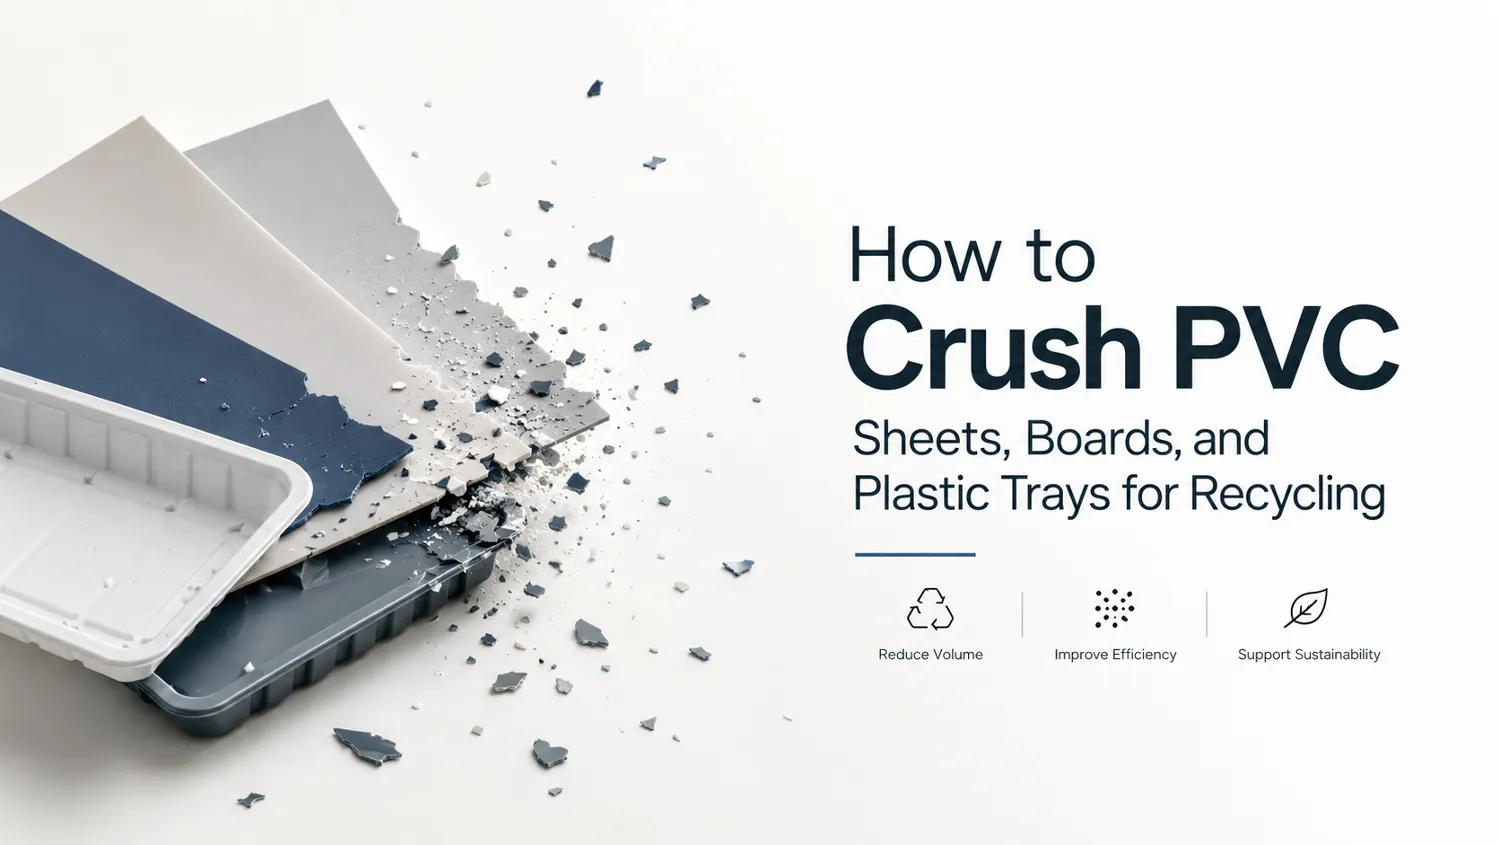
Kruszenie Arkusze PVC, sztywne płyty i tace z tworzyw sztucznych to inna praca niż kruszenie butelek czy rur. Płaski materiał jest szeroki, sztywny i nieporęczny: arkusz o szerokości 1,2 m nie przejdzie przez pionowy lej, tacki mostkują się nad wąskimi otworami, a płyty WPC zawierają wypełniacz mineralny, który zjada standardowe noże. Ten przewodnik wyjaśnia, jak płaski sztywny materiał zachowuje się w kruszarce, dlaczego pozioma konstrukcja podawania do niego pasuje, jaki rozmiar wyjściowy obrać za cel oraz jak dobrać maszynę do najszerszej płyty.
Why Flat Stock Defeats a Standard Top-Feed Crusher
Konwencjonalny granulator jest zasilany z góry: materiał spada przez pionowy lej na wirnik. Działa to dla butelek, wlewków i małych detali formowanych — wszystkiego, co spada swobodnie. Arkusze i tacki nie spadają swobodnie:
- Bridging. Płaskie kawałki kładą się w poprzek gardzieli leja i tam wiszą, podczas gdy wirnik wiruje pod spodem. Operatorzy kończą na wpychaniu materiału ręcznie, co jest dokładnie tym, do czego konstrukcja BHP kruszarki nigdy nie powinna zachęcać.
- Width limits. Arkusz szerszy niż otwór leja musi być wstępnie cięty piłą — wolno, pyląco i koszt pracy przy każdej pojedynczej płycie.
- Uncontrolled grabbing. Gdy duży sztywny arkusz w końcu zahaczy, wirnik bierze duży niekontrolowany kęs, skacząc obciążeniem silnika.
A kruszarka pozioma obraca geometrię na bok: materiał ładuje się płasko wzdłuż niskiej poziomej ścieżki, ręcznie lub przenośnikiem, a podawanie do wirnika jest kontrolowane. Szerokie arkusze, tacki, profile, przeczyszczenia, a nawet palety z tworzyw wchodzą w naturalnej orientacji — bez wstępnego cięcia materiału mieszczącego się w otworze podawczym, bez mostkowania, bez wspinania się do wysokiego leja.
How the Materials Behave: PVC, WPC/SPC, and Thermoformed Trays
Płaski sztywny materiał obejmuje kilka rodzin polimerów, a każda niesie własną notatkę obsługową:
- Sztywna płyta i profile PVC. Krusz czysto przy kontrolowanych tempach podawania, ale PVC jest wrażliwe na ciepło — przeciążona, gorąca komora tnąca odbarwia przemiał i obniża jego wartość. Stabilne poziome podawanie utrzymuje temperaturę komory w dół.
- Arkusze pianki PVC (pianka integralna i free-foam). Powszechne w oznakowaniu i budownictwie, przy gęstościach z grubsza 0,45–1,05 g/cm³ w porównaniu z 1,4+ dla sztywnego PVC. Łatwo tną, ale wydajność jest volume-limited: przy połowie gęstości ten sam wirnik przemieszcza połowę kilogramów na godzinę. Zawsze wyceniaj i porównuj wydajność arkuszy pianki w kg/h przy podanej gęstości, nie względem wartości dla arkuszy sztywnych.
- Płyty WPC i SPC (decking, podłogi, panele ścienne). Mączka drzewna i rdzeń mineralny są ścierne. Standardowa stal noży szybko się zużywa; określ noże odporne na zużycie do płyt wypełnionych — dostępne jako pakiet opcjonalny do kruszarki poziomej — i planuj ciaśniejsze interwały kontroli szczeliny noży.
- Tacki termoformowane PP i PET. Lekka i sprężysta, a nie twarda. Wyzwaniem jest objętość, nie siła cięcia: tacki mostkują w pionowych lejach, ale podają się płasko bez narzekań na poziomej ścieżce.
- PS and ABS sheet. Kruche materiały, które łatwo się kruszą, ale generują więcej miałów — nieco większe sito z drugim przejściem granulacji często daje czystszy przemiał niż wymuszanie drobnego sita w jednym etapie. Do obsługi pyłu patrz nasz przewodnik o kontrolowanie pyłu i hałasu w recyklingu sztywnego PVC.
The Crushing Sequence, Step by Step
- Load flat. Sheets, boards, or stacked trays go onto the horizontal feed path by hand or conveyor — loading height stays low, which matters for manual feeding all shift.
- Controlled feed. System podawania dozuje materiał do komory tnącej, aby wirnik brał spójne kęsy zamiast jednego niekontrolowanego chwytu, utrzymując stabilne obciążenie silnika.
- Cięcie o noże stałe. Noże wirnika ścinają materiał o stacjonarne przeciwnnoże — czyste cięcie, nie udarowe miażdżenie, co ogranicza miały i ciepło.
- Przesiej do rozmiaru. Przemiał recyrkuluje, aż przejdzie przez sito. Wymiana sita zmienia rozmiar produktu bez dotykania wirnika.
What Output Size Should You Target?
Dopasuj sito do destynacji przemiału’, nie do nawyku:
- 10–15 mm — podawanie wytłaczania lub peletyzacji bezpośrednio; wystarczająco małe do stabilnego podawania, wystarczająco duże, aby ograniczyć miały.
- 15–25 mm — idąc w linię myjącą, gdzie grubszy płatek myje się i odwadnia dobrze.
- 25 mm+ — czysta redukcja objętości do magazynowania lub transportu, z finalną granulacją wykonaną później.
Drobne sita kosztują wydajność na grubych płytach: jeśli potrzebujesz małego przemiału z materiału 20 mm+, zgrubne pierwsze przejście plus drugi etap granulacji zazwyczaj wygrywa z wymuszaniem jednej maszyny do obu zadań. Nasz przewodnik po typach kruszarek do tworzyw omawia, kiedy podzielić zadanie.
Sizing the Machine: Start from Your Widest Board
Długość wirnika to limit szerokości dla płaskiego podawania, więc największy arkusz, który przetwarzasz, ustawia maszynę — nie średni. Szerokość otworu podającego jest budowana na zamówienie: trzy modele poniżej to konfiguracje referencyjne, a długość wirnika skaluje się do szerokości Twojego arkusza.
| Model | Rotor (dia × length) | Silnik | Wydajność | Pasuje |
|---|---|---|---|---|
| ECH-800 | 450 × 800 mm | 22–37 kW | 300–600 kg/h | Tacki, wąska płyta, profile |
| ECH-1200 | 500 × 1,200 mm | 37–55 kW | 500–1,000 kg/h | Standardowe szerokości arkuszy i płyt |
| ECH-1500 | 560 × 1,500 mm | 55–75 kW | 800–1,500 kg/h | Panele pełnoszerokościowe, palety, wysoki wolumen |
Arkuszowy materiał w oznakowaniu i budownictwie sięga 2 m i więcej, a wstępne cięcie każdej płyty niweczy sens poziomego podawania. Dlatego otwór podawczy nie jest sztywnym limitem katalogowym: podaj w RFQ maksymalną szerokość arkusza — 1800 mm, 2100 mm lub większą — a długość wirnika i klasa silnika są standardowo konfigurowane wokół niej.
Pięć danych wejściowych blokuje specyfikację: polimer i rodzaj produktu; maksymalna długość, szerokość, grubość i masa kawałka; zawartość wypełniacza lub wzmocnienia; wymagana wydajność godzinowa; oraz rozmiar produktu wymagany przez Twój proces dalszy. Prześlij je z RFQ, a wycena będzie odpowiadać rzeczywistości, a nie średniej katalogowej.
Horizontal or Vertical? Pick by Feed Shape
Pozioma kruszarka zarabia swoje miejsce na szerokie, płaskie, masywne wsadu. Dla długiego okrągłego materiału — rury i profile wytłaczane podawane końcem najpierw — vertical PVC pipe crusher jest lepszą geometrią. I gdzie płyty przybywają brudne, mokra kruszarka łączy kruszenie z pierwszym płukaniem w tym samym przebiegu. Kształt podawania decyduje o maszynie; materiał decyduje tylko o nożach i sicie.
Często zadawane pytania
Czy otwór podający może być poszerzony do dużych arkuszy?
Tak — szerokość podawania jest standardowo personalizowana. Wymienione modele to rozmiary referencyjne; dla arkuszy od 2 m wzwyż długość wirnika i otwór podawczy są budowane pod Twoją maksymalną szerokość arkusza, z klasą silnika skalowaną odpowiednio. Wstępne cięcie nie jest potrzebne dla materiału mieszczącego się w skonfigurowanym otworze.
Czy pozioma kruszarka może obsługiwać podłogi WPC i SPC?
Tak — płyty WPC i SPC to podstawowe zastosowania, ale ich wypełniacze z mączki drzewnej i minerałów są ścierne. Określ pakiet noży odpornych na zużycie i kontroluj szczelinę noży częściej niż przy niewypełnionym PVC; utrzyma to stabilny rozmiar produktu i uniknie nieplanowanych wymian noży.
Czy arkusze PVC potrzebują pre-cięcia przed kruszeniem?
Nie, jeśli arkusz mieści się w otworze podawczym. Poziome ładowanie przyjmuje arkusze do długości wirnika — 800 do 1500 mm w zależności od modelu — w naturalnej płaskiej orientacji. Tylko materiał szerszy niż ścieżka podawania wymaga najpierw jednego cięcia przycinającego, w przeciwieństwie do piłowania każdej płyty przy maszynie z podawaniem górnym.
Do jakiego rozmiaru przemiału kruszą się plastikowe tacki?
Ustala to sito, typowo 10–25 mm. Dla tacek zasilających linię myjącą dobrze sprawdzają się płatki 15–25 mm; do bezpośredniego wytłaczania 10–15 mm podaje się stabilniej. Sita wymienia się bez demontażu wirnika.
Czy arkusze mogą być kruszone z folią ochronną wciąż na?
Tak. Cienka folia ochronna PE na nowej płycie PVC nie musi być zdejmowana przed kruszeniem — rozdrabnia się razem z płytą. Fragmenty folii trafiają do przemiału, co jest zazwyczaj akceptowalne, gdy materiał wraca do własnego wytłaczania; jeśli przemiał jest sprzedawany według specyfikacji czystości, zgłoś kupującemu zawartość folii lub usuń folię na wcześniejszym etapie.
Dlaczego mój przemiał PVC przebarwia się podczas kruszenia?
Ciepło. PVC degraduje i żółknie, gdy komora tnąca pracuje gorąco — zazwyczaj z przeładowania, tępych noży lub zablokowanego sita. Kontrolowane podawanie, utrzymana szczelina noży i właściwie dobrane sito utrzymują temperaturę komory nisko, a przemiał jasny.
Get a Crusher Sized to Your Boards
Prześlij nam swój materiał (arkusz PVC, płyta WPC/SPC, tacki lub mieszany sztywny asortyment), maksymalne wymiary płyty i docelową wydajność. Potwierdzimy, czy plastic tray & PVC sheet horizontal crusher pasuje — i który model, noże i sito Twój surowiec rzeczywiście potrzebuje. Skontaktuj się z naszym zespołem inżynierów dla skonfigurowanej wyceny.
