
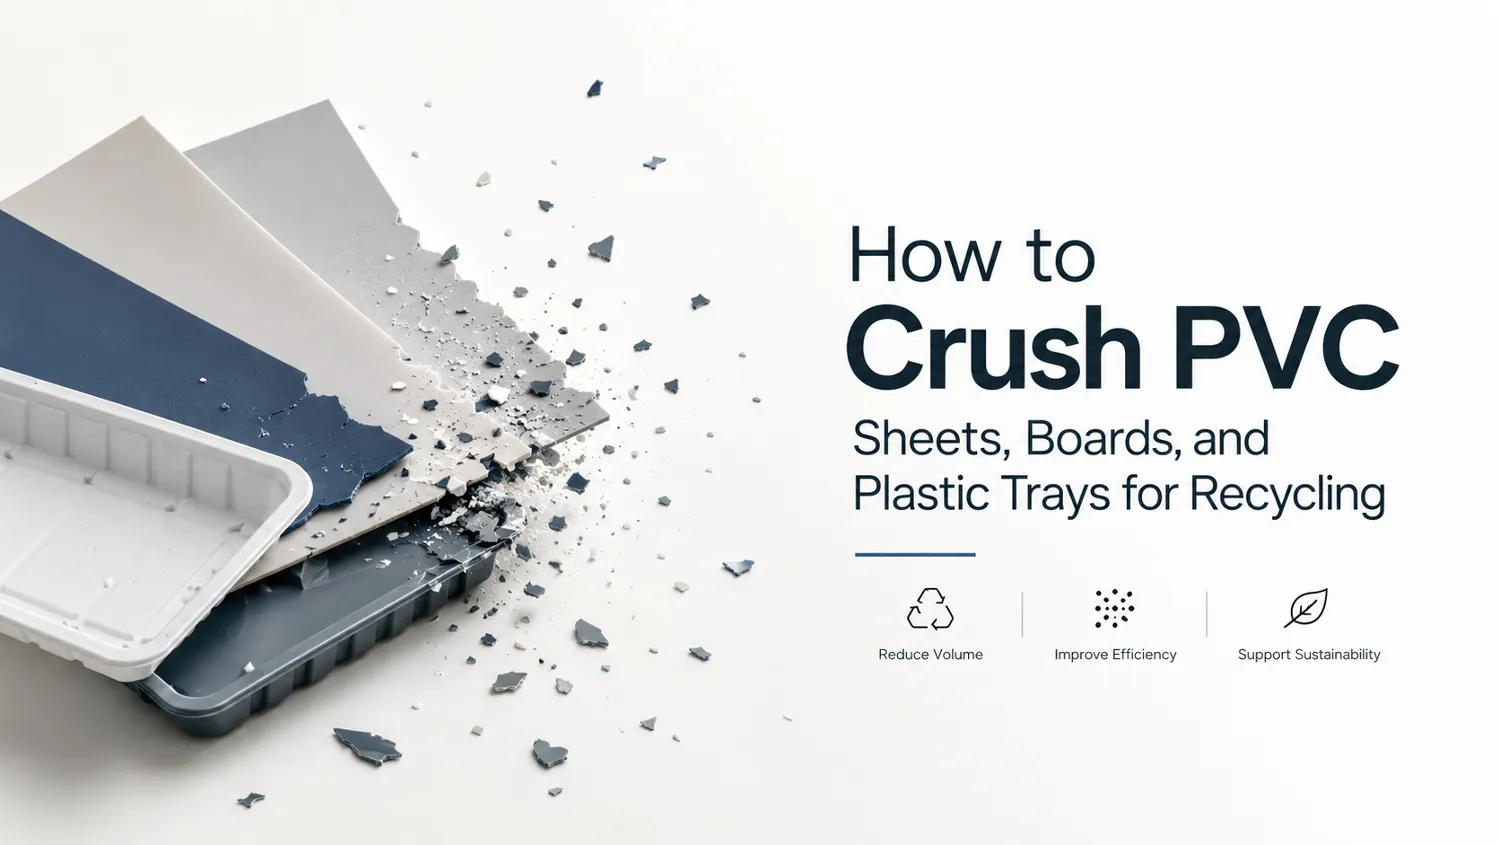
Kırma PVC levhalar, sert plakalar ve plastik tepsiler Bu, şişe veya boru kırmaktan farklı bir iştir. Düz malzeme geniş, serttir ve kullanışsızdır: 1,2 m'lik bir levha dikey bir hazneden düşmez, tepsiler dar açıklıklarda köprü oluşturur ve WPC paneller standart bıçakları yiyen mineral dolgu taşır. Bu kılavuz, düz sert malzemenin kırıcıda nasıl davrandığını, yatay besleme tasarımının neden uygun olduğunu, hangi çıktı boyutunun hedefleneceğini ve makinenin en geniş panonuza göre nasıl boyutlandırılacağını açıklar.
Düz Malzeme Standard Üst Feed Kırıcıni Yenmek Neden?
Geleneksel bir granülatör üstten beslenir: malzeme dikey bir bunkerden rotora düşer. Bu şişeler, yolluklar ve küçük kalıp parçaları için işe yarar — serbestçe düşen her şey. Levhalar ve tepsiler serbestçe düşmez:
- Geçiş. Düz parçalar hazne boğazına yatay uzanır ve rotor altta dönerken orada asılı kalır. Operatörler malzemeyi iterek sokmak zorunda kalır ki bu, bir kırıcının güvenlik tasarımının asla teşvik etmemesi gereken bir durumdur.
- Genişlik sınırları. Bir tabaka hücresi açıklığından daha genişse, bir saw ile önceden kesilmelidir — yavaş, kuruşlu ve her tek panoya bir iş gücü maliyeti.
- Kontrolsüz elmaç alma. Bir büyük katı levha nihayet yakalandığında, rotor büyük bir kontrolsüz ısırma yaparak motor yükünü patlatır.
A yatay kırıcı Eğrisel yapısı ters yüzleştirir: malzeme düşük bir dikey patikada düz olarak yüklenir, el ile veya taşıma bandıyla, ve besleme rotor içine kontrol altında alınır. Geniş levhalar, tabaklar, profiller, arıtma ürünleri ve hatta plastik paletler doğal yönlere uygun olarak girer — stoğu besleme açısına uyanlar için ön kesme, köprülenme, yüksek siloğa tırmanma olmaz.
Malzemelerin Davranışı Nasıl Olur: PVC, WPC/SPC ve Termoform Edilmiş Tepsiler
Düz katı malzeme kapakları birden fazla polimer ailesini kapsamakta ve her biri kendi işleme notunu getiriyor:
- Rigid PVC levhalar ve profiller. Netice açıkça kırılır, ancak PVC ısı hassastır — aşırı yüklenmiş, sıcak kesme odası yeniden işlenmiş malzemeyi renklendirir ve değerini düşürür. Sıvı düzlemde tutarlı besleme odanın sıcaklığını düşürür.
- PVC levhalar (bütün levhali ve serbest levhali). İmkânpazar ve inşaat sektörlerinde yaygındır, yoğunlukları yaklaşık 0.45–1.05 g/cm³ olarak sınırlıdır, buna karşı katı PVC için 1.4+ değerleri bulunur. Bunlar kolayca kesilir, ancak işleme kapasitesi... hacim sınırlı: yoğunluğun yarısında, aynı rotor saatte kilogramın yarısını taşır. Köpük levha kapasitesini her zaman belirtilen yoğunlukta kg/h olarak verin ve karşılaştırın, sert levha rakamlarıyla değil.
- WPC ve SPC panelleri (zemin kaplama, zemin döşemeleri, duvar panelleri). Ahşap toz ve mineral çekirdek aşındırıcıdır. Standart bıçak çeliği hızla aşınır; doldurulmuş paneller için dayanıklı bıçaklar belirtin — dikey kırıcıda seçenek paket olarak mevcuttur — ve bıçak aralığı kontrol aralıklarını daha sık planlayın.
- PP ve PET termoform edilmiş tablolar. Işık ve esnek, değil dayanıklı. Zorluk hacildedir, kesme gücü değil: tablalar dikey silolar üzerinde köprüleşir ancak düz bir yolda şikayet etmeden beslenir.
- PS ve ABS levha. Kırılgan malzemeler, kolayca kırılsa da daha fazla ince toz üretenler — biraz daha büyük bir elek ile ikinci granülasyon geçidi, tek bir adımda ince bir elek kullanmak zorunda kalmadan daha temiz regrind sağlar. Toz yönetimi için, bize rehberimiz hakkında bakın. Rigid PVC geri dönüşümünde toz ve gürültüyü kontrol etme.
Çökme Sırası, Adım Adım
- Yükleyin düz. Yatayalar, levhalar veya yığılmış tezgahtalar el ile veya taşıma bandıyla horizontal besleme yoluna konur — yük yüksekliği düşüktür, bu da tüm dönerler boyunca el ile beslemeye önemlidir.
- Kontrol edilmiş besleme. Yemleme sistemi malzemeyi kesme odasına ölçülü olarak verir, böylece rotor tutarsız bir alıcı yerine kontrolsüz tek bir tutuş alır ve motor yükü stabil kalır.
- Ölçülü bıçaklarla kesme. Rotor bıçaklar, malzemeyi sabit karşı bıçaklara karşı keserler — temiz kesme, darbeyle ezme gibi etkileri sınırlayan ısı ve parçacık kaybı ile birlikte gerçekleşir.
- Elek boyutlandırma. Regrin, eleği geçene kadar döngüsel olarak döndürülür. Ekranı değiştirmek, rotorla dokunmadan çıktı boyutunu değiştirir.
Hedef Alınacak Çıktı Boyutu Nedir?
Eleği alışkanlığa göre değil, regrind'in gideceği yere göre seçin:
- 10–15 mm — doğrudan ekstrüzyon veya peletizasyon için besleme; istikrarlı beslemeye yeterince küçük, kırıntıları sınırlamak için yeterince büyük.
- 15–25 mm — bir yıkama hattına girdiğinde, daha ince pule iyi yıkanır ve kurutulur.
- 25 mm+ — arzı veya taşıma için temiz hacim azaltma, nihai granülasyonun daha sonra yapılmasıyla.
Ince elekler kalın levhalar için işlem hacmini azaltır: 20 mm+ malzemenin küçük yeniden işlenmesi gerekiyorsa, kalın ilk geçiş ve ikinci granülasyon aşaması genellikle tek makinenin her ikisini de yapmak zorlaştırmaktan daha iyi olur. Bizim plastik kırıcı türleri kılavuzu İşin ne zaman bölünceğine dair kapsar.
Makineleri Boyutlandırma: En Geniş Levhadan Başlayın
Rotor uzunluğu, düz besleme için genişlik limitidir; bu yüzden işlediğiniz en büyük levha makineyi belirler — ortalama olan değil. Yemleme açıklığı müşteriye özel olarak inşa edilmiştirAşağıdaki üç model referans yapılandırmalarıdır ve rotor uzunluğu şerit genişliğinize ölçeklenir.
| Modeli | Rotor (diameter × length) | Motor | Kapasite | Uygundur |
|---|---|---|---|---|
| ECH-800 | 450 × 800 mm | 22–37 kW | 300–600 kg/h | Kartlar, daralı levha, profiller |
| ECH-1200 | 500 × 1,200 mm | 37–55 kW | 500–1,000 kg/h | Standart levha ve plaka genişlikleri |
| ECH-1500 | 560 × 1,500 mm | 55–75 kW | 800–1.500 kg/h | Tam geniş paneller, paletler, yüksek hacim |
Tabela ve inşaatta kullanılan levha stoku 2 m ve ötesine ulaşır ve her panoyu önceden kesmek yatay beslemenin amacını boşa çıkarır. Bu yüzden besleme açıklığı sabit bir katalog limiti değildir: RFQ'da maksimum levha genişliğinizi belirtin — 1.800 mm, 2.100 mm veya daha geniş — rotor uzunluğu ve motor sınıfı standart uygulama olarak bunun etrafında yapılandırılır.
Beş girdi spesifikasyonu kilitlemektedir: polimer ve ürün tipi; maksimum uzunluk, genişlik, kalınlık ve parça ağırlığı; doldurucu veya güçlendirici içeriği; gereken saatlik oran; ve downstream sürecin ihtiyaç duyduğu çıktı boyutu. Bunları RFQ'nizle gönderin ve teklif katalog ortalaması yerine gerçeği yansıtacak.
Önemmek Horizantal mı yoksa Vertikal mı? Giriş Şekline Göre Seçin
Ön yatay kırıcı, kendine yerini kazanır. geniş, düz, hacimli girin. Uzun yuvarlak malzeme — borular ve extrüze profiller — sonundan girin için dikey PVC boru kırıcı Daha iyi bir geometri. Ve paneller kirlendiğinde bir ướt kırma makinesi Aynı geçitte kırma ile ilk yıkama birleştirir. Girdi şekli makineni belirler; malzeme sadece bıçakları ve eleği belirler.
Sıkça Sorulan Sorular
Besleme açısı genişletilebilir mi, büyük tabakalar için?
Evet — giriş genişliği standard olarak özelleştirilebilir. Listelenen modeller referans boyutlarıdır; 2 metre ve daha geniş levhalar için rotor uzunluğu ve giriş açıklığı, maksimum levha genişliğinize göre inşa edilir, motor sınıfı da bunu eşleştirmek için ölçeklendirilir. Konfigürasyonuna uygun açıklığa sahip malzeme için ön kesme işlemi gerekmez.
Bir dikey kırıcı WPC ve SPC zemin levhasını işleme edebilir mi?
Evet — WPC ve SPC levhalar ana uygulamalarımızdır, ancak ahşap tozu ve mineral dolgu maddeleri aşınmaya dayanıklıdır. Aşınma dayanıklı bıçak paketini belirtin ve bıçak aralığını doldurulmuş PVC'den daha sık kontrol edin; bu, çıktı boyutunu sabit tutar ve plan dışı bıçak değişimlerini önler.
PVC levhalar ezilmeden önce kesilmesi gerekiyor mu?
Hayır, levha besleme açığına uyuyorsa. Düz yüklü levhalar, modeline bağlı olarak rotor uzunluğuna kadar (800 ila 1,500 mm) doğal düz yönde taşınır — 800 ila 1,500 mm. Yalnızca besleme yolundan daha geniş olan stoklar ilk olarak tek kesim yapılmasını gerektirir, üst besleme makinesi için her levhanın kesilmesi yerine.
Plastik tabakalar ezilirken ne kadar reçine boyutuna indirilir?
Ekranda belirler, genellikle 10–25 mm. Yıkama hattına beslenen tabakalar için 15–25 mm parçacık iyi çalışır; doğrudan extrüzyon için 10–15 mm besleme daha istikrarlıdır. Ekrarlar rotoru çıkarmadan değiştirilir.
Koruyucu film hala üzerindeyken levhalar ezilebilir mi?
Evet. Yeni PVC levhalardaki ince PE koruyucu filmin kırılmadan önce soyulmasına gerek yoktur — levhayla birlikte parçalanır. Film parçaları regrind'e karışır; bu, malzeme kendi ekstrüzyonunuza geri dönüyorsa genellikle kabul edilebilir. Regrind saflık spesifikasyonuna satılıyorsa, alıcıya film içeriğini belirtin veya filmi üst akışta uzaklaştırın.
Neden PVC reçineminiz ezilirken renk değiştiriyor?
Isı. Kesim odası sıcak olduğunda PVC bozunur ve sarar — genellikle aşırı besleme, tıkalı bıçaklar veya tıkalı ekradan kaynaklanır. Kontrol altında besleme, bıçak aralığının korunması ve doğru boyutlu ekrar, odanın sıcaklığını düşürür ve reçine parçalarını parlı tutar.
Tabakalarınıza Uygun Boyutta Bir Ezici Alın
Malzemenizi (PVC levha, WPC/SPC levha, tabakalar veya karışık sert malzeme) bize gönderin, maksimum levha boyutlarını ve hedef oranınızı. Hangi modelin, bıçakların ve ekranın besleyeceğiniz ham maddeye ihtiyacı olup olmadığını belirleyeceğiz. plastik tabaka ve PVC levha yatay ezici teşekkürler. Teknik destek ve satış sonrası hizmet için bizimle iletişime geçin. İhtiyacınız olan çözümü bulmak için buradayız. Test edilmiş bir öneri için mühendis ekibimizle iletişime geçin teşekkürler. Teknik destek ve satış sonrası hizmet için bizimle iletişime geçin. İhtiyacınız olan çözümü bulmak için buradayız.
