


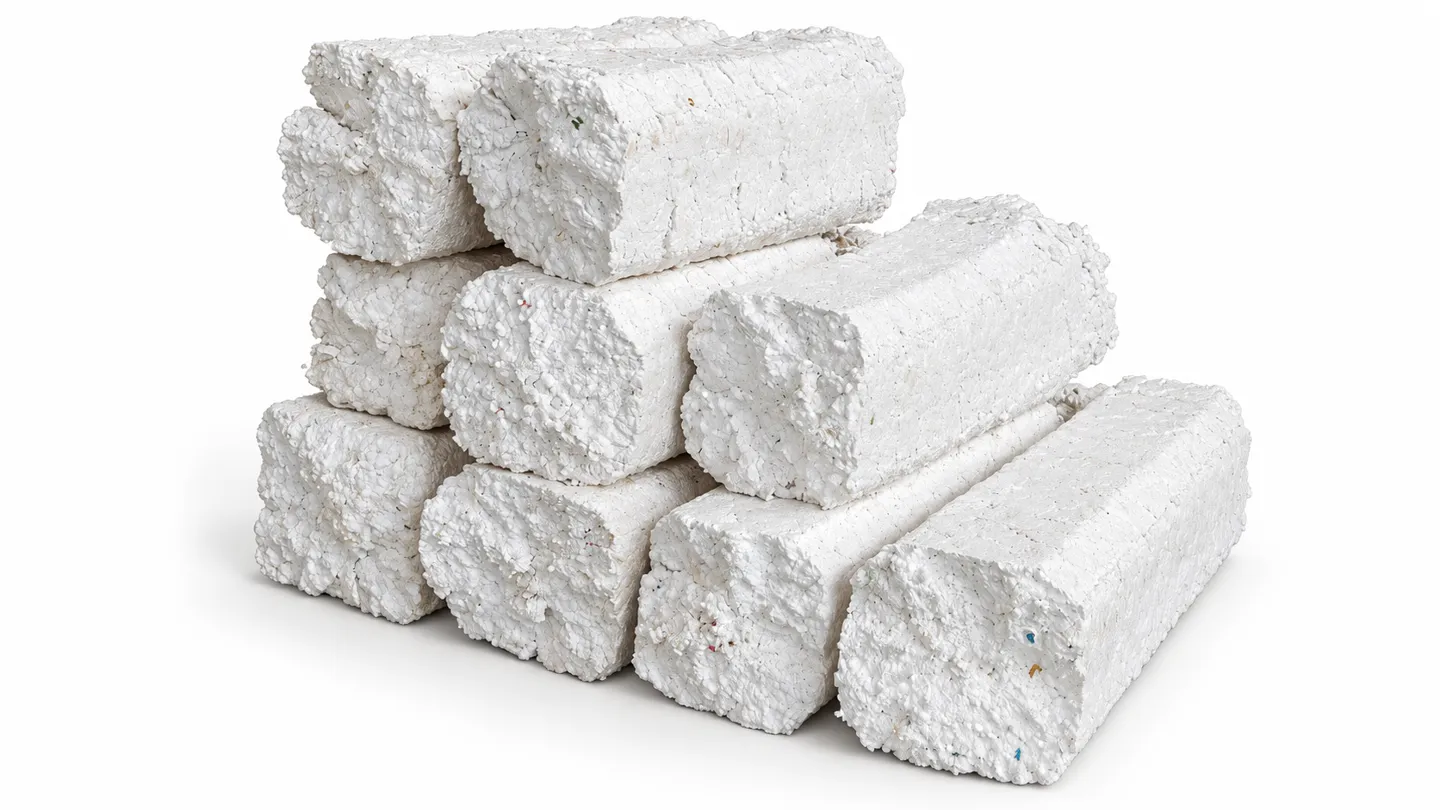
EPSフォーム用コールドプレス機は、投入原料の状態とリサイクラーが受け入れるブロック仕様を基準に選定すべきです — カタログのkg/h数値だけを基準にしてはいけません。適切な機種とは、投入口が最大の破砕片に適合し、スクリューと駆動部が1日あたりの重量と嵩体積に適合し、ブロック排出部がバイヤーと合意済みのハンドリング・回収方法に適合するものです。
本ガイドは、リサイクル事業者、回収センター、包装廃棄物管理者に向けて、スクリュー式EPS圧縮機の実践的な選定方法を提供します。冷間圧縮の仕組み、適したフォーム流、RTM-CPシリーズのサイズ選定、発注前にリサイクラーと合意すべき事項を解説します。
フォームの写真、1日あたりの重量、嵩体積がすでにある場合は、見積依頼の前に以下のRFQチェックリストをご活用ください。実際のプロジェクト構成とカタログ値を区別するのに役立ちます。
クイックアンサー:EPSコールドプレス機の選び方は?
EPSコールドプレス機は、4つの適合で選定します:最大のフォーム片と投入口、1日あたりの重量・嵩体積と処理能力範囲、ブロックサイズとリサイクラーの受入仕様、サイトの電源・投入方法と機械レイアウトです。
- 選ぶのは RTM-CP50 (40–50 kg/h) 1日あたりのEPS量が控えめで、破砕片が612×500mmの投入口に収まり、単独オペレーターでの投入ルーチンが現実的な場合。
- 選ぶのは RTM-CP100 (80–100 kg/h) 回収量が1,000×600mmの投入口での1シフト分の安定投入を必要とする場合。
- 選ぶのは RTM-CP200 (150–200 kg/h) 回収センターやフォーム加工業者が1日あたり大量に処理し、ブロックのパレット化がすでに計画されている場合。
- 確認 冷間圧縮ブロックに対する買主の受入れ いかなる機種決定の前に — ホットメルトの溶融固化品のみを受け入れるリサイクラーもいます。
処理能力の数値は、明示された前提条件に基づく計画範囲であり、保証値ではありません。以下のセクションでは、実際の設置が各範囲の上限・下限のどちらに寄るかを左右する要因を示します。
EPSスクリュー圧縮機の仕組み
コールドプレス機は、溶融ステージを経ずにEPSを機械的に圧縮します。プロセスは以下の3つのステップで進行します:
- サイズリダクション(破砕)。 投入フォームは扱いやすい大きさに破砕されます — 手作業または一体型破砕機により — 均一に投入されるようにします。投入口を塞ぐ大きすぎる硬質片は、不均一な処理能力の最も一般的な原因です。
- スクリュー圧縮。 回転スクリューがフォームを前方へ搬送する間、スクリューに沿って圧縮比が上昇し、セル構造から空気が押し出されます。RTM-CPシリーズのスクリュー径189mm、290mm、350mmが、このステージの容積能力を決定します。
- ブロック排出。 圧縮された材料は連続したブロックまたはログ状で排出され、所定の長さに切断または折断された後、積み重ねてパレット化されます。ブロック密度とハンドリング強度は、投入原料と機械の設定に依存します — 機種だけで決まるものではありません。
ヒーターも溶融ステージもありません。機械的処理中に摩擦熱が発生することはあります。「コールドプレス」とは圧縮方式を表すものであり、機械全体が常温であることの保証ではありません。
冷間圧縮に適したEPS流
EPSフォームの発生源、清浄度、寸法、1日あたりの量を基準に機種を選定してください。ほとんどのプロジェクトは以下の4つの流れに当てはまります:
家電・電子機器の包装材
開梱、小売、流通業務から発生する成形EPS保護材および緩衝材。圧縮前に粘着テープ、フィルム、ラベル、その他の包装材料を除去してください — これらはフォームと一緒に圧縮されず、ブロック内の汚染となります。
EPS魚箱および青果物容器
空にして清掃した選別済みポリスチレン箱。投入性とブロック品質を評価する前に、遊離液と食品残渣を除去する必要があります。濡れた箱は水切り・乾燥させてください。水分はバイヤーが支払わない重量を増やし、ブロックの強度を損なう恐れがあります。
フォーム生産・裁断スクラップ
グレード既知のEPS端材、不良成形品、清浄な工場スクラップ。最も予測しやすい原料です。投入口を選定する際は嵩密度と最大破砕片寸法を記録すれば、サイズ選定は容易になります。
選別済み回収センターEPS
出荷前の減容を目的に回収された発生源分別包装材。適合しないフォームや著しく汚染された材料をEPS流から除外してください — 回収センターにとって最大のリスクは、混合材料によって圧縮の価値が損なわれることです。
コールドプレス機に入れてはいけないもの
コールドプレス機は発泡ポリスチレン用に設計されています。以下は個別の評価が必要であり、互換性のある原料として扱ってはなりません:
- EPE、EPP、XPS、およびポリウレタンフォーム。 セル構造と復元挙動が異なり、圧縮挙動も異なるため、EPSブロックを汚染します。
- 濡れたまま、または食品で汚染された魚箱をそのまま投入すること。 事前に空にして洗浄・乾燥させるか、汚染の上限を買主と合意してください。
- 非EPS材料が混入したフォーム — 木材、金属クリップ、大量の粘着テープ。これらは選別して除去してください。スクリューは圧縮機であり、選別機ではありません。
提案依頼の際は、実際の投入原料の状態を説明してください。破砕ステージと投入口のサイズ選定は、実際の原料に対してのみ可能です。
サイズ選定:重量、嵩体積、破砕片サイズ
EPSの場合、1日あたりのキログラム数だけでは不十分です。嵩密度によって投入挙動が変わるため、嵩体積(立方メートル)も同様に重要です — 成形品の保護材50kgとバラ充填材50kgでは、体積も投入挙動も大きく異なります。
以下の3つの入力からサイズを選定します:
- 1日あたりの重量(kg/日) シフト時間に対する時間あたりの処理量に換算し、40–50、80–100、150–200 kg/hの計画範囲と比較します。
- 嵩体積(m³/日) をシフト時間内にスクリューへ物理的に供給できることを確認してください。
- 最大破砕片寸法 投入口との適合を確認 — RTM-CP50は612×500mm、RTM-CP100およびRTM-CP200は1,000×600mm。事前に破砕が必要な破砕片は工数が増えます。RFQにその旨を記載してください。
処理能力は、EPS密度、清浄度、投入条件に依存します。見積範囲の前提条件 — フォームグレード、汚染レベル、投入方法 — を明示するようサプライヤーに依頼し、それらが自社の原料と一致するまでは暫定値として扱ってください。
ブロックのハンドリング:バイヤーが実際に評価する工程
圧縮機の役割は排出部で終わります。プロジェクトの採算はバイヤーの門前で決まります。機種選定の前に、受入リサイクラーと以下を合意してください:
- ブロック寸法とハンドリング重量。 バイヤーが積み重ね、パレット化、またはコンテナ積みする形態を確認し — 排出部がその範囲内のブロックを生成するかチェックしてください。
- ブロックの保形性。 移動・積み重ねの際にブロックが崩れないことを確認してください。崩れやすいブロックは人手を増やし、材料ロスを生みます。実践的なハンドリング試験を合意しておきましょう。
- 清浄度の上限。 粘着テープ、ラベル、食品残渣、混合フォーム片にはそれぞれ許容値があります。数値を文書化してください。
- 回収物流。 パレットのハンドリングと引取は、以前のバラフォームの体積ではなく、実際のブロック重量と1日あたりのブロック数に基づいて計画してください。
ほとんどのリサイクラーにとって、冷間圧縮ブロックは完成した販売可能な製品です。最終目標が再生PSペレットである場合、それは別途の再処理・ペレット化の判断となります — ブロック価格に含まれていると想定せず、リサイクラーに確認してください。
サイト・ユーティリティ計画
コールドプレス機は、加熱システムよりも設置が容易です — ヒーター負荷なし、冷却ゾーンなし、熱排気なし — ただし、以下の4項目は確認が必要です:
- 電源設備。 主モーター定格は4kW(RTM-CP50)、7.5kW(RTM-CP100)、15kW(RTM-CP200)で、破砕機モーター(それぞれ2.2kW、2×2.2kW、4×2.2kW)が加わります。これらは構成部品の定格であり、実測のエネルギー使用量や総設備電力ではありません。電圧、周波数、利用可能な容量、および補機については見積書で確認してください。
- 設置スペースと投入アクセス。 フォームの仮置き場、投入口へのアプローチ、ブロックの排出・積み重ね、スクリューおよび破砕機まわりのメンテナンススペースを確保してください。投入方法が手投入、コンベヤ、フォークリフトによるステージ投入のいずれかを明示してください。
- 粉塵対策。 EPSの破砕・ハンドリングでは粉塵や軽い浮遊粒子が発生します。清掃計画を立て、処理量が多い場合は破砕機および排出部まわりの局所的な粉塵対策を計画してください。
- ブロックの保管と回収。 パレットエリアは、圧縮ブロックの体積と回収頻度から算定してください — この機械の存在意義は、体積の問題を積み重ね計画に変えることにあります。
コールドプレスかホットメルトか?簡易判断フレーム
どちらの方式も、バラのフォームと比べてEPSを大幅に減容化します。選択のポイントは、バイヤーの受入可否とサイトの対応能力です:
| 選定ポイント | EPSコールドプレス機 | EPS熱溶融機 |
|---|---|---|
| コアプロセス | 機械式スクリュー圧縮 | 制御加熱と熱減容化 |
| 生成物の形態 | 圧縮EPSブロックまたはログ | 冷却後の溶融固化ポリスチレンブロックまたはインゴット |
| 運転のポイント | 安定投入、圧縮、ブロック強度 | 投入速度、温度、冷却、排気 |
| サイト計画 | 投入、駆動動力、粉塵対策、ブロック保管 | 投入、駆動・ヒーター動力、換気、冷却スペース |
| バイヤーの受入 | 冷間圧縮EPSの受入を確認 | ホットメルト品の受入を確認 |
バイヤーが圧縮ブロックを受け入れ、プロジェクトがシンプルなユーティリティの恩恵を受ける場合はコールドプレス機を選択してください。バイヤーが溶融固化品を要求し、サイトが熱処理に対応できる場合はホットメルトを選択してください。詳細な比較については、以下をご覧ください EPS熱溶融機 vs コールドプレス:EPS減容機の購入ガイド、その上で比較してください EPSフォーム・コールドプレス機 とともに EPS熱溶融機 同一の原料データに基づいて。
EPSコールドプレス機のRFQチェックリスト
有効なRFQがあれば、2社が同一の作業条件に対して見積もることができます。フォームの写真を添えて、以下を表形式で送付してください:
- フォームの発生源とEPSグレード、最大破砕片寸法。
- 1日あたりのキログラム数と嵩EPSの立方メートル数。
- シフト時間、週あたりの稼働日数、ピーク時の回収負荷。
- 汚染プロファイル:粘着テープ、ラベル、食品残渣、水分、混合フォーム。
- 投入方法:手投入、コンベヤ、またはステージ式フォークリフト投入。
- 要求ブロック寸法、ハンドリング重量、パレットまたはコンテナの配置。
- バイヤーの受入:冷間圧縮ブロックの受入に関する書面確認(清浄度の上限付き)。
- 床面積、投入アクセス、メンテナンスクリアランス。
- 電圧、周波数、利用可能な電力。
- アウトプットの用途:リサイクラーへの直接販売、またはPSペレットへの再処理。
各サプライヤーに、見積書に前提条件を直接明記するよう依頼してください。フォーム密度、汚染、ブロック仕様が「to be confirmed,」のままである場合、処理能力と機種選定も暫定的なものとしてください。
よくある選定ミス
kg/hのみによるサイズ選定
嵩体積により、投入口と投入ルーチンでスクリューへの供給を維持できるかが決まります。1日あたりの重量には必ず嵩体積(立方メートル)とシフト時間を組み合わせてください。
バイヤー受入確認の省略
最も高くつくミスは、想定するリサイクラーが受け取らないブロックを出す圧縮機を設置することです。発注前に、ブロックサイズと清浄度の受入を書面で取得してください。
未選別の混合フォームの投入
EPS流に混入したEPE、EPP、PUは同じようには圧縮されず、ブロックを汚染します。圧縮機に選別はできません。前工程で選別する必要があります。
カタログ範囲を保証値として扱うこと
処理能力範囲は、明示されたフォーム条件を前提としています。フォームがより軽い、汚れがひどい、または間欠投入の場合は下限を見込み — 受入基準にもその旨を記載してください。
ブロック物流の計画不足
圧縮により、体積の問題は積み重ねと回収の計画へと変わります。パレット保管と引取頻度をブロックの生産量から算定していなければ、機械の効果は倉庫の扉の前で止まってしまいます。
よくある質問
EPSコールドプレス機はフォームを溶融しますか?
いいえ。RTM-CPシリーズは破砕とスクリュー圧力により、熱溶融ステージを経ずに圧縮EPSブロックを成形します。機械的処理中に摩擦熱が発生することはあります。「コールドプレス」とは圧縮方式を表すものです。
RTM-CP50、RTM-CP100、RTM-CP200の選び方は?
掲載のEPS処理能力範囲は、それぞれ40–50、80–100、150–200 kg/hです。1日あたりの重量、シフト時間、バラフォームの嵩密度、破砕片サイズと比較してください。投入口(612×500mm 対 1,000×600mm)と投入方法も、実用的な処理速度に影響します。
EPSの圧縮比はどのくらいになりますか?
減容率は、投入時のフォーム密度、汚染、投入条件、ブロック成形によって変わります。代表的な原料を用いて、バラ投入体積と圧縮後の体積を同一基準で測定し、ハンドリング中にブロックが崩れないことを確認してください。
濡れた魚箱や混合フォームを直接投入できますか?
圧縮前にEPS箱を空にして清掃し、遊離液を除去してください。EPE、EPP、XPS、ポリウレタン、混合フォームは個別の適合性評価が必要です。EPS流は選別した状態を維持し、提案依頼の際は実際の状態を説明してください。
この機械は再生ポリスチレンペレットを生産しますか?
コールドプレス機が生産するのは圧縮ブロックであり、完成ペレットではありません。受入リサイクラーは、ブロックをさらなる前処理や適切なPS押出・ペレット化に向けて評価できます。機種選定の前に、そのリサイクラーと清浄度およびアウトプット要件を合意してください。
冷間圧縮とホットメルト、どちらを選ぶべきですか?
リサイクラーが受け入れるアウトプットと、サイトのユーティリティから検討を始めてください。冷間圧縮は機械的に圧縮されたブロックを生成し、サイト要件はシンプルです。ホットメルトは溶融固化品を生成し、加熱・冷却・排気が必要になります。両方式について、実際の投入試験と運転要件を比較してください。
RTM-CPシリーズに必要な電源は?
主モーターの定格は3機種で4kW、7.5kW、15kW、さらに破砕機モーターが付きます。これらは部品定格であり、実測のエネルギー消費量ではありません。電圧、周波数、利用可能な容量、補機については見積書で確認してください。
カタログではなくフォームを基準に機種を指定する
EPSフォーム用コールドプレス機は、機械の購入であると同時にマテリアルハンドリングの判断です。フォームの発生源、破砕片サイズ、1日あたりの重量と嵩体積、そしてリサイクラーが書面で受入を認めたブロック仕様から検討を始めてください。これらの条件が、機種、投入口、投入方法、回収計画を決定します。
ご確認ください: EPSフォーム・コールドプレス機 のRTM-CP50、RTM-CP100、RTM-CP200の仕様と照らし合わせ、フォームの写真と1日あたりの処理目標をお送りください。用途に応じた構成をご提案します。
個別提案を受ける: フォームの写真、1日あたりの重量と嵩体積を以下にお送りください EPSフォーム・コールドプレス機 — またはEメールで [email protected].
