


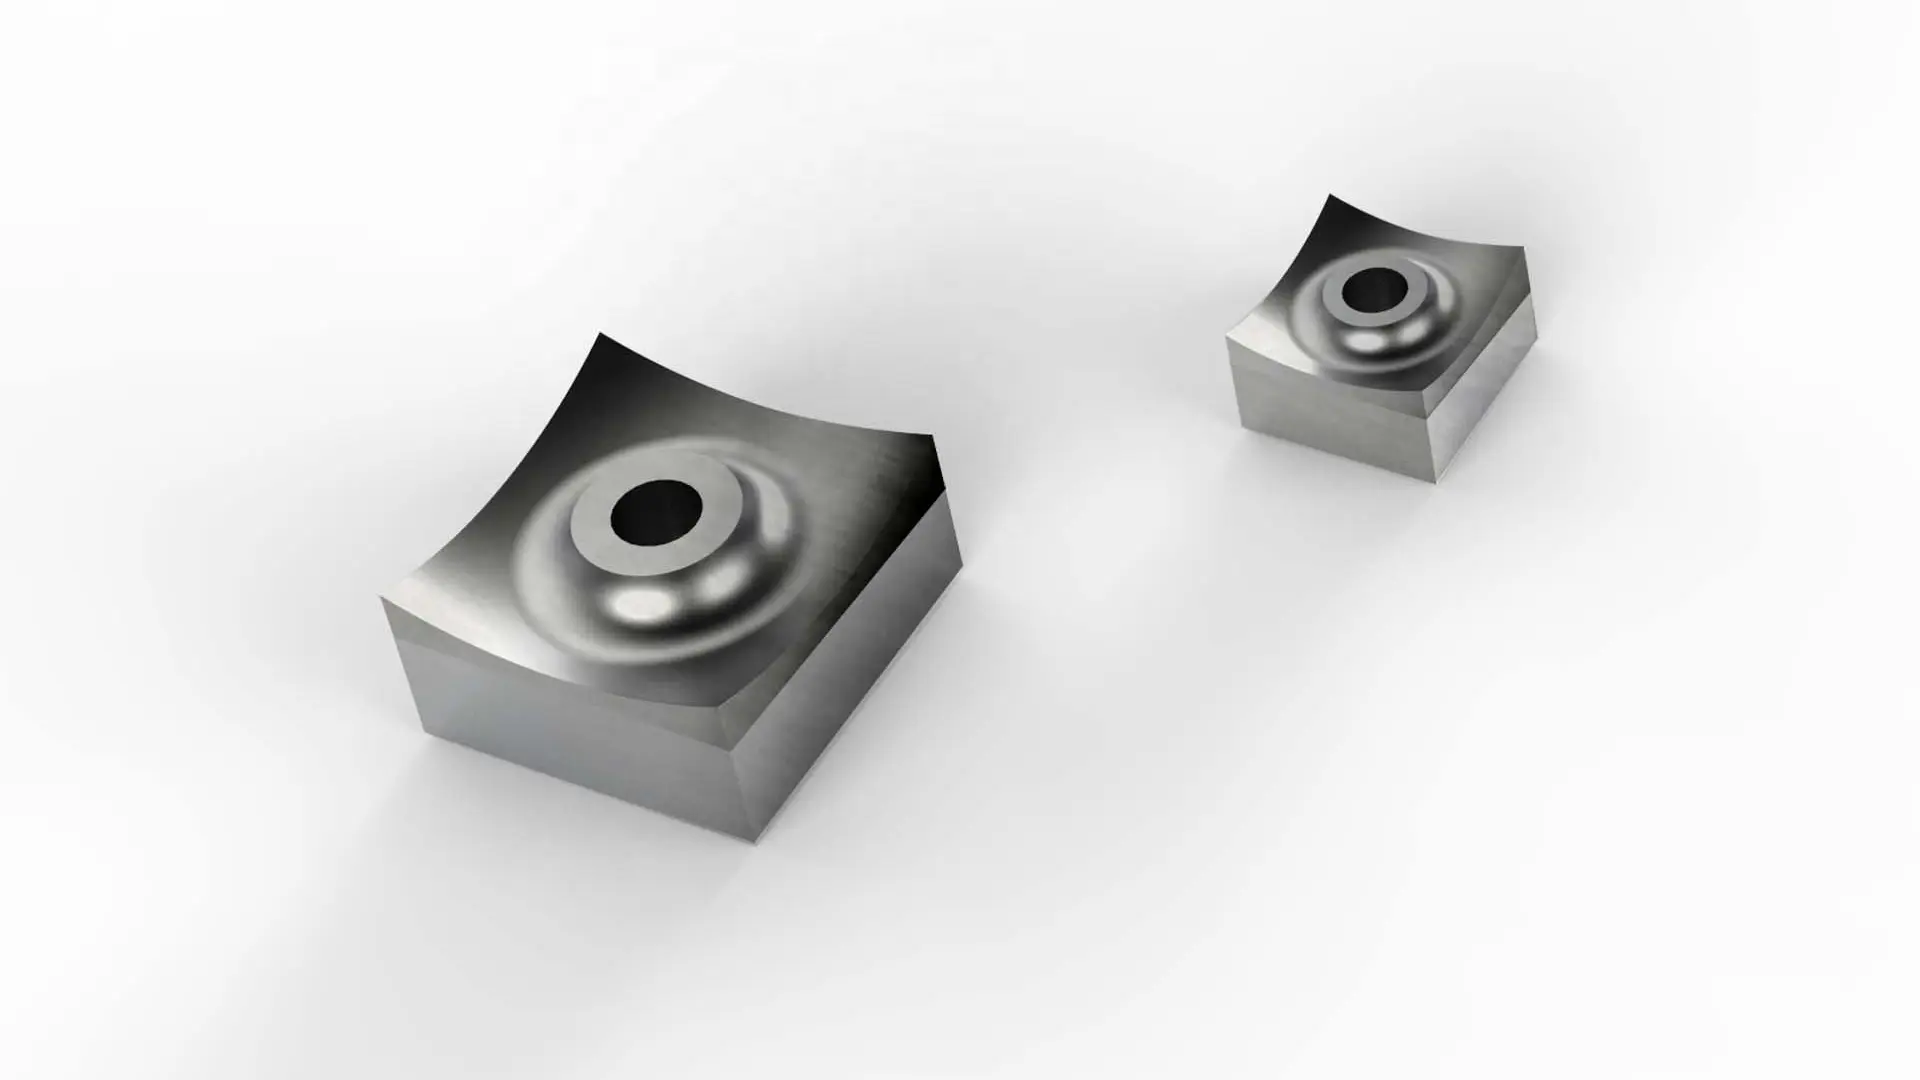
タングステンカーバイドインレイ シュレッダーローターブレード
耐摩耗性と長い耐用年数を追求したシュレッダーローターナイフは、過酷なプラスチックリサイクル作業向けに設計されています。プレミアム工具鋼ボディに超硬インサート(タングステンカーバイド)を施すことで、標準刃よりもはるかに長く切れ味を維持し、刃交換の間隔が延びてシュレッダーの稼働時間を最大化します。主要なシュレッダーメーカーに対応するカスタムサイズをご用意しています。
超硬タングステンカーバイド破砕機ナイフの主な利点
タングステンカーバイドインレイ、精密熱処理、カスタムフィットにより、摩耗の激しい破砕でも刃寿命を延ばします。
- タングステンカーボイドインレイ
極端な切断耐久性のためのタングステンカーバイドインサート付き高級工具鋼(D2、SKD11)。
- 熱処理
最適な硬度(HRC 56-58)と靭性のための三重焼戻し真空熱処理。
- 精密カッティングエッジ
正確な嵌合、バランス、安定した破砕性能のためのCNC加工です。
- カスタムカッター解決策
シュレッダーの型式と用途に合わせて完全カスタムのローター刃・ステーター刃を製作します。
- 耐摩耗性
摩耗性の高いリサイクル運転向けに作られ、ダウンタイムと交換頻度を削減します。
- プラスチック、木、金属
プラスチックリサイクル機械およびその他の産業用破砕用途に適しています。
超硬インサートが標準工具鋼より長持ちする理由
清浄なプラスチックフィルムであれば、標準のD2ブレードでも十分です。問題は、原料が清浄でない場合に始まります。
ガラス繊維入りナイロン、金属インサート入りのWEEE筐体、建設廃材、砂や土の混ざった農業用フィルム――こうした材料は、標準工具鋼の刃先を数日で摩耗させます。刃先が摩耗すると、モーター負荷の増大、粉じんや微粉の増加、そして刃交換のためのシャットダウンが必要になります。
タングステンカーバイドのインサートがその常識を変えます。超硬は硬化工具鋼の約2倍の硬度があるため、切れ刃の耐摩耗性が格段に向上します。実際、摩耗性の高い原料を処理するお客様からは、標準刃に比べて3~5倍の耐用年数という報告をいただいています。刃交換の頻度が減れば、シャットダウン、労務コスト、そして1トンあたりの処理コストを削減できます。ナイフ自体の価格は高くなりますが、トータルではお得です。
インサートは強靭な工具鋼ボディ(D2、SKD11、DC53)にろう付けされています。摩耗に強く切れ味の持続する刃先と、衝撃荷重を吸収して割れないボディ、その両方の利点を兼ね備えています。
適用用途
一つのナイフ設計ですべての用途に対応できるわけではありません。超硬インサート付きローターナイフが対応する用途をご紹介します。
-
プラスチックリサイクル
ボトル、ドラム缶、パイプ、フィルム――標準刃を早く摩耗させる汚染された使用済みプラスチックも含みます。
-
Glass-Filled & Engineering Plastics
ナイロン、PCなどガラス繊維強化プラスチックでは、ガラス繊維がプレーン鋼の刃先に対してサンドペーパーのように作用します。
-
WEEE & Electronic Waste
金属インサート入りの筐体や混合電子廃棄物など、耐摩耗性と同等に衝撃靭性が求められる用途です。
-
木材&バイオマス
釘や砂粒を含むパレット、端材、廃木材など、標準刃では刃こぼれしてしまう材料にも対応します。
-
Light Metal & Cable
中負荷シュレッダーラインでのアルミ形材、銅ケーブル、その他の非鉄スクラップに。
-
RDF & General Waste
都市ごみや産業廃棄物など、本来原料が不安定な混合廃棄物系にも対応します。
当社のシュレッダーナイフの製造工程
鋼材選定から最終検査まで、4つの管理工程を経ています。
1. Steel Selection & Cutting
認証済みのD2、SKD11、DC53工具鋼の棒材を使用します。熱処理後の研削代を見込んで、ブランクは大きめに切断します。
2. Carbide Inlay Brazing
タングステンカーバイドのストリップを切れ刃に精密ろう付けします。接合部の品質を確認してから、熱処理工程へ進みます。
3. Vacuum Heat Treatment
3回焼戻しの真空熱処理により、ボディ硬度をHRC56-58に仕上げます。切れ味を維持できる硬さと、衝撃荷重に耐える靭性を両立しています。
4. CNC Grinding & Inspection
切れ刃はCNCで最終形状に研削し、梱包前に全ロットの寸法をお客様の図面と照合して検査します。
破砕機ローターナイフの技術仕様
標準的なタングステンカーバイドインレイ付きシュレッダー用ローターナイフの参考仕様です。カスタムサイズと鋼種にも対応します。
| 仕様項目 | 仕様 |
|---|---|
| ベースマテリアル | D2、SKD11、DC53、その他の高級工具鋼 |
| インレイ素材 | 炭化タングステン |
| 硬度の要件 | HRC56-58(ボディ) |
| 熱処理 | 三重焼き入れ真空熱処理 |
| 刃先形状 | 図面または現品に準拠。標準・カスタム形状に対応 |
| ステーターナイフ | 対でのご提供も可能 |
| カスタマイズ | 用途に応じた寸法、鋼種、インサート幅 |
シュレッダーに最適なナイフの選び方
必要なナイフは、3つの質問で決まります。
何を粉砕しますか? 清浄なPEフィルムやPETボトルなら、標準のD2/SKD11で十分な場合が多く、コストも抑えられます。一方、ガラス繊維入りプラスチック、WEEE、建設廃材、土の付いた農業用フィルムなど、摩耗性・汚染のある原料にはタングステンカーバイドインサートをお選びください。刃交換回数の削減が投資回収につながります。
どのシュレッダーをお使いですか? 機械のメーカー名と型番をお知らせください。できれば寸法入り図面や現品ナイフをお送りください。取付穴、全長、刃先角度など重要な寸法はすべて生産前に確認しますので、無加工で取り付けできます。
ローター刃のみですか、それとも対での交換ですか? 固定刃も摩耗している場合は、一緒に交換してください。新しいローター刃と摩耗した固定刃の組み合わせでは切れ味が悪く、偏摩耗の原因になります。対で揃えることで切断ギャップが一定に保たれ、粉砕粒径も均一になります。
お困りですか?こちらの シュレッダーブレード選定ガイド で材質、形状、製造品質の詳しい解説をご覧いただけます。図面をお送りいただければ、直接ご提案もいたします。
よくあるご質問 (FAQ)
シュレッダー用ローターナイフとカスタム刃のご注文に関するよくある質問です。
耐用年数は処理する材料によって異なります。タングステンカーバイドインサート付きナイフは、摩耗性の原料では標準工具鋼刃の3~5倍長持ちするのが一般的です。切れ刃は週1回点検し、消費電力の増加、粉砕粒径の増大、きれいな切断ではなく粉じんが出るなどの兆候があれば、刃の回転や再研削を行ってください。
はい。主要なシュレッダーメーカーのローター刃・固定刃を製造しています。寸法入り図面、現品ナイフ、または機械の型番をお知らせいただければ、生産前に適合を確認します。
タングステンカーバイドは標準工具鋼の約2倍の硬さを持つ切れ刃を実現します。ガラス繊維入りプラスチックや建設廃材のような摩耗性の材料では、超硬インサート付きナイフの方がはるかに長く切れ味を維持できるため、刃交換回数、ダウンタイム、1トンあたりの処理コストを削減できます。
標準工程では、3回焼戻しの真空熱処理後に約HRC56-58を目標としています。これにより、耐摩耗性と、刃こぼれしない十分な靭性のバランスを取っています。
母材の標準鋼種はD2、SKD11、DC53で、切れ刃にタングステンカーバイドのインサートをろう付けします。ご要望に応じて他の工具鋼にも対応可能です。
シュレッダーの型番、ナイフの図面または現品、処理する材料、数量をお知らせください。生産開始前に寸法、鋼種、納期を確認いたします。
ガラス繊維入りプラスチック、WEEE、建設廃材など摩耗性・汚染のある原料には、タングステンカーバイドインサートをお選びください。清浄なプラスチックフィルムやボトルには標準工具鋼(D2/SKD11)で十分な場合が多く、初期コストも抑えられます。
標準サイズはより早く出荷できます。フルカスタムのナイフは、複雑さ、鋼種、数量にもよりますが通常3~5週間です。図面はお早めにお送りください。納期を確認いたします。
はい。ローター刃と固定刃を対で供給していますので、切断ギャップが一定に保たれ、粉砕粒径が均一になり、偏摩耗も抑えられます。
母材が十分に残っていれば可能です。タングステンカーバイドの刃先は、専門業者による再研削を数回行えます。お使いのナイフが再研削に値するか、交換すべきかもご相談いただけます。
保証&据付サポート
-
製品保証範囲
主要対象コンポーネントおよび製造上の欠陥に対し、標準メーカー保証を提供いたします。
-
据付 & 試運転サポート
プロジェクト計画に応じて、据付指導、試運転調整、オペレーター教育、消耗部品供給を包括サポートします。
カスタム破砕機用ローターナイフのお見積もりを依頼する
シュレッダー型式、ナイフ図面またはサンプル、数量をお送りいただければ、価格と納期をご案内します。
