


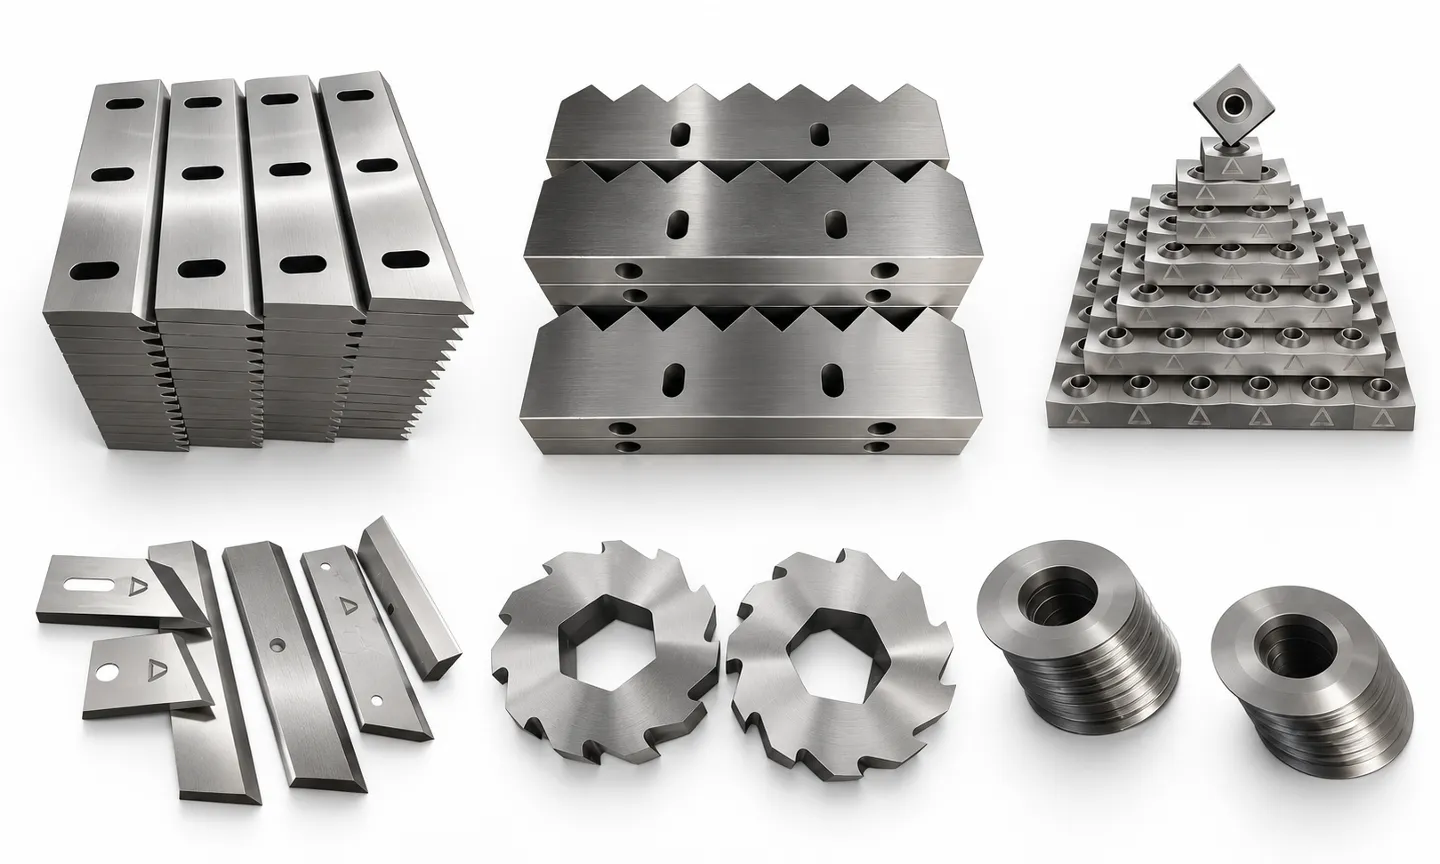
産業用シュレッダーのブレードは、単体の工具鋼としてではなく、完全な切断システムとして選定すべきです。 適切な仕様は、シュレッダーのタイプ、原料、汚染度、目標排出サイズ、シャフト回転数、刃の形状、スペーサー配置、熱処理、許容ダウンタイムによって決まります。きれいなプラスチックフィルムで良好に機能する刃でも、金属を含む硬質スクラップではすぐに欠けることがあり、耐衝撃性の刃はガラス充填ポリマーのような摩耗性の材料では摩耗が早すぎる場合があります。
このガイドでは、交換用刃の購入や新しいシュレッダーの仕様決定の前に、リサイクルプラントが刃の材質、形状、製造品質を比較する方法を解説します。完成機については、まず当社の 産業用プラスチックシュレッダー購入ガイド.
産業用シュレッダーの刃とは?
産業用シュレッダーブレードは、ローターやシャフトに取り付けられる交換可能な切断部品です。機械によっては、固定のカウンターナイフに対向して切断したり、別のシャフトのブレードと噛み合ったり、フックで材料を切断室に引き込んだりします。したがって切断結果は、可動ブレード、固定ナイフ、スペーサー、スクリーン、駆動システムの関係によって決まります。
- 1軸シュレッダー は一般的に、複数の使用可能な刃先を持つ角型または長方形のローター刃と、一つ以上の固定カウンターナイフを使います。
- ダブルシャフトおよびフォーシャフトシュレッダー は一般的に、精密スペーサーで区切られたフック状の円形カッターを使います。
- グラニュレーターおよび破砕機 は、高速せん断とより均一なフレークのためにローター刃とベッド刃を使います。これらについては当社の プラスチックグレンナー刃ガイド.
原料と故障モードから始めます
最良の刃が常に最も硬い刃とは限りません。まず、切断室に入るものと、現在の刃がどう損傷するかを記録してください。早期の摩耗は通常、研磨摩耗を示し、角の欠け、ひび割れ、大きなチッピングは、衝撃荷重、過度の硬度、不適切な熱処理、不正なクリアランス、除去されていない異物を示します。
| 原料の種類 | 主刃の要件 | 一般的なリスク | 選定の重点 |
|---|---|---|---|
| LDPEフィルム、ラフィアおよび編み袋 | 鋭い切断端面と巻き付き耐性 | 熱の蓄積、糸状物の発生、縁の丸み | フック形状、カウンターナイフのクリアランス、容易な刃先メンテナンス |
| HDPE、PPの塊と硬質プラスチック | 耐摩耗性と十分な靭性 | 厚肉の壁や汚染物質によるチッピング | 刃厚、フック強度、確認済みの熱処理 |
| パイプ、プロファイル、パージ塊 | 高い衝撃耐性と安定した接続 | 衝撃負荷と軸過負荷 | 低速形状、ローター設計、制御された噛み込み |
| ガラス充填または鉱物充填プラスチック | 高い摩耗耐性 | 急速なフランクとエッジの摩耗 | 耐摩耗鋼、肉盛りオプション、短い点検間隔 |
| Eスクラップまたは混合産業廃棄物 | 堅牢性と汚染耐性 | 金属の衝撃と予期せぬ異物 | 堅牢な合金、保守的な硬度および上流の分離 |
一般的なシュレッダー刃の素材を比較する
鋼の種類名だけではブレードの寿命を保証しません。化学、材料の質、加工方向、熱処理レシピ、回火、残留オーステンイト、表面処理、最終硬度もすべて性能に影響を与えます。見積もりに鋼の種類名を受理するのではなく、供給者に材料証明書および検査記録を請求してください。
| 素材ファミリー | 代表的な強度 | どのタイミングで考慮するか | 重要な制限 |
|---|---|---|---|
| D2 / SKD11型冷加工鋼 | 高い耐摩耗性と良好な刃持ち | クリーンなプラスチックと安定した作業条件 | 硬度、形状または衝撃荷重が適切でない場合にチップする可能性があります |
| DC53型冷加工鋼 | 多くの応用で標準のD2よりも強化された堅牢性と高硬度 | 摩耗抵抗とチップ抵抗の両方が必要な応用 | 材料と熱処理コストが高く;本物の種類とプロセスを確認してください |
| Cr12MoVおよび関連する工具鋼 | 広範な製造の適用性を持つ実用的な摩耗抵抗 | 一般的なプラスチックリサイクルおよびコスト管理された交換プログラム | D2と同一であると仮定しないこと;化学成分および完成品の特性を確認してください |
| H13または衝撃抵抗合金鋼 | 高い靱性と耐熱衝撃性 | 重い衝撃、大きい原料または汚染しやすい流れ | 高クロム冷加工鋼よりも通常低い摩耗抵抗 |
| 肉盛溶接またはカーバイド強化設計 | 非常に高い局所耐摩耗性 | 非常に摩耗性の高い安定した原料 | 修理性、脆性および総コストはケースバイケースで評価する必要があります |
DC53は元の製造元によって高硬度と靱性を持つ冷加工工具鋼として開発されたと述べられていますが、最終的な刃の仕様はアプリケーションによって異なります。詳細は、 大昭和工具鋼製品情報 の素材メーカーの公開ポジショニングをご覧ください。
刃の形状は鋼種と同じくらい重要
歯の数、ハウクの深さまたは刃厚の変更は、リサイクル機が材料をチャンバーに引き込む方法を変えます。より攻撃的なハウクは大きい原料に対する噛みつきを増やすことができますが、ピークトルク、振動および過負荷の可能性も増します。厚いカッターは強度を向上させますが、固定シャフト長さあたりのカット数を減少させます。
- 外径: カッターのエンゲージメントを制御し、カムルーム、コームおよびシャフト中心距離と一致する必要があります。
- 厚みおよびスペーサーの幅: ストリップ幅、生産能力および完成粒子サイズに影響を与えます。
- フックの数とプロファイル: 刃が原料を握り、引き裂き、解放する方法を決定します。
- ボア、キーウェイおよびスプリング: 過度な遊びや応力集中なくトルクを伝達する必要があります。
- エッジ角度: 鋭さ、切断力および割れにくさの抵抗をバランスさせます。
- 固定刃のクリアランス: 切断品質、エネルギー需要、熱および摩耗に影響を与えます。常に機械メーカー指定の範囲を使用してください。
交換部品の注文時は、元の図面を使用するか測定可能なサンプルを送信してください。写真と名目外径のみではカッターを正確に再現できません。
高品質なシュレッダーの刃の製造方法
- 用途レビュー: リサイクル機のモデル、シャフトの配置、原料、混入物、処理能力、現在の故障パターンを確認してください。
- 材料確認: 機工前に鋼の化学成分、工場証明書、在庫状況を確認してください。
- 粗加工: 熱処理および最終研磨の動きに十分な余裕を持たせたブランクを切り取るか鍛える。
- 熱処理前の機械加工: ボア、取り付け特徴、参照面を確立しながら応力を制御する。
- 熱処理および回火: 鋼の種類、刃の断面、必要な硬さと靱性のバランスに合わせた制御されたプロセスを使用する。
- 仕上げ研磨および形状加工: 平坦性、平行性、エッジ形状、ボア精度、表面仕上がりを回復する。
- 検査: 寸法、硬度、遊び、平坦性、視覚状態を記録し、必要に応じて追加のテストを行います。
- セットコントロール: カッターとスペーサーを厚さでグループ化し、組み立てたシャフトが意図される切り刃の積層を維持する。
硬度は範囲であり、一般的な目標ではありません
より高いロックウェル硬度は摩耗抵抗を向上させますが、衝撃や組み立てエラーに対する耐性を低下させることもあります。最終硬度は、鋼の種類、刃の断面、原料、故障パターンを確認した後、刃の製造業者によって指定されるべきです。関連のないリサイクル機から硬度値をコピーしたり、最大可能な値のみを要求することを避けてください。
入庫品質管理のために、テスト方法、測定位置、バッチ全体に対する許容範囲を要求してください。一つのカッターの硬度読数だけでは、セットの全ての刃が一貫した熱処理を受けたことを証明しません。
刃の問題を交換前に診断する
| 観察される問題 | 原因として考えられるもの | 確認すべき点 |
|---|---|---|
| エッジを素早く丸める | 研磨材、摩耗抵抗性が不足しているか、表面状態が不良 | 汚染、鋼の証明書、硬さマップおよび潤滑/加熱 |
| 隅の削り崩し | 過度な衝撃、過度に脆い状態または弱い縁形状 | 外物、フック形状、熱処理、過負荷履歴 |
| 刃で割る | 重い衝撃、熱処理欠陥、不適切な取付または疲労 | 破断の原因、軸の遊び、スパーカスレッド、ボルトのトルク |
| 軸にわたる不均一な摩耗 | 給料分配、軸の変形、スタックの変化または整列問題 | ホッパー装填、ベアリング、カッター厚度、スパーサーおよび回転精度 |
| 高い電流と熱 | 摩耗した縁、間隔が正しくない、過剰給与または巻き込まれた材料 | 刃先の状態、カウンターナイフ、油圧プッシャー、供給制御 |
| 出力サイズのばらつき | 摩耗したカッター、損傷したスクリーンまたは過剰な隙間 | 刃先形状、スクリーン開口部、カウンター刃、室の摩耗 |
刃の寿命を守るメンテナンス実践
- upstream磁石、金属検知または手動検査を使用してください。汚染が発生する可能性がある場合。
- 作動時間、処理トン数、モーターロード、および各刃の回転や交換を記録します。
- カッター、カウンター knives(カウンター刃)、スクリーン、スパーサー、ベアリングおよび軸遊びを一つのシステムとして検査します。
- 機械マニュアルに従って複数刃のカッターを回転させ、刃座に損傷が生じる前に摩耗を防ぐ。
- 溶接、研磨、または刃物の形状を変更する場合、承認された修理手順がない限り、しないでください。
- カットチャンバーに入る前に、すべてのエネルギー源をロックアウトし、隔離してください。適用可能な場合 機械の保護要件 および貴社施設の安全手順。
詳細なサービス手順については、当社のガイドを参照してください。 シュレッダーの刃の交換と点検. 交換用の刃もご用意しております。 プラスチックシュレッダー交換刃 ページ。
シュレッダー刃の見積依頼リスト
見積依頼の際には以下の情報を含めてください。これにより図面の修正を減らし、供給元が現実的な素材と熱処理の指定を提案する助けになります。
- 押出機メーカー、モデル、シリアル番号およびシャフトの配置
- 元の図面、部品番号または未使用のサンプル
- 外径、内径、厚み、キーウェイまたはスプライン、およびフックプロファイル
- スペーサーの寸法および各シャフトあたりの必要数量
- 原料、最大寸法、汚染物および作業温度
- 必要な処理能力と目標出力サイズ
- 現在の刃の素材、硬度および実際の使用寿命
- 摩耗、欠片、クラックおよび断面を示す故障写真
- 必要な寸法報告書、素材証明書および硬度報告書
- 期待される注文数量およびカッターおよびスペーサーのセットが必要かどうか
完全な リサイクル機刃先のラインナップをブラウズしてください, または、以下のフォームを通じて図面および原料の詳細を送信して、特定のアプリケーションでのレビューを行ってください。
よくあるご質問 (FAQ)
どの鋼材が産業用粉砕機の刃に最適ですか?
一般的な最適なグレードはありません。耐摩耗性のためにD2またはSKD11型の鋼がよく選ばれますが、DC53型の鋼は要求が厳しい用途でより良い靱性バランスを提供する可能性があります。衝撃が大きいまたは汚染された原料は、より硬い合金が必要になる場合があります。最終的な選択は機械の設計と実際の故障パターンに従うべきです。
より硬いシュレッダーの刃が常に良いですか?
No. より高い硬度は摩耗抵抗を向上させることができますが、衝撃により割れやクラックが増加する可能性があります。刃部形状、エッジ幾何学、原料、および熱処理を同時に考慮する必要があります。
交換用の刃を再現するために必要な情報は何ですか?
最も安全なスタートポイントは元の図面または未使用のサンプルです。また、外径、内径、厚み、キーウェイまたはスプライン、フックプロファイル、スペーサーの寸法、機械モデル、原料、現在の故障履歴も提供してください。
産業用シュレッダーの刃は再研磨できますか?
多くの刃先のデザインは、機械の指定された寸法と修理範囲内で回転、リグリーディング、またはリビルドができますが、不適切な研磨はクリアランス、積層幅、エッジ幾何学、および熱処理特性を変更することがあります.
新しいリサイクル機の刃がインストール直後に欠けるとはどういうことですか?
一般的な原因には、隠れた金属汚染、過剰な硬さ、不適切なエッジ形状、不適切な刃の隙間、緩い取り付け、スペーサースタックのエラー、熱処理の欠陥が含まれます。再発を防止するために、破壊元を検査し、機械の組み立てを確認してください。
リプレイスメントシェーダーブレードはどのように点検すべきですか?
合意された場所で素材の文書、主要寸法、厚みのグループ、平坦度、誘導度、エッジ状態および硬度を確認してください。セットの一致確認のため、インストール前に完全なカッターとスペーサーのスタックを確認してください。
ブレードラインナップを見て見積もりを依頼する
リサイクル機械用ブレードの全ラインナップを仕様・構成とともにご覧ください。図面や材料の詳細をお送りいただければ、用途別の検討や見積もりにも対応します。
