


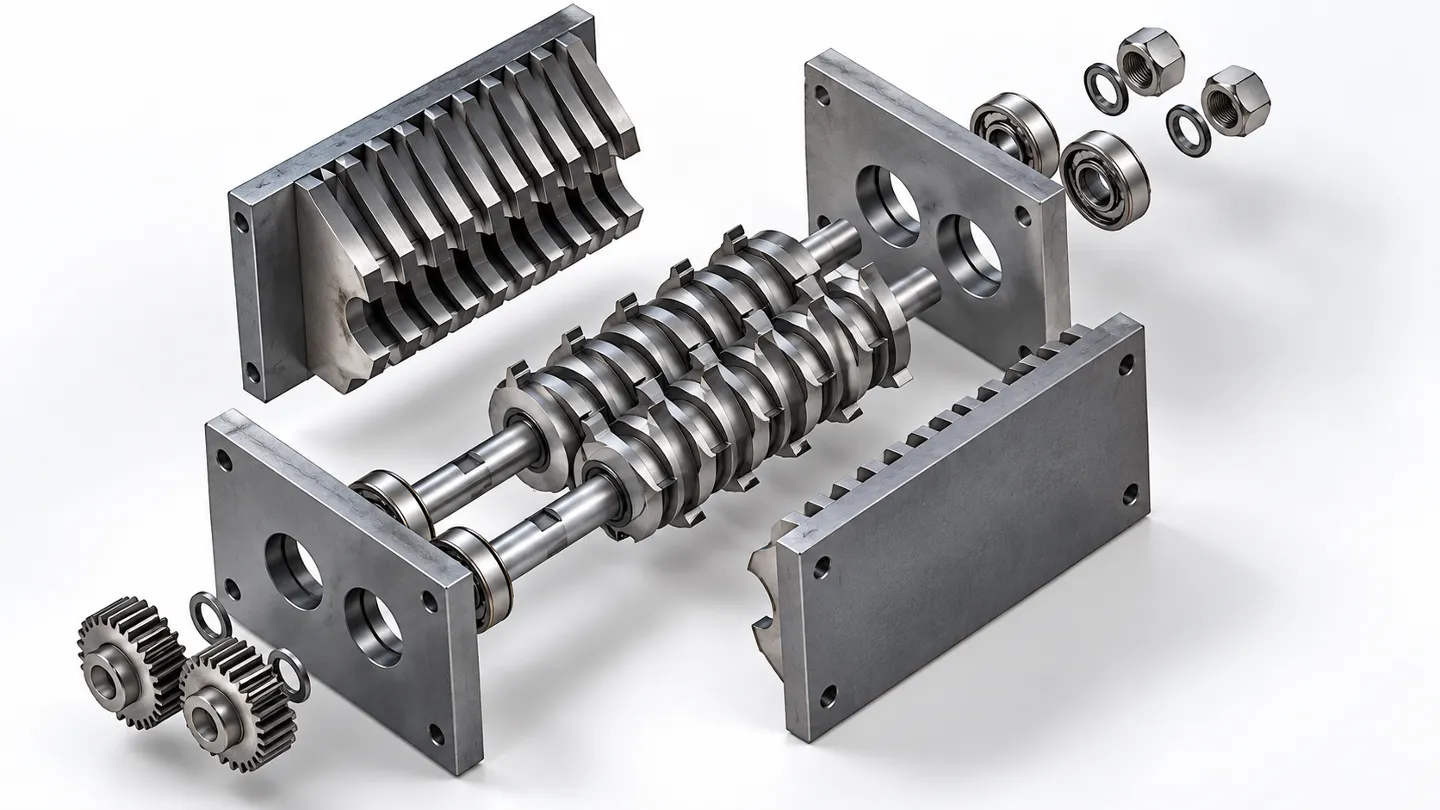
シュレッダーブレードの交換は、単なる部品交換ではなく、管理されたメンテナンス作業です。 切断室を開ける前に、すべてのエネルギー源を隔離し、既存のブレード配置を記録し、ローターとカウンターナイフを点検し、メーカーのトルク・クリアランス仕様を確認してください。取付後は、機械設計が許す場合はローターを手動で回転させ、ガード付き無負荷テストを実施してから、材料を徐々に再投入してください。
このガイドは、単軸・多軸産業用シュレッダーの実践的なメンテナンスフレームワークを提供します。機械マニュアル、現場のロックアウト手順、資格のあるサービス要員の作業に代わるものではありません。鋼種を選定したり新しいカッターセットを発注したりする場合は、まず当社の以下をお読みください 産業用シュレッダーブレード選定ガイド.
産業用プラスチック破砕機刃物:種類、工具鋼材質(D2/SKD11 vs 55SiCr)と仕様
適切な選択 プラスチック破砕機用刃物 の選定は、処理能力、粉砕サイズの均一性、再研磨までの稼働時間に直結します。摩耗した刃物を交換する前に、刃物形状と鋼材の冶金特性が処理原料に適合しているか確認してください:
1. 破砕機構造による刃物の種類
- 1軸破砕機用刃物(角型ローターナイフ/凹面インサート): 通常40×40mmから110×110mmの角型インサートで、ローターにボルト固定されます。各 破砕機刃物 には4つの刃先があり、1面が摩耗しても90度回転させて最大3回再利用でき、固定刃(ステーターナイフ)と噛み合って切断します。
- 2軸破砕機用刃物(フック型/クロー型ディスクカッター): 六角または八角シャフトに装着される合金鋼製円形ディスクで、1本爪、3本爪、多爪形状があります。ドラム缶、タイヤ、結束プラスチックを高トルクで引き裂くせん断構造です。
2. 破砕機刃物の材質比較:D2(SKD11) vs 55SiCr vs 9CrSi
(注:国際冶金規格において、 AISI D2 および JIS SKD11 は同一の高炭素高クロム冷間ダイス鋼の同等グレードであり、Cr12MoVに相当します。)
| 鋼材グレード | 硬度 (HRC) | 主な冶金学的特徴 | 最適な破砕用途 |
|---|---|---|---|
| D2 / SKD11 (Cr12MoV) | 58–62 HRC | 最高の耐摩耗性、最長のエッジ保持力、適度な耐衝撃靭性 | 硬質プラスチック(HDPEパイプ、パージ塊)、LDPE/PPフィルム、織布バッグ、繊維、木製パレット |
| 55SiCr / H13 (合金工具鋼) | 52–56 HRC | 極めて高い耐衝撃靭性、強烈な衝撃負荷下での刃こぼれ防止 | 廃タイヤ、家電スクラップ(WEEE)、金属混入プラスチック、銅・アルミケーブル |
| 9CrSi (低合金工具鋼) | 55–58 HRC | 高コストパフォーマンス、良好な焼入れ性、衝撃耐性はやや低め | 純ゴム、軟質薄肉プラスチック、紙、段ボール |
特注サイズやOEM交換用破砕機刃物をお探しですか?
当社ではD2/SKD11および特殊合金鋼を用いた精密研削刃物を製造し、 シュレッダーブレード Rumtooをはじめとする主要な国際破砕機ブランドと完全互換です。寸法、図面、機種名をお送りいただければ迅速にお見積もりいたします。また当社の リサイクル機械用刃 総合製品カタログもご覧ください。
シュレッダーブレードのメンテナンスが必要なタイミングは?
刃物が壊れるのを待つな。刃物の状態は、処理トン数、作動時間、モーター負荷、出力品質、検査結果を用いて追跡すべきである。一つの指標の変化には複数の原因がある可能性があるため、部品を交換する前に全ての切断システムを検査すること。
| 観測された変化 | 原因として考えられるもの | 速やかな検査 |
|---|---|---|
| 高いモータ電流または長いサイクルタイム | 鈍い刃、過剰な給料、巻き込まれた材料または誤った隙間 | 刃先、油圧プッシャー、チャンバー内の堆積物、カウンターナイフ |
| 乱れたストリップではなく、きれいなカット | 丸いエッジまたは刃とカウンター・ナイフの間隔が過大 | エッジ条件、固定刃位置と取付面 |
| より粉塵や熱が多い | 反復摩耗、鈍い刃先、スクリーン損傷または過加工 | スクリーン、カッティングギャップ、ロータースピード、循環 |
| 新たな振動またはノック | 緩みの部品、欠けたカッター、スタックエラー、ベアリングまたはアライメント問題 | 即座に停止し、点検してから再開してください |
| ローター全体の摩耗が不均一です。 | 不均等な給料、ローター跳動、軸の変形または刃座の汚染 | 給料パターン、刃保持部、ベアリング、カッター、スパーサー |
| 明るいき裂、欠けている角または変形した刃 | 衝撃、汚染、不適切な材料または設置エラー | 機器を運用から外し、故障を調査する |
シュレッダーを開ける前の安全準備
シュレッダーは、主電源遮断後も電気、油圧、空気圧、重力、機械的エネルギーを保持していることがあります。現場のエネルギー管理手順書と適用法規に従ってください。OSHAの 危険エネルギー制御ガイドライン ロックアウト/タグアウトの目的を説明しており、その 機械の安全ガード資料 危険な回転部品へのアクセスをカバーします。
- 給料を停止し、承認されたシャットダウン手順を使用してチャンバーを空ける。
- 蓄圧された油圧、上昇位置のカバー、フライホイール、吊り下げ式ローターアセンブリなど、すべてのエネルギー源を特定してください。
- 個別のロックとタグを現場手順に従って適用してください。
- 蓄えられたエネルギーを解放または制御し、ゼロエネルギー状態を確認します。
- ブロックやサポートカバー、シャフトおよび重い部品を定格機器で覆い或いは支持します。
- 刃と作業に適した耐切断処理用具と保護具を使用してください。
- 分解前、元の刃、スパーサー、シーム、紧固具の配置を写真に撮影し、マークします。
太い軸やカッタースタックは数百キログラムの重量がある場合があります。文書化されたリフト計画、定格のリフトポイント、十分な容量を持つ設備を使用してください。吊るされた軸やカッターパックの下に手を置くことは決してしないでください。
ツールと記録の準備
- 現在の機械取扱説明書、刃物図面および組立図
- ロックアウト/タグアウト装置とゼロエネルギー検証器具
- 定格昇降機器、支持具、刃手処理具
- 校正済みトルクレンチとメーカー指定の締付順序
- フィッシャー Gauge(フィッシャーゲージ)、直尺、ディアルインジケーターおよびOEMが必要とする測定工具
- 精度 mounting surfaces を傷めない清掃用具
- 新規認可された部品金物、ロッキング装置、シームとシール(指定の場合)
- 検査シート:刃の位置、寸法、損傷、トルクおよび起動結果
単軸粉砕機の刃の回転と交換
多くの 1軸シュレッダー 四角のローターカッターを二または四つの使用可能な刃で使用しています。刃が寸法限界内で、割れや変形、座り損傷がない場合、未使用の刃に回転することで、新しいセットを取り付けずに切断性能を回復することができます。
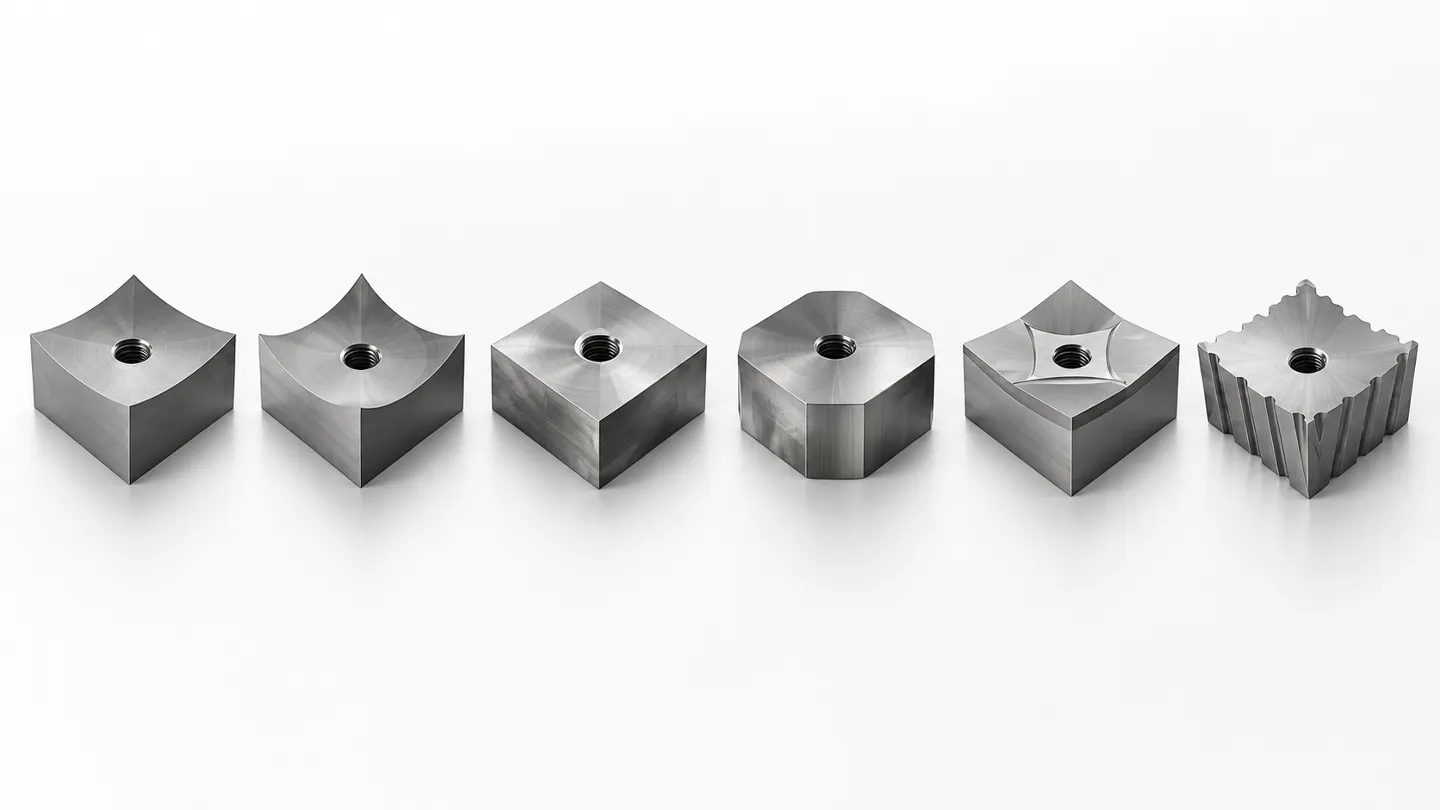
- 現在の状態を記録してください。 刃の位置、摩耗パターン、欠けた部分、異常な堆積がある場所を記録してください。
- ローターを安全に露出させます。 OEM手順を使用して、カムを開放し機械的に固定します。
- 可能な場合は、一度に一つずつ刃を取り外します。 これにより、位置情報が保たれ、非対称な摩耗を追跡しやすくなります。
- 刃のポケットとスレッドを清掃します。 刃の下にプラスチック、金属の粉砕片、または凸凹があると、完全なセットバッリングを防ぎ、早期の破断を引き起こすことができます。
- ポケットとファスナーを点検します。 摩耗、割れ、剥ぎ取られたスレッド、伸びたボルト、または損傷した定位面を探してください。
- 刃を回転または交換します。 ローターの図面に従った方向を保ちます。形状または許可されていない厚みを混ぜないでください。
- 承認済みの締結具を取り付けます。 潤滑油またはねじ止め製品は締め力を変え、製造者の指示に従う必要があります。
- 指定された順序で締めます。 機械固有のトルクを使用し、ボルトの直径に基づく一般的な値を使用しないでください。
- カウンター刃を点検および調整します。 すべての必要なローターの位置でクリアランスを測定し、誘導円を考慮します。
- 繰り返し文書化します。 回転または交換された位置をすべて記録し、すべての刃が一貫して管理できるようにします。
二軸および多軸カッター堆積サービス
A 二軸粉砕機 通常、交差カッターとスペーサーを使用しています。積層幅、カッターの方向、フックのタイミング、シャフトの位置がカッターの切断が正確かどうかを決定します。この作業は四角刃の回転よりも複雑で、完全なシャフトアセンブリの取り外しが必要になることがあります。
- 取り外し前に各シャフト、カッター、スペーサー、およびエンドコンポーネントにマークを付けます。
- 緩める前に組み立てた堆積物と露出したシャフトの参照を測定します。
- 許可された順序でシャフトをサポートし、ベアリング、ギア、シール、またはリテーナーを取り外します。
- 持ち上げや分離中にカッターの刃と精密シャフトの表面を保護します。
- カッターの厚み、スペーサーの厚み、ボア、キーウェイまたはスプリンクル、シャフトの遊び、ベアリングの状態を確認してください。
- カッターとスペーサーをセットでグループ交換してください;積み重ねた厚みの変化は、エンドクリアランスとカッターのアライメントを変えることができます。
- 図面に示された通りにフックパターンとカッタータイミングを再組み立てしてください。
- 電力を再接続する前に、シャフトの回転と完全な回転での干渉を確認してください。
図面、リフティングフィックスチャーや積層仕様が利用できない場合は、記憶から配置を再構築するよりも、シュレッダーメーカーや認定されたサービスプロバイダーに連絡してください。
刃のクリアランス、ファスナー締付トルク、アライメント
全てのリサイクル機刃のギャップは一般的ではありません。正しいクリアランスは、機械設計、刃の幾何形状、素材厚み、ローターのガタ、熱条件、目標出力に依存します。ある硬質プラスチックリサイクル機で使用される値は、異なるモデルでは危険または効果がありません。
- マニュアルに指定された場所とローターの位置で測定してください。
- 刃の座、カウンター刃サポート、シームがきれいで損傷していないことを確認してください。
- シームレスなギャップを修正するためにシームレスを使用する前に、ローターまたはシャフトの遊びを確認してください。
- 計器付きのツールを使用して、最終測定値を記録してください。
- 締め直しの後、クリアランスを再確認してください;クランプロードは固定刃を動かすことができます。
締め緊度は、ネジグレード、スレッド状態、潤滑、ロッキング方法、接合設計にも依存します。引き裂かれたり損傷したボルトの再使用は、トルクレンチンが目標読数に達してもクランプロードの損失を引き起こすことがあります。
再粉砕、回転、それとも交換?
| 刃の状態 | 可能性のある行動 | 必要な確認 |
|---|---|---|
| 一辺が摩耗し、残りの辺が未使用 | 刃の設計が許す場合に回転してください | クラック、変形、座損傷、最小寸法違反がない |
| 均一なエッジの摩耗と十分な研磨余裕 | 承認済み手順で再粉砕する | 最終寸法、エッジ形状、熱損傷およびセットの一致 |
| 小さな局所的な欠片 | リグリンドまたは交換前の技術評価 | クラックの拡大、原因、残存部分およびバランス |
| 深いクラック、大きな破損または歪んだ刃 | 交換し、故障を調査する | 汚染、材料、熱処理、ポケット、トルクおよびアライメント |
| ボア、スプライン、キーウェイまたはマウント面に損傷 | 承認された修理がない限り交換する | トルク伝達、フィットおよびシャフトの状態 |
| 刃が許可された最小サイズ未満 | 交換する | 認可されていないシームやギャップの変更で補償しないでください |
研磨は刃の寸法を変更します。セットは一貫して処理および測定されるべきで、混ざった高さや厚みが不均一な負荷を生じさせないようにします。交換オプションについては、私たちの プラスチックシュレッダー交換刃.
起動前点検および制御試験
- すべてのカッター、カウンター刃、スペーサー、スクリーン、締結材、ガードおよびカバーが取り付けられていることを確認してください。
- ツール、 loose parts、リフティングデバイスおよび清掃材料を室内から取り除きます。
- 設計が許可する場合、シャフトを手動で一サイクル完全に回転し、接触がないことを確認してください。
- サイト手順に従ってロックを解除する前に、ガードを再設置し、従業員をクリアしてください。
- 製造元の起動手順に従って空の機械をジョグまたはランさせる。
- 接触、異常な音、振動、温度上昇または異常な電流があれば、すぐに停止してください。
- 通常の原料の小さな、きれいな量を導入し、切断品質および負荷を観察してください。
- 指定された場合、最初の制御試験の後、締結材、漏れ、温度および刃の状態を再点検してください。
予防保全スケジュール
使用状態および生産データを使用して間隔を設定してください。カレンダーのみのスケジュールは誤解を招く可能性があり、一つの工場がクリーンなフィルムを処理している一方で、もう一つの工場が磨耗性のある汚染された硬質スクラップを処理している場合があります。
| インターバル | 推奨される点検 |
|---|---|
| 各シフトまたは起動 | ノイズ、振動、モーターロード、切断品質、漏れ、ガードおよび目視可能な室内の堆積物 |
| 計画検査 | 刃先のエッジ、逆刃先、スクリーン、締め具、包装、ポケットの状態および汚染物 |
| 詰まりまたは異物発生後 | 再開前にカッター、シャフト、ベアリング、スクリーン、逆刃先および駆動機を停止して検査してください |
| 刃先の回転または交換時 | 位置、寸法、トルク、クリアランス、摩耗モードおよび使用部品を記録してください |
| トレンドレビュー | サービス寿命、処理トン数、エネルギー使用、ダウンタイムおよび故障場所を比較してください |
シュレッダー刃先の寿命を延ばす方法
- 金属および他の硬い汚染物がシュレッダーに到達する前に取り除いてください。
- 機械の許可範囲内のサイズおよび荷重制限内で給餌を行ってください。
- 振動、刃先の接触または大きなジャムの後も継続的に作動を避けてください。
- 刃先のポケットおよび逆刃先のサポートをきれいに平らに保ってください。
- 多刃刃先を重度の摩耗がシートを損傷したり駆動ロードを増加させたりする前に回転させます。
- 切断システムとともにヒドリックプッシュ、スクリーン、ベアリングおよびシャフトを維持してください。
- 乾燥した保護ラックに図面および検査報告書とともに適合した予備セットを保管してください。
- 次の刃セットを指定する際には、故障写真およびサービス記録を使用してください。
私たちの完全な リサイクル機刃先のラインナップをブラウズしてください 粉砕機、押出機、造粒機のアプリケーション用。
高品質な交換ブレードの調達先
交換が正しい判断である場合、ブレードの品質が新しい刃の寿命を決めます。D2、DC53、SKD-11工具鋼から特注加工され、お客様の特定の原料向けに熱処理されたブレードをお探しください。
- D2は一般的な硬質プラスチック向けに耐摩耗性と靭性のバランスが取れています。
- DC53はガラス充填などの摩耗性材料向けに靭性を高めます。
- SKD-11は微細で耐久性のある刃を必要とする硬質プラスチックに適しています。
ブレードの図面またはサンプル、もしくはシュレッダーのメーカーとモデルをお送りください。交換品が長さ・幅・厚み・ボルト穴・刃角に正確に合うよう製作します。無加工で収まるブレードは、切断品質を左右するクリアランスを維持します。ブレード鋼種の詳細と材料への合わせ方については、プラスチックリサイクル用ブレード鋼ガイドをご覧ください。
よくあるご質問 (FAQ)
破砕機の刃はどのくらいの頻度で交換すべきですか?
全ての機器に共通する間隔はありません。処理されたトン数、稼働時間、モーターの負荷、出力品質、測定された摩耗をトラッキングしてください。刃が座り、カンターカッター、スクリーン、または駆動システムに深刻な摩耗を与える前に、刃を交換または回転させます。
削断機の刃とカウンター刃の正しい清掃間隔は何ですか?
指定範囲内で正確なリサイクル機モデルを使用してください。クリアランスは刃の形状、原料、ローターの誤差、および運転条件によって異なります。他の機械からコピーした一般的な値は、切れが悪くなったり刃が接触したりする原因となります。
摩耗したシュレッダーの刃は再研磨できますか?
多くの刃が、十分な寸法許容があり、欠陥のある割れや変形、取り付け損傷がない場合にはリグレイン可能です。研磨後には、刃の高さ、厚み、間隙が一貫性を持つように、完全セットを測定してください。
異なる供給元からの交換用ブレードを混ぜて使用できますか?
機械メーカーや責任エンジニアが互換性を確認した場合のみ。形状、厚み、質量、硬度、熱処理および取り付け公差が一致する必要があります。確認されていない混合は、不均一な負荷、積み重ねエラーまたは干渉を引き起こす可能性があります。
リサイクル機の刃先のボルトが緩む理由は何ですか?
原因としては、汚れたまたは損傷したナイフシート、不適切な締め具、誤った潤滑、再利用された引張ボルト、不適切な締付力、振動、過負荷または損傷したねじが考えられます。単に締付力を増やすのではなく、根本原因を修正してください。
刃交換後、どのような点を確認すべきですか?
刃の方向を確認し、カッターの積み重ね、締結部品、締め付け、カウンター刃のクリアランス、自由回転、ガード、およびツールの取り外しを行ってください。制御された無負荷テストを完了したら、少しだけ通常の原料を導入しながら音、振動、およびモーターの負荷を監視してください。
交換ブレードまたはサービスサポートをリクエストしてください。
シュレッダーの型式、ブレード図面またはサンプル寸法、原料情報、現在の耐用年数、摩耗や破損の鮮明な写真をお送りください。当社のチームが交換オプションを検討し、適合するカッターセットに必要な情報を特定するお手伝いをします。
