
Zamiana ostrza tnącego na frezonie to kontrolowane zadanie konserwacyjne, nie prosty wymiana części. Przed otwarciem komory tnącej, odłącz każdą źródło energii, zarejestruj istniejącą konfigurację ostrza, sprawdź wirnik i noże przeciwnikowe oraz potwierdź specyfikacje momentu obrotowego i luzu producenta. Po zamontowaniu, jeśli projekt maszyny to pozwala, ręcznie obróć wirnikiem, przeprowadź test bez obciążenia z zabezpieczeniami, a dopiero wtedy powoli wprowadzaj materiał.
Ten przewodnik dostarcza praktyczny ramę konserwacyjną dla jednonożnych i wielonożnych przemysłowych frezonów. Nie zastępuje instrukcji maszyny, procedury blokady miejsca pracy ani prac personelu uprawnionego. Jeśli wybierasz klasy stali lub zamawiasz nowy zestaw tnący, najpierw przeczytaj nasz przewodnik do wyboru ostrza frezonu przemysłowego.
Kiedy ostrza frezonu wymagają uwagi?
Nie czekaj na zniszczenie ostrza. Stan ostrza powinien być monitorowany za pomocą przetworzonej tonażu, godzin pracy, obciążenia silnika, jakości wyjścia i wyników inspekcji. Zmiana jednego wskaźnika może mieć kilka przyczyn, więc sprawdź pełny system tnący przed wymianą części.
| Zauważona zmiana | Możliwa przyczyna | Natychmiastowa kontrola |
|---|---|---|
| Wyższy prąd silnika lub dłuższy czas cyklu | Zagłuszone ostrza, nadmierna podajnia, owinięty materiał lub nieprawidłowy luz | Krawędzie ostrza, hydrauliczny przycisk, nagromadzenie w komorze i noże przeciwnikowe |
| Rzędowane paski zamiast czystych cięć | Zaokrąglone krawędzie lub nadmierny luz ostrza do noży przeciwnikowych | Stan krawędzi, pozycja noża stałego i powierzchnie montażowe |
| Więcej drobnych frakcji, pyłu lub ciepła | Powtarzające się tarcie, zagłuszone krawędzie, uszkodzenie siatki lub nadmierna obróbka | Siatka, rozmiar cięcia, prędkość wirnika i recyrkulacja |
| Nowa wibracja lub stukanie | Luźny śrubokręt, uszkodzony tnący, błąd układu, problem z łożyskiem lub wyważeniem | Natychmiast zatrzymaj i sprawdź przed ponownym uruchomieniem |
| Nierównomierne zużycie na wirniku | Nierównomierne podawanie, błąd obrotu wirnika, odchylenie wałka lub zanieczyszczenie miejsca montażu ostrza | Wzór podawania, komory ostrza, łożyska, tnący i dystanse |
| Widoczny pęknięcie, brak rogu lub zdeformowane ostrze | Wpływ, zanieczyszczenie, niewłaściwy materiał lub błąd instalacji | Wyłącz maszynę z eksploatacji i zbadaj awarię |
Swipe horizontally to view the full table.
Przygotowanie bezpieczeństwa przed otwarciem frezonu
Frezony mogą zachować elektryczną, hydrauliczną, pneumatyczną, grawitacyjną i mechaniczną energię po wyłączeniu głównego rozłącznika. Postępuj zgodnie z pisemną procedurą kontroli energii miejsca pracy oraz obowiązującymi przepisami. OSHA’s prowadzenie niebezpiecznej energii wyjaśnia cel blokady/oznakowania, podczas gdy jej zasoby ochrony maszyn zachowują dostęp do niebezpiecznych ruchomych części.
- Zatrzymaj podawanie i pozwól na opróżnienie komory za pomocą zatwierdzonego trybu wyłączenia.
- Identyfikuj każdą źródło energii, w tym przechowywaną hydrauliczną ciśnienie, podwyższone pokrywy, wirniki i zawieszone zestawy wirników.
- Zastosuj osobiste zamki i etykiety zgodnie z procedurą miejsca.
- Uwolnij lub ogranicz przechowywaną energię i potwierdź stan zerowej energii.
- Zablokuj lub podtrzymaj pokrywy, wały i ciężkie komponenty za pomocą urządzeń o określonej klasie.
- Używaj narzędzi odpornych na przecięcie i odpowiednich do noża oraz zadania.
- Zrobij zdjęcie i oznacz oryginalny noż, dystans, podkładkę i układ śrub przed demontażem.
Duże wały i zestawy noży mogą ważyć setki kilogramów. Używaj udokumentowanego planu podnoszenia, punktów podnoszenia o określonej klasie i urządzeń o odpowiedniej pojemności. Nigdy nie stawiaj rąk pod zawieszonym wałem lub pakietem noży.
Narzędzia i dokumenty do przygotowania
- Bieżąca instrukcja maszyny, rysunek noża i diagram montażu
- Sprzęt blokady/oznakowania i urządzenia do weryfikacji zerowej energii
- Urządzenia do podnoszenia o określonej klasie, podpory i uchwyty do noży
- Kalibrowany klucz do momentu i sekwencja dokręcania producenta
- Przyrządy pomiarowe, linijka, wskaźnik cyfrowy i narzędzia pomiarowe wymagane przez OEM
- Narzędzia do czyszczenia, które nie uszkodzą precyzyjnych powierzchni montażowych
- Nowe zatwierdzone śruby, zabezpieczenia, podkładki i uszczelki, gdzie wymagane
- Karta inspekcji dla pozycji noża, wymiarów, uszkodzeń, momentu i wyników uruchomienia
Obroty i wymiana noży tnących w sieczarce jednonożowej
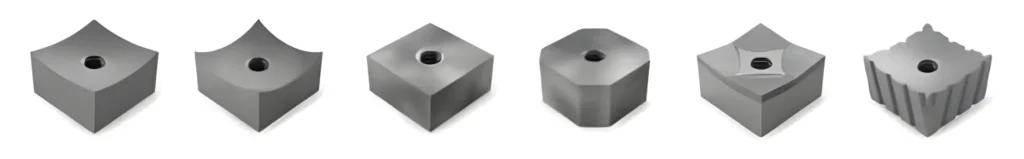
Wiele niszczarki jednowałowe używa noży wałkowych z dwoma lub czterema użytkowymi krawędziami. Jeśli nóż jest w granicach wymiarowych i nie ma pęknięć, odkształceń lub uszkodzeń osadzenia, obrócenie go do nieużywanego krawędzi może przywrócić wydajność tnącą bez instalacji nowego zestawu.
- Zarejestruj bieżącą stan. Zaznacz pozycję krawędzi, ślad zużycia, odkształcone obszary i każdą lokalizację z nieprawidłowym nagromadzeniem.
- Bezpiecznie wyeksponuj wał. Otwórz i mechanicznie zabezpiecz komorę zgodnie z procedurą OEM.
- Usuń jeden nóż za jednym razem, gdy to praktyczne. To zachowuje informacje o pozycji i ułatwia śledzenie nieregularnego zużycia.
- Oczyść komorę noża i nitki. Plastik, metalowe odłamki lub podniesione uszkodzenia pod nożem mogą zapobiec pełnemu osadzeniu i spowodować wczesne pęknięcie.
- Sprawdź komorę i śrubokręt. Szukaj tarcia, pęknięć, wykruszonych nitki, rozciągniętych śrub lub uszkodzonych powierzchni lokalizacyjnych.
- Obróć lub wymień nóż. Zachowaj orientację zgodną z rysunkiem wału. Nie mieszaj geometrii lub niezaakceptowanych grubości.
- Zainstaluj zatwierdzone śruby. Smarowanie lub produkty do blokowania nitki zmieniają siłę ściskania i muszą odpowiadać instrukcjom producenta.
- Naciągnij w określonej kolejności. Użyj określonej dla maszyny wartości momentu, nie wartości ogólnej opartej tylko na średnicy śruby.
- Sprawdź i dostosuj nożyczki przeciwnoży. Zmierzyć luz w wszystkich wymaganych pozycjach wału i uwzględnić odchylenie.
- Powtórz i udokumentuj. Zarejestruj każdą obróconą lub wymienioną pozycję, aby wszystkie krawędzie można było zarządzać konsekwentnie.
Usługi montażu noży tnących w układzie podwójnowałowym i wielowาłowym
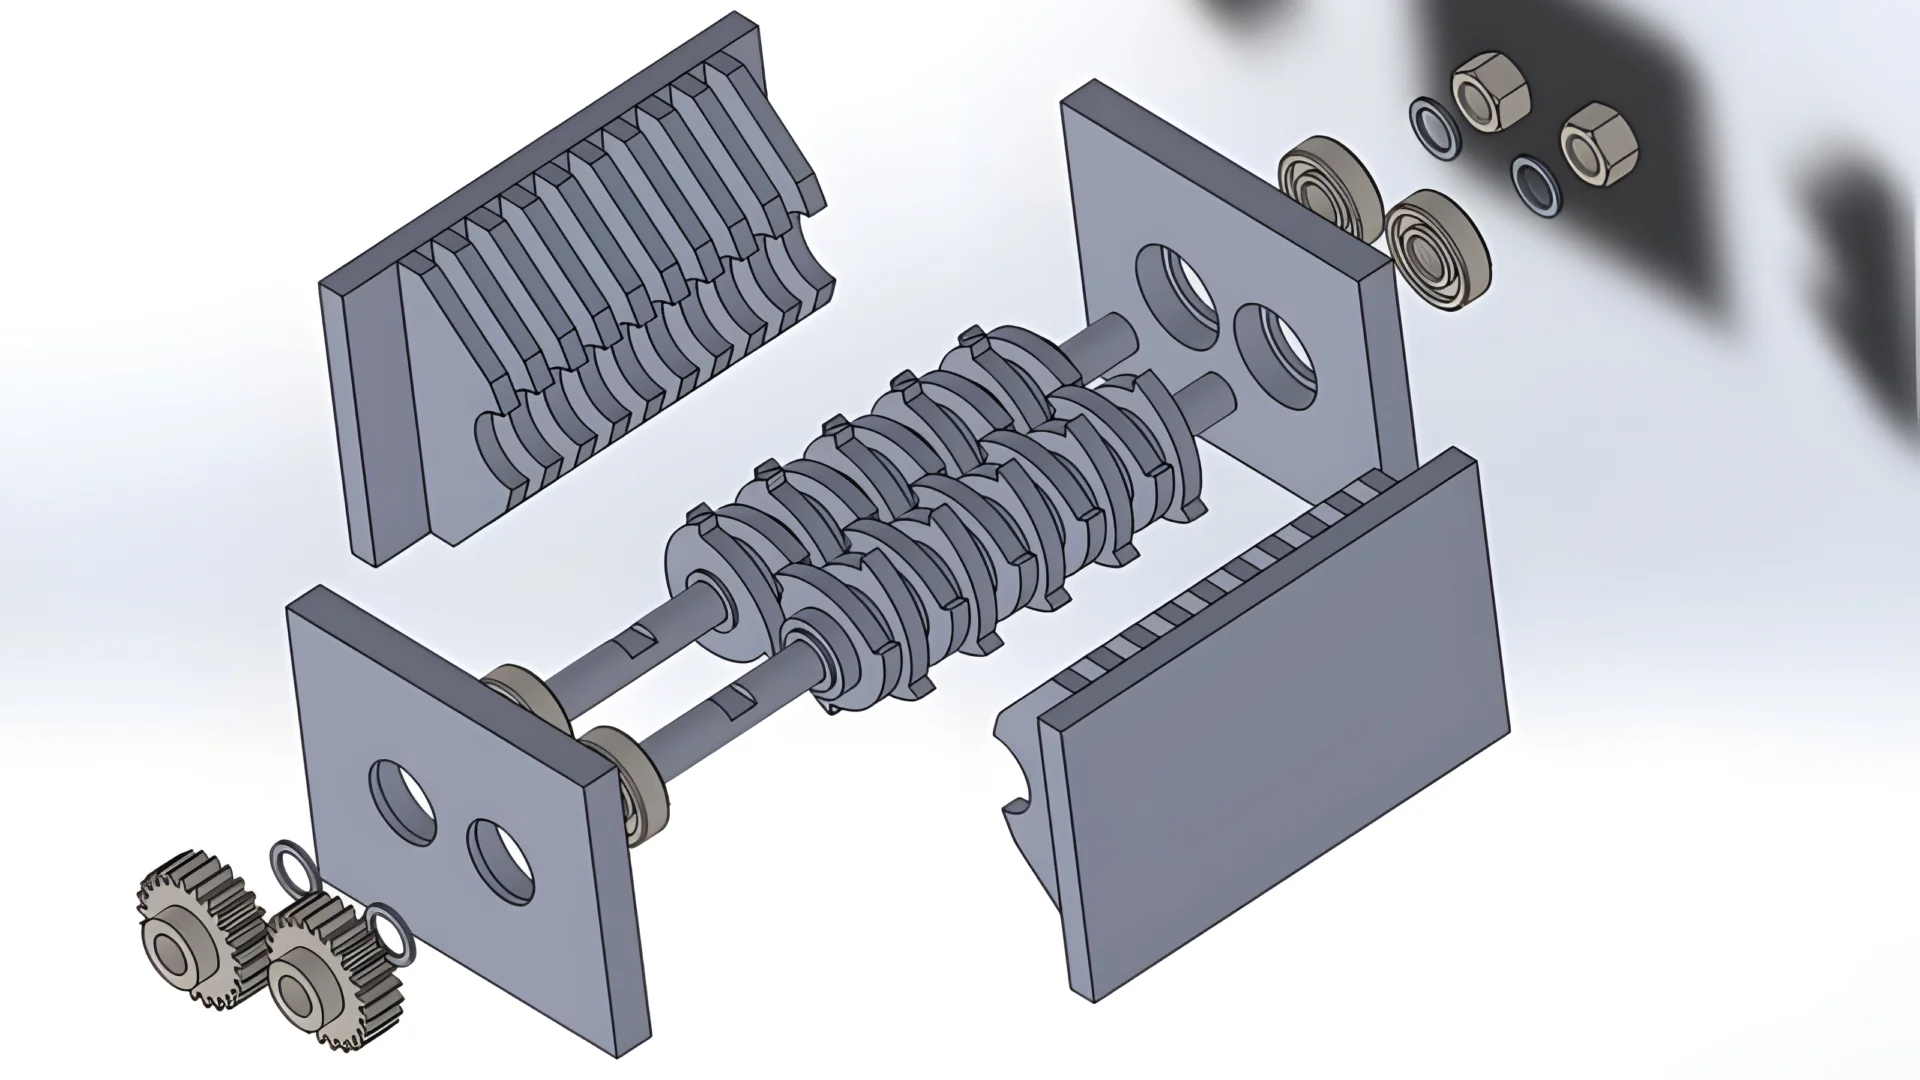
A podwójnowałowa sieczarka zwykle używa noży tnących i przestrzeniaczy wkraczających w siebie. Szerokość stosu, orientacja noży, czas podłączenia i pozycja wału określają, czy noże tną poprawnie. Ta praca jest bardziej złożona niż obracanie kwadratowych noży i może wymagać usunięcia całego zespołu wałka.
- Zaznacz każdy wał, nóż, przestrzeniacz i komponent końcowy przed usunięciem.
- Zmierzyć złożony stos i wyeksponowane odniesienia wału przed jego luzowaniem.
- Wspierać wał i usuwać łożyska, koła zębate, uszczelki lub zaczepki tylko w zatwierdzonym porządku.
- Chronić krawędzie noży i powierzchnie wałów o wysokiej precyzji podczas podnoszenia i oddzielania.
- Przeinspekuj grubość noża, grubość rozdzielacza, otworu, wylotka lub zębatki, chropowatość wału i stan podkładki łożyskowej.
- Zamiana grupy nożyc i uszczelniających elementów jako zestawu kompatybilnego; zbiórka różnic grubości może zmienić przestrzeń końcową i układ nożyc.
- Przełóż wzór hakowy i czas pracy nożyc zgodnie z rysunkiem.
- Weryfikuj obroty szerszenia i zębatkę w całym cyklu obrotowym przed ponownym podłączeniem mocy.
Jeśli rysunki, przyrządy podnoszące lub specyfikacje stosowane do stosowania są niedostępne, skontaktuj się z producentem shreddera lub uprawnionym dostawcą usług, zamiast odtwarzać układ z pamięci.
Prześwit ostrzy, Moment siłowy śrub i Wyrównanie
There is no universal shredder blade gap. The correct clearance depends on the machine design, blade geometry, material thickness, rotor runout, thermal conditions and target output. A value used for one rigid-plastic shredder may be unsafe or ineffective on a different model.
- Pomierz w miejscach i pozycjach wirnika określonych w instrukcji obsługi.
- Potwierdź, że nakładki na ostrza, podpory przeciwkości i podkładki są czyste i nienaruszone.
- Sprawdź wygięcie wirnika lub osi przed użyciem podkładek do poprawy nierównego rozstawu.
- Użyj kalibrowanych narzędzi i zanotuj ostateczne pomiary.
- Po dokręceniu, ponownie sprawdź Clearance, ponieważ ładunek ścinający może przesunąć noż na stałe.
Torque also depends on fastener grade, thread condition, lubrication, locking method and joint design. Reusing stretched or damaged bolts can cause loss of clamp load even when the torque wrench reaches the target reading.
Przetwórz, Skręć lub Zastąp?
| Stan techniczny ostrza | Prawdopodobna akcja | Wymagane sprawdzenie |
|---|---|---|
| Jeden krawędź zużyta; pozostałe krawędzie niezużyte | Obróć, jeśli pozwala na to konstrukcja noża | Brak rysów, odkształceń, uszkodzenia siedła lub naruszenia minimalnego rozmiaru |
| Równomierny zużycie krawędzi z wystarczającym marginesem szlifowania | Regranowanie za pomocą zatwierdzonej procedury | Ostateczne wymiary, geometria krawędzi, uszkodzenia termiczne i spójność zestawu |
| Mały lokalny odłam | Ocena inżynieryjna przed regranowaniem lub wymianą | Rozszerzenie pęknięcia, przyczyna podstawowa, pozostała sekcja i równowaga |
| Głębokie pęknięcie, duży odłam lub zniekształcony ostrz | Wymień i badaj awarię | Zanieczyszczenia, materiał, obróbka termiczna, komora, moment obrotowy i wyważenie |
| Uszkodzona rura, splint, rowek kluczowy lub powierzchnia montażowa | Wymień, chyba że istnieje zatwierdzona naprawa | Przenoszenie momentu obrotowego, dopasowanie i stan wału |
| Ostrze poniżej minimalnego dozwolonego rozmiaru | Wymień | Nie kompensuj niezatwierdzonymi podkładkami lub zmianami luzu |
Swipe horizontally to view the full table.
Szlifowanie zmienia wymiary ostrza. Zestaw powinien być przetworzony i mierzony konsekwentnie, aby mieszane wysokości lub grubości nie tworzyły nierównego obciążenia. Dla opcji zastępczych zobacz nasze kłuty do zamiaru do szersza.
Inspekcja przed uruchomieniem i kontrolowany test
- Potwierdź, że wszystkie noże, przeciwnoże, przestrzenniki, siatki, śruby, osłony i pokrywy są zamontowane.
- Usuń narzędzia, luźne części, urządzenia do podnoszenia i materiały czyszczące z komory.
- Gdy projekt pozwala, ręcznie obróć wał przez pełny cykl i potwierdź, że nie ma kontaktu.
- Wymontuj osłony i wyprostuj personel przed usunięciem zameków zgodnie z procedurą miejsca.
- Przygotuj maszynę do pracy pustą, używając procedury uruchomieniowej producenta.
- Zatrzymaj natychmiast, jeśli występuje kontakt, nietypowy dźwięk, drżenie, wzrost temperatury lub abnormalny prąd silnika.
- Wprowadź małą, czystą ilość normalnego surowca i obserwuj jakość cięcia i obciążenie.
- Ponownie sprawdź śruby, wycieki, temperaturę i stan ostrza po pierwszym kontrolowanym przejściu, gdy jest to wymagane.
Plan konserwacji zapobiegawczej
Użyj stanu i danych produkcyjnych, aby ustalić interwały. Kalendarzowe plany mogą być mylące, ponieważ jedno zakład przetwarza czystą folię, a inne przetwarza ścierne, zanieczyszczone sztywne odpady.
| Interwał | Zalecane sprawdzanie |
|---|---|
| Każda zmiana lub uruchomienie | Hałas, drżenie, obciążenie silnika, jakość cięcia, wycieki, osłony i widoczne nagromadzenie w komorze |
| Przegląd planowany | Krawędzie nożowe, noż obrotowy, sito, śruby mocujące, opakowanie, stan komory i zanieczyszczenia |
| Po zablokowaniu lub zdarzeniu z obcym przedmiotem | Zatrzymaj i sprawdź obcinacz, wałek, łożyska, sito, noż obrotowy i napęd przed ponownym uruchomieniem. |
| Pod obrotami lub wymianą ostrza | Pozycja rekordu, wymiary, moment obrotowy, luz, tryb zużycia i części używane |
| Analiza trendów | Porównaj żywotność, przetworzoną tonaż, zużycie energii, czas przestojów i lokalizacje awarii |
Swipe horizontally to view the full table.
Jak przedłużyć żywotność ostrza shreddera
- Usuń metal i inne twarde zanieczyszczenia przed dotarciem do szreddera.
- Keep feed within the machine’s approved size and loading limits.
- Unikaj dalszej pracy po wibracji, kontakcie ostrza lub poważnym zablokowaniu.
- Utrzymuj komory nożowe i podpory przeciwnożowe czyste i płaskie.
- Obracaj wielostronowe noże przed poważnym uszkodzeniem siedziska lub zwiększeniem obciążenia napędu.
- Zachowaj hydrauliczne wyrzucanie, ekrany, łożyska i wały wraz z systemem cięcia.
- Przechowuj zestaw zamiennych części pasujących w suchym, zabezpieczonym regale razem ze swoimi rysunkami i raportem inspekcyjnym.
- Użyj zdjęć awarii i dokumentów serwisowych podczas specyfikowania następnego zestawu noży.
Przeglądaj naszą pełną ofertę Zakres ostrzy do maszyn recyklingowych dla zastosowań w shredderze, kraksie i granulatorze.
Często zadawane pytania
Wniosek o wymianę ostrzy lub wsparcie serwisowe
Wysyłaj model tnicy, rysunek ostrza lub wymiary próbki, informacje o surowcu, bieżącą żywotność oraz jasne zdjęcia zużycia lub pęknięć. Nasz zespół przeanalizuje możliwości wymiany i pomoże zidentyfikować potrzebne informacje do dopasowanego zestawu tnicy.
