


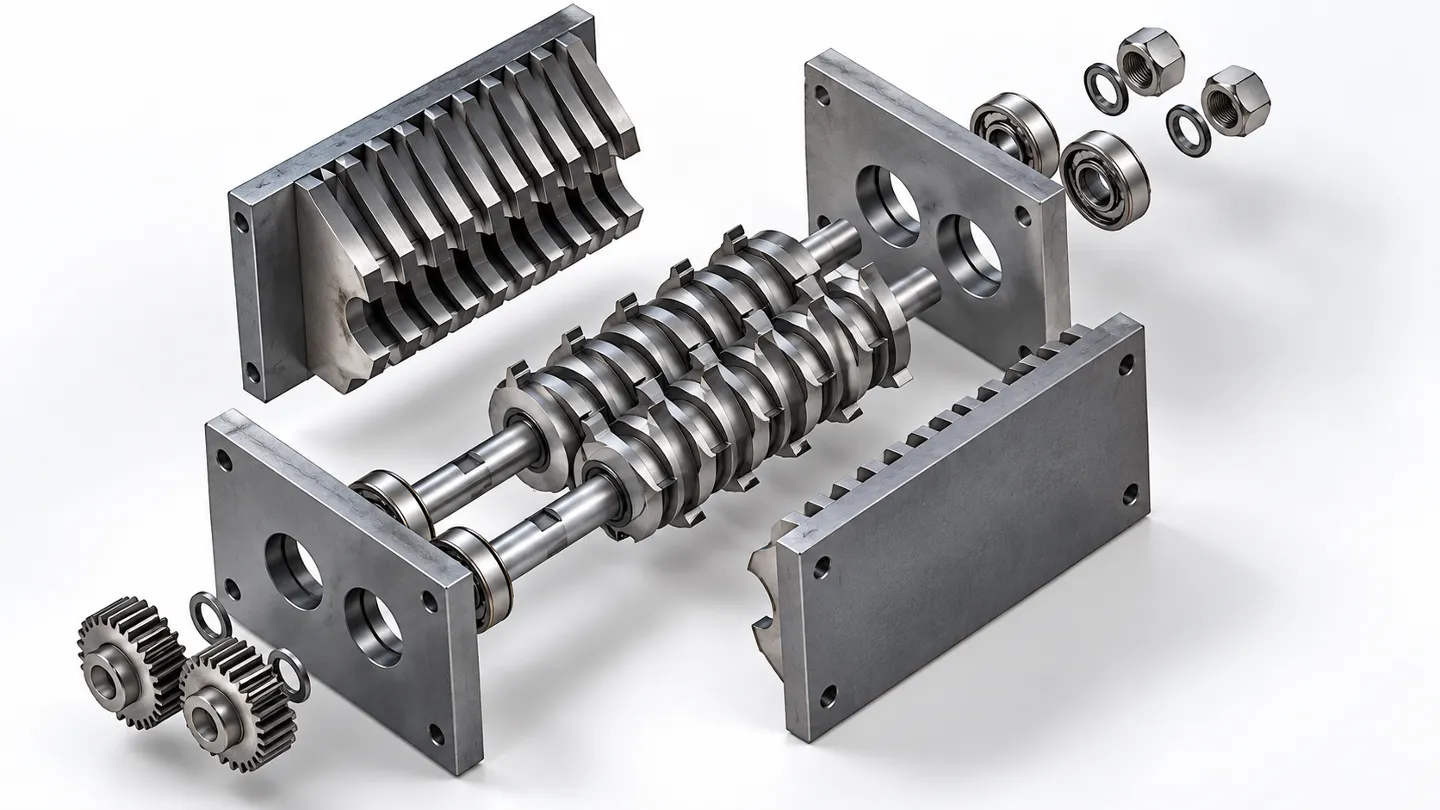
Shreddermesvervanging is een gecontroleerde onderhoudstaak, geen eenvoudige delenruil. Isoleer vóór het openen van de snijkamer elke energiebron, documenteer de bestaande mesindeling, inspecteer de rotor en contramessen, en bevestig de specificaties van de fabrikant voor aanhaalmoment en speling. Na de installatie, draai de rotor handmatig waar het machineontwerp dit toestaat, voer een beveiligde nulbelastingtest uit, en introduceer vervolgens het materiaal geleidelijk.
Deze handleiding biedt een praktische onderhoudsstructuur voor enkels- en meervoudigassige industriële shredders. Het vervangt niet het machinehandleiding, de locatieblokkeringprocedure of werk door gekwalificeerd personeel. Als u staalsoorten selecteert of een nieuwe snijderset bestelt, lees dan eerst onze gids voor industriële shreddermeskeuze.
Industriële kunststof shreddermessen: types, gereedschapsstaal (D2/SKD11 vs. 55SiCr) en specificaties
De juiste kiezen kunststof shreddermessen heeft directe invloed op uw capaciteit, korrelgrootteconsistentie en stilstandtijd tussen slijpbeurten. Controleer vóór vervanging of de mesgeometrie en staalmetallurgie exact aansluiten op uw materiaal:
1. Soorten shreddermessen per machineconfiguratie
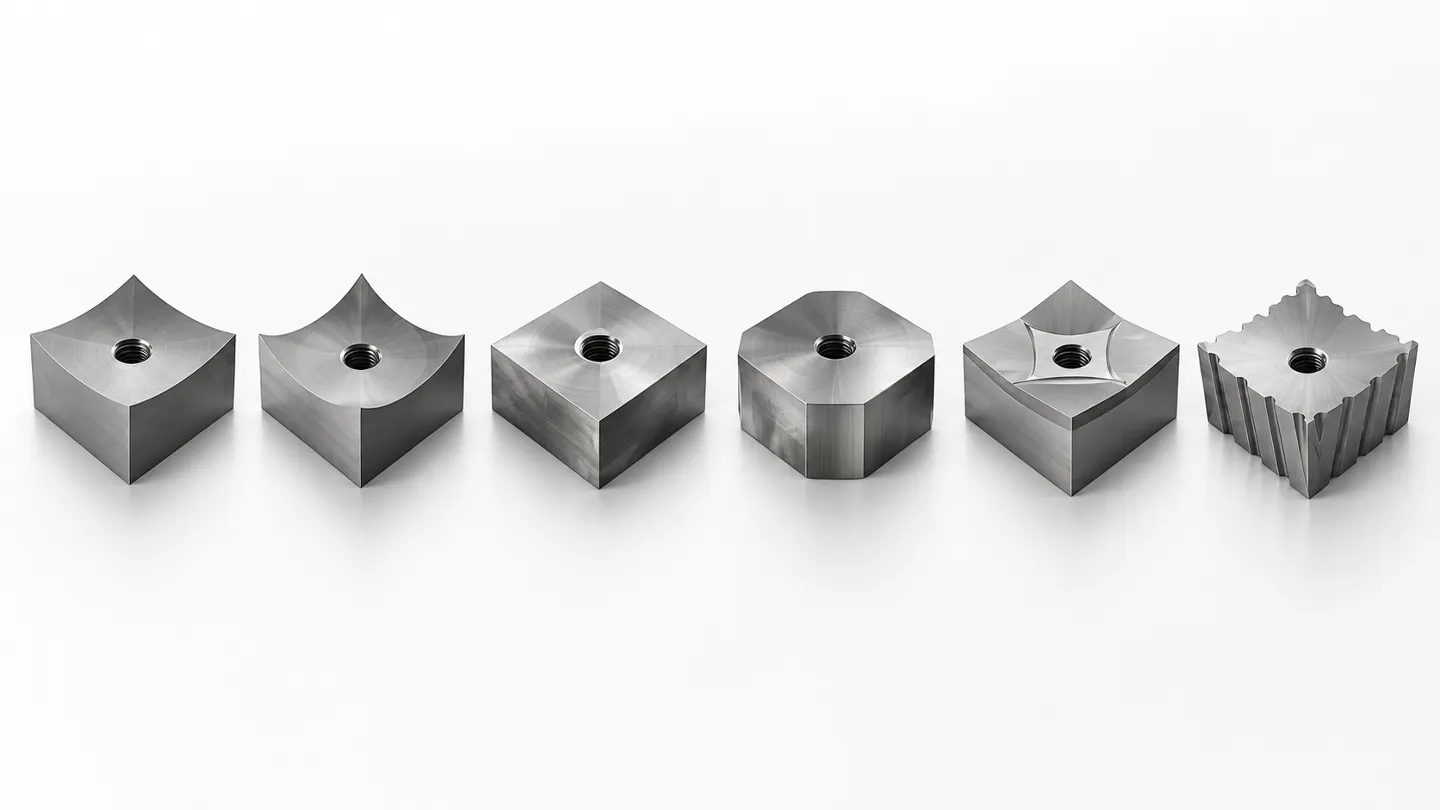
- Enkelassige shreddermessen (vierkante rotormessen / concave inzetstukken): Vierkante wisselplaten van 40×40 mm tot 110×110 mm, vlak of concaaf, vastgeschroefd op de rotor. Elk shreddermes beschikt over 4 snijkanten: wanneer één zijde bot wordt, draait u het mes eenvoudig driemaal 90° alvorens het compleet te vervangen, werkend tegen vaste contramessen.
- Dubbelassige shreddermessen (haak- / klauwschijven): Ronde gelegeerde stalen schijven met zeskant- of achtkantas en 1, 3 of meerdere klauwen. Ontwikkeld voor knipkracht met hoog koppel bij vaten, banden en geperste balen.
2. Vergelijking messtaal: D2 (SKD11) vs. 55SiCr vs. 9CrSi
(Opmerking: In de internationale metallurgie duiden AISI D2 en JIS SKD11 op dezelfde gelijkwaardige kwaliteit hoog-koolstof, hoog-chroom koudwerkstaal, overeenkomend met W.Nr. 1.2379 / Cr12MoV.)
| Staalkwaliteit | Hardheid (HRC) | Belangrijkste metallurgische eigenschappen | Optimale shredder-toepassingen |
|---|---|---|---|
| 'D2 / SKD11' (Cr12MoV / 1.2379) | 58–62 HRC | Zeer hoge slijtvastheid, langste standtijd van de snijkant, gematigde slagtaaiheid | Harde kunststoffen (HDPE-buizen, aanspuitbrokken), LDPE/PP-folies, geweven zakken, textiel, houten pallets |
| 55SiCr / H13 (Gelegeerd gereedschapsstaal) | 52–56 HRC | Uitzonderlijk hoge slagtaaiheid, breukvast bij zware schokbelasting en vreemde delen | Schrootbanden, e-waste (WEEE), kunststoffen met metaalverontreiniging, koper-/aluminiumkabels |
| 9CrSi (Laaggelegeerd gereedschapsstaal) | 55–58 HRC | Kostenefficiënt, goede hardbaarheid, beperkte schokweerstand | Schoon rubber, zachte dunwandige kunststoffen, papier en karton |
Maatwerk of OEM-vervangingsmessen voor shredders nodig?
Wij fabriceren precisiegeslepen D2/SKD11 en gelegeerde messen voor shreddermessen compatibel met Rumtoo en toonaangevende internationale shreddermerken. Stuur ons uw mesafmetingen, werktekeningen of machinemodel voor een snelle fabrieksofferte, of bekijk onze Messen voor recyclingmachines volledige catalogus.
Wanneer hebben shreddermessen aandacht nodig?
Wacht niet tot een mes breekt. De conditie van de mes moet worden gevolgd met verwerkte tonnage, bedrijfstijd, motorbelasting, outputkwaliteit en inspectiebevindingen. Een verandering in één metrische eenheid kan meerdere oorzaken hebben, dus inspecteer het volledige snijysteem voordat u onderdelen vervangt.
| Waargenomen verandering | Mogelijke oorzaak | Onmiddellijke controle |
|---|---|---|
| Hogere motorstroom of langere cyclustijd | Botte messen, overmatige voeding, gewikkeld materiaal of onjuiste speling | Mesranden, hydraulische duwer, kameropbouw en tegenmes |
| Rafelige stroken in plaats van schone sneden | Afgeronde randen of overmatige mes-tegenmesspeling | Randconditie, vast-mespositie en montageoppervlakken |
| Meer fijne fractie, stof of hitte | Herhaalde wrijving, botte randen, zeefschade of oververwerking | Zeef, snijspleet, rotorsnelheid en recirculatie |
| Nieuwe trilling of kloppen | Losse bevestiging, gechipte snijder, stapelfout, lager- of uitlijningsprobleem | Stop onmiddellijk en inspecteer vóór herstart |
| Ongelijkmatige slijtage over de rotor | Ongelijkmatige voeding, rotorslingering, asdoorbuiging of meszittingverontreiniging | Voedingspatroon, meszakken, lagers, snijders en tussenringen |
| Zichtbare scheur, ontbrekende hoek of vervormd mes | Impact, verontreiniging, ongeschikt materiaal of installatiefout | Haal de machine uit bedrijf en onderzoek de storing |
Veiligheidsvoorbereiding vóór het openen van de shredder
Shredders kunnen elektrische, hydraulische, pneumatische, gravitatie en mechanische energie behouden na het uitschakelen van het hoofdonderbreker. Volg de schriftelijke energiebeheersingsprocedure van uw locatie en toepasselijke regels. OSHA’s richtlijn beheersing van gevaarlijke energie legt het doel van lockout/tagout uit, terwijl zijn machineafschermingsbronnen toegang tot gevaarlijke bewegende delen behandelen.
- Stop voeding en laat de kamer leeg draaien met de goedgekeurde uitschakelreeks.
- Identificeer elke energiebron, inclusief opgeslagen hydraulische druk, verhoogde deksels, vliegwielen en opgehangen rotoreenheden.
- Pas persoonlijke sloten en tags toe volgens de terreinprocedure.
- Laat opgeslagen energie vrij of zet deze vast en verifieer een nul-energiestaat.
- Blokkeer of ondersteun deksels, assen en zware componenten met gekeurde apparatuur.
- Gebruik snijbestendige handlingtools en beschermende uitrusting passend bij het mes en de taak.
- Fotografeer en markeer de originele mes-, tussenring-, shim- en bevestigingsopstelling vóór demontage.
Grote asen en messtapels kunnen honderden kilogrammen wegen. Gebruik een gedocumenteerd hijsplan, gekeurde hijspunten en apparatuur met voldoende capaciteit. Plaats nooit handen onder een opgehangen as of mespak.
Voor te bereiden gereedschap en registraties
- Huidige machinehandleiding, mestekening en assemblageschema
- Lockout/tagout-uitrusting en nul-energieverificatie-instrumenten
- Gekeurde hijsuitrusting, ondersteuningen en meshandlingfixtures
- Gekalibreerde momentsleutel en de aandraaivolgorde van de fabrikant
- Voelermaatjes, rei, meetklok en meetgereedschap vereist door de OEM
- Reinigingsgereedschap dat precisie-montageoppervlakken niet beschadigt
- Nieuwe goedgekeurde bevestigingen, borgvoorzieningen, shims en afdichtingen waar gespecificeerd
- Inspectieblad voor mespositie, afmetingen, schade, moment en opstartresultaten
Eenasshreddermesrotatie en -vervanging
Vele enkelasshredders gebruiken vierkante rotormessen met twee of vier bruikbare kanten. Als het mes binnen zijn dimensionele limiet blijft en geen barsten, vervorming of slijtage heeft, kan het draaien naar een onbruikte kant de snijprestaties herstellen zonder een nieuwe set te monteren.
- Registreer de huidige conditie. Noteer randpositie, slijtagepatroon, gechipte gebieden en elke locatie met abnormale opbouw.
- Leg de rotor veilig bloot. Open en zet de kamer mechanisch vast met de OEM-procedure.
- Verwijder één mes tegelijk waar praktisch. Dit behoudt positie-informatie en maakt onregelmatige slijtage gemakkelijker traceerbaar.
- Reinig de meszak en draden. Kunststof, metaalspanen of opstaande schade onder het mes kan volledige zitting voorkomen en vroege breuk veroorzaken.
- Inspecteer de zak en bevestiging. Let op fretting, scheuren, uitgetrokken draden, gerekte bouten of beschadigde positioneringsoppervlakken.
- Roteer of vervang het mes. Houd oriëntatie consistent met de rotortekening. Meng geen geometrieën of niet-goedgekeurde diktes.
- Installeer goedgekeurde bevestigingen. Smeermiddelen of draadborgproducten veranderen klemkracht en moeten overeenkomen met de instructie van de fabrikant.
- Draai aan in de gespecificeerde volgorde. Gebruik het machinespecifieke moment, geen generieke waarde alleen op boutdiameter gebaseerd.
- Inspecteer en stel het tegenmes af. Meet speling op alle vereiste rotorposities en houd rekening met slingering.
- Herhaal en documenteer. Registreer elke geroteerde of vervangen positie zodat alle randen consistent kunnen worden beheerd.
Twee- en meerasssnijderstapelservice
A Tweeassige shredder gebruikt normaal gesproken in elkaar grijpende messen en afstandhouders. Stapbreedte, mesoriëntatie, haaktiming en aspositie bepalen of de messen correct knippen. Dit werk is complexer dan het draaien van vierkante messen en kan het verwijderen van het hele asconstructie vereisen.
- Markeer elke as, snijder, tussenring en eindcomponent vóór verwijdering.
- Meet de geassembleerde stapel en blootgelegde asreferenties vóór het lossen.
- Ondersteun de as en verwijder lagers, tandwielen, afdichtingen of houders alleen in de goedgekeurde volgorde.
- Bescherm snijkanten en precisie-asoppervlakken tijdens hijsen en scheiden.
- Inspecteer snijderdikte, tussenringdikte, boring, spiebaan of splines, asslingering en lagerconditie.
- Groepeer vervangende snijmessen en afstandhouders als een bij elkaar horende set; een opgehoopte diktevariatie kan de eindspeling en de uitlijning van de snijmessen veranderen.
- Monteer het haakpatroon en snijdert timing exact zoals getoond op de tekening.
- Verifieer asrotatie en ingrijping door een volledige omwenteling vóór opnieuw aansluiten van vermogen.
Indien tekeningen, heffingsklemmen of stapelspecificaties niet beschikbaar zijn, neem dan contact op met de shredderfabrikant of een gekwalificeerde serviceprovider in plaats van de indeling uit het geheugen opnieuw op te bouwen.
Messpeling, boutmoment en uitlijning
Er is geen universele speling van shreddermessen. De juiste speling hangt af van het machineontwerp, de bladgeometrie, de materiaaldikte, de afwijking van de as, de thermische omstandigheden en het doelproduct. Een waarde die wordt gebruikt voor één shredder voor hard plastic kan onveilig of inefficiënt zijn op een ander model.
- Meet op de locaties en rotorposities gespecificeerd in de handleiding.
- Bevestig dat meszittingen, tegenmesondersteuningen en shims schoon en onbeschadigd zijn.
- Controleer rotor- of asslingering vóór shims te gebruiken om een inconsistente spleet te corrigeren.
- Gebruik gekalibreerde tools en registreer de eindmetingen.
- Controleer speling opnieuw na aandraaien omdat klemkracht het vaste mes kan verplaatsen.
De klemkracht hangt ook af van de schroefkwaliteit, de staat van het draad, de smering, de vergrendelingsmethode en het ontwerp van de verbinding. Het hergebruiken van uitgerekt of beschadigde bouten kan het verlies van de klemkracht veroorzaken, zelfs als de momentsleutel het doelgetal bereikt.
Herslijpen, roteren of vervangen?
| Mesconditie | Waarschijnlijke actie | Vereiste controle |
|---|---|---|
| Eén rand versleten; resterende randen ongebruikt | Roteer als het mesontwerp het toelaat | Geen scheuren, vervorming, zittingschade of minimummaat-overtreding |
| Uniforme randslijtage met voldoende slijptoelaat | Herslijp met een goedgekeurde procedure | Eindafmetingen, randgeometrie, hitteschade en gepaarde-setconsistentie |
| Kleine lokale chip | Technische beoordeling vóór herslijpen of vervanging | Scheuruitbreiding, grondoorzaak, resterende doorsnede en balans |
| Diepe scheur, grote breuk of krom mes | Vervang en onderzoek de storing | Verontreiniging, materiaal, warmtebehandeling, zak, moment en uitlijning |
| Boring, splines, spiebaan of montageoppervlak beschadigd | Vervang tenzij een goedgekeurde reparatie bestaat | Koppeloverdracht, passing en asconditie |
| Mes onder minimum toegestane maat | Vervang | Compenseer niet met niet-goedgekeurde shims of spleetwijzigingen |
Slijpen verandert mesafmetingen. Een set moet consistent worden verwerkt en gemeten zodat gemengde hoogtes of diktes geen ongelijkmatige belasting creëren. Voor vervangingsopties, zie onze vervangingsmessen voor kunststofshredder.
Inspectie vóór opstart en gecontroleerde test
- Verifieer dat alle snijders, tegenmessen, tussenringen, zeven, bevestigingen, afschermingen en deksels zijn geïnstalleerd.
- Verwijder gereedschap, losse delen, hijsvoorzieningen en reinigingsmaterialen uit de kamer.
- Waar het ontwerp het toelaat, roteer de as handmatig door een volledige cyclus en bevestig dat er geen contact is.
- Installeer afschermingen opnieuw en verwijder personeel vóór het verwijderen van sloten volgens de terreinprocedure.
- Jog of draai de machine leeg met de opstartprocedure van de fabrikant.
- Stop onmiddellijk als er contact, ongebruikelijk geluid, trilling, temperatuurstijging of abnormale motorstroom is.
- Introduceer een kleine, schone hoeveelheid normale grondstof en observeer snijkwaliteit en belasting.
- Inspecteer bevestigingen, lekkage, temperatuur en mesconditie opnieuw na de initiële gecontroleerde run wanneer gespecificeerd.
Preventief onderhoudsschema
Gebruik conditie- en productiedata om intervallen in te stellen. Schema's die alleen op de kalender zijn gebaseerd kunnen misleidend zijn, omdat de ene fabriek schone folie verwerkt terwijl de andere abrasief, verontreinigd hard afval verwerkt.
| Interval | Aanbevolen controles |
|---|---|
| Elke ploeg of opstart | Geluid, trilling, motorbelasting, snijkwaliteit, lekkages, afschermingen en zichtbare kameropbouw |
| Geplande inspectie | Mesranden, tegenmes, zeef, bevestigingen, wikkeling, zakconditie en verontreinigingen |
| Na een blokkade of vreemd-objectgebeurtenis | Stop en inspecteer snijders, as, lagers, zeef, tegenmes en aandrijving vóór herstart |
| Bij mesrotatie of -vervanging | Registreer positie, afmetingen, moment, speling, slijtagemodus en gebruikte delen |
| Trendbeoordeling | Vergelijk standtijd, verwerkte tonnage, energieverbruik, stilstand en faallocaties |
Hoe shreddermesleven te verlengen
- Verwijder metaal en andere harde verontreinigingen vóór ze de shredder bereiken.
- Houd voeding binnen de goedgekeurde maat- en laadlimieten van de machine.
- Vermijd voortgezette werking na trilling, mescontact of een grote blokkade.
- Houd meszakken en tegenmesondersteuningen schoon en vlak.
- Roteer meerzijdige messen vóór ernstige slijtage de zitting beschadigt of aandrijfbelasting verhoogt.
- Onderhoud hydraulische duwers, zeven, lagers en assen samen met het snijsysteem.
- Bewaar een gepaarde reserveset in een droog, beschermd rek met zijn tekeningen en inspectierapport.
- Gebruik faalfoto's en serviceregistraties bij het specificeren van de volgende messet.
Bekijk ons complete assortiment recyclingmachinemessen voor shredder-, crusher- en granulatortoepassingen.
Waar kwaliteitsvervangmessen verkrijgen
Wanneer vervanging de juiste keuze is, bepaalt de meskwaliteit hoe lang de nieuwe snede meegaat. Zoek naar op maat gemaakte messen uit D2-, DC53- of SKD-11-gereedschapsstaal, warmtebehandeld voor uw specifieke grondstof.
- D2 combineert slijtvastheid en taaiheid voor algemene harde kunststoffen.
- DC53 voegt taaiheid toe voor schurend, glasgevuld materiaal.
- SKD-11 is geschikt voor harde kunststoffen die een fijne, duurzame snede nodig hebben.
Stuur uw mestekening of monster — of het merk en model van uw shredder — zodat het vervangingsdeel exact overeenkomt met lengte, breedte, dikte, boutgaten en snijhoek. Een mes dat zonder aanpassing past, behoudt de speling waarvan uw snijkwaliteit afhangt. Voor een volledig overzicht van messtaalsoorten en hun afstemming op uw materiaal, zie onze gids over messtaal voor kunststofrecycling.
Veelgestelde vragen
Hoe vaak moeten shreddermessen worden vervangen?
Er is geen universele interval. Volg het verwerkte tonnage, bedrijfsuren, motorbelasting, uitvoerkwaliteit en gemeten slijtage. Vervang of draai messen voordat ernstige slijtage de messenzitting, het tegenmes, de zeef of het aandrijvingssysteem beschadigt.
Wat is de correcte speling tussen een shreddermes en tegenmes?
Gebruik het opgegeven bereik voor het specifieke shreddersmodel. De opening hangt af van de mesgeometrie, de grondstof, de rotorafwijking en de bedrijfsomstandigheden. Een algemene waarde die is gekopieerd van een andere machine kan slechte snijprestaties of mescontact veroorzaken.
Kunnen versleten shreddermessen worden geslepen?
Veel messen kunnen opnieuw worden geslepen als ze voldoende maattolerantie hebben en geen ontoelaatbare barsten, vervorming of montagebeschadiging vertonen. Na het slijpen moet de complete set worden gemeten, zodat meshoogte, dikte en speling consistent blijven.
Kunnen vervangingsmessen van verschillende leveranciers worden gemengd?
Alleen als de machinefabrikant of verantwoordelijke ingenieur compatibiliteit bevestigt. Geometrie, dikte, massa, hardheid, warmtebehandeling en montagetoleranties moeten overeenkomen. Ongeverifieerde vermenging kan oneven belading, stapelfouten of interferentie veroorzaken.
Waarom komen shreddermesbouten los?
Mogelijke oorzaken zijn vuile of beschadigde messteunen, onjuiste bouten, verkeerde smering, opnieuw gebruikte gerekte bouten, onjuist aanhaalmoment, trilling, overbelasting of beschadigde spindels. Los het oorspronkelijke probleem op in plaats van simpelweg meer aanhaalmoment toe te passen.
Wat moet worden gecontroleerd na een meswissel?
Controleer de mesrichting, messtapel, bouten, aanhaalmoment, tegenmesafstand, vrij draaien, beveiligingen en verwijdering van gereedschap. Voer een gecontroleerde nulbelastingstest uit, voeg vervolgens een klein beetje normale grondstof toe terwijl u het geluid, trillingen en motorvermogen monitort.
Vraag vervangingsmessen of serviceondersteuning aan
Stuur het shreddersmodel, tekening van de snijder of afmetingen van het monster, informatie over het voedselstof, huidige levensduur en duidelijke foto's van de slijtage of breuk. Ons team kan de opties voor vervanging bekijken en helpen bij het identificeren van de benodigde informatie voor een afgestemd snijset.
