


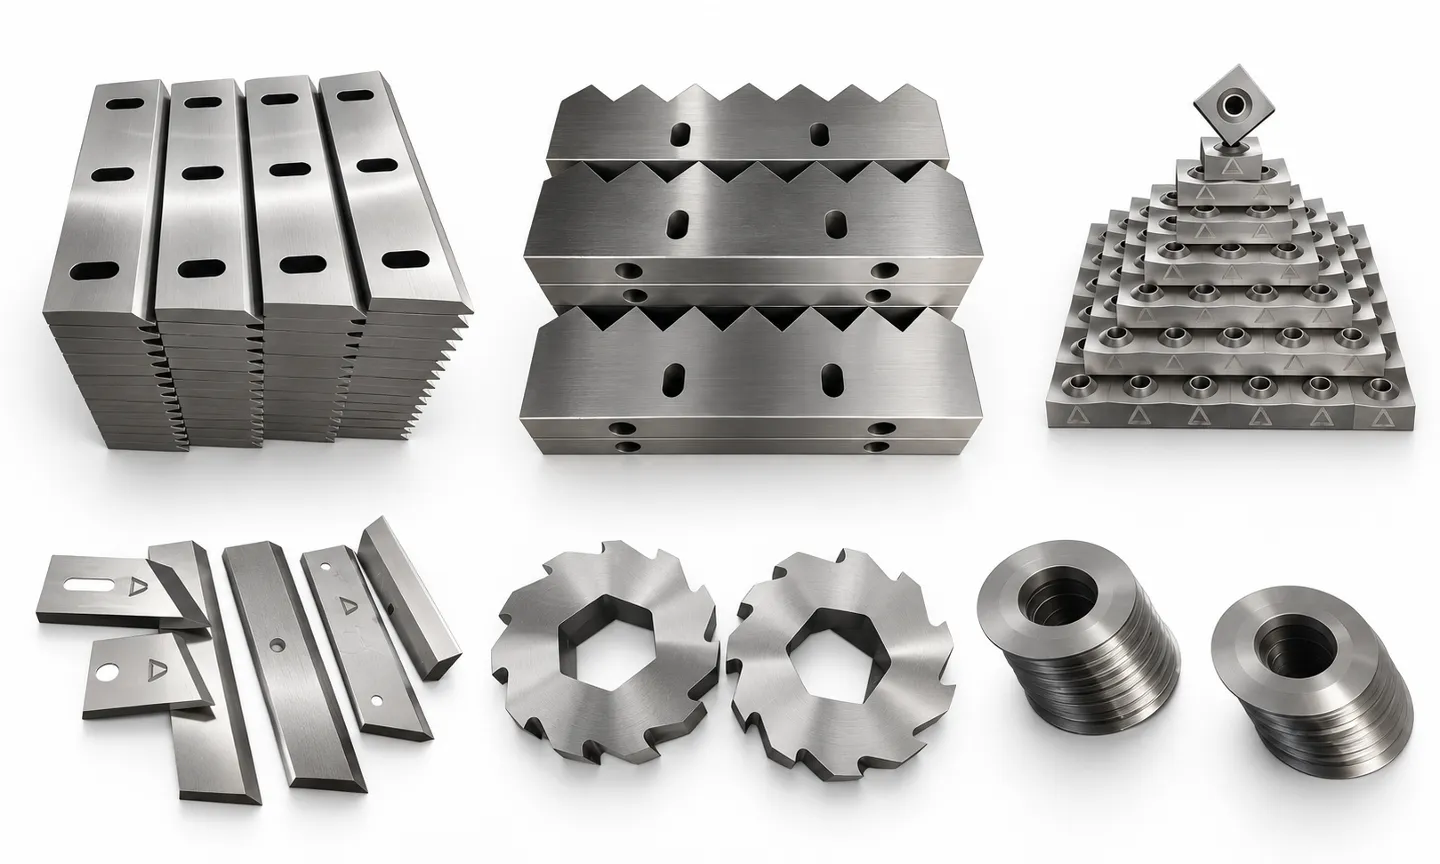
Industriële shreddermessen moeten worden geselecteerd als een compleet snijsysteem, niet als een geïsoleerd stuk gereedschapsstaal. De juiste specificatie hangt af van het shreddertype, de grondstof, verontreiniging, doeloutputgrootte, assnelheid, mesgeometrie, afstandhouderopstelling, warmtebehandeling en toelaatbare stilstand. Een mes dat goed presteert op schone kunststoffolie kan snel afbrokkelen op hard schroot met metaal, terwijl een impactbestendig mes te snel kan slijten in een abrasieve glasgevulde polymeerstroom.
Deze gids legt uit hoe recyclingfabrieken mesmaterialen, geometrie en productiekwaliteit kunnen vergelijken voordat ze vervangingsmessen kopen of een nieuwe shredder specificeren. Voor complete machines, begin met onze kopersgids industriële kunststofshredder.
Wat is een industrieel shreddermes?
Een industrieel shreddermes is een vervangbaar snijonderdeel gemonteerd op een rotor of as. Afhankelijk van de machine snijdt het tegen een vast contrames, grijpt het in messen op een andere as, of trekt het materiaal met haken door de snijkamer. Het snijresultaat wordt dus bepaald door de onderlinge verhouding tussen de bewegende messen, stilstaande messen, afstandhouders, zeef en aandrijfsysteem.
- Enkelasshredders gebruiken gewoonlijk vierkante of rechthoekige rotormessen met meerdere bruikbare randen en een of meer vaste tegenmessen.
- Twee- en vierasshredders gebruiken gewoonlijk gehaakte cirkelvormige snijders gescheiden door precisie-afstandhouders.
- Granulators en crushers gebruiken rotor- en bedmessen voor snellere afschuiving en uniformere flakes. Deze worden afzonderlijk behandeld in onze gids voor kunststofgranulatormessen.
Begin met de grondstof en faalmodus
Het beste mes is niet altijd het hardste mes. Documenteer eerst wat de snijkamer binnenkomt en hoe de huidige messen falen. Voortijdig bot worden wijst meestal op abrasieve slijtage, terwijl afgebroken hoeken, scheuren of grote schilfers wijzen op impactbelasting, overmatige hardheid, slechte warmtebehandeling, onjuiste speling of niet-verwijderde verontreinigingen.
| Ingangsmateriaal | Primaire mesvereiste | Gangbaar risico | Selectiefocus |
|---|---|---|---|
| LDPE-folie, raffia en geweven zakken | Scherpe snijkant en weerstand tegen wikkeling | Hitteopbouw, draadvorming en randafronding | Haakprofiel, tegenmes-speling en eenvoudig randonderhoud |
| HDPE-, PP-klompen en stijve kunststoffen | Slijtvastheid met adequate taaiheid | Chippen door dikke wanden of verontreinigingen | Mesdikte, haaksterkte en geverifieerde warmtebehandeling |
| Buizen, profielen en purgeklompen | Hoge slagvastheid en stabiele aangrijping | Schokbelasting en asoverbelasting | Geometrie met lage snelheid, rotorontwerp en gecontroleerde beet |
| Glasgevulde of mineraalgevulde kunststoffen | Hoge schuurvastheid | Snelle flank- en randslijtage | Slijtvast staal, hardfacing-opties en kortere inspectie-intervallen |
| E-afval of gemengd industrieel afval | Taaiheid en verontreinigingstolerantie | Metaalimpact en onvoorspelbare vreemde objecten | Robuuste legering, conservatieve hardheid en stroomopwaartse scheiding |
Gangbare shreddermesmaterialen vergelijken
Naam van de staalsoort alleen garandeert niet de levensduur van de messen. Chemie, kwaliteit van het materiaal, bewerking van de richting, hittebehandeling, afkoeling, overblijvende austeniet, oppervlakteafwerking en uiteindelijke hardheid beïnvloeden alle prestaties. Vraag de leverancier om een materiaalcertificaat en inspectierapport in plaats van een soortnaam op een offerte te accepteren.
| Materiaalfamilie | Typische sterkte | Wanneer te overwegen | Belangrijke beperking |
|---|---|---|---|
| D2 / SKD11-type koudwerkstaal | Hoge slijtvastheid en goede randretentie | Schone kunststoffen en stabiele bedrijfsomstandigheden | Kan chippen als hardheid, geometrie of impactbelasting ongeschikt is |
| DC53-type koudwerkstaal | Hoge hardheid met verbeterde taaiheid vergeleken met conventioneel D2 in veel toepassingen | Toepassingen waar zowel slijt- als chipweerstand ertoe doen | Hogere materiaal- en warmtebehandelingskosten; verifieer echt grade en proces |
| Cr12MoV en gerelateerde gereedschapsstalen | Praktische slijtvastheid met brede productiebeschikbaarheid | Algemene kunststofrecycling en kostengecontroleerde vervangingsprogramma's | Neem niet aan dat het identiek is aan D2; bevestig chemie en afgewerkte eigenschappen |
| H13 of slagvast gelegeerd staal | Hogere taaiheid en thermische-schokweerstand | Zware impact, omvangrijke grondstof of verontreinigingsgevoelige stromen | Meestal lagere slijtvastheid dan hoogchroom koudwerkstalen |
| Opgebouwde of carbideversterkte ontwerpen | Zeer hoge lokale slijtvastheid | Zeer schurende en stabiele grondstoffen | Repareerbaarheid, brosheid en totale kosten moeten per geval worden beoordeeld |
DC53 wordt beschreven door zijn oorspronkelijke producent als een koudwerk gereedschapsstaal ontwikkeld voor hoge hardheid en taaiheid, maar de uiteindelijke messpecificatie hangt af van de toepassing. Zie de Daido gereedschapsstaal productinformatie voor de gepubliceerde positionering van de materiaalfabrikant.
Mesgeometrie is even belangrijk als staalgrade
Het veranderen van het tandental, haakdiepte of mesdikte verandert hoe agressief de shredder materiaal in de kamer trekt. Agressievere haakjes kunnen de grip op ruwe grondstoffen vergroten, maar ze kunnen ook piekkoppels, trillingen en de kans op overbelasting vergroten. Dikker gesneden messen kunnen de sterkte verbeteren, maar verminderen het aantal snijden over een vaste aslengte.
- Buitendiameter: bepaalt snijderaangrijping en moet overeenkomen met kamer, kammen en as-hartafstand.
- Dikte en tussenringbreedte: beïnvloeden strookbreedte, doorzet en afgewerkte deeltjesgrootte.
- Haakaantal en -profiel: bepalen hoe het mes de grondstof grijpt, scheurt en loslaat.
- Boring, spiebaan en splines: moeten koppel overbrengen zonder overmatige speling of spanningsconcentratie.
- Snijkant-hoek: balanceert scherpte, snijkracht en weerstand tegen chippen.
- Vast-messpeling: beïnvloedt snijkwaliteit, energievraag, hitte en slijtage. Gebruik altijd het gespecificeerde bereik van de machinefabrikant.
Gebruik bij het bestellen van vervangingsdelen de originele tekening of stuur een meetbaar monster. Een foto en nominale buitendiameter zijn niet genoeg om een snijder nauwkeurig te reproduceren.
Hoe kwaliteitssheddermessen worden geproduceerd
- Toepassingsbeoordeling: bevestig shreddermodel, asopstelling, grondstof, verontreinigingen, doorzet en huidig faalpatroon.
- Materiaalverificatie: controleer staalchemie, molencertificaat en voorraadconditie vóór bewerking.
- Ruw profileren: snijd of smeed de blanco met voldoende toeslag voor warmtebehandelingsbeweging en eindelijk slijpen.
- Bewerking vóór warmtebehandeling: stel de boring, montagekenmerken en referentieoppervlakken vast onder spanningsbeheersing.
- Warmtebehandeling en ontlaten: gebruik een gecontroleerd proces afgestemd op de staalgrade, mesdoorsnede en vereiste balans van hardheid en taaiheid.
- Eindslijpen en profielbewerking: herstel vlakheid, parallelliteit, randgeometrie, boringnauwkeurigheid en oppervlakteafwerking.
- Inspectie: registreer afmetingen, hardheid, slingering, vlakheid en visuele conditie; gebruik aanvullende tests wanneer de toepassing het vereist.
- Gepaarde-setbeheersing: groepeer snijders en tussenringen op dikte zodat de geassembleerde as de beoogde snijstapel behoudt.
Hardheid is een bereik, geen universeel doel
Een hogere Rockwell-hardheid kan de slijtvastheid verbeteren, maar het kan ook de tolerantie voor schok en montagefouten verminderen. De afwerkingshardheid moet door de mesfabrikant worden gespecificeerd na het beoordelen van het staaltype, het mesoppervlak, de grondstof en het falingspatroon. Vermijd het kopiëren van een hardheidswaarde van een niet-verwante shredder of het alleen vragen van de maximale haalbare waarde.
Voor de inkomende kwaliteitscontrole, verzoek om de testmethode, de meetlocaties en de aanvaardbare variatie binnen de partij. Een hardheidsmeting op één snijder bewijst niet dat elk mes in de set een consistente hittebehandeling heeft ontvangen.
Mesproblemen diagnosticeren vóór herbestelling
| Waargenomen probleem | Mogelijke oorzaak | Wat te controleren |
|---|---|---|
| Rand rondt snel af | Schurende grondstof, onvoldoende slijtvastheid of slechte oppervlakteconditie | Verontreiniging, staalcertificaat, hardheidskaart en smering/hitte |
| Hoekchippen | Overmatige impact, te broze conditie of zwakke randgeometrie | Vreemde objecten, haakontwerp, warmtebehandeling en overbelastingshistorie |
| Scheur door het mes | Ernstige impact, warmtebehandelingsdefect, onjuiste montage of vermoeiing | Breukoorsprong, asspeling, tussenringstapel en boutmoment |
| Ongelijkmatige slijtage over de as | Voedingsverdeling, asdoorbuiging, stapelvariatie of uitlijningsprobleem | Trechterlading, lagers, snijderdikte, tussenringen en slingering |
| Hoge motorstroom en hitte | Botte randen, onjuiste speling, overvoeding of gewikkeld materiaal | Randconditie, tegenmes, hydraulische duwer en voedingscontrole |
| Inconsistente outputgrootte | Versleten snijders, beschadigde zeef of overmatige speling | Mesprofiel, zeefopeningen, tegenmes en kamerslijtage |
Onderhoudspraktijken die mesleven beschermen
- Gebruik stroomopwaartse magneten, metaaldetectie of handmatige inspectie waar verontreiniging mogelijk is.
- Registreer bedrijfsuren, verwerkte tonnage, motorbelasting en elke mesrotatie of -vervanging.
- Inspecteer snijders, tegenmessen, zeven, tussenringen, lagers en asspeling als één systeem.
- Roteer meerzijdige messen volgens de machinehandleiding voordat slijtage de meszitting beschadigt.
- Las, slijp of verander mesgeometrie niet zonder een goedgekeurde reparatieprocedure.
- Vergrendel en isoleer alle energiebronnen vóór het betreden van de snijkamer. Bekijk toepasselijke machineafschermingsvereisten en de veiligheidsprocedures van uw terrein.
Voor een gedetailleerde servicereeks, lees onze gids voor vervangen en onderhouden van shreddermessen. Vervangingsmesopties zijn ook beschikbaar op de vervangingsmessen voor kunststofshredder pagina.
RFQ-checklist shreddermes
Geef de volgende informatie op bij het aanvragen van een offerte. Dit vermindert tekenwijzigingen en helpt de leverancier bij het aanbevelen van een realistische materiaal- en warmtebehandelingsspecificatie.
- Shredderfabrikant, model, serienummer en asopstelling
- Originele tekening, onderdeelnummer of een onversleten monster
- Buitendiameter, boring, dikte, spiebaan of splines en haakprofiel
- Tussenringafmetingen en vereiste hoeveelheid per as
- Grondstof, maximale stukgrootte, verontreiniging en bedrijfstemperatuur
- Vereiste doorzet en beoogde outputgrootte
- Huidig mesmateriaal, hardheid en werkelijke standtijd
- Faalfoto's met slijtage, chips, scheuren en breukvlakken
- Vereist dimensionaal rapport, materiaalcertificaat en hardheidsrapport
- Verwachte bestelhoeveelheid en of een gepaarde snijder-en-tussenringset vereist is
Bekijk het complete assortiment recyclingmachinemessen, of stuur uw tekening en grondstofdetails via het onderstaande formulier voor een toepassingsspecifieke beoordeling.
Veelgestelde vragen
Welk staal is het beste voor industriële shreddermessen?
Er is geen universele beste kwaliteit. D2- of SKD11-type staal wordt vaak gekozen voor slijtvastheid, terwijl DC53-type staal een betere taaiheidsbalans kan bieden in eisende toepassingen. Slagbelaste of vervuilde feedstock kunnen een harder legering vereisen. De uiteindelijke keuze moet volgen uit de machineontwerp en de daadwerkelijke falingsmodus.
Is een harder shreddermes altijd beter?
Nee. Hogere hardheid kan de slijtvastheid verbeteren, maar kan ook het risico op schuren of barsten onder schokken vergroten. De messensectie, randgeometrie, grondstof en hittebehandeling moeten samen worden overwogen.
Welke informatie is nodig om een vervangingsmes te reproduceren?
Het veiligste startpunt is een originele tekening of een ongesleten monster. Bied ook buitendiameter, boring, dikte, spie of spiebaan, haakprofiel, afstandsmaten, machinemodel, grondstof en de huidige storingsgeschiedenis aan.
Kunnen industriële shreddermessen worden geslepen?
Veel mesontwerpen kunnen worden geroteerd, opnieuw geslepen of herbouwd, maar alleen binnen de afmetings- en reparatielimieten die zijn gespecificeerd voor de machine. Verkeerd slijpen kan de speling, stapbreedte, randgeometrie en de warmtebehandelingseigenschappen veranderen.
Waarom chippen nieuwe shreddermessen kort na installatie?
Veelvoorkomende oorzaken zijn onder meer verborgen metaalverontreiniging, overmatige hardheid, ongeschikte randgeometrie, onjuiste messpeling, losse montage, fouten in de afstandhouderstapel of gebreken in de warmtebehandeling. Controleer de oorsprong van het breukvlak en de machineconstructie voordat u dezelfde specificatie opnieuw bestelt.
Hoe moeten vervangende shreddermessen worden geïnspecteerd?
Controleer de materiaaldocumentatie, de belangrijkste afmetingen, de diktegroepering, de vlakheid, de rondloopafwijking, de randconditie en de hardheid op overeengekomen locaties. Voor een bij elkaar horende set, verifieer de volledige snijder-en-afstandhouderstapel voordat deze wordt geïnstalleerd.
Bekijk het messenaanbod en vraag een offerte aan
Bekijk het volledige messenaanbod voor recyclingmachines met specificaties en configuraties, waar u ook uw tekening en materiaalgegevens kunt versturen voor een toepassingsspecifieke beoordeling of offerte.
