

Le lamine per trituratori industriali dovrebbero essere scelte come un sistema di taglio completo, non come una singola pezzo di acciaio da utensile. La specifica corretta dipende dal tipo di trituratore, dalla materia prima, dalla contaminazione, dalla dimensione dell'output target, dalla velocità della girante, dalla geometria delle lamine, dall'arrangiamento degli spaziatori, dal trattamento termico e dall'interruzione ammissibile. Una lamina che funziona bene su pellicole di plastica pulite può scintillare rapidamente su scarti rigidi contenenti metallo, mentre una lamina ad alta resistenza agli urti si consuma troppo velocemente in un flusso di polimeri riempiti di vetro.
Questa guida spiega come i siti di riciclaggio possano confrontare i materiali delle lamine, la loro geometria e la qualità della produzione prima di acquistare lame di sostituzione o specificare un nuovo trituratore. Per macchine complete, iniziare con il nostro Guida all'acquisto dello shredder per plastica industriale.
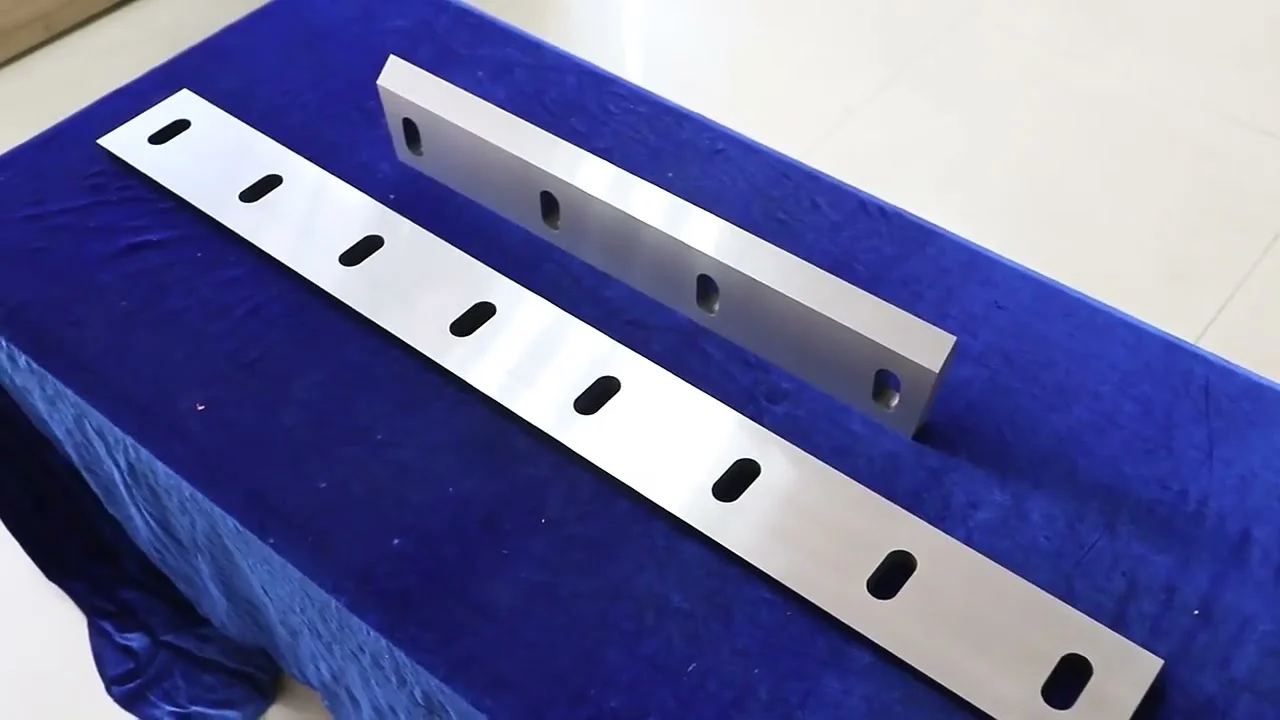
Cos'è una lamina per trituratori industriali?
Una lamina per trituratori industriali è un componente di taglio sostituibile montato su una girante o su un'asta. A seconda della macchina, può tagliare contro una lamina fissa contrapposta, interagire con lame su un altro'asta o tirare il materiale attraverso la camera di taglio utilizzando ganci. Il risultato del taglio è quindi controllato dalla relazione tra le lame in movimento, le lame fisse, gli spaziatori, lo schermo e il sistema di alimentazione.
- Trituratori monoalbero Si utilizzano comunemente lame a rotore quadrangolari o rettangolari con più lati utilizzabili e una o più lame fisse contrapposte.
- I trituratori a doppio e a quattro assi Si utilizzano ganci circolari taglienti separati da spaziatori di precisione.
- I granulatori e i trituratori Utilizzano lame a rotore e a letto per una tagliatura ad alta velocità e frammenti più uniformi. Questi sono trattati separatamente nella nostra Guida alle lame per granulatori di plastica.
Inizia con la materia prima e il modo di fallimento primario
La lamina migliore non è sempre la più dura. Per prima cosa, documentare ciò che entra nella camera di taglio e come le lame correnti falliscono. L'usura precoce solitamente indica l'usura abrasiva, mentre angoli taglienti rotti, fessure o scintille grandi indicano il carico di impatto, durezza eccessiva, trattamento termico inadeguato, intervallo di clearance non corretto o contaminanti non rimossi.
| Materiale di Partenza | Richiesta primaria della lamina | Rischio comune | Focus di selezione |
|---|---|---|---|
| Pellicole LDPE, rafia e sacchetti intrecciati | Taglio affilato e resistenza al avvolgimento | Riscaldamento, stringing e appiattimento dei lati | Profilo del gancio, intervallo di clearance della lamina fissa e facile manutenzione dei lati |
| HDPE, lamine PP e plastiche rigide | Resistenza all'usura con adeguata durezza | Scintille da pareti spesse o contaminanti | Spessore della lamina, forza del gancio e trattamento termico verificato |
| Tubi, profili e lamine di purga | Alta resistenza agli urti e all'ingresso stabile | Carico di impatto e sovraccarico dell'asta | Geometria a bassa velocità, progettazione della girante e morso controllato |
| Plastiche riempite di vetro o minerali | Alta resistenza all'abrasione | Usura rapida dei lati e degli angoli | Acciaio resistente all'usura, opzioni di rivestimento duro e intervalli di ispezione più brevi |
| Scarti elettronici o rifiuti industriali misti | Tolleranza alla durezza e alla contaminazione | Impatto metallico e oggetti estranei imprevedibili | Alluminio robusto, durezza conservativa e separazione in fase iniziale |
Swipe horizontally to view the full table.
Confronto dei Materiali Comuni per Lame dei Macchinari di Taglio
I nomi di grado dell'acciaio non garantiscono la durata della lama. La chimica, la qualità del materiale, la direzione di lavorazione, la ricetta di trattamento termico, la temperatura, l'austenite residua, la finitura superficiale e la durezza finale influenzano tutte le prestazioni. Chiedere al fornitore un certificato di materiale e un registro di ispezione invece di accettare un nome di grado su una quotazione.
| Famiglia di Materiali | Forza Tipica | Quando Considerarlo | Limite Importante |
|---|---|---|---|
| Acciaio a lavorazione in freddo D2 / SKD11 | Alta resistenza all'usura e buona conservazione degli angoli | Plastica pulita e condizioni di funzionamento stabili | Può rompersi se la durezza, la geometria o il carico di impatto non sono adeguati |
| Acciaio a lavorazione in freddo DC53 | Durezza elevata con migliorata robustezza rispetto al D2 convenzionale in molte applicazioni | Applicazioni dove sono importanti sia la resistenza all'usura che la resistenza alle fratture | Costo del materiale e del trattamento termico più alto; verificare il grado autentico e il processo |
| Cr12MoV e acciai da utensili correlati | Resistenza all'usura pratica con disponibilità di produzione ampia | Programmi di riciclaggio dei materiali plastici generali e di sostituzione controllata dei costi | Non presupporre che sia identico a D2; conferma la chimica e le proprietà finali |
| H13 o acciaio ad alta resistenza agli urti | Maggiore durezza e resistenza allo shock termico | Impatti pesanti, materiali di alimentazione ingombranti o flussi suscettibili di contaminazione | Di solito resistenza all'usura inferiore agli acciai a lavorazione a freddo a cruccio |
| Design rivestiti o arricchiti con carburo | Molto alta resistenza all'usura localizzata | Materiali di alimentazione molto abrasivi e stabili | La riparabilità, la fragilità e il costo totale devono essere valutati caso per caso |
Swipe horizontally to view the full table.
DC53 è descritto dal produttore originale come un acciaio da utensili a lavorazione a freddo sviluppato per alta durezza e robustezza, ma la specifica finale della lama dipende ancora dall'applicazione. Vedi la informazioni sul prodotto Daido acciaio utensile per la posizione pubblicata dal produttore del materiale.
La geometria della lama è importante quanto il grado di acciaio
Cambiare il numero di denti, la profondità del gancio o lo spessore della lama cambia come il trituratore trascina il materiale nella camera. Ganci più aggressivi possono aumentare la presa sui materiali ingombranti, ma possono anche aumentare il coppia massima, la vibrazione e il rischio di sovraccarico. Taglieri più spessi possono migliorare la resistenza ma ridurre il numero di tagli lungo una lunghezza fissa dell'asse.
- Diametro esterno: controlla l'engagement del tagliere e deve corrispondere al diametro della camera, delle zanne e della distanza del centro dell'asse.
- Spessore e larghezza del separatore: influenzano la larghezza della striscia, il throughput e la dimensione finale del particle size.
- Numero di ganci e profilo: determinano come la lama afferra, strappa e rilascia il materiale di alimentazione.
- Foro, alveolo e splined: devono trasferire la coppia senza gioco eccessivo o concentrazione di stress.
- Angolo di bordo: bilancia affinità, forza di taglio e resistenza allo scheggiamento.
- Spaziatura del coltello fisso: influenza la qualità del taglio, la domanda energetica, il calore e l'usura. Utilizza sempre l'intervallo specificato dal costruttore della macchina.
Quando si ordinano parti di ricambio, utilizzare il disegno originale o inviare un campione misurabile. Una foto e il diametro esterno nominale non sono sufficienti per riprodurre accuratamente un tagliere.
Come si producono le lama di taglio di qualità per lo shredder
- Revisione dell'applicazione: confermare il modello di shredder, l'arrangement del mozzo, il materiale di alimentazione, i contaminanti, il tasso di produzione e il modello di guasto attuale.
- Verifica del materiale: controllare la chimica dell'acciaio, il certificato della fonderia e la condizione della scorta prima del lavorazione.
- Profilatura grossolana: tagliare o forggiare il pezzo grezzo con un margine sufficiente per il movimento di trattamento termico e il levigamento finale.
- Lavorazione pre-trattamento termico: stabilire il foro, le caratteristiche di montaggio e le superfici di riferimento mentre si controlla lo stress.
- Trattamento termico e temperatura: usare un processo controllato adatto alla qualità dell'acciaio, alla sezione della lama e al bilanciamento richiesto di durezza e tenacità.
- Levigatura finale e profilatura: ripristinare la planarità, la parallelicità, la geometria degli spigoli, l'accuratezza del foro e la finitura superficiale.
- Ispezione: registrare le dimensioni, la durezza, il gioco, la planarità e la condizione visiva; utilizzare ulteriori test quando l'applicazione lo richiede.
- Controllo del set di corrispondenza: raggruppare i utensili e gli spaziatori per spessore in modo che l'asse montato mantenga lo stack di taglio previsto.
La durezza è un intervallo, non un obiettivo universale
Una maggiore durezza Rockwell può migliorare la resistenza all'usura, ma può anche ridurre la tolleranza ai shock e agli errori di assemblaggio. La durezza finale dovrebbe essere specificata dal produttore della lama dopo aver revisionato la qualità dell'acciaio, la sezione della lama, il materiale di alimentazione e il modello di guasto. Evitare di copiare un valore di durezza da uno shredder non correlato o di chiedere solo il valore massimo raggiungibile.
Per il controllo qualità in arrivo, richiedere il metodo di test, i punti di misurazione e la variazione accettabile nel lotto. Una lettura di durezza su un utensile non dimostra che ogni lama nel set abbia ricevuto un trattamento termico consistente.
Diagnosi dei Problemi delle Lame Prima di Riordinare
| Problema osservato | Possibile Causa | Cosa controllare |
|---|---|---|
| Rondiniatura rapida ai bordi | Materiali abrasivi, resistenza alla abrasione insufficiente o condizioni superficiali difettose | Contaminazione, certificato di acciaio, mappa di durezza e lubrificazione/riscaldamento |
| Raschiatura agli angoli | Impatto eccessivo, condizione eccessivamente fragile o geometria d'angolo debole | Oggetti estranei, disegno a gancio, trattamento termico e storia di sovraccarico |
| Rottura attraverso la lama | Impatto grave, difetto di trattamento termico, montaggio improprio o affaticamento | Origine della frattura, gioco dello shaft, stack di spaziatori e torque delle viti |
| Usura irregolare sull'asse | Distribuzione dei feed, deflessione dello shaft, variazioni della stack o problemi di allineamento | Caricamento nel coperchio, cuscinetti, spessore del tagliatore, distanzatori e uscita a vuoto |
| Corrente elevata del motore e calore | Lati sfocati, chiarezza errata, sovraccarico o materiale avvolto | Condizione di margine, lama contraria, spingente idraulico e controllo di alimentazione |
| Dimensione di uscita incoerente | Ciotoli usurpate, schermo danneggiato o spazio di passaggio eccessivo | Profilo del taglio, aperture della siepe, taglio contrapposto e usura della camera |
Swipe horizontally to view the full table.
Pratiche di manutenzione che proteggono la durata delle lame
- Utilizzare magneti upstream, rilevamento metallico o ispezione manuale dove è possibile la contaminazione.
- Registra le ore di funzionamento, la tonnellata elaborata, il carico del motore e ogni rotazione o sostituzione della lama.
- Verifica le tagliatrici, le tagliatrici di contrappeso, le griglie, gli spaziatori, i molle e il gioco dello shaft come un sistema.
- Ruotare le lame a multi-lama secondo il manuale della macchina prima che l'usura danneggi il sedile della lama.
- Non saldare, affilare o modificare la geometria delle lame senza un procedura di riparazione approvata.
- Verifica tutte le fonti di energia prima di accedere alla camera di taglio. requisiti di sicurezza della macchina and your site’s safety procedures.
Per una sequenza di servizio dettagliata, leggi la nostra guida a sostituzione e manutenzione delle lame del trituratore. Opzioni di lame di sostituzione sono disponibili anche su lame di sostituzione per trituratore di plastica pagina.
Checklist per la Richiesta di Offerta di Lame del Trituratore
Includi le seguenti informazioni quando richiedi un preventivo. Riduce le revisioni dei disegni e aiuta il fornitore a raccomandare una specifica realistica di materiale e trattamento termico.
- Produttore del trituratore, modello, numero di serie e disposizione dell'asse
- Disegno originale, numero di parte o un campione non usurato
- Diametro esterno, foro, spessore, alveolo o spina e profilo del gancio
- Dimensioni del spaziatore e quantità necessaria per ciascun asse
- Materiale di alimentazione, dimensione massima della pezzo, contaminazione e temperatura di funzionamento
- Capacità di throughput e dimensione di output target
- Materiale della lama attuale, durezza e durata effettiva di servizio
- Foto di guasti che mostrano l'usura, i frammenti, le crepe e le superfici di frattura
- Rapporto dimensionale richiesto, certificato di materiale e rapporto di durezza
- Quantità attesa dell'ordine e se è necessaria una serie di tagliatore e spaziatore corrispondente
Esplora la gamma completa delle lame per macchine di riciclaggio, o invia il tuo disegno e dettagli del materiale di alimentazione tramite il modulo qui sotto per una revisione specifica dell'applicazione.
Domande frequenti
Richiedi una Revisione o Preventivo di Lame
Invia il modello del trituratore, le dimensioni del disegno o del campione, dettagli del materiale di alimentazione e foto del pattern di usura attuale. La nostra squadra può revisionare la geometria, le opzioni di materiale e i requisiti di produzione prima di fare il preventivo.
