


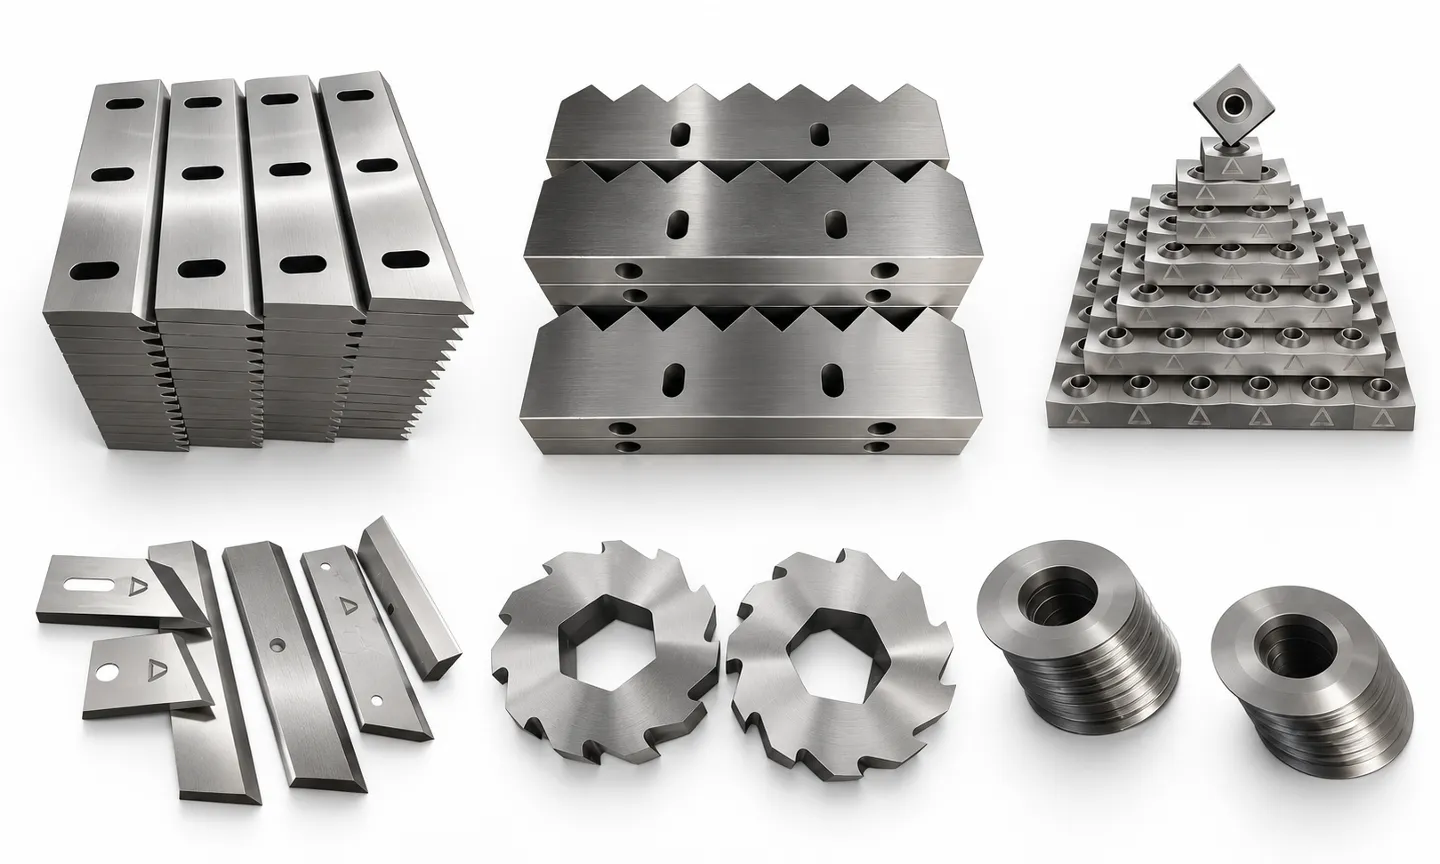
Las cuchillas de trituradoras industriales deben seleccionarse como un sistema de corte completo, no como una pieza aislada de acero para herramientas. La especificación correcta depende del tipo de trituradora, la materia prima, la contaminación, el tamaño de salida objetivo, la velocidad del eje, la geometría de la cuchilla, la disposición de espaciadores, el tratamiento térmico y el tiempo de inactividad permitido. Una cuchilla que funciona bien en película plástica limpia puede astillarse rápidamente en chatarra rígida que contiene metal, mientras que una cuchilla resistente a impactos puede desgastarse demasiado rápido en una corriente de polímero abrasivo cargado de vidrio.
Esta guía explica cómo las plantas de reciclaje pueden comparar los materiales de cuchillas, la geometría y la calidad de fabricación antes de comprar cuchillas de repuesto o especificar una nueva trituradora. Para máquinas completas, comience con nuestra guía de compra de trituradora de plástico industrial.
¿Qué es una hoja de trituradora industrial?
Una cuchilla de trituradora industrial es un componente de corte reemplazable montado en un rotor o eje. Según la máquina, puede cortar contra una contracuchilla fija, entrelazarse con cuchillas de otro eje o arrastrar el material a través de la cámara de corte usando ganchos. El resultado de corte está por tanto controlado por la relación entre las cuchillas móviles, las cuchillas estacionarias, los espaciadores, el tamiz y el sistema de accionamiento.
- Trituradoras de un solo eje utilizan comúnmente cuchillas de rotor cuadradas o rectangulares con múltiples filos utilizables y una o más contracuchillas fijas.
- Las trituradoras de dos y cuatro ejes utilizan comúnmente cortadores circulares con ganchos separados por espaciadores de precisión.
- Granuladores y trituradoras utilizan cuchillas de rotor y de bancada para un cizallamiento de mayor velocidad y escamas más uniformes. Estos se cubren por separado en nuestra guía de cuchillas de granulador de plástico.
Comience con el material de alimentación y el modo de fallo
La mejor cuchilla no siempre es la más dura. Primero documente qué entra en la cámara de corte y cómo fallan las cuchillas actuales. El desafilado prematuro generalmente apunta al desgaste abrasivo, mientras que las esquinas rotas, grietas o grandes astillas indican carga de impacto, dureza excesiva, mal tratamiento térmico, holgura incorrecta o contaminantes no eliminados.
| Materia Prima | Requisito Primario de la Hoja | Riesgo Común | Enfoque de Selección |
|---|---|---|---|
| Película LDPE, raffia y bolsas tejidas | Borde de corte afilado y resistencia a enrollarse | Acumulación de calor, hilado y redondeo del borde | Perfil de gancho, holgura de contracuchilla y fácil mantenimiento del filo |
| Bollos HDPE, PP y plásticos rígidos | Resistencia al desgaste con suficiente resistencia | Rayado de paredes gruesas o contaminantes | Grosor de cuchilla, resistencia del gancho y tratamiento térmico verificado |
| Tubos, perfiles y bollos de purga | Alta resistencia a los impactos y enganche estable | Carga de impacto y sobrecarga del eje | Geometría de baja velocidad, diseño del rotor y mordida controlada |
| Plásticos rellenos de vidrio o mineral | Alta resistencia al desgaste | Desgaste rápido en flancos y bordes | Acero resistente al desgaste, opciones de recargue duro e intervalos de inspección más cortos |
| Desperdicios electrónicos o residuos industriales mezclados | Resistencia y tolerancia a la contaminación | Impacto metálico y objetos extraños impredecibles | Alloy robusto, dureza conservadora y separación en el proceso de producción |
Comparación de Materiales Comunes para Cuchillas de Trituradora
Los nombres de grados de acero por sí solos no garantizan la vida útil de la cuchilla. La química, la calidad del material, la dirección de mecanizado, el tratamiento térmico, el temple, el austenito retenido, el acabado superficial y la dureza final todos afectan el rendimiento. Solicite al proveedor un certificado de material y un registro de inspección en lugar de aceptar un nombre de grado en una cotización.
| Familia de Materiales | Fuerza Tipica | Cuándo Considerarlo | Límite Importante |
|---|---|---|---|
| Acero de trabajo en frío D2 / SKD11 | Alta resistencia a la abrasión y buena retención de borde | Plásticos limpios y condiciones operativas estables | Puede astillarse si la dureza, la geometría o la carga de impacto no es adecuada |
| Acero de trabajo en frío DC53 | Dureza alta con mejora de la toughness en comparación con el D2 convencional en muchas aplicaciones | Aplicaciones donde importa tanto la resistencia a la abrasión como la resistencia a la astilladura | Costo material y tratamiento térmico más alto; verifique el grado real y el proceso |
| Acero de herramienta Cr12MoV y aceros afines | Resistencia al desgaste práctica con amplia disponibilidad de fabricación | Programas generales de reciclaje de plástico y reemplazo controlado de costos | No asuma que es idéntico a D2; confirme la química y las propiedades terminadas |
| Acero aleado H13 o resistente a impactos | Mayor resistencia a la fractura y resistencia al choque térmico | Impactos intensos, materia prima voluminosa o corrientes propensas a la contaminación | Generalmente menor resistencia al desgaste que los aceros fríos de alto cromo |
| Diseños recubiertos de endurecimiento o mejorados con carburo | Muy alta resistencia al desgaste localizado | Materia prima altamente abrasiva y estable | La reparabilidad, la fragilidad y el costo total deben evaluarse caso por caso |
DC53 es descrito por su productor original como un acero de herramienta de trabajo en frío desarrollado para una alta dureza y resistencia, pero la especificación final de la hoja aún depende de la aplicación. Ver la información del producto de acero de herramienta Daido para la posición publicada por el fabricante del material.
La geometría de la hoja es tan importante como la calidad del acero
Cambio de cantidad de dientes, profundidad de gancho o espesor de la hoja cambia la forma en que el triturador jala la materia prima hacia la cámara. Ganchos más agresivos pueden aumentar la mordida en materia prima voluminosa, pero también pueden aumentar el par máximo, la vibración y la posibilidad de sobrecarga. Los cortadores más gruesos pueden mejorar la resistencia pero reducir el número de cortes a lo largo de una longitud fija del eje.
- Diametro exterior: controla la interacción del cortador y debe coincidir con el diámetro de la cámara, los peines y el centro del eje.
- Espesor y ancho del separador: influyen en el ancho de la cinta, el rendimiento y el tamaño del partícula final.
- Número de ganchos y perfil: determinan cómo la hoja agarra, rasga y libera la materia prima.
- Orificio, ranura de clavija y spline: deben transferir el par sin juego excesivo o concentración de estrés.
- Ángulo de borde: equilibra la agudeza, la fuerza de corte y la resistencia al desgarrado.
- Espacio del cuchillo fijo: afecta la calidad del corte, la demanda de energía, el calor y el desgaste. Siempre use el rango especificado por el fabricante de la máquina.
Al ordenar piezas de repuesto, utilice el dibujo original o envíe una muestra medible. Una foto y el diámetro exterior nominal no son suficientes para reproducir un cortador con precisión.
Cómo se fabrican las cuchillas de trituradora de calidad
- Revisión de aplicación: confirmar el modelo de trituradora, disposición del eje, materia prima, contaminantes, capacidad de producción y patrón de fallo actual.
- Verificación de materiales: comprobar la química del acero, certificado de fábrica y condición del stock antes del mecanizado.
- Profilado en bruto: cortar o forjar el troquel con suficiente tolerancia para el movimiento del tratamiento térmico y el pulido final.
- Mecanizado previo al tratamiento térmico: establecer el orificio, características de montaje y superficies de referencia mientras se controla el estrés.
- Tratamiento térmico y temple: utilizar un proceso controlado adecuado para la calidad del acero, la sección de la hoja y el equilibrio requerido de dureza y tenacidad.
- Pulido final y mecanizado de perfil: restaurar la planitud, la paralelismo, la geometría del borde, la precisión del orificio y el acabado de superficie.
- Inspección: registar las dimensiones, la dureza, el desvío, la planitud y la condición visual; utilizar pruebas adicionales cuando la aplicación lo requiera.
- Control de conjunto coincidente: grupar cortadores y separadores por espesor para que el eje montado mantenga la bala de corte prevista.
La dureza es un rango, no un objetivo universal
Una mayor dureza Rockwell puede mejorar la resistencia al desgaste, pero también puede reducir la tolerancia a los golpes y errores de ensamblaje. La dureza final debe especificarse por el fabricante de la hoja después de revisar la calidad del acero, la sección de la hoja, la materia prima y el modo de fallo. Evitar copiar un valor de dureza de una trituradora no relacionada o solicitar solo el valor máximo alcanzable.
Para el control de calidad entrante, solicite el método de prueba, las ubicaciones de medición y la variación aceptable en el lote. Una lectura de dureza en un cortador no prueba que cada hoja del conjunto haya recibido un tratamiento térmico consistente.
Diagnóstico de Problemas de Las Láminas Antes de Reordenar
| Problema observado | Causa Posible | Qué verificar |
|---|---|---|
| Redondea bordes rápidamente | Material de desgaste abrasivo, resistencia al desgaste insuficiente o mala condición superficial | Contaminación, certificado de acero, mapa de dureza y lubricación/ calor |
| Esquilar esquinas | Impact excesivo, condición excesivamente frágil o geometría de borde débil | Objetos extranjeros, diseño en gancho, tratamiento térmico y registro de sobrecarga |
| Romper a través de la cuchilla | Impacto severo, defecto por tratamiento térmico, montaje inadecuado o fatiga | Origen de la fractura, juego de eje, bala de separadores y par de apriete de tornillo |
| Desgaste irregular en el eje | Distribución de alimentación, flexión de eje, variación de bala o problema de alineación | Carga en la tolva, rodamientos, grosor de la cuchilla, separadores y desgaste radial |
| Alto consumo de corriente eléctrica y calor | Bordes desgastados,Clearancia incorrecta, Sobrecarga o material enroscado | Condiciones de borde, cuchilla contraria, empujador hidráulico y control de alimentación |
| Tamaño de salida inconsistente | Cuchillas desgastadas, criba dañada o separación excesiva | Perfil de la cuchilla, aberturas de la criba, cuchilla contraria y desgaste de la cámara |
Prácticas de mantenimiento que protegen la vida útil de las cuchillas
- Utilice imanes previos, detección de metales o inspección manual donde sea posible la contaminación.
- Registrar las horas de operación, la tonelada procesada, la carga del motor y cada giro o cambio de cuchilla.
- Inspeccionar cortadores, cuchillas contrapuestas, cribas, separadores, rodamientos y juego de ejes como un sistema.
- Gire las cuchillas de múltiples bordes según el manual de la máquina antes de que el desgaste dañe el asiento de la cuchilla.
- No se deben soldar, lijar o cambiar la geometría de la cuchilla sin un procedimiento de reparación aprobado.
- Bloquear e aislar todos los fuentes de energía antes de entrar en la cámara de corte. Revisar aplicable requisitos de protección de la máquina y los procedimientos de seguridad de su planta.
Para una secuencia de servicio detallada, lea nuestra guía sobre reemplazando y manteniendo las cuchillas de la trituradora. Opciones de cuchillas de reemplazo también están disponibles en el cuchillas de reemplazo para trituradora de plástico página.
Lista de verificación de RFQ para Cuchillas de Trituradora
Incluya la siguiente información al solicitar un presupuesto. Esto reduce las revisiones de los dibujos y ayuda al proveedor a recomendar una especificación realista de material y tratamiento térmico.
- Fabricante de la trituradora, modelo, número de serie y disposición del eje
- Dibujo original, número de pieza o una muestra sin usar
- Diametro exterior, diámetro interior, espesor, ranura de clavija o ranura espiral y perfil de gancho
- Dimensiones del separador y cantidad requerida por eje
- Materia prima, tamaño máximo de pieza, contaminación y temperatura de operación
- Capacidad de producción requerida y tamaño objetivo de salida
- Material actual de la cuchilla, dureza y vida útil real
- Fotos de fallo mostrando desgaste, trozos, grietas y superficies de fractura
- Informe dimensional requerido, certificado de material y informe de dureza
- Cantidad esperada del pedido y si se requiere un conjunto de cortador y separador coincidente
Explorar la gama completa de cuchillas para máquinas de reciclaje, o envíe su dibujo y detalles de la materia prima a través del formulario siguiente para una revisión específica de la aplicación.
Preguntas frecuentes
¿Qué acero es el mejor para las cuchillas de trituradoras industriales?
No hay un grado universalmente mejor. El acero D2 o tipo SKD11 se elige a menudo por su resistencia al desgaste, mientras que el acero tipo DC53 puede proporcionar un mejor equilibrio de tenacidad en aplicaciones exigentes. Los materiales de alimentación de impacto intenso o contaminados pueden requerir un aleación más resistente. La selección final debe seguir el diseño de la máquina y el modo de fallo real.
¿Es siempre mejor una cuchilla de trituradora más dura?
Núm. Una mayor dureza puede mejorar la resistencia al desgaste, pero también puede aumentar el desgaste por impacto o la fisuración. Deben considerarse juntos la sección de la hoja, la geometría del borde, el material de alimentación y el tratamiento térmico.
¿Qué información se necesita para reproducir una hoja de reemplazo?
El punto de partida más seguro es un dibujo original o una muestra sin usar. Además, proporcione el diámetro exterior, diámetro interior, espesor, ranura de clavija o eslabón, perfil de gancho, dimensiones del separador, modelo de máquina, materia prima y historial actual de fallos.
¿Se pueden afilar las cuchillas de una trituradora industrial?
Muchos diseños de cuchillas pueden ser rotados, rectificados o reconstruidos, pero solo dentro de los límites dimensionales y de reparación especificados para la máquina. El rectificado incorrecto puede cambiar el juego, el ancho de bala, la geometría del borde y las propiedades tratadas térmicamente.
¿Por qué las cuchillas de nuevos trituradores se astillan poco después de la instalación?
Causas comunes incluyen contaminación metálica oculta, dureza excesiva, geometría de borde inadecuada, clearance de cuchillas incorrecto, montaje flojo, errores en el espaciado de la bala o defectos en el tratamiento térmico. Inspeccione el origen de la fractura y el ensamble de la máquina antes de ordenar la misma especificación nuevamente.
¿Cómo se deben inspeccionar las cuchillas de reemplazo del triturador?
Verifique la documentación del material, las dimensiones clave, la agrupación de espesores, la planitud, el desvío, la condición del borde y la dureza en los puntos de acuerdo. Antes de la instalación, verifique el conjunto completo de cortadores y separadores para un conjunto coincidente.
Vea la gama de cuchillas y solicite un presupuesto
Explore la gama completa de cuchillas para máquinas de reciclaje con especificaciones y configuraciones, donde también puede enviar su plano y los detalles del material para una revisión específica de la aplicación o un presupuesto.
