


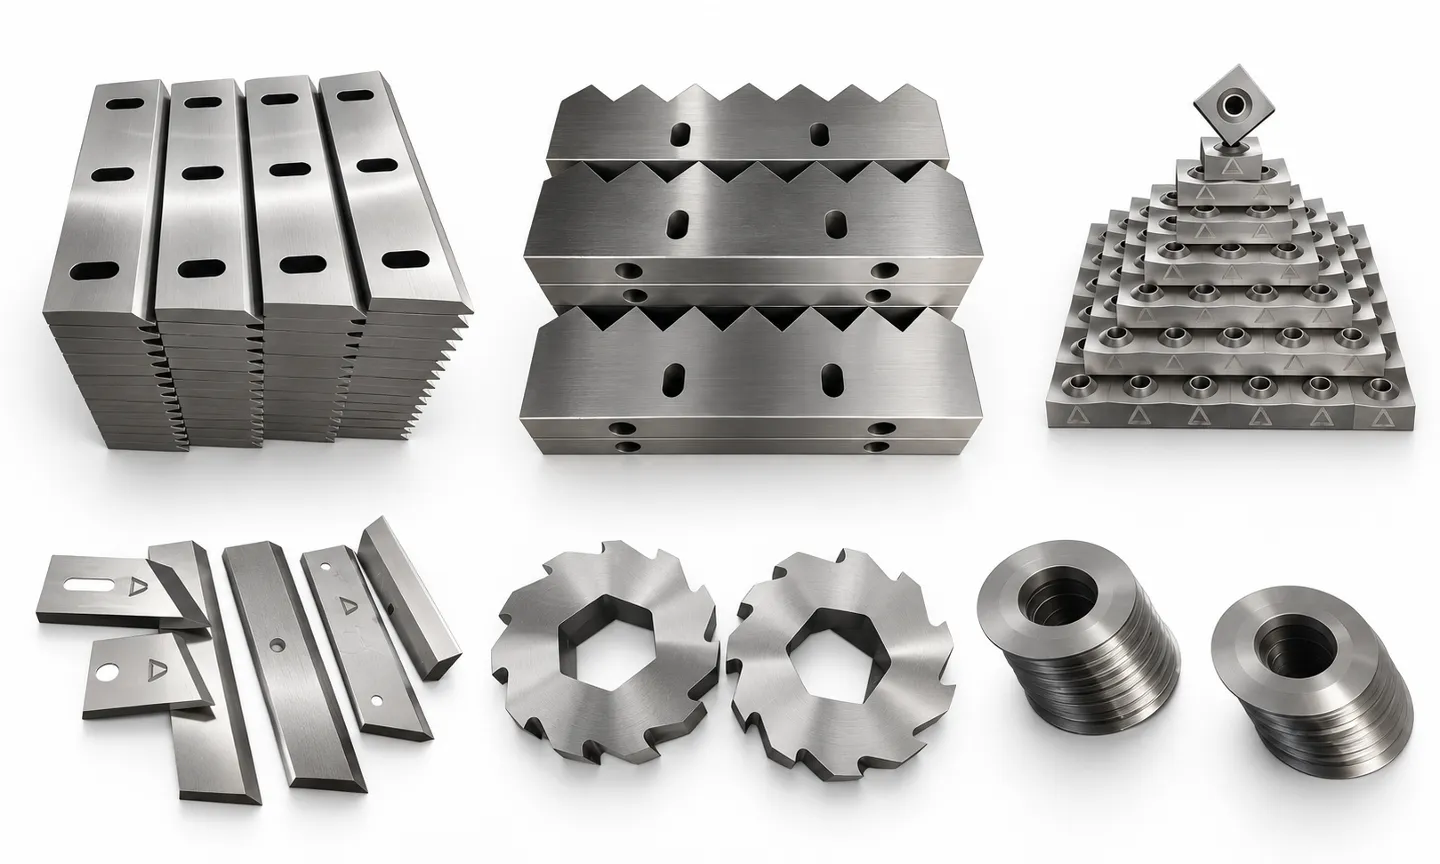
Industrielle Schreddermesser sollten als komplettes Schneidsystem gewählt werden, nicht als isoliertes Stück Werkzeugstahl. Die richtige Spezifikation hängt von Schreddertyp, Aufgabegut, Verunreinigung, Zieloutputgröße, Wellendrehzahl, Messergeometrie, Abstandsanordnung, Wärmebehandlung und zulässigem Stillstand ab. Ein Messer, das auf sauberer Kunststofffolie gut läuft, kann an Hartabfall mit Metall schnell ausbrechen, während ein schlagzähes Messer in einem abrasiven glasgefüllten Polymerstrom zu schnell verschleißt.
Dieser Leitfaden erklärt, wie Recyclingwerke Messermaterialien, Geometrie und Fertigungsqualität vergleichen können, bevor sie Ersatzmesser kaufen oder einen neuen Schredder spezifizieren. Für komplette Maschinen beginnen Sie mit unserer Industrieller Kunststoffshredder-Kaufleitfaden.
Was ist eine Industrielle Shredderklinge?
Ein industrielles Schreddermesser ist ein austauschbares Schneidteil auf Rotor oder Welle. Je nach Maschine schneidet es gegen ein festes Gegenmesser, kämmt mit Messern einer zweiten Welle oder zieht Material per Haken durch die Schneidkammer. Das Schneidergebnis hängt daher vom Zusammenspiel aus bewegten Messern, stehenden Messern, Abstandshaltern, Sieb und Antriebssystem ab.
- Einwellenzerkleinerer verwenden üblicherweise quadratische oder rechteckige Rotormesser mit mehreren nutzbaren Schneidkanten sowie einem oder mehreren festen Gegenmessern.
- Doppel- und vierspindelige Shredder verwenden üblicherweise gehakte Rundmesser, getrennt durch Präzisionsabstandshalter.
- Granulatoren und Zerkleinerer nutzen Rotor- und Bettmesser für schnelleres Scheren und gleichmäßigere Flakes. Diese werden separat behandelt in unserer plastischer Granulatorklingenguide.
Beginnen Sie mit dem Rohstoff und dem Ausfallmodus
Das beste Messer ist nicht immer das härteste. Dokumentieren Sie zuerst, was in die Schneidkammer gelangt und wie die aktuellen Messer versagen. Vorzeitiges Stumpfwerden deutet meist auf abrasiven Verschleiß hin, während abgebrochene Ecken, Risse oder große Ausbrüche auf Schlagbelastung, übermäßige Härte, schlechte Wärmebehandlung, falschen Spalt oder nicht entfernte Fremdstoffe hindeuten.
| Rohstoff | Erste Klingenanforderung | Gemeinsames Risiko | Auswahlfokus |
|---|---|---|---|
| LDPE-Film, Raffia und Gewebesäcke | Scharfer Schnitt und Widerstand gegen das Umwickeln | Wärmeaufbau, Verkettung und Eckenrundung | Hakenprofil, Gegenmesserspalt und einfache Kantenwartung |
| HDPE, PP-Brocken und harte Kunststoffe | Abriebfestigkeit mit ausreichender Zähigkeit | Abrieb von dicken Wänden oder Verunreinigungen | Messerdicke, Hakenfestigkeit und nachgewiesene Wärmebehandlung |
| Rohre, Profile und Spülklumpen | Hohe Stoßfestigkeit und stabile Verbindung | Schlagbelastung und Welle überlasten | Langsamlaufende Geometrie, Rotordesign und kontrollierter Einzug |
| Glasgefüllte oder mineralgefüllte Kunststoffe | Hohe Abriebfestigkeit | Schnelle Flanken- und Kantenabnutzung | Verschleißfester Stahl, Auftragschweißoptionen und kürzere Prüfintervalle |
| Elektroschrott oder gemischtes Industriemüll | Widerstandsfähigkeit und Verunreinigungsanfälligkeit | Metallische Schlagwirkung und unvorhersehbare Fremdkörper | Robustes Legierung, konservatives Härte und Vorgeschaltete Trennung |
Vergleich gängiger Shredderklingenmaterialien
Die Namen der Stahlgrade stellen keine Garantie für die Messerschärfe dar. Chemie, Stöchiometrie der Charge, Bearbeitungsrichtung, Wärmebehandlungsvorschrift, Anlassen, verbleibendes Austenit, Oberflächenbeschaffenheit und Endhärte beeinflussen die Leistung. Fragen Sie den Lieferanten um ein Materialzertifikat und einen Prüfbereich an, anstatt einen Gradnamen auf einer Auftragsbestätigung zu akzeptieren.
| Materialgruppe | Typische Festigkeit | Wann dies der Einsatz in Betracht gezogen werden sollte | Wichtige Einschränkung |
|---|---|---|---|
| D2 / SKD11-fürhtiger Stahl | Hohe Abriebfestigkeit und gute Kantenhaltbarkeit | Saubere Kunststoffe und stabile Betriebsbedingungen | Kann brechen, wenn Härte, Geometrie oder Stoßbelastung nicht geeignet ist |
| DC53-Kaltarbeitstahl | Hohe Härte mit verbessertem Widerstandsfähigkeit im Vergleich zu konventionellem D2 in vielen Anwendungen | Anwendungen, bei denen sowohl Abrieb- als auch Bruchfestigkeit wichtig sind | Hohe Material- und Wärmebehandlungskosten; überprüfen Sie die echte Qualität und den Prozess |
| Cr12MoV und verwandte Werkzeugstähle | Praktische Abriebfestigkeit mit breiter Verfügbarkeit in der Fertigung | Allgemeine Kunststoffrecycling und kostengesteuerte Ersatz-Programme | Vergleichen Sie nicht mit D2; bestätigen Sie Chemie und Endeigenschaften |
| H13 oder stoßfestes Legierungsstahl | Höhere Zähigkeit und thermische Schockbeständigkeit | Schwere Stoß, voluminöses Rohmaterial oder kontaminierte Ströme | In der Regel geringere Abriebfestigkeit als hochchromgehaltige Kaltwerkstähle |
| Hartvergoldete oder Karbid-verstärkte Designs | Sehr hohe lokale Abriebfestigkeit | Hoch abrasiv und stabiles Rohmaterial | Reparierbarkeit, Bruchsicherheit und Gesamtkosten müssen fallweise bewertet werden |
DC53 wird von seinem ursprünglichen Hersteller als Kaltwerkzeugstahl beschrieben, der für hohe Härte und Zähigkeit entwickelt wurde, aber die endgültige Schneidenspezifikation hängt von der Anwendung ab. Siehe die Daido Werkzeugstahl-Produktinformationen für die veröffentlichte Positionierung des Materialherstellers.
Klingenform ist genauso wichtig wie Stahlqualität
Ändern Sie die Zahlnummer, die Haken Tiefe oder die Schneiddicke, verändert wie agressiv der Shredder Material in die Kammer zieht. Mehr aggressive Haken können den Biss auf voluminöses Rohmaterial erhöhen, aber sie können auch den Spitzenmomente, Vibrationen und die Wahrscheinlichkeit eines Überlastung erhöhen. Dickeres Messer kann die Stärke verbessern, aber die Anzahl der Schnitte über einer festen Schaufelstrecke reduzieren.
- Außendurchmesser: steuert die Schneidwerkzeugverbindung und muss mit der Kammer, Kämme und Schaufelwellenzentrierung übereinstimmen.
- Dicke und Spacersbreite: beeinflussen die Streifenbreite, den Durchsatz und die Endteilgröße.
- Hakenzahl und Profil: bestimmen, wie die Schneide das Rohmaterial greift, reißt und freigibt.
- Bohrung, Schlitz und Splint: müssen den Drehmoment ohne übermäßige Spiel oder Stresskonzentration übertragen.
- Kantwinkel: ausbalanciert Schärfe, Schnittkraft und Widerstand gegen Abrieb.
- Feste Schneidefreihaltung: beeinflusst die Schnittqualität, den Energiebedarf, Hitze und Abrieb. Verwenden Sie immer den vom Maschinenhersteller angegebenen Bereich.
Bei der Bestellung von Ersatzteilen verwenden Sie das Originalzeichnung oder senden Sie ein messbares Muster. Ein Bild und der Nennungsaußendurchmesser sind nicht ausreichend, um einen Schneidwerkzeug genau nachzubilden.
Wie Qualitäts-Shredder-Klingen hergestellt werden
- Anwendungsbewertung: bestätigen Sie den Shreddermodell, die Achsarrangement, das Rohmaterial, Verunreinigungen, Durchsatz und das aktuelle Fehlverhalten.
- Materialprüfung: prüfen Sie die Stahlchemie, das Werkzeugmesserzertifikat und den Lagerzustand vor der Bearbeitung.
- Rohprofilierung: schneiden oder schmieden Sie das Rohmaterial mit ausreichendem Spiel für die Wärmebehandlung und das finale Schärfen.
- Vorbehandlungsbearbeitung: stellen Sie die Bohrung, die Montagefunktionen und Referenzflächen herbei, während Sie den Stress kontrollieren.
- Wärmebehandlung und Härten: verwenden Sie einen kontrollierten Prozess, der auf den Stahlguss, den Klingenquerschnitt und die erforderliche Balance aus Härte und Zähigkeit abgestimmt ist.
- Feinschleifen und Profilbearbeitung: stellen Sie die Flachheit, Parallelität, Kantengeometrie, Bohrungspräzision und Oberflächengüte wieder her.
- Inspektion: zeichnen Sie Maße, Härte, Lauf, Flachheit und sichtlichen Zustand auf; verwenden Sie zusätzliche Tests, wenn die Anwendung es erfordert.
- Kontrollierte Satzsteuerung: Gruppieren Sie Messer und Distanzscheiben nach Dicke, sodass die montierte Welle die vorgesehene Schneidstapelhöhe beibehält.
Härte ist ein Bereich, nicht ein universeller Zielwert
Eine höhere Rockwell-Härte kann die Abriebfestigkeit verbessern, aber sie kann auch die Toleranz gegenüber Schocks und Montagefehlern verringern. Die endgültige Härte sollte vom Klingenhersteller nach Überprüfung des Stahlgusses, des Klingenquerschnitts, des Rohmaterials und des Fehlverhaltens festgelegt werden. Vermeiden Sie das Kopieren eines Härtewertes aus einem nicht verwandten Shredder oder das Anfordern nur des maximal erreichbaren Wertes.
Für die Einkaufsqualitätskontrolle verlangen Sie den Prüfmethoden, die Messorte und die akzeptable Variation innerhalb der Charge. Ein Härtewert auf einem Fräser beweist nicht, dass jede Klinge im Satz ein einheitliches Wärmebehandlungsverfahren erhalten hat.
Diagnosingen von Messerproblemen vor der Neubeschaffung
| Beobachtetes Problem | Mögliche Ursache | Was zu überprüfen ist |
|---|---|---|
| Kanten runden sich schnell | Abriebfähiges Rohmaterial, unzureichende Abriebfestigkeit oder schlechte Oberflächenqualität | Verunreinigung, Stahlzertifikat, Härtekarte und Schmierung/Hitze |
| Kantenschlag | Übermäßiger Stoß, zu brüchiger Zustand oder schlechte Kantengeometrie | Fremdkörper, Hakenform, Wärmebehandlung und Überlastungshistorie |
| Riss im Messer | Schwere Stoß, Wärmebehandlungsschaden, falsche Montage oder Ermüdung | Fraktionsursprung, Lagerpiel, Ausgleichsstack und Mutterdrehmoment |
| Unregelmäßiger Verschleiß über die Achse | Aufgabegutverteilung, Achsneigung, Stack-Variation oder Ausrichtungsproblem | Hopperbeladung, Lager, Schnittdicke, Ausgleichsstücke und Lauf |
| Hoher Motorstrom und Wärme | Kantenschärfe, falscher Spiel, Überbeschickung oder umwickeltes Material | Kantenzustand, Gegenmesser, hydraulischer Schieber und Beschickungskontrolle |
| Unregelmäßige Ausgangsgröße | Abgenutzte Messer, beschädigte Sieb oder zu großer Spiel | Messerprofil, Sieböffnungen, Gegenmesser und Kammerabrieb |
Wartungspraktiken, die die Lebensdauer des Messers schützen
- Verwenden Sie bei möglicher Verunreinigung Magnete, Metaldetektion oder manuelle Inspektion.
- Notieren Sie Betriebsstunden, verarbeitete Tonnen, Motorbelastung und jede Messerrotation oder -erneuerung.
- Inspektieren Sie Messer, Gegenmesser, Siebe, Ausgleichsstücke, Lager und Achsneigung als ein System.
- Drehen Sie mehrkantige Messer gemäß der Maschinenanleitung, bevor der Messersitz durch den Verschleiß beschädigt wird.
- Schweißen, Schmirgeln oder die Messergeometrie ändern Sie ohne genehmigte Reparaturanweisung nicht.
- Schalten Sie alle Energiespender aus und isolieren Sie diese, bevor Sie in den Schnittkammer eintreten. Überprüfen Sie geltende Maschinenabdeckungsanforderungen und Ihre Sicherheitsvorschriften vor Ort.
Für eine detaillierte Serviceabfolge lesen Sie unseren Leitfaden zu Ersatz und Wartung von Shreddermessern. Auch Ersatzmesseroptionen sind für die Plastikshreddermesser Seite.
Checkliste für Anfragen von Shreddermessern
Beziehen Sie folgende Informationen bei der Anfrage eines Angebots ein. Dies reduziert Zeichnungsänderungen und hilft dem Lieferanten, eine realistische Material- und Wärmebehandlungsspezifikation zu empfehlen.
- Shredderhersteller, Modell, Seriennummer und Achsverbindung
- Ursprüngliche Zeichnung, Teilenummer oder ein unbenutzter Muster
- Außendurchmesser, Innendurchmesser, Dicke, Schlitz oder Spindel und Hakenprofil
- Abstandshaltermaße und erforderliche Anzahl pro Achse
- Rohstoff, maximale Teilegröße, Verunreinigungen und Betriebs temperatur
- Erforderliche Durchsatzmenge und Zielgrößen der Ausgangsprodukte
- Aktuelles Messermaterial, Härte und tatsächliche Betriebszeit
- Fotografien von Schäden, Spänen, Rissen und Bruchflächen
- Erforderlicher Maßbericht, Materialzertifikat und Härteprüfbericht
- Erwartete Bestellmenge und ob ein passendes Messer- und Abstandshalter-Set erforderlich ist
Browsen Sie die vollständige Bereich der Recyclingmaschinenmesser, oder senden Sie Ihre Zeichnung und Rohstoffdetails über das nachstehende Formular für eine spezifische Anwendungsbewertung.
Häufig gestellte Fragen (FAQ)
Welches Stahl ist am besten für die Messer der industriellen Shredder geeignet?
Es gibt keine universelle beste Qualität. D2 oder SKD11-Typstahl wird oft für die Abriebfestigkeit ausgewählt, während der DC53-Typstahl in anspruchsvollen Anwendungen eine bessere Festigkeit-Balance bieten kann. Stoßbelastete oder verschmutzte Rohstoffe könnten eine härtere Legierung erfordern. Die endgültige Auswahl sollte dem Maschinenentwurf und dem tatsächlichen Ausfallmodus folgen.
Ist eine härtere Shredder Klinge immer besser?
Keine. Eine höhere Härte kann die Abriebfestigkeit verbessern, kann aber auch unter Schock das Einkratzen oder Rissbildungen erhöhen. Der Schnittbereich, die Kantengeometrie, das Rohmaterial und die Wärmebehandlung müssen gemeinsam betrachtet werden.
Welche Informationen werden benötigt, um eine Ersatzmesser zu reproduzieren?
Der sicherste Ausgangspunkt ist ein Originalzeichnung oder ein unbenutzter Muster. Bieten Sie auch den Außendurchmesser, den Innendurchmesser, die Dicke, die Schlitzung oder die Kugellagerbohrung, das Hakenprofil, die Abstandshaltermaße, das Maschinenmodell, das Rohmaterial und die aktuelle Fehlerhistorie an.
Können Shredderblätter für die Industrie nachgeschärft werden?
Viele Messerdesigns können gedreht, nachgeschliffen oder wiederaufgebaut werden, aber nur innerhalb der für die Maschine spezifizierten Dimensional- und Reparaturgrenzen. Falsches Schärfen kann den Spielraum, die Stapelbreite, die Kantengeometrie und die Wärmebehandlungseigenschaften verändern.
Warum brechen neue Shredderblätter kurz nach der Installation ab?
Häufige Ursachen sind versteckte Metallverunreinigungen, übermäßige Härte, unpassende Kantengeometrie, falsche Schneidenabstande, lose Montage, Fehler im Spacersatz oder thermische Behandlungsfehler. Überprüfen Sie den Ursprung der Bruchstelle und die Maschinenmontage, bevor Sie wieder die gleiche Spezifikation bestellen.
Wie sollten Ersatzmesser für Shredder überprüft werden?
Prüfen Sie die Materialdokumentation, die Hauptmaße, die Dickeinteilung, die Flachheit, den Abweichungsbereich, die Kantenbedingungen und die Härte an vereinbarten Positionen. Für ein Paar, überprüfen Sie den gesamten Schneidwerk- und Spatzenstapel vor der Montage.
Blattprogramm ansehen und Angebot anfordern
Durchsuchen Sie das komplette Messerprogramm für Recyclingmaschinen mit Spezifikationen und Konfigurationen – dort können Sie auch Ihre Zeichnung und Materialdetails für eine anwendungsspezifische Prüfung oder ein Angebot einsenden.
