


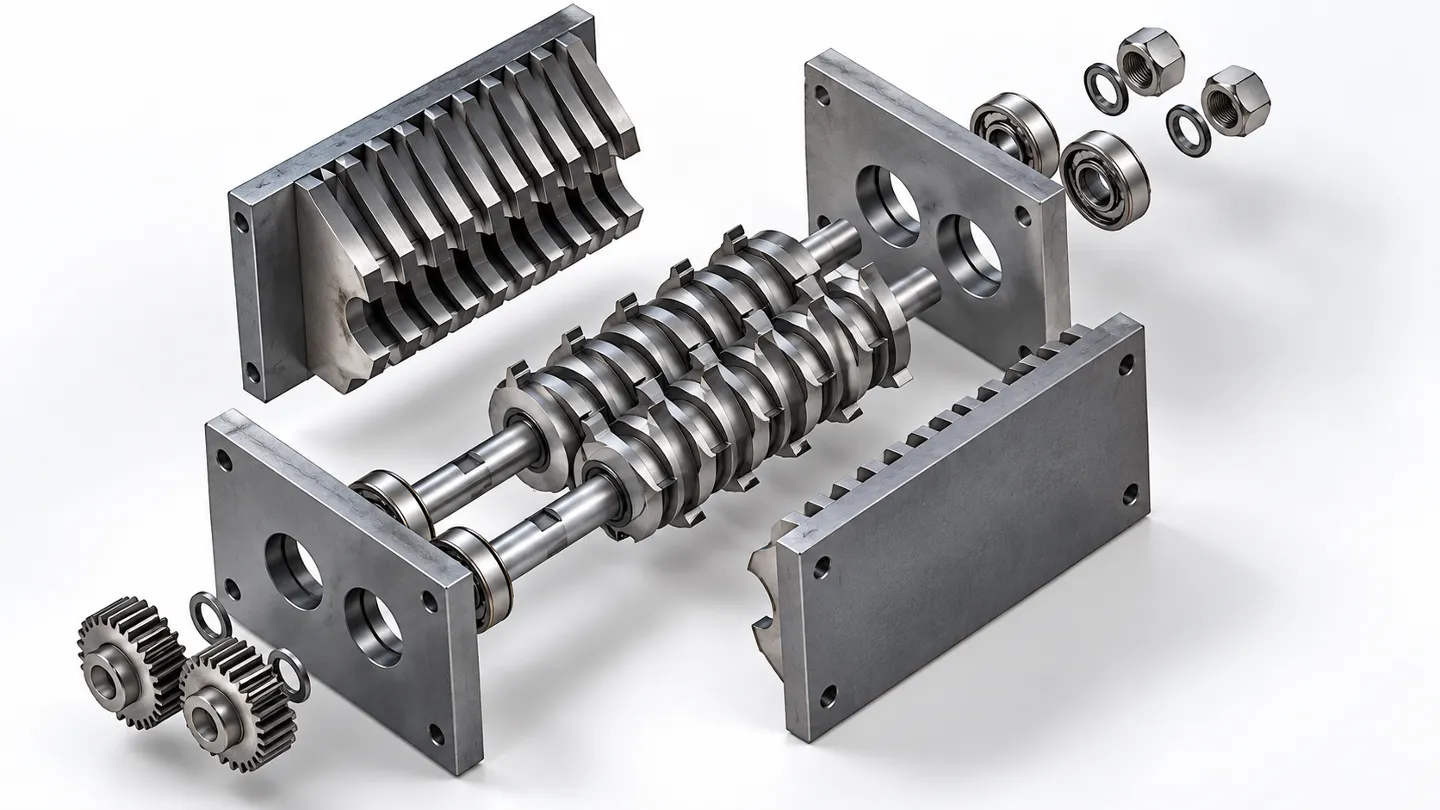
Der Scherblattwechsel ist eine kontrollierte Wartungsmaßnahme, keine einfache Ersatzteilmontage. Trennen Sie vor dem Öffnen der Schneidkammer sämtliche Energiequellen, dokumentieren Sie die vorhandene Messeranordnung, prüfen Sie Rotor und Gegenmesser und gleichen Sie die Drehmoment- und Spaltvorgaben des Herstellers ab. Drehen Sie den Rotor nach dem Einbau von Hand, soweit die Bauart es zulässt, führen Sie einen abgesicherten Leerlauftest durch und führen Sie erst danach schrittweise wieder Material zu.
Dieser Leitfaden bietet einen praktischen Wartungsrahmen für Ein- und Mehrachsschneidemaschinen. Er ersetzt nicht das Maschinenhandbuch, den Standortabschaltverfahren oder die Arbeit qualifizierter Servicekräfte. Wenn Sie Stahlgrade auswählen oder eine neue Messersæt bestellen, lesen Sie bitte zuerst unser Industrieller Shredder-Klingenwählguide.
Industrielle Kunststoffschredder-Messer: Bauarten, Werkzeugstähle (D2/SKD11 vs. 55SiCr) & Daten
Die Wahl des richtigen Kunststoffschredder-Messer beeinflusst unmittelbar Durchsatzleistung, Korngrößenstabilität und Stillstandszeiten zwischen Nachschleifzyklen. Prüfen Sie vor dem Austausch abgenutzter Messer, ob Messergeometrie und Stahlmetallurgie exakt zu Ihrem Aufgabematerial passen:
1. Schredder-Messertypen nach Maschinenkonfiguration
- Einwellen-Schreddermesser (quadratische Rotor- / Konkavmesser): Üblicherweise quadratische Einsätze von 40×40 mm bis 110×110 mm mit planer oder konkaver Schneidfläche, verschraubt auf dem Rotor. Jedes Schreddermesser besitzt 4 Schneidkanten: Ist eine Schneide stumpf, wird das Messer bis zu dreimal um 90° gedreht, bevor ein Komplettaustausch im Zusammenspiel mit festen Statormessern erfolgt.
- Zweiwellen-Schreddermesser (Hakenscheiben / Zerkleinerungsscheiben): Kreisrunde Scheiben aus legiertem Werkzeugstahl mit Sechskant- oder Achtkantaufnahme und 1, 3 oder mehreren Greifhaken. Entwickelt für scherende Zerkleinerung mit hohem Drehmoment bei Fässern, Reifen und Ballenware.
2. Werkstoffvergleich für Schreddermesser: D2 (SKD11) vs. 55SiCr vs. 9CrSi
(Hinweis: In der internationalen Metallurgie bezeichnen AISI D2 Und JIS SKD11 dieselbe Werkstoffgüte hochkohlenstoffhaltigen, hochchromhaltigen Kaltarbeitsstahls, entsprechend 1.2379 / Cr12MoV.)
| Stahlsorte | Härte (HRC) | Wesentliche metallurgische Eigenschaften | Optimale Zerkleinerungsanwendungen |
|---|---|---|---|
| D2 / SKD11 (Cr12MoV / 1.2379) | 58–62 HRC | Höchste Verschleißfestigkeit, längste Standzeit der Schneidkante, moderate Schlagzähigkeit | Hartkunststoffe (HDPE-Rohre, Anfahrbrocken), LDPE/PP-Folien, Gewebesäcke, Textilien, Holzpaletten |
| 55SiCr / H13 (Legierter Warmarbeits-/Werkzeugstahl) | 52–56 HRC | Sehr hohe Schlagzähigkeit, bruchsicher bei extremen Stoßbelastungen und Fremdkörpern | Altreifen, Elektronikschrott (WEEE), metallhaltige Kunststoffe, Kupfer- und Aluminiumkabel |
| 9CrSi (Niedriglegierter Werkzeugstahl) | 55–58 HRC | Kostengünstig, gute Härtbarkeit, begrenzte Stoßbelastbarkeit | Sauberer Gummi, weiche dünnwandige Kunststoffe, Papier und Kartonagen |
Benötigen Sie Sonder- oder OEM-Ersatzmesser für Schredder?
Wir fertigen präzisionsgeschliffene Schreddermesser aus D2/SKD11 und legierten Stählen für Schredderklingen passend für Rumtoo und führende internationale Schreddermarken. Senden Sie uns Ihre Messerabmessungen, Zeichnungen oder den Maschinentyp für ein schnelles Werksangebot oder erkunden Sie unseren Messer für Recyclingmaschinen vollständigen Produktkatalog.
Wann benötigen Shredder-Klingen Aufmerksamkeit?
Stellen Sie nicht darauf warten, dass eine Klinge bricht. Die Klingenverfassung sollte mit verarbeiteter Tonnage, Betriebsstunden, Motorlast, Ausbeutequalität und Inspektionsergebnissen verfolgt werden. Ein Veränderung in einem dieser Kennzahlen kann mehrere Ursachen haben, daher inspizieren Sie das gesamte Schneidssystem, bevor Sie Teile ersetzen.
| Beobachtete Änderung | Mögliche Ursache | Sofortige Überprüfung |
|---|---|---|
| Höherer Motorstrom oder längere Zykluszeit | Muffige Klingen, übermäßige Füllung, verschlungene Materialien oder falsche Spaltweite | Klingenränder, hydraulischer Schubstensor, Kammerablagerung und Gegenklinge |
| Rauhe Streifen statt saubere Schnitte | Rundete Kanten oder zu großer Abstand zwischen Schneide und Gegenmesser | Randbedingung, fester Messerstand und Befestigungsssurfaces |
| Mehr Feinstaub, Staub oder Wärme | Wiederholtes Reiben, stumpfe Kanten, Schadenserscheinungen an der Siebe oder Überverarbeitung | Screen, Schnittlücke, Rotor-Drehzahl und Rückführung |
| Neue Vibration oder Knackgeräusche | Loose federer, abgebrochener Schneidrad, Stapelfehler, Lager- oder Ausrichtungsproblem | Stoppen Sie sofort und prüfen Sie vor der Wiederaufnahme des Betriebs. |
| Nicht gleichmäßiger Verschleiß des Rotores | Unregelmäßige Füllung, Rotor-Abweichung, Achsenbiegung oder Kontamination der Schneidkanten | Beschickungsmuster, Klingenfächer, Lager, Schneidwerkzeuge und Abstandshalter |
| Sichtbare Riss, fehlender Winkel oder verbogener Schneidrad | Einfluss, Kontamination, ungeeignete Materialien oder Installationsfehler | Das Gerät aus dem Betrieb nehmen und den Ausfall untersuchen |
Sicherheitsvorbereitung vor dem Öffnen des Shredders
Shredder können auch nach dem Abschalten des Hauptschalters elektrische, hydraulische, pneumatische sowie Lage- und mechanische Energie speichern. Halten Sie sich an das schriftliche Energiekontrollverfahren Ihres Betriebs und die einschlägigen Vorschriften. OSHA Steuereinrichtung für gefährliche Energie erklärt den Zweck von Lockout/Tagout, während seine Maschinen-Sicherheitsressourcen den Zugang zu gefährlichen beweglichen Teilen abdecken.
- Stoppe das Füttern und lass den Behälter mit dem genehmigten Abschaltsequenz löschen.
- Identifiziere jede Energiequelle, einschließlich gespeicherter hydraulischer Druck, erhöhter Abdeckungen, Flügelscheiben und hängender Rotoranordnungen.
- Wende persönliche Schlösser und Schilder gemäß der Ortsvorschrift an.
- Löse oder bremse gespeicherte Energie ab und überprüfe den Nullenergiestaat.
- Blockiere oder stütze Abdeckungen, Wellen und schwere Komponenten mit bewerteter Ausrüstung.
- Verwende handelsübliche Handschutz- und Schutzausrüstung, die für das Messer und die Aufgabe geeignet ist.
- Fotografieren und markiere das ursprüngliche Messer, den Abstandshalter, den Dichtungssatz und die Befestigung vor der Demontage.
Große Wellen und Messerstapel können mehrere hundert Kilogramm wiegen. Verwende einen dokumentierten Hebeplan, bewertete Hebepunkte und Ausrüstung mit ausreichender Kapazität. Setze niemals Hände unter einen hängenden Wellen- oder Messerpack.
Werkzeuge und Dokumente zur Vorbereitung
- Aktueller Maschinenhandbuch, Messerzeichnung und Montageplan
- Lockout/Tagout-Ausrüstung und Nullenergie-Verifizierungsinstrumente
- Bewertete Hebeausrüstung, Halterungen und Messerhandhabungssysteme
- Kalibrierte Drehmomentschlüssel und die Verschraubungsreihenfolge des Herstellers
- Fühler, Lineal, Zollstock und Messinstrumente, die vom OEM erforderlich sind
- Reinigungswerkzeuge, die präzise Montageoberflächen nicht beschädigen
- Neue genehmigte Schrauben, Befestigungselemente, Dichtungen und Dichtungen, wo erforderlich
- Überprüfungsblatt für Messerposition, Abmessungen, Schäden, Drehmoment und Startergebnisse
Einachsiger Shredder Messer Drehung und Ersatz
Viele Einwellenzerkleinerer verwenden quadratische Rotormesser mit zwei oder vier nutzbaren Kanten. Wenn das Messer innerhalb seiner Dimensionen liegt und keine Risse, Verformungen oder Sitzschäden hat, kann die Drehung auf eine ungenutzte Kante die Schnittleistung ohne Einbau eines neuen Sets wiederherstellen.
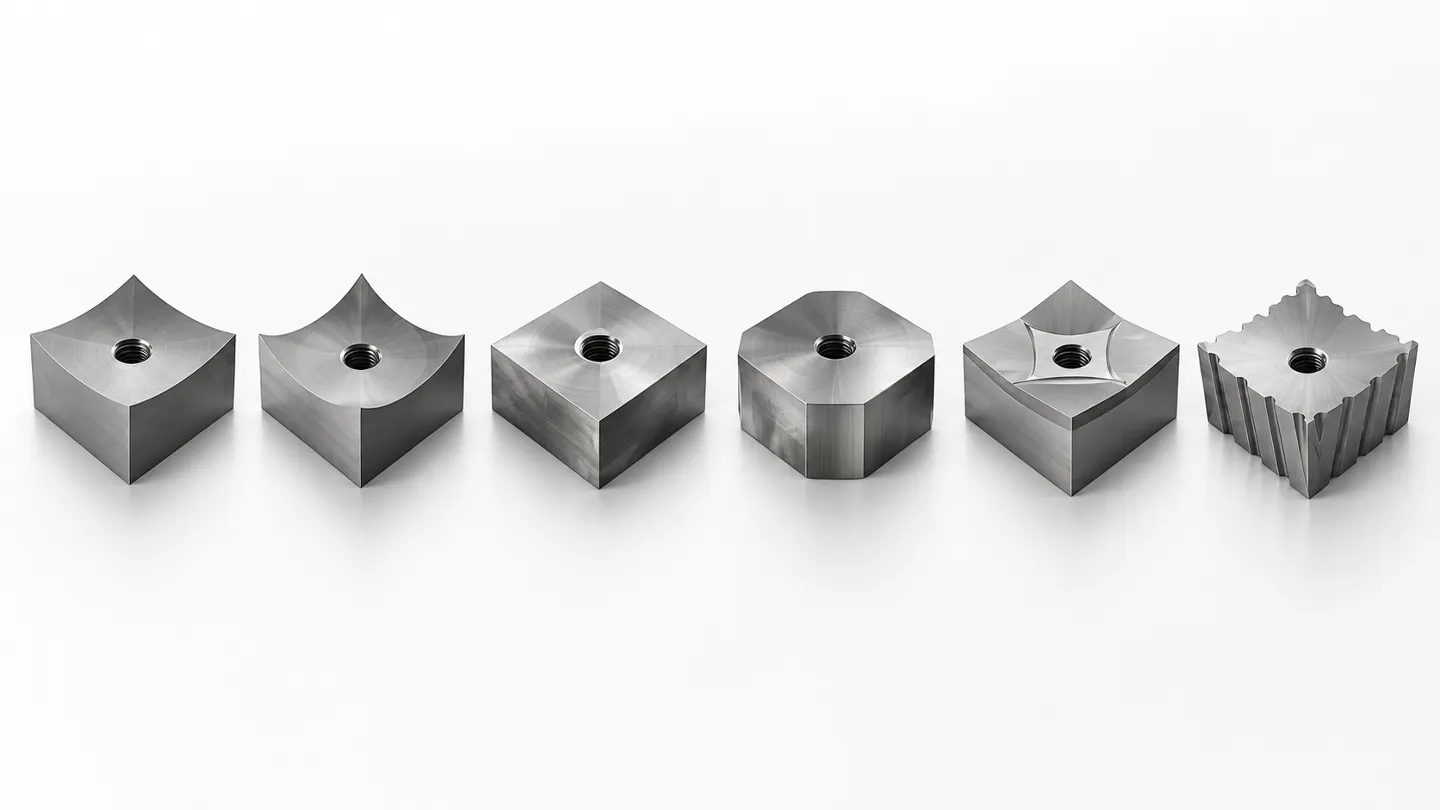
- Notieren Sie den aktuellen Zustand. Notieren Sie die Kantenposition, den Verschleißmuster, abgebrochene Bereiche und jede Stelle mit ungewöhnlichem Aufbau.
- Exponieren Sie den Rotor sicher. Öffnen und mechanisch sichern Sie den Schacht mit dem OEM-Verfahren.
- Entfernen Sie bei Bedarf ein Messer nach dem anderen. Dies bewahrt die Positionsinformation und macht unregelmäßigen Verschleiß einfacher nachzuverfolgen.
- Reinigen Sie den Messergriff und die Mutter. Kunststoff, Metallspäne oder erhöhte Schäden unter dem Messer können ein vollständiges Ansetzen verhindern und frühzeitige Brüche verursachen.
- Inspektion des Griffs und der Mutter. Suchen Sie nach Reibung, Rissen, abgerissenen Mutterdornen, verlängerten Schrauben oder beschädigten Ausrichtungsflächen.
- Drehen oder ersetzen Sie das Messer. Behalten Sie die Orientierung im Einklang mit dem Rotorzeichnung bei. Mischen Sie keine Geometrien oder nicht genehmigte Stärken.
- Installieren Sie genehmigte Mutter. Schmierung oder Dichtstoffprodukte ändern die Spannung und müssen den Anweisungen des Herstellers entsprechen.
- Bedenken Sie in der angegebenen Reihenfolge an. Verwenden Sie die maschinenbezogene Drehmoment, nicht einen allgemeinen Wert basierend nur auf dem Mutterdurchmesser.
- Inspektion und Einstellung des Gegenmessers. Messung des Spielraums an allen erforderlichen Rotorpositionen und Berücksichtigung des Laufausmaßes.
- Wiederholen und dokumentieren. Notieren Sie jede gedrehte oder ersetzte Position, damit alle Kanten konsistent verwaltet werden können.
Doppel- und Mehrachsscherenstapel Service
A Zweiwellenzerkleinerer verwendet normalerweise verschränkte Scheren und Abstandshalter. Stapelbreite, Scherenorientierung, Hakenzeit und Achsposition bestimmen, ob die Scheren korrekt schneiden. Diese Arbeit ist komplexer als die Drehung von quadratischen Messern und kann das Entfernen des gesamten Achsbaus erfordern.
- Markieren Sie jedes Achsrohr, Messer, Abstandshalter und Endkomponente vor dem Entfernen.
- Messung des montierten Stapels und der sichtbaren Achsreferenzen vor dem Lösen desselben.
- Stützen Sie die Achse und entfernen Sie Lager, Getriebe, Dichtungen oder Halter nur in der genehmigten Reihenfolge.
- Schützen Sie die Scherenkanten und die präzisen Achsenoberflächen während des Hebens und Trennens.
- Überprüfen Sie den Schnittdicke, Spacerdicke, Durchmesser, Schlitz oder Kegel, Achsverschiebung und Lagerzustand.
- Gruppieren Sie Ersatzmesser und Spacer als passendes Set; eine akkumulierte Dickevarianz kann den Endabstand und die Messerausrichtung ändern.
- Montieren Sie das Hakenmuster und die Messerzeit genau so, wie es auf dem Zeichnung gezeigt ist.
- Überprüfen Sie die Achsrotation und das Eingreifen durch eine vollständige Umdrehung, bevor Sie den Strom wieder anschließen.
Falls Zeichnungen, Hebevorrichtungen oder Stapelspezifikationen nicht verfügbar sind, wenden Sie sich an den Shredderhersteller oder einen qualifizierten Dienstleister, anstatt die Anordnung aus dem Gedächtnis neu zu erstellen.
Blattdistanz, Schraubenmoments und Ausrichtung
Es gibt keine universelle Shredderblattdistanz. Der richtige Abstand hängt vom Maschinenentwurf, der Blattgeometrie, der Materialdicke, der Rotorverschiebung, den thermischen Bedingungen und dem Zieloutput ab. Ein Wert, der für einen festen Kunststoffshredder verwendet wird, kann auf einem anderen Modell unsicher oder ineffektiv sein.
- Messungen an den in der Anleitung angegebenen Orten und Rotorpositionen durchführen.
- Stellen Sie sicher, dass die Messerfächer, Gegenmesserhalter und Federn sauber und unbeschädigt sind.
- Überprüfen Sie die Rotor- oder Achsverschiebung, bevor Sie Federn verwenden, um einen unregelmäßigen Abstand zu korrigieren.
- Verwenden Sie kalibrierte Werkzeuge und protokollieren Sie die endgültigen Messungen.
- Nach dem Anziehen überprüfen Sie die Distanz erneut, da die Klemmkraft den festen Messer bewegen kann.
Das Drehmoment hängt auch von der Schraubenqualität, dem Schraubenzustand, der Schmierung, dem Verriegelungsmethode und dem Jointentwurf ab. Die Wiederverwendung verlängerten oder beschädigter Bolzen kann den Klemmdruck verlieren, selbst wenn der Drehmomentschlüssel das Zielmaß erreicht.
Nachschleifen, Drehen oder Ersetzen?
| Blatzzustand | Wahrscheinliche Maßnahme | Erforderliche Überprüfung |
|---|---|---|
| Ein Kantenrand abgenutzt; die verbleibenden Kanten nicht verwendet | Drehen Sie das Messer, wenn der Messerentwurf dies zulässt | Keine Risse, Verformungen, Sitzschäden oder Mindestgrößenverletzungen |
| Gleichmäßiger Randverschleiß mit ausreichendem Schleifspielraum | Mit einem genehmigten Verfahren recyceln | Endmaße, Kantenform, thermische Schäden und Paarigkeitsgenauigkeit |
| Kleine lokale Streifenabfälle | Technische Bewertung vor Wiedershreddern oder Ersetzung | Rissausbreitung, Ursache, verbleibender Abschnitt und Rest |
| Tiefe Riss, große Bruchfläche oder verbogener Schneidrad | Ersetzen und untersuchen Sie den Ausfall | Kontamination, Material, Wärmebehandlung, Füllung, Drehmoment und Ausrichtung |
| Hole, Spurwelle, Schlitz oder Befestigungssurface beschädigt | Ersetzen, es sei denn, eine genehmigte Reparatur besteht. | Drehmomentübertragung, Passung und Achtkondition |
| Klingen unter der minimale zulässigen Größe | Ersetzen Sie | Bitte verwenden Sie keine ungenehmigten Schalldämpfer oder Verstellung der Spalten. |
Die Körnung ändert die Klingendimensionen. Eine Charge sollte konsistent verarbeitet und gemessen werden, damit mischteure Höhen oder Stärken keine ungleichmäßige Belastung verursachen. Für Ersatzmöglichkeiten siehe unsere Plastikshreddermesser.
Vorlaufprüfung und kontrollierte Testdurchführung
- Stellen Sie sicher, dass alle Messer, Gegenmesser, Abstandhalter, Siebe, Befestigungselemente, Schutzeinrichtungen und Abdeckungen montiert sind.
- Entfernen Sie Werkzeuge, lose Teile, Hebezeuge und Reinigungsmedien aus dem Kammer.
- Wo es die Konstruktion erlaubt, drehen Sie den Stator manuell durch einen vollständigen Zyklus und bestätigen Sie, dass kein Kontakt besteht.
- Wiederherstellen Sie die Schutzeinrichtungen und stellen Sie sicher, dass Personal entfernt ist, bevor Sie die Schließungen gemäß der Baupraxis entfernen.
- Jog or run the machine empty using the manufacturer’s startup procedure.
- Bei Kontakt, ungewöhnlichem Geräusch, Vibration, Temperaturanstieg oder abnormalem Motordurchfluss sofort anhalten.
- Introduzieren Sie eine kleine, saubere Menge an normalem Rohmaterial und beobachten Sie die Schnittqualität und die Belastung.
- Bei spezifiziertem initialer kontrolliertem Lauf überprüfen Sie die Befestigungselemente, die Undichtigkeit, die Temperatur und den Zustand der Klingen erneut.
Vorbeugemaintenplan
Verwenden Sie Betriebszustand und Produktionsdaten, um Intervalle einzustellen. Kalenderschichten können irreführend sein, da eine Anlage saubere Folie verarbeitet und eine andere abrasive, kontaminierte starre Abfälle behandelt.
| Intervall | Empfohlene Prüfungen |
|---|---|
| Jede Schicht oder Startaufnahme | Lärm, Vibrationen, Motorlast, Schnittqualität, Undichtigkeiten, Schutzeinrichtungen und sichtbares Kammerabfall |
| Geplante Inspektion | Kantengrenzen, Gegenmesser, Sieb, Befestigungen, Verpackung, Taschenzustand und Verunreinigungen |
| Nach einem Stau oder Fremdkörperereignis | Stopp und Inspektion der Schneidwerkzeuge, Welle, Lager, Sieb, Gegenmesser und Antrieb vor dem Neustart |
| Bei Schneiden oder Austausch der Klinge | Position, Abmessungen, Drehmoment, Spiel, Verschleißmodus und verwendete Teile aufzeichnen |
| Trendanalyse | Vergleichen Sie die Lebensdauer, verarbeitete Tonnen, Energieverbrauch, Ausfallzeiten und Fehlerorte |
Wie man die Lebensdauer von Shredderklingen verlängert
- Entfernen Sie Metalle und andere harte Verunreinigungen, bevor sie den Shredder erreichen.
- Halten Sie die Beschickung innerhalb der genehmigten Größe und der Ladebegrenzung des Maschinen.
- Vermeiden Sie die Fortsetzung des Betriebs nach Vibrationen, Klingenkontakt oder einem schweren Stau.
- Halten Sie die Klingen Taschen und Gegenmesserträger sauber und flach.
- Drehen Sie die Mehrkantmesser vor dem schweren Verschleiß der Sitzung oder der Erhöhung der Antriebslast.
- Bewahren Sie zusammen mit dem Schneidssystem Hydraulikpusher, Sieb, Lager und Wellen auf.
- Lagern Sie ein passendes Ersatzset in einem trockenen, geschützten Regal mit seinen Zeichnungen und Inspektionsberichten auf.
- Verwenden Sie Fehlerbilder und Servicenachweise, wenn Sie das nächste Klingenset spezifizieren.
Besuchen Sie unser vollständiges Bereich der Recyclingmaschinenmesser für Shredder, Brecher und Granulatoranwendungen.
Hochwertige Ersatzmesser beschaffen
Wenn ein Austausch ansteht, bestimmt die Messerqualität, wie lange die neue Schneide hält. Achten Sie auf maßgefertigte Messer aus D2-, DC53- oder SKD-11-Werkzeugstahl, wärmebehandelt für Ihren spezifischen Einsatzstoff.
- D2 vereint Verschleißfestigkeit und Zähigkeit für allgemeine Hartkunststoffe.
- DC53 bringt zusätzliche Zähigkeit für abrasives, glasgefülltes Material.
- SKD-11 eignet sich für Hartkunststoffe mit Bedarf an feiner, langlebiger Schneide.
Senden Sie Ihre Messerzeichnung oder ein Muster — oder Marke und Modell Ihres Shredders — damit das Ersatzteil exakt zu Länge, Breite, Dicke, Schraubenlöchern und Schneidenwinkel passt. Ein Messer, das ohne Nacharbeit sitzt, hält das Spaltmaß, von dem Ihre Schnittqualität abhängt. Eine vollständige Übersicht der Messerstahlsorten und ihrer Anpassung an Ihr Material finden Sie in unserem Leitfaden zu Klingenstählen für das Kunststoffrecycling.
Häufig gestellte Fragen (FAQ)
Wie oft sollten Shredder-Messer ersetzt werden?
Es gibt keinen universellen Intervall. Verfolgen Sie die verarbeitete Tonnenmenge, Betriebsstunden, Motorbelastung, Ausgangsqualität und gemessene Abnutzung. Ersetzen oder drehen Sie die Messer vor dem schweren Verschleiß des Messerfußes, Gegenmesser, Sieb oder Antriebssystems.
Welcher ist der richtige Abstand zwischen Shredder Klinge und Gegenmesser?
Verwenden Sie das angegebene Spektrum für die genaue Shreddermodell. Der Abstand hängt von der Schneidengeometrie, dem Rohstoff, dem Rotorabstand und den Betriebsbedingungen ab. Ein allgemeiner Wert, der von einer anderen Maschine kopiert wurde, kann eine schlechte Schnittqualität oder Schneidenkontakt verursachen.
Können abgenutzte Shredderblätter nachgeschärft werden?
Viele Messer können nachschleifen werden, wenn sie ausreichend dimensionale Spiel haben und keine disqualifizierenden Risse, Verformungen oder Montageschäden aufweisen. Das gesamte Set sollte nach dem Schleifen vermessen werden, damit die Messerhöhe, Dicke und der Spielraum konsistent bleiben.
Können Ersatzmesser von verschiedenen Herstellern gemischt werden?
Nur wenn der Maschinenhersteller oder der verantwortliche Ingenieur die Kompatibilität bestätigt. Geometrie, Dicke, Masse, Härte, Wärmebehandlung und Montage-Toleranzen müssen übereinstimmen. Ungeprüftes Mischen kann ungleichmäßige Beladung, Stapelfehler oder Interferenzen verursachen.
Warum lösen sich die Bolzen der Shredderblätter?
Mögliche Ursachen sind verschmutzte oder beschädigte Messerhalterungen, falsche Schrauben, falsche Schmierung, wiederverwendete verlängerte Bolzen, falscher Drehmoment, Vibration, Überlastung oder beschädigte Schraubverbindungen. Beheben Sie die Ursache an sich, anstatt einfach mehr Drehmoment anzuwenden.
Was sollte nach einem Messerwechsel überprüft werden?
Überprüfen Sie die Messerorientierung, den Schneidstock, die Befestigungen, den Drehmoment, den Freilauf des Gegenmessers, die freie Rotation, die Schutzeinrichtungen und das Entfernen von Werkzeugen. Führen Sie einen kontrollierten Leerlauftest durch und geben Sie dann eine kleine Menge des normalen Rohstoffes hinzu, während Sie den Geräuschpegel, die Vibration und den Motorlastmonitoring überwachen.
Anfragen Sie Ersatzklingen oder Servicestütze
Senden Sie das Muster des Shredders, das Schnittblattdiagramm oder die Abmessungssamples, Informationen über das Material, den aktuellen Betriebszustand und klare Fotos der Abnutzung oder Risse. Unser Team kann die Ersatzoptionen überprüfen und die erforderlichen Informationen für ein passendes Schneidset identifizieren.
