
쇼드러 벨트 교체는 제어된 유지보수 작업이고, 단순한 부품 교체가 아닙니다. Before opening the cutting chamber, isolate every energy source, document the existing blade arrangement, inspect the rotor and counter knives, and confirm the manufacturer’s torque and clearance specifications. After installation, turn the rotor manually where the machine design permits, complete a guarded no-load test, and only then reintroduce material gradually.
이 가이드는 단축인대와 다축인대 산업용 쇼트처 머신에 대한 실질적인 유지보수 프레임워크를 제공합니다. 이는 머신 매뉴얼, 현장 잠금 절차 또는 자격을 갖춘 서비스 인력의 작업을 대체하지 않습니다. 스틸 등급을 선택하거나 새로운 채터 세트를 주문하는 경우, 먼저 저희의 산업용 쇼트처 채비 선택 가이드.
언제 썬더 날개에 주의가 필요한가요?
빗자루가 부서질 때까지 기다리지 마십시오. 빗자루 상태는 처리된 톤수, 작동 시간, 모터 부하, 출력 품질 및 검사 결과를 이용해 추적해야 합니다. 하나의 지표가 변할 수 있는 원인이 여러 가지 있으므로 부품을 교체하기 전에 전체 절단 시스템을 검사하십시오.
| 변경 사항 확인 | 가능한 원인 | 긴급 검사 |
|---|---|---|
| 높은 모터 전류 또는 더 긴 사이클 시간 | 불량한 칼날, 과도한 공급, 감긴 재료 또는 잘못된 간격 | 날개 가장자리, 하이드로 푸셔, 챔버 축적 및 대칭 칼 |
| 불규칙한 스티프 대신 깨끗한 잘리기 | 둥근 가장자리 또는 날개-대칭칼 간격이 과도합니다 | 경계 조건, 고정 칼 위치 및 부착 표면 |
| 더 많은 부유물, 먼지 또는 열 | 반복적인 마찰, 완칙한 가장자리, 스크린 손상 또는 과처리 | 스크린, 절단 간격, 로터 속도 및 재순환 |
| 새로운 진동 또는 두드러짐 | 불안정한 부품, 깨진 커터, 쌓기 오류, 베어링 또는 정렬 문제 | 즉시 멈추고 점검한 후 다시 시작하세요 |
| 회전자 전체 퍼짐 불균일 | 불균일한 공급, 로터 이동, 축 변형 또는 칼날-자리 오염 | 식입 모양, 칼날 축, 베어링, 잘라내기 장치, 패스터 |
| 시각적 균열, 누락된 모서리 또는 변형된 날개 | 충격, 오염, 적합하지 않은 재료 또는 설치 오류 | 기계를 운영에서 제외하고 고장을 조사하십시오. |
안전 준비 shredder 열기 전
Shredders can retain electrical, hydraulic, pneumatic, gravitational and mechanical energy after the main disconnect is switched off. Follow your site’s written energy-control procedure and applicable regulations. OSHA’s 위험 에너지 통제 가이드 lockout/tagout의 목적을 설명하며, 그 기계 보호 자원 위험 이동 부품에 대한 접근을 다룹니다.
- 공급을 중지하고 승인된 중지 시퀀스를 사용하여 캔터를 비우게 합니다.
- 모든 에너지원을 식별하십시오. 예를 들어, 저장된 수압, 높은 캡, 플라이율, 공중 회전기 조립.
- 현장 절차에 따라 개인 잠금과 태그를 적용합니다.
- 저장된 에너지를 해제하거나 제한하고, 에너지가 없는 상태를 확인합니다.
- 캡, 축, 중량 부품을 등급 장비로 블록하거나 지원합니다.
- 날이나 작업에 적합한 절단 방지 도구와 보호 장비를 사용합니다.
- 해체 전에 원래 날, 공간, 쇼트, 고정 장치 배치를 사진촬영하고 표시합니다.
대형 축과 커팅 스택은 수백 킬로그램의 무게를 가집니다. 문서화된 들어올리기 계획, 등급 들어올리기 점과 충분한 용량을 가진 장비를 사용합니다. 절대로 손을 공중 축이나 날 패크 아래에 두지 마십시오.
도구와 준비 사항
- 현재 기계 매뉴얼, 날 설계도 및 조립도
- lockout/tagout 장비와 에너지가 없는 상태 확인 도구
- 등급 들어올리기 장비, 지지대 및 날 처리 장치
- 정밀 톱니계와 제조업체의 조이기 시퀀스
- OEM에 필요한 feeler gauge, true 레이즈, 디알 인디케이터 및 측정 도구
- 정밀 설치면을 손상하지 않는 청소 도구
- 지정된 경우 새로 승인된 고정 장치, 잠금 장치, 쇼트와 실리콘
- 날개 위치, 크기, 손상, 토큰 및 시작 결과의 검사 시트
단일 축 쇼드러 날개 회전 및 교체
많은 단일 샤프트 분쇄기 사각 루터 날이 두 개나 네 개의 사용 가능한 가장자리를 가지고 있습니다. 날이 크기 제한 내에 있고 양극이 없으며 변형이나 배치 손상이 없다면, 사용되지 않은 가장자리로 회전시키면 새로운 세트를 설치하지 않고 절단 성능을 회복할 수 있습니다.
- 현재 상태를 기록하세요. 가장자리 위치, 경화 패턴, 찍힌 부분 및 이상적인 축적된 위치를 기록하세요.
- 로터를 안전하게 노출하세요. OEM 절차를 사용하여 캡션을 열고 기계적으로 고정하세요.
- 실질적으로 하나씩 날을 제거하세요. 이는 위치 정보를 보존하고 불규칙한 경화를 쉽게 추적하게 합니다.
- 날 포켓과 랜드를 청소하세요. 칼 아래에 있는 플라스틱, 금속 조각 또는 튀어나온 손상 물질은 칼이 완전히 삽입되는 것을 방지하고 조기 파손을 유발할 수 있습니다.
- 포켓과 고정장치를 검사하세요. 끓는, 양극이, 벗어진 랜드, 늘어진 볼트 또는 손상된 위치 표면을 찾아보세요.
- 날을 회전하거나 교체하세요. 로터 드로잉과 일치하는 방향을 유지하세요. 지형이나 승인되지 않은 두께를 혼합하지 마세요.
- 승인된 고정장치를 설치하세요. 주름이나 랜드로크링 제품은 클램프 부하를 변경하며 제조업체의 지시와 일치해야 합니다.
- 지정된 순서로 조이세요. 기계 특정 토큰을 사용하세요. 볼트 직경에 기반한 일반적인 값만으로는 사용하지 마세요.
- 상대 날을 검사하고 조정하세요. 모든 필요한 로터 위치에서 공간을 측정하고 축출을 고려하세요.
- 반복하고 문서화하세요. 모든 회전하거나 교체된 위치를 기록하여 모든 가장자리가 일관되게 관리될 수 있도록 합니다.
이중 및 다중 축 컷터 스택 서비스
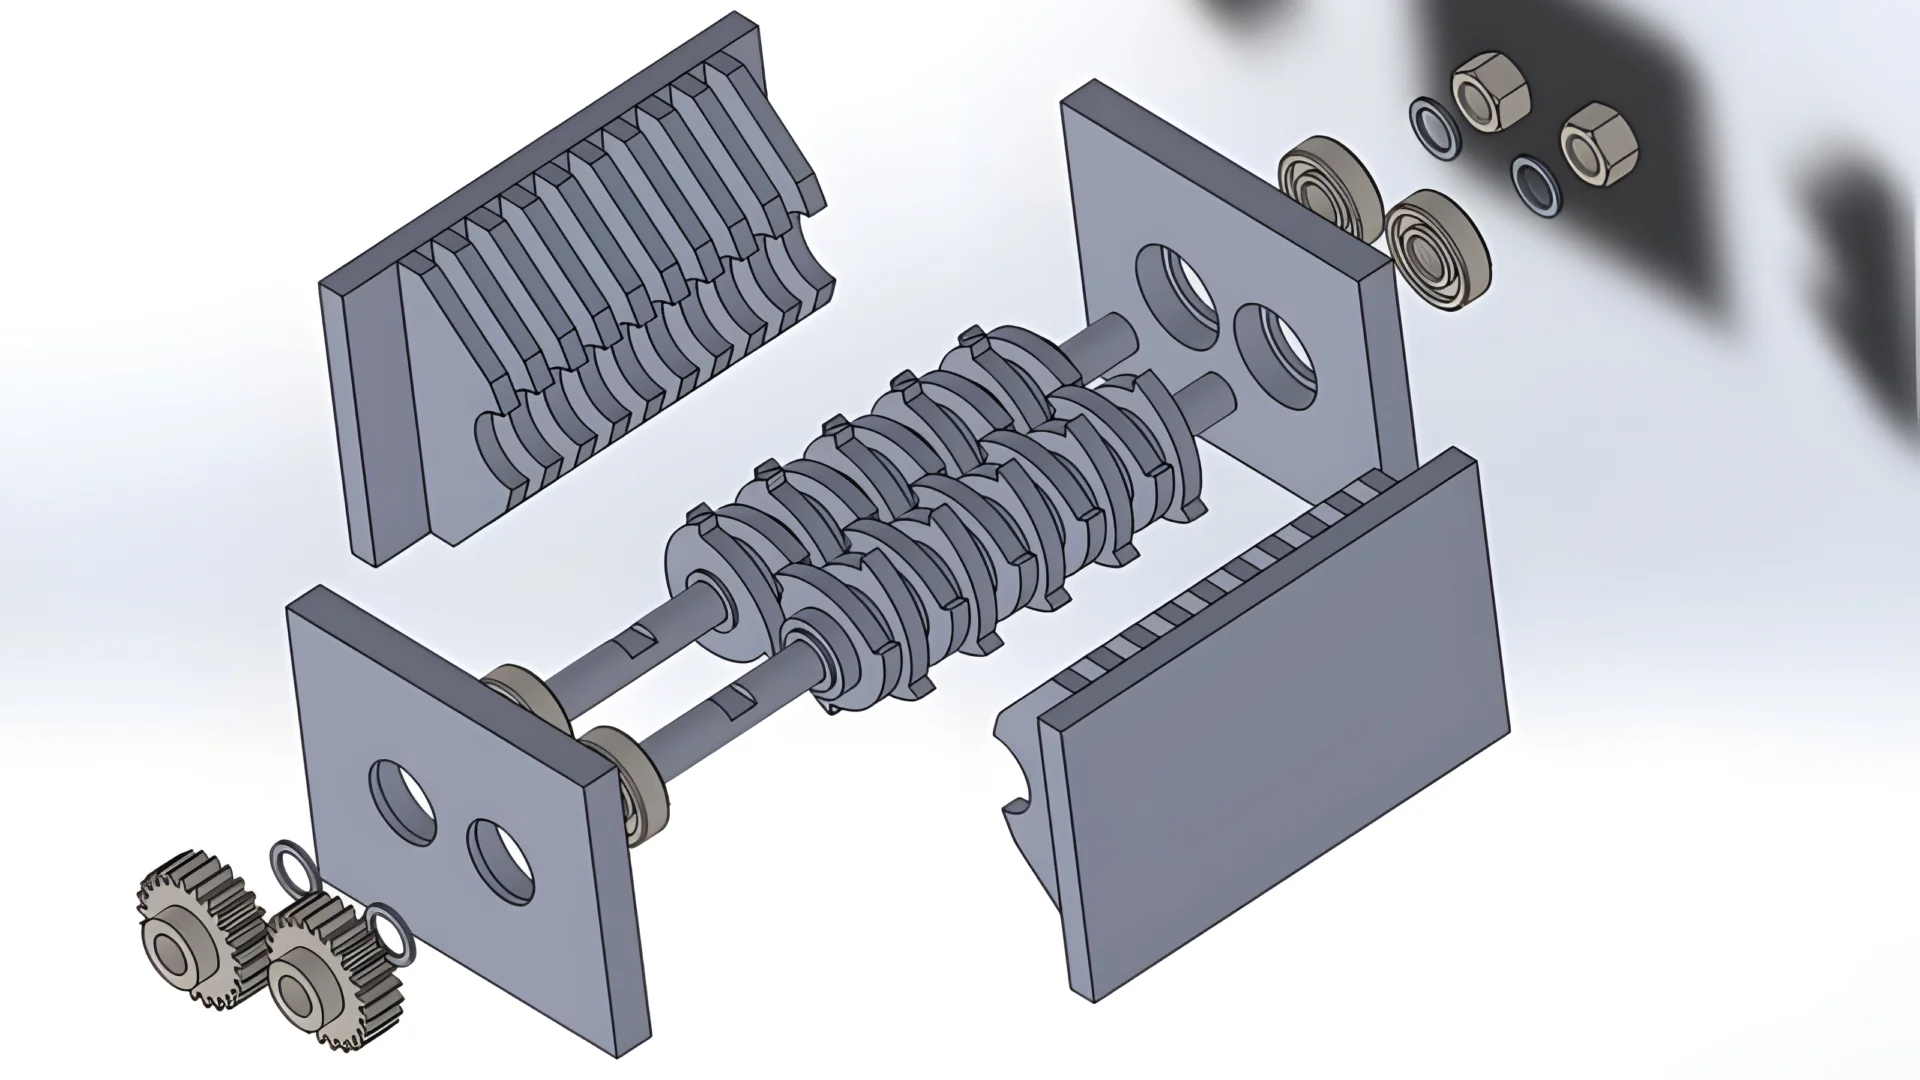
ㅏ 이중 축 쇼드러 일반적으로 교차로 겹치는 절단면과 간격을 사용합니다. 절단면의 폭, 절단면의 방향, 훅 작동 시점, 축의 위치가 절단면이 올바르게 잘리는지 결정합니다. 이는 직사각형 칼을 회전시키는 것보다 복잡하며, 전체 축 조립을 제거해야 할 수도 있습니다.
- 제거 전에 각 축, 컷터, 스페이서 및 끝 구성 요소를 표시하세요.
- 로스너를 풀기 전에 조립된 스택과 노출된 축 참조를 측정하세요.
- 축을 지지하고 승인된 순서에 따라 베어링, 기어, 랜드 또는 리터너를 제거하세요.
- 올리거나 분리할 때 커터 가장자리와 정밀 축 표면을 보호하세요.
- 커터 두께, 간격 두께, 공터, 키웨이나 스플라인, 축 이동량 및 베어링 상태를 검사하세요.
- 교환할 커터와 간격을 일치한 셋으로 그룹화하세요; 쌓인 두께 변화는 엔드 클리어런스와 커터 정렬을 변경할 수 있습니다.
- 도면에 나타난 것과 같이 힙 패턴과 커터 타이밍을 재조립하세요.
- 전력을 다시 연결하기 전에 축 회전과 상호작용을 전환 회전 전에 확인하세요.
도면, 들어올리기 고정 장치 또는 스택 스펙스가 없으면, 기억으로 구성을 재구성하는 대신 쇼더 제조업체나 인정된 서비스 제공업체에게 연락하세요.
블레이드 클리어런스, 볼트 토크 및 정렬
일반적인 쇼더 블레이드 간격은 없습니다. 올바른 클리어런스는 기계 설계, 블레이드 기하학, 재료 두께, 루터 이동량, 열 상태 및 목표 출력에 따릅니다. 한 가지 고정 플라스틱 쇼더에서 사용된 값은 다른 모델에서 안전하거나 효과적이지 않을 수 있습니다.
- 매뉴얼에 명시된 위치와 루터 위치에서 측정하세요.
- 블레이드 자리, 반대 칼 지지대 및 실리콘은 깨끗하고 손상되지 않았는지 확인하세요.
- 실리콘을 사용하여 불규칙한 간격을 수정하기 전에 루터나 축 이동량을 검사하세요.
- 정밀 도구를 사용하고 최종 측정치를 기록하세요.
- 조이스틱을 조이면 고정 칼이 이동할 수 있으므로, 조이스틱을 조이면 클리어런스를 다시 확인하세요.
토크는 볼트 등급, 랜드 상태, 보수, 잠금 방법 및 조인트 설계에 따릅니다. 늘어났거나 손상된 볼트를 재사용하면 토크 루버가 목표 읽기를 달성했을 때도 클램프 로드가 손실될 수 있습니다.
재가공, 회전하거나 교환하시겠습니까?
| 블레이드 상태 | 가능한 조치 | 필요한 검사 |
|---|---|---|
| 한쪽 가장자리가 닳았고, 나머지 가장자리는 사용되지 않았다면 | 블레이드 설계가 허용되면 회전하세요. | 없는 양극, 변형, 좌석 손상 또는 최소 크기 위반 |
| 균일한 가장자리 손상과 충분한 간격 조정 | 인증 절차를 사용하여 재가공 | 최종 크기, 가장자리 기하학, 열 손상 및 일치된 세트의 일관성 |
| 작은 지역적인 치여 | 재가공 또는 교체 전의 공학 평가 | 불연장, 근본 원인, 남은 부분 및 균형 |
| 심한 양극, 큰 파손 또는 변형된 날 | 파손을 조사하고 교체 | 오염, 재료, 열처리, 주머니, 토크, 정렬 |
| 구멍, 스크류, 키웨이 또는 부착 표면 손상 | 인증된 수리가 없는 경우 교체 | 모멘트 전달, 적합성 및 축 상태 |
| 날이 최소 허용 크기 아래 | 교체 | 인증되지 않은 씰이나 간격 변경으로 보상하지 마세요 |
솔질은 칼날 크기를 변경합니다. 한 세트는 일관되게 처리하고 측정해야 하므로 혼합된 높이나 두께는 불균일한 부하를 유발하지 않습니다. 교체 옵션에 대해서는 저희를 참조하십시오. 플라스틱 쇼트너 교체 블레이드.
시동 전 검사 및 제어된 테스트
- 모든 절단 도구, 반대 칼, 간격 조절 장치, 보호망, 고정 장치, 보호대 및 덮개가 설치되었는지 확인하십시오.
- 도구, 불량 부품, 들어올리기 장치 및 청소 물질을 캐뮤어에서 제거하십시오.
- 설계가 허용하는 경우, 셀프를 완전한 주기를 통해 수동으로 회전시키고 접촉이 없는지 확인하십시오.
- 현장 절차에 따라 잠금 장치를 제거하기 전에 경비 인력을 재배치하고 보안 장치를 재설치하십시오.
- 제조업체의 시동 절차를 사용하여 공기로 운전하십시오.
- 접촉, 이상한 소리, 진동, 온도 상승 또는 이상한 모터 전류가 있으면 즉시 정지하십시오.
- 일반 원료의 작은, 깨끗한 양을 도입하고 절단 품질과 부하를 관찰하십시오.
- 초기 제어된 운전 후에 지정된 경우, 고정 부품, 유출, 온도 및 날의 상태를 다시 검사하십시오.
예방적 유지보수 일정
상태와 생산 데이터를 사용하여 간격을 설정하십시오. 일정한 일정만으로는 오해의 소지가 있을 수 있으며, 한 공장이 깨끗한 필름을 처리하는 반면 다른 공장은 가혹한, 오염된 고정된 폐기물을 처리할 수 있습니다.
| 간격 | 추천 사항 |
|---|---|
| 각 셔프나 시작 시 | 소음, 진동, 모터 부하, 절단 품질, 누출, 보호 장치 및 시각적으로 보이는 챔버 축적 |
| 예정된 점검 | 날짜 가장자리, 반대 날, 스크린, 고정 장치, 포장, 포켓 상태 및 오염물 |
| 혼동이나 외부 물체 이벤트 후 | 재시작 전에 절삭기, 축, 베어링, 스크린, 반대 날 및 드라이브를 점검하십시오 |
| 날짜 회전 또는 교체 시 | 위치, 크기, 토큰, 공간, 경과 모드 및 사용된 부품을 기록하십시오 |
| 추세 검토 | 서비스 수명, 처리 톤, 에너지 사용, 중단 시간 및 실패 위치를 비교하십시오 |
셔드 블레이드 수명을 연장하는 방법
- 절단기로 들어갈 전에 금속 및 기타 딱딱한 오염 물질을 제거하십시오.
- 기계의 승인된 크기와 적재 제한 내에 공급을 유지하십시오.
- 진동, 날짜 접촉 또는 큰 혼동 후에 계속 운영을 피하십시오.
- 날짜 포켓과 반대 날 지지대를 깨끗하고 평평하게 유지하십시오.
- 중요한 손상이 좌석을 손상시키거나 드라이브 부하를 증가시키기 전에 다중 날짜 날을 회전하십시오.
- 절삭 시스템과 함께 히드랙시스 푸시어, 스크린, 베어링 및 축을 유지하십시오.
- 그림 및 점검 보고서와 함께 건조하고 보호된 랙에 일치하는 예비 세트를 보관하십시오.
- 다음 블레이드 세트를 지정할 때 실패 사진과 서비스 기록을 사용하십시오.
우리의 전체 재활용 기계 칼날 범위 쇼더, 크러셔, 그란ولا이터용으로 사용됩니다.
자주 묻는 질문
일반적인 간격은 없습니다. 처리된 톤수, 작업 시간, 모터 부하, 출력 품질 및 측정된 경사를 추적하세요. 경사대, 반대 날, 스크린 또는 드라이브 시스템에 심한 경사가 발생하기 전에 날을 교체하거나 회전하세요.
사용할 수 있는 범위를 정확한 쇼더 모델에 맞게 지정하세요. 공간은 날이 있는 지형, 원료, 루터 오버헬스, 작동 조건에 따라 달라집니다. 다른 기계에서 복사한 일반적인 값은 나쁜 절단이나 날과의 접촉을 유발할 수 있습니다.
많은 날이 충분한 크기 공간이 있고 결함이나 변형, 설치 손상이 없다면 다시 갈아서 사용할 수 있습니다. 갈아서 사용한 후 전체 세트를 재측정하여 날 높이, 두께 및 간격이 일관되도록 해야 합니다.
기계 제조업체 또는 책임 기술자가 호환성을 확인한 경우에만 적용됩니다. 기하학적 치수, 두께, 무게, 경도, 열처리 및 조립 허용 오차는 모두 일치해야 합니다. 확인되지 않은 혼합은 불균일한 하중, 쌓기 오류 또는 간섭을 유발할 수 있습니다.
가능한 원인에는 더러운이나 손상된 낫 자리, 잘못된 고정 부품, 잘못된 주름, 재사용된 늘어진 볼트, 잘못된 톱니력, 진동, 과부하 또는 손상된 톱니가 포함될 수 있습니다. 단순히 톱니력을 더 높이는 대신, 근본 원인을 수정해야 합니다.
날개 방향, 컷터 스택, 고정 부품, 토크, 반대 날 Clearance, 자유 회전, 보호 장치 및 도구 제거를 확인하세요. 제어된 비로드 테스트를 완료한 후, 소량의 일반 원료를 도입하면서 소리, 진동 및 모터 부하를 모니터링하세요.
대체 날이나 서비스 지원을 요청하십시오.
쇼더 모델, 날 그래픽이나 샘플 크기, 원료 정보, 현재 사용 기간 및 난사나 파손의 명확한 사진을 보내 주십시오. 우리 팀은 대체 옵션을 검토하고 일치하는 커팅 세트에 필요한 정보를 식별하는 데 도움을 드릴 수 있습니다.
