
Înlocuirea fâșiei de tăiere a mulcitorului este o sarcină de întreținere controlată, nu un simplu schimb de piese. Înainte de a deschide camera de tăiere, izolați fiecare sursă de energie, documentați aranjamentul existent al fâșiei, inspectați roțile și foile de contră, și confirmați specificațiile de moment și golire ale producătorului. După instalare, rotați roțile manual unde permite designul mașinii, efectuați un test de încercare fără sarcină sub supraveghere, și doar apoi reintroduceți materialul treptat.
Acest ghid oferă un cadru de întreținere practică pentru mulcitori industriali cu un singur ax și cu mai multe axe. Nu înlocuiește manualul mașinii, procedura de blocare a site-ului sau lucrările efectuate de personal calificat. Dacă alegeți grupele de oțel sau comandați un nou set de tăietori, mai întâi citiți ghidul nostru de selecție a fâșiei de tăiere pentru mulcitor industrial.
Când au Nevoie Fâșii de Tăiere de Atenție?
Nu așteptați ca o fâșie să se spargă. Starea fâșiei ar trebui urmărită folosind tonajul procesat, orele de funcționare, sarcina motorului, calitatea ieșirii și descoperirile inspecției. O schimbare într-un metric poate avea mai multe cauze, așa că inspectați întregul sistem de tăiere înainte de a înlocui piesele.
| Schimbare Observată | Cauză Posibilă | Verificare Imediată |
|---|---|---|
| Curent motor mai mare sau timp de ciclu mai lung | Fâșii uzate, alimentare excesivă, material înfășurat sau golire incorectă | Marginea fâșiei, pusher hidraulic, acumularea în camera și foile de contră |
| Bandă neregulată în loc de tăieturi curate | Margini rotunde sau golire excesivă a fâșiei față de foile de contră | Starea marginii, poziția foii fixe și suprafețele de montare |
| Mai multe fărâme, praf sau căldură | Răzuit repetat, margini uzate, deteriorarea ecranei sau procesarea excesivă | Ecran, decalajul de tăiere, viteză roții și recirculație |
| Noi vibrații sau clătinări | Fixator scos, tăietor avariat, eroare de stivuire, problemă de ax sau aliniament | Opriți imediat și inspectați înainte de a reporni |
| Uzura neregulată pe roată | Alimentare neregulată, deflexie ax, contaminarea locului de montare al fâșiei sau eroare de instalare | Paternul de alimentare, buzunarele de tăietor, bețile și separatoarele |
| Crăpare vizibilă, colț lipsă sau fâșie deformată | Impact, contaminare, material neadecvat sau eroare de instalare | Eliminați mașina din serviciu și investigați eșecul |
Swipe horizontally to view the full table.
Pregătirea de Siguranță înainte de Deschiderea Mulcitorului
Mulcitorii pot reține energie electrică, hidraulică, pneumatică, gravitațională și mecanică după ce este schimbată comutația principală. Urmați procedura scrisă de control al energiei a site-ului dvs. și reglementările aplicabile. OSHA’s ghidare pentru controlul energiei periculoase Explică scopul izolării cu blocare/etichetării, în timp ce al său resurse de protecție a mașinii accesul la piesele mobile în pericol.
- Opri alimentarea și permite curățarea camerei folosind secvența de oprire aprobată.
- Identifica toate sursele de energie, inclusiv presiunea hidraulică stocată, covorurile ridicate, volanele și ansamblurile de rotoare suspendate.
- Aplica chei și etichete personale conform procedurii site-ului.
- Eliberează sau reține energia stocată și verifică un stadiu de zero energie.
- Căptușeală sau suporturi de acoperire, bare și componente grele cu echipament cu putere nominală.
- Utilizați instrumente de manipulare rezistente la tăiere și echipament de protecție adecvat tăiței și sarcinii.
- Fotografiază și marcăază aranjamentul original al foii de tăiere, separatoarelor, șuruburilor și al altor elemente de fixare înainte de demontare.
Baztelele mari și stivușile de tăietori pot avea greutăți de sute de kilograme. Folosiți un plan de ridicare documentat, puncte de ridicare calificate și echipament cu capacitate suficientă. Niciun moment nu plasați mâinile sub o baztele suspendată sau un pachet de tăietori.
Instrumente și Înregistrări de Preparat
- Manualul curent al mașinii, desenul foii și diagrama de montaj
- echipament de blocare/etichetare și instrumente de verificare a energiei nule
- Echipamente de ridicare standardizat, suporturi și fixeuri pentru manevrarea foilelor de tăiere
- Calibrated torque wrench and the manufacturer’s tightening sequence
- Febere, dreptungi, indicatoare cu dial și instrumente de măsurare necesare de către OEM
- Unelte de curățare care nu vor deteriora suprafețele de montaj precisă
- Noul echipament de fixare, dispozitive de blocare, șuruburi de încălțare și etanșări, unde specificat
- Foaia de inspecție pentru poziția lamei, dimensiuni, daune, moment și rezultatele de pornire
Rotirea și înlocuirea lamei mașinii de tăiere cu un singur ax
Multe tocatoare cu un singur arbore folosesc lame de rotor pătrat cu două sau patru muchii utilizabile. Dacă lama este în limitele dimensionale și nu are crăpături, deformări sau daune la montaj, rotirea acesteia către o muchie neutilizată poate restabili performanța de tăiere fără a instala un set nou.
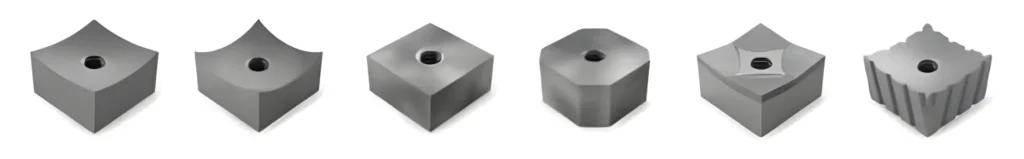
- Înregistrați starea curentă. Observați poziția muchiei, modelul uzurii, zonele cu cioburi și orice locație cu acumulări anormale.
- Expuneți rotorul în siguranță. Deschideți și asigurați mecanic camera folosind procedura OEM.
- Scoateți o lamă la un moment dat, dacă este posibil. Acest lucru păstrează informațiile de poziție și face urmărirea uzurii neregulate mai ușoară.
- Curățați buzunarul de lamă și fileurile. Plasticul, cioburile metalice sau daunele ridicate sub lamă pot preveni montarea completă și pot cauza fracturi premature.
- Inspectați buzunarul și elementul de fixare. Căutați fricțiune, crăpături, fileuri desprăjite, capse întinse sau suprafețe de localizare deteriorate.
- Rotiți sau înlocuiți lama. Păstrați orientarea consistentă cu desenul rotorului. Nu amestecați geometriile sau grosimile neaprobate.
- Montați capsele aprobate. Lubrificarea sau produsele de blocare a fileurilor schimbă sarcina de prindere și trebuie să se potrivească instrucțiunilor producătorului.
- Strângeți în secvența specificată. Folosiți momentul specific al mașinii, nu o valoare generică bazată doar pe diametrul capsei.
- Inspectați și ajustați lama de contrapondere. Măsoarați spațiul la toate pozițiile necesare ale rotorului și luați în considerare alunecarea.
- Repetați și documentați. Înregistrați fiecare poziție rotită sau înlocuită astfel încât toate muchiile să poată fi gestionate în mod consistent.
Serviciu de montaj pentru stack-ul de tăietori cu dublu și multi-ax
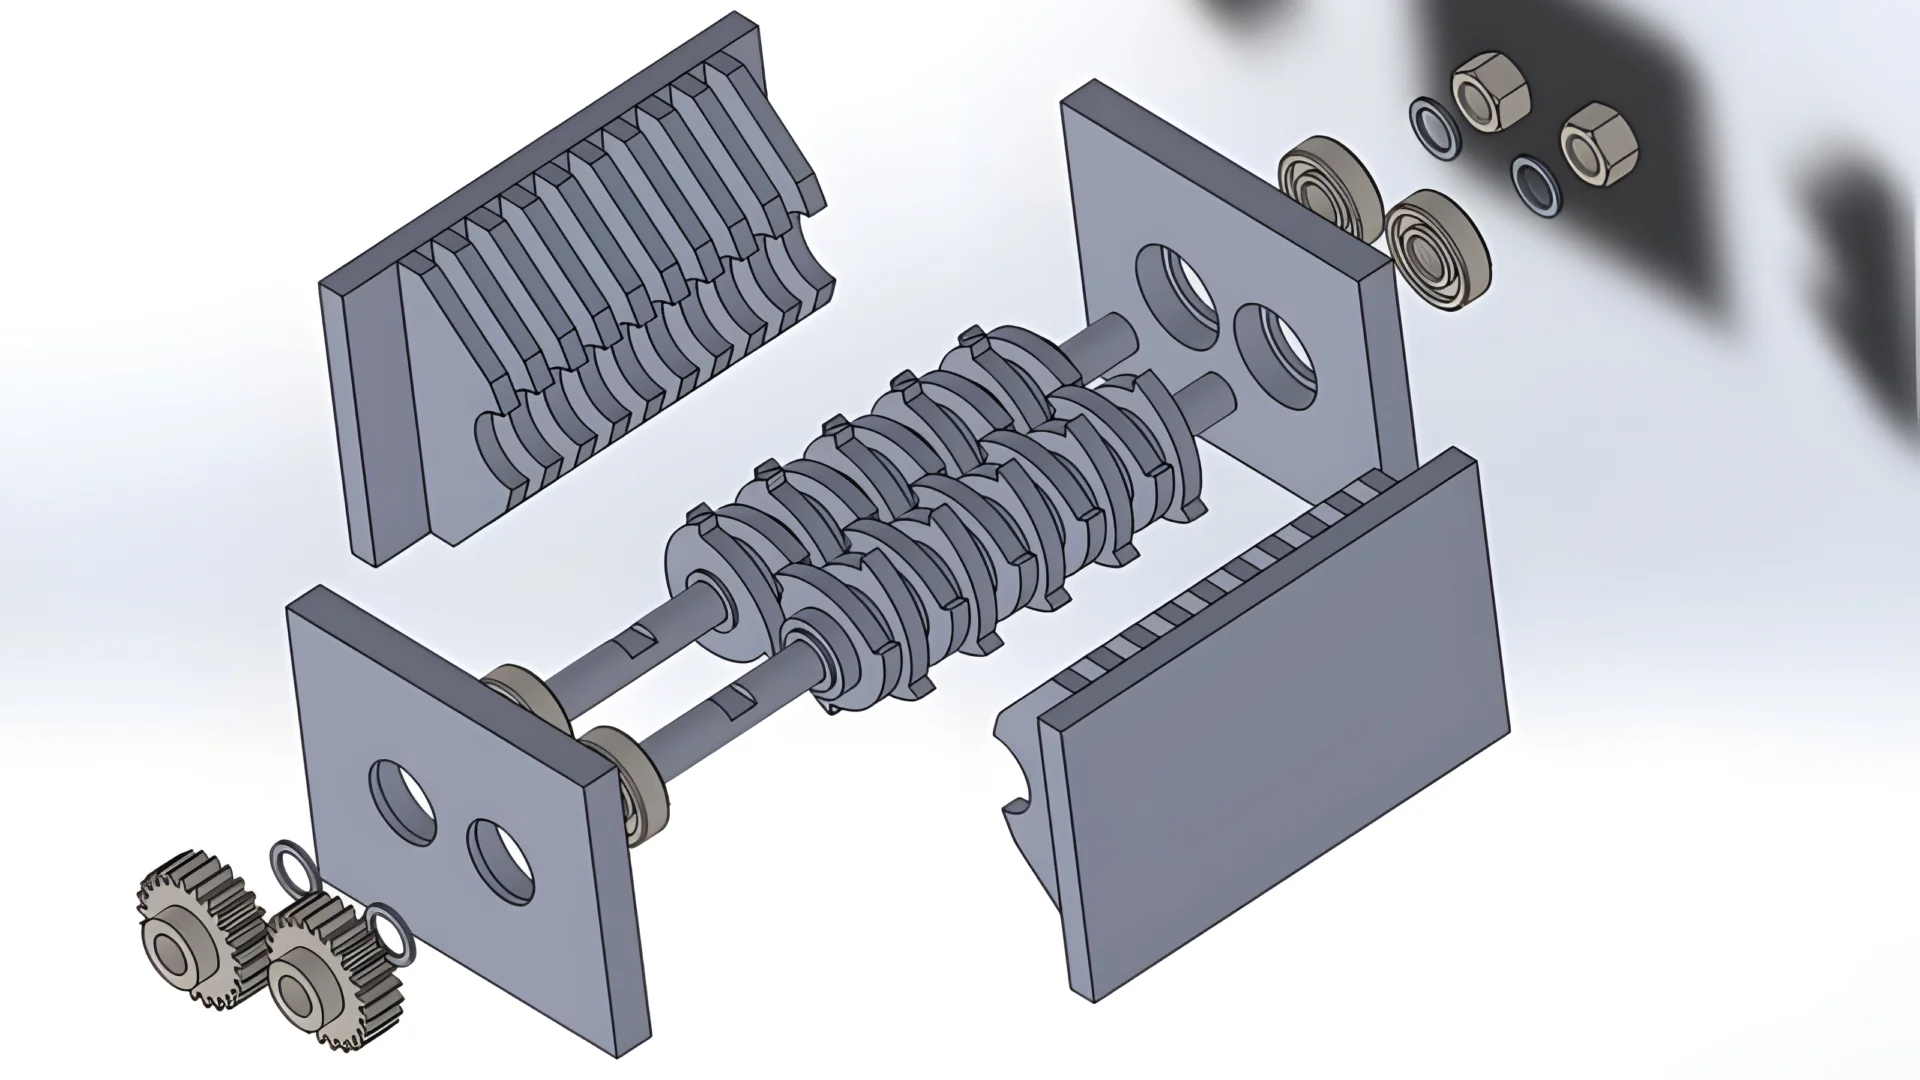
A mașină de tăiere cu dublu ax folosește de obicei tăietori interpenetrabili și spațiere. Lățimea stack-ului, orientarea tăietorului, sincronizarea hook și poziția axei determină dacă tăietorii tăie corect. Această operațiune este mai complexă decât rotirea lamelor pătrate și poate necesita îndepărtarea completă a ansamblului de axă.
- Marchează fiecare axă, tăietor, spațiator și componentă finală înainte de îndepărtare.
- Măsoarați stack-ul asamblat și referințele de axă expuse înainte de a-l deschide.
- Susțineți axa și îndepărtați bețile, roțile, sealurile sau reținătoarele doar în secvența aprobată.
- Protejarea marginilor de tăiere și a suprafețelor de precizie ale axelor în timpul ridicării și separării.
- Inspekționați grosimea tăiței, grosimea spațierului, bucla, cheura sau splinele, alunecarea axei și starea bearingului.
- Gruparea tăierilor și a spațierilor ca un set complet; variația de grosime acumulată poate schimba spațiul liber la capăt și alinierea tăierilor.
- Reasambla modelul de găleată și sincronizarea tăierilor exact cum se arată pe desen.
- Verificați rotația axului și interconexiunea prin o întregă rotație înainte de a reconecta puterea.
Dacă nu sunt disponibile desenele, fixările de ridicare sau specificațiile de depozitare în stivă, contactați producătorul de shredder sau un furnizor de servicii calificat, în loc să reconstituiți aranjamentul din memorie.
Lățimea liberă a foii, Turația șuruburilor și Alinierea
Nu există un spațiu de tăiere universal pentru foie de tăiere. Spațiul corect depinde de designul mașinii, geometria foii de tăiere, grosimea materialului, deplasarea rotorului, condițiile termice și dimensiunea țintă a ieșirii. O valoare utilizată pentru un tăietor de plastic rigid poate fi nesigură sau ineficientă pe un model diferit.
- Măsoară la locațiile și pozițiile rotoare specificate în manual.
- Verificați că locurile pentru foie, suporturile pentru cuțit opus și șuruburile sunt curate și intacte.
- Verificați deplasarea axială a rotorului sau a axei înainte de a folosi șemine pentru a corecta un spațiu inegal.
- Utiliza instrumente calibrate și înregistrează măsurătorile finale.
- După încleștarea, verifică din nou spațiul liber, deoarece forța de preluare a breloșului poate deplasa foia fixă.
Torsionul depinde și de gradul fastenerului, de condiția firului, de lubrificare, de metoda de blocare și de designul încleștării. Reutilizarea șuruburilor întinse sau deteriorate poate cauza pierderea sarcinii de preluare chiar și atunci când torcinometru atinge lectura țintă.
Regrind, Roatează sau Înlocuiește?
| Condiția foii | Acțiune posibilă | Verificare necesară |
|---|---|---|
| Unul margin uzat; restul marginelor neutilizate | Dacă designul foii permite, rotați. | Fără crăpături, deformări, deteriorări ale locului de montare sau încălcarea dimensiunii minime |
| Uscare uniformă a marginii cu suficientă cantitate de frezare | Regroare folosind o procedură aprobată | Dimensiuni finale, geometria marginii, deteriorarea prin căldură și consistența setului potrivit |
| Ciob localizat mic | Evaluare tehnică înainte de regroare sau înlocuire | Extinderea crăpăturii, cauza principală, secțiunea rămasă și echilibrul |
| Crăpătură adâncă, fractură mare sau lamă curbată | Înlocuiește și investighează eșecul | Contaminare, material, tratament termic, buzunar, moment și aliniament |
| Gaură, splină, canelă sau suprafață de montare deteriorată | Înlocuiește dacă există o reparație aprobată | Transfer de moment, ajustare și starea axei |
| Lamă sub dimensiunea minimă permisă | Înlocuiește | Nu compensa cu șuruburi de ajustare neaprobate sau modificări ale spațiului |
Swipe horizontally to view the full table.
Schimbările de frezare modifică dimensiunile lamei. Un set ar trebui să fie procesat și măsurat constant astfel încât înălțimile sau grosimea mixtă să nu creeze o încărcare neuniformă. Pentru opțiuni de înlocuire, vezi lame de înlocuire pentru tocul de plastic.
Inspecție Pre-Start și Test Controlat
- Verifică dacă toate tăietoarele, cuțitele de contrapresiune, spațierele, ecranele, elementele de fixare, gardurile și capacurile sunt montate.
- Elimină uneltele, piesele libere, dispozitivele de ridicare și materialele de curățare din camera de lucru.
- Dacă proiectul permite, rotește axa manual prin un ciclu complet și confirmă că nu există contact.
- Reinstalează gardurile și eliberează personalul înainte de a elimina blocarea conform procedurii de la locație.
- Pornește sau rulează mașina goală folosind procedura de pornire a producătorului.
- Opriți imediat dacă există contact, zgomot neobișnuit, vibrații, creșterea temperaturii sau curent motor abnormal.
- Introduceți o cantitate mică, curată de material de bază normal și observați calitatea tăierii și încărcarea.
- Reinspectați elementele de fixare, scurgerile, temperatura și starea lamei după primul rulaj controlat, dacă este specificat.
Plan de întreținere preventivă
Folosiți datele de stare și producție pentru a stabili intervalele. Planurile calendaristice pot fi înșelătoare deoarece o uzină procesează film curat în timp ce alta gestionează deșeuri rigide abrazive și contaminate.
| Interviu | Verificări recomandate |
|---|---|
| Fiecare schimb sau pornire | Zgomot, vibrații, sarcină motorie, calitatea tăierii, scurgeri, garduri și acumularea vizibilă în camera de lucru |
| Inspecție planificată | Marginea lamelor, cuțitul de contrapreună, ecran, elemente de fixare, ambalare, starea buzunarelor și contaminanții |
| După o blocaj sau eveniment cu obiect străin | Opriți și inspectați cuțitele, axa, bețile, ecranul, cuțitul de contrapreună și motorul înainte de a reporni |
| La rotația lamei sau înlocuirea acesteia | Înregistrați poziția, dimensiunile, momentul, spațiul liber, modul de uzură și piesele utilizate |
| Revizuirea tendințelor | Comparați durata de viață, tonajul procesat, utilizarea energiei, timpul de întrerupere și locațiile de eșec |
Swipe horizontally to view the full table.
Cum să prelungiți durata de viață a lamelor de măcinare
- Eliminați metale și alte contaminanți duri înainte ca aceștia să ajungă la măcinare.
- Păstrați alimentarea în limitele aprobate de dimensiune și încărcare ale mașinii.
- Evitați continuarea operațiunii după vibrații, contactul lamelor sau un blocaj major.
- Păstrați buzunarele lamei și suporturile cuțitului de contrapreună curate și plane.
- Rotiți lamelor cu mai multe margini înainte ca uzura severă să afecteze locul de montare sau să crească sarcina motorului.
- Întrețineți împreună hidraulicile de împingere, ecranele, bețile și axele cu sistemul de tăiere.
- Depozitați un set de rezervă potrivit într-un raft uscat și protejat, cu desenele și rapoartele de inspecție.
- Utilizați fotografii de eșec și înregistrările de service atunci când specificați următoarea set de lame.
Navigați prin gama noastră completă gamă de tăişuri pentru maşini de reciclare pentru aplicaţii de mărunțire, zdrobire și granulare.
Întrebări frecvente
Solicită Tăişuri de Replacare sau Suport Tehnic
Trimite modelul mărunțăritorului, desenele de tăişuri sau dimensiunile mostrelor, informațiile despre materiile prime, durata de viață actuală și fotografii clare ale uzurii sau fracturilor. Echipa noastră poate revizui opțiunile de înlocuire și poate identifica informațiile necesare pentru un set de tăişuri potrivite.
