


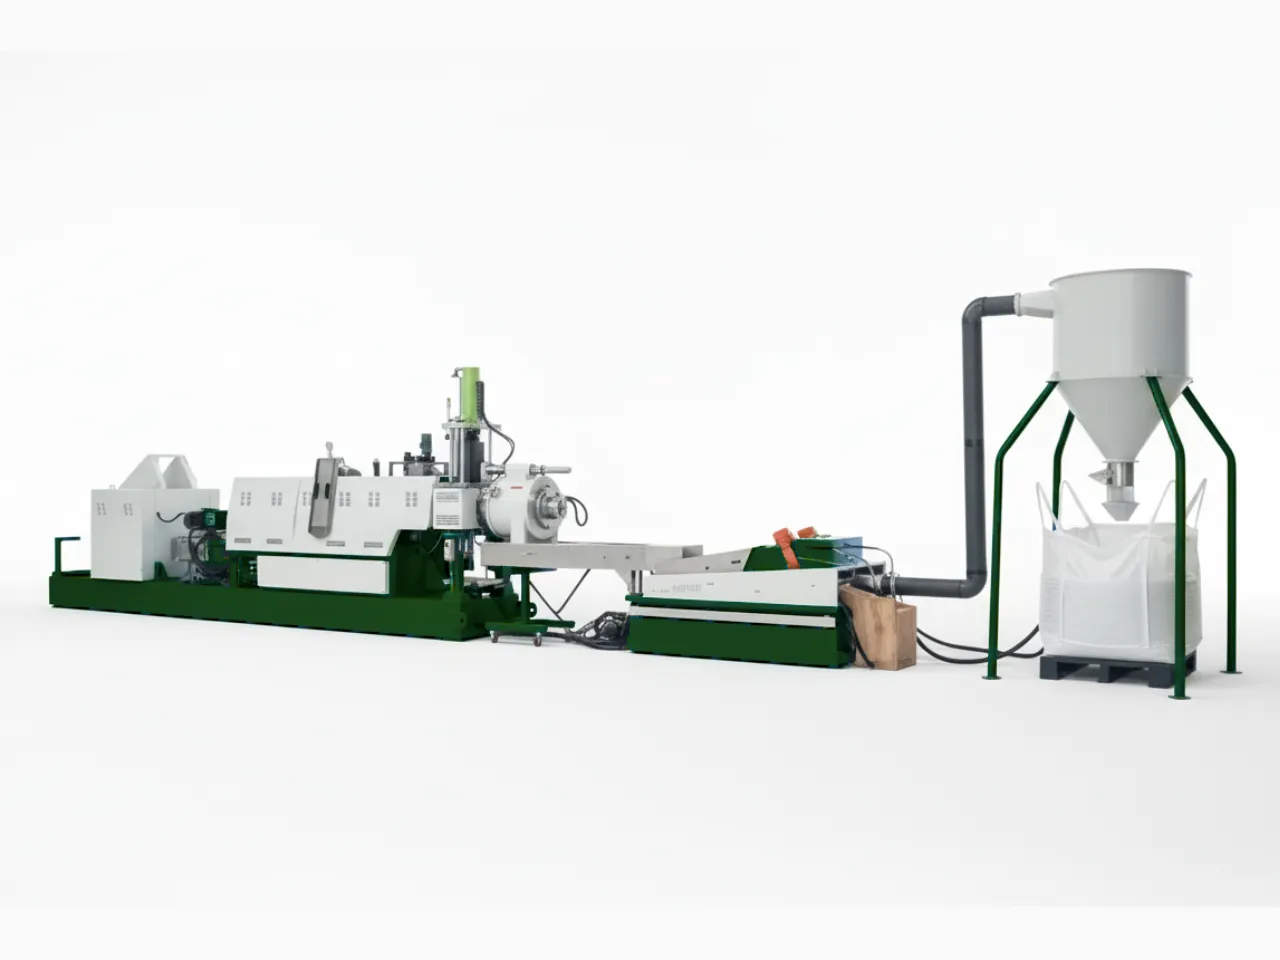
Linie de peletizare a fulgilor de sticle PET cu un singur șnec
O linie de extruder cu un singur șnec alimentată de compactor, cu degazare în vid în 2 zone și peletizare subacvatică — care convertește fulgii spălați de sticle PET în pelete rPET uniforme la 300–1.200 kg/h, limitând scăderea vâscozității intrinseci (IV) la ≤0,05 dL/g.
- Compactorul preîncălzește și densifică fulgii pentru o alimentare stabilă și consistentă a extruderului.
- Degazarea în vid în 2 zone îndepărtează umiditatea reziduală și substanțele volatile pentru a păstra IV.
- Peletizarea subacvatică produce pelete cilindrice uniforme de 3–5 mm pentru fibră, foi și turnare prin injecție.
- 300–1,200 Intervalul de debit kg/h
- ≤0.05 dL/g IV Drop (Preserved Viscosity)
- 4 etape Proces: compactare → extrudare → filtrare → peletizare
- 1 an Garanție limitată pe componentele cheie
Prezentare generală a liniei de granulare monoșnec pentru fulgi de PET
Continuous production layout engineered specifically to protect PET polymer chains from moisture-induced degradation while delivering uniform pellet output.
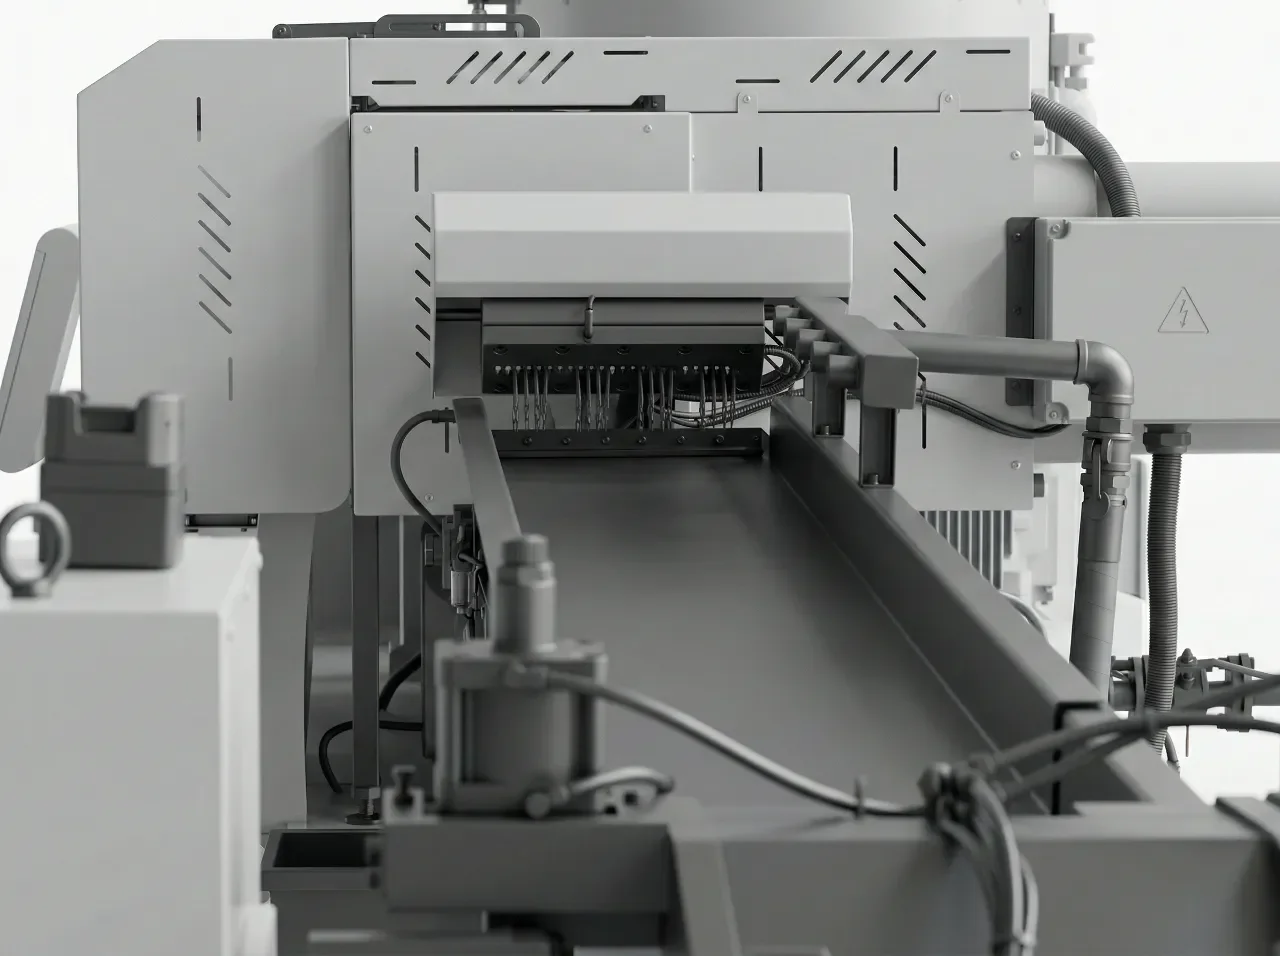
Layout complet de peletizare
Linia integrează un compactor/preîncălzitor, extruder cu un singur șnec, degazare în vid în 2 zone, filtrarea topiturii, cap de peletizare subacvatică și uscător centrifugal într-o singură dispunere continuă de producție. Fulgii de sticle PET intră pe la un capăt; peletele rPET uscate și uniforme ies pe la celălalt.
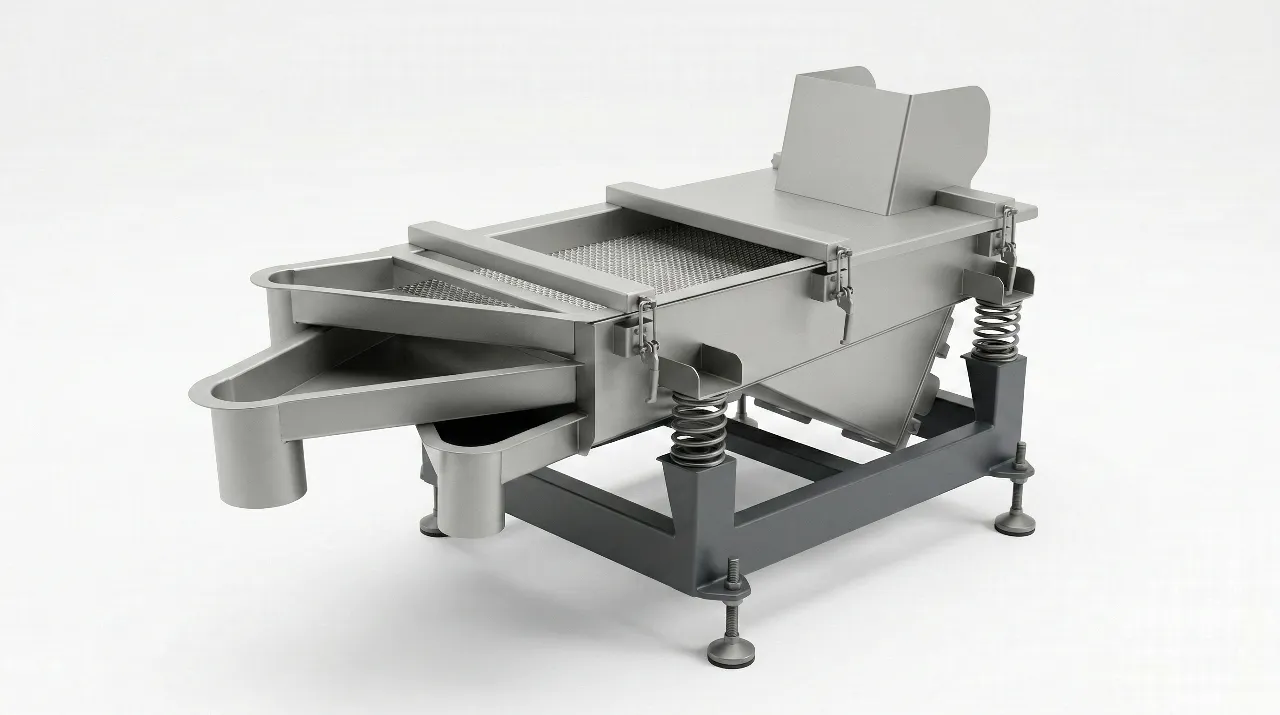
Sub-sistem de peletizare subacvatică & uscare
Peletizatorul subacvatic taie topitura în pelete cilindrice de 3–5 mm, care sunt imediat răcite în apă circulantă pentru a preveni aglomerarea. Un uscător centrifugal îndepărtează apoi umiditatea de suprafață, iar o sită vibratoare separă finețea înainte ca peletele să fie transportate pentru ambalare în saci.
Componente principale ale extruderului și degazare sub vid
Fiecare etapă a liniei este proiectată în mod special pentru cerințele termice și reologice specifice ale PET-ului reciclat.
Compactor / pre-încălzitor
Densifică fulgii liberi de PET prin căldura de frecare, reducând volumul aparent și expulzând umiditatea de suprafață înainte ca materialul să intre în cilindrul extruderului. Acest pas critic stabilizează viteza de alimentare și permite o presiune constantă a topiturii.
Extruder cu un singur șnec (oțel nitrurat)
Un șnec din oțel nitrurat rectificat cu precizie (L/D 30:1–36:1) topește și omogenizează PET-ul cu forfecare controlată — suficient de redusă pentru a limita degradarea lanțului și pierderea de IV. Temperatura de operare este de obicei 265–285 °C, în funcție de calitatea topiturii.
Degazare în vacuum cu 2 zone
Două porturi de vid independente extrag din topitură vapori de umiditate reziduală, acetaldehidă și alte substanțe volatile cu greutate moleculară mică. Împreună cu pre-uscarea compactorului, acest lucru limitează scăderea IV de obicei la ≤0,05 dL/g.
Filtrarea topiturii (schimbător automat de sită)
Un schimbător automat hidraulic de site (tip cu spălare inversă) îndepărtează continuu contaminanții solizi din fluxul de topitură fără oprirea producției. Finețea filtrului este selectabilă (40–150 µm) în funcție de cerințele de puritate ale ieșirii.
Cap de peletizare subacvatic
Cuțitul de față a matriței funcționează scufundat, răcind instantaneu fiecare șuviță în pelete cilindrice uniforme de 3–5 mm. Peletizarea răcită cu apă previne deformarea și aglomerarea, oferind un produs consistent, fără praf.
Uscător centrifugal + sită vibratoare
Un uscător centrifugal îndepărtează apa de suprafață din granule la <0,5% umiditate. O sită vibratoare din aval separă finele și bucățile supradimensionate înainte ca granulele conforme să fie transportate la umplerea sacilor mari sau depozitarea în siloz.
Principiul de extrudare și granulare a fulgilor de PET
Our PET pelletizing line follows a precise multi-stage process to convert PET flakes into high-grade pellets.
-
Feeding & Moisture Removal
Un sistem automat controlează viteza de alimentare, în timp ce un comprimator elimină umiditatea din plăci.
-
Single Screw Extrusion
Materialul PET trece prin compactare, topire și omogenizare în extruderul de înaltă performanță.
-
Procesarea în cilindru
Barilul din oțel nitridat încălzește plasticul cu control precis al temperaturii pentru topirea consistentă.
-
Degazare în vid
Această etapă îndepărtează materialele cu greutate moleculară redusă și umiditatea reziduală din PET-ul topit.
-
Filtrare a topiturii
O etapă dedicată de filtrare îmbunătățește puritatea plasticului topit înainte de peletizare.
-
Peletizare subacvatică
Sistemul de peletizare subacvatică transformă fulgii topiți de PET în granule uniforme, de înaltă calitate.
-
Drying & Bagging
Granulele sunt uscate prin un siftere vibrante și un uscător centrifug, apoi ambalate pentru distribuție.
Comparație: extrudarea PET monoșnec vs. dublu-șnec
Pentru reciclarea standard a fulgilor de sticle PET, un extruder cu un singur șnec este alegerea preferată. Iată cum se compară.
| Factor | Extruder cu un singur șnec | Extruder cu șnecuri duble |
|---|---|---|
| Forfecare mecanică | Forfecare mai mică asupra topiturii — reduce riscul de scindare termică și mecanică a lanțului în PET. | Forfecare mai mare — avantajoasă pentru amestecarea dispersivă, dar poate accelera degradarea IV în PET dacă nu este gestionată cu grijă. |
| Păstrarea IV | Mai potrivit pentru păstrarea vâscozității intrinsecă în aplicațiile standard de reciclare rPET. | Necesită control atent al temperaturii și timpului de staționare; mai potrivit atunci când se adaugă extensori de lanț pentru a reconstrui IV. |
| Capabilitate de compoundare | Limitat — în principal pentru topirea, degazarea și filtrarea fulgilor curați. | Superior — preferat atunci când se adaugă umpluturi, coloranți, ignifuganți sau extensori de lanț în topitură. |
| Cost & complexitate | Cost de capital mai mic, design mecanic mai simplu, întreținere mai ușoară pentru operator. | Cost de capital și operare mai mare; geometrie mai complexă a șnecului și piese de uzură. |
| Cel mai potrivit pentru | Fulgi standard de sticle PET post-consum → granule pentru fibră, foaie sau turnare prin injecție. | Compoundare reactivă, încorporarea masterbatch-ului color sau aliaje rPET speciale. |
Dacă procesul dumneavoastră necesită capabilitate de compoundare cu șnecuri duble — cum ar fi adăugarea extensorilor de lanț sau a masterbatch-ului color în topitură — vedeți linia noastră de compoundare cu șnecuri duble pentru comparație.
Aplicații și rășini pentru granularea fulgilor de PET
The IV and purity of output pellets from this line meet the requirements for these four major end markets.
-
Fibră de poliester & fibră discontinuă
Interval IV: 0,40–0,65 dL/g. Granulele rPET din această linie sunt utilizate pe scară largă ca materie primă pentru fibra discontinuă de poliester regenerat, folosită în textile, nețesute și materiale de umplutură. Aceasta este cea mai mare piață ca volum pentru rPET post-consum la nivel global.
-
Foaie PET & termoformare
Interval IV: 0,70–0,85 dL/g. Potrivit pentru foaia de ambalare A-PET sau RPET utilizată în tăvi alimentare, blistere și cochilii. Etapa de filtrare a topiturii din această linie îndepărtează particulele de gel și impuritățile care altfel ar apărea ca defecte în foaia transparentă.
-
Turnare prin injecție
Interval IV: 0,72–0,85 dL/g. Granulele rPET sunt potrivite pentru turnarea prin injecție a containerelor nealimentare, benzi de legare, capace și piese de inginerie. Geometria consistentă a granulelor de la tăierea subacvatică asigură alimentarea stabilă în mașinile de turnare prin injecție.
-
rPET de grad sticlă (cu SSP)
Interval IV: >0,80 dL/g. Pentru aplicații de sticle cu contact alimentar (reciclare sticlă-la-sticlă), granulele din această linie pot fi dirijate către un reactor de polimerizare în stare solidă (SSP) din aval pentru a reconstrui IV. Aceasta este piața cu cea mai mare valoare pentru rPET și necesită IV ≥0,80 dL/g.
Specificații tehnice ale liniei de granulare a fulgilor de PET
Parametri generali ai liniei. Configurația exactă este specificată per comandă pe baza calității materiei prime și a gradului vizat al produsului.
| Parametru | Specificație |
|---|---|
| Material aplicabil | Fulgi spălați de sticle PET post-consum, ≤14 mm |
| Umiditate la intrare | Recomandat ≤3% (w/w) la intrare |
| Forma granulelor de produs | Cilindrice, diametru 3–5 mm |
| Păstrarea IV | Scădere tipică a IV ≤0,05 dL/g (IV de intrare 0,72–0,80 → IV de produs 0,68–0,76 dL/g) |
| Diametrul șnecului | 100 mm – 160 mm (variază în funcție de model) |
| Raport L/D | 30:1 – 36:1 |
| Zonele cilindrului | 6–8 zone de temperatură controlate independent |
| Sistem de degazare | degazare în vacuum cu 2 zone (port dublu) |
| Filtrare a topiturii | Schimbător hidraulic automat de sită (tip back-flush); 40–150 µm selectabil |
| Metoda de Pelare | peletizare subacvatică |
| Sistemul de control | Ecran tactil color PLC + HMI |
| Intervalul capacității de produs | 300 – 1,200 kg/h |
Available Models & Output Capacities
| Model | Diametrul șnecului | Puterea motorului principal | Ieșire (kg/h) |
|---|---|---|---|
| CT-100 | 100 mm | 90 kW | 300 |
| CT-130 | 130 mm | 132 kW | 600 |
| CT-140 | 140 mm | 160 kW | 900 |
| CT-160 | 160 mm | 250 kW | 1,200 |
Întrebări frecvente
Peletizarea transformă fulgii PET spălați în granule uniforme și dense (de obicei 3–5 mm). Această formă standardizată deschide reutilizarea de valoare mai mare în aval — inclusiv filarea fibrelor de poliester, extrudarea foii PET și turnarea prin injecție — unde materia primă de fulgi nu ar fi direct utilizabilă. Granulele curg, de asemenea, mai fiabil prin echipamentele de procesare din aval și sunt mai ușor de transportat și depozitat decât fulgii.
PET-ul este foarte higroscopic. Chiar și 300–500 ppm de umiditate reziduală în topitură declanșează scindarea hidrolitică a lanțului — rupând lanțurile lungi de polimer și scăzând vâscozitatea intrinsecă (IV). Un IV mai mic înseamnă proprietăți mecanice mai slabe și adecvare redusă pentru aplicații solicitante. Această linie abordează umiditatea pe două fronturi: compactatorul oferă pre-uscare și densificare inițiale, iar sistemul de degazare în vacuum cu 2 zone extrage vaporii reziduali din topitură, menținând scăderea tipică a IV la ≤0,05 dL/g.
Da. Sistemul de filtrare a topiturii poate fi configurat cu diferite fineți ale sitei (40–150 µm) și mecanisme de schimbare a filtrului pentru a se potrivi nivelului de contaminare al fluxului dumneavoastră de intrare. Fulgii post-industriali sau post-consum bine sortați pot folosi un pachet standard de site, în timp ce fluxurile puternic contaminate beneficiază de un schimbător automat hidraulic de site (tip back-flush) pentru a menține rata de produs fără opriri de producție.
Fulgii de sticle PET post-consum intră de obicei în linie la IV 0,72–0,80 dL/g. Cu compactare adecvată, degazare în vacuum și temperaturi controlate ale cilindrului, granulele de produs păstrează de obicei un IV de 0,68–0,76 dL/g. Acest lucru îndeplinește specificația pentru fibra de poliester (0,40–0,65 dL/g) și este la sau aproape de pragul pentru gradele de foaie PET și turnare prin injecție (0,70–0,85 dL/g). Pentru gradul sticlă-la-sticlă care necesită IV >0,80 dL/g, ar fi necesară o etapă de polimerizare în stare solidă (SSP) din aval.
Un extruder cu un singur șnec aplică o forfecare mecanică mai mică topiturii, ceea ce păstrează mai bine IV în reciclarea standard a fulgilor de sticle PET. Extruderele cu șnecuri duble oferă o amestecare distributivă superioară și sunt preferate atunci când se compoundează aditivi (extensori de lanț, coloranți, umpluturi) în topitură — dar forfecarea mai mare și complexitatea lor adaugă cost și risc de degradare mai mare a IV pentru reciclarea directă fulgi-la-granule. Majoritatea fabricilor post-consum de peletizare PET folosesc din acest motiv o configurație cu un singur șnec.
Da. Ghidarea punerii în funcțiune la distanță și instruirea operatorilor sunt disponibile pentru toate liniile. Toate mașinile sunt livrate cu o garanție limitată de 1 an care acoperă defectele de fabricație la componentele mecanice și electrice cheie. Piesele de schimb și suportul tehnic continuu sunt disponibile după perioada de garanție. Contactați-ne pentru a discuta cerințele dumneavoastră de instalare.
Garanție & asistență globală pentru instalare
-
Garantare limitată de 1 an
Toate mașinile includ o garanție limitată de un an care acoperă defectele de fabricație la componentele mecanice și electrice cheie, cu piese de schimb și suport tehnic disponibile după perioada de garanție.
-
Configurabil la cerințele dumneavoastră
Configurația liniei — inclusiv diametrul șnecului, tipul filtrului, intensitatea degazării și metoda de peletizare — este specificată per comandă pe baza nivelului de contaminare al materiei prime, capacității de produs necesare (kg/h) și gradului vizat al granulelor (fibră, foaie sau turnare prin injecție).
-
Punere în funcțiune la distanță & instruire
Ghidarea instalării, suportul pentru punerea în funcțiune a liniei și instruirea operatorilor sunt disponibile pentru a vă ajuta să atingeți un produs stabil cât mai repede posibil.
-
Integrarea completă a liniei de reciclare PET
Această linie de peletizare este proiectată să funcționeze ca etapă finală a unui sistem complet de reciclare a sticlelor PET. Vedeți gama completă de mașini de peletizare a plasticului oferim pentru a găsi configurația potrivită pentru operațiunea dumneavoastră.
Solicitați o ofertă de preț pentru linie de granulare a fulgilor de PET
Contact us today to receive pricing, lead times, and a custom layout proposal for your PET pelletizing line.
