
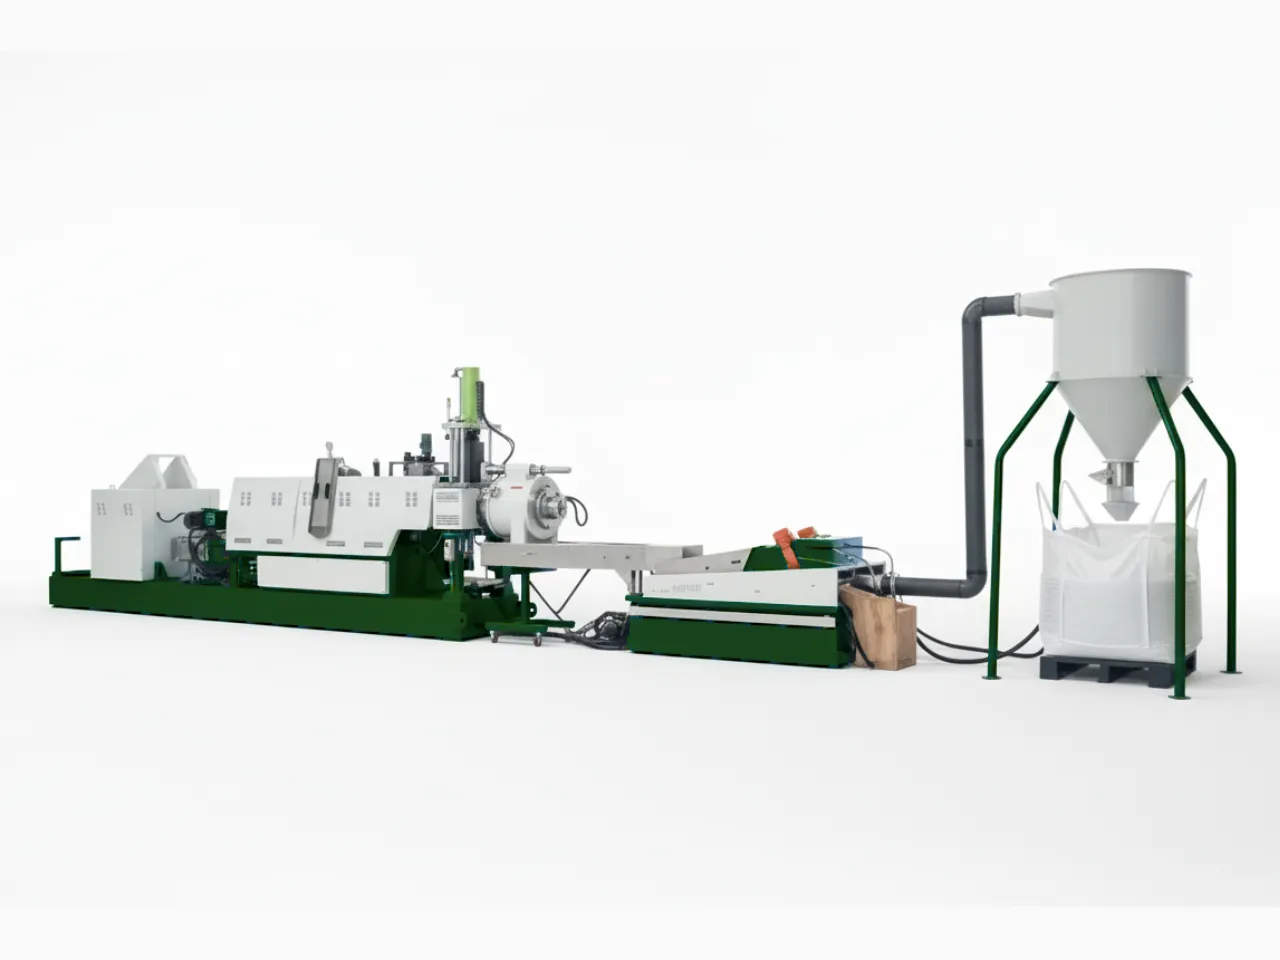
Ligne de granulation mono-vis de paillettes de bouteilles PET
Une ligne d'extrusion monovis alimentée par compacteur, avec dégazage sous vide à 2 zones et granulation sous eau – convertit les paillettes de bouteilles PET lavées en granulés rPET uniformes à 300–1 200 kg/h tout en limitant la chute de viscosité intrinsèque (IV) à ≤0,05 dL/g.
- Le compacteur préchauffe et densifie les paillettes pour une alimentation stable et régulière de l'extrudeuse.
- Le dégazage sous vide à 2 zones élimine l'humidité résiduelle et les composés volatils pour préserver l'IV (viscosité intrinsèque).
- La granulation sous eau produit des pellets cylindriques uniformes de 3–5 mm pour la fibre, la feuille et le moulage par injection.
300–1 200
Gamme de production de 300–1 200 kg/h
≤0.05
Perte d'IV (viscosité préservée) de ≤0.05 dL/g
4 Étapes
Processus en 4 étapes : Compact → Extruder → Filtrer → Granuler
1 An
Garantie limitée de 1 an sur les composants clés
Présentation de la ligne de granulation monovis pour paillettes de PET
Agencement complet de granulation
La ligne intègre un compacteur/pré-chauffeur, une extrudeuse mono-vis, un dégazage sous vide à 2 zones, une filtration de la matière fondue, une tête de granulation sous eau et un sécheur centrifuge dans un agencement de production continu. Les paillettes de bouteilles PET entrent à une extrémité ; des pellets rPET secs et uniformes sortent à l'autre.
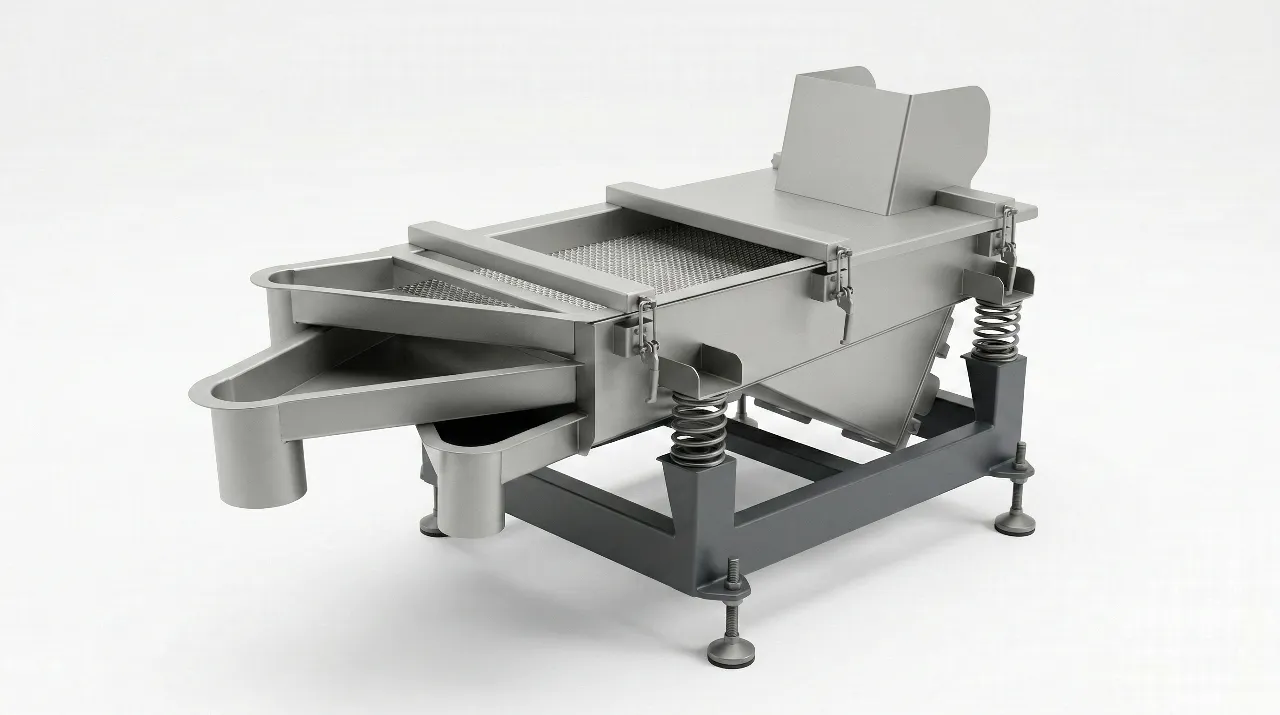
Sous-système de granulation sous l'eau et séchage
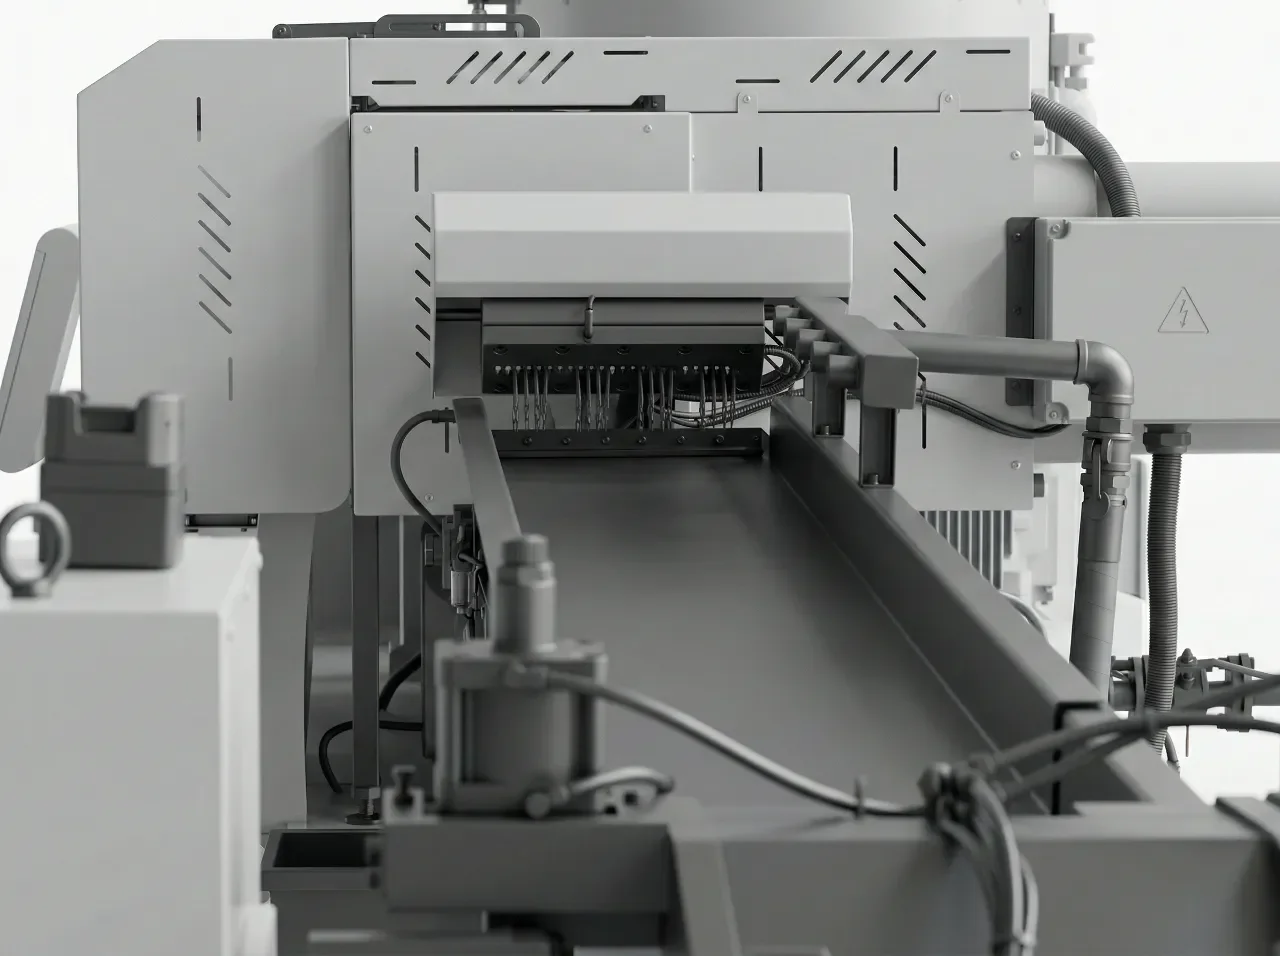
Le granulateur sous eau coupe la matière fondue en pellets cylindriques de 3–5 mm, immédiatement trempés dans l'eau en circulation pour prévenir l'agglomération. Un sécheur centrifuge élimine ensuite l'humidité de surface, et un tamis vibrant sépare les fines avant que les pellets soient convoyés vers l'ensachage.
Composants clés de l'extrudeuse et dégazage sous vide
Chaque étape de la ligne est spécialement conçue pour les exigences thermiques et rhéologiques propres au PET recyclé.
Compacteur / Préchauffeur
Densifie les paillettes PET en vrac par chaleur de friction – réduisant le volume apparent et expulsant l'humidité de surface avant l'entrée dans le fourreau d'extrusion. Cette étape critique stabilise le débit d'alimentation et permet une pression de matière fondue constante.
Extrudeuse à vis unique (acier nitridé)
Une vis en acier nitruré rectifiée avec précision (L/D 30:1–36:1) fond et homogénéise le PET avec un cisaillement contrôlé – assez faible pour limiter la dégradation des chaînes et la perte d'IV. La température de fonctionnement est typiquement de 265–285 °C selon la qualité de la matière fondue.
Dégazage sous vide à 2 zones
Deux évents sous vide indépendants extraient la vapeur d'humidité résiduelle, l'acétaldéhyde et autres volatils de faible poids moléculaire de la matière fondue. Avec le pré-séchage du compacteur, cela limite la chute de VI typiquement à ≤ 0,05 dL/g.
Filtrage de fusion (changeur de tamis automatique)
Un changeur automatique hydraulique de filtres (type à rétrolavage) élimine en continu les contaminants solides du flux de matière fondue, sans arrêter la production. La finesse de filtration est sélectionnable (40–150 µm) selon les exigences de pureté.
Tête de granulation sous l'eau
Le coupeur en tête de filière fonctionne immergé, trempant instantanément chaque jonc en pellets cylindriques uniformes de 3–5 mm. La granulation refroidie à l'eau prévient déformation et agglomération, donnant un produit constant et sans poussière.
Sécheur centrifuge + Tamis vibrant
Un sécheur centrifuge élimine l'eau superficielle des granulés pour atteindre une humidité inférieure à 0.5%. Un tamis vibrant à aval sépare les fines et les pièces oversize avant que les granulés conformes aux spécifications ne soient transportés vers le remplissage de sacs en vrac ou le stockage dans un silo.
Principe d'extrusion et de granulation des paillettes de PET
Notre ligne de granulation de PET suit un processus précis en plusieurs étapes pour transformer les flocons de PET en granulés de haute qualité.
1. Alimentation et élimination de l'humidité
Un système automatisé contrôle la vitesse d'alimentation, tandis qu'un compacteur élimine l'humidité des paillettes.
2. Extrusion à vis unique
Le matériau PET subit un compactage, une fusion et une homogénéisation dans l'extrudeuse haute performance.
3. Traitement du fût
Le fût en acier nitridé chauffe le plastique avec un contrôle de température précis pour une fusion constante.
4. Dégazage sous vide
Cette étape élimine les matières de faible poids moléculaire et l'humidité résiduelle du PET fondu.
5. Filtration du mélange fondu
Une étape de filtration dédiée améliore la pureté du plastique fondu avant la granulation.
6. Pellettisation
Le système de granulation sous-marine transforme les flocons de PET fondus en granulés uniformes et de haute qualité.
7. Séchage et conditionnement
Les granulés sont séchés par un tamis vibrant et un sécheur centrifuge, puis emballés pour la distribution.
Comparaison : extrusion de PET monovis et bivis
Pour le recyclage standard des copeaux de bouteilles en PET, l'extrudeuse à vis unique est le choix préféré. Voici comment elle se compare.
| Facteur | Extrudeuse à vis unique | Double-shaft extrusion machine |
|---|---|---|
| Coupeuse mécanique | Moins de stress de cisaillement sur le mélange — réduit le risque de scission thermique et mécanique dans le PET. | Plus de cisaillement — avantageux pour le mélange dispersif mais peut accélérer la dégradation de l'IV dans le PET si elle n'est pas gérée avec soin. |
| IV Conservation | Plus adapté à la préservation de la viscosité intrinsèque dans les applications de recyclage standard rPET. | Nécessite un contrôle soigneux de la température et du temps de séjour ; plus approprié lorsque des chaînes extenseurs sont ajoutées pour reconstruire l'IV. |
| Capacité de compounding | Limité — principalement pour le fondu, le dégazage et le filtrage des copeaux propres. | Supérieur — préféré lorsque des additifs (extenseurs de chaîne, colorants, flame retardants) ou des chaînes extenseurs sont ajoutés au mélange. |
| Coût & Complexité | Coût de capital inférieur, conception mécanique simple, maintenance de l'opérateur facile. | Coût de capital et d'exploitation supérieur ; géométrie de vis plus complexe et pièces d'usure. |
| Le plus adapté pour | Standard de copeaux de bouteille en PET post-consommateur → fibre, feuille ou granulés d'injection. | Mélange réactif, incorporation de masterbatch de couleur ou alliages rPET spécialisés. |
Si votre processus nécessite capacité de compounding à vis double — tels que l'ajout d'extenseurs de chaîne ou de masterbatch de couleur au mélange — voir notre ligne de mélange à vis twin-screw pour la comparaison.
Applications et résines pour la granulation de paillettes de PET
L'IV et la pureté des granulés de sortie de cette ligne répondent aux exigences de ces trois principaux marchés.
-
Fibre polyester & fibres staple
IV gamme : 0.40–0.65 dL/g. Les granulés rPET de cette ligne sont largement utilisés comme matière première pour les fibres de polyester régénéré, utilisées dans les textiles, les non-tissés et les matériaux de garnissage. C'est le plus grand volume de débouché pour le rPET post-consommateur à l'échelle mondiale.
-
Feuille PET & Thermoformage
Plage d'IV : 0,70–0,85 dL/g. Idéal pour les feuilles d'emballage en A-PET ou RPET utilisées dans les plateaux alimentaires, les blisters et les coques. L'étape de filtration de la matière fondue de cette ligne élimine les particules de gel et les impuretés qui apparaîtraînt autrement sous forme de défauts dans la feuille transparente.
-
Moulage par injection
Plage d'IV : 0,72–0,85 dL/g. Les granulés de rPET sont adaptés au moulage par injection de contenants non alimentaires, de feuillards, de bouchons et de pièces techniques. La géométrie constante des granulés grâce à la découpe sous l'eau assure une alimentation stable des presses à injection.
-
Bottle-Grade rPET (avec SSP)
IV range: >0.80 dL/g. Pour les applications de bouteilles en contact avec les aliments (recyclage bouteille à bouteille), les granulés de cette ligne peuvent être dirigés vers un réacteur de polymérisation en état solide (SSP) pour reconstruire l'IV. Il s'agit de la sortie rPET de la plus haute valeur et nécessite IV ≥0.80 dL/g.
Spécifications techniques de la ligne de granulation de paillettes de PET
Paramètres généraux de la ligne. La configuration exacte est spécifiée par commande en fonction de la qualité du matière première et du grade de sortie cible.
| Paramètre | Spécification |
|---|---|
| Matériau applicable | Flocons de bouteilles PET lavés post-consommation, ≤14 mm |
| Humidité d'entrée | ≤3% (w/w) recommandé à l'entrée |
| Forme des granulés de sortie | Cylindrique, diamètre de 3–5 mm |
| IV Conservation | IV typique ≤0.05 dL/g (IV d'entrée 0.72–0.80 → IV de sortie 0.68–0.76 dL/g) |
| Diamètre de la vis | 100 mm – 160 mm (varie selon le modèle) |
| Rapport L/D | 30:1 – 36:1 |
| Zones de tonneau | 6–8 zones de température contrôlées indépendamment |
| Système de dégazage | Dégazage sous vide à 2 zones (double port) |
| Filtration par fusion | Changeur de tamis hydraulique auto (type back-flush); 40–150 µm sélectionnable |
| Méthode de granulation | Granulation sous l'eau |
| Système de contrôle | PLC + HMI écran tactile couleur |
| Gamme de capacité de sortie | 300 – 1 200 kg/h |
Modèles disponibles
| Modèle | Diamètre de la vis | Puissance du moteur principal | Débit (kg/h) |
|---|---|---|---|
| CT-100 | 100 mm | 90 kW | 300 |
| CT-130 | 130 mm | 132 kW | 600 |
| CT-140 | 140 mm | 160 kW | 900 |
| CT-160 | 160 mm | 250 kW | 1,200 |
Foire aux questions
La granulation transforme les flocons de PET lavés en granulés uniformes et denses (généralement 3–5 mm). Cette forme standardisée ouvre la voie à une réutilisation à valeur ajoutée en aval – y compris le filage de polyester, l'extrusion de feuilles de PET et le moulage par injection –, où les flocons ne seraient pas directement utilisables. Les granulés s'écoulent également plus fiablement à travers les équipements de traitement en aval et sont plus faciles à transporter et à stocker que les flocons.
Le PET est fortement hygroscopique. Même 300–500 ppm de humidité résiduelle dans le mélange déclenche la scission de chaîne hydrolytique - brisant les longues chaînes polymères et abaissant l'intrinsique viscosity (IV). Une IV plus basse signifie des propriétés mécaniques faibles et une réduction de la suitability pour des applications exigeantes. Cette ligne s'attaque à l'humidité sous deux fronts : le compacteur assure une pré-déshydratation et une densification initiale, et le système de dégazage sous vide à 2 zones tire les vapeurs résiduelles du mélange, en maintenant l'IV typique à ≤0.05 dL/g.
Oui. Le système de filtration du mélange peut être configuré avec différentes finesse de maille (40–150 µm) et mécanismes de changement de filtre pour s'adapter au niveau de contamination de votre flux d'entrée. Les copeaux post-industriels ou bien triés peuvent utiliser un ensemble de maille standard, tandis que les flux fortement contaminés bénéficient d'un changeur de maille hydraulique auto (type back-flush) pour maintenir le taux de sortie sans arrêt de production.
Les copeaux de bouteille en PET post-consommateur entrent généralement dans la ligne à une IV de 0.72–0.80 dL/g. Avec un compactage approprié, un dégazage sous vide et des températures de tronc de cuve contrôlées, les granulés de sortie conservent généralement une IV de 0.68–0.76 dL/g. Cela répond à la spécification pour les fibres de polyester (0.40–0.65 dL/g) et est à ou près du seuil pour les grades de feuille et d'injection de PET (0.70–0.85 dL/g). Pour le grade bouteille-vers-bouteille nécessitant une IV >0.80 dL/g, une étape de Polymérisation Solide (SSP) à aval serait nécessaire.
Un extrudeuse à vis unique applique un cisaillement mécanique inférieur au mélange, ce qui préserve mieux l'IV dans le recyclage standard des copeaux de bouteille en PET. Les extrudeuses twin-screw offrent un mélange distributif supérieur et sont préférées lorsque des additifs (extenseurs de chaîne, colorants, additifs) sont ajoutés au mélange — mais leur cisaillement supérieur et leur complexité ajoutent des coûts et le risque d'une dégradation de l'IV plus importante pour le recyclage direct copeau-vers-granulé. La plupart des usines de granulation de PET post-consommateur utilisent une configuration à vis unique pour cette raison.
Oui. Des guides de commissionnement à distance et une formation des opérateurs sont disponibles pour toutes les lignes. Toutes les machines sont livrées avec une garantie limitée d'une année couvrant les défauts de fabrication sur les composants mécaniques et électriques clés. Des pièces de rechange et un soutien technique sont disponibles au-delà de la période de garantie. Contactez-nous pour discuter de vos besoins d'installation.
Garantie & support d'installation mondial
-
Garantie limitée de 1 an
Toutes les machines incluent une garantie limitée d'une année couvrant les défauts de fabrication sur les composants mécaniques et électriques clés, avec des pièces de rechange et un soutien technique disponibles après la période de garantie.
-
Conformable à vos exigences
Configuration de la ligne — y compris le diamètre de la vis, le type de filtre, l'intensité de dégazage et la méthode de granulation — est spécifiée par commande en fonction de votre niveau de contamination des matières premières, de la capacité de sortie requise (kg/h) et du grade de granulés cible (fibre, feuille ou injection).
-
Commissionnement à distance et formation
Des guides d'installation, un soutien à la commissionning de la ligne et une formation des opérateurs sont disponibles pour vous aider à atteindre une production stable aussi rapidement que possible.
-
Intégration complète de la ligne de recyclage PET
Cette ligne de granulation est conçue pour fonctionner en tant que dernière étape d'un système complet de recyclage des bouteilles en PET. Consultez la gamme complète de machines à granuler en plastique que nous offrons pour trouver la configuration appropriée pour votre exploitation.
Demander un devis pour une ligne de granulation de paillettes de PET
Contactez-nous dès aujourd'hui pour recevoir un devis, un délai de livraison et une proposition d'agencement personnalisé pour votre ligne de granulation de PET.
