


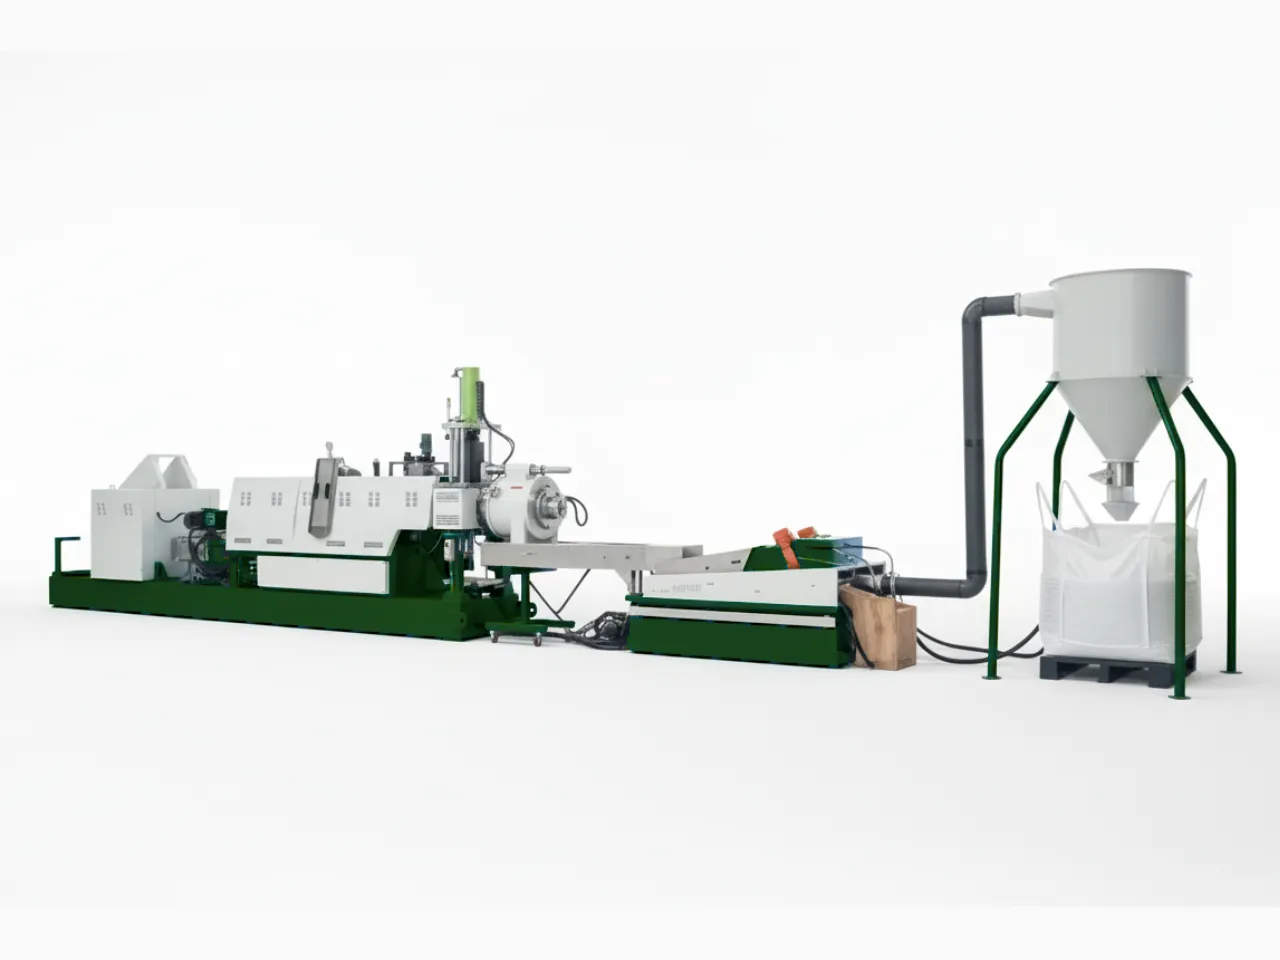
Línea de peletizado de un solo husillo de escamas de botellas PET
Una línea de extrusora de un solo husillo alimentada por compactador con desgasificación al vacío de 2 zonas y peletizado bajo agua, que convierte escamas lavadas de botellas PET en pellets uniformes de rPET a 300–1200 kg/h limitando la caída de viscosidad intrínseca (IV) a ≤0,05 dL/g.
- El compactador precalienta y densifica las escamas para una alimentación estable y consistente de la extrusora.
- La desgasificación al vacío de 2 zonas elimina la humedad residual y los volátiles para preservar el IV.
- El peletizado subacuático produce pellets cilíndricos uniformes de 3–5 mm para fibra, lámina y moldeo por inyección.
- 300–1,200 Rango de Producción kg/h
- ≤0.05 dL/g IV Drop (Preserved Viscosity)
- 4-Etapas Proceso: Compactar → Extruir → Filtrar → Pelletizar
- 1-Año Garantía Limitada de 1 Año en Componentes Clave
Descripción general de la línea de peletizado monohusillo para escamas de PET
Continuous production layout engineered specifically to protect PET polymer chains from moisture-induced degradation while delivering uniform pellet output.
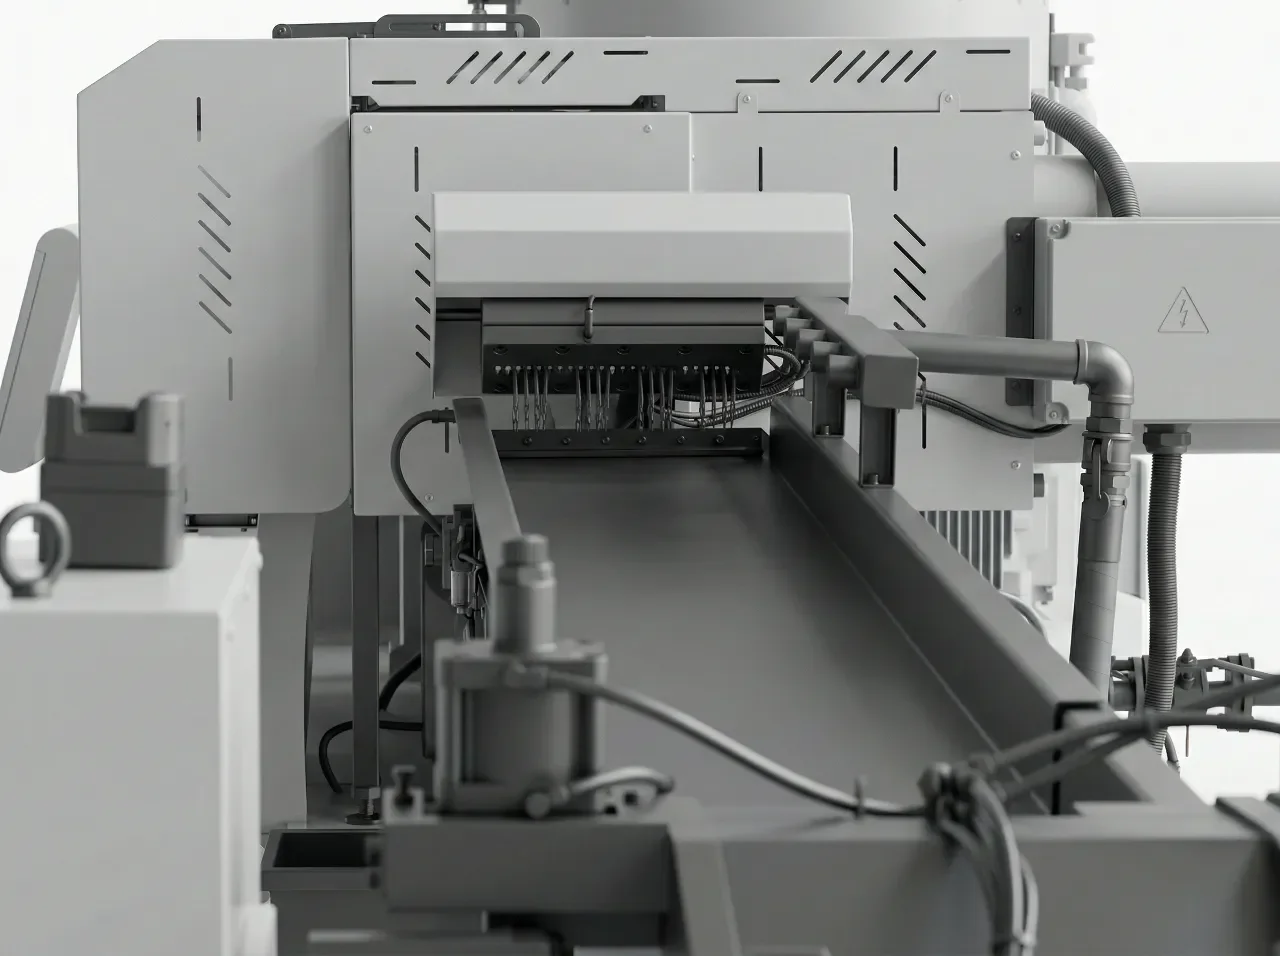
Diseño Completo de Pelletizado
La línea integra un compactador/precalentador, extrusora de un solo husillo, desgasificación al vacío de 2 zonas, filtración del fundido, cabezal de peletizado subacuático y secador centrífugo en un diseño de producción continuo. Las escamas de botellas PET entran por un extremo; los pellets secos y uniformes de rPET salen por el otro.
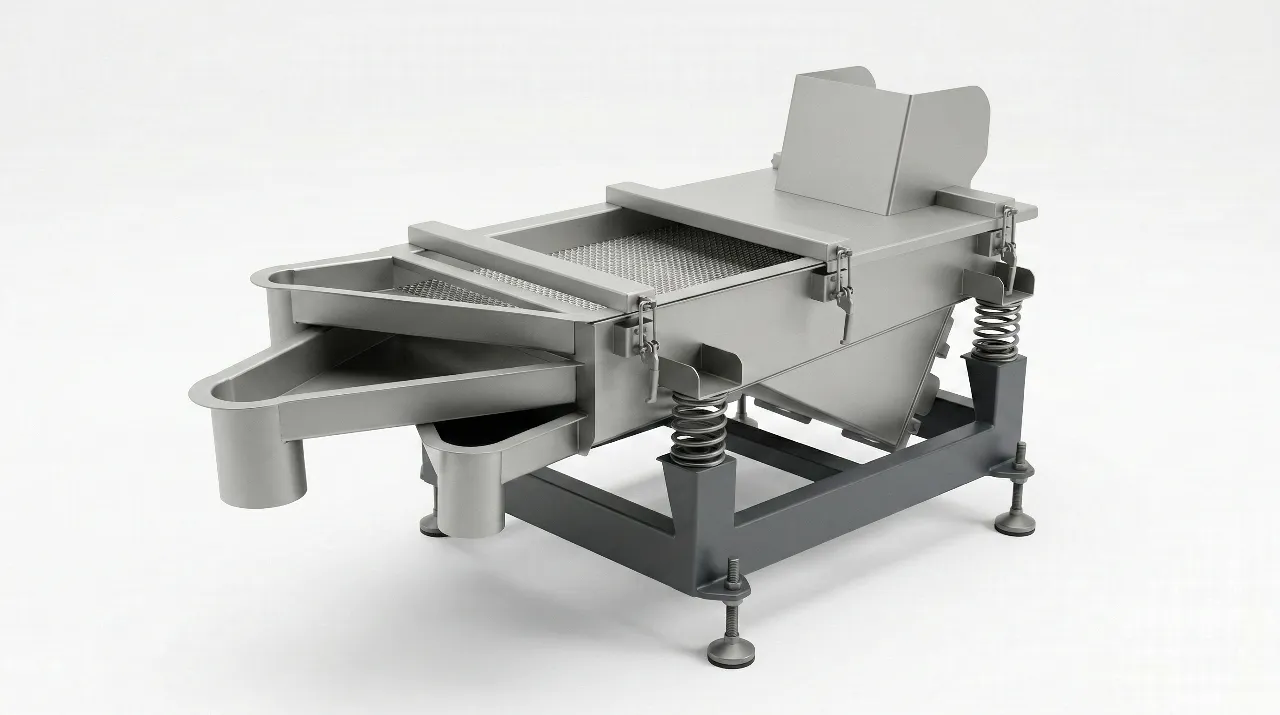
Subsistema de Pelletizado y Secado Subacuático
El peletizador subacuático corta el fundido en pellets cilíndricos de 3–5 mm, que se enfrían inmediatamente en agua circulante para prevenir la aglomeración. Luego un secador centrífugo elimina la humedad superficial, y una criba vibratoria separa los finos antes de que los pellets sean transportados para el ensacado.
Componentes principales de la extrusora y desgasificación al vacío
Cada etapa de la línea está diseñada específicamente para las demandas térmicas y reológicas particulares del PET reciclado.
Compactador / Precalentador
Densifica las escamas sueltas de PET mediante calor por fricción, reduciendo el volumen aparente y expulsando la humedad superficial antes de que el material entre en el cilindro de la extrusora. Este paso crítico estabiliza la velocidad de alimentación y permite una presión de fundido consistente.
Extrusora de Tornillo Único (Acero Nitridado)
Un husillo de acero nitrurado rectificado con precisión (L/D 30:1–36:1) funde y homogeneiza el PET con cizallamiento controlado, lo suficientemente bajo para limitar la degradación de la cadena y la pérdida de IV. La temperatura de operación es típicamente de 265–285 °C según la calidad del fundido.
Desgasificación de 2 Zonas
Dos puertos de vacío independientes extraen el vapor de humedad residual, el acetaldehído y otros volátiles de bajo peso molecular del fundido. Junto con el presecado del compactador, esto limita la caída de IV típicamente a ≤0,05 dL/g.
Filtrado de Fundido (Cambiador Automático de Criba)
Un cambiador de tamiz hidráulico automático (tipo de retrolavado) elimina continuamente los contaminantes sólidos del flujo de fundido sin detener la producción. La finura del filtro es seleccionable (40–150 µm) según los requisitos de pureza de salida.
Cabezal de Pelletizado Subacuático
El cortador de cabezal de matriz opera sumergido, enfriando instantáneamente cada hebra en pellets cilíndricos uniformes de 3–5 mm. El peletizado enfriado por agua previene la deformación y la aglomeración, produciendo un producto consistente y libre de polvo.
Secador Centrífugo + Criba Vibrante
Un secador centrífugo elimina el agua superficial de los gránulos para alcanzar una humedad de <0.5%. Un tamiz vibratorio de descarga separa los finos y las piezas sobredimensionadas antes de que los gránulos conforme a especificaciones sean transportados a la llenado de bolsas a granel o al almacenamiento en silo.
Principio de extrusión y peletizado de escamas de PET
Our PET pelletizing line follows a precise multi-stage process to convert PET flakes into high-grade pellets.
-
Feeding & Moisture Removal
Un sistema automatizado controla la velocidad de alimentación, mientras que un compactador elimina la humedad de las escamas.
-
Single Screw Extrusion
El material PET se somete a procesos de compactación, fusión y homogeneización en la extrusora de alto rendimiento.
-
Procesamiento de barriles
El cilindro de acero nitrurado calienta el plástico con un control preciso de la temperatura para una fusión uniforme.
-
Desgasificación al vacío
Este paso elimina los materiales de bajo peso molecular y la humedad residual del PET fundido.
-
Filtración por fusión
Una etapa de filtración específica mejora la pureza del plástico fundido antes de la peletización.
-
Peletización subacuática
El sistema de peletización subacuática transforma las escamas de PET fundidas en gránulos uniformes de alta calidad.
-
Drying & Bagging
Los gránulos se secan mediante una criba vibratoria y un secador centrífugo, y luego se ensacan para su distribución.
Comparativa: extrusión de PET monohusillo frente a doble husillo
Para el reciclaje estándar de escamas de botella de PET, el extrusor de un solo tornillo es la opción preferida. Aquí se compara cómo hacerlo.
| Factor | Extrusor de un tornillo | Extrusor de doble tornillo |
|---|---|---|
| Cizalla Mecánica | Menor estrés de cizallamiento en el fundido — reduce el riesgo de escisión térmica y mecánica en el PET. | Mayor cizallamiento — ventajoso para la mezcla dispersiva pero puede acelerar la degradación del índice de viscosidad en PET si no se gestiona cuidadosamente. |
| Preservación IV | Mejor adecuado para preservar la viscosidad intrínseca en aplicaciones de reciclaje de rPET estándar. | Requiere un control cuidadoso de la temperatura y el tiempo de residencia; más adecuado cuando se agregan extensores de cadena para reconstruir la viscosidad. |
| Capacidad de Compuesto | Limitado — principalmente para el fundido, desgasificación y filtración de escamas limpias. | Superior — preferido cuando se agregan rellenos, colorantes, retardantes de llama o extensores de cadena al fundido. |
| Coste y Complejidad | Costo de capital más bajo, diseño mecánico más simple, mantenimiento del operador más fácil. | Costo de capital y operación más alto; geometría de tornillo más compleja y piezas de desgaste. |
| Mejor Adecuado Para | Escamas de botella post-consumidor estándar de PET → fibra, lámina o gránulos de moldeo por inyección. | Mezclado reactivo, incorporación de masterbatch de color o aleaciones de rPET especial. |
Si tu proceso requiere capacidad de mezcla compuesta por doble tornillo — como agregar extensores de cadena o masterbatch de color al fundido — vea nuestra línea de mezclado de tornillo doble para la comparación.
Aplicaciones y resinas para el peletizado de escamas de PET
The IV and purity of output pellets from this line meet the requirements for these four major end markets.
-
Fibra de Polietileno & Fibras Cortas
Rango de IV: 0.40–0.65 dL/g. Los gránulos de rPET de esta línea se utilizan ampliamente como materia prima para la fibra de polipropileno regenerado, utilizada en textiles, no tejidos y materiales de relleno. Este es el mayor volumen de salida para el rPET post-consumidor a nivel mundial.
-
Hoja de PET & Termoformado
Rango de IV: 0.70–0.85 dL/g. Adecuado para láminas de empaque A-PET o RPET utilizadas en bandejas de alimentos, blisters y conchas. La etapa de filtrado de fundido en esta línea elimina las partículas de gel y las impurezas que de otro modo se mostrarían como defectos en la lámina transparente.
-
Inyección de moldeo
IV rango: 0.72–0.85 dL/g. Los gránulos de rPET son adecuados para el moldeo por inyección de contenedores no alimenticios, cintas, cierres y piezas de ingeniería. La geometría constante de los gránulos garantizada por el corte submarino asegura una alimentación estable en las máquinas de moldeo por inyección.
-
rPET de grado botella (con SSP)
IV rango: >0.80 dL/g. Para aplicaciones de botellas de contacto alimenticio (reciclaje botella-a-botella), los gránulos de esta línea pueden enviarse a un reactor de Polimerización en Estado Sólido (SSP) para reconstruir el IV. Este es el punto de salida de rPET de mayor valor y requiere IV ≥0.80 dL/g.
Especificaciones técnicas de la línea de peletizado de escamas de PET
Parámetros generales de la línea. La configuración exacta se especifica por orden basada en la calidad del material de alimentación y el grado de salida objetivo.
| Parámetro | Especificación |
|---|---|
| Material aplicable | Escamas de botella de PET lavadas post-consumidor, ≤14 mm |
| Humedad de Entrada | ≤3% (w/w) recomendado en la entrada |
| Forma del gránulo de salida | Cilíndrico, diámetro de 3–5 mm |
| Preservación IV | Descenso típico de IV ≤0.05 dL/g (IV de entrada 0.72–0.80 → IV de salida 0.68–0.76 dL/g) |
| Diámetro del tornillo | 100 mm – 160 mm (varía según el modelo) |
| Relación L/D | 30:1 – 36:1 |
| Zonas de barril | 6–8 zonas de temperatura controladas independientemente |
| Sistema de desgasificación | Desgasificación de 2 zonas de vacío (puerta doble) |
| Filtración por fusión | Cambiador de malla automático hidráulico (tipo de retroalimentación); 40–150 µm seleccionable |
| Método de peletizado | Granulación submarina |
| Sistema de control | PLC + HMI criba táctil a color |
| Rango de Capacidad de Salida | 300 – 1,200 kg/h |
Available Models & Output Capacities
| Modelo | Diámetro del tornillo | Potencia del motor principal | Producción (kg/h) |
|---|---|---|---|
| CT-100 | 100 mm | 90 kW | 300 |
| CT-130 | 130 mm | 132 kW | 600 |
| CT-140 | 140 mm | 160 kW | 900 |
| CT-160 | 160 mm | 250 kW | 1,200 |
Preguntas frecuentes
La granulación transforma las escamas de PET lavadas en gránulos uniformes y densos (generalmente 3–5 mm). Esta forma estandarizada desbloquea un uso secundario de mayor valor - incluyendo el hilado de poliéster, la extrusión de láminas de PET y el moldeo por inyección - donde el material de escamas no sería directamente usable. Los gránulos también fluyen con mayor fiabilidad a través del equipo de procesamiento secundario y son más fáciles de transportar y almacenar que las escamas.
El PET es altamente higroscópico. Incluso 300–500 ppm de humedad residual en el fundido desencadena la fisión de cadena hidrolítica - rompiendo las cadenas poliméricas largas y reduciendo la viscosidad intrínseca (IV). Una IV más baja significa propiedades mecánicas más débiles y menor adecuación para aplicaciones exigentes. Esta línea aborda la humedad en dos frentes: el compactador proporciona una presecado y densificación inicial, y el sistema de desgasificación de 2 zonas de vacío extrae los vapores residuales del fundido, manteniendo el descenso típico de IV ≤0.05 dL/g.
Sí. El sistema de filtración de fundido se puede configurar con diferentes finuras de malla (40–150 µm) y mecanismos de cambio de filtro para adaptarse al nivel de contaminación de su flujo de entrada. Las escamas de botellas posconsumo bien clasificadas pueden utilizar un paquete de malla estándar, mientras que los flujos altamente contaminados se benefician de un cambiador de malla automático hidráulico (tipo de lavado a contracorriente) para mantener la tasa de salida sin paradas de producción.
Las escamas de botellas de PET post-consumidor entran en la línea con un IV de 0.72–0.80 dL/g. Con un compactado adecuado, desgasificación al vacío y temperaturas controladas del cilindro, los gránulos de salida suelen retener un IV de 0.68–0.76 dL/g. Esto cumple con la especificación para la fibra de poliestireno (0.40–0.65 dL/g) y está en o cerca del umbral para los grados de lámina y moldeo de PET (0.70–0.85 dL/g). Para el grado botella-a-botella que requiere IV >0.80 dL/g, se requeriría una etapa de Polimerización en Estado Sólido (SSP) en el flujo descendente.
Un extrusor de un solo tornillo aplica un menor cizallamiento mecánico al fundido, lo que preserva mejor el IV en el reciclaje estándar de escamas de botella de PET. Los extrusores de doble tornillo ofrecen una mezcla distributiva superior y son preferidos cuando se incorporan aditivos (extensores de cadena, colorantes, cargas) al fundido, pero su mayor cizallamiento y complejidad añaden costo y riesgo de una mayor degradación del IV para el reciclaje directo de escamas a gránulos. La mayoría de las plantas de peletización de PET posconsumo utilizan una configuración de un solo tornillo por esta razón.
Sí. La guía de puesta en servicio remota y la formación de operadores están disponibles para todas las líneas. Todas las máquinas se envían con una garantía limitada de 1 año que cubre defectos de fabricación en componentes mecánicos y eléctricos clave. Las piezas de repuesto y el soporte técnico continuo están disponibles después del período de garantía. Contacte con nosotros para discutir sus requisitos de instalación.
Garantía & soporte global de instalación
-
Garantía limitada de 1 año
Todas las máquinas incluyen una garantía limitada de un año que cubre defectos de fabricación en componentes mecánicos y eléctricos clave, con piezas de repuesto y soporte técnico disponibles después del período de garantía.
-
Configurable a Sus Requisitos
La configuración de la línea, incluyendo el diámetro del tornillo, tipo de filtro, intensidad de desgasificación y método de granulación, se especifica por orden basado en el nivel de contaminación de su materia prima, capacidad de salida requerida (kg/h) y el grado de gránulo objetivo (fibra, lámina o moldeo).
-
Puesta en Servicio Remota y Formación
La guía de instalación, el soporte de puesta en servicio de la línea y la formación de operadores están disponibles para ayudarle a alcanzar una producción de salida estable lo más rápido posible.
-
Integración de Línea de Reciclaje de PET Completa
Esta línea de granulación está diseñada para funcionar como la etapa final de un sistema de reciclaje de botellas de PET completo. Consulte la plena gama de máquinas de granulación de plástico que ofrecemos para encontrar la configuración adecuada para su operación.
Solicitar presupuesto para línea de peletizado de escamas de PET
Contact us today to receive pricing, lead times, and a custom layout proposal for your PET pelletizing line.
