


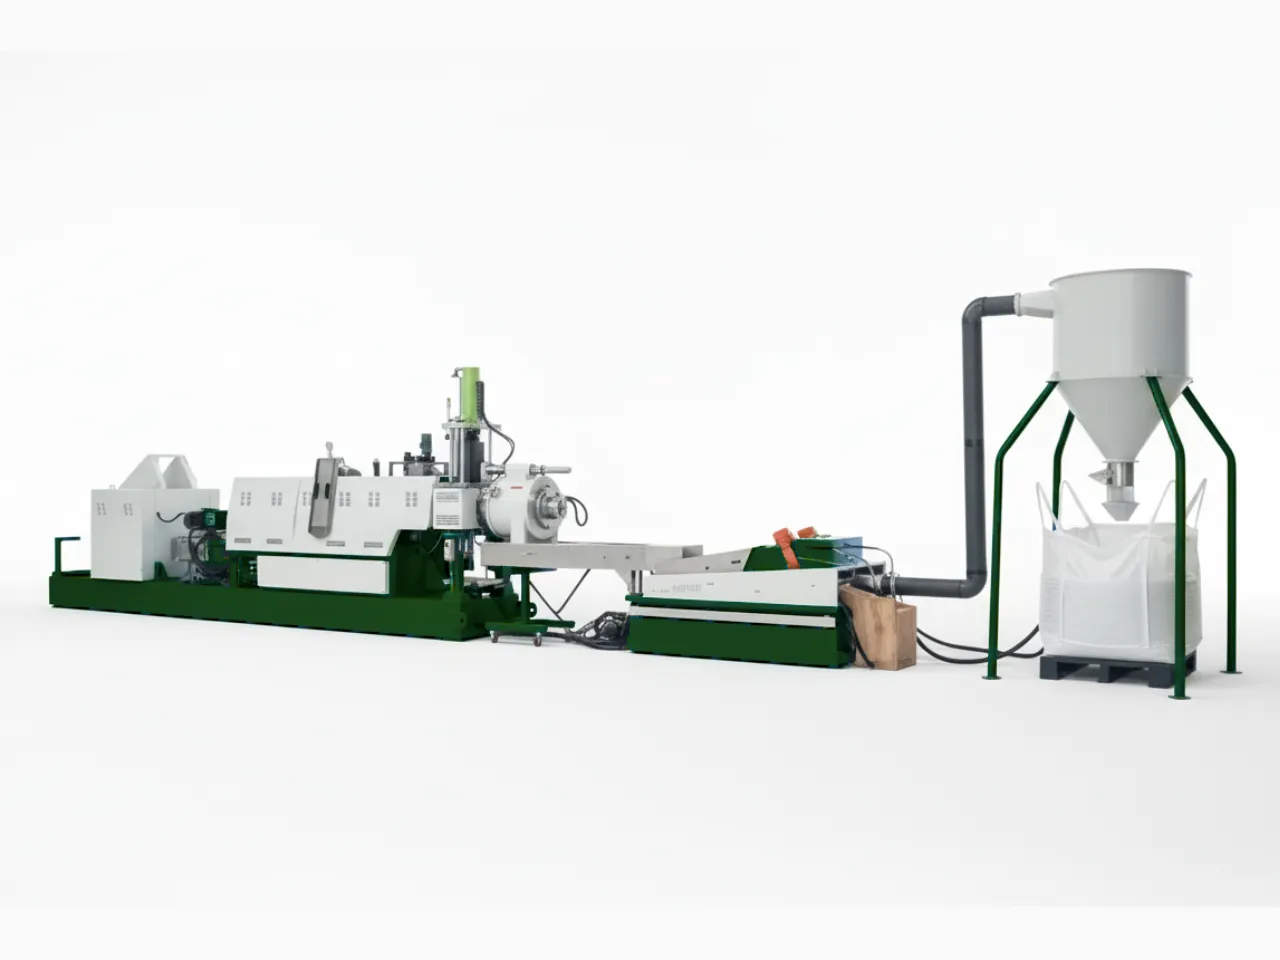
Linea di pellettizzazione monovite per scaglie di bottiglie PET
Una linea con estrusore monovite alimentato da compattatore con degassazione sotto vuoto a 2 zone e pellettizzazione subacquea — converte scaglie lavate di bottiglie PET in pellet uniformi di rPET a 300–1.200 kg/h limitando il calo della viscosità intrinseca (IV) a ≤0,05 dL/g.
- Il compattatore preriscalda e densifica le scaglie per un'alimentazione stabile e costante dell'estrusore.
- La degassazione sotto vuoto a 2 zone rimuove l'umidità residua e i volatili per preservare la IV.
- La pellettizzazione subacquea produce pellet cilindrici uniformi da 3–5 mm per fibra, lastra e stampaggio a iniezione.
- 300–1,200 kg/h intervallo di produzione
- ≤0.05 dL/g IV Drop (Preserved Viscosity)
- 4 fasi Processo: compattazione → estrusione → filtrazione → pellettizzazione
- 1 anno Garanzia limitata sui componenti chiave
Panoramica della linea di pellettizzazione monovite per scaglie di PET
Continuous production layout engineered specifically to protect PET polymer chains from moisture-induced degradation while delivering uniform pellet output.
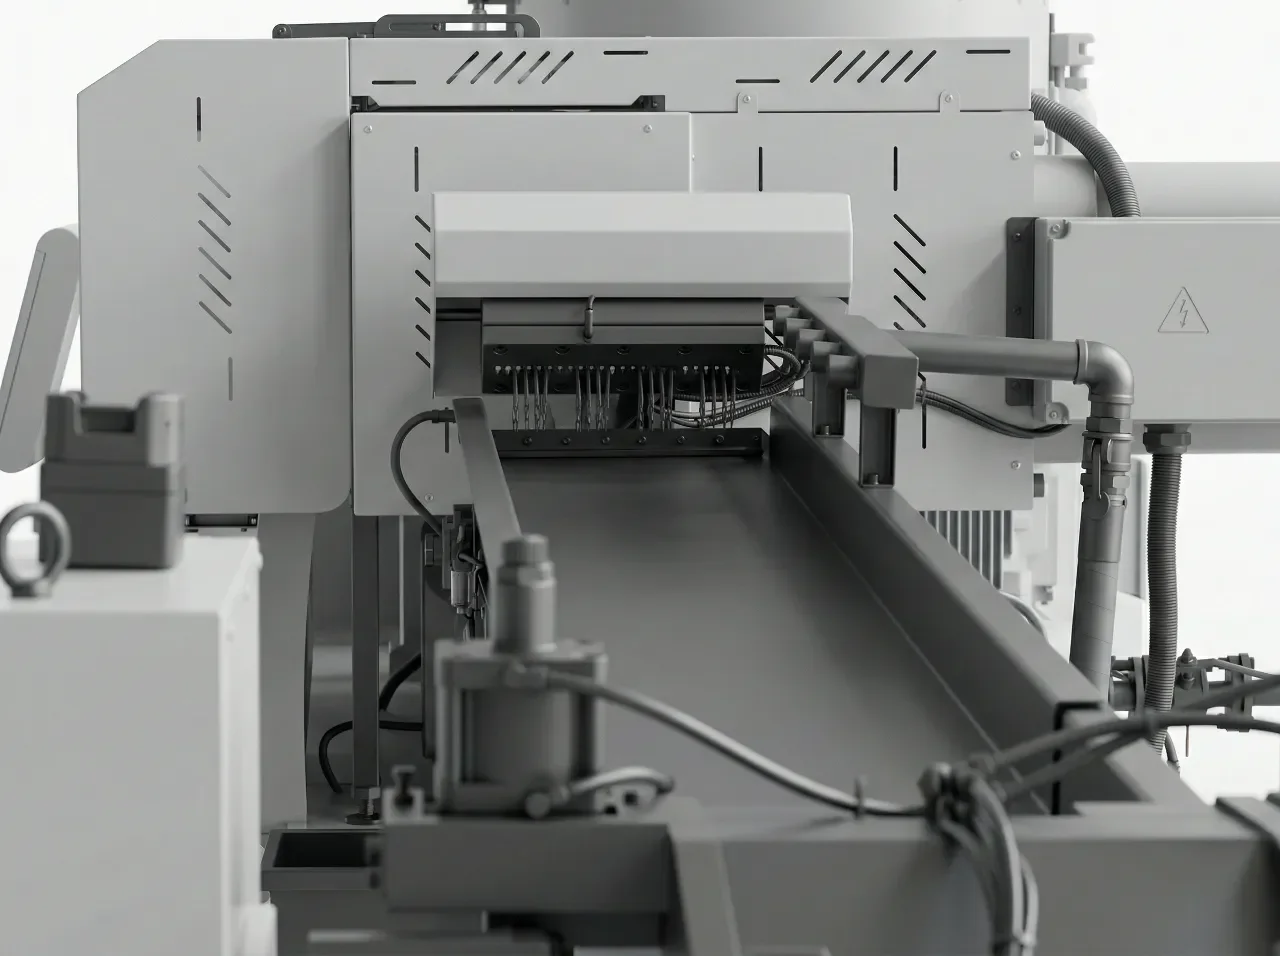
Layout completo di pellettizzazione
La linea integra un compattatore/preriscaldatore, estrusore monovite, degassazione sotto vuoto a 2 zone, filtrazione del fuso, testa di pellettizzazione subacquea ed essiccatore centrifugo in un layout di produzione continuo. Le scaglie di bottiglie PET entrano da un'estremità; i pellet secchi e uniformi di rPET escono dall'altra.
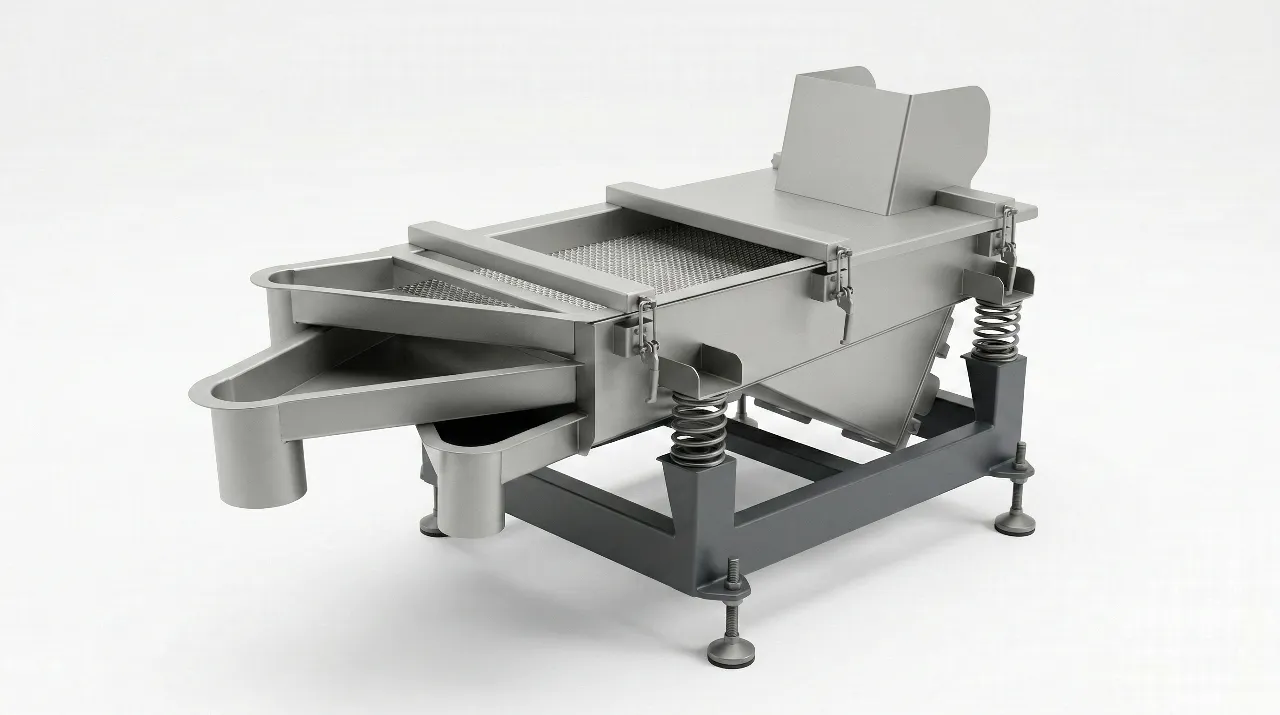
Sotto-sistema di pellettizzazione subacquea ed essiccazione
Il pellettizzatore subacqueo taglia il fuso in pellet cilindrici da 3–5 mm, che vengono immediatamente temprati in acqua circolante per prevenire l'agglomerazione. Un essiccatore centrifugo rimuove poi l'umidità superficiale, e un vaglio vibrante separa i fini prima che i pellet vengano trasportati per l'insacco.
Componenti principali dell'estrusore e degasaggio sottovuoto
Ogni fase della linea è progettata appositamente per le specifiche esigenze termiche e reologiche del PET riciclato.
Compattatore / pre-riscaldatore
Densifica le scaglie sfuse di PET tramite calore di attrito, riducendo il volume apparente ed espellendo l'umidità superficiale prima che il materiale entri nel cilindro dell'estrusore. Questa fase critica stabilizza la velocità di alimentazione e consente una pressione di fuso costante.
Estrusore monovite (acciaio nitrurato)
Una vite in acciaio nitrurato rettificata di precisione (L/D 30:1–36:1) fonde e omogeneizza il PET con taglio controllato — abbastanza basso da limitare la degradazione della catena e la perdita di IV. La temperatura operativa è tipicamente 265–285 °C a seconda della qualità del fuso.
Degassaggio sottovuoto a 2 zone
Due porte di vuoto indipendenti estraggono il vapore di umidità residua, l'acetaldeide e altri volatili a basso peso molecolare dal fuso. Insieme alla pre-essiccazione del compattatore, questo limita il calo della IV tipicamente a ≤0,05 dL/g.
Filtrazione del fuso (cambiafiltro automatico)
Un cambiafiltri automatico idraulico (tipo a contro-lavaggio) rimuove continuamente i contaminanti solidi dal flusso di fuso senza fermare la produzione. La finezza del filtro è selezionabile (40–150 µm) a seconda dei requisiti di purezza dell'output.
Testa di pellettizzazione subacquea
Il taglierina a testa di filiera opera sommerso, temprando istantaneamente ogni filo in pellet cilindrici uniformi da 3–5 mm. La pellettizzazione raffreddata ad acqua previene deformazione e agglomerazione, producendo un prodotto costante e privo di polvere.
Essiccatore centrifugo + vaglio vibrante
Un essiccatore centrifugo rimuove l'acqua superficiale dai pellet portandola sotto lo 0,5% di umidità. Un vaglio vibrante a valle separa i fini e i pezzi fuori misura prima che i pellet conformi vengano trasportati al riempimento dei big bag o allo stoccaggio in silo.
Principio di estrusione e pellettizzazione delle scaglie in PET
Our PET pelletizing line follows a precise multi-stage process to convert PET flakes into high-grade pellets.
-
Feeding & Moisture Removal
Un sistema automatizzato controlla la velocità di alimentazione, mentre un compressore rimuove l'umidità dai flake.
-
Single Screw Extrusion
Il materiale PET viene sottoposto a compattazione, fusione e omogeneizzazione nell'estrusore ad alte prestazioni.
-
Lavorazione del tamburo
Il serbatoio in acciaio nitruro riscalda il plastica con un controllo della temperatura preciso per una fusione costante.
-
Degasaggio sotto vuoto
Questo passaggio rimuove i materiali a basso peso molecolare e l'umidità residua dal PET fuso.
-
Filtrazione a fusione
Una fase di filtrazione dedicata migliora la purezza della plastica fusa prima della pellettizzazione.
-
Pellettizzazione subacquea
Il sistema di pellettizzazione subacquea trasforma i fiocchi di PET fusi in granuli uniformi e di alta qualità.
-
Drying & Bagging
I pellet vengono essiccati tramite un vaglio vibrante e un essiccatore centrifugo, poi insaccati per la distribuzione.
Confronto tra estrusione PET monovite e bivite
Per il riciclaggio standard dei fiocchi di bottiglie in PET, l'estrusore monovite è la scelta preferita. Ecco come si confronta.
| Fattore | Estrusore monovite | Estrusore bivite |
|---|---|---|
| Taglio meccanico | Minore sforzo di taglio sul fuso — riduce il rischio di scissione termica e meccanica delle catene nel PET. | Alto sforzo di taglio — vantaggioso per la miscelazione dispersiva ma può accelerare la degradazione dell'IV nel PET se non gestito con cura. |
| Preservazione dell'IV | Più adatto per preservare la viscosità intrinseca nelle applicazioni di riciclaggio standard rPET. | Richiede un controllo accurato della temperatura e del tempo di permanenza; più adatto quando vengono aggiunti estensori di catena per ricostruire l'IV. |
| Capacità di compounding | Limitato — principalmente per la fusione, il degassaggio e la filtrazione dei fiocchi puliti. | Superiore — preferito quando si aggiungono additivi, coloranti, ritardanti di fiamma o estensori di catena al fuso. |
| Costo e complessità | Minore costo di capitale, design meccanico più semplice, manutenzione più facile per l'operatore. | Costi di capitale e operativi più elevati; geometria della vite più complessa e parti soggette a usura. |
| Ideale per | Fiocchi di bottiglie in PET post-consumo standard → fibra, lastra o pellet per stampaggio a iniezione. | Compounding reattivo, incorporazione di masterbatch colore o leghe speciali di rPET. |
Se il vostro processo richiede capacità di compounding bivite — come l'aggiunta di estensori di catena o masterbatch colore al fuso — vedete la nostra linea di compounding bivite per un confronto.
Applicazioni e resine per la pellettizzazione di scaglie di PET
The IV and purity of output pellets from this line meet the requirements for these four major end markets.
-
Fibra di poliestere e fibra in fiocco
Intervallo di IV: 0.40–0.65 dL/g. I pellet rPET di questa linea sono ampiamente utilizzati come materia prima per la fibra di poliestere rigenerata in fiocco, utilizzata nei tessili, non tessuti e materiali di riempimento. Questa è la maggiore destinazione per volume del rPET post-consumo a livello globale.
-
Lastra in PET e termoformatura
Intervallo di IV: 0.70–0.85 dL/g. Adatto per lastre A-PET o RPET utilizzate in vaschette alimentari, blister e contenitori a conchiglia. La fase di filtrazione del fuso in questa linea rimuove le particelle di gel e le impurità che altrimenti si manifesterebbero come difetti nella lastra trasparente.
-
Stampaggio a iniezione
Intervallo IV: 0.72–0.85 dL/g. I pellet di rPET sono adatti per lo stampaggio a iniezione di contenitori non alimentari, reggette, chiusure e parti tecniche. La geometria costante dei pellet garantita dal taglio subacqueo assicura un'alimentazione stabile nelle presse a iniezione.
-
rPET di grado bottiglia (con SSP)
Intervallo IV: >0.80 dL/g. Per applicazioni di bottiglie a contatto con alimenti (riciclaggio bottiglia-a-bottiglia), i pellet di questa linea possono essere diretti a un reattore di polimerizzazione allo stato solido (SSP) per ricostruire l'IV. Questa è la destinazione di maggior valore del rPET e richiede IV ≥0.80 dL/g.
Specifiche tecniche della linea di pellettizzazione scaglie di PET
Parametri generali della linea. La configurazione esatta è specificata per ordine in base alla qualità del materiale di partenza e al grado di pellet target.
| Parametro | Specifica |
|---|---|
| Materiale applicabile | Fiocchi di bottiglie in PET post-consumo lavati, ≤14 mm |
| Umidità in ingresso | ≤3% (p/p) consigliato all'ingresso |
| Forma dei pellet in uscita | Cilindrica, diametro 3–5 mm |
| Preservazione dell'IV | Caduta tipica dell'IV ≤0.05 dL/g (IV di input 0.72–0.80 → IV di output 0.68–0.76 dL/g) |
| Diametro della vite | 100 mm – 160 mm (varia in base al modello) |
| Rapporto L/D | 30:1 – 36:1 |
| Zone del cilindro | 6–8 zone di temperatura controllate indipendentemente |
| Sistema di degasaggio | degassaggio sottovuoto a 2 zone (doppia porta) |
| Filtrazione a fusione | Cambiafiltro idraulico automatico (tipo a controlavaggio); 40–150 µm selezionabili |
| Metodo di Pellettizzazione | Pellettizzazione subacquea |
| Sistema di controllo | PLC + touchscreen HMI a colori |
| Intervallo di capacità di produzione | 300 – 1.200 kg/h |
Available Models & Output Capacities
| Modello | Diametro della vite | Potenza del motore principale | Produzione (kg/h) |
|---|---|---|---|
| CT-100 | 100 mm | 90 kW | 300 |
| CT-130 | 130 mm130 mm | 132 kW | 600 |
| CT-140 | 140 mm140 mm | 160 kW160 kW | 900 |
| CT-160 | 160 mm | 250 kW250 kW | 1,200 |
Domande frequenti
La pellettizzazione trasforma i fiocchi di PET lavati in pellet uniformi e densi (tipicamente 3–5 mm). Questa forma standardizzata apre la strada a un riutilizzo a valle di maggior valore — inclusa la filatura di fibra di poliestere, l'estrusione di lastre in PET e lo stampaggio a iniezione — dove i fiocchi non sarebbero direttamente utilizzabili. I pellet scorrono anche più affidabilmente attraverso le attrezzature di processo a valle e sono più facili da trasportare e conservare rispetto ai fiocchi.
Il PET è altamente igroscopico. Anche 300–500 ppm di umidità residua nel fuso scatena la scissione idrolitica delle catene — spezzando le lunghe catene polimeriche e riducendo la viscosità intrinseca (IV). Una IV più bassa significa proprietà meccaniche più deboli e una ridotta idoneità per applicazioni impegnative. Questa linea affronta l'umidità su due fronti: il compattatore fornisce una pre-essiccazione iniziale e densificazione, e il sistema di degassaggio sottovuoto a 2 zone estrae i vapori residui dal fuso, mantenendo la caduta tipica dell'IV a ≤0.05 dL/g.
Sì. Il sistema di filtrazione del fuso può essere configurato con diverse finezze di vaglio (40–150 µm) e meccanismi di cambio filtro per adattarsi al livello di contaminazione del vostro flusso di ingresso. I fiocchi post-industriali o ben selezionati possono utilizzare un pacco vagli standard, mentre i flussi gravemente contaminati beneficiano di un cambiafiltro idraulico automatico (tipo a controlavaggio) per mantenere la portata senza fermi di produzione.
I fiocchi di bottiglie in PET post-consumo tipicamente entrano nella linea con IV 0.72–0.80 dL/g. Con una compattazione adeguata, il degassaggio a vuoto e temperature controllate del cilindro, i pellet in uscita tipicamente conservano un IV di 0.68–0.76 dL/g. Questo soddisfa la specifica per la fibra di poliestere (0.40–0.65 dL/g) ed è pari o vicino alla soglia per i gradi di lastra e stampaggio a iniezione del PET (0.70–0.85 dL/g). Per il grado bottiglia-a-bottiglia che richiede IV >0.80 dL/g, sarebbe necessaria una fase a valle di polimerizzazione allo stato solido (SSP).
L'estrusore monovite applica un minore sforzo di taglio meccanico al fuso, che preserva meglio l'IV nel riciclaggio standard dei fiocchi di bottiglie in PET. Gli estrusori bivite offrono una miscelazione distributiva superiore e sono preferiti quando si aggiungono additivi (estensori di catena, coloranti, riempitivi) al fuso — ma il loro maggiore sforzo di taglio e la complessità aggiungono costo e rischio di maggiore degradazione dell'IV per il riciclaggio diretto fiocchi-pellet. La maggior parte degli impianti di pellettizzazione del PET post-consumo utilizza una configurazione monovite per questo motivo.
Sì. La guida alla messa in servizio remota e la formazione degli operatori sono disponibili per tutte le linee. Tutte le macchine sono spedite con una garanzia limitata di 1 anno che copre i difetti di fabbricazione sui componenti meccanici ed elettrici chiave. Le parti di ricambio e il supporto tecnico continuo sono disponibili oltre il periodo di garanzia. Contattateci per discutere le vostre esigenze di installazione.
Garanzia & supporto globale all'installazione
-
Garanzia limitata di 1 anno
Tutte le macchine includono una garanzia limitata di 1 anno che copre i difetti di fabbricazione sui componenti meccanici ed elettrici chiave, con parti di ricambio e supporto tecnico disponibili dopo il periodo di garanzia.
-
Configurabile secondo le vostre esigenze
La configurazione della linea — incluso il diametro della vite, il tipo di filtro, l'intensità di degassaggio e il metodo di pellettizzazione — è specificata per ordine in base al livello di contaminazione del vostro materiale di alimentazione, alla capacità di produzione richiesta (kg/h) e al grado di pellet di destinazione (fibra, lastra o stampaggio a iniezione).
-
Messa in servizio remota e formazione
La guida per l'installazione, il supporto per la messa in servizio della linea e la formazione degli operatori sono disponibili per aiutarvi a raggiungere una produzione stabile il più rapidamente possibile.
-
Integrazione completa della linea di riciclaggio PET
Questa linea di pellettizzazione è progettata per funzionare come fase finale di un sistema di riciclaggio completo delle bottiglie in PET. Visualizzate la ampia gamma di macchine per pellettizzazione della plastica che offriamo per trovare la configurazione giusta per la vostra operazione.
Richiedi un preventivo per linea di pellettizzazione scaglie di PET
Contact us today to receive pricing, lead times, and a custom layout proposal for your PET pelletizing line.
