


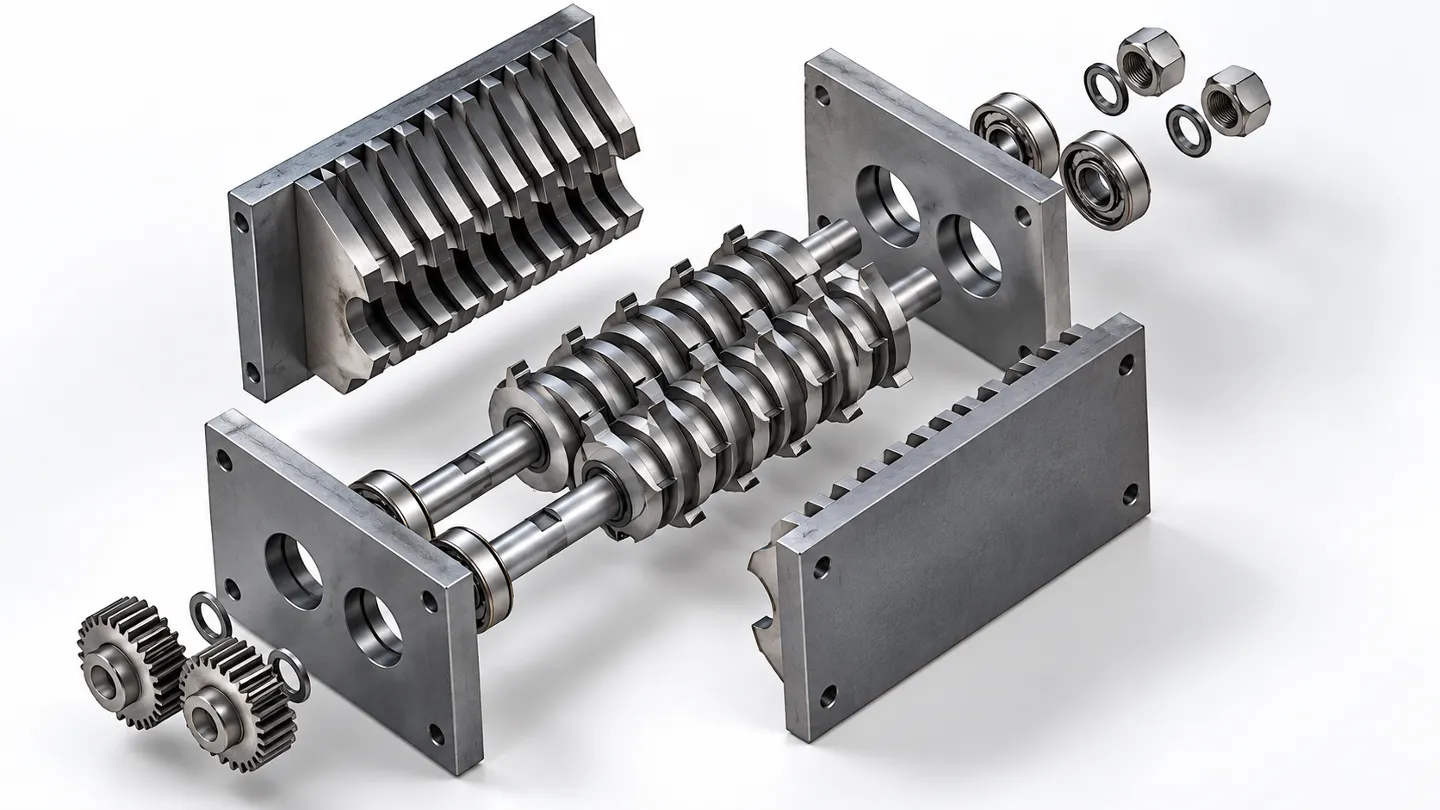
Penggantian pisau mesin pencacah adalah pekerjaan pemeliharaan terkontrol, bukan sekadar penggantian komponen. Sebelum membuka ruang potong, isolasi setiap sumber energi, dokumentasikan susunan pisau yang ada, periksa rotor dan pisau lawan, dan konfirmasikan spesifikasi torsi dan jarak bebas pabrikan’. Setelah instalasi, putar rotor secara manual bila desain mesin memungkinkan, selesaikan uji tanpa beban yang terlindungi, dan baru kemudian masukkan material secara bertahap.
Panduan ini memberikan kerangka perawatan praktis untuk shredder industri poros tunggal dan multi-poros. Panduan ini tidak menggantikan manual mesin, prosedur lockout lokasi, atau pekerjaan oleh personel servis yang berkualifikasi. Jika Anda memilih grade baja atau memesan set pemotong baru, pertama baca milik kami panduan pemilihan pisau mesin pencacah industri.
Pisau Shredder Plastik Industri: Tipe, Material Baja (D2/SKD11 vs 55SiCr) dan Spesifikasi
Memilih yang tepat pisau mesin shredder plastik berdampak langsung pada kapasitas produksi, keseragaman ukuran cacahan, dan masa pakai antar penajaman. Sebelum mengganti pisau aus, pastikan geometri dan metalurgi baja sesuai dengan material olahan Anda:
1. Tipe Pisau Shredder Berdasarkan Konfigurasi Mesin
- Pisau Shredder Poros Tunggal (Mata Pisau Rotor Kotak / Cekung): Umumnya berukuran 40×40 mm hingga 110×110 mm berupa plat kotak rata atau cekung yang dibaut ke rotor. Setiap pisau shredder memiliki 4 sisi potong: saat satu sisi tumpul, Anda cukup memutarnya 90° hingga 3 kali sebelum diganti total, berpasangan dengan pisau counter stator stasioner.
- Pisau Shredder Poros Ganda (Cakram Kait / Cakar Pencacah): Cakram baja paduan berbentuk lingkaran dengan poros heksagonal atau oktagonal dengan 1, 3, atau banyak cakar. Dirancang untuk pencacahan torsi tinggi pada drum, ban, dan bal plastik.
2. Perbandingan Material Pisau Shredder: D2 (SKD11) vs 55SiCr vs 9CrSi
(Catatan: Dalam metalurgi internasional, AISI D2 dan JIS SKD11 merujuk pada mutu setara baja perkakas pengerjaan dingin karbon-tinggi kromium-tinggi, setara dengan Cr12MoV.)
| Mutu Baja | Kekerasan (HRC) | Karakteristik Metalurgi Utama | Aplikasi Pencacahan Terbaik |
|---|---|---|---|
| D2 / SKD11 (Cr12MoV) | 58–62 HRC | Ketahanan aus abrasi tertinggi, retensi ketajaman paling awet, ketangguhan benturan sedang | Plastik kaku (pipa HDPE, purging block), film LDPE/PP, karung anyaman, tekstil, palet kayu |
| 55SiCr / H13 (Baja Perkakas Paduan) | 52–56 HRC | Ketangguhan impak sangat tinggi, anti-rompal di bawah beban benturan ekstrem | Ban bekas, limbah elektronik (WEEE), plastik bercampur logam, kabel tembaga/aluminium |
| 9CrSi (Baja Perkakas Paduan Rendah) | 55–58 HRC | Ekonomis, mampu keras baik, ketahanan benturan lebih rendah | Karet bersih, plastik berdinding tipis, kertas dan karton |
Butuh Pisau Shredder Kustom atau Pengganti OEM?
Kami memproduksi pisau gerinda presisi berbahan baja D2/SKD11 dan baja paduan untuk Pisau Mesin Pencacah kompatibel dengan mesin shredder Rumtoo dan merek internasional lainnya. Kirimkan dimensi, gambar teknis, atau model mesin Anda untuk penawaran langsung dari pabrik, atau jelajahi Pisau Mesin Daur Ulang katalog produk lengkap kami.
Kapan Pisau Mesin Pencacah Memerlukan Perhatian?
Jangan menunggu pisau patah. Kondisi pisau harus dilacak menggunakan tonase yang diproses, jam operasi, beban motor, kualitas output, dan temuan inspeksi. Perubahan pada satu metrik mungkin memiliki beberapa penyebab, jadi periksa sistem potong lengkap sebelum mengganti part.
| Perubahan yang Teramati | Kemungkinan Penyebab | Pemeriksaan Segera |
|---|---|---|
| Arus motor lebih tinggi atau waktu siklus lebih lama | Pisau tumpul, umpan berlebih, material terbungkus, atau celah yang salah | Tepi pisau, pusher hidraulik, penumpukan ruang, dan counter knife |
| Strip compang-camping alih-alih potongan bersih | Tepi yang membulat atau clearance pisau-ke-counter-knife yang berlebihan | Kondisi tepi, posisi pisau tetap, dan permukaan pemasangan |
| Lebih banyak fines, debu, atau panas | Gesekan berulang, tepi tumpul, kerusakan saringan, atau pemrosesan berlebih | Saringan, celah potong, kecepatan rotor, dan resirkulasi |
| Getaran atau ketukan baru | Pengencang longgar, pemotong terkelupas, kesalahan tumpukan, masalah bantalan atau alignment | Hentikan segera dan periksa sebelum me-restart |
| Keausan tidak merata di sepanjang rotor | Pengumpanan yang tidak merata, runout rotor, defleksi poros, atau kontaminasi dudukan pisau | Pola umpan, kantong pisau, bearing, cutter, dan spacer |
| Retak terlihat, sudut hilang, atau pisau yang berubah bentuk | Benturan, kontaminasi, material yang tidak sesuai, atau kesalahan instalasi | Keluarkan mesin dari layanan dan selidiki kegagalannya |
Persiapan Keselamatan Sebelum Membuka Mesin Pencacah
Shredder dapat menahan energi listrik, hidraulik, pneumatik, gravitasi, dan mekanis setelah pemutus utama dimatikan. Ikuti prosedur pengendalian energi tertulis lokasi Anda’ dan regulasi yang berlaku. OSHA’ panduan pengendalian energi berbahaya menjelaskan tujuan lockout/tagout, sementara sumber daya guarding mesin menutupi akses ke bagian berbahaya yang bergerak.
- Hentikan pengumpanan dan biarkan ruang kosong menggunakan urutan shutdown yang disetujui.
- Identifikasi setiap sumber energi, termasuk tekanan hidraulis yang tersimpan, penutup yang diangkat, roda gila, dan rakitan rotor yang tergantung.
- Terapkan kunci dan tag pribadi sesuai prosedur lokasi.
- Lepaskan atau tahan energi tersimpan dan verifikasi kondisi nol energi.
- Blokir atau sangga cover, poros, dan komponen berat dengan peralatan berperingkat.
- Gunakan alat penanganan tahan potong dan peralatan pelindung yang sesuai dengan pisau dan tugas.
- Foto dan tandai susunan bilah, spacer, shim, dan pengencang asli sebelum pembongkaran.
Poros besar dan tumpukan pisau bisa berbobot ratusan kilogram. Gunakan rencana pengangkatan yang terdokumentasi, titik angkat berperingkat, dan peralatan dengan kapasitas yang cukup. Jangan pernah meletakkan tangan di bawah poros atau paket pisau yang tergantung.
Alat dan Catatan yang Perlu Disiapkan
- Manual mesin saat ini, gambar pisau, dan diagram rakitan
- Peralatan lockout/tagout (LOTO) dan instrumen verifikasi nol energi
- Peralatan angkat berperingkat, penyangga, dan fixture penanganan pisau
- Kunci torsi terkalibrasi dan urutan pengencangan pabrikan
- Feeler gauge, mistar, dial indicator, dan alat ukur yang dipersyaratkan OEM
- Alat pembersih yang tidak akan merusak permukaan pemasangan presisi
- Pengencang baru yang disetujui, perangkat pengunci, shim, dan seal jika ditentukan
- Lembar inspeksi untuk posisi pisau, dimensi, kerusakan, torsi, dan hasil startup
Rotasi dan Penggantian Pisau Mesin Pencacah Single-Shaft
Banyak mesin pencacah poros tunggal menggunakan pisau rotor kotak dengan dua atau empat tepi yang dapat digunakan. Jika pisau masih dalam batas dimensinya dan tidak memiliki retakan, deformasi, atau kerusakan dudukan, memutarnya ke tepi yang belum digunakan dapat memulihkan kinerja potong tanpa memasang set baru.
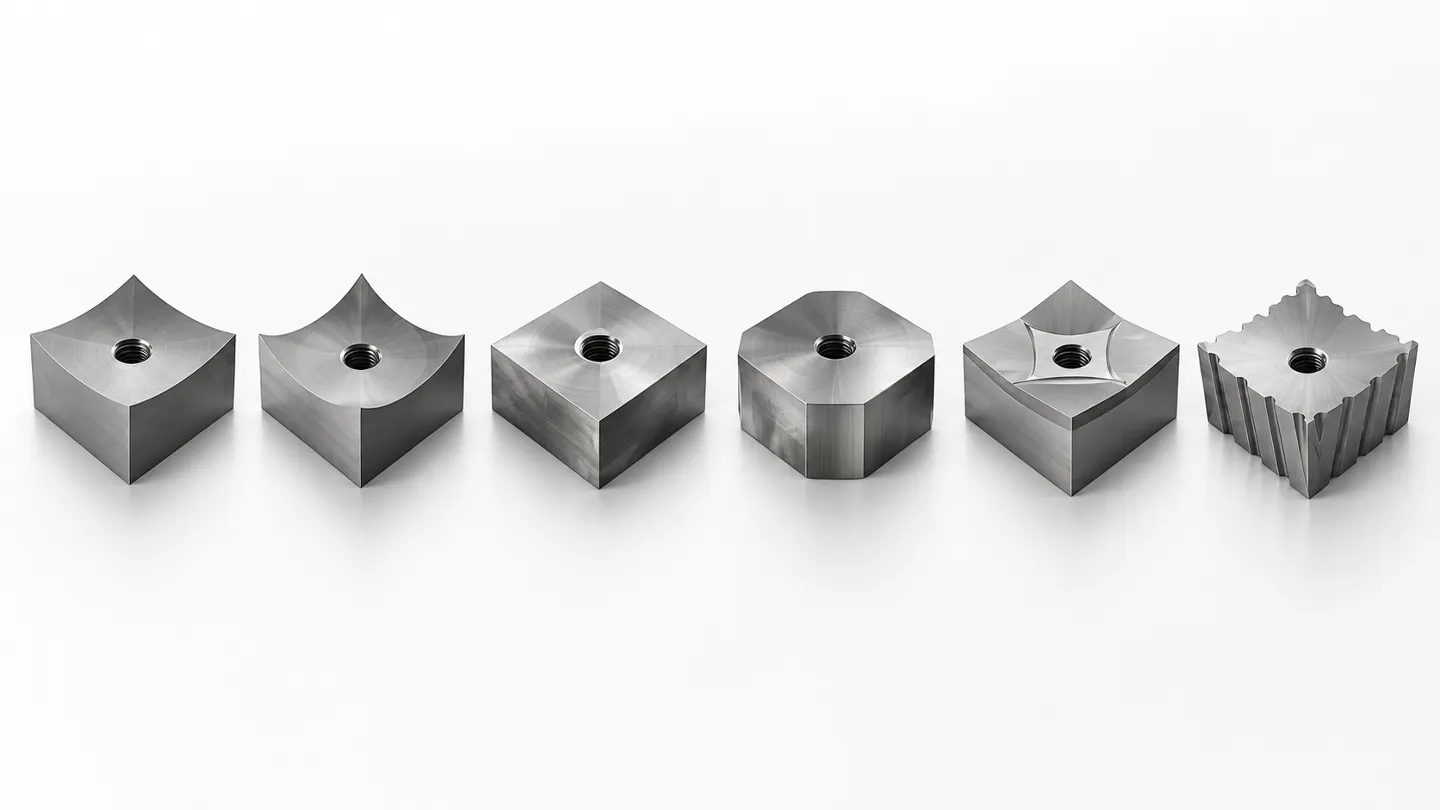
- Catat kondisi saat ini. Catat posisi tepi, pola keausan, area yang terkelupas, dan lokasi mana pun dengan akumulasi abnormal.
- Buka rotor dengan aman. Buka dan amankan ruang secara mekanis menggunakan prosedur OEM.
- Lepaskan satu pisau dalam satu waktu bila memungkinkan. Ini menjaga informasi posisi dan membuat keausan tidak beraturan lebih mudah dilacak.
- Bersihkan kantong pisau dan ulir. Plastik, serpihan logam, atau kerusakan terangkat di bawah pisau dapat mencegah dudukan penuh dan menyebabkan patah dini.
- Periksa kantong dan pengikat. Cari fretting, retakan, ulir yang dol, baut yang melar, atau permukaan locating yang rusak.
- Putar atau ganti pisau. Jaga orientasi tetap konsisten dengan gambar rotor. Jangan campur geometri atau ketebalan yang tidak disetujui.
- Pasang pengikat yang disetujui. Produk pelumasan atau pengunci ulir mengubah beban klem dan harus sesuai dengan instruksi pabrikan.
- Kencangkan sesuai urutan yang ditentukan. Gunakan torsi spesifik mesin, bukan nilai umum yang hanya berdasarkan diameter baut.
- Periksa dan sesuaikan counter knife. Ukur celah di semua posisi rotor yang diperlukan dan perhitungkan runout.
- Ulangi dan dokumentasikan. Catat setiap posisi yang diputar atau diganti sehingga semua sisi dapat dikelola secara konsisten.
Servis Tumpukan Cutter Dual- dan Multi-Shaft
A mesin pencacah dual-shaft biasanya menggunakan pemotong dan spacer yang saling bertautan. Lebar tumpukan, orientasi pemotong, waktu hook, dan posisi poros menentukan apakah pemotong menggeser dengan benar. Pekerjaan ini lebih kompleks daripada pisau kotak berputar dan mungkin membutuhkan pelepasan rakitan poros lengkap.
- Tandai setiap poros, pisau, spacer, dan komponen ujung sebelum pelepasan.
- Ukur tumpukan yang dirakit dan referensi poros yang terbuka sebelum melonggarkannya.
- Topang poros dan lepaskan bantalan, roda gigi, seal, atau retainer hanya dalam urutan yang disetujui.
- Lindungi tepi pemotong dan permukaan poros presisi selama pengangkatan dan pemisahan.
- Periksa ketebalan pemotong, ketebalan spacer, bore, keyway atau spline, runout poros, dan kondisi bantalan.
- Kelompokkan cutter pengganti dan spacer sebagai satu set yang serasi; variasi ketebalan yang terakumulasi dapat mengubah celah ujung dan keselarasan cutter.
- Rakit kembali pola hook dan timing pemotong persis seperti yang ditunjukkan pada gambar.
- Verifikasi rotasi poros dan intermeshing melalui satu revolusi penuh sebelum menghubungkan kembali daya.
Jika gambar, fixture pengangkat, atau spesifikasi tumpukan tidak tersedia, hubungi produsen shredder atau penyedia layanan yang memenuhi syarat daripada merekonstruksi susunan dari ingatan.
Celah Pisau, Torsi Pengencang, dan Alignment
Tidak ada celah pisau shredder universal. Celah yang benar tergantung pada desain mesin, geometri pisau, runout rotor, kondisi termal, dan output target. Nilai yang digunakan untuk satu shredder plastik kaku mungkin tidak aman atau tidak efektif pada model yang berbeda.
- Ukur di lokasi dan posisi rotor yang ditentukan dalam manual.
- Konfirmasikan bahwa dudukan pisau, penyangga counter-knife, dan shim bersih dan tidak rusak.
- Periksa runout rotor atau poros sebelum menggunakan shim untuk memperbaiki celah yang tidak konsisten.
- Gunakan alat terkalibrasi dan catat pengukuran akhir.
- Setelah pengencangan, periksa kembali celah karena beban klem dapat menggerakkan pisau tetap.
Torsi juga tergantung pada grade pengencang, kondisi ulir, pelumasan, metode penguncian, dan desain sambungan. Menggunakan ulang baut yang meregang atau rusak dapat menyebabkan hilangnya beban klem bahkan ketika kunci torsi mencapai pembacaan target.
Regrind, Putar atau Ganti?
| Kondisi Pisau | Tindakan yang Mungkin | Pemeriksaan yang Dibutuhkan |
|---|---|---|
| Satu sisi aus; sisi lain belum terpakai | Putar jika desain pisau memungkinkan | Tidak ada retakan, deformasi, kerusakan dudukan, atau pelanggaran ukuran minimum |
| Keausan tepi yang seragam dengan allowance gerinda yang cukup | Regrind menggunakan prosedur yang disetujui | Dimensi akhir, geometri tepi, kerusakan panas, dan konsistensi set yang cocok |
| Chip lokal kecil | Penilaian rekayasa sebelum regrinding atau penggantian | Perpanjangan retak, akar penyebab, bagian yang tersisa, dan keseimbangan |
| Retak dalam, retak besar, atau pisau bengkok | Ganti dan investigasi kegagalan | Kontaminasi, material, perlakuan panas, kantong, torsi, dan alignment |
| Bore, spline, keyway, atau permukaan mounting rusak | Ganti kecuali ada perbaikan yang disetujui | Transfer torsi, fit, dan kondisi shaft |
| Pisau di bawah ukuran minimum yang diizinkan | Ganti | Jangan kompensasi dengan shim yang tidak disetujui atau perubahan celah |
Penggerindaan mengubah dimensi pisau. Satu set harus diproses dan diukur secara konsisten agar tinggi atau ketebalan yang tercampur tidak menimbulkan pembebanan yang tidak merata. Untuk opsi penggantian, lihat pisau pengganti mesin pencacah plastik.
Inspeksi Pra-Startup dan Uji Terkendali
- Verifikasi bahwa semua pemotong, pisau lawan, spacer, saringan, pengencang, pengaman, dan penutup terpasang.
- Keluarkan alat, part longgar, perangkat pengangkatan, dan bahan pembersih dari ruang.
- Di mana desain mengizinkan, putar poros secara manual melalui satu siklus penuh dan konfirmasi tidak ada kontak.
- Pasang kembali penjaga dan bersihkan personel sebelum melepas kunci sesuai prosedur lokasi.
- Jog atau jalankan mesin dalam keadaan kosong menggunakan prosedur startup pabrikan.
- Hentikan segera jika terjadi kontak, suara tidak biasa, getaran, kenaikan suhu, atau arus motor yang tidak normal.
- Masukkan sejumlah kecil dan bersih bahan baku normal dan amati kualitas pemotongan dan beban.
- Periksa ulang pengencang, kebocoran, suhu, dan kondisi pisau setelah uji awal terkontrol bila ditentukan.
Jadwal Pemeliharaan Preventif
Gunakan data kondisi dan produksi untuk menetapkan interval. Jadwal berbasis kalender saja bisa menyesatkan karena satu pabrik memproses film bersih sementara yang lain menangani scrap kaku yang abrasif dan terkontaminasi.
| Interval | Pemeriksaan yang Disarankan |
|---|---|
| Setiap shift atau startup | Kebisingan, getaran, beban motor, kualitas potong, kebocoran, penjaga, dan akumulasi ruang yang terlihat |
| Inspeksi terjadwal | Tepi bilah, counter knife, saringan, pengencang, lilitan, kondisi kantong, dan kontaminan |
| Setelah macet atau kejadian benda asing | Hentikan dan inspeksi pemotong, poros, bantalan, saringan, counter knife, dan penggerak sebelum memulai kembali |
| Saat rotasi atau penggantian pisau | Catat posisi, dimensi, torsi, celah, modus keausan, dan part yang digunakan |
| Tinjauan tren | bandingkan umur layanan, tonase yang diproses, penggunaan energi, waktu henti, dan lokasi kerusakan |
Cara Memperpanjang Umur Pisau Mesin Pencacah
- Hilangkan logam dan kontaminan keras lainnya sebelum mencapai shredder.
- Jaga umpan dalam batas ukuran dan pemuatan yang disetujui mesin.
- Hindari melanjutkan operasi setelah getaran, kontak pisau, atau kemacetan besar.
- Jaga kantong pisau dan penyangga counter-knife tetap bersih dan rata.
- Putar pisau multi-edge sebelum keausan parah merusak dudukan atau meningkatkan beban penggerak.
- Rawat pusher hidraulik, saringan, bantalan, dan poros bersama sistem pemotongan.
- Simpan set cadangan yang sesuai dalam rak yang kering dan dilindungi beserta gambar dan laporan inspeksinya.
- Gunakan foto kegagalan dan catatan servis saat menentukan set pisau berikutnya.
Jelajahi koleksi lengkap kami rentang pisau mesin daur ulang untuk aplikasi mesin pencacah, crusher, dan granulator.
Di mana mendapatkan pisau pengganti berkualitas
Ketika penggantian adalah keputusan yang tepat, kualitas pisau menentukan berapa lama mata baru bertahan. Cari pisau yang dikerjakan khusus dari baja perkakas D2, DC53, atau SKD-11 dan diberi perlakuan panas untuk bahan baku spesifik Anda.
- D2 menyeimbangkan ketahanan aus dan ketangguhan untuk plastik kaku secara umum.
- DC53 menambah ketangguhan untuk material abrasif berisi kaca.
- SKD-11 cocok untuk plastik keras yang membutuhkan mata halus dan tahan lama.
Kirimkan gambar atau sampel pisau Anda — atau merek dan model shredder Anda — agar suku cadang cocok persis dengan panjang, lebar, ketebalan, lubang baut, dan sudut mata. Pisau yang terpasang tanpa modifikasi menjaga celah yang menentukan kualitas potongan Anda. Untuk uraian lengkap tentang grade baja pisau dan cara mencocokkannya dengan material Anda, lihat panduan baja pisau daur ulang plastik kami.
Pertanyaan yang Sering Diajukan
Seberapa sering pisau mesin pencacah harus diganti?
Tidak ada interval universal. Lacak tonase yang diproses, jam operasi, beban motor, kualitas output, dan aus yang terukur. Ganti atau putar pisau sebelum aus parah merusak dudukan pisau, pisau lawan, saringan, atau sistem penggerak.
Berapa celah yang tepat antara pisau mesin pencacah dan counter knife?
Gunakan rentang yang ditentukan untuk model shredder yang tepat. Celah tergantung pada geometri pisau, bahan baku, runout rotor, dan kondisi operasi. Nilai generik yang disalin dari mesin lain dapat menyebabkan pemotongan buruk atau kontak pisau.
Dapatkah pisau mesin pencacah yang aus diasah ulang?
Banyak pisau dapat digerinda ulang jika memiliki kelonggaran dimensi yang cukup dan tidak ada retakan, deformasi, atau kerusakan pemasangan yang mendiskualifikasi. Set lengkap harus diukur setelah penggerindaan agar tinggi, ketebalan, dan celah pisau tetap konsisten.
Dapatkah pisau pengganti dari supplier berbeda dicampur?
Hanya jika produsen mesin atau insinyur yang bertanggung jawab mengonfirmasi kompatibilitas. Geometri, ketebalan, massa, kekerasan, perlakuan panas, dan toleransi pemasangan harus cocok. Pencampuran yang tidak terverifikasi dapat menciptakan beban yang tidak merata, kesalahan tumpukan, atau interferensi.
Mengapa baut pisau mesin pencacah menjadi longgar?
Kemungkinan penyebabnya meliputi dudukan pisau yang kotor atau rusak, pengencang yang salah, pelumasan yang salah, baut yang diregangkan dan dipakai ulang, torsi yang salah, getaran, overload, atau ulir yang rusak. Perbaiki akar masalahnya daripada sekadar menerapkan torsi lebih banyak.
Apa yang harus diperiksa setelah penggantian pisau?
Verifikasi orientasi pisau, tumpukan pemotong, pengencang, torsi, celah pisau lawan, rotasi bebas, pelindung, dan pelepasan alat. Lakukan uji tanpa beban yang terkontrol, lalu masukkan sedikit bahan baku normal sambil memantau suara, getaran, dan beban motor.
Minta Pisau Pengganti atau Dukungan Servis
Kirimkan model shredder, gambar pisau atau dimensi sampel, informasi bahan baku, umur layanan saat ini, dan foto yang jelas dari aus atau retakan. Tim kami dapat meninjau opsi penggantian dan membantu mengidentifikasi informasi yang dibutuhkan untuk set pemotong yang cocok.
