


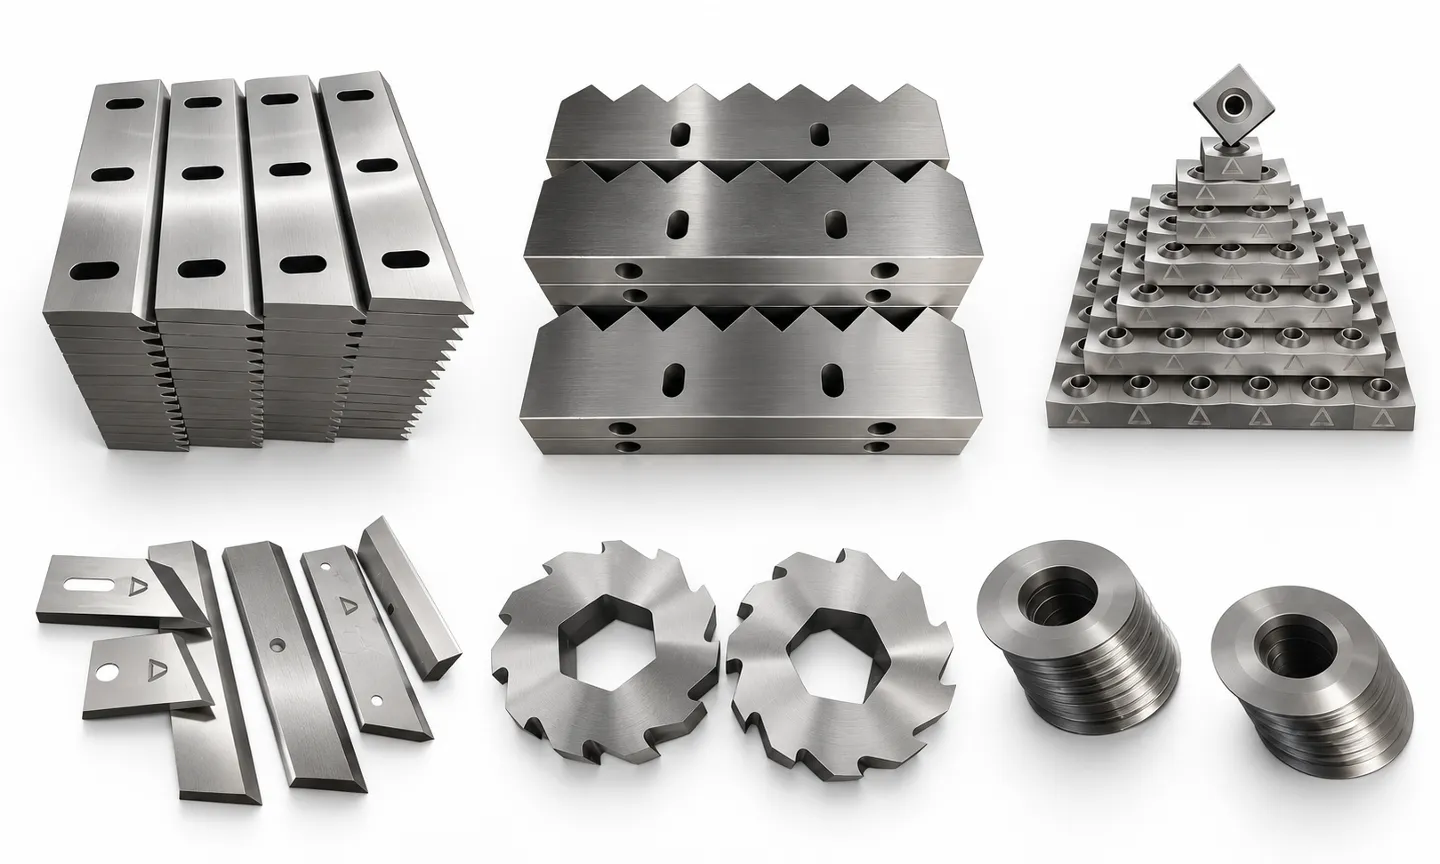
Pisau pencacah industri harus dipilih sebagai sistem pemotong lengkap, bukan sebagai potongan baja perkakas yang terisolasi. Spesifikasi yang benar tergantung pada jenis pencacah, bahan baku, kontaminasi, ukuran output target, kecepatan poros, geometri pisau, susunan spacer, perlakuan panas, dan downtime yang diizinkan. Pisau yang bekerja baik pada film plastik bersih dapat cepat pecah pada scrap rigid yang mengandung logam, sedangkan pisau tahan impak dapat aus terlalu cepat dalam aliran polimer berisi kaca yang abrasif.
Panduan ini menjelaskan bagaimana pabrik daur ulang dapat membandingkan material pisau, geometri, dan kualitas manufaktur sebelum membeli pisau pengganti atau menentukan pencacah baru. Untuk mesin lengkap, mulai dengan panduan kami panduan beli mesin pencacah plastik industri.
Apa Itu Pisau Mesin Pencacah Industri?
Pisau pencacah industri adalah komponen potong yang dapat diganti yang dipasang pada rotor atau poros. Tergantung mesinnya, ia dapat memotong melawan pisau kontra tetap, saling bertautan dengan bilah pada poros lain, atau menarik material melalui ruang potong menggunakan kait. Hasil potongan karenanya dikendalikan oleh hubungan antara bilah bergerak, pisau stasioner, spacer, saringan, dan sistem penggerak.
- Mesin pencacah poros tunggal umumnya menggunakan pisau rotor persegi atau persegi panjang dengan banyak tepi yang dapat dipakai dan satu atau lebih pisau kontra tetap.
- mesin pencacah dual- dan four-shaft umumnya menggunakan pemotong sirkular berkait yang dipisahkan oleh spacer presisi.
- Granulator dan crusher menggunakan pisau rotor dan pisau alas untuk geser berkecepatan lebih tinggi dan flake yang lebih seragam. Ini dibahas secara terpisah dalam panduan kami panduan pisau granulator plastik.
Mulai dari Bahan Baku dan Mode Kegagalan
Pisau terbaik tidak selalu pisau yang paling keras. Pertama dokumentasikan apa yang memasuki ruang potong dan bagaimana pisau saat ini gagal. Penumpulan dini biasanya menunjukkan keausan abrasif, sedangkan sudut patah, retak, atau serpihan besar menunjukkan beban impak, kekerasan berlebihan, perlakuan panas yang buruk, celah yang salah, atau kontaminan yang tidak dibuang.
| Bahan Baku | Kebutuhan Pisau Utama | Risiko Umum | Fokus Seleksi |
|---|---|---|---|
| Film LDPE, raffia, dan tas woven | Tepi potong tajam dan ketahanan terhadap pelilitan | Penumpukan panas, stringing, dan pembulatan tepi | Profil kait, celah pisau kontra, dan perawatan tepi yang mudah |
| Gumpalan HDPE, PP, dan plastik kaku | Ketahanan aus dengan ketangguhan yang memadai | Chipping dari dinding tebal atau kontaminan | Ketebalan pisau, kekuatan kait, dan perlakuan panas terverifikasi |
| Pipa, profil, dan gumpalan purging | Ketahanan impak tinggi dan engagement stabil | Pembebanan kejut dan overload shaft | Geometri kecepatan rendah, desain rotor, dan gigitan terkendali |
| Plastik terisi kaca atau terisi mineral | Ketahanan abrasi tinggi | Keausan flank dan tepi yang cepat | Baja tahan aus, opsi hardfacing, dan interval inspeksi yang lebih pendek |
| E-scrap atau limbah industri campuran | Ketangguhan dan toleransi kontaminasi | Benturan logam dan benda asing yang tak terduga | Paduan kuat, kekerasan konservatif, dan pemisahan hulu |
Perbandingan Material Pisau Mesin Pencacah Umum
Nama grade baja saja tidak menjamin umur pisau. Kimia, kualitas stok, arah permesinan, resep perlakuan panas, tempering, austenit sisa, finishing permukaan, dan kekerasan akhir semuanya memengaruhi kinerja. Mintalah pemasok sertifikat material dan catatan inspeksi daripada menerima nama grade pada penawaran.
| Keluarga Material | Kekuatan Tipikal | Kapan Harus Dipertimbangkan | Keterbatasan penting |
|---|---|---|---|
| Baja kerja dingin tipe D2 / SKD11 | Ketahanan aus tinggi dan retensi tepi yang baik | Plastik bersih dan kondisi operasi yang stabil | Dapat chipping jika kekerasan, geometri, atau beban impak tidak sesuai |
| Baja cold-work tipe DC53 | Kekerasan tinggi dengan ketangguhan yang ditingkatkan dibandingkan D2 konvensional dalam banyak aplikasi | Aplikasi di mana ketahanan aus dan ketahanan chipping sama pentingnya | Biaya material dan perlakuan panas yang tinggi; verifikasi grade asli dan proses |
| Cr12MoV dan baja perkakas terkait | Ketahanan aus yang praktis dengan ketersediaan manufaktur yang luas | Daur ulang plastik umum dan program penggantian yang terkontrol biaya | Jangan berasumsi ini identik dengan D2; konfirmasi kimia dan sifat akhir |
| H13 atau baja alloy tahan impak | Ketangguhan lebih tinggi dan ketahanan thermal-shock | Benturan berat, bahan baku besar, atau aliran yang rentan kontaminasi | Biasanya ketahanan aus lebih rendah daripada baja kerja dingin kromium tinggi |
| Desain hardfacing atau yang diperkuat karbida | Ketahanan aus lokal sangat tinggi | Feedstock sangat abrasif dan stabil | Kemampuan perbaikan, kerapuhan, dan biaya total harus dievaluasi kasus per kasus |
DC53 dideskripsikan oleh produsen aslinya sebagai baja perkakas kerja dingin yang dikembangkan untuk kekerasan dan ketangguhan tinggi, tetapi spesifikasi pisau akhir tetap tergantung pada aplikasinya. Lihat informasi produk baja perkakas Daido untuk positioning yang dipublikasikan oleh pembuat material.
Geometri Pisau Sama Pentingnya dengan Grade Baja
Mengubah jumlah gigi, kedalaman kait, atau ketebalan pisau mengubah seberapa agresif shredder menarik material ke ruang. Kait yang lebih agresif dapat meningkatkan gigitan pada bahan baku besar, tetapi juga dapat meningkatkan torsi puncak, getaran, dan peluang kelebihan beban. Pemotong yang lebih tebal dapat meningkatkan kekuatan tetapi mengurangi jumlah potongan pada panjang poros yang tetap.
- Diameter luar: mengontrol keterlibatan pemotong dan harus cocok dengan ruang, sisir, dan jarak pusat poros.
- Ketebalan dan lebar spacer: memengaruhi lebar strip, throughput, dan ukuran partikel akhir.
- Jumlah kait dan profil: menentukan bagaimana pisau menangkap, merobek, dan melepaskan bahan baku.
- Bore, keyway, dan spline: harus mentransfer torsi tanpa play berlebihan atau konsentrasi tegangan.
- Sudut tepi: menyeimbangkan ketajaman, gaya potong, dan ketahanan terhadap chipping.
- Celah pisau tetap: mempengaruhi kualitas pemotongan, kebutuhan energi, panas, dan keausan. Selalu gunakan rentang yang ditentukan pabrikan mesin.
Saat memesan suku cadang pengganti, gunakan gambar asli atau kirimkan sampel yang dapat diukur. Foto dan diameter luar nominal tidak cukup untuk mereproduksi pemotong secara akurat.
Cara Pisau Mesin Pencacah Berkualitas Diproduksi
- Tinjauan aplikasi: Konfirmasi model mesin pencacah, susunan poros, bahan baku, kontaminan, throughput, dan pola kegagalan saat ini.
- Verifikasi material: periksa kimia baja, sertifikat pabrik, dan kondisi stok sebelum pemesinan.
- Profiling kasar: potong atau tempa blank dengan allowance yang cukup untuk pergerakan perlakuan panas dan penggerindaan akhir.
- Permesinan pra-perlakuan panas: tetapkan diameter lubang, fitur pemasangan, dan permukaan referensi sambil mengendalikan tegangan.
- Perlakuan panas dan tempering: gunakan proses terkontrol yang sesuai dengan grade baja, bagian pisau, dan keseimbangan yang diperlukan antara kekerasan dan ketangguhan.
- Penggilingan akhir dan pemesinan profil: mengembalikan kerataan, paralelisme, geometri tepi, akurasi lubang, dan penyelesaian permukaan.
- Inspeksi: catat dimensi, kekerasan, runout, kerataan, dan kondisi visual; gunakan pengujian tambahan bila aplikasi memerlukannya.
- Kontrol set yang cocok: kelompokkan pemotong dan spacer berdasarkan ketebalan agar poros yang dirakit menjaga tumpukan potong yang diinginkan.
Kekerasan Adalah Rentang, Bukan Target Universal
Kekerasan Rockwell yang lebih tinggi dapat meningkatkan ketahanan aus, tetapi juga dapat mengurangi toleransi terhadap kejutan dan kesalahan perakitan. Kekerasan akhir harus ditentukan oleh produsen pisau setelah meninjau grade baja, penampang pisau, bahan baku, dan mode kegagalan. Hindari menyalin nilai kekerasan dari shredder yang tidak terkait atau hanya meminta nilai maksimum yang dapat dicapai.
Untuk kontrol kualitas masuk, mintalah metode pengujian, lokasi pengukuran, dan variasi yang dapat diterima di seluruh batch. Satu pembacaan kekerasan pada satu pemotong tidak membuktikan bahwa setiap pisau dalam set menerima perlakuan panas yang konsisten.
Mendiagnosis Masalah Pisau Sebelum Memesan Ulang
| Masalah yang Teramati | Kemungkinan Penyebab | Apa yang Perlu Dicek |
|---|---|---|
| Tepi cepat tumpul | Bahan baku abrasif, ketahanan aus yang tidak memadai, atau kondisi permukaan yang buruk | Kontaminasi, sertifikat baja, peta kekerasan, dan pelumasan/panas |
| Chipping sudut | Benturan berlebihan, kondisi terlalu rapuh, atau geometri tepi yang lemah | Benda asing, desain hook, perlakuan panas, dan riwayat overload |
| Retak menembus pisau | Benturan parah, defek perlakuan panas, pemasangan yang tidak tepat, atau fatik | Asal fraktur, kelonggaran poros, tumpukan spacer, dan torsi baut |
| Keausan tidak merata di sepanjang shaft | Distribusi umpan, defleksi poros, variasi tumpukan, atau masalah alignment | Pemuatan hopper, bearing, ketebalan cutter, spacer, dan runout |
| Arus motor tinggi dan panas | Tepi tumpul, celah yang salah, overfeeding, atau material terbungkus | Kondisi tepi, counter knife, pusher hidraulik, dan kontrol umpan |
| Ukuran output tidak konsisten | Cutter aus, saringan rusak, atau celah berlebihan | Profil pisau, bukaan saringan, counter knife, dan keausan ruang |
Praktik Perawatan yang Melindungi Umur Pisau
- Gunakan magnet hulu, deteksi logam, atau pemeriksaan manual di mana kontaminasi mungkin terjadi.
- Catat jam operasi, tonase yang diproses, beban motor, dan setiap rotasi atau penggantian pisau.
- Inspeksi pemotong, counter knife, saringan, spacer, bantalan, dan play poros sebagai satu sistem.
- Putar pisau multi-edge sesuai manual mesin sebelum keausan merusak dudukan pisau.
- Jangan mengelas, menggerinda, atau mengubah geometri pisau tanpa prosedur perbaikan yang disetujui.
- Tutup dan isolasi semua sumber energi sebelum memasuki ruang pemotongan. Tinjau persyaratan guarding mesin dan prosedur keselamatan lokasi Anda.
Untuk urutan servis yang detail, baca panduan kami tentang mengganti dan merawat pisau mesin pencacah. Opsi pisau pengganti juga tersedia di pisau pengganti mesin pencacah plastik halaman kami.
Checklist RFQ Pisau Shredder
Sertakan informasi berikut saat meminta penawaran. Ini mengurangi revisi gambar dan membantu supplier merekomendasikan spesifikasi material dan perlakuan panas yang realistis.
- Pabrikan mesin pencacah, model, nomor seri, dan susunan poros
- Gambar asli, nomor part, atau sampel yang belum aus
- Diameter luar, bore, ketebalan, keyway atau spline, dan profil hook
- Dimensi spacer dan jumlah yang diperlukan per poros
- Bahan baku, ukuran potongan maksimum, kontaminasi, dan suhu operasi
- Throughput yang diperlukan dan ukuran output target
- Material pisau saat ini, kekerasan, dan umur layanan aktual
- Foto kegagalan menunjukkan aus, chip, retak, dan permukaan fraktur
- Laporan dimensi yang diperlukan, sertifikat material, dan laporan kekerasan
- Kuantitas pesanan yang diharapkan dan apakah diperlukan set pemotong-dan-spacer yang cocok
Jelajahi yang lengkap rentang pisau mesin daur ulang, atau kirim gambar dan detail bahan baku Anda melalui formulir di bawah untuk tinjauan khusus aplikasi.
Pertanyaan yang Sering Diajukan
Baja apa yang terbaik untuk pisau pencacah industri?
Tidak ada grade terbaik yang universal. Baja tipe D2 atau SKD11 sering dipilih untuk ketahanan aus, sementara baja tipe DC53 dapat memberikan keseimbangan ketangguhan yang lebih baik dalam aplikasi yang menuntut. Bahan baku yang berat impak atau terkontaminasi mungkin membutuhkan paduan yang lebih tangguh. Pemilihan akhir harus mengikuti desain mesin dan mode kegagalan aktual.
Apakah pisau mesin pencacah yang lebih keras selalu lebih baik?
Tidak. Kekerasan yang lebih besar dapat meningkatkan ketahanan aus tetapi juga dapat meningkatkan gompal atau retak akibat benturan. Bagian pisau, geometri tepi, bahan baku, dan perlakuan panas harus dipertimbangkan bersama.
Informasi apa yang diperlukan untuk mereproduksi pisau pengganti?
Titik awal teraman adalah gambar asli atau sampel yang tidak aus. Berikan juga diameter luar, lubang, ketebalan, keyway atau spline, profil hook, dimensi spacer, model mesin, bahan baku, dan riwayat kegagalan saat ini.
Dapatkah pisau mesin pencacah industri diasah ulang?
Banyak desain pisau dapat diputar, digerinda ulang, atau dibangun kembali, tetapi hanya dalam batas dimensi dan perbaikan yang ditentukan untuk mesin. Penggerindaan yang salah dapat mengubah celah, lebar tumpukan, geometri tepi, dan sifat perlakuan panas.
Mengapa pisau mesin pencacah baru chipping segera setelah instalasi?
Penyebab umum meliputi kontaminasi logam tersembunyi, kekerasan berlebihan, geometri tepi yang tidak sesuai, celah pisau yang salah, pemasangan yang longgar, kesalahan tumpukan spacer, atau cacat perlakuan panas. Periksa asal retakan dan rakitan mesin sebelum memesan spesifikasi yang sama lagi.
Bagaimana cara memeriksa pisau pencacah pengganti?
Periksa dokumentasi material, dimensi kunci, pengelompokan ketebalan, kerataan, runout, kondisi tepi, dan kekerasan pada lokasi yang disepakati. Untuk set yang cocok, verifikasi tumpukan pemotong-dan-spacer lengkap sebelum instalasi.
Lihat rangkaian pisau dan minta penawaran
Jelajahi seluruh rangkaian pisau mesin daur ulang beserta spesifikasi dan konfigurasinya, di mana Anda juga dapat mengirimkan gambar teknis dan detail bahan baku untuk tinjauan khusus aplikasi atau penawaran.
