


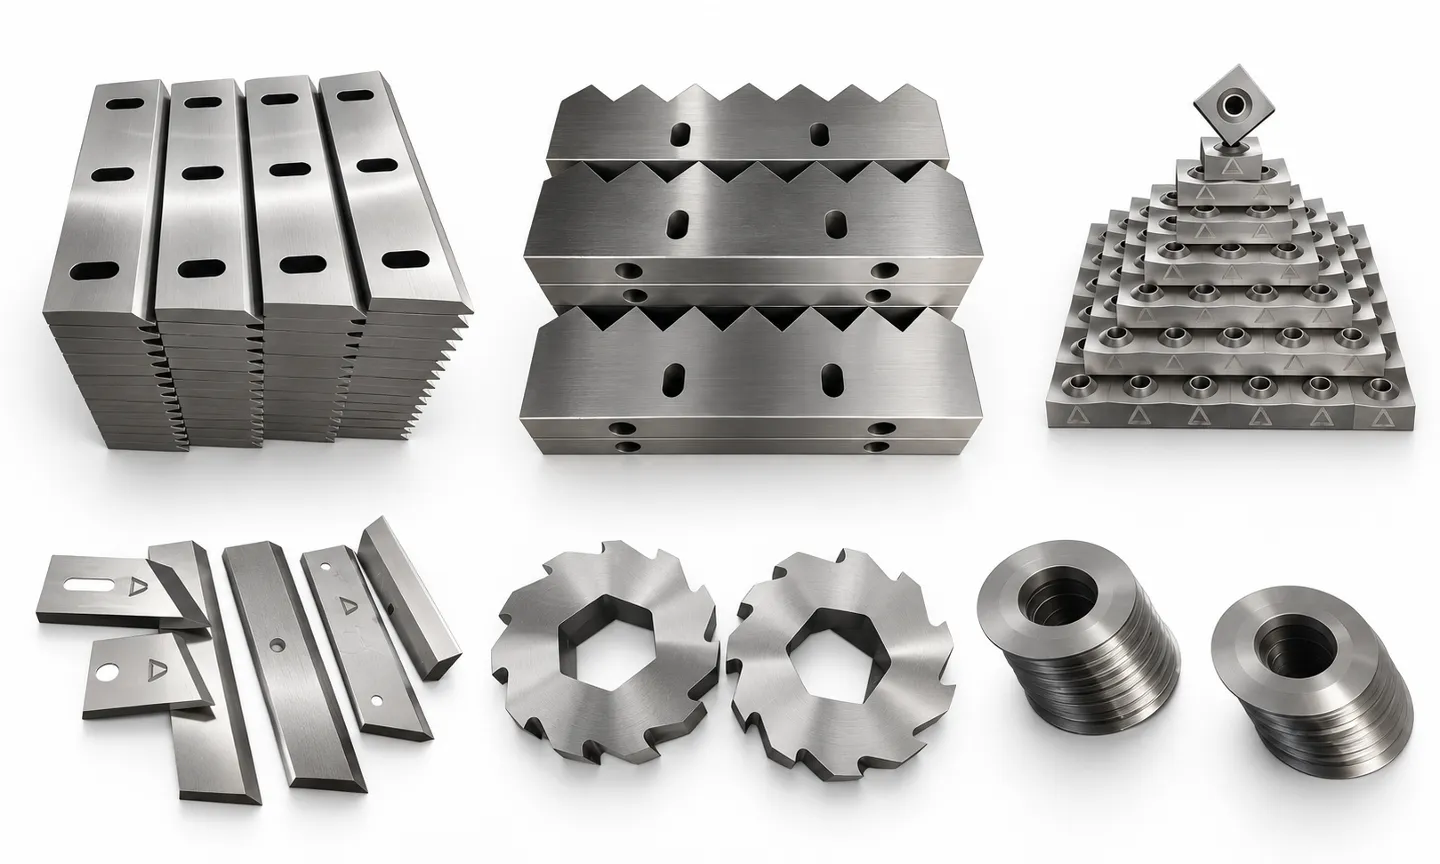
Les lames de déchiqueteur industriel doivent être choisies comme un système de coupe complet, et non comme un simple morceau d'acier à outils isolé. La bonne spécification dépend du type de déchiqueteur, de la matière première, de la contamination, de la taille de sortie cible, de la vitesse d'arbre, de la géométrie des lames, de l'arrangement des entretoises, du traitement thermique et du temps d'arrêt admissible. Une lame performante sur du film plastique propre peut s'écailler rapidement sur des rebuts rigides contenant du métal, tandis qu'une lame résistante aux impacts peut s'user trop vite dans un flux de polymère abrasif chargé de verre.
Ce guide explique comment les usines de recyclage peuvent comparer les matériaux de lames, la géométrie et la qualité de fabrication avant d'acheter des couteaux de remplacement ou de spécifier un nouveau déchiqueteur. Pour les machines complètes, commencez par notre guide d'achat de broyeur industriel en plastique.
Qu'est-ce qu'une lame de broyeur industriel?
Une lame de déchiqueteur industriel est un composant de coupe remplaçable monté sur un rotor ou un arbre. Selon la machine, elle peut couper contre un contre-couteau fixe, s'engrener avec les lames d'un autre arbre, ou entraîner le matériau dans la chambre de coupe à l'aide de crochets. Le résultat de coupe dépend donc de la relation entre les lames mobiles, les couteaux fixes, les entretoises, le tamis et le système d'entraînement.
- Déchiqueteurs mono-arbre utilisent généralement des couteaux de rotor carrés ou rectangulaires à plusieurs arêtes utilisables et un ou plusieurs contre-couteaux fixes.
- Les broyeurs à double et à quatre arbres utilisent couramment des outils circulaires à crochets séparés par des entretoises de précision.
- Les granulateurs et les broyeurs utilisent des couteaux de rotor et de lit pour un cisaillement à plus haute vitesse et des flocons plus uniformes. Ceux-ci sont couverts séparément dans notre guide des lames de granulateur en plastique.
Commencez par la matière première et le mode de défaillance
La meilleure lame n'est pas toujours la plus dure. Documentez d'abord ce qui entre dans la chambre de coupe et comment les lames actuelles échouent. Un émoussage prématuré indique généralement une usure abrasive, tandis que des coins cassés, fissures ou gros éclats indiquent une charge d'impact, une dureté excessive, un mauvais traitement thermique, un jeu incorrect ou des contaminants non éliminés.
| Matières premières | Exigences primaires de la lame | Risque commun | Point de concentration de la sélection |
|---|---|---|---|
| Film LDPE, raphia et sacs tissés | Bord de coupe aigu et résistance au renflement | Accumulation de chaleur, formation de filaments et arrondi des bords | Profil à crochet, jeu du contre-couteau et entretien aisé du tranchant |
| Blocs HDPE, PP et plastiques rigides | Résistance à l'usure avec une élasticité adéquate | Fissuration des parois épaisses ou des contaminants | Épaisseur de lame, résistance des crochets et traitement thermique vérifié |
| Tuyaux, profils et boules de purge | Résistance à l'impact et engagement stable | Chargement par choc et surcharge de l'arbre | Géométrie basse vitesse, conception du rotor et prise contrôlée |
| Plastiques remplis de verre ou de minéraux | Haute résistance à l'abrasion | Usure rapide des flancs et des bords | Acier résistant à l'usure, options de rechargement dur et intervalles d'inspection plus courts |
| Déchets électroniques ou déchets industriels mélangés | Résistance à la casse et tolérance à la contamination | Impact métallique et objets étrangers imprévisibles | Alliage robuste, dureté conservatrice et séparation en amont |
Comparaison des Matériaux Courants des Lames de broyeur
Les noms de grades d'acier ne garantissent pas la durée de vie des lames. La chimie, la qualité du stock, la direction de fraisage, le procédé de traitement thermique, le trempe, l'austenite résiduelle, le fini de surface et la dureté finale influencent toutes les performances. Demandez à votre fournisseur un certificat de matière et un relevé d'inspection plutôt que d'accepter un grade sur une offre.
| Famille de Matériaux | Force Typique | Quand y réfléchir | Limitation Importante |
|---|---|---|---|
| Acier à travail froid D2 / SKD11 | Haute résistance à l'usure et bonne conservation des bords | Plastiques propres et conditions d'exploitation stables | Peut éclater si la dureté, la géométrie ou la charge d'impact n'est pas appropriée |
| Acier à travail froid DC53 | Dureté élevée avec une résistance à la casse améliorée par rapport à l'acier D2 conventionnel dans de nombreuses applications | Applications où la résistance à l'usure et à l'éclatement sont importantes | Coût de matière et de traitement thermique plus élevés ; vérifiez le grade réel et le processus |
| Acier à outils Cr12MoV et aciers similaires | Résistance à l'usure pratique avec une disponibilité de fabrication large | Programmes de recyclage des plastiques généraux et programmes de remplacement contrôlés par les coûts | Ne pas supposer qu'il est identique au D2 ; confirmez la chimie et les propriétés finies |
| Acier allié à haute résistance aux chocs H13 | Plus de résilience et de résistance aux chocs thermiques | Impact important, matières premières volumineuses ou flux sujettes à la contamination | Généralement moins de résistance à l'usure que les aciers à travail froid à chrome élevé |
| Conceptions revêtues de surface ou enrichies en carbure | Très haute résistance à l'usure localisée | Matières premières très abrasives et stables | La réparabilité, la fragilité et le coût total doivent être évalués au cas par cas |
DC53 est décrit par son producteur original comme un acier à outils à travail froid développé pour une dureté et une résilience élevées, mais la spécification finale de la lame dépend toujours de l'application. Voir la Informations sur le produit d'acier à outils Daido pour la position publiée par le fabricant du matériau.
La géométrie de la lame est aussi importante que la qualité de l'acier
Changer le nombre de dents, la profondeur d'arrachement ou l'épaisseur de la lame change la manière agressive dont le broyeur tire le matériau dans la chambre. Des arrachements plus agressifs peuvent augmenter la morsure sur les matières premières volumineuses, mais ils peuvent également augmenter le couple maximal, la vibration et le risque de surcharge. Des coupeurs plus épais peuvent améliorer la résistance mais réduire le nombre de coupes sur une longueur fixe de l'arbre.
- Diamètre extérieur : contrôle l'engagement du coupeur et doit correspondre à la chambre, aux peignes et à la distance du centre de l'arbre.
- Épaisseur et largeur de l'espacement : influencent la largeur de la bande, le débit et la taille des particules finies.
- Nombre de crochets et profil : determinent la manière dont la lame saisit, arrache et libère le matériau de départ.
- Bouche, rainure et rainure en tôle : doivent transférer le couple sans jeu excessif ou concentration de stress.
- Angle d'extrémité : équilibre l'acuité, la force de coupe et la résistance à l'écaillage.
- Ecartement du couteau fixe : affecte la qualité de coupe, la demande en énergie, la chaleur et l'usure. Toujours utiliser l'écartement spécifié par le fabricant de la machine.
Lors de la commande de pièces de remplacement, utilisez le dessin original ou envoyez un échantillon mesurable. Une photo et un diamètre extérieur nominal ne sont pas suffisants pour reproduire un coupeur avec précision.
Comment sont fabriquées les lames de coupe de broyeur de qualité
- Avis d'application : confirmez le modèle de broyeur, l'arrangement de l'arbre, le matière première, les contaminants, le débit et le schéma de dysfonctionnement actuel.
- Vérification des matériaux : vérifiez la chimie de l'acier, le certificat de fonderie et l'état du stock avant la fabrication.
- Profilage grossier : coupez ou forgerez le brut avec une marge suffisante pour le mouvement de traitement thermique et le polissage final.
- Triage avant traitement thermique : établissez le trou, les caractéristiques de montage et les surfaces de référence tout en contrôlant le stress.
- Traitement thermique et trempe : utilisez un processus contrôlé adapté à la qualité de l'acier, la section de la lame et le rapport de dureté et de ténacité requis.
- Polissage final et usinage de profil : restaurez la planéité, la parallélisme, la géométrie de l'extrémité, l'exactitude du trou et le fini de surface.
- Inspection : enregistrez les dimensions, la dureté, le jeu, la planéité et l'état visuel ; utilisez des tests supplémentaires lorsque l'application le nécessite.
- Contrôle de jeu de série : groupé les fraiseuses et les espacesurs par épaisseur afin que l'arbre assemblé maintienne le empilement de coupe prévu.
La dureté est une fourchette, pas un objectif universel
Une dureté Rockwell plus élevée peut améliorer la résistance à l'usure, mais elle peut également réduire la tolérance aux chocs et aux erreurs d'assemblage. La dureté finie doit être spécifiée par le fabricant de la lame après avoir examiné la qualité de l'acier, la section de la lame, la matière première et le mode de dysfonctionnement. Évitez de copier une valeur de dureté d'un broyeur non lié ou de demander uniquement la valeur maximale atteignable.
Pour le contrôle qualité entrant, demandez la méthode de test, les emplacements de mesure et la variation acceptable dans l'ensemble. Une lecture de dureté sur une fraise ne prouve pas que chaque lame du jeu a reçu un traitement thermique cohérent.
Diagnostiquer les problèmes des lames avant de commander de nouvelles
| Problème observé | Cause probable | Que vérifier |
|---|---|---|
| Rondes les bords rapidement | Matériau abrasif, résistance à l'usure insuffisante ou mauvaise condition de surface | Contamination, certificat de fer, carte de dureté et lubrification/chauffage |
| Déchiquetage des coins | Impact excessive, condition fragile excessive ou géométrie d'extrémité faible | Objets étrangers, conception en crochet, traitement thermique et historique des surcharges |
| Fragmente par le tranchant | Impact sévère, défaut de traitement thermique, montage incorrect ou fatigue | Origine de la fissure, jeu du axe, empilement de séparateurs et tension des boulons |
| Émoussement inégal sur l'axe | Répartition des aliments, déflexion des axes, variations de la pile ou problèmes d'alignement | Chargeur de hachoir, paliers, épaisseur du coupeur, écarteurs et déviation du axe |
| Courant moteur élevé et chaleur | Bords usés, jeu incorrect, suralimentation ou matériau enroulé | Condition d'extrémité, lame de contre-tranchage, poussée hydraulique et contrôle de la alimentation |
| Taille d' sortie incohérente | Couteaux usés, tamis endommagé ou espace de jeu excessif | Profil de lames, ouvertures de tamis, lames de contre-travail et usure de la chambre |
Pratiques de maintenance pour protéger la durée de vie des lames
- Utilisez des aimants upstream, la détection de métal ou l’inspection manuelle lorsque la contamination est possible.
- Enregistrez les heures de fonctionnement, la tonne traitée, la charge du moteur et chaque rotation ou remplacement de lame.
- Vérifiez les lames de coupe, les lames de contre-travail, les séparateurs, les écarteurs, les paliers et le jeu des armoires comme un système.
- Tournez les lames à multiples bords conformément au manuel de la machine avant que l'usure n'endommage le siège de la lame.
- Ne pas souder, usiner ou modifier la géométrie de la lame sans une procédure de réparation approuvée.
- Verrouillez et isolez toutes les sources d'énergie avant d'entrer dans la chambre de coupe. Vérifiez les applicables exigences de protection de la machine and your site’s safety procedures.
Pour une séquence de service détaillée, lisez notre guide sur remplacement et entretien des lames de broyeur. Des options de lames de remplacement sont également disponibles sur le lames de remplacement pour déchiqueteurs de plastique page.
Checklist de demande de devis pour les lames de broyeur
Incluez les informations suivantes lors de la demande de devis. Cela réduit les révisions des dessins et aide le fournisseur à recommander une spécification réaliste en matière et traitement thermique.
- Fabricant de broyeur, modèle, numéro de série et disposition de l'arbre
- Dessin original, numéro de pièce ou échantillon non usé
- Diamètre extérieur, trou, épaisseur, rainure ou rainure et profil d'anneau
- Dimensions du séparateur et quantité requise par arbre
- Matériau de feedstock, taille maximale de pièce, contamination et température d'exploitation
- Débit requis et taille cible de sortie
- Matériau actuel de la lame, dureté et durée de vie réelle
- Photos de défaillance montrant l'usure, les éclats, les fissures et les surfaces de fracture
- Rapport dimensionnel requis, certificat de matière et rapport de dureté
- Quantité de commande attendue et si un ensemble de coupeurs et de séparateurs correspondants est nécessaire
Consulter la gamme complète des de lames pour machines de recyclage, ou envoyez votre dessin et les détails du matériau de feedstock via le formulaire ci-dessous pour un examen spécifique à l'application.
Foire aux questions (FAQ)
Quelle est la meilleure acier pour les lames de broyeur industriel ?
Il n'existe pas de grade universel optimal. Le D2 ou l'acier SKD11 est souvent sélectionné pour sa résistance à l'usure, tandis que l'acier DC53 peut offrir un meilleur équilibre de résistance à la casse dans des applications exigeantes. Les matières premières fortement impactées ou contaminées peuvent nécessiter un alliage plus résistant. La sélection finale doit suivre la conception de la machine et le mode de défaillance réel.
Est-ce que la lame de broyeur plus dure est toujours meilleure ?
N° Plus grande dureté pour améliorer la résistance à l'usure, mais peut également augmenter les éclats ou les fissures sous choc. La section de la lame, la géométrie de l'extrémité, le matière première et le traitement thermique doivent être pris en compte ensemble.
Quelles informations sont nécessaires pour reproduire une lame de remplacement ?
Le point de départ le plus sûr est un dessin original ou un échantillon non usagé. Fournissez également le diamètre extérieur, le diamètre intérieur, l'épaisseur, la rainure ou la rainure en T, le profil d'anneau, les dimensions de l'espacement, le modèle de machine, le matière première et l'historique des pannes actuelles.
Les lames de broyeur industriel peuvent-elles être affûtées ?
De nombreux designs de lames peuvent être tournés, affûtés ou reconstruits, mais uniquement dans les limites dimensionnelles et de réparation spécifiées pour la machine. Un affûtage incorrect peut changer le jeu, la largeur de la pile, la géométrie de l'extrémité et les propriétés traitées thermiquement.
Pourquoi les lames de broyeur ne durent-elles pas longtemps après l'installation ?
Causes courantes incluent la contamination métallique cachée, une dureté excessive, une géométrie d'extrémité inappropriée, une clearance de lame incorrecte, un montage instable, des erreurs de stack de spacers ou des défauts de traitement thermique. Inspectez l'origine de la fissure et l'assemblage de la machine avant de commander la même spécification à nouveau.
Comment inspecter les lames de broyeur de remplacement ?
Vérifiez la documentation du matériau, les dimensions clés, le regroupement de l'épaisseur, la planéité, le dévissage, la condition des bords et la dureté aux emplacements convenus. Pour un ensemble correspondant, vérifiez l'ensemble complet du stack de coupeurs et d'espaces avant l'installation.
Voir la gamme de lames et demander un devis
Parcourez la gamme complète de lames pour machines de recyclage avec spécifications et configurations, où vous pouvez également envoyer votre plan et les détails de la matière pour une étude spécifique à l'application ou un devis.
