


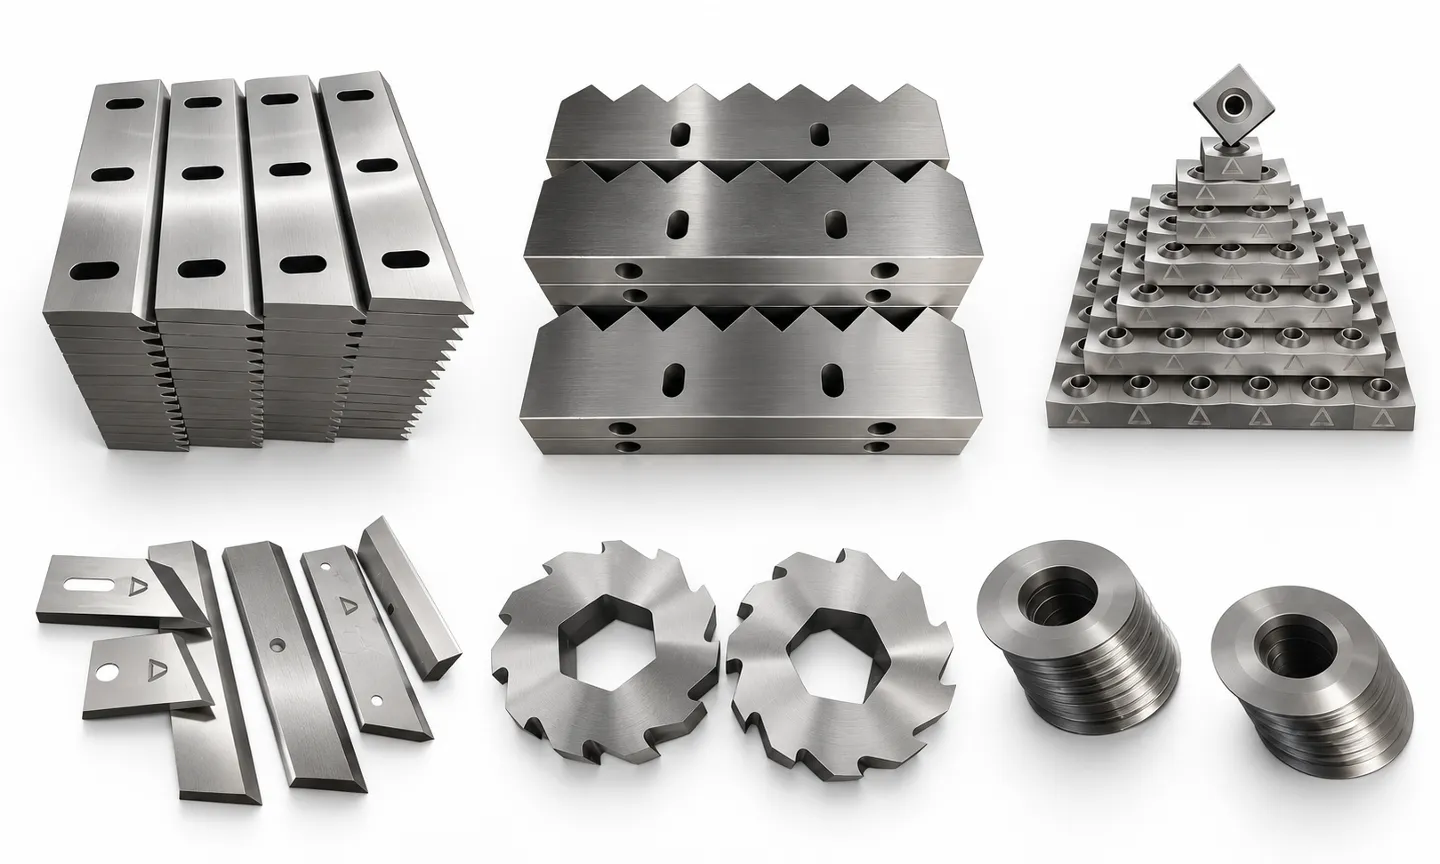
Lamele tocatoarelor industriale trebuie selectate ca un sistem complet de tăiere, nu ca o piesă izolată de oțel de scule. Specificația corectă depinde de tipul de tocător, materia primă, contaminare, dimensiunea țintă a produsului, viteza arborelui, geometria lamelor, aranjamentul distanțierelor, tratamentul termic și timpul de nefuncționare admisibil. O lamă care performează bine pe folia de plastic curată se poate ciobi rapid pe deșeul rigid care conține metal, în timp ce o lamă rezistentă la impact se poate uza prea repede într-un flux abraziv de polimer încărcat cu sticlă.
Acest ghid explică modul în care fabricile de reciclare pot compara materialele lamelor, geometria și calitatea de fabricație înainte de a cumpăra cuțite de înlocuire sau de a specifica un nou tocător. Pentru mașini complete, începeți cu al nostru ghid de cumpărare tocător industrial de plastic.
Ce este o lamă de tocător industrial?
O lamă de tocător industrial este o componentă de tăiere înlocuibilă montată pe un rotor sau pe un ax. În funcție de mașină, poate tăia pe o contralâmă fixă, se poate angrena cu lamele de pe un alt ax sau poate trage materialul prin camera de tăiere cu ajutorul unor cârlige. Rezultatul tăierii este deci controlat de relația dintre lamele mobile, cuțitele staționare, distanțiere, sită și sistemul de antrenare.
- Tocătoare cu un singur arbore utilizează în mod obișnuit cuțite de rotor pătrate sau dreptunghiulare cu mai multe muchii utilizabile și unul sau mai multe contralame fixe.
- Tocători cu doi și patru arbori utilizează în mod obișnuit tăietoare circulare cu cârlig separate prin distanțiere de precizie.
- Granulatoare și concasoare folosesc cuțite de rotor și de pat pentru forfecare la viteză mai mare și fulgi mai uniformi. Acestea sunt acoperite separat în al nostru ghidul lamelor granulatorului de plastic.
Începeți cu materia primă și modul de defectare
Cea mai bună lamă nu este întotdeauna cea mai dură lamă. Mai întâi documentați ce intră în camera de tăiere și cum cedează lamele actuale. Tocirea prematură indică de obicei uzura abrazivă, în timp ce colțurile rupte, fisurile sau așchiile mari indică sarcini de impact, duritate excesivă, tratament termic defectuos, joc incorect sau contaminanți neremovați.
| Materie primă | Cerința principală a lamei | Risc comun | Focus de selecție |
|---|---|---|---|
| Folie LDPE, rafie și saci țesuți | Muchie de tăiere ascuțită și rezistență la înfășurare | Acumulare de căldură, întindere și rotunjirea muchiei | Profil cu cârlig, jocul contra-cuțitului și întreținere ușoară a muchiilor |
| Bulgări HDPE, PP și materiale plastice rigide | Rezistență la uzură cu tenacitate adecvată | Ciobire de la pereți groși sau contaminanți | Grosimea lamei, rezistența cârligului și tratamentul termic verificat |
| Țevi, profile și bulgări de purjare | Rezistență mare la impact și angajare stabilă | Sarcină de șoc și suprasarcină a arborelui | Geometrie de viteză redusă, designul rotorului și prindere controlată |
| Materiale plastice umplute cu sticlă sau minerale | Rezistență mare la abraziune | Uzură rapidă a flancului și muchiei | Oțel rezistent la uzură, opțiuni de încărcare dură și intervale de inspecție mai scurte |
| Deșeuri electronice sau deșeuri industriale mixte | Tenacitate și toleranță la contaminare | Impact metalic și obiecte străine imprevizibile | Aliaj robust, duritate conservatoare și separare în amonte |
Compararea materialelor comune ale lamelor tocătorului
Numele calităților de oțel singure nu garantează durata de viață a lamelor. Chimia, calitatea stocului, direcția de prelucrare, rețeta de tratament termic, revenirea, austenita reținută, finisajul suprafeței și duritatea finală afectează toate performanța. Cereți furnizorului un certificat de material și un raport de inspecție mai degrabă decât să acceptați un nume de calitate pe o cotație.
| Familia de materiale | Rezistența tipică | Când să-l luați în considerare | Limitarea importantă |
|---|---|---|---|
| Oțel de scule pentru lucru la rece tip D2 / SKD11 | Rezistență mare la uzură și păstrare bună a muchiei | Materiale plastice curate și condiții stabile de operare | Se poate ciobi dacă duritatea, geometria sau sarcina de impact nu sunt potrivite |
| Oțel de scule pentru lucru la rece tip DC53 | Duritate mare cu tenacitate îmbunătățită comparativ cu D2 convențional în multe aplicații | Aplicații unde contează atât uzura cât și rezistența la ciobire | Cost mai mare al materialului și tratamentului termic; verificați autenticitatea calității și a procesului |
| Cr12MoV și oțeluri de scule conexe | Rezistență practică la uzură cu disponibilitate largă de fabricație | Reciclarea generală a plasticului și programe de înlocuire cu cost controlat | Nu presupuneți că este identic cu D2; confirmați chimia și proprietățile finite |
| H13 or impact-resistant alloy steel | Tenacitate mai mare și rezistență la șoc termic | Impact puternic, materie primă voluminoasă sau fluxuri predispuse la contaminare | De obicei rezistență mai mică la uzură decât oțelurile de scule cu crom mare |
| Designuri călite superficial sau îmbunătățite cu carbură | Rezistență foarte mare la uzură localizată | Materii prime foarte abrazive și stabile | Reparabilitatea, fragilitatea și costul total trebuie evaluate caz cu caz |
DC53 este descris de producătorul său original ca un oțel de scule pentru lucru la rece dezvoltat pentru duritate mare și tenacitate, dar specificația finală a lamei depinde încă de aplicație. Vedeți Informații despre produsul de oțel de scule Daido pentru poziționarea publicată a producătorului de material.
Geometria lamelor contează la fel de mult ca și calitatea oțelului
Schimbarea numărului de dinți, adâncimii cârligului sau grosimii lamei schimbă cât de agresiv trage tocătorul materialul în cameră. Cârligele mai agresive pot crește mușcătura pe materia primă voluminoasă, dar pot crește și cuplul de vârf, vibrația și șansa de suprasarcină. Tăietoarele mai groase pot îmbunătăți rezistența, dar reduc numărul de tăieturi pe o lungime fixă de arbore.
- Diametrul exterior: controlează angajarea tăietorului și trebuie să se potrivească cu camera, pieptenii și distanța dintre centrele arborilor.
- Grosimea și lățimea distanțierului: influențează lățimea benzii, debitul și dimensiunea finală a particulelor.
- Numărul și profilul cârligelor: determină cum prinde, rupe și eliberează lama materia primă.
- Alezajul, canelura și profilul dințat: trebuie să transfere cuplul fără joc excesiv sau concentrare de tensiune.
- Unghiul muchiei: echilibrează ascuțimea, forța de tăiere și rezistența la ciobire.
- Jocul cuțitului fix: afectează calitatea tăierii, cererea de energie, căldura și uzura. Folosiți întotdeauna intervalul specificat de producătorul mașinii.
Când comandați piese de schimb, folosiți desenul original sau trimiteți o mostră măsurabilă. O fotografie și diametrul exterior nominal nu sunt suficiente pentru a reproduce precis un tăietor.
Cum sunt fabricate lamele de calitate ale tocătorului
- Revizuirea aplicației: confirmați modelul tocătorului, aranjamentul arborilor, materia primă, contaminanții, debitul și modelul actual de defectare.
- Verificarea materialului: verificați chimia oțelului, certificatul de fabrică și starea stocului înainte de prelucrare.
- Profilarea brută: tăiați sau forjați semifabricatul cu alocație suficientă pentru mișcarea de tratament termic și șlefuirea finală.
- Prelucrarea pre-tratament termic: stabiliți alezajul, elementele de montare și suprafețele de referință controlând tensiunea.
- Tratamentul termic și revenirea: folosiți un proces controlat potrivit cu calitatea oțelului, secțiunea lamei și echilibrul necesar de duritate și tenacitate.
- Șlefuirea de finisare și prelucrarea profilului: restaurați planeitatea, paralelismul, geometria muchiei, precizia alezajului și finisajul suprafeței.
- Inspecția: înregistrați dimensiunile, duritatea, bătaia, planeitatea și starea vizuală; folosiți testare suplimentară când aplicația o cere.
- Controlul setului potrivit: grupați tăietoarele și distanțierele după grosime, astfel încât arborele asamblat să mențină stiva de tăiere intenționată.
Duritatea este un interval, nu un obiectiv universal
O duritate Rockwell mai mare poate îmbunătăți rezistența la uzură, dar poate reduce și toleranța la șoc și erori de asamblare. Duritatea finită ar trebui specificată de producătorul lamelor după revizuirea calității oțelului, secțiunii lamei, materiei prime și modului de defectare. Evitați copierea unei valori de duritate de la un tocător fără legătură sau solicitarea doar a valorii maxime realizabile.
Pentru controlul calității la recepție, solicitați metoda de testare, locațiile de măsurare și variația acceptabilă în lot. O singură citire de duritate pe un tăietor nu dovedește că fiecare lamă din set a primit un tratament termic consistent.
Diagnosticarea problemelor lamelor înainte de re-comandare
| Problema observată | Cauza posibilă | Ce să verificați |
|---|---|---|
| Edge rounds quickly | Materie primă abrazivă, rezistență insuficientă la uzură sau stare slabă a suprafeței | Contaminarea, certificatul de oțel, harta de duritate și lubrifierea/căldura |
| Ciobirea colțurilor | Impact excesiv, stare prea fragilă sau geometrie slabă a muchiei | Obiecte străine, designul cârligului, tratamentul termic și istoricul suprasarcinilor |
| Fisură prin lamă | Impact sever, defect de tratament termic, montare incorectă sau oboseală | Originea fracturii, jocul arborelui, stiva de distanțiere și cuplul șuruburilor |
| Uzură neuniformă pe arbore | Distribuția alimentării, deformarea arborelui, variația stivei sau problemă de aliniere | Încărcarea buncărului, lagărele, grosimea tăietoarelor, distanțierele și bătaia |
| Curent mare al motorului și căldură | Muchii tocite, joc incorect, supraalimentare sau material înfășurat | Starea muchiei, cuțitul contrar, împingătorul hidraulic și controlul alimentării |
| Dimensiune inconsistentă a produsului | Tăietoare uzate, sită deteriorată sau joc excesiv | Profilul lamelor, deschiderile sitei, cuțitul contrar și uzura camerei |
Practici de întreținere care protejează durata de viață a lamelor
- Folosiți magneți în amonte, detecție de metal sau inspecție manuală unde contaminarea este posibilă.
- Înregistrați orele de operare, tonajul procesat, sarcina motorului și fiecare rotație sau înlocuire de lamă.
- Inspectați tăietoarele, cuțitele contrare, sitele, distanțierele, lagărele și jocul arborelui ca un singur sistem.
- Rotiți cuțitele cu mai multe muchii conform manualului mașinii înainte ca uzura să deterioreze scaunul cuțitului.
- Nu sudați, șlefuiți sau schimbați geometria lamelor fără o procedură aprobată de reparație.
- Blocați și izolați toate sursele de energie înainte de a intra în camera de tăiere. Revizuiți aplicabilul cerințele de protecție a mașinii și procedurile de siguranță ale site-ului dumneavoastră.
Pentru o secvență detaliată de service, citiți ghidul nostru pentru înlocuirea și întreținerea lamelor tocătorului. Opțiunile de lame de schimb sunt disponibile și pe lamele de schimb pentru tocătorul de plastic pagina noastră.
Listă de verificare RFQ lame tocător
Includeți următoarele informații când solicitați o cotație. Reduce reviziile de desen și ajută furnizorul să recomande un material și o specificație de tratament termic realiste.
- Producătorul, modelul, numărul de serie al tocătorului și aranjamentul arborilor
- Desenul original, numărul de piesă sau o mostră neuzată
- Diametrul exterior, alezajul, grosimea, canelura sau profilul dințat și profilul cârligului
- Dimensiunile distanțierelor și cantitatea necesară pe arbore
- Materia primă, dimensiunea maximă a bucății, contaminarea și temperatura de operare
- Debitul necesar și dimensiunea vizată a produsului
- Materialul actual al lamelor, duritatea și durata reală de viață
- Fotografii ale defectării care arată uzura, cioburile, fisurile și suprafețele de fractură
- Raportul dimensional necesar, certificatul de material și raportul de duritate
- Cantitatea de comandă așteptată și dacă este necesar un set potrivit tăietor-distanțier
Răsfoiți gama completă de lame pentru mașini de reciclare, sau trimiteți desenul și detaliile despre materia primă prin formularul de mai jos pentru o revizuire specifică aplicației.
Întrebări frecvente
Ce oțel este cel mai bun pentru lamele tocatoarelor industriale?
Nu există o calitate universal cea mai bună. Oțelul de tip D2 sau SKD11 este adesea selectat pentru rezistența la uzură, în timp ce oțelul de tip DC53 poate oferi un echilibru mai bun de tenacitate în aplicații exigente. Materia primă cu impact puternic sau contaminată poate necesita un aliaj mai tenace. Selecția finală ar trebui să urmeze designul mașinii și modul real de defectare.
Este o lamă de tocător mai dură întotdeauna mai bună?
Nu. Duritatea mai mare poate îmbunătăți rezistența la uzură, dar poate crește și ciobirea sau fisurarea sub șoc. Secțiunea lamei, geometria muchiei, materia primă și tratamentul termic trebuie considerate împreună.
Ce informații sunt necesare pentru a reproduce o lamă de schimb?
Cel mai sigur punct de plecare este un desen original sau o mostră neuzată. Furnizați, de asemenea, diametrul exterior, alezajul, grosimea, canelura sau profilul dințat, profilul cârligului, dimensiunile distanțierelor, modelul mașinii, materia primă și istoricul actual de defectare.
Pot fi reascuțite lamele tocatoarelor industriale?
Multe designuri de lame pot fi rotite, reascuțite sau reconstruite, dar doar în limitele dimensionale și de reparație specificate pentru mașină. Șlefuirea incorectă poate schimba jocul, lățimea stivei, geometria muchiei și proprietățile tratate termic.
De ce se ciobesc lamele noi de tocător la scurt timp după instalare?
Cauzele comune includ contaminarea metalică ascunsă, duritatea excesivă, geometria nepotrivită a muchiei, jocul incorect al lamelor, montarea slabă, erori ale stivei de distanțiere sau defecte de tratament termic. Inspectați originea fracturii și ansamblul mașinii înainte de a comanda din nou aceeași specificație.
Cum ar trebui inspectate lamele de schimb ale tocătorului?
Verificați documentația materialului, dimensiunile cheie, gruparea grosimii, planeitatea, bătaia, starea muchiei și duritatea în locațiile convenite. Pentru un set potrivit, verificați stiva completă tăietor-distanțier înainte de instalare.
Vedeți gama de cuțite și solicitați o ofertă
Răsfoiți gama completă de cuțite pentru mașini de reciclare, cu specificații și configurații, unde puteți trimite și desenul tehnic și detaliile materialului pentru o analiză specifică aplicației sau o ofertă.
