


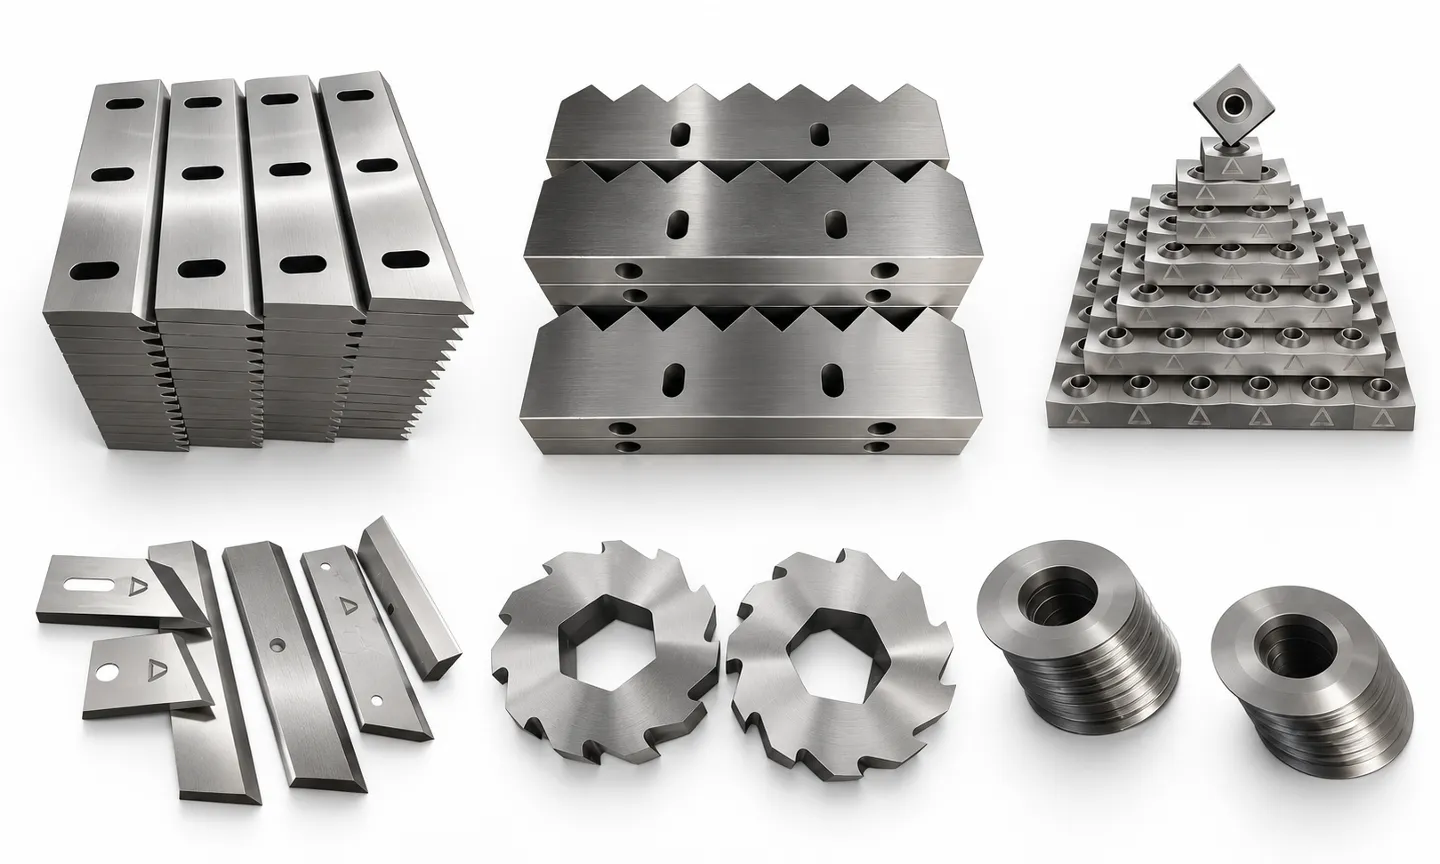
Ostrza przemysłowych rozdrabniaczy należy dobierać jako kompletny system tnący, a nie jako odizolowany kawałek stali narzędziowej. Prawidłowa specyfikacja zależy od typu rozdrabniacza, surowca, zanieczyszczeń, docelowego rozmiaru produktu, prędkości wału, geometrii noży, układu podkładek dystansowych, obróbki cieplnej i dopuszczalnego przestoju. Nóż, który dobrze sprawdza się na czystej folii z tworzywa, może szybko wykruszać się na sztywnym złomie zawierającym metal, podczas gdy nóż odporny na uderzenia może zbyt szybko zużywać się w strumieniu ściernego polimeru wypełnionego szkłem.
Ten przewodnik wyjaśnia, jak zakłady recyklingu mogą porównywać materiały noży, geometrię i jakość wykonania przed zakupem noży zamiennych lub określeniem specyfikacji nowego rozdrabniacza. W przypadku kompletnych maszyn zacznij od naszego przewodnik zakupowy przemysłowego rozdrabniacza do tworzyw.
Czym jest nóż przemysłowego rozdrabniacza?
Nóż przemysłowego rozdrabniacza to wymienny element tnący montowany na wirniku lub wale. W zależności od maszyny może ciąć wespół ze stałym nożem oporowym, zazębiać się z nożami na innym wale lub wciągać materiał przez komorę tnącą za pomocą haków. Efekt cięcia zależy więc od relacji między ruchomymi nożami, nożami stałymi, przekładkami, sitem i układem napędowym.
- Rozdrabniacze jednowałowe zwykle wykorzystują kwadratowe lub prostokątne noże rotora z wieloma użytecznymi krawędziami oraz jednym lub większą liczbą stałych kontrnoży.
- Rozdrabniacze dwu- i czterowałowe zwykle wykorzystują haczykowate noże tarczowe oddzielone precyzyjnymi podkładkami dystansowymi.
- Granulatory i kruszarki wykorzystują noże rotora i łoża do szybszego ścinania i bardziej jednorodnych płatków. Są one omówione osobno w naszym przewodnik po nożach granulatora do tworzyw.
Zacznij od surowca i trybu awarii
Najlepszy nóż to nie zawsze najtwardszy nóż. Najpierw udokumentuj, co wchodzi do komory tnącej i jak obecne noże zawodzą. Przedwczesne stępienie zwykle wskazuje na zużycie ścierne, natomiast wyłamane narożniki, pęknięcia lub duże wyszczerbienia wskazują na obciążenia udarowe, nadmierną twardość, złą obróbkę cieplną, nieprawidłowy luz lub nieusunięte zanieczyszczenia.
| Surowiec | Primary Blade Requirement | Common Risk | Selection Focus |
|---|---|---|---|
| Folia LDPE, rafia i worki tkane | Ostra krawędź tnąca i odporność na owijanie | Nagromadzenie ciepła, ciągnięcie i zaokrąglenie krawędzi | Profil hakowy, luz noża przeciwnego i łatwa konserwacja krawędzi |
| Bryły HDPE, PP i sztywne tworzywa | Odporność na zużycie z adekwatną wytrzymałością | Wyszczerbianie z grubych ścian lub zanieczyszczeń | Grubość noża, wytrzymałość haka i zweryfikowana obróbka cieplna |
| Rury, profile i bryły przeczyszczeń | Wysoka odporność na uderzenia i stabilne zazębienie | Obciążenie udarowe i przeciążenie wału | Geometria niskich prędkości, konstrukcja rotora i kontrolowany chwyt |
| Tworzywa wypełnione szkłem lub minerałami | Wysoka odporność na ścieranie | Szybkie zużycie boku i krawędzi | Stal odporna na zużycie, opcje napawania i krótsze interwały inspekcji |
| Odpady E-scrap lub zmieszane przemysłowe | Wytrzymałość i tolerancja zanieczyszczeń | Uderzenia metalu i nieprzewidywalne obce obiekty | Solidny stop, konserwatywna twardość i upstream separacja |
Porównanie popularnych materiałów na noże rozdrabniaczy
Same nazwy gatunków stali nie gwarantują żywotności noży. Skład chemiczny, jakość wsadu, kierunek obróbki, receptura obróbki cieplnej, odpuszczanie, austenit szczątkowy, wykończenie powierzchni i końcowa twardość — wszystko to wpływa na wydajność. Poproś dostawcę o certyfikat materiałowy i protokół kontroli, zamiast akceptować nazwę gatunku w wycenie.
| Material Family | Typical Strength | When to Consider It | Important Limitation |
|---|---|---|---|
| stal do pracy na zimno typu D2 / SKD11 | Wysoka odporność na zużycie i dobre utrzymanie krawędzi | Czyste tworzywa i stabilne warunki operacyjne | Może chipować, jeśli twardość, geometria lub obciążenie udarowe jest nieodpowiednie |
| DC53-type cold-work steel | Wysoka twardość z poprawioną wytrzymałością w porównaniu z konwencjonalnym D2 w wielu aplikacjach | Aplikacje, gdzie zarówno odporność na zużycie, jak i na wyszczerbianie mają znaczenie | Wyższy koszt materiału i obróbki cieplnej; zweryfikuj autentyczny gatunek i proces |
| Cr12MoV i pokrewne stale narzędziowe | Praktyczna odporność na zużycie z szeroką dostępnością produkcyjną | Ogólny recykling tworzyw i kontrolowane kosztowo programy wymiany | Nie zakładaj, że jest identyczne z D2; potwierdź chemię i gotowe właściwości |
| stal H13 lub odporna na uderzenia stal stopowa | Wyższa wytrzymałość i odporność na szok termiczny | Ciężki udar, gabarytowy surowiec lub strumienie podatne na zanieczyszczenia | Zazwyczaj niższa odporność na zużycie niż wysokochromowe stale do pracy na zimno |
| Projekty napawane lub wzmocnione węglikiem | Bardzo wysoka lokalizowana odporność na zużycie | Wysoce ścierne i stabilne surowce | Naprawialność, kruchość i całkowity koszt muszą być oceniane przypadek po przypadku |
DC53 jest opisywana przez pierwotnego producenta jako stal narzędziowa do pracy na zimno opracowana pod wysoką twardość i wytrzymałość, ale finalna specyfikacja noża wciąż zależy od zastosowania. Patrz informacje o stalach narzędziowych Daido do opublikowanego pozycjonowania producenta materiału.
Geometria noża jest równie ważna jak gatunek stali
Zmiana liczby zębów, głębokości haka lub grubości noża zmienia agresywność wciągania materiału do komory przez rozdrabniacz. Bardziej agresywne haki mogą zwiększyć chwyt na dużym gabarytowo surowcu, ale mogą też zwiększyć szczytowy moment obrotowy, drgania i ryzyko przeciążenia. Grubsze noże mogą poprawić wytrzymałość, ale zmniejszają liczbę cięć na stałej długości wału.
- Średnica zewnętrzna: kontroluje zazębienie noża i musi dopasowywać się do komory, grzebieni i odległości środków wałów.
- Grubość i szerokość przekładki: wpływają na szerokość paska, wydajność i finalny rozmiar cząstki.
- Liczba haków i profil: determinują, jak nóż chwyta, rwie i uwalnia surowiec.
- Otwór, rowek wpustowy i wielowypust: musi transferować moment bez nadmiernego luzu lub koncentracji naprężeń.
- Kąt krawędzi: balansuje ostrość, siłę cięcia i odporność na wyszczerbianie.
- Luz noży stałych: wpływa na jakość cięcia, zapotrzebowanie energetyczne, ciepło i zużycie. Zawsze używaj określonego przez producenta maszyny zakresu.
Przy zamawianiu części zamiennych używaj oryginalnego rysunku lub prześlij mierzalną próbkę. Zdjęcie i nominalna średnica zewnętrzna nie wystarczą, aby dokładnie odtworzyć nóż.
Jak produkuje się wysokiej jakości noże do rozdrabniaczy
- Przegląd aplikacji: potwierdź model rozdrabniacza, układ wałów, surowiec, zanieczyszczenia, wydajność i aktualny wzór awarii.
- Weryfikacja materiału: sprawdź chemię stali, certyfikat huty i kondycję magazynową przed obróbką.
- Zgrubne profilowanie: tnij lub kuj wykrój z wystarczającym naddatkiem na ruch obróbki cieplnej i finalne szlifowanie.
- Obróbka przed obróbką cieplną: ustal otwór, cechy montażowe i powierzchnie referencyjne, kontrolując naprężenia.
- Obróbka cieplna i odpuszczanie: używaj kontrolowanego procesu dopasowanego do gatunku stali, sekcji noża i wymaganej równowagi twardości i udarności.
- Wykańczające szlifowanie i obróbka profili: przywróć płaskość, równoległość, geometrię krawędzi, dokładność otworu i wykończenie powierzchni.
- Inspekcja: zapisuj wymiary, twardość, bicie, płaskość i kondycję wizualną; używaj dodatkowych testów, gdy aplikacja tego wymaga.
- Kontrola zestawu dopasowanego: grupuj noże i dystanse według grubości, więc zmontowany wał utrzymuje zamierzony stos tnący.
Twardość to zakres, a nie uniwersalny cel
Wyższa twardość Rockwella może poprawić odporność na zużycie, ale może też zmniejszyć tolerancję na udary i błędy montażowe. Docelową twardość powinien określić producent noży po przejrzeniu gatunku stali, przekroju noża, surowca i trybu awarii. Unikaj kopiowania wartości twardości z niepowiązanego rozdrabniacza lub pytania wyłącznie o maksymalną osiągalną wartość.
Dla kontroli jakości przychodzącej poproś o metodę testu, miejsca pomiaru i dopuszczalną zmienność w partii. Jeden odczyt twardości na jednym nożu nie dowodzi, że każdy nóż w zestawie przeszedł spójną obróbkę cieplną.
Diagnozowanie problemów z nożami przed ponownym zamówieniem
| Observed Problem | Possible Cause | What to Check |
|---|---|---|
| Krawędź szybko się zaokrągla | Ścierny surowiec, niewystarczająca odporność na zużycie lub słaba kondycja powierzchni | Zanieczyszczenia, certyfikat stali, mapa twardości i smarowanie/ciepło |
| Odpryskiwanie narożników | Nadmierny udar, nadmiernie krucha kondycja lub słaba geometria krawędzi | Obce obiekty, projekt haka, obróbka cieplna i historia przeciążeń |
| Pęknięcie przez ostrze | Ciężki udar, wada obróbki cieplnej, nieprawidłowy montaż lub zmęczenie | Pochodzenie złamania, luz wału, stos dystansów i moment śruby |
| Nierówne zużycie wzdłuż wału | Dystrybucja podawania, ugięcie wału, wariacja stosu lub problem wyrównania | Ładowanie leja, łożyska, grubość noża, dystanse i bicie |
| Wysoki prąd silnika i ciepło | Tępe krawędzie, nieprawidłowy luz, nadmierne podawanie lub owinięty materiał | Kondycja krawędzi, kontr-nóż, hydrauliczny popychacz i kontrola podawania |
| Niespójny rozmiar outputu | Zużyte noże, uszkodzona sita lub nadmierny luz | Profil noża, otwory sita, kontr-nóż i zużycie komory |
Praktyki konserwacyjne chroniące żywotność noży
- Używaj magnesów upstream, detekcji metalu lub ręcznej inspekcji, gdzie zanieczyszczenia są możliwe.
- Rejestruj godziny operacyjne, przetworzony tonaż, obciążenie silnika i każdą rotację lub wymianę noży.
- Skontroluj noże, kontr-noże, sita, dystanse, łożyska i luz wału jako jeden system.
- Rotuj wielokrawędziowe noże według instrukcji maszyny, zanim zużycie uszkodzi gniazdo noża.
- Nie spawaj, nie szlifuj ani nie zmieniaj geometrii noża bez zatwierdzonej procedury naprawczej.
- Zablokuj i izoluj wszystkie źródła energii przed wejściem do komory tnącej. Przejrzyj aplikowalne wymagania osłon maszyn and your site’s safety procedures.
Do szczegółowej sekwencji serwisowej, przeczytaj nasz przewodnik do wymiana i konserwacja noży rozdrabniacza. Zastępcze opcje noży są też dostępne na wymienne noże do niszczarki tworzyw sztucznych strona.
Shredder Blade RFQ Checklist
Dołącz następujące informacje przy proszeniu o wycenę. Redukuje to rewizje rysunków i pomaga dostawcy zarekomendować realistyczną specyfikację materiałową i obróbki cieplnej.
- Producent rozdrabniacza, model, numer seryjny i aranżacja wału
- Oryginalny rysunek, numer części lub niezużyta próbka
- Średnica zewnętrzna, otwór, grubość, rowek wpustowy lub wielowypust i profil haka
- Wymiary dystansów i wymagana liczba na wał
- Surowiec, maksymalny rozmiar kawałka, zanieczyszczenia i temperatura operacyjna
- Wymagana wydajność i docelowy rozmiar produktu
- Aktualny materiał noża, twardość i rzeczywista żywotność
- Zdjęcia awarii pokazujące zużycie, wyszczerbienia, pęknięcia i powierzchnie złamań
- Wymagany raport wymiarowy, certyfikat materiału i raport twardości
- Oczekiwana ilość zamówienia i czy wymagany jest dopasowany zestaw noży-i-dystansów
Przeglądaj pełną gama noży do maszyn recyklingowych, lub prześlij swój rysunek i szczegóły surowca przez formularz poniżej dla aplikacyjnie-specyficznej recenzji.
Często zadawane pytania
Która stal jest najlepsza do przemysłowych noży rozdrabniacza?
Nie ma uniwersalnie najlepszego gatunku. Stal typu D2 lub SKD11 jest często wybierana ze względu na odporność na zużycie, natomiast stal typu DC53 może dawać lepszy balans wytrzymałości w wymagających zastosowaniach. Surowiec udarowy lub zanieczyszczony może wymagać twardszego stopu. Ostateczny wybór powinien wynikać z konstrukcji maszyny i rzeczywistego trybu awarii.
Czy twardszy nóż rozdrabniacza jest zawsze lepszy?
Nie. Większa twardość może poprawiać odporność na zużycie, ale może też zwiększać wyszczerbianie lub pękanie pod udarem. Przekrój noża, geometrię krawędzi, surowiec i obróbkę cieplną trzeba rozważać razem.
Jakie informacje są potrzebne, aby odtworzyć zastępczy nóż?
Najbezpieczniejszym punktem wyjścia jest oryginalny rysunek lub niezużyta próbka. Podaj też średnicę zewnętrzną, otwór, grubość, wpust lub wielowypust, profil haka, wymiary dystansów, model maszyny, surowiec i aktualną historię awarii.
Czy noże przemysłowego rozdrabniacza mogą być re-ostrzone?
Wiele konstrukcji noży można obracać, przeszlifowywać lub odbudowywać, ale tylko w granicach wymiarowych i naprawczych określonych dla maszyny. Błędne szlifowanie może zmienić szczelinę, szerokość stosu, geometrię krawędzi i właściwości po obróbce cieplnej.
Dlaczego nowe noże rozdrabniacza chipują krótko po instalacji?
Typowe przyczyny to ukryte zanieczyszczenie metalem, nadmierna twardość, nieodpowiednia geometria krawędzi, błędna szczelina noży, luźne mocowanie, błędy w stosie dystansowym lub wady obróbki cieplnej. Sprawdź źródło pęknięcia i montaż maszyny przed ponownym zamówieniem tej samej specyfikacji.
Jak powinny być kontrolowane zastępcze noże rozdrabniacza?
Sprawdź dokumentację materiałową, kluczowe wymiary, grupowanie grubości, płaskość, bicie, stan krawędzi i twardość w uzgodnionych miejscach. Dla dopasowanego zestawu zweryfikuj kompletny stos noży i dystansów przed instalacją.
Zobacz asortyment ostrzy i poproś o wycenę
Przeglądaj pełny asortyment ostrzy do maszyn recyklingowych wraz ze specyfikacjami i konfiguracjami – możesz tam również przesłać rysunek i szczegóły materiału w celu oceny specyficznej dla zastosowania lub wyceny.
