


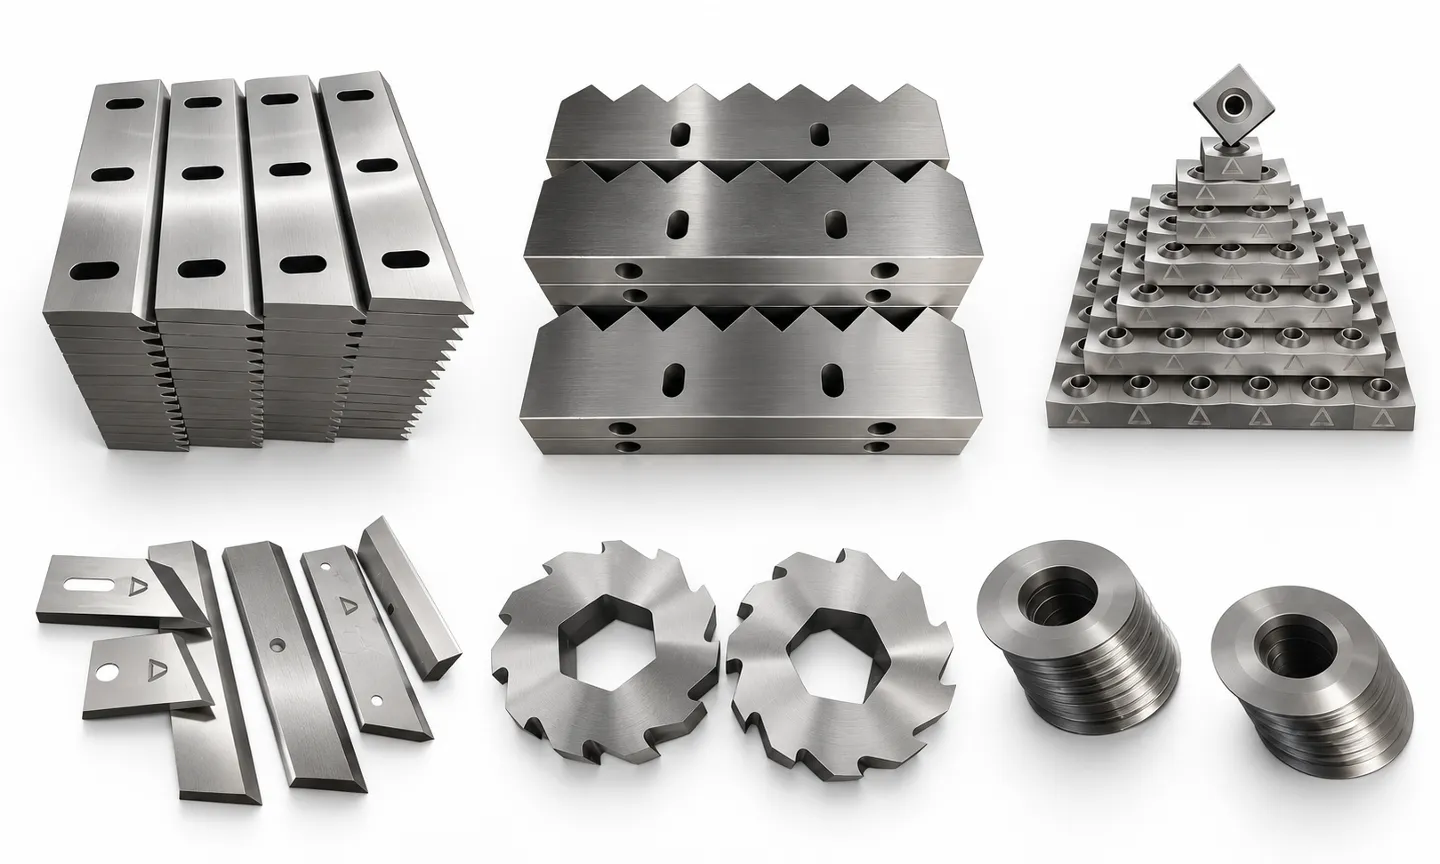
Endüstriyel kırıcı bıçakları, izole bir takım çeliği parçası olarak değil, komple bir kesme sistemi olarak seçilmelidir. Doğru spesifikasyon; kırıcı tipine, hammaddeye, kirlenmeye, hedef çıktı boyutuna, mil hızına, bıçak geometrisine, ara parça düzenine, ısıl işleme ve izin verilebilir duruş süresine bağlıdır. Temiz plastik filmde iyi performans gösteren bir bıçak, metal içeren sert hurdada hızlıca çentiklenebilir; darbeye dayanıklı bir bıçak ise aşındırıcı cam elyaflı polimer akışında çok hızlı aşınabilir.
Bu kılavuz, geri dönüşüm tesislerinin yedek bıçak almadan veya yeni bir kırıcı belirlemeden önce bıçak malzemelerini, geometriyi ve üretim kalitesini nasıl karşılaştırabileceğini açıklar. Komple makineler için bizim Endüstriyel Plastik Şekillendirici Alışveriş Kılavuzu.
Endüstriyel Şekillendirme Bıçağı Nedir?
Endüstriyel kırıcı bıçağı, rotora veya mile monte edilen değiştirilebilir bir kesme bileşenidir. Makineye bağlı olarak sabit bir karşı bıçağa karşı kesebilir, başka bir mildeki bıçaklarla kenetlenebilir veya kancalar kullanarak malzemeyi kırma odasından çekebilir. Kesme sonucu bu nedenle hareketli bıçaklar, sabit bıçaklar, ara parçalar, elek ve tahrik sistemi arasındaki ilişkiyle kontrol edilir.
- Tek şaftlı parçalayıcılar genellikle birden fazla kullanılabilir kenara sahip kare veya dikdörtgen rotor bıçakları ile bir veya daha fazla sabit karşı bıçak kullanır.
- İki ve dört.shaftlı şekillendiriciler genellikle hassas ara parçalarla ayrılmış kancalı dairesel kesiciler kullanır.
- Granülatörler ve kırıcılar daha yüksek hızlı kesme ve daha homojen pullar için rotor ve yatak bıçakları kullanır. Bunlar bizim plastik granülatör bıçağı rehberinde ayrıca ele alınmıştır.
Girdi Malzemesi ve Arıza Modu ile Başlayın
En iyi bıçak her zaman en sert bıçak değildir. Önce kırma odasına ne girdiğini ve mevcut bıçakların nasıl arızalandığını belgeleyin. Erken körleşme genellikle aşındırıcı aşınmaya işaret eder; kırık köşeler, çatlaklar veya büyük çentikler ise darbe yükünü, aşırı sertliği, kötü ısıl işlemi, yanlış boşluğu veya giderilmemiş kirleticileri gösterir.
| Hammadde | Ana Bıçak İhtiyacı | Genel Risk | Seçim Odak |
|---|---|---|---|
| LDPE filmi, raffia ve doku torbaları | Düz kesim kenarı ve sarılma direnci | Isı birikmesi, telli ve kenar yuvarlanması | Kanca profili, karşı bıçak boşluğu ve kolay kenar bakımı |
| HDPE, PP topakları ve sert plastikler | Yeterli esneklikle aşınma direnci | Kalın duvarlardan veya kirleticilerden parçalanma | Bıçak kalınlığı, kanca mukavemeti ve doğrulanmış ısıl işlem |
| Borular, profiller ve temizleme topakları | Yüksek darbe direnci ve istikrarlı etkileşim | Darbe yüklenmesi ve.shaft aşırı yüklenmesi | Düşük hızlı geometri, rotor tasarımı ve kontrollü kavrama |
| Glass-filled or mineral-filled plastics | High abrasion resistance | Hızlı yana ve kenar aşınması | Aşınmaya dayanıklı çelik, sert dolgu seçenekleri ve daha kısa muayene aralıkları |
| E-scrap veya karışık sanayi atığı | Dayanıklılık ve kir toleransı | Metal darbeleri ve öngörülemez yabancı cisimler | Dayanıklı alaşım, muhafazakar sertlik ve önceki ayırma |
Ortak Şekerdelenici Kanat Malzemeleri Karşılaştırması
Çelik sınıf adları yalnızca kanat ömrünü garanti etmez. Kimya, mal kalitesi, işleme yönelimi, ısı işleme reçeti, soğutma, kalıcı oksitlenme, yüzey işleme ve nihai sertlik performansı üzerinde tümüyle etkilidir. Teklifteki sınıf adı yerine tedarikçiden bir malzeme sertifikası ve kontrol kaydı isteyin.
| Malzeme Ailesi | Tipik Güç | Ne Zaman Düşünmek Gerekir | Önemli Sınırlama |
|---|---|---|---|
| D2 / SKD11 türü soğutma çeliği | Yüksek aşınma direnci ve iyi kenar tutma | Temiz plastikler ve istikrarlı işletme koşulları | Sertlik, geometri veya darbe yükü uygun değilse parçalanabilir |
| DC53 türü soğutma çeliği | Çok sayıda uygulama için geleneksel D2'ye göre artırılmış dayanıklılıkla yüksek sertlik | Aşınma ve parçalanma direnci her ikisi de önemli olan uygulamalar | Daha yüksek malzeme ve ısı tedavi maliyeti; gerçek sınıfı ve işlemi doğrulayın |
| Cr12MoV ve ilgili alet çelikleri | Uygulamalı aşınma dayanımı ile geniş üretim erişilebilirliği | Genel plastik geri dönüşüm ve maliyet kontrolü sağlayan değiştirme programları | D2 ile aynı olduğunu varsaymayın; kimyeyi ve bitmiş özellikleri doğrulayın |
| H13 veya darbe dayanıklı alaşım çeliği | Daha yüksek dayanıklılık ve termik şok direnci | Ağır darbe, büyük hacimli girdi maddeleri veya kirlilik eğilimli akışlar | Genellikle yüksek kromlu soğuk işlenmiş çeliklere göre daha düşük aşınma dayanımı gösterir |
| Zırhlanmış veya karbürle güçlendirilmiş tasarımlar | Çok yüksek yerel aşınma dayanımı | İşlem kolaylığı ve dayanıklılığı yüksek hammaddeler | Onarılabilirlik, kırılganlık ve toplam maliyet diledikçe değerlendirilmelidir. |
DC53, orijinal üreticisi tarafından yüksek sertlik ve dayanıklılık için geliştirilen soğuk işlenmiş alet çeliği olarak tanımlanır, ancak nihai bıçak spesifikasyonu hala uygulamaya bağlıdır. Bakın Daido alet-çeliği ürün bilgileri malzeme üreticisinin yayınlanmış konumlandırması için.
Kılıç Yapısı Tıpkı Demir Sınıfı kadar Önemlidir
Diş sayısını, kanca derinliğini veya bıçak kalınlığını değiştirmek, parçalayıcının malzemeyi hazneye çekme agresifliğini değiştirir. Daha agresif kancalar hacimli beslemede ısırmayı artırabilir; ancak tepe torkunu, titreşimi ve aşırı yük riskini de artırabilir. Daha kalın kesiciler mukavemeti artırır, ancak sabit mil boyundaki kesim sayısını azaltır.
- Dış çap: kutu, tırtılların merkez mesafesiyle uyumlu olmalı ve tırtıl girişini kontrol etmelidir.
- Kalınlık ve aralıklı genişlik: strip genişliği, işleme kapasitesi ve sonlu parça boyutunu etkiler.
- Hook count and profile: kılıçların besine nasıl tutunup, yırtıp ve serbest bıraktığını belirlemek.
- Çap, anahtar yuvası ve dişli: aşırı boşluk veya gerilim yoğunluğu olmadan torku aktarmalıdır.
- Kenar açısı: kılıç kesiciliği, kesme gücü ve aşınma direncini dengeleyebilir.
- Sabit bıçak aralığı: kesim kalitesini, enerji talebini, ısıyı ve aşınmayı etkiler. Her zaman makine üreticisinin belirttiği aralığı kullanın.
Yedek parçaları sipariş ederken, orijinal çizimi kullanın veya ölçülebilir bir numune gönderin. Bir fotoğraf ve nominal dış çap yeterli değildir, bir kesiciyi doğru şekilde yeniden üretmek için.
Kaliteli Şekillendirme Kanatlarının Üretimi
- Uygulama incelemesi: şekillendirici modelini, mil düzenini, ham maddeyi, kirletici maddeleri, kapasiteyi ve mevcut arıza kalıbını onaylayın.
- Malzeme doğrulaması: makas numunesini işleme öncesi çelik kimyasını, fabrika sertifikasını ve stok durumunu kontrol edin.
- Keskin profilleme: ısı işleme hareketi ve son cilalama için yeterli hata payı olan boş numunesini kesin veya döküm yapın.
- Önceden ısı işleme işleme: merkez, monte etme özellikleri ve referans yüzeylerini belirlerken stresi kontrol edin.
- Isı işleme ve soğutma: çelik sınıfına, kanat kesitine ve gerekli sertlik ve dayanıklılık dengeine uygun bir kontrol edilmiş süreç kullanın.
- Son cilalama ve profilleme işleme: düzey, paralellik, kenar geometrisi, mercez doğruluğu ve yüzey işlenmesini geri getirin.
- Kontrol: ölçüleri, sertliği, devir hattını, düzeyi ve görsel durumu kaydedin; uygulama gerektiriyorsa ek testler yapın.
- Eşleşik set kontrolü: kesicileri ve boşlukları kalınlıkla gruplayarak monte edilmiş milin istenen kesme katmanını koruyun.
Sertlik Bir Alan, Genel Bir Hedef Değildir
Daha yüksek Rockwell sertliği aşınma direncini artırabilir, ancak şok ve montaj hatalarına toleransı da azaltabilir. Nihai sertlik; çelik sınıfı, bıçak kesiti, hammadde ve arıza modu incelendikten sonra bıçak üreticisi tarafından belirlenmelidir. İlgisiz bir parçalayıcıdan sertlik değeri kopyalamaktan veya yalnızca ulaşılabilecek maksimum değeri istemekten kaçının.
Gelen kalite kontrolü için, test yöntemini, ölçüm yerlerini ve partinin kabul edilebilir değişimini talep edin. Bir kesici üzerinde bir sertlik okuması, setteki her bıçağın tutarlı ısı işleme gördüğünü kanıtlamaz.
Yeniden Sipariş Öncesi Bıçak Sorunlarını Tanımlama
| Görülen Sorun | Olası Neden | Neyi Kontrol Etmelisiniz |
|---|---|---|
| Kenarlar hızla yuvarlanır | Abrasif ham madde, yetersiz aşınma direnci veya kötü yüzey durumu | Kirlilik, çelik sertifikası, sertlik haritası ve nemlendirme/ısı |
| Köşe aşınması | Aşırı darbe, aşırı kırılgan durum veya zayıf kenar geometrisi | Yabancı maddeler, halka tasarımı, ısı işleme ve aşırı yüklenme geçmişi |
| Bıçak boyunca çatlama | Ağır darbe, ısı işleme hatası, yanlış monte veya yorgunluk | Çatlama kaynağı, mil oynaklığı, aralık takımı ve vidanın torçlanması |
| Mil üzerinde dengesiz aşınma | Besleme dağılımı, mil eğilimi, takım değişimi veya hizalama sorunu | Hopper yükleme, rulmanlar, kesici kalınlığı, aralıklar ve sapma |
| Yüksek motor akımı ve ısı | Tırnaklı kenarlar, yanlış boşluk, aşırı besleme veya sarılmış malzeme | Kenar durumu, karşı bıçak, hidrolik itici ve besleme kontrolü |
| Çıktı boyutunda tutarsızlık | Aşınmış bıçaklar, hasarlı elek veya aşırı boşluk | Bıçak profili, elek açıklıkları, karşı bıçak ve odak aşınması |
Bıçak Ömrünü Koruyan Bakım Uygulamaları
- Kirlilik olası olduğu yerlerde üst akım manyetikler, metal tespiti veya manuel inceleme kullanın.
- Çalışma saatlerini, işletilmiş tonajı, motor yükünü ve her bıçağın dönüşünü veya değişimini kaydedin.
- Kesicileri, karşı bıçakları, eleklerı, aralıkları, rulmanları ve mil oynaklığını bir sistem olarak inceleyin.
- Makine kılavuzuna göre çokken bıçaklarını döndürmeden bıçak yuvasında aşınma meydana gelmeden önce.
- Onaylanmış onarım prosedürü olmadan bıçak geometrisini dikişlemeyin, cilalayın veya değiştirmeyin.
- Kesim odasına girmeden önce tüm enerji kaynaklarını kilitleyin ve izole edin. Uygulanabilir makine koruma gereksinimlerini ve sitedeki güvenlik prosedürlerinizi gözden geçirin.
Detaylı bir servis sırası için, rehberimize bakın kayıp ve kırıntı bıçaklarını değiştirmek ve bakımını yapmakYedek bıçak seçenekleri de mevcuttur. plastik parçalayıcı yedek bıçaklar sayfa.
Parçalayıcı Kenarı RFQ Kontrol Listesi
Alıntı talep etmeden önce aşağıdaki bilgileri ekleyin. Bu, çizim revizyonlarını azaltır ve tedarikçinin gerçekçi bir malzeme ve ısı treatmanı spesifikasyonu tavsiye etmesine yardımcı olur.
- Parçalayıcı üreticisi, model, seri numarası ve shaft düzenlemesi
- Orjinal çizim, bileşen numarası veya kullanılmamış bir numune
- Dış çap, delik, kalınlık, anahtar deliği veya çerçeve profili
- Mil başına ara parça boyutları ve gerekli adet
- Girdi malzeme, maksimum parça boyutu, kirlilik ve çalışma sıcaklığı
- Gereken işleme kapasitesi ve hedef çıktı boyutu
- Mevcut bıçak malzemesi, sertlik ve asıl hizmet ömrü
- Ayrılmış fotoğraflar, aşınma, parçalanma, çatlaklar ve kırık yüzeyleri gösteriyor
- Gereken boyut raporu, malzeme sertifikağı ve sertlik raporu
- Beklenen sipariş miktarı ve eşleşen kesici-boya ayırıcı setinin gerekip gerekmediği
Gezinin tamamını görün yıkama makinesi bıçak yelpazesiveya aşağıdaki formu kullanarak çiziminizi ve girdi malzeme detaylarınızı gönderin, uygulamaya özgü bir inceleme için.
Sıkça Sorulan Sorular
En sanayi parçalama bıçakları için en iyi çelik hangisidir?
Orta derece en iyi sınıf yoktur. Dayanıklılık için sıkça D2 veya SKD11 türü çelik seçilirken, zorlu uygulamalarda DC53 türü çelik daha iyi bir dayanıklılık denge sağlayabilir. Darbe yoğun veya kirli ham madde, daha dayanıklı bir alaşım gerektirebilir. Son seçim, makine tasarımı ve gerçek arıza moduna göre yapılmalıdır.
Daha sert parça parçalama bıçağı her zaman daha iyidir mi?
No. Daha yüksek sertlik, aşınma direncini artırabilir ancak şok altında çatlamaya veya çatlaklara yol açabilir. Kesim bölümü, kenar geometrisi, ham madde ve ısı işleme birlikte dikkate alınmalıdır.
Hangi bilgiler, değişim bıçağını yeniden üretmek için gereklidır?
En güvenli başlangıç noktası, orijinal bir çizim veya giyilmemiş örnek olmalıdır. Ayrıca, dış çap, delik çapı, kalınlık, anahtar yolu veya splin, sap profili, boşluk boyutları, makine modeli, ham madde ve mevcut arıza geçmişi sağlayın.
Sanayi parçacık makinesi bıçakları yeniden zımparalanabilir mi?
Birçok bıçak tasarımı döndürülebilir, yeniden aşındırılabilir veya yeniden inşa edilebilir, ancak makinenin belirlediği boyut ve onarım sınırları içinde. Hatalı aşındırma, boşluk, yığın genişliği, kenar geometrisi ve ısı işlenmiş özellikleri değiştirebilir.
Neden yeni şerit testere telleri montajdan kısa süre sonra parçalanıyor?
Ortak nedenler arasında gizli metal kontaminasyonu, aşırı sertlik, uygun olmayan kenar geometrisi, yanlış bıçak açıklığı, gevşek monte etme, boşluk takım hataları veya ısı işleme hataları bulunmaktadır. Aynı spesifikasyonu tekrar sipariş vermeden önce çatlamaların kaynağını ve makine montajını kontrol edin.
Parçalayıcı bıçaklarının değiştirme parçaları nasıl denetlenmelidir?
Malzeme belgelerini, ana boyutları, kalınlık gruplaması, düzlik, çıkış hali, kenar durumu ve sertliği anlaşılan yerlerde kontrol edin. Uygun set için, montajdan önce tam bıçak ve boşluk takımını doğrulayın.
Bıçak serisini inceleyin ve teklif isteyin
Teknik özellikler ve konfigürasyonlarla birlikte geri dönüşüm makinesi bıçaklarının tam serisine göz atın; ayrıca uygulamaya özel inceleme veya teklif için çiziminizi ve hammadde detaylarınızı gönderebilirsiniz.
