


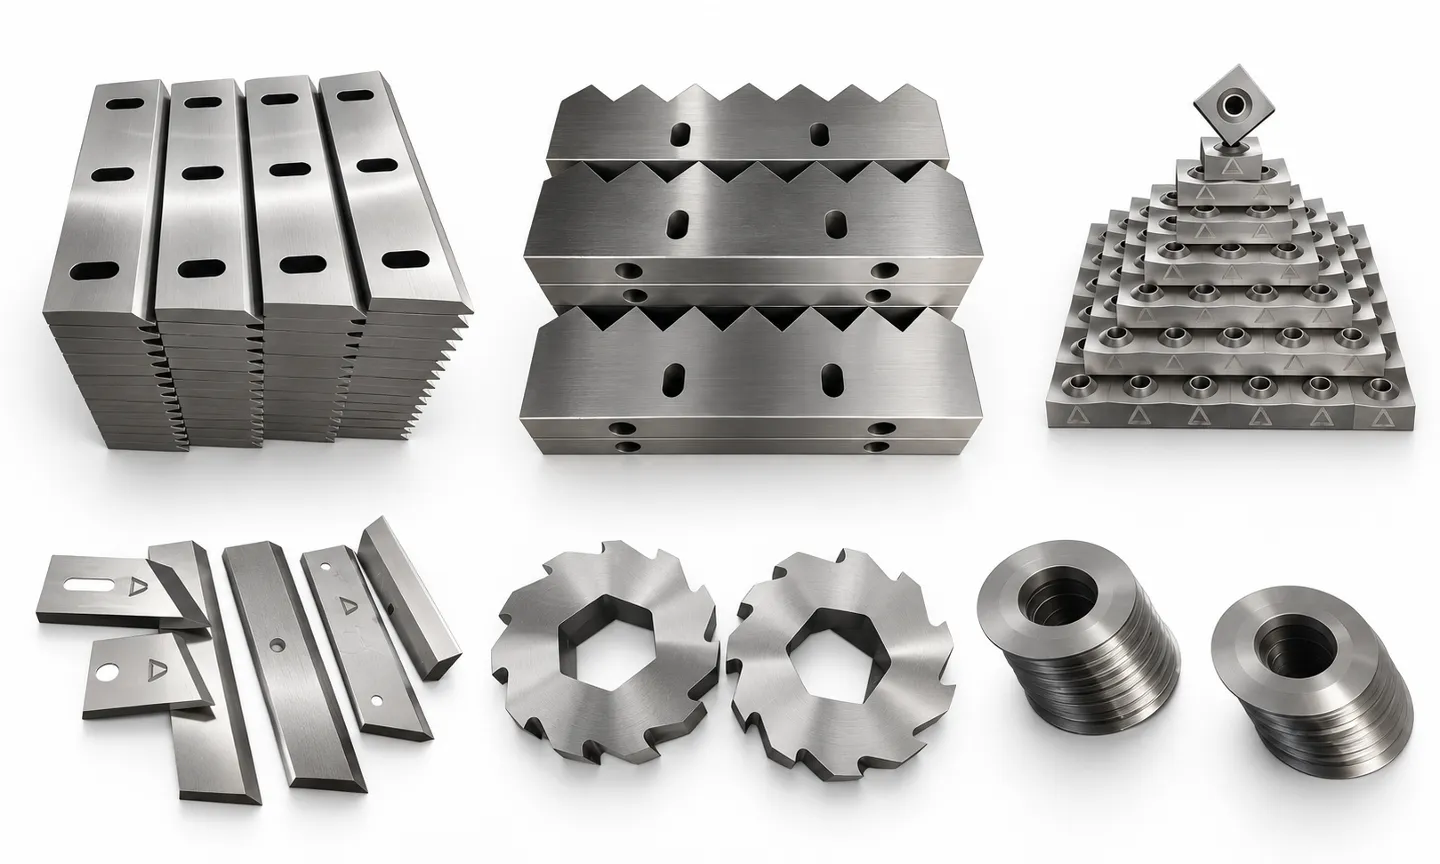
Ножи промышленных шредеров следует подбирать как полную режущую систему, а не как отдельный кусок инструментальной стали. Правильная спецификация зависит от типа шредера, сырья, загрязнения, целевого размера продукта, скорости вала, геометрии ножей, расположения дистанционных втулок, термообработки и допустимого простоя. Нож, хорошо работающий на чистой пластиковой плёнке, может быстро выкрашиваться на жёстких отходах с металлом, а ударостойкий нож может слишком быстро изнашиваться в потоке абразивного стеклонаполненного полимера.
Это руководство объясняет, как заводы по переработке могут сравнивать материалы ножей, геометрию и качество изготовления перед покупкой сменных ножей или спецификацией нового шредера. Для полных машин начните с нашего гид покупателя промышленных шредеров для пластика.
Что такое промышленный нож шредера?
Нож промышленного шредера — это сменный режущий элемент, установленный на роторе или валу. В зависимости от машины он может резать относительно неподвижного контрножа, входить в зацепление с ножами на другом валу или протягивать материал через камеру измельчения с помощью крюков. Таким образом, результат резки определяется соотношением подвижных ножей, неподвижных ножей, дистанционных втулок, сита и системы привода.
- Одновальные измельчители обычно используют квадратные или прямоугольные ножи ротора с несколькими рабочими кромками и один или несколько неподвижных контрножей.
- Двух- и четырёхвальные шредеры обычно используют крюковые дисковые резцы, разделённые прецизионными дистанционными втулками.
- Грануляторы и дробилки используют ротор и ножи станины для более высокоскоростного сдвига и более однородных хлопьев. Они рассмотрены отдельно в нашем гид по ножам гранулятора пластика.
Начните с сырья и режима отказа
Лучший нож — не всегда самый твёрдый нож. Сначала задокументируйте, что попадает в камеру измельчения и как выходят из строя текущие ножи. Преждевременное затупление обычно указывает на абразивный износ, а сломанные углы, трещины или крупные выкрашивания — на ударные нагрузки, чрезмерную твёрдость, плохую термообработку, неправильный зазор или неудалённые загрязнения.
| Сырьё | Требование к первичному ножу | Типичный риск | Фокус выбора |
|---|---|---|---|
| Плёнка LDPE, рафия и тканые мешки | Острая режущая кромка и сопротивление наматыванию | Нагрев, тянущиеся нити и округление кромки | Профиль крюка, зазор контрножа и лёгкое обслуживание кромок |
| Комки ПЭНД, ПП и жёсткие пластики | Износостойкость с достаточной вязкостью | Сколы от толстых стенок или загрязнителей | Толщина ножа, прочность крюков и подтверждённая термообработка |
| Трубы, профили и комки продувок | Высокая ударопрочность и стабильное зацепление | Ударная нагрузка и перегрузка вала | Низкоскоростная геометрия, конструкция ротора и контролируемый захват |
| Стеклонаполненные или минералонаполненные пластики | Высокая абразивная стойкость | Быстрый износ боковой поверхности и кромки | Износостойкая сталь, варианты наплавки и более короткие интервалы осмотра |
| Электронный лом или смешанные промышленные отходы | Вязкость и толерантность к загрязнению | Удары металла и непредсказуемые посторонние предметы | Прочный сплав, консервативная твёрдость и сепарация выше по потоку |
Сравнение типичных материалов ножей шредера
Одна лишь марка стали не гарантирует срок службы ножей. Химия, качество заготовки, направление обработки, рецепт термообработки, отпуск, остаточный аустенит, чистота поверхности и итоговая твёрдость — всё это влияет на характеристики. Просите у поставщика сертификат на материал и протокол контроля вместо принятия марки на коммерческом предложении.
| Семейство материалов | Типичная прочность | Когда его рассматривать | Важное ограничение |
|---|---|---|---|
| холоднодеформируемая сталь типа D2 / SKD11 | Высокая износостойкость и хорошее удержание кромки | Чистый пластик и стабильные условия работы | Может сколоться, если твёрдость, геометрия или ударная нагрузка неподходящие |
| холоднодеформированная сталь типа DC53 | Высокая твёрдость с улучшенной вязкостью по сравнению с обычной D2 во многих применениях | Применения, где важны и износостойкость, и сопротивление выкрашиванию | Более высокая стоимость материала и термообработки; проверьте подлинность марки и процесса |
| Cr12MoV и родственные инструментальные стали | Практичная износостойкость при широкой производственной доступности | Общая переработка пластика и программы замены с контролируемыми затратами | Не считайте его идентичным D2; подтвердите химический состав и свойства готового изделия |
| H13 или ударопрочная легированная сталь | Выше вязкость разрушения и термошоковая стойкость | Сильный удар, громоздкое сырьё или потоки, склонные к загрязнению | Обычно более низкая износостойкость, чем у высокохромистых холодноштамповых сталей |
| Наплавленные или карбид-усиленные конструкции | Очень высокая локальная износостойкость | Высокоабразивное и стабильное сырьё | Ремонтопригодность, хрупкость и общая стоимость должны оцениваться в каждом случае отдельно |
DC53 описывается его оригинальным производителем как холоднодеформируемая инструментальная сталь, разработанная для высокой твёрдости и вязкости, но конечная спецификация ножей всё ещё зависит от применения. См. информация о продукции инструментальной стали Daido по опубликованному позиционированию производителя материала.
Геометрия ножа важна не меньше марки стали
Изменение числа зубьев, глубины крюка или толщины ножа меняет агрессивность затягивания материала шредером в камеру. Более агрессивные крюки могут усилить захват громоздкого сырья, но также могут увеличить пиковый момент, вибрацию и вероятность перегрузки. Более толстые резцы могут повысить прочность, но уменьшить число резов на фиксированной длине вала.
- Наружный диаметр: контролирует зацепление резака и должен соответствовать камере, гребёнкам и межосевому расстоянию валов.
- Толщина и ширина проставки: влияют на ширину полосы, производительность и конечный размер частиц.
- Число крюков и профиль: определяют, как нож захватывает, рвёт и отпускает сырьё.
- Отверстие, шпоночный паз и шлицы: должен передавать крутящий момент без чрезмерного люфта или концентрации напряжений.
- Угол кромки: уравновешивает остроту, режущее усилие и сопротивление выкрашиванию.
- Зазор неподвижного ножа: влияет на качество резки, энергопотребление, нагрев и износ. Всегда используйте указанный производителем машины диапазон.
При заказе сменных деталей используйте оригинальный чертёж или пришлите измеримый образец. Фото и номинальный наружный диаметр недостаточно для точного воспроизведения резца.
Как производятся качественные ножи для шредера
- Обзор применения: подтвердите модель шредера, компоновку валов, сырьё, загрязнения, производительность и текущую картину отказов.
- Верификация материала: проверьте химию стали, заводской сертификат и состояние запасов перед обработкой.
- Грубое профилирование: режьте или куйте заготовку с достаточным припуском на поводку при термообработке и окончательное шлифование.
- Мехобработка до термообработки: задайте отверстие, крепёжные элементы и базовые поверхности, контролируя напряжения.
- Термообработка и отпуск: используйте контролируемый процесс, подобранный под марку стали, сечение ножа и требуемый баланс твёрдости и вязкости.
- Финишное шлифование и профильная обработка: восстановите плоскостность, параллельность, геометрию кромки, точность отверстия и чистоту поверхности.
- Осмотр: записывайте размеры, твёрдость, биение, плоскостность и визуальное состояние; используйте дополнительное тестирование, когда применение требует.
- Контроль согласованного комплекта: группируйте резаки и проставки по толщине, чтобы собранный вал сохранял заданный режущий пакет.
Твёрдость — это диапазон, а не универсальная цель
Более высокая твёрдость по Роквеллу может улучшить износостойкость, но также может снизить терпимость к ударам и ошибкам сборки. Итоговая твёрдость должна задаваться производителем ножей после рассмотрения марки стали, сечения ножа, сырья и вида отказа. Не копируйте значение твёрдости с несвязанного шредера и не требуйте только максимально достижимого значения.
Для входного контроля качества запросите метод испытаний, места измерений и допустимую вариацию по партии. Одно измерение твёрдости на одном резце не доказывает, что каждый нож в комплекте получил одинаковую термообработку.
Диагностика проблем ножей перед повторным заказом
| Наблюдаемая проблема | Возможная причина | Что проверить |
|---|---|---|
| Кромка быстро скругляется | Абразивное сырьё, недостаточная износостойкость или плохое состояние поверхности | Загрязнения, сертификат на сталь, карта твёрдости и смазка/нагрев |
| Сколы углов | Чрезмерный удар, излишне хрупкое состояние или слабая геометрия кромки | Посторонние предметы, конструкция крюка, термообработка и история перегрузок |
| Трещина через нож | Сильный удар, дефект термообработки, неправильный монтаж или усталость | Очаг разрушения, люфт вала, пакет проставок и момент затяжки болтов |
| Неравномерный износ по валу | Распределение подачи, прогиб вала, разброс пакета или проблема соосности | Загрузка бункера, подшипники, толщина резца, проставки и биение |
| Высокий ток двигателя и нагрев | Тупые кромки, неверный зазор, перекорм или намотанный материал | Состояние кромки, ответный нож, гидравлический толкатель и управление подачей |
| Нестабильный размер выхода | Изношенные резцы, повреждённое сито или чрезмерный зазор | Профиль ножа, отверстия сита, ответный нож и износ камеры |
Практики обслуживания, защищающие срок службы ножей
- Используйте магниты, металлодетекцию или ручной осмотр там, где возможно загрязнение.
- Записывайте часы работы, переработанный тоннаж, нагрузку двигателя и каждую перестановку или замену ножей.
- Осмотрите резаки, контрножи, сита, проставки, подшипники и люфт вала как единую систему.
- Поворачивайте многогранные ножи согласно руководству машины до того, как износ повредит посадочное место ножа.
- Не сваривайте, не шлифуйте и не меняйте геометрию ножей без утверждённой процедуры ремонта.
- Заблокируйте и изолируйте все источники энергии перед входом в режущую камеру. Проверьте применимые требования к ограждению машин и процедуры безопасности вашей площадки.
Для подробной последовательности обслуживания прочитайте наш гид по замена и обслуживание ножей шредера. Варианты сменных ножей также доступны на сменные ножи для шредера пластика страница.
Чек-лист RFQ ножей шредера
Включите следующую информацию при запросе расценки. Это сокращает ревизии чертежей и помогает поставщику порекомендовать реалистичную спецификацию материала и термообработки.
- Производитель шредера, модель, серийный номер и компоновка валов
- Оригинальный чертёж, номер детали или неизношенный образец
- Наружный диаметр, отверстие, толщина, шпоночный паз или шлиц и профиль крюка
- Размеры проставок и требуемое количество на вал
- Сырьё, максимальный размер куска, загрязнения и рабочая температура
- Требуемая производительность и целевой размер выхода
- Текущий материал ножей, твёрдость и фактический срок службы
- Фотографии отказов, показывающие износ, сколы, трещины и поверхности излома
- Требуемый размерный отчёт, сертификат на материал и отчёт о твёрдости
- Ожидаемое количество заказа и требуется ли подобранный комплект резак-проставка
Просмотрите полный линейка ножей для машин переработки, или пришлите ваш чертёж и данные о сырье через форму ниже для прикладного рассмотрения.
Часто задаваемые вопросы
Какая сталь лучше для промышленных ножей шредера?
Универсальной лучшей марки не существует. Сталь типа D2 или SKD11 часто выбирают за износостойкость, а сталь типа DC53 может дать лучший баланс вязкости в тяжёлых применениях. Ударные или загрязнённые сырья могут требовать более вязкого сплава. Итоговый выбор должен следовать конструкции машины и фактическому виду отказа.
Всегда ли более твёрдый нож шредера лучше?
Нет. Большая твёрдость может улучшить износостойкость, но также может повысить выкрашивание или растрескивание под ударом. Сечение ножа, геометрия кромки, сырьё и термообработка должны рассматриваться вместе.
Какая информация нужна для воспроизведения сменного ножа?
Самая безопасная отправная точка — оригинальный чертёж или неизношенный образец. Также предоставьте наружный диаметр, отверстие, толщину, шпонку или шлицы, профиль крюка, размеры проставок, модель машины, сырьё и текущую историю отказов.
Можно ли переточить ножи промышленного шредера?
Многие конструкции ножей можно проворачивать, перетачивать или восстанавливать, но только в пределах размерных и ремонтных допусков, указанных для машины. Неправильная шлифовка может изменить зазор, ширину набора, геометрию кромки и свойства термообработки.
Почему новые ножи шредера выкрашиваются вскоре после установки?
Распространённые причины включают скрытое загрязнение металлом, чрезмерную твёрдость, неподходящую геометрию кромки, неверный зазор ножей, ослабленное крепление, ошибки набора проставок или дефекты термообработки. Осмотрите очаг разрушения и сборку машины перед повторным заказом той же спецификации.
Как следует проверять сменные ножи шредера?
Проверьте документацию на материал, ключевые размеры, группировку по толщине, плоскостность, биение, состояние кромок и твёрдость в согласованных местах. Для комплектного набора проверьте весь узел ножей и проставок перед установкой.
Смотреть ассортимент ножей и запросить цену
Просмотрите полный ассортимент ножей для перерабатывающего оборудования со спецификациями и конфигурациями — там же вы можете отправить чертёж и данные о сырье для оценки под конкретное применение или запроса цены.
