


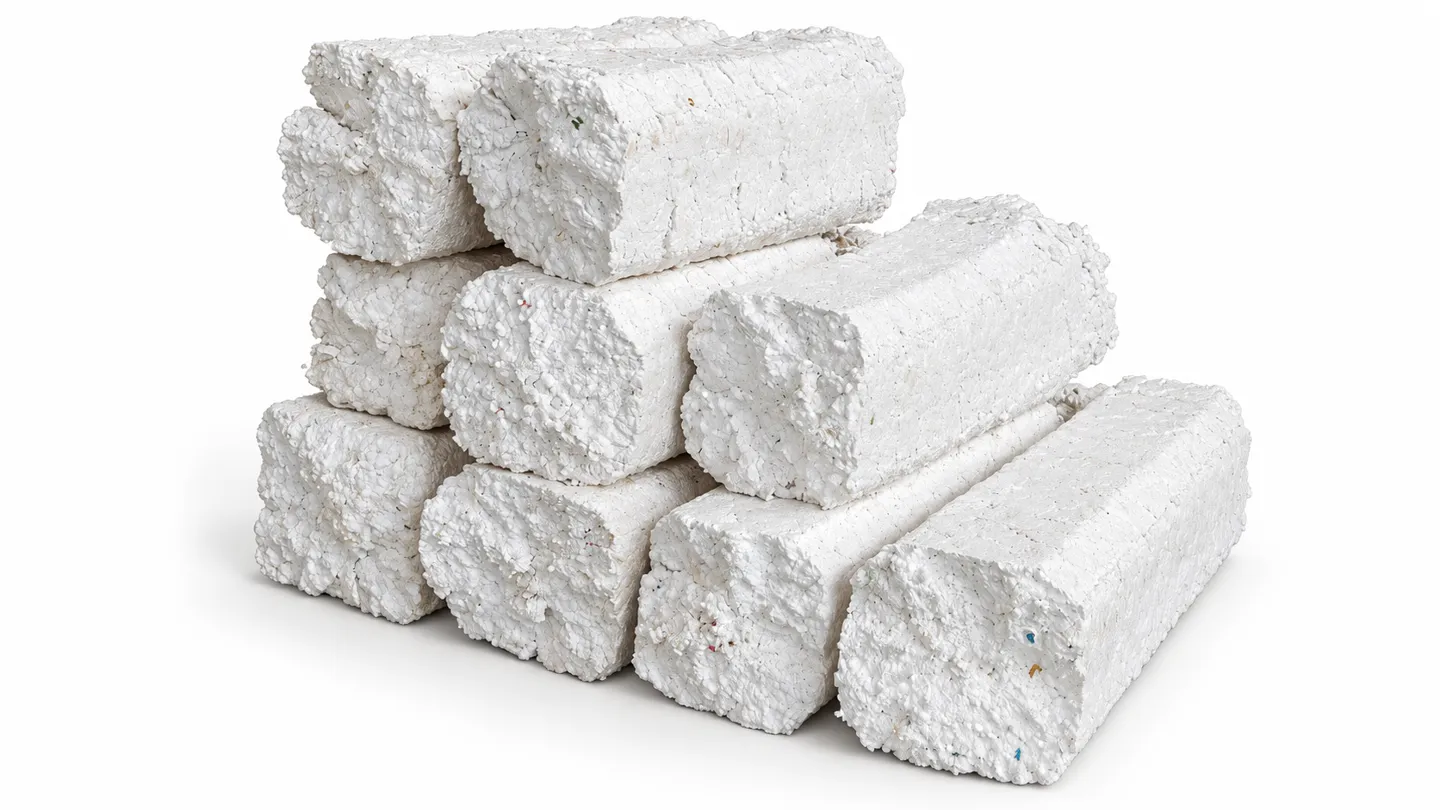
O presă la rece pentru spumă EPS trebuie aleasă în funcție de starea spumei primite și de specificația blocurilor acceptată de reciclatorul dumneavoastră — nu doar pe baza valorii de catalog în kg/h. Utilajul potrivit corelează gura de alimentare cu cele mai mari bucăți, șnecul și acționarea cu greutatea zilnică și volumul în vrac, iar evacuarea blocurilor cu metoda de manipulare și colectare deja agreată cu cumpărătorul.
Acest ghid oferă operatorilor de reciclare, centrelor de colectare și responsabililor cu deșeurile de ambalaje o metodă practică de selecție a compactoarelor cu șnec pentru EPS. Acoperă modul de funcționare a compactării la rece, fluxurile de spumă potrivite, dimensionarea gamei RTM-CP și ce trebuie agreat cu reciclatorul înainte de comandă.
Dacă aveți deja fotografii ale spumei, greutatea zilnică și volumul în vrac, folosiți lista de verificare RFQ de mai jos înainte de a solicita o ofertă. Vă va ajuta să deosebiți o configurație reală de proiect de o valoare de catalog.
Răspuns rapid: cum aleg o presă la rece pentru EPS?
Alegeți o presă la rece pentru EPS corelând patru aspecte: cele mai mari bucăți de spumă cu gura de alimentare, greutatea zilnică și volumul în vrac cu intervalul de capacitate, dimensiunea blocului cu specificația de acceptare a reciclatorului, iar alimentarea cu energie și metoda de încărcare ale amplasamentului cu configurația utilajului.
- Alegeți RTM-CP50 (40–50 kg/h) când EPS-ul zilnic este modest, bucățile încap într-o gură de alimentare de 612 × 500 mm, iar o rutină de încărcare cu un singur operator este realistă.
- Alegeți RTM-CP100 (80–100 kg/h) când volumele colectate necesită un schimb întreg de alimentare constantă printr-o gură de 1.000 × 600 mm.
- Alegeți RTM-CP200 (150–200 kg/h) când un centru de colectare sau un procesator de spumă rulează volume zilnice mari, iar paletizarea blocurilor este deja planificată.
- Confirmați acceptarea de către cumpărător a blocurilor compactate la rece înainte de orice decizie de model — unii reciclatori preiau doar material topit termic.
Valorile capacității sunt intervale de planificare în ipoteze declarate, nu garanții. Secțiunile de mai jos arată ce deplasează o instalație reală spre limita superioară sau inferioară a fiecărui interval.
Cum funcționează un compactor cu șnec pentru EPS
Presa la rece compactează EPS-ul mecanic, fără etapă de topire. Procesul se desfășoară în trei etape:
- Mărunțirea. Spuma primită este mărunțită în bucăți manevrabile — manual sau prin concasorul integrat — pentru o alimentare uniformă. Bucățile rigide supradimensionate care blochează gura de alimentare sunt cea mai frecventă cauză a debitului neuniform.
- Comprimarea cu șnec. Un șnec rotativ transportă spuma înainte, în timp ce raportul de comprimare crește de-a lungul acestuia, eliminând aerul din structura celulară. Diametrele șnecului de 189 mm, 290 mm și 350 mm din gama RTM-CP stabilesc capacitatea volumetrică a acestei trepte.
- Evacuarea blocurilor. Materialul compactat iese sub formă de flux continuu de blocuri sau bușteni, care se taie sau se rup la lungime, apoi se stivuiesc și se paletizează. Densitatea blocurilor și rezistența la manipulare depind de materialul de alimentare și de reglajele utilajului — nu sunt fixate doar de model.
Nu există încălzitor și nici etapă de topire. Frecarea poate genera totuși căldură în timpul procesării mecanice; „presarea la rece” descrie metoda de compactare, nu o garanție a temperaturii ambientale în întregul utilaj.
Ce fluxuri de EPS sunt potrivite pentru compactarea la rece
Alegeți utilajul în funcție de sursa, curățenia, dimensiunile și volumul zilnic al spumei EPS. Patru fluxuri acoperă majoritatea proiectelor:
Ambalaje pentru electrocasnice și electronice
Protecții EPS turnate și inserții de amortizare din despachetare, retail și distribuție. Îndepărtați banda adezivă, folia, etichetele și alte materiale de ambalare înainte de compactare — nu se comprimă odată cu spuma și ajung ca și contaminare în bloc.
Cutii EPS pentru pește și recipiente pentru produse agricole
Cutii de polistiren sortate după golire și curățare. Lichidele libere și resturile alimentare trebuie îndepărtate înainte de evaluarea alimentării și a calității blocurilor. Cutiile ude trebuie scurse și uscate; apa adaugă greutate pe care cumpărătorul nu o va plăti și poate slăbi integritatea blocului.
Deșeuri din producția de spumă și din tăiere
Resturi de EPS de calitate cunoscută, piese turnate rebutate și deșeuri curate de fabrică. Aceasta este materia primă cea mai previzibilă: la alegerea gurii de alimentare, notați densitatea aparentă în vrac și dimensiunile celor mai mari bucăți, iar decizia de dimensionare devine simplă.
EPS sortat din centrul de colectare
Ambalaje colectate separat pentru reducerea volumului înainte de expediere. Țineți spumele incompatibile și materialul puternic contaminat în afara fluxului de EPS — cel mai mare risc al unui centru de colectare este ca materialul mixt să anuleze valoarea compactării.
Ce nu are ce căuta într-o presă la rece
Presa la rece este destinată polistirenului expandat. Următoarele necesită evaluare separată și nu trebuie niciodată tratate ca materie primă interschimbabilă:
- Spume EPE, EPP, XPS și poliuretanice. Structuri celulare și comportament elastic diferit; se compactează diferit și contaminează blocul EPS.
- Lăzi pentru pește umede sau contaminate cu alimente, alimentate ca atare. Goliți-le, curățați-le și uscați-le mai întâi sau conveniți din timp cu cumpărătorul limitele de contaminare.
- Spumă cu materiale non-EPS înglobate — lemn, cleme metalice, mase mari de bandă adezivă. Sortați-le; șnecul este un compactor, nu un separator.
Descrieți starea reală a materialului primit la solicitarea ofertei. Un furnizor poate dimensiona corect treapta concasorului și gura de alimentare doar pe baza materialului real.
Dimensionare: greutate, volum în vrac și dimensiunea bucăților
Pentru EPS, kilogramele pe zi nu sunt suficiente. Metrii cubi în vrac contează la fel de mult, deoarece comportamentul la alimentare depinde de densitatea aparentă — 50 kg de protecții turnate și 50 kg de umplutură liberă ocupă volume foarte diferite și se alimentează foarte diferit.
Dimensionați pe baza celor trei parametri împreună:
- Greutate zilnică (kg/zi) raportate la orele de schimb pentru un debit orar, apoi comparate cu intervalele de planificare de 40–50, 80–100 și 150–200 kg/h.
- Volum în vrac (m³/zi) pentru a verifica dacă gura de alimentare și rutina de încărcare pot prezenta fizic acel volum șnecului în cadrul schimbului.
- Dimensiunile celor mai mari bucăți verificate în raport cu gura de alimentare — 612 × 500 mm la RTM-CP50, 1.000 × 600 mm la RTM-CP100 și RTM-CP200. Bucățile care trebuie pre-mărunțite adaugă manoperă; menționați acest lucru în RFQ.
Capacitatea depinde de densitatea EPS-ului, de curățenie și de condițiile de alimentare. Cereți furnizorului să precizeze ipotezele din spatele intervalului ofertat — calitatea spumei, nivelul de contaminare și metoda de alimentare — și tratați intervalul ca provizoriu până când acestea corespund materialului dumneavoastră.
Manipularea blocurilor: etapa pe care cumpărătorii o evaluează cu adevărat
Treaba compactorului se termină la evacuare; economia proiectului se decide la poarta cumpărătorului. Agreați următoarele cu reciclatorul receptor înainte de a alege utilajul:
- Dimensiunile blocurilor și greutatea de manipulare. Confirmați ce stivuiește, paletizează sau încarcă în containere cumpărătorul — apoi verificați dacă evacuarea produce blocuri în acel format.
- Integritatea blocurilor. Verificați ca blocurile să rămână integre la mutare și stivuire. Blocurile friabile cresc manopera și pierderile de material; conveniți un test practic de manipulare.
- Limite de puritate. Banda adezivă, etichetele, resturile alimentare și fracțiile de spumă mixtă au fiecare o toleranță. Treceți cifrele în scris.
- Logistica colectării. Planificați manipularea paleților și ridicările pe baza greutății reale a blocurilor și a numărului zilnic de blocuri, nu pe baza volumului de spumă în vrac de dinainte.
Pentru majoritatea reciclatorilor, blocurile compactate la rece sunt un produs finit, vandabil. Dacă scopul final este obținerea de pelete PS reciclate, aceasta este o decizie separată de reprocesare și peletizare — confirmați-o cu reciclatorul, în loc să presupuneți că prețul blocului o acoperă.
Planificarea amplasamentului și a utilităților
O presă la rece este mai simplu de amplasat decât un sistem termic — fără sarcină de încălzire, fără zonă de răcire, fără extracție termică — dar patru aspecte necesită totuși confirmare:
- Alimentarea electrică. Puterile nominale ale motoarelor principale sunt 4 kW (RTM-CP50), 7,5 kW (RTM-CP100) și 15 kW (RTM-CP200), plus motoarele concasoarelor (2,2 kW, 2 × 2,2 kW și respectiv 4 × 2,2 kW). Acestea sunt puteri nominale ale componentelor, nu consum măsurat sau putere totală instalată. Confirmați în ofertă tensiunea, frecvența și capacitatea disponibilă, plus echipamentele auxiliare.
- Spațiul de pardoseală și accesul pentru încărcare. Prevedeți spațiu pentru depozitarea intermediară a spumei, accesul la gura de alimentare, evacuarea și stivuirea blocurilor, precum și accesul pentru mentenanță în jurul șnecului și al concasorului. Precizați dacă încărcarea este manuală, cu transportor sau cu stivuitorul.
- Controlul prafului. Concasarea și manipularea EPS generează praf și particule ușoare în suspensie. Planificați curățenia și, unde volumele sunt mari, gestionarea locală a prafului în jurul concasorului și al evacuării.
- Depozitarea și colectarea blocurilor. Dimensionați zona de paleți pe baza volumului blocurilor compactate și a frecvenței colectării — întregul rost al utilajului este transformarea unei probleme de volum într-un plan de stivuire.
Presă la rece sau topire termică? Un scurt cadru decizional
Ambele rute densifică EPS-ul dramatic comparativ cu spuma în vrac. Alegerea depinde de acceptarea cumpărătorului și de capabilitățile amplasamentului:
| Criteriu de selecție | Presă la rece pentru EPS | mașină de topire termică EPS |
|---|---|---|
| Procesul de bază | Comprimare mecanică cu șnec | Încălzire controlată și densificare termică |
| Forma produsului | Blocuri sau bușteni compactați din EPS | Blocuri sau lingouri de polistiren topit, după răcire |
| Focus operațional | Alimentare constantă, comprimare, integritatea blocurilor | Viteza de alimentare, temperatura, răcirea, extracția |
| Planificarea amplasamentului | Încărcarea, puterea de acționare, controlul prafului, depozitarea blocurilor | Încărcarea, puterea de acționare și de încălzire, ventilația, spațiul de răcire |
| Acceptarea cumpărătorului | Confirmați acceptarea EPS-ului compactat la rece | Confirmați acceptarea materialului topit termic |
Alegeți presa la rece atunci când cumpărătorul acceptă blocuri compactate, iar proiectul beneficiază de utilități mai simple. Alegeți topirea termică atunci când cumpărătorul cere material topit, iar amplasamentul permite procesarea termică. Pentru comparația completă, consultați Mașină de topire termică EPS vs. presă la rece: ghid de cumpărare pentru densificatoare EPS, apoi comparați presă la rece pentru spumă EPS cu mașină de topire termică EPS pe baza acelorași date despre materia primă.
Lista de verificare RFQ pentru o presă la rece EPS
O cerere de ofertă utilă permite celor doi furnizori să oferteze pentru aceeași sarcină. Trimiteți următoarele într-un tabel, împreună cu fotografii ale spumei:
- Sursa spumei și calitatea EPS-ului; dimensiunile celor mai mari bucăți.
- Kilograme pe zi și metri cubi de EPS în vrac pe zi.
- Orele de schimb, zilele de funcționare pe săptămână și vârfurile de colectare.
- Profilul contaminării: bandă adezivă, etichete, resturi alimentare, umiditate, spume mixte.
- Metoda de încărcare: manuală, cu transportor sau cu stivuitorul în etape.
- Dimensiunile necesare ale blocurilor, greutatea de manipulare și aranjarea pe paleți sau în container.
- Acceptarea cumpărătorului: confirmare scrisă că blocurile compactate la rece sunt acceptate, cu limite de curățenie.
- Suprafața pardoselii, accesul pentru încărcare și spațiul de mentenanță.
- Tensiunea, frecvența și puterea disponibilă.
- Destinația produsului: vânzare directă către reciclator sau reprocesare ulterioară în pelete PS.
Cereți fiecărui furnizor să marcheze ipotezele direct în ofertă. Dacă densitatea spumei, contaminarea sau specificația blocurilor rămân „de confirmat”, capacitatea și alegerea modelului trebuie să rămână și ele provizorii.
Greșeli frecvente la alegere
Dimensionarea doar pe baza kg/h
Volumul în vrac determină dacă gura de alimentare și rutina de încărcare pot ține șnecul alimentat. Corelați întotdeauna greutatea zilnică cu metrii cubi în vrac și cu orele de schimb.
Omiterea verificării acceptării de către cumpărător
Cea mai costisitoare greșeală este instalarea unui compactor ale cărui blocuri reciclatorul vizat nu le va prelua. Obțineți în scris acceptarea dimensiunii blocurilor și a curățeniei înainte de a comanda.
Alimentarea cu spumă mixtă nesortată
EPE, EPP și PU amestecate în fluxul de EPS nu se compactează la fel și contaminează blocul. Compactorul nu poate sorta; procesul anterior trebuie să o facă.
Tratarea intervalului de catalog ca pe o garanție
Intervalele de capacitate presupun condițiile declarate ale spumei. Dacă spuma dumneavoastră este mai ușoară, mai murdară sau alimentată intermitent, așteptați-vă la limita inferioară — și menționați acest lucru în criteriile de acceptare.
Subdimensionarea logisticii blocurilor
Compactarea transformă o problemă de volum într-un plan de stivuire și colectare. Dacă depozitarea pe paleți și frecvența ridicărilor nu sunt dimensionate pe baza producției de blocuri, beneficiul utilajului se oprește la ușa depozitului.
Întrebări frecvente
Topește presa la rece EPS-ul?
Nu. Seria RTM-CP utilizează concasarea și presiunea șnecului pentru a forma blocuri compactate din EPS fără etapă de topire termică. Frecarea poate genera totuși căldură în timpul procesării mecanice; presarea la rece descrie metoda de compactare.
Cum aleg între RTM-CP50, RTM-CP100 și RTM-CP200?
Intervalele de capacitate declarate pentru EPS sunt de 40–50, 80–100 și respectiv 150–200 kg/h. Comparați-le cu greutatea zilnică, orele de schimb, densitatea spumei în vrac și dimensiunea bucăților. Gura de alimentare (612 × 500 mm vs 1.000 × 600 mm) și metoda de încărcare influențează, de asemenea, ritmul practic de procesare.
Ce raport de comprimare va atinge EPS-ul meu?
Reducerea volumului variază în funcție de densitatea inițială a spumei, de contaminare, de alimentare și de formarea blocurilor. Pe material reprezentativ, măsurați volumul de intrare în vrac și volumul de ieșire compactat pe aceeași bază, apoi verificați dacă blocurile își păstrează integritatea la manipulare.
Puteți alimenta direct cutii ude de pește sau spumă mixtă?
Goliți și curățați cutiile EPS și îndepărtați lichidele libere înainte de compactare. EPE, EPP, XPS, poliuretanul și spumele mixte necesită propria evaluare a compatibilității. Mențineți fluxul de EPS sortat și descrieți starea sa reală la solicitarea ofertei.
Produce utilajul pelete din polistiren reciclat?
Presa la rece produce blocuri compactate, nu pelete finite. Un reciclator receptor poate evalua blocurile pentru pregătirea ulterioară și pentru extrudarea sau peletizarea adecvată a PS-ului. Agreați cu acel reciclator cerințele de curățenie și de produs înainte de a alege utilajul.
Să aleg compactarea la rece sau topirea termică?
Începeți cu produsul pe care îl acceptă reciclatorul dumneavoastră și cu utilitățile din amplasament. Compactarea la rece produce blocuri comprimate mecanic, cu cerințe mai simple pentru amplasament. Topirea termică produce material topit și adaugă încălzire, răcire și extracție. Comparați probele reale de alimentare și nevoile operaționale ale ambelor rute.
De ce alimentare are nevoie seria RTM-CP?
Puterile nominale ale motoarelor principale sunt 4 kW, 7,5 kW și 15 kW pentru cele trei modele, plus motoarele concasoarelor. Acestea sunt puteri nominale ale componentelor, nu consum măsurat de energie. Confirmați în ofertă tensiunea, frecvența, capacitatea disponibilă și echipamentele auxiliare.
Specificați utilajul în funcție de spumă, nu de catalog
O presă la rece pentru spumă EPS este o decizie de manipulare a materialelor la fel de mult ca o achiziție de utilaj. Începeți cu sursa spumei, dimensiunea bucăților, greutatea zilnică și volumul în vrac, precum și cu specificația blocurilor pe care reciclatorul a acceptat-o în scris. Aceste date determină modelul, gura de alimentare, metoda de încărcare și planul de colectare.
Revizuiți presă la rece pentru spumă EPS cu specificațiile RTM-CP50, RTM-CP100 și RTM-CP200, apoi trimiteți fotografii ale spumei și obiectivele zilnice de procesare pentru o configurație adaptată regimului de lucru.
Obțineți o propunere personalizată: Trimiteți fotografii ale spumei, greutatea zilnică și volumul în vrac la presă la rece pentru spumă EPS — sau e-mail [email protected].
