


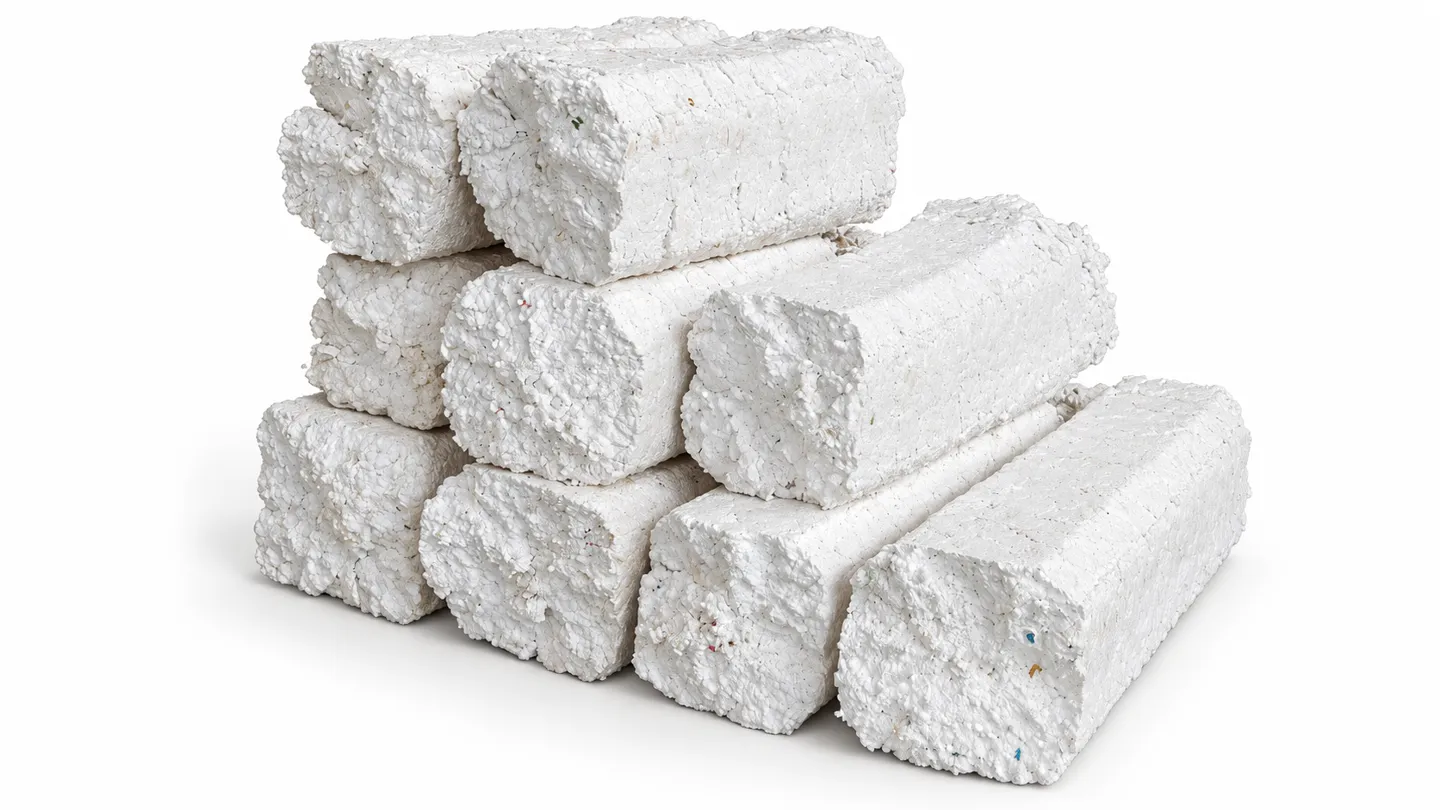
Een koude pers voor EPS-schuim kiest u op basis van de toestand van uw binnenkomende schuim en de blokspecificatie die uw recycler accepteert — niet op basis van alleen een cataloguswaarde in kg/h. De juiste machine stemt de invoeropening af op uw grootste stukken, schroef en aandrijving op uw daggewicht en los volume, en de blokafvoer op een verwerkings- en inzamelwijze die met de afnemer is overeengekomen.
Deze gids geeft recyclingbedrijven, inzamelcentra en verpakkingsafvalbeheerders een praktische selectiemethode voor schroefcompactoren voor EPS. Hij behandelt hoe koude verdichting werkt, welke schuimstromen geschikt zijn, hoe u de RTM-CP-reeks dimensioneert en wat u vóór de bestelling met uw recycler afspreekt.
Heeft u al schuimfoto's, daggewicht en los volume, gebruik dan de RFQ-checklist hieronder voordat u een offerte aanvraagt. Die helpt u een echte projectconfiguratie te onderscheiden van een cataloguswaarde.
Kort antwoord: hoe kiest u een koude pers voor EPS?
Kies een koude pers voor EPS door vier dingen op elkaar af te stemmen: de grootste schuimstukken op de invoeropening, het daggewicht en los volume op het capaciteitsbereik, de blokmaat op de acceptatiespecificatie van de recycler, en het vermogen en de beladingswijze van de locatie op de machineopstelling.
- Kies de RTM-CP50 (40–50 kg/h) wanneer het dagelijkse EPS bescheiden is, stukken in een invoeropening van 612 × 500 mm passen en een beladingsroutine met één operator realistisch is.
- Kies de RTM-CP100 (80–100 kg/h) wanneer inzamelvolumes een volledige dienst van gelijkmatige invoer door een opening van 1.000 × 600 mm vereisen.
- Kies de RTM-CP200 (150–200 kg/h) wanneer een inzamelcentrum of schuimverwerker hoge dagvolumes draait en blokpalletisering al is gepland.
- Bevestig acceptatie van koud verdichte blokken door de afnemer vóór elke modelkeuze — sommige recyclers accepteren alleen gesmolten smeltoutput.
Capaciteitscijfers zijn planningsbereiken onder vermelde aannames, geen garanties. De onderstaande secties laten zien wat een echte installatie naar de boven- of onderkant van elk bereik beweegt.
Hoe een EPS-schroefcompactor werkt
Een koude pers verdicht EPS mechanisch, zonder smeltfase. Het proces verloopt in drie stappen:
- Verkleining. Binnenkomend schuim wordt tot hanteerbare stukken verkleind — handmatig of via de geïntegreerde breker — voor een gelijkmatige invoer. Te grote stijve stukken die een brug over de invoeropening vormen, zijn de meest voorkomende oorzaak van onregelmatige doorzet.
- Schroefcompressie. Een roterende schroef transporteert het schuim naar voren terwijl de compressieverhouding over zijn lengte toeneemt en lucht uit de celstructuur perst. De schroefdiameters van 189 mm, 290 mm en 350 mm in de RTM-CP-reeks bepalen de volumetrische capaciteit van deze fase.
- Blokafvoer. Verdicht materiaal verlaat de machine als een continue blok- of strengstroom, die op lengte wordt gesneden of gebroken, daarna gestapeld en gepalletiseerd. Blokdichtheid en hanteerbaarheidssterkte hangen af van invoermateriaal en machine-instelling — ze liggen niet vast per model.
Er is geen verwarming en geen smeltfase. Wrijving kan tijdens mechanische verwerking wel warmte genereren; "koud persen" beschrijft de verdichtingsmethode, geen garantie van omgevingstemperatuur in de hele machine.
Welke EPS-stromen lenen zich voor koude verdichting
Kies de machine op basis van herkomst, reinheid, afmetingen en dagvolume van uw EPS-schuim. Vier stromen dekken de meeste projecten:
Verpakkingen van apparaten en elektronica
Gevormde EPS-beschermdelen en dempingsinzetstukken uit uitpak-, retail- en distributieactiviteiten. Verwijder tape, folie, labels en andere verpakkingsmaterialen vóór het verdichten — ze verdichten niet mee met het schuim en belanden als verontreiniging in het blok.
EPS-visboxen en groentecontainers
Gesorteerde polystyreen boxen na legen en reinigen. Vrije vloeistoffen en voedselresten moeten worden verwijderd voordat invoer en blokkwaliteit worden beoordeeld. Natte boxen moeten worden uitgelekt en gedroogd; water voegt gewicht toe waar de afnemer niet voor betaalt en kan de blokintegriteit verzwakken.
Schuimproductie- en snijafval
EPS-afsnijdsels van bekende kwaliteit, afgekeurde gevormde delen en schoon fabrieksafval. Dit is de meest voorspelbare invoer: leg de losse stortdichtheid en de grootste stukafmetingen vast bij het kiezen van de invoeropening, en de dimensionering wordt eenvoudig.
Gesorteerd inzamelcentrum-EPS
Gescheiden ingezamelde verpakkingen voor volumereductie vóór transport. Houd onverenigbare schuimen en sterk verontreinigd materiaal uit de EPS-stroom — het grootste risico voor een inzamelcentrum is dat gemengd materiaal de waarde van het verdichten tenietdoet.
Wat hoort niet in een koude pers
Een koude pers is gespecificeerd voor geëxpandeerd polystyreen. Het volgende vereist een aparte beoordeling en mag nooit als uitwisselbare invoer worden behandeld:
- EPE-, EPP-, XPS- en polyurethaanschuimen. Verschillende celstructuren en terugwin-gedrag; ze verdichten anders en verontreinigen het EPS-blok.
- Natte of met voedsel verontreinigde visboxen zoals aangeleverd invoeren. Leeg, reinig en droog ze eerst, of spreek vooraf verontreinigingslimieten met de afnemer af.
- Schuim met ingesloten niet-EPS-materialen — hout, metalen clips, zware tapemassa's. Sorteer ze eruit; de schroef is een compactor, geen scheider.
Beschrijf de werkelijke toestand van het invoermateriaal bij het aanvragen van een offerte. Alleen op basis van echt materiaal kan een leverancier de brekerfase en de invoeropening dimensioneren.
Dimensionering: gewicht, los volume en stukgrootte
Voor EPS is kilogram per dag alleen niet genoeg. Kubieke meters los materiaal tellen even zwaar mee, omdat het invoergedrag afhangt van de stortdichtheid — 50 kg gevormde beschermdelen en 50 kg los vulmateriaal nemen een heel ander volume in en worden heel anders ingevoerd.
Dimensioneer op basis van drie inputs samen:
- Daggewicht (kg/dag) omgerekend naar bedrijfsuren tot een uurtarief, daarna vergeleken met de planningsbereiken 40–50, 80–100 en 150–200 kg/h.
- Los volume (m³/dag) om te controleren dat invoeropening en beladingsroutine dat volume fysiek binnen de dienst aan de schroef kunnen aanbieden.
- Grootste stukafmetingen afgestemd op de invoeropening — 612 × 500 mm bij de RTM-CP50, 1.000 × 600 mm bij de RTM-CP100 en RTM-CP200. Stukken die vooraf gebroken moeten worden kosten extra arbeid; vermeld dit in de RFQ.
De doorzet hangt af van EPS-dichtheid, reinheid en invoeromstandigheden. Vraag de leverancier de aannames achter het opgegeven bereik te vermelden — schuimkwaliteit, verontreinigingsniveau en invoerwijze — en beschouw het bereik als voorlopig tot deze overeenkomen met uw materiaal.
Blokverwerking: de stap die afnemers echt beoordelen
Het werk van de compactor eindigt bij de afvoer; de economie van het project wordt beslist aan de poort van de afnemer. Spreek deze punten af met de ontvangende recycler vóór de machineselectie:
- Blokafmetingen en hanteerbaar gewicht. Bevestig wat de afnemer stapelt, palletiseert of in containers laadt — en controleer dat de afvoer blokken in dat formaat produceert.
- Blokintegriteit. Controleer dat blokken heel blijven bij verplaatsen en stapelen. Kruimelige blokken kosten arbeid en materiaalverlies; spreek een praktische hanteerbaarheidstest af.
- Reinheidslimieten. Tape, labels, voedselresten en gemengde schuimfracties hebben elk een tolerantie. Leg de getallen schriftelijk vast.
- Inzamellogistiek. Plan palletverwerking en ophaling op basis van het werkelijke blokgewicht en het dagelijkse aantal blokken, niet op het losse schuimvolume van vroeger.
Voor de meeste recyclers zijn koud verdichte blokken een afgewerkt, verkoopbaar product. Als het einddoel gerecyclede PS-korrels is, is dat een aparte nabewerkings- en pelletiseerbeslissing — stem die af met de recycler in plaats van aan te nemen dat de blokprijs die dekt.
Locatie- en utiliteitsplanning
Een koude pers is eenvoudiger te plaatsen dan een thermisch systeem — geen verwarmingslast, geen koelzone, geen thermische afzuiging — maar vier punten moeten nog worden bevestigd:
- Elektrische voeding. De nominale hoofdmotorvermogens zijn 4 kW (RTM-CP50), 7,5 kW (RTM-CP100) en 15 kW (RTM-CP200), plus brekermotoren (respectievelijk 2,2 kW, 2 × 2,2 kW en 4 × 2,2 kW). Dit zijn componentwaarden, geen gemeten energieverbruik of totaal geïnstalleerd vermogen. Bevestig spanning, frequentie en beschikbaar vermogen, plus hulpapparatuur, in de offerte.
- Vloeroppervlak en beladingstoegang. Houd ruimte vrij voor schuimopslag, de benadering van de invoeropening, blokafvoer en stapeling, en onderhoudstoegang rond schroef en breker. Vermeld of het beladen handmatig, per transportband of via gestagede vorkheftruckaanvoer gebeurt.
- Stofbeheersing. Breken en verwerken van EPS genereert stof en lichte zwevende deeltjes. Plan huishouding en, bij hoge volumes, plaatselijke stofbeheersing rond breker en afvoer.
- Blokopslag en -inzameling. Dimensioneer het palletoppervlak op basis van het verdichte blokvolume en de ophaalfrequentie — het hele doel van de machine is een volumeprobleem omzetten in een stapelplan.
Koude pers of smeltmachine? Een kort besliskader
Beide routes verdichten EPS drastisch ten opzichte van los schuim. De keuze hangt af van acceptatie door de afnemer en de mogelijkheden van de locatie:
| Selectiecriterium | Koude pers voor EPS | EPS-hotmelt-machine |
|---|---|---|
| Kernproces | Mechanische schroefcompressie | Gecontroleerde verhitting en thermische verdichting |
| Productvorm | Verdichte EPS-blokken of strengen | Gesmolten polystyreen blokken of ingots na afkoeling |
| Operationele focus | Gelijkmatige invoer, compressie, blokintegriteit | Invoersnelheid, temperatuur, koeling, afzuiging |
| Locatieplanning | Belading, aandrijfvermogen, stofbeheersing, blokopslag | Belading, aandrijf- en verwarmingsvermogen, ventilatie, koelruimte |
| Acceptatie afnemer | Bevestig acceptatie van koud verdicht EPS | Bevestig acceptatie van gesmolten output |
Kies de koude pers wanneer de afnemer verdichte blokken accepteert en het project baat heeft bij eenvoudigere utiliteiten. Kies smelten wanneer de afnemer gesmolten output vereist en de locatie thermische verwerking ondersteunt. Voor de volledige vergelijking naast elkaar, zie EPS-hotmelt-machine vs. koude pers: koopgids voor EPS-verdichters, en vergelijk dan de Koude pers voor EPS-schuim met de EPS-hotmelt-machine op basis van dezelfde grondstofgegevens.
RFQ-checklist voor een koude pers voor EPS
Een bruikbare RFQ laat twee leveranciers tegen dezelfde belasting offreren. Stuur het volgende in een tabel, ondersteund met schuimfoto's:
- Schuimherkomst en EPS-kwaliteit; grootste stukafmetingen.
- Kilogram per dag en kubieke meters los EPS per dag.
- Bedrijfsuren, werkdagen per week en piekbelastingen bij inzameling.
- Verontreinigingsprofiel: tape, labels, voedselresten, vocht, gemengde schuimen.
- Beladingswijze: handmatig, transportband of gestagede vorkheftruckaanvoer.
- Vereiste blokafmetingen, hanteerbaar gewicht en pallet- of containerindeling.
- Acceptatie afnemer: schriftelijke bevestiging dat koud verdichte blokken worden geaccepteerd, met reinheidslimieten.
- Vloeroppervlak, beladingstoegang en onderhoudsvrije ruimte.
- Spanning, frequentie en beschikbaar vermogen.
- Bestemming van de output: directe verkoop aan recycler, of verdere nabewerking tot PS-korrels.
Vraag elke leverancier aannames direct in de offerte te vermelden. Als schuimdichtheid, verontreiniging of blokspecificatie "nog te bevestigen" blijft, moeten ook doorzet en modelkeuze voorlopig blijven.
Veelgemaakte selectiefouten
Dimensioneren op alleen kg/h
Het losse volume bepaalt of invoeropening en beladingsroutine de schroef gevoed kunnen houden. Koppel daggewicht altijd aan losse kubieke meters en bedrijfsuren.
De acceptatiecheck van de afnemer overslaan
De duurste fout is een compactor installeren waarvan de ontvangende recycler de blokken niet afneemt. Leg blokmaat en reinheidsacceptatie schriftelijk vast vóór de bestelling.
Ongesorteerd gemengd schuim invoeren
EPE, EPP en PU gemengd in de EPS-stroom verdichten niet op dezelfde manier en verontreinigen het blok. De compactor kan niet sorteren; het proces ervoor moet dat doen.
Het catalogusbereik als garantie behandelen
Capaciteitsbereiken gaan uit van vermelde schuimomstandigheden. Is uw schuim lichter, vuiler of intermitterend ingevoerd, reken dan op de onderkant — en vermeld dit in de acceptatiecriteria.
Bloklogistiek onderplannen
Verdichting zet een volumeprobleem om in een stapel- en ophaalplan. Als palletopslag en ophaalfrequentie niet op de blokoutput zijn gedimensioneerd, strandt het voordeel van de machine bij de magazijndeur.
Veelgestelde vragen
Smelt een koude pers voor EPS het schuim?
Nee. De RTM-CP-serie gebruikt breken en schroefdruk om verdichte EPS-blokken te vormen zonder thermische smeltfase. Wrijving kan tijdens mechanische verwerking wel warmte genereren; koud persen beschrijft de verdichtingsmethode.
Hoe kies ik tussen RTM-CP50, RTM-CP100 en RTM-CP200?
De vermelde EPS-capaciteitsbereiken zijn respectievelijk 40–50, 80–100 en 150–200 kg/h. Vergelijk deze met uw daggewicht, bedrijfsuren, losse schuimdichtheid en stukgrootte. Ook invoeropening (612 × 500 mm vs 1.000 × 600 mm) en beladingswijze beïnvloeden de praktische verwerkingssnelheid.
Welke compressieverhouding bereikt mijn EPS?
Volumereductie varieert met de uitgangsschuimdichtheid, verontreiniging, invoer en blokvorming. Gebruik representatief materiaal om los invoervolume en verdicht uitvoervolume op dezelfde basis te meten, en controleer dat de blokken heel blijven bij verwerking.
Kan ik natte visboxen of gemengd schuim direct invoeren?
Leeg en reinig EPS-boxen en verwijder vrije vloeistoffen vóór het verdichten. EPE-, EPP-, XPS-, polyurethaan- en gemengde schuimen vereisen een eigen geschiktheidsbeoordeling. Houd de EPS-stroom gesorteerd en beschrijf de werkelijke toestand bij het aanvragen van een offerte.
Produceert de machine gerecyclede polystyreenkorrels?
De koude pers produceert verdichte blokken, geen afgewerkte korrels. Een ontvangende recycler kan de blokken beoordelen voor verdere voorbereiding en geschikte PS-extrusie of pelletisering. Spreek reinheid en outputeisen met die recycler af vóór de machineselectie.
Moet ik kiezen voor koude verdichting of smelten?
Begin met de output die uw recycler accepteert en de utiliteiten op uw locatie. Koude verdichting produceert mechanisch verdichte blokken met eenvoudigere locatie-eisen. Smelten produceert gesmolten materiaal en voegt verwarming, koeling en afzuiging toe. Vergelijk werkelijke invoertests en operationele behoeften voor beide routes.
Welke voeding heeft de RTM-CP-serie nodig?
De nominale hoofdmotorvermogens zijn 4 kW, 7,5 kW en 15 kW over de drie modellen, plus brekermotoren. Dit zijn componentwaarden, geen gemeten energieverbruik. Bevestig spanning, frequentie, beschikbaar vermogen en hulpapparatuur in uw offerte.
Specificeer de machine op het schuim, niet op de catalogus
Een koude pers voor EPS-schuim is evenzeer een materiaalverwerkingsbeslissing als een machineaankoop. Begin met schuimherkomst, stukgrootte, daggewicht en los volume, en de blokspecificatie die de recycler schriftelijk heeft geaccepteerd. Die feiten bepalen model, invoeropening, beladingswijze en ophaalplan.
Bekijk de Koude pers voor EPS-schuim aan de specificaties van RTM-CP50, RTM-CP100 en RTM-CP200, en stuur dan schuimfoto's en dagelijkse verwerkingsdoelen voor een configuratie op maat van uw belasting.
Vraag een offerte op maat aan: Stuur schuimfoto's, daggewicht en los volume naar Koude pers voor EPS-schuim — of e-mail [email protected].
