


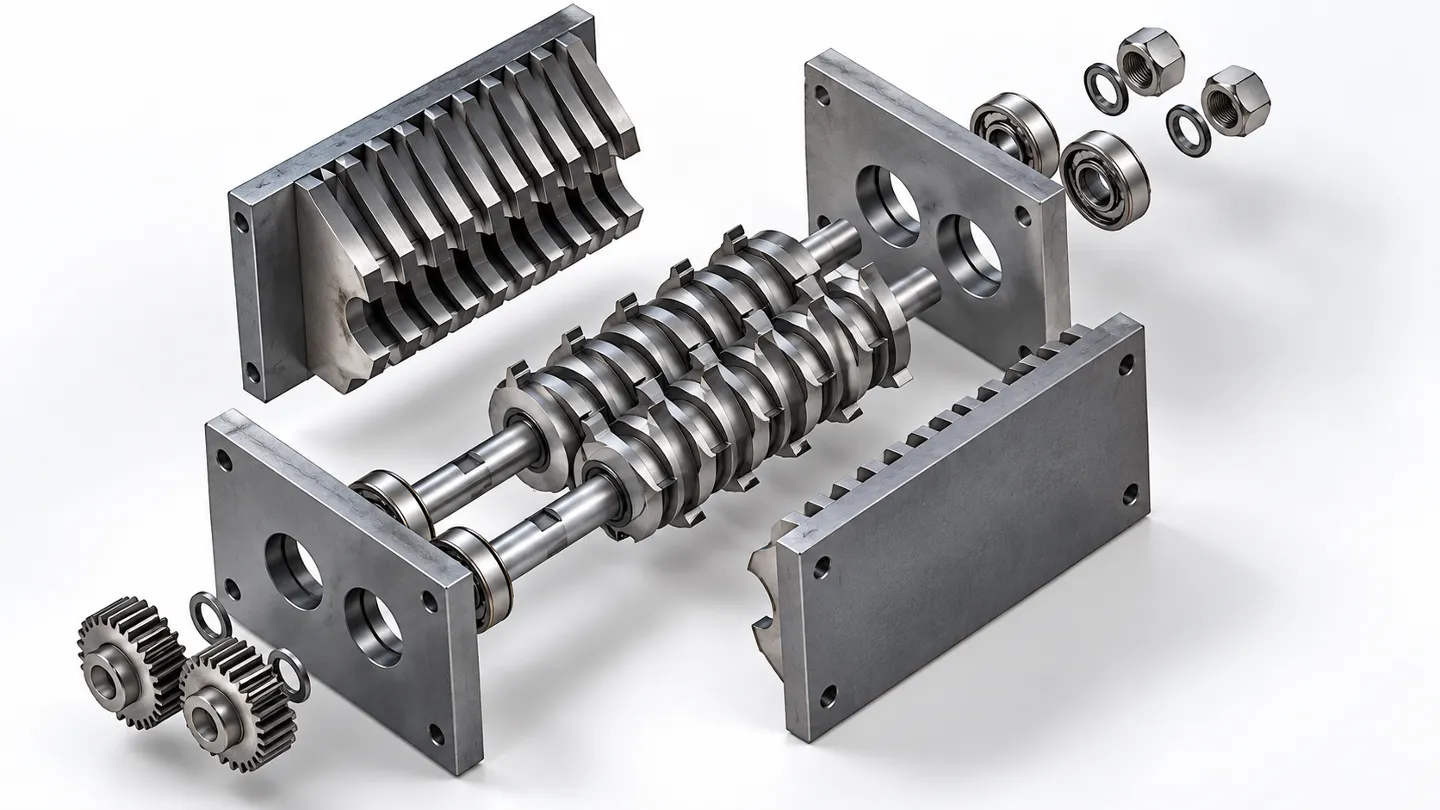
Wymiana noży rozdrabniacza jest kontrolowaną pracą konserwacyjną, nie prostą wymianą części. Przed otwarciem komory tnącej odizoluj każde źródło energii, udokumentuj istniejący układ noży, skontroluj wirnik i noże przeciwstawne oraz potwierdź momenty dokręcania i specyfikacje luzów producenta. Po montażu obróć wirnik ręcznie tam, gdzie konstrukcja maszyny na to pozwala, wykonaj próbę bez obciążenia przy założonych osłonach i dopiero potem stopniowo wprowadzaj materiał.
Ten przewodnik przedstawia praktyczne ramy konserwacji dla przemysłowych rozdrabniaczy jedno- i wielowałowych. Nie zastępuje instrukcji maszyny, zakładowej procedury lockout ani prac wykwalifikowanego personelu serwisowego. Jeśli dobierasz gatunki stali lub zamawiasz nowy zestaw noży, najpierw przeczytaj nasz przewodnik wyboru noży do niszczarki przemysłowej.
Kiedy noże niszczarki wymagają uwagi?
Nie czekaj, aż nóż pęknie. Stan noży należy śledzić na podstawie przetworzonego tonażu, godzin pracy, obciążenia silnika, jakości produktu i wyników inspekcji. Zmiana jednego wskaźnika może mieć kilka przyczyn, więc przed wymianą części sprawdź kompletny system tnący.
| Observed Change | Possible Cause | Immediate Check |
|---|---|---|
| Wyższy prąd silnika lub dłuższy czas cyklu | Tępe noże, nadmierne podawanie, owinięty materiał lub nieprawidłowy luz | Krawędzie noży, hydrauliczny popychacz, narost komory i kontr-nóż |
| Poszarpane paski zamiast czystych cięć | Zaokrąglone krawędzie lub nadmierny luz nóż-do-kontr-noża | Kondycja krawędzi, pozycja stałego noża i powierzchnie montażowe |
| Więcej drobnych, pyłu lub ciepła | Powtarzane tarcie, tępe krawędzie, uszkodzenie sita lub nad-przetwarzanie | Sito, luz cięcia, prędkość wirnika i recyrkulacja |
| Nowy hałas wibracji lub stukania | Luźny łącznik, wyszczerbiony nóż, błąd stosu, problem łożyska lub wyrównania | Zatrzymaj natychmiast i skontroluj przed restartem |
| Nierówne zużycie wzdłuż wirnika | Nierówne podawanie, bicie wirnika, ugięcie wału lub zanieczyszczenie gniazda noża | Wzorzec podawania, kieszenie noży, łożyska, noże i dystanse |
| Widoczne pęknięcie, brakujący róg lub zdeformowany nóż | Udar, zanieczyszczenia, nieodpowiedni materiał lub błąd instalacji | Usuń maszynę z serwisu i zbadaj awarię |
Przygotowanie bezpieczeństwa przed otwarciem niszczarki
Rozdrabniacze mogą zatrzymywać energię elektryczną, hydrauliczną, pneumatyczną, grawitacyjną i mechaniczną po wyłączeniu głównego rozłącznika. Przestrzegaj pisemnej procedury kontroli energii w swoim zakładzie i obowiązujących przepisów. OSHA wytyczne dotyczące kontroli energii niebezpiecznej wyjaśnia cel lockout/tagout, podczas gdy jego zasoby osłon maszyn pokryj dostęp do niebezpiecznych ruchomych części.
- Zatrzymaj podawanie i pozwól komorze się oczyścić używając zatwierdzonej sekwencji wyłączenia.
- Zidentyfikuj każde źródło energii, w tym zmagazynowane ciśnienie hydrauliczne, podniesione pokrywy, koła zamachowe i zawieszone zespoły wirników.
- Zastosuj osobiste blokady i tagi według procedury zakładu.
- Uwolnij lub ogranicz zmagazynowaną energię i zweryfikuj stan zero-energii.
- Zablokuj lub podeprzyj pokrywy, wały i ciężkie komponenty z użyciem sprzętu o znamionowej nośności.
- Używaj odpornych na cięcie narzędzi obsługowych i sprzętu ochronnego odpowiedniego do noża i zadania.
- Sfotografuj i oznacz oryginalny układ noży, dystansów, podkładek i łączników przed demontażem.
Duże wały i stosy noży mogą ważyć setki kilogramów. Używaj udokumentowanego planu podnoszenia, atestowanych punktów podnoszenia i sprzętu o wystarczającym udźwigu. Nigdy nie wkładaj rąk pod zawieszony wał lub pakiet noży.
Narzędzia i zapisy do przygotowania
- Aktualna instrukcja maszyny, rysunek noża i diagram montażu
- Sprzęt lockout/tagout i instrumenty weryfikacji zero-energii
- Znamionowy sprzęt podnoszący, podpory i uchwyty do obsługi noży
- Kalibrowany klucz dynamometryczny i sekwencja dokręcania producenta’
- Szczelinomierze, liniał, czujnik zegarowy i narzędzia pomiarowe wymagane przez OEM
- Narzędzia czyszczące, które nie uszkodzą precyzyjnych powierzchni montażowych
- Nowe zatwierdzone łączniki, urządzenia blokujące, podkładki i uszczelnienia, gdzie specyfikowano
- Arkusz inspekcyjny dla pozycji noży, wymiarów, uszkodzeń, momentu i wyników startu
Obracanie i wymiana noży niszczarki jednoosiowej
Wiele rozdrabniacze jednowałowe używają kwadratowych noży wirnika z dwoma lub czterema użytecznymi krawędziami. Jeśli nóż mieści się w limicie wymiarowym i nie ma pęknięć, deformacji ani uszkodzeń gniazda, obrót do nieużywanej krawędzi może przywrócić wydajność cięcia bez instalacji nowego zestawu.
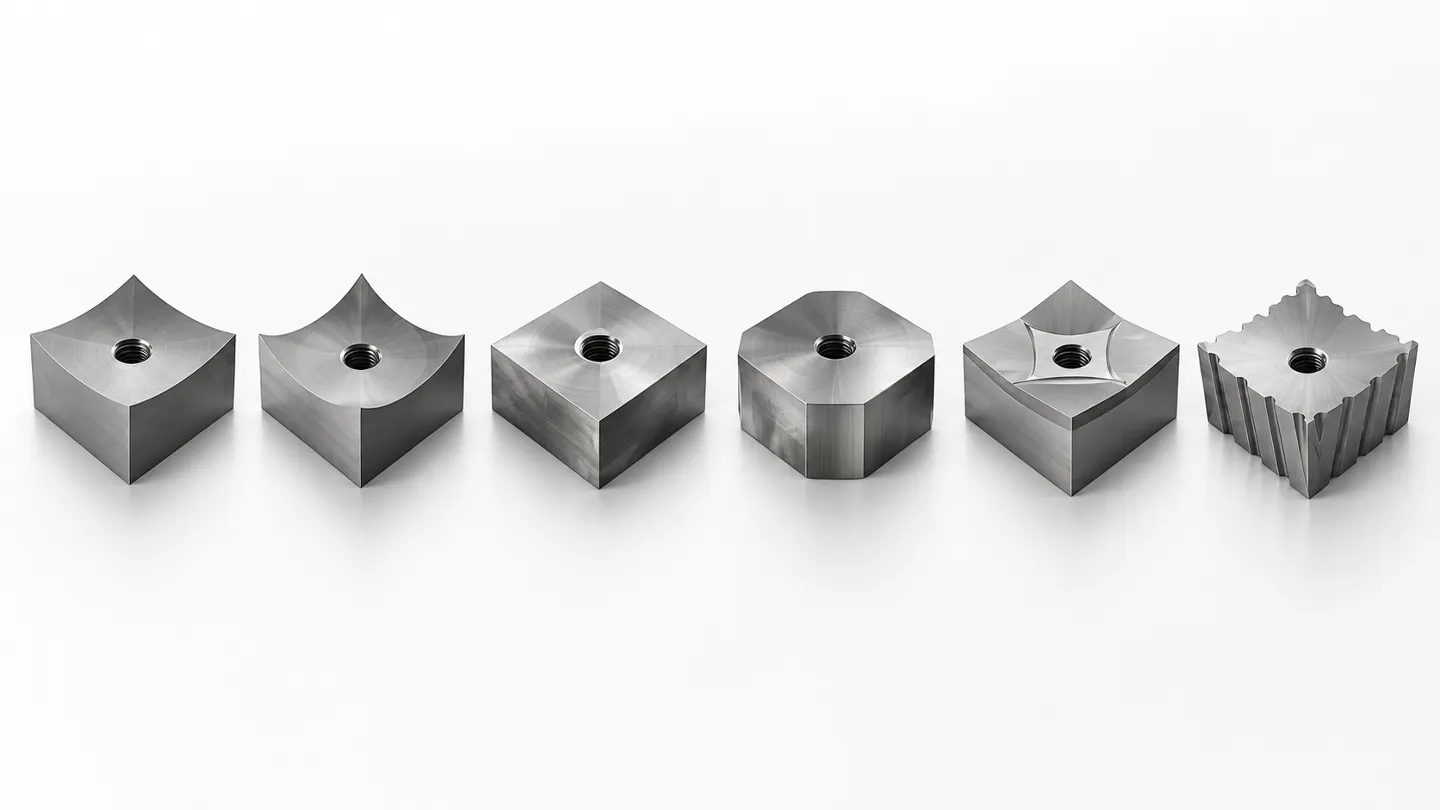
- Zapisz bieżący stan. Zanotuj pozycję krawędzi, wzór zużycia, wyszczerbione obszary i każde miejsce z anormalnym nagromadzeniem.
- Odsłoń wirnik bezpiecznie. Otwórz i mechanicznie zabezpiecz komorę używając procedury OEM.
- Usuń jeden nóż naraz, gdy praktyczne. To zachowuje informacje pozycyjne i ułatwia śledzenie nieregularnego zużycia.
- Wyczyść kieszeń noża i gwinty. Tworzywo, wióry metalowe lub podniesione uszkodzenie pod nożem mogą zapobiegać pełnemu osadzeniu i powodować wczesne pęknięcie.
- Sprawdź kieszeń i mocowanie. Szukaj frettingu, pęknięć, zerwanych gwintów, rozciągniętych śrub lub uszkodzonych powierzchni lokalizujących.
- Obróć lub wymień nóż. Utrzymuj orientację spójną z rysunkiem wirnika. Nie mieszaj geometrii ani niezatwierdzonych grubości.
- Zainstaluj zatwierdzone łączniki. Produkty smarujące lub blokujące gwint zmieniają obciążenie zacisku i muszą dopasować się do instrukcji producenta’.
- Dokręć w określonej sekwencji. Używaj maszynowo-specyficznego momentu, nie generycznej wartości opartej tylko na średnicy śruby.
- Sprawdź i wyreguluj nóż przeciwny. Zmierz luz we wszystkich wymaganych pozycjach wirnika i uwzględnij bicie.
- Powtórz i udokumentuj. Rejestruj każdą rotowaną lub wymienioną pozycję, żeby wszystkie krawędzie mogły być zarządzane spójnie.
Serwis zestawów noży niszczarek dwu- i wieloosiowych
A niszczarkę dwuwałową zazwyczaj używa zazębiających się noży i dystansów. Szerokość stosu, orientacja noży, synchronizacja haków i pozycja wału decydują, czy noże ścinają prawidłowo. Ta praca jest bardziej złożona niż obracanie noży kwadratowych i może wymagać demontażu kompletnego zespołu wału.
- Oznacz każdy wał, nóż, dystans i komponent końcowy przed usunięciem.
- Zmierz zmontowany stos i odsłonięte referencje wału przed poluzowaniem go.
- Podeprzyj wał i zdejmuj łożyska, koła zębate, uszczelki lub ustalacze tylko w zatwierdzonej sekwencji.
- Chroń krawędzie noży i precyzyjne powierzchnie wałów podczas podnoszenia i separacji.
- Skontroluj grubość noża, grubość dystansową, otwór, wpust lub wielowypust, bicie wału i kondycję łożysk.
- Grupuj wymienne noże i dystanse jako dopasowany zestaw; skumulowana wariacja grubości może zmieniać luz końcowy i wyrównanie noży.
- Zmontuj ponownie wzór haków i timing noży dokładnie jak pokazano na rysunku.
- Zweryfikuj rotację wału i zazębienie przez pełny obrót przed ponownym podłączeniem zasilania.
Jeśli rysunki, uchwyty podnoszące lub specyfikacje stosu są niedostępne, skontaktuj się z producentem rozdrabniacza lub kwalifikowanym dostawcą usług zamiast odtwarzać układ z pamięci.
Luz noży, moment dokręcania elementów złącznych i wyrównanie
Nie istnieje uniwersalna szczelina ostrzy rozdrabniacza. Prawidłowy luz zależy od konstrukcji maszyny, geometrii ostrzy, grubości materiału, bicia wirnika, warunków termicznych i docelowej wydajności. Wartość stosowana w jednym rozdrabniaczu do twardych tworzyw może być niebezpieczna lub nieskuteczna w innym modelu.
- Mierz w lokalizacjach i pozycjach wirnika specyfikowanych w instrukcji.
- Potwierdź, że gniazda noży, wsparcia kontr-noży i podkładki są czyste i nieuszkodzone.
- Sprawdź bicie wirnika lub wału przed użyciem podkładek do korekty niespójnej szczeliny.
- Używaj skalibrowanych narzędzi i rejestruj finalne pomiary.
- Po dokręceniu, sprawdź ponownie luz, ponieważ obciążenie zaciskowe może przesunąć stały nóż.
Moment dokręcania zależy również od klasy śrub, stanu gwintu, smarowania, metody blokowania i konstrukcji połączenia. Ponowne użycie rozciągniętych lub uszkodzonych śrub może spowodować utratę siły docisku, nawet gdy klucz dynamometryczny osiągnie docelowe wskazanie.
Regrind, Rotate or Replace?
| Blade Condition | Likely Action | Required Check |
|---|---|---|
| Jedna krawędź zużyta; pozostałe krawędzie nieużywane | Obróć, jeśli projekt noża pozwala | Brak pęknięć, deformacji, uszkodzenia gniazda lub naruszenia minimalnego rozmiaru |
| Jednorodne zużycie krawędzi z wystarczającym naddatkiem szlifowania | Przemiał używając zatwierdzonej procedury | Finalne wymiary, geometria krawędzi, uszkodzenia cieplne i spójność dopasowanego zestawu |
| Mały lokalny odprysk | Inżynieryjna ocena przed ponownym szlifowaniem lub wymianą | Przedłużenie pęknięcia, przyczyna źródłowa, pozostała sekcja i balans |
| Głębokie pęknięcie, duży złamanie lub wypaczony nóż | Wymień i zbadaj awarię | Zanieczyszczenia, materiał, obróbka cieplna, kieszeń, moment i wyrównanie |
| Otwór, wypust, rowek na wpust lub powierzchnia montażowa uszkodzona | Wymień, chyba że istnieje zatwierdzona naprawa | Transfer momentu, dopasowanie i stan wału |
| Nóż poniżej minimalnego dozwolonego rozmiaru | Wymień | Nie kompensuj niezatwierdzonymi podkładkami lub zmianami luzu |
Szlifowanie zmienia wymiary noży. Zestaw należy przetwarzać i mierzyć spójnie, aby mieszane wysokości lub grubości nie tworzyły nierównomiernego obciążenia. Opcje wymiany patrz nasz wymienne noże do niszczarki tworzyw sztucznych.
Kontrola przedrozruchowa i test kontrolowany
- Zweryfikuj, że wszystkie noże, kontr-noże, dystanse, sita, łączniki, osłony i pokrywy są zainstalowane.
- Usuń narzędzia, luźne części, urządzenia podnoszące i materiały czyszczące z komory.
- Gdzie projekt pozwala, obróć wał ręcznie przez kompletny cykl i potwierdź, że nie ma kontaktu.
- Zainstaluj ponownie osłony i usuń personel przed zdjęciem blokad według procedury lokalizacji.
- Joguj lub uruchom maszynę na pusto używając procedury startowej producenta’.
- Zatrzymaj natychmiast, jeśli jest kontakt, nietypowy hałas, wibracja, wzrost temperatury lub anormalny prąd silnika.
- Wprowadź małą, czystą ilość normalnego surowca i obserwuj jakość cięcia i obciążenie.
- Ponownie skontroluj łączniki, wycieki, temperaturę i kondycję noży po wstępnym kontrolowanym przebiegu, gdy określono.
Harmonogram konserwacji zapobiegawczej
Używaj danych o stanie i produkcji do ustalania interwałów. Harmonogramy wyłącznie kalendarzowe mogą mylić, ponieważ jeden zakład przetwarza czystą folię, a inny ścierny, zanieczyszczony sztywny złom.
| Interwał | Recommended Checks |
|---|---|
| Każda zmiana lub rozruch | Hałas, wibracje, obciążenie silnika, jakość cięcia, wycieki, osłony i widoczne nagromadzenie komory |
| Planowana inspekcja | Krawędzie noży, kontr-nóż, sito, łączniki, owijanie, kondycja kieszeni i zanieczyszczenia |
| Po zacięciu lub zdarzeniu obcego obiektu | Zatrzymaj i skontroluj noże, wał, łożyska, sito, kontr-nóż i napęd przed restartem |
| Przy rotacji lub wymianie noża | Zarejestruj pozycję, wymiary, moment, luz, tryb zużycia i użyte części |
| Przegląd trendu | Porównaj żywotność serwisową, przetworzony tonaż, zużycie energii, przestoje i lokalizacje awarii |
Jak wydłużyć żywotność noży niszczarki
- Usuń metal i inne twarde zanieczyszczenia, zanim dotrą do rozdrabniacza.
- Trzymaj wsad w zatwierdzonym rozmiarze i limitach ładowania maszyny’.
- Unikaj kontynuowania pracy po wibracji, kontakcie noża lub dużym zacie.
- Trzymaj kieszenie noży i podpory kontr-noży czyste i płaskie.
- Rotuj wielokrawędziowe noże, zanim poważne zużycie uszkodzi gniazdo lub zwiększy obciążenie napędu.
- Konserwuj hydrauliczne popychacze, sita, łożyska i wały razem z systemem tnącym.
- Magazynuj dopasowany zestaw zapasowy w suchym, chronionym regale z jego rysunkami i raportem inspekcyjnym.
- Użyj zdjęć awarii i rekordów serwisu przy specyfikacji następnego zestawu noży.
Przeglądaj naszą pełną gama noży do maszyn recyklingowych do aplikacji rozdrabniacza, kruszarki i granulatora.
Skąd pozyskać wysokiej jakości noże wymienne
Gdy wymiana jest właściwą decyzją, jakość noża decyduje o trwałości nowej krawędzi. Szukaj noży wykonywanych na wymiar ze stali narzędziowej D2, DC53 lub SKD-11, obrobionych cieplnie pod konkretny surowiec.
- D2 łączy odporność na zużycie i udarność do ogólnych tworzyw sztywnych.
- DC53 dodaje udarności do materiałów ściernych szklanych.
- SKD-11 do twardych tworzyw wymagających drobnej, trwałej krawędzi.
Prześlij rysunek lub próbkę noża — albo markę i model rozdrabniacza — aby część zamienna idealnie odpowiadała długości, szerokości, grubości, otworom śrub i kątowi krawędzi. Nóż pasujący bez przeróbek utrzymuje luz, od którego zależy jakość cięcia. Pełne zestawienie gatunków stali na noże i ich doboru do materiału znajdziesz w naszym przewodniku po stalach na noże do recyklingu tworzyw.
Często zadawane pytania
Jak często powinny być wymieniane noże rozdrabniacza?
Nie ma uniwersalnego interwału. Śledź przetworzony tonaż, godziny pracy, obciążenie silnika, jakość produktu i zmierzone zużycie. Wymieniaj lub obracaj noże, zanim silne zużycie uszkodzi gniazdo noża, nóż przeciwstawny, sito lub układ napędowy.
Jaki jest poprawny luz między nożem rozdrabniacza a kontr-nożem?
Używaj zakresu określonego dla dokładnego modelu rozdrabniacza. Szczelina zależy od geometrii noży, surowca, bicia wirnika i warunków pracy. Ogólna wartość skopiowana z innej maszyny może powodować słabe cięcie lub kontakt noży.
Czy zużyte noże rozdrabniacza mogą być re-ostrzone?
Wiele noży można przeszlifować, jeśli mają wystarczający zapas wymiarowy i nie mają dyskwalifikujących pęknięć, deformacji ani uszkodzeń mocowania. Kompletny zestaw należy zmierzyć po szlifowaniu, aby wysokość, grubość i szczelina noży pozostały spójne.
Czy zastępcze noże od różnych dostawców mogą być mieszane?
Tylko jeśli producent maszyny lub odpowiedzialny inżynier potwierdzi kompatybilność. Geometria, grubość, masa, twardość, obróbka cieplna i tolerancje mocowania muszą się zgadzać. Niezweryfikowane mieszanie może powodować nierówne obciążenie, błędy stosu lub kolizje.
Dlaczego śruby noża rozdrabniacza się luzują?
Możliwe przyczyny to brudne lub uszkodzone gniazda noży, błędne łączniki, złe smarowanie, ponownie użyte rozciągnięte śruby, błędny moment, drgania, przeciążenie lub uszkodzone gwinty. Usuń przyczynę źródłową zamiast po prostu dokręcać mocniej.
Co powinno być sprawdzone po zmianie noża?
Zweryfikuj orientację noży, stos noży, łączniki, moment dokręcenia, szczelinę noża przeciwstawnego, swobodny obrót, osłony i usunięcie narzędzi. Wykonaj kontrolowany test na biegu jałowym, a następnie wprowadź niewielką ilość normalnego surowca, monitorując dźwięk, drgania i obciążenie silnika.
Poproś o wymienne noże lub wsparcie serwisowe
Prześlij model rozdrabniacza, rysunek noża lub wymiary próbki, informacje o surowcu, bieżącą żywotność oraz wyraźne zdjęcia zużycia lub pęknięcia. Nasz zespół może przejrzeć opcje wymiany i pomóc zidentyfikować informacje potrzebne do dopasowanego zestawu noży.
