


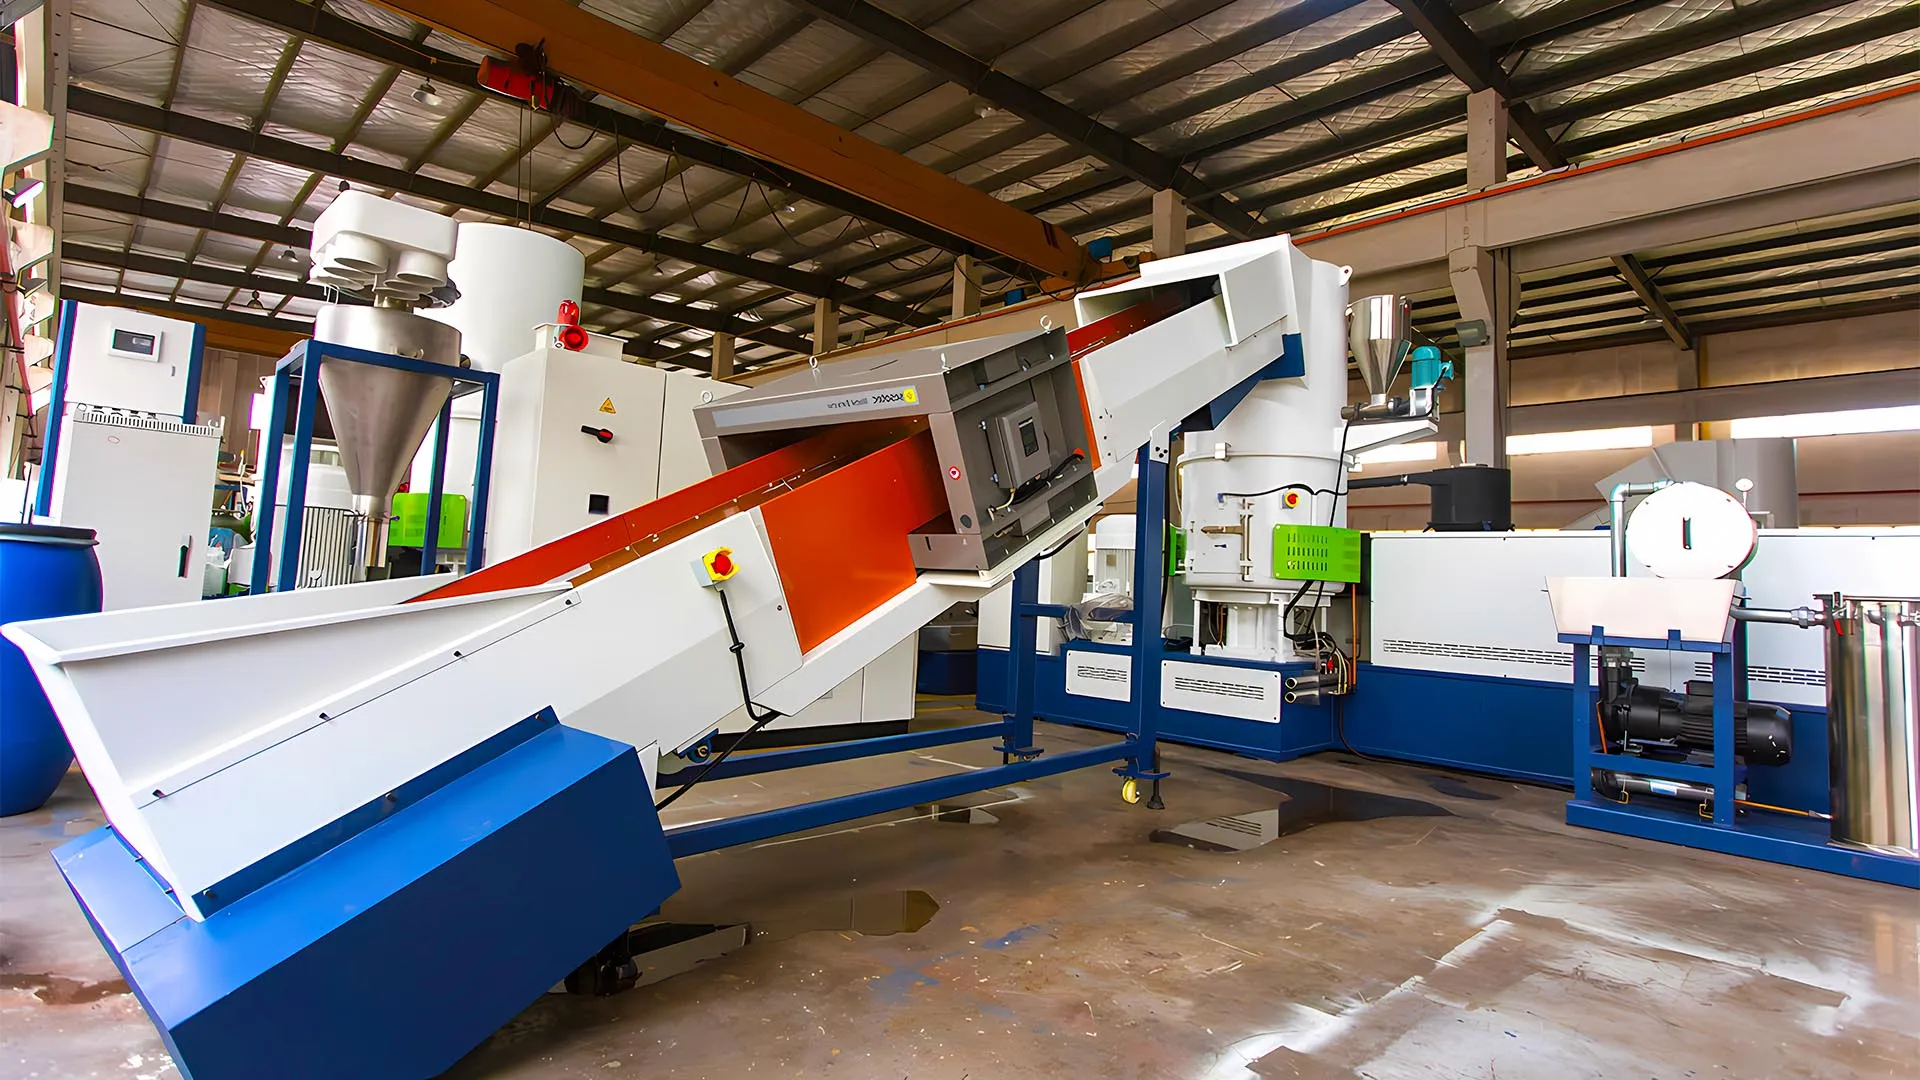
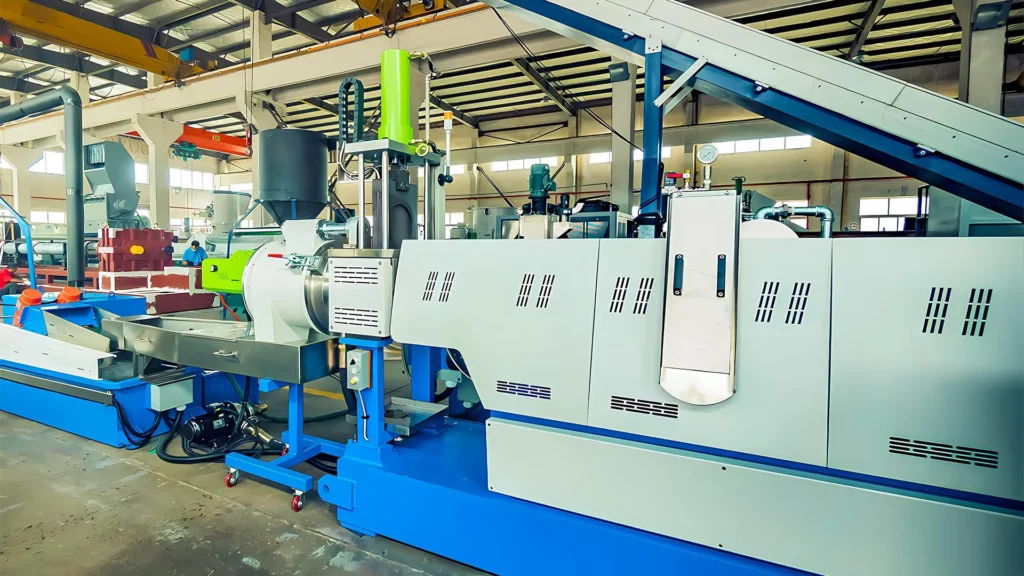
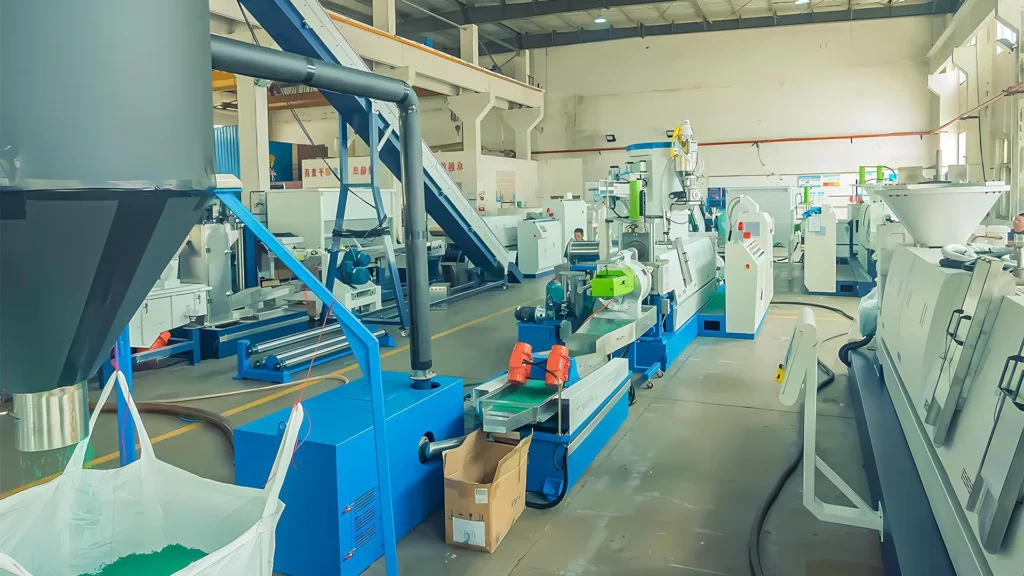
A PP/PE-folie waterringpelletiseersysteem combineert toevoercompactering, extrusie, ontgassing, smeltfiltratie, matrijskopsnijden, waterkoeling en korreldroging. Het is ontworpen voor lichte flexibele grondstoffen die gecontroleerde verdichting nodig hebben voordat ze met een stabiele snelheid de extruder kunnen binnenkomen.
De modeltabel op deze pagina dekt nominale bereiken van 160 tot 1.200 kg/h. Behandel die cijfers als een shortlist: werkelijke output hangt af van polymeer, bulkdichtheid, vocht, bedrukking, verontreiniging, filtratie en korrelspecificatie. Voor een commerciële configuratie, bekijk de PP/PE-waterringpelletizer.
Bijgewerkt: 18 juli 2026
Snelle modelselectietabel
| Model | Verdichtervolume (L) | Verdichtermotor (kW) | Schroef (mm) | L/D | Extrudermotor (kW) | Nominale output (kg/h) |
|---|---|---|---|---|---|---|
| SJ80 | 300 | 37 | 80 | 36 | 45/55 | 160–220 |
| SJ100 | 500 | 55 | 100 | 36 | 90/110 | 300–380 |
| SJ120 | 800 | 90 | 120 | 36 | 132 | 450–480 |
| SJ140 | 1,000 | 110 | 140 | 36 | 160/185 | 500–650 |
| SJ160 | 1,200 | 132 | 160 | 34 | 220/250 | 800–1.000 |
| SJ180 | 1,400 | 315 | 180 | 34 | 315 | 1.000–1.200 |
Selectienotitie: schroefdiameter en motorvermogen garanderen geen output. Vraag om een continue materiaaltest met dezelfde folieconditie, zeefpakket, ontgassingsopstelling en korrelkwaliteit als vereist in productie.
Hoe het waterring-foliepelletiseerproces werkt
1. Doseer en inspecteer de voeding
Een bandtransporteur of roltoevoerapparaat levert folie, raffia of geweven materiaal aan de cutter-compactor. Toevoerregeling moet reageren op de compactorbelasting. Voeg metaaldetectie toe vóór het snijden en definieer hoe de lijn stopt of materiaal afkeurt wanneer metaal wordt gevonden.
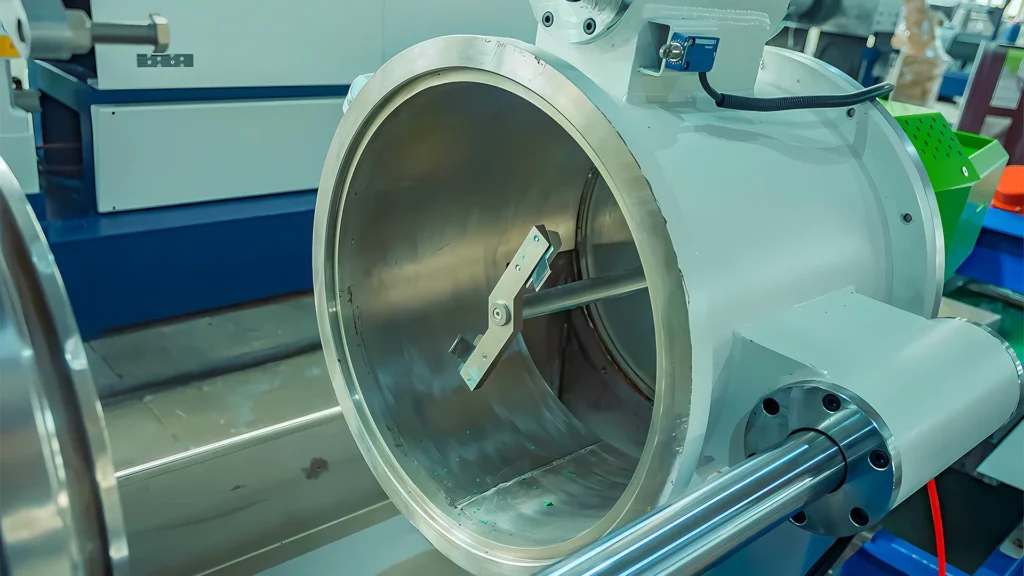
2. Snijd, verhit en verdicht de folie
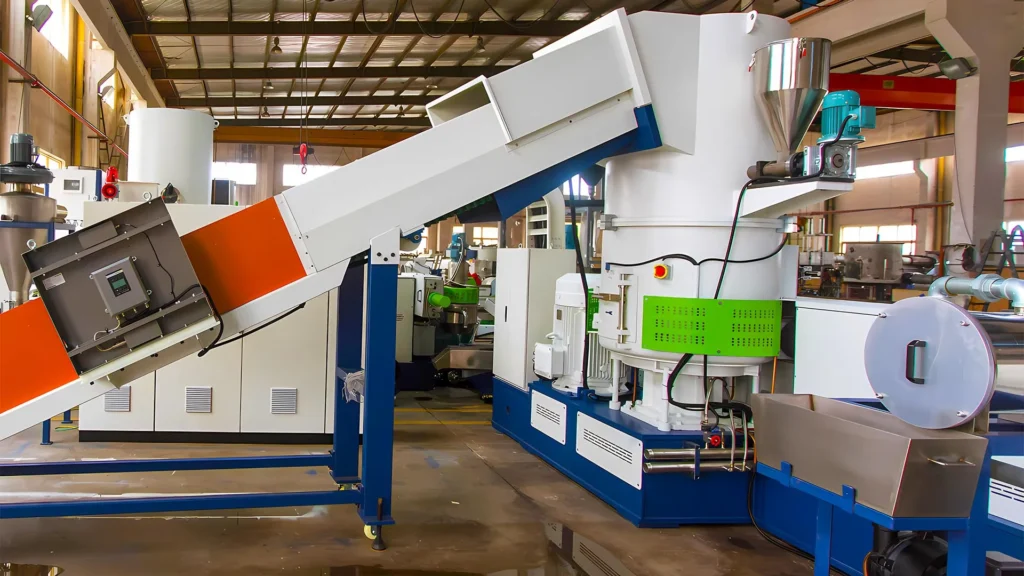
Roterende messen verkleinen de foliegrootte terwijl wrijving de temperatuur en bulkdichtheid verhoogt. Het doel is een gecontroleerde, gelijkmatige toevoer in de schroef — geen ongecontroleerd smelten in de compactor. Vraag de leverancier hoe de mesconditie, koeling en het toevoerniveau worden bewaakt.
3. Smelt en ontgas
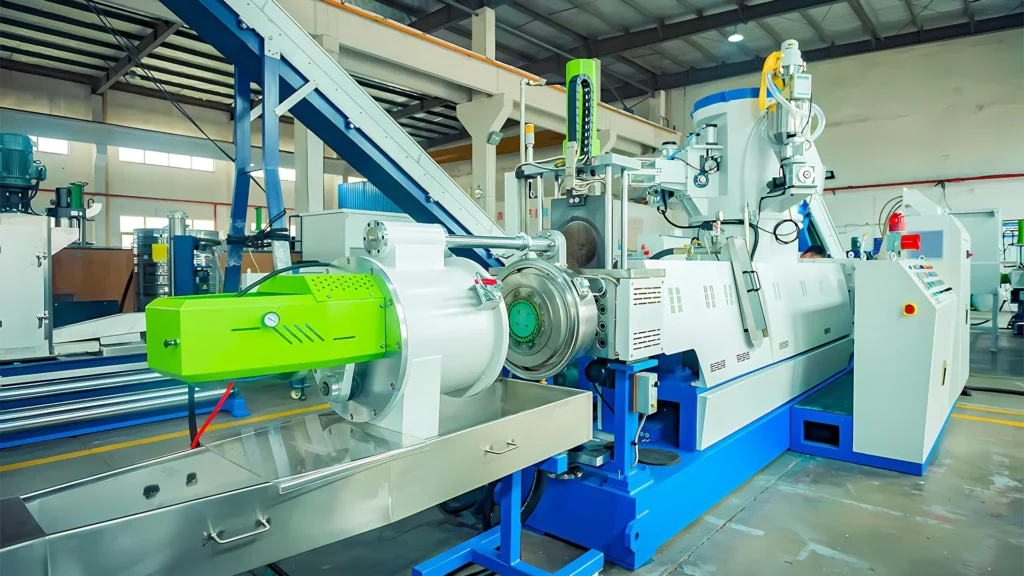
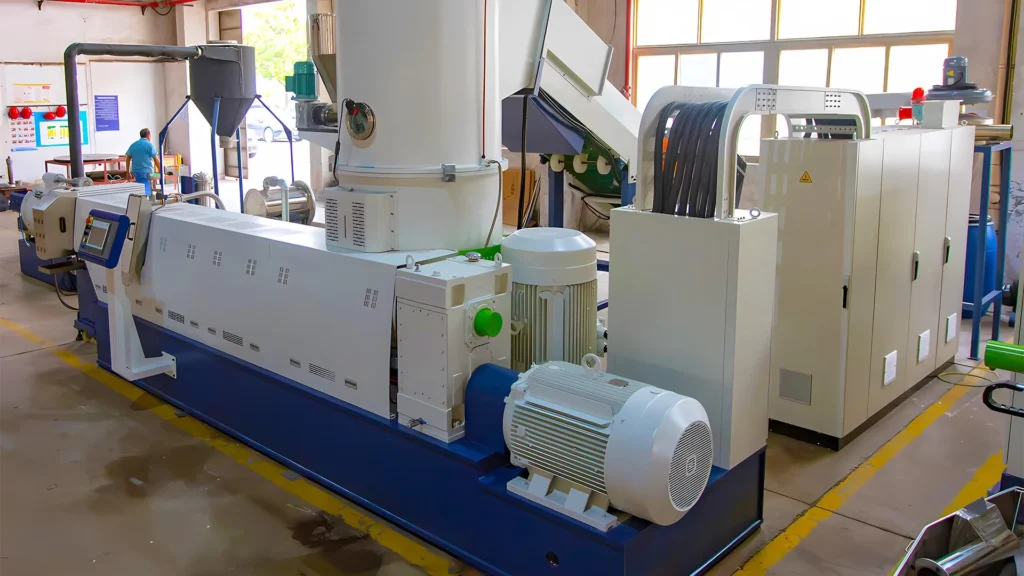
De schroef smelt en mengt de gecompacteerde toevoer. Vacuümontluchting verwijdert een deel van de vocht- en vluchtige belasting die vrijkomt uit bedrukt of gewassen materiaal. Een ontluchting kan ongecontroleerde natte toevoer niet compenseren, dus combineer de lijn met de juiste folie-ontwaterings- en droogfase.
4. Filter de smelt
De zeefwisselaar beschermt korrelkwaliteit door resterende vaste stoffen op te vangen. Kies filtratie vanuit de eindtoepassing terugwaarts: fijnere filtratie kan reinheid verbeteren maar verhoogt druk en zeefwisselvraag. Registreer druk vóór en na het filter tijdens de materiaaltest.
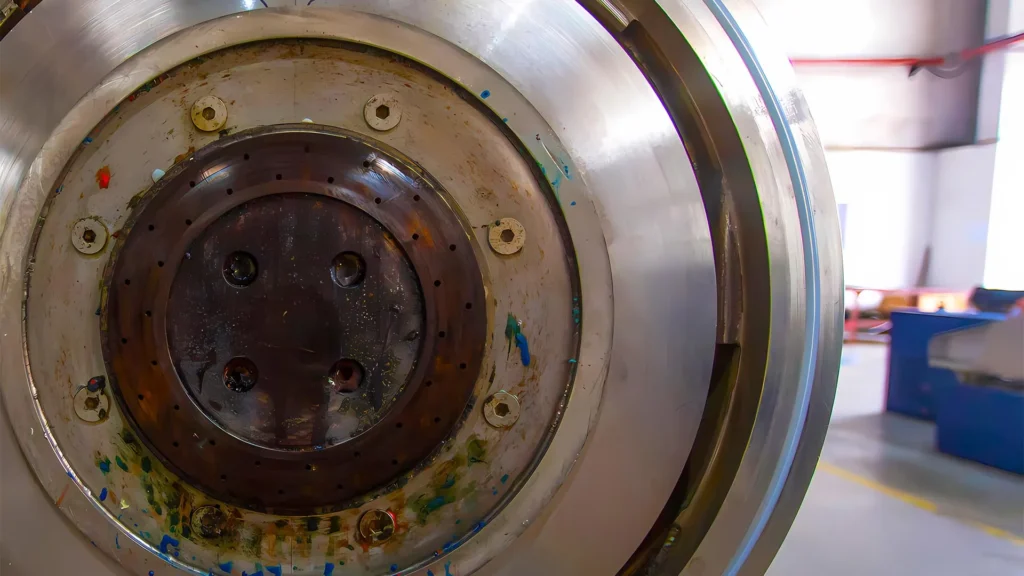
5. Snijd aan de matrijs
Rotating knives cut the melt as it exits the die. Water forms a ring around the cutting chamber, cools the pellets and carries them downstream. Knife pressure, die temperature and water condition affect pellet shape and startup stability.
6. Scheid water en droog de pellets
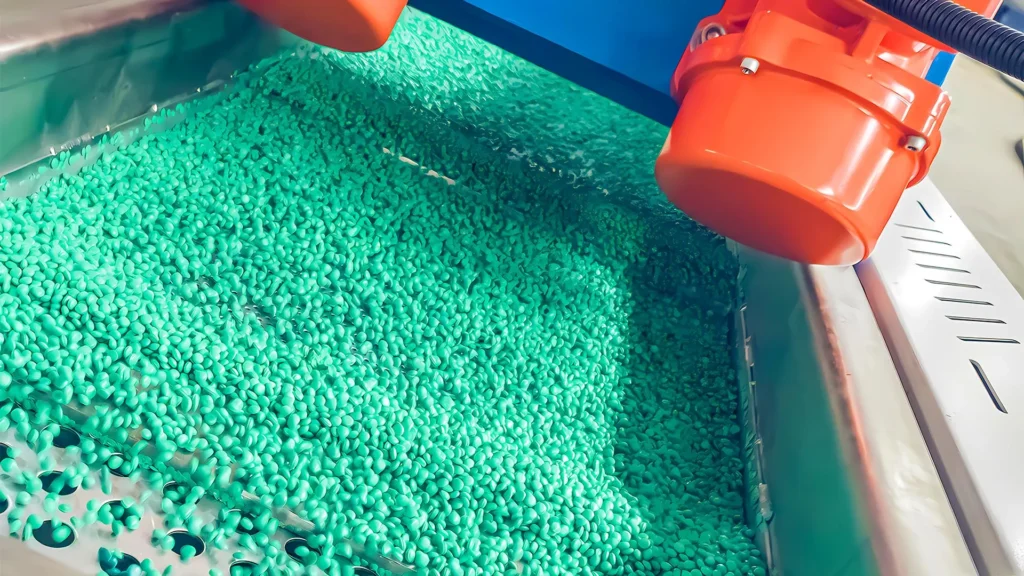
A vibrating separator and centrifugal dryer remove process water before pellet discharge. The quotation should state the pellet moisture target, water-circulation equipment, heat removal and screen-cleaning access.
Kies de configuratie vanuit de grondstof
| Grondstofconditie | Configuratievraag | Risico bij negeren |
|---|---|---|
| Gewassen folie met variabel vocht | Welke pers-, droog- en vacuümcapaciteit is inbegrepen? | Ontluchtingspieken en poreuze pellets |
| Zwaar bedrukte folie | Is extra ontgassing of een tweede trap vereist? | Geur, afzettingen en instabiele smelt |
| Geweven zakken of raffia | Hoe worden lange stroken gesneden en wordt wikkeling voorkomen? | Voedingsonderbreking en mesbelasting |
| Hoger vuil- of papiergehalte | Welke zeefwisselaar en filtratieoppervlak worden voorgesteld? | Frequente stops en drukpieken |
| Gemengd PE en PP | Accepteert de uiteindelijke pelletkoper de blend? | Pellets die lopen maar de kopersspecificatie missen |
Eentraps vs tweetraps extrusie
Een eentrapslijn heeft minder componenten en kan schoner, gereguleerd grondstof aanpakken. Een twee-fase indeling voegt een extra smelt, afvoer of filtratiekans toe en kan geschikt zijn voor geprinte of meer variabele materialen. Het voegt ook vermogen, vloeroppervlak, schermen en onderhoud toe. Vraag leveranciers om te bewijzen waarom de tweede fase nodig is voor uw grondstof in plaats van het standaard te kiezen.
Materiaaltest en aankoopacceptatie
- Stuur een gedocumenteerd monster met polymeer, vocht, stortgewicht, bedrukking en verontreiniging.
- Stem af over voorbewerking, zeefgrootte, temperaturen en pelletspecificatie vóór de run.
- Draai lang genoeg om zeefbelading, stabiele output en normale operatoraanpassingen mee te nemen.
- Registreer kg/h, specifieke energie indien beschikbaar, smeltdruk, ontluchtingsconditie, zeefwissels en stilstand.
- Inspecteer pelletgrootte, fijne fractie, vocht, kleur, geur en stroomafwaartse prestatie vereist door de koper.
- Schrijf het geaccepteerde resultaat en inbegrepen hulpapparatuur in het contract.
RFQ-checklist PP/PE-foliepelletiseren
- Polymeer en productformaat: folie, raffia, geweven zak, nonwoven of rolletsel.
- Inkomend vocht, stortgewicht, bedrukking en verontreinigingen.
- Beoogde stabiele kg/h en toepassing van afgewerkte pellets.
- Snijverdichter, voeder, metaaldetector en koelscope.
- Schroefontwerp, ontluchting, filtratie en zeefwismethode.
- Waterringsnijder, watersysteem, scheider en centrifugaaldroger.
- Aangesloten vermogen, bedrijfsgegevens, plattegrond en utilityvereisten.
- Testrapport, acceptatietest, training, garantie en reserveonderdelen.
Systeemafbeeldingen
Gerelateerde apparatuur en volgende stap
Vergelijk de assortiment kunststofpelletizers en de werkingsprincipe van waterringpelletizer. Stuur uw materiaalsheet en pelletdoel mee met de RFQ zodat elk voorstel dezelfde ontwerpbasis gebruikt.
Veelgestelde vragen
Welke materialen kan dit PP/PE-foliepelletiseersysteem verwerken?
Typische toevoerstromen omvatten gescheiden PE-film, PP-raffia, geweven zakken, niet-geweven afval en geschikte voor-dichtgeperste flexibele polyolefines. Bevestig het polymeermengsel, de vochtigheid, de bedrukking en verontreinigingen met een materiaalproef.
Waarom waterringsnijden aan de matrijs?
Het draaiende mes snijdt de smelt bij het maloppervlak en het circulerende water vervoert en koelt de pellets. Het voorkomt het hanteren van lange strengen en wordt vaak gebruikt in flexibele PP en PE recyclinglijnen.
Wanneer wordt tweetraps extrusie overwogen?
Evalueer een tweede extrusiefase wanneer de feed extra ontgassing of filtratie nodig heeft, vooral met geprinte, variabele of meer vervuild materiaal. De uiteindelijke keuze moet volgen uit een proef en een doel voor pelletkwaliteit.
Moet gewassen folie vóór pelletiseren worden gedroogd?
Ja. Specificeer de vochtigheid die aan de cutter-compactor of extruder wordt geleverd en test het onder normale en slechtste omstandigheden. Ongecontroleerd water kan het voeden, afvoeren en de pelletkwaliteit destabiliseren.
Zijn de vermelde kg/h-outputs gegarandeerd?
Het zijn modelselectiebereiken, geen garantie voor elk materiaal. Een aankoopgarantie moet de geteste grondstof, bedrijfsinstellingen, stabiele looptijd, aanvaardbaar granulaat en inbegrepen hulpinrichtingen vermelden.
Een configuratie aanvragen
Deel representatieve grondstoffoto's, een materiaalmonster, de uurdoelstelling, de inkomende vochtigheid en de uiteindelijke pellettoepassing. De lijn kan dan worden geconfigureerd en getest tegen een overeengekomen productieresultaat.
