


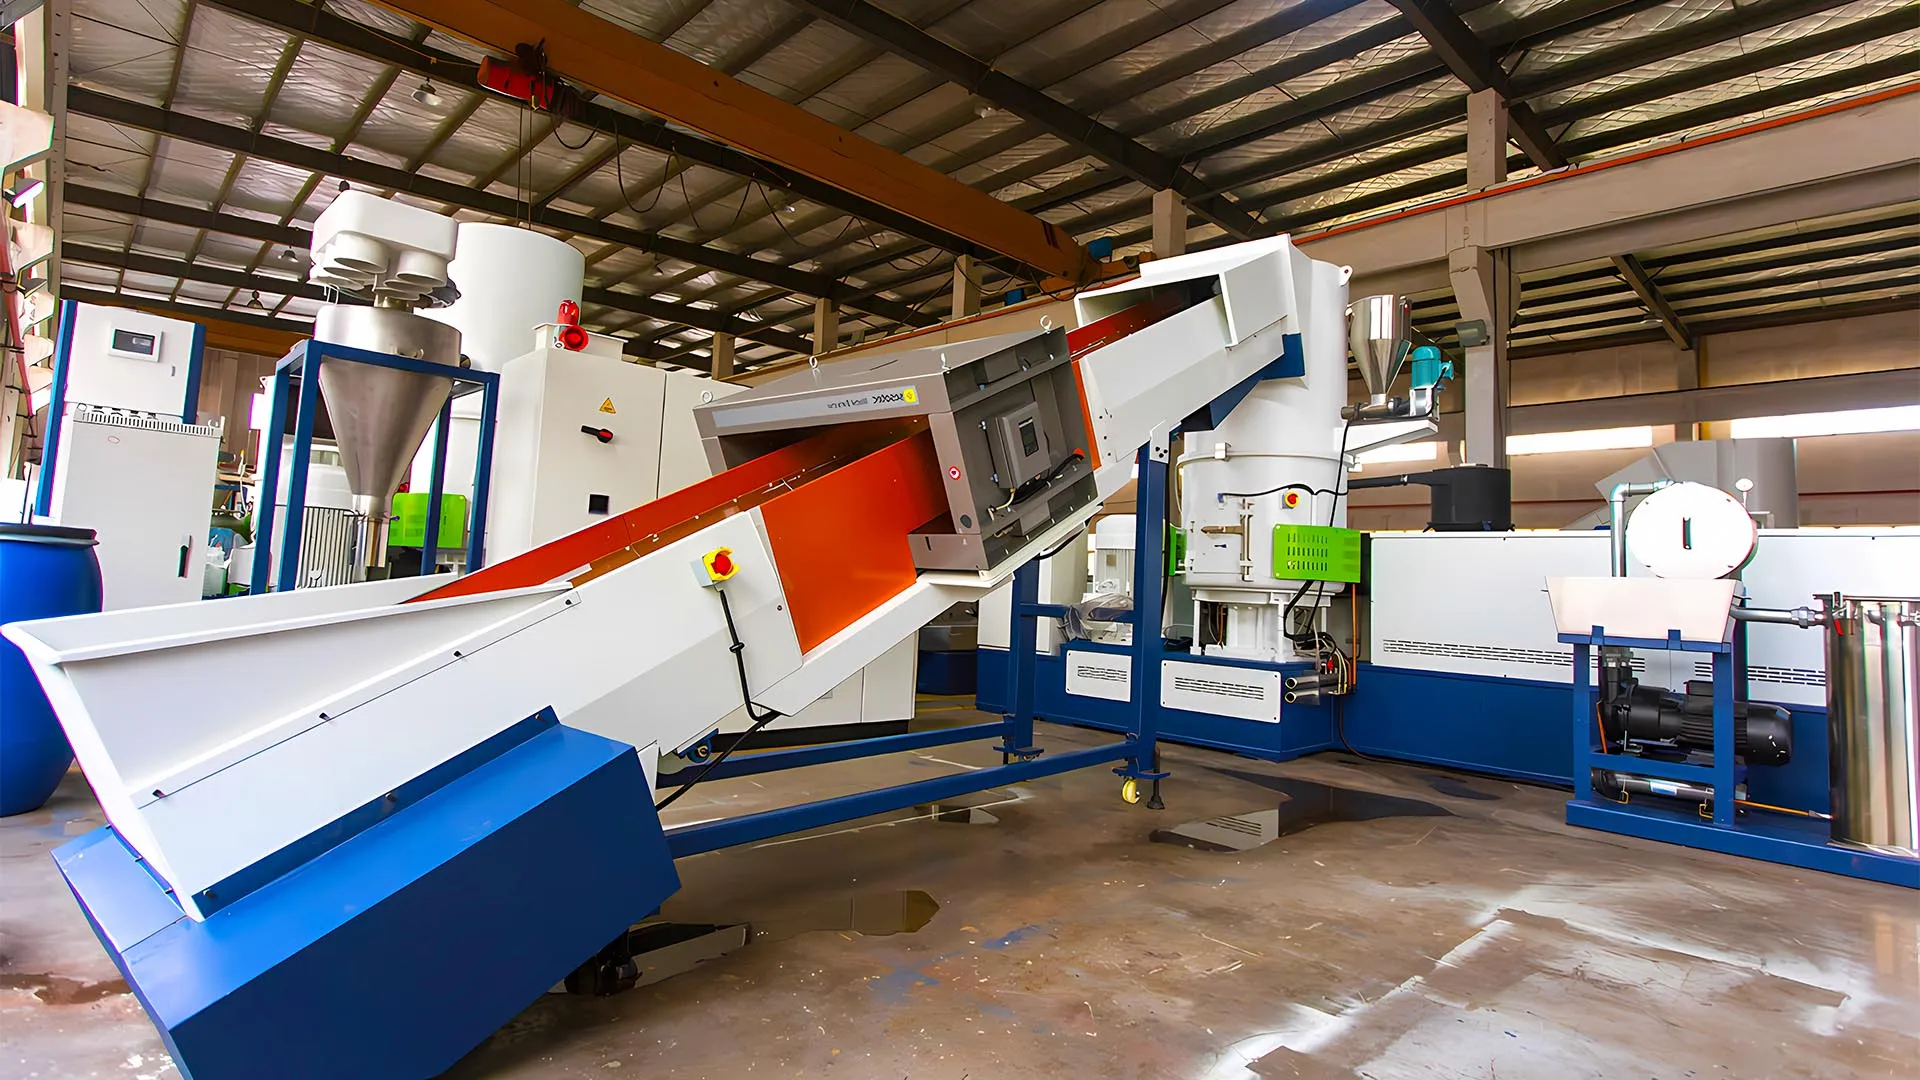
A PP/PE film su halkası peletizasyon sistemi besleme sıkıştırma, ekstrüzyon, gaz giderme, eriyik filtreleme, kafa kesme, su soğutma ve pelet kurutmayı birleştirir. Ekstrüdere istikrarlı bir hızla girebilmeden önce kontrollü yoğunlaştırmaya ihtiyaç duyan hafif esnek ham maddeler için tasarlanmıştır.
Bu sayfadaki model tablosu 160 ila 1.200 kg/saat nominal aralıkları kapsar. Bu rakamları bir kısa liste olarak değerlendirin: gerçek çıktı polimere, yığın yoğunluğuna, neme, baskıya, kirlenmeye, filtrelemeye ve pelet şartnamesine bağlıdır. Ticari bir konfigürasyon için PP/PE suzgeçirici.
Güncellenme Tarihi: 18 Temmuz 2026
Hızlı Model Seçim Tablosu
| Modeli | Sıkıştırıcı hacmi (L) | Kompaktör motoru (kW) | Dişli (mm) | L/D | Ekstrüzyon makinesi motor gücü (kW) | Nominal çıktı (kg/h) |
|---|---|---|---|---|---|---|
| SJ80 | 300 | 37 | 80 | 36 | 45/55 | 160–220 |
| SJ100 | 500 | 55 | 100 | 36 | 90/110 | 300–380 |
| SJ120 | 800 | 90 | 120 | 36 | 132 | 450–480 |
| SJ140 | 1,000 | 110 | 140 | 36 | 160/185 | 500–650 |
| SJ160 | 1,200 | 132 | 160 | 34 | 220/250 | 800–1,000 |
| SJ180 | 1,400 | 315 | 180 | 34 | 315 | 1,000–1,200 |
Seçim notu: vida çapı ve motor gücü çıktıyı garanti etmez. Üretimde gereken aynı film durumu, elek paketi, gaz giderme düzeni ve pelet kalitesiyle sürekli bir malzeme denemesi isteyin.
Su Dairesi Film Peletizasyon Süreci Nasıl Çalışır
1. Girişü ölçülüp kontrol edilir.
Bir bantlı konveyör veya rulo besleme cihazı filmi, rafyayı veya dokuma malzemeyi kesici-kompaktöre iletir. Besleme kontrolü kompaktör yüküne tepki vermelidir. Kesmeden önce metal tespiti ekleyin ve metal bulunduğunda hattın nasıl duracağını veya malzemeyi nasıl reddedeceğini tanımlayın.
2. Filmi kes, ısıt ve sıkıştır.
Dönen bıçaklar film boyutunu küçültürken sürtünme sıcaklığını ve yığın yoğunluğunu yükseltir. Amaç, vidaya kontrollü ve eşit bir beslemedir — kompaktör içinde kontrolsüz erime değil. Tedarikçiye bıçak durumu, soğutma ve besleme seviyesinin nasıl izlendiğini sorun.
3. Erime ve gaz ayırma
Vida sıkıştırılmış beslemeyi eritir ve karıştırır. Vakum havalandırma, baskılı veya yıkanmış malzemeden salınan nem ve uçucu yükün bir kısmını giderir. Bir havalandırma kontrolsüz ıslak beslemeyi telafi edemez; bu yüzden hattı doğru film sıkma ve kurutma aşaması.
4. Erimeyi filtrele
Elek değiştirici, kalan katıları yakalayarak pelet kalitesini korur. Filtrelemeyi nihai uygulamadan geriye doğru seçin: daha ince filtreleme temizliği artırabilir ancak basıncı ve elek değiştirme ihtiyacını yükseltir. Malzeme denemesi sırasında filtrenin öncesi ve sonrasındaki basıncı kaydedin.
5. Şerit yüzeyinde kesme
Dönen bıçaklar eriyiği kalıptan çıkarken keser. Su, kesme odası çevresinde bir halka oluşturur, peletleri soğutur ve aşağı akışa taşır. Bıçak basıncı, kalıp sıcaklığı ve su durumu pelet şeklini ve devreye alma stabilitesini etkiler.
6. Suudu ayırtın ve peletleri kurutun
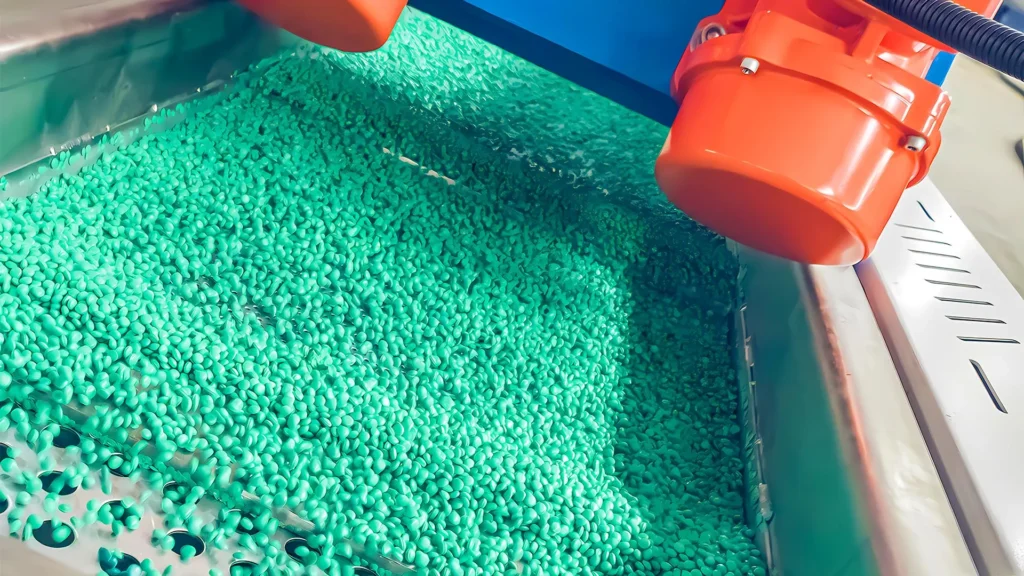
Titreşimli bir seperatör ve santrifüj kurutucu, pelet boşaltmadan önce proses suyunu giderir. Teklifte pelet nem hedefi, su sirkülasyon ekipmanı, ısı giderme ve elek temizleme erişimi belirtilmelidir.
Girdi Malzemesinden Yapılandırma Seçin
| Girdi durumu | Konfigürasyon sorusu | Risk eğer göz ardı edildiyse |
|---|---|---|
| Yıkanmış değişken nemli film | Hangi sıkma, kurutma ve vakum kapasitesi dahildir? | Patlayıcı artışlar ve porlu granüller |
| Ağır baskılı film | Ek degazlama veya ikinci bir aşama gerekiyor mu? | Koku, birikintiler ve istikrarsız erime |
| Düğümlü torba veya raffia | Uzun şeritler nasıl kesilir ve sarılma nasıl önlenir? | Besleme kesintisi ve bıçak yükü |
| Daha yüksek kir veya kağıt içeriği | Hangi elek değiştirici ve filtreleme alanı öneriliyor? | Sık duraklamalar ve basınç artışları |
| Karışık PE ve PP | Son granül alıcı karışımı kabul eder mi? | Geçen ancak alıcının spesifikasyonunu kaçıran granüller |
Tek Aşamalı vs Çift Aşamalı Extrüzyon
Tek kademeli bir hat daha az bileşene sahiptir ve daha temiz, kontrollü hammaddeye uyabilir. Çift kademeli düzen bir erime, gaz tahliyesi veya filtreleme fırsatı daha ekler ve baskılı veya daha değişken malzemeye uyabilir. Ayrıca güç, alan, elekler ve bakım ekler. Tedarikçilerden, varsayılan olarak seçmek yerine ikinci kademenin hammaddeniz için neden gerekli olduğunu kanıtlamalarını isteyin.
Material Trial and Purchase Acceptance
- Polimer, nem, yoğunluk, baskı ve kontaminasyonla belgelenmiş bir numune gönderin.
- Çalışma öncesinde işleme, elek boyutu, sıcaklıklar ve granül spesifikasyonunu anlaşın.
- Elek yüklemesi, istikrarlı çıktı ve normal operatör ayarlamaları içermek için yeterince uzun süre çalışın.
- kg/h, mümkünse spesifik enerji, erime basıncı, vent şartları, elek değişiklikleri ve duraklama zamanlarını kaydedin.
- Kalite kontrolü, alıcı tarafından talep edilen pelet boyutu, ince parçacıklar, nem, renk, koku ve aşağı akım performansı yapılmalıdır.
- Kabul edilen sonuç ve dahil edilen yardımcı ekipmanları sözleşmeye yazın.
PP/PE Film Peletizasyon RFQ Çekirdek Listesi
- Polimer ve ürün formatı: film, raffia, doku torbası, nonwoven veya rulo atık.
- Gelen nem, yoğunluk, baskı ve kirletici maddeler.
- Hedef sabit kg/h ve bitmiş pelet uygulaması.
- Kesici-kompresör, besleyici, metal dedektörü ve soğutma kapsamı.
- Spiral tasarımı, ventilasyon, filtreleme ve elek değiştirme yöntemi.
- Su halkası kesici, su sistemi, ayırıcı ve santrifüj kurutucu.
- Bağlı yük, işletme verileri, kat planı ve enerji gereksinimleri.
- Deneme raporu, kabul testi, eğitim, garanti ve yedek parçalar.
Sistem Görselleri
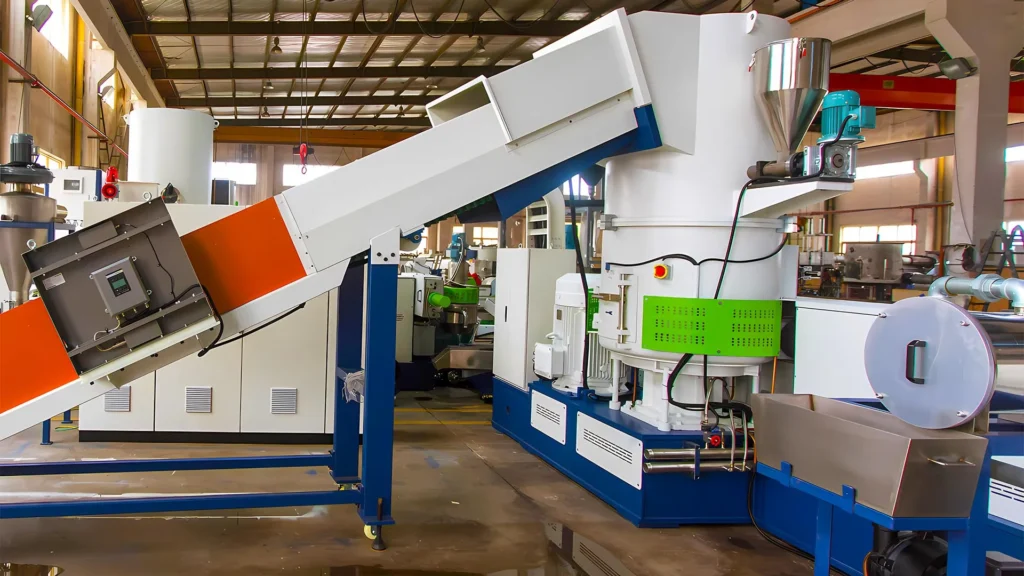
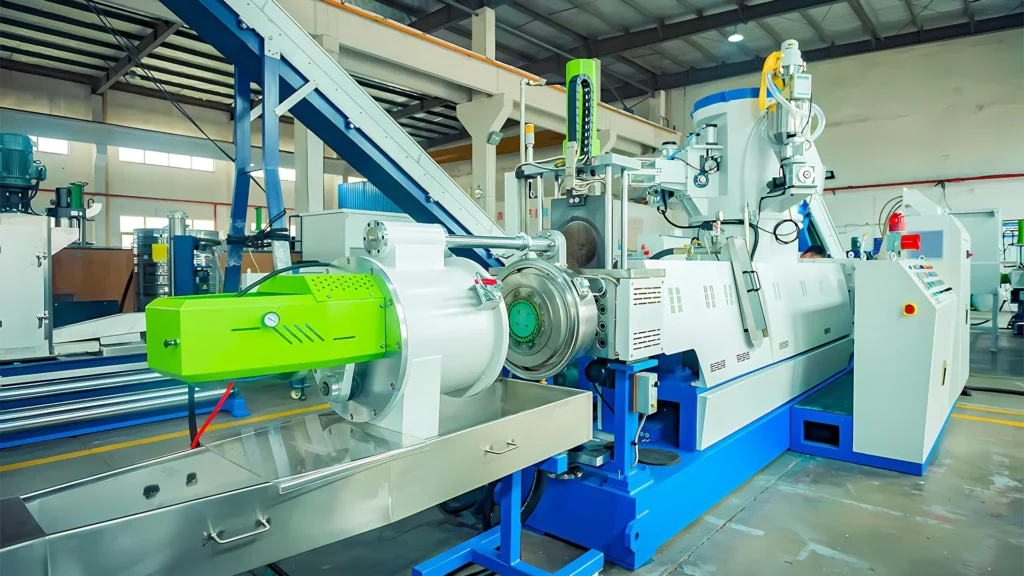
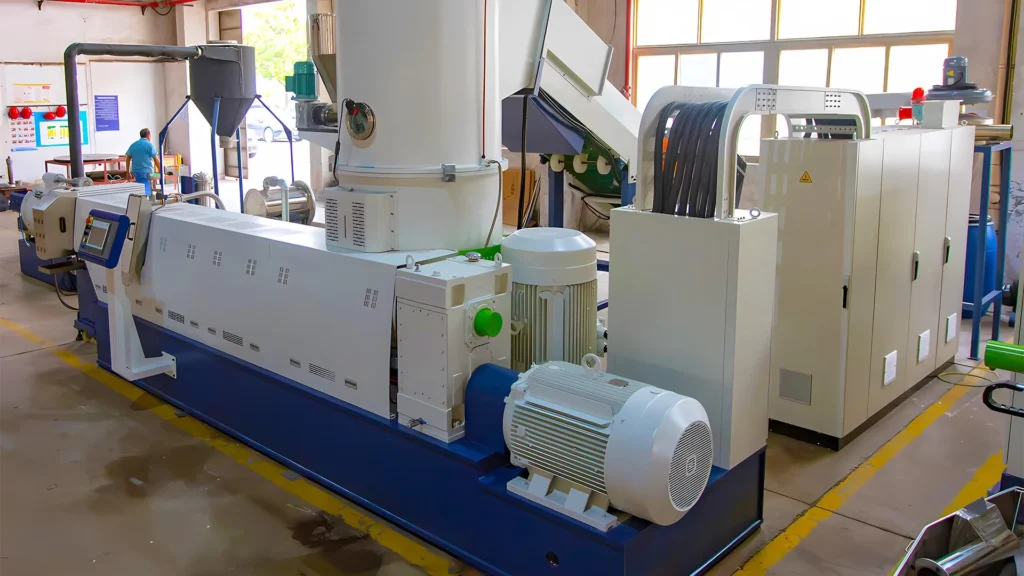
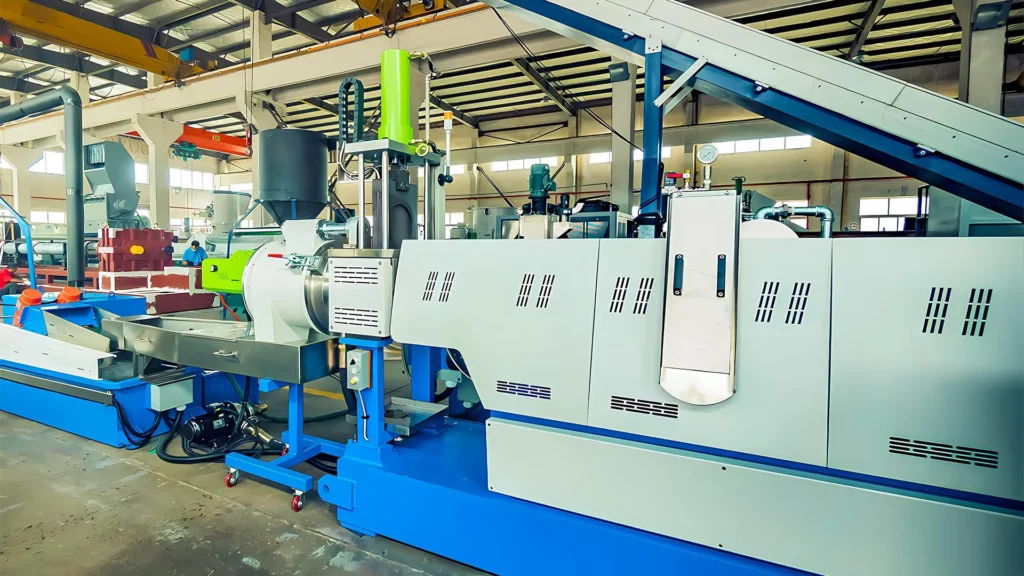
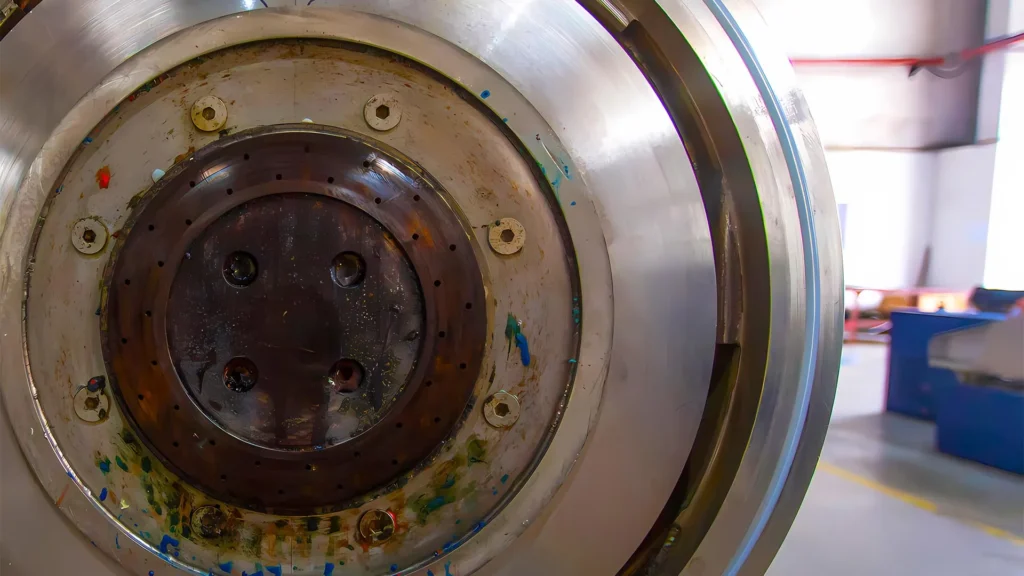
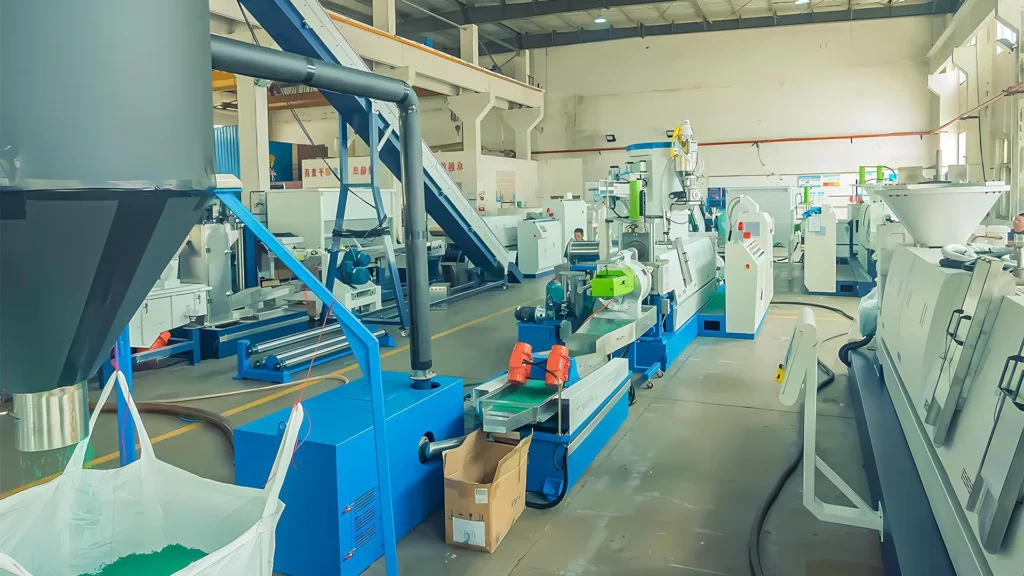
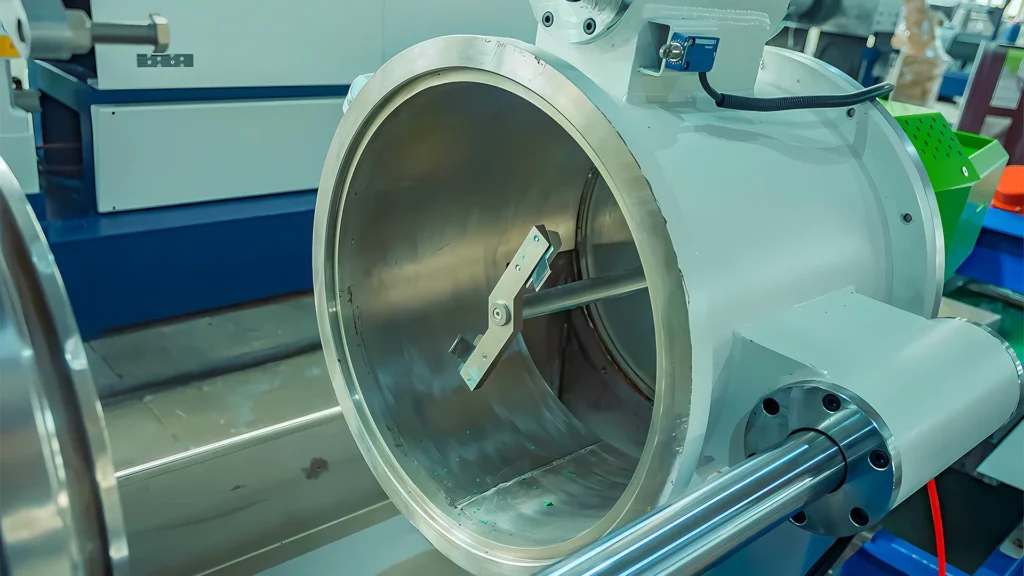
İlişkili Ekipman ve Sonraki Adım
Karşılaştırın plastic pelletizer range ve ... Su halkası pelletizör çalışma prensibi. Malzeme sayfanızı ve pelet hedefinizi RFQ ile gönderin, böylece her teklif aynı tasarım temelini kullanır.
Sıkça Sorulan Sorular
Hangi malzemeleri bu PP/PE film granülasyon sistemi işleyebilir?
Tipik girdiler, ayrılmış PE filmi, PP raffia, doku torbaları, nemli atık ve uygun ön yoğunlaştırılmış esnek poliolefinler içerir. Malzeme numunesi ile polimer karışımını, nemi, baskıyı ve kirleticileri doğrulayın.
Neden su halkası die-face kesim kullanmalısınız?
Dönen makas, die yüzeyindeki erimiş malzemeyi keser ve dönen su, granülleri taşır ve soğutur. Uzun telleri ele almayı gerektirmeyerek, esnek PP ve PE geri dönüşüm hatlarında yaygın olarak kullanılır.
Duble aşamalı extrüzyon ne zaman dikkate alınır?
Ekstrüzyon aşamasını, girdiye ek degazlama veya filtreleme gerektiğinde değerlendirmek gerekir, özellikle baskılı, değişken veya daha kirli malzemelerle. Son seçim, deneme ve pelet kalite hedefine göre yapılmalıdır.
Yıkanmış film, peletlemeden önce kurutulmalı mı?
Evet. Kesici-kompaktör veya extrüder'e teslim edilen nem miktarını belirtin ve normal ve en kötü durum koşullarında test edin. Kontrolsüz su, besleme, ventilasyon ve pelet kalitesini istikrarsızlaştırabilir.
Listelenen kg/h çıktıları garantili mi?
Model seçim aralıklarıdır, her malzeme için bir garantidir. Alışveriş garantisi, test edilen ham madde, çalışma ayarları, istikrarlı çalışma süresi, kabul edilebilir granüller ve dahil edilen yardımcı ekipmanları belirtmelidir.
Konfigürasyon İsteyin
Temsilci ham madde fotoğraflarını, bir malzeme numunesini, saatlik hedefi, gelen nemi ve nihai pelet uygulamasını paylaşın. Hattın ardından bir anlaşma edilen üretim sonucuna karşı yapılandırılıp test edilebilir.
