
Die Kontrolle von PVC-Verunreinigungen gehört zu den härtesten Herausforderungen im PET-Flaschenrecycling – besonders bei hochwertigen Anwendungen und lebensmitteltauglichem rPET. Schon bei Konzentrationen um 50 ppm kann PVC die PET-Qualität schädigen: Sprödigkeit, Vergilbung und unerwünschte Nebenprodukte bei der Extrusion. Für PET-Recycler ist ein möglichst niedriger PVC-Anteil nicht nur eine technische Anforderung – er wirkt sich direkt auf Verkaufspreis, Kundenakzeptanz und langfristige Rentabilität aus.
In diesem Artikel schauen wir, woher PVC in einer typischen PET-Flaschenlinie kommt, was „gut“ in ppm-Werten bedeutet und wie eine Kombination aus Vorsortierung, Waschen und trockener elektrostatischer Trennung Ihnen hilft, zuverlässig unter 50 ppm zu bleiben.
Zusammenfassung (für Werksleiter & Käufer)
- PVC kann PET sogar in der Nähe ernsthaft schädigen 50 ppm.
- Die effektivste Strategie ist Verhindern von PVC vor dem Mahlen, dann verwenden Washing + Schwebefloat-Separation Für Befüllungsbereinigung und ein Trockenpolierstufe (eher elektrostatisch) zur Entfernung von PVC-Spuren.
- Beweise die Leistung mit routinematische Prüfung + Trendüberwachung, nicht nur Einzelsamples.
Warum 50 ppm PVC so wichtig ist
Mehrere Branchenquellen weisen darauf hin, dass PVC-Verunreinigung bei oder sogar unter 50 ppm bereits Qualitätsprobleme in PET-Flakes auslösen kann, wenn diese wieder aufgeschmolzen werden. PVC zersetzt sich bei PET-Verarbeitungstemperaturen und setzt chlorhaltige Verbindungen frei, die Folgendes bewirken können:
- Fördern Kettenspaltung und Versprödung im PET-Harz.
- Verursachen Vergilbung oder Fehlfarbe in Pellets und Endprodukten.
- Korrodieren Verarbeitungsanlagen und erschweren die Abgasbehandlung.
Für High-End-Anwendungen wie lebensmittelberührendes rPET, Bottle-to-Bottle-Recycling und Premium-Polyesterfasern fordern Käufer oft PVC-Gehalte unter 50 ppm – teils unter 30 ppm – als Teil ihrer Spezifikationen. Das bedeutet: PET-Recycler brauchen einen Prozess, der diese Qualität konstant liefert – nicht nur in Laborproben, sondern im Vollbetrieb rund um die Uhr.
Typische Quellen von PVC in PET-Flaschenströmen
In einer PET-Flaschenrecyclinglinie kann PVC aus mehreren Quellen ins System gelangen:
- Ganze PVC-Flaschen und -Behälter, die durch die Vorsortierung rutschen.
- Schrumpfhülsen, Etiketten und Sicherheitsverschlüsse aus PVC oder PETG.
- Verschlussdichtungen, Mehrschichtkomponenten und Restfolien im Ballenmix.
Selbst wenn PVC nur einen kleinen Anteil der eingehenden Ballen ausmacht, ist seine Wirkung auf die finale Flakequalität überproportional. Ein Kontaminationsgrad von 50 ppm entspricht nur etwa 0,05 kg PVC pro 1.000 kg PET-Flakes – massemäßig winzig, aber genug, um High-Spec-Anwendungen zu gefährden.
Was „unter 50 ppm“ in der Praxis aussieht
Technische Datenblätter und Käuferanforderungen für hochwertige rPET-Flakes listen oft maximale PVC-Grenzwerte im Bereich von 10–50 ppm, kombiniert mit engen Grenzwerten für andere Polymere. Zum Beispiel fordern einige Spezifikationen für klare rPET-Flakes:
- PVC unter 10–50 ppm.
- Gesamt Fremdpolymere unter 80–100 ppm.
- Gesamtflakengenauigkeit > 99,8% auf Massenbasis.
Die Erreichung dieser Zahlen zuverlässig erfordert mehr als nur eine einzelne „magische“ Maschine. Stattdessen entwerfen erfolgreiche Anlagen ihre Anlagen als eine Folge von komplementären Schritten:
- Ballenprüfung und Voraussortierung.
- Manuelle und/oder automatische Flaschen sortierung.
- Etikettentfernung und Zerkleinerung.
- Kühl- und warmwäsung.
- Flotation und Dichteseparation.
- Trocknung und Endreinigungs-/Polierstufen.
Elektrostatische Trennung steht am Ende dieser Kette als Trockenscheibensortierungstechnologie, und entfernt die letzten Spuren von PVC und anderen Polymeren von bereits gewaschenen und getrockneten PET-Scheiben.
Vorderseite: So viel PVC wie möglich zurückhalten
Der erste Schutzschild gegen PVC besteht einfach darin, dass es nicht in den Flakesstrom eintritt. Gängige Strategien umfassen:
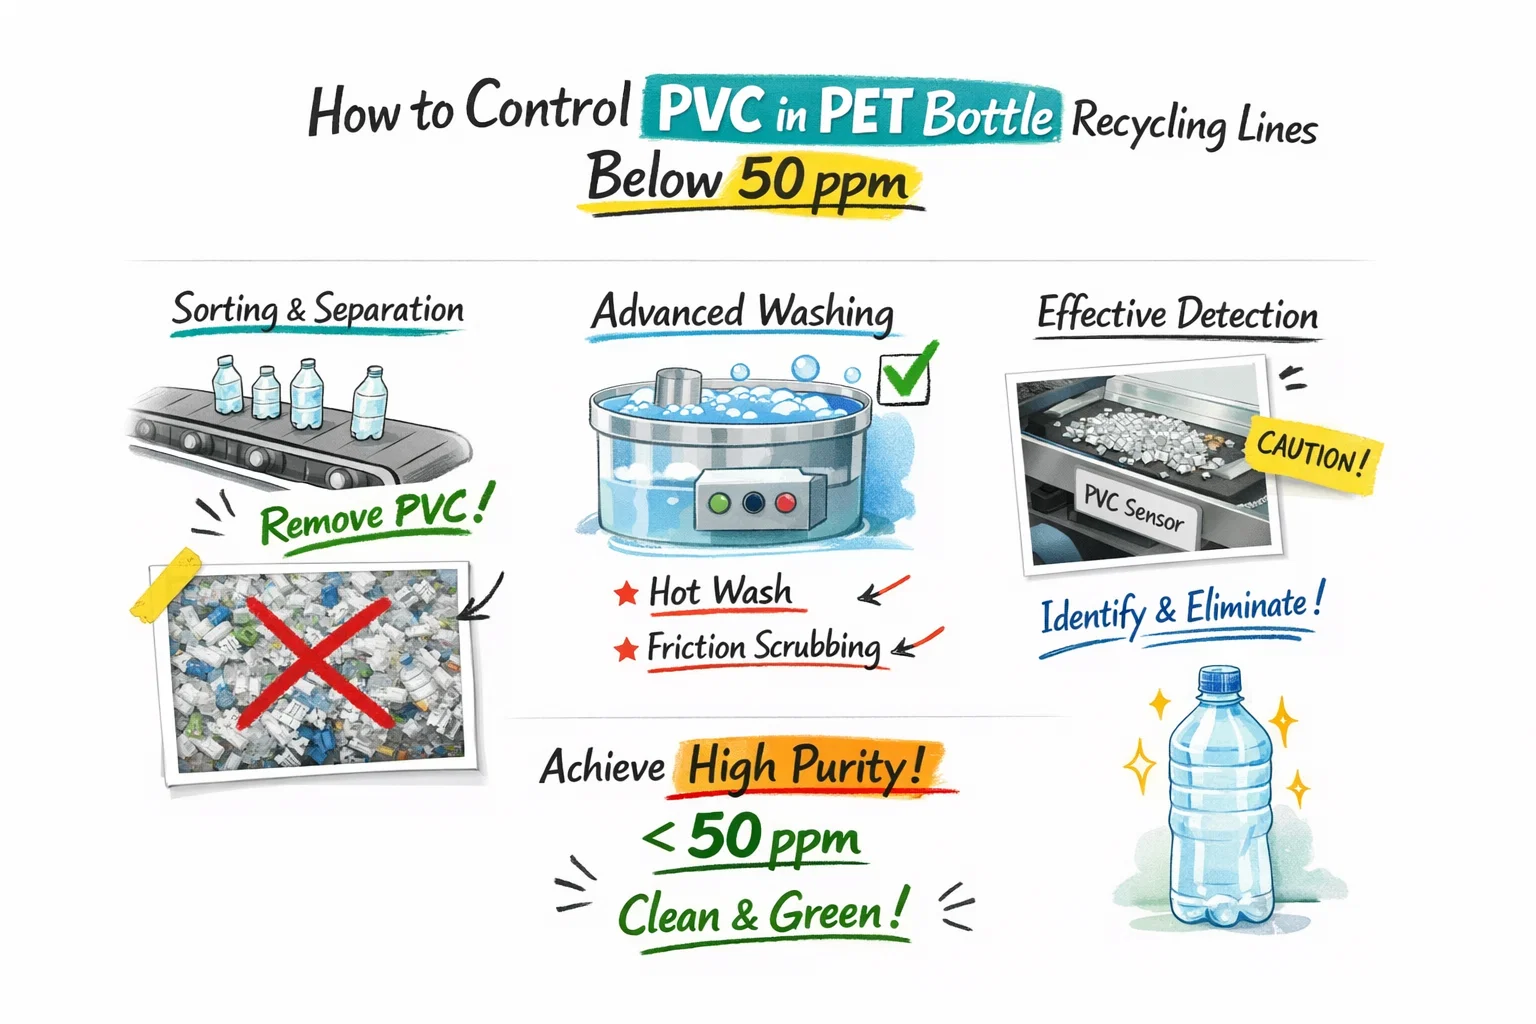
- Manuelle Sortierung mit UV oder visuellen Hilfsmitteln: Erfahrene Bediener können PVC-Flaschen und Etiketten erkennen, und UV-Beleuchtung kann den Kontrast zwischen PET und PVC verstärken.
- NIR-basierte Flaschen-Sortieranlagen: Nicht-infrarote optische Sortierer klassifizieren Flaschen nach Polymer-Typ und stoßen PVC, PETG und andere unerwünschte Materialien vor dem Zerkleinern aus.
- Mechanische und Etikettenentfernungsschritte: Entlabilisierungssysteme und Vorwäsche-Stufen entfernen Schläuche und Etiketten, um die PVC-Last im Nachlauf zu reduzieren.
Diese Technologien sind bei ganzen Flaschen und großen Stücken sehr effektiv und können die Menge an PVC, die in die Zerkleinerungs- und Waschabschnitte gelangt, erheblich reduzieren. Allerdings sind sie nicht perfekt und erfassen kleine Fragmente und gemischte Flakes nicht vollständig.
Waschung, Schwebefloat-Separation und was sie (und was sie nicht) können
Die meisten PET-Flaschenlinien verlassen sich auf eine Kombination aus heißem Waschen, Reibungswaschen und Schwebefloat-Separation, um Kleber, Papier, organische Substanzen und leicht abtrennbare Kontaminanten zu entfernen. In einem typischen Prozess:
- Feuchter Granulatoren zerkleinern die Flaschen zu Flakes.
- Reibewaschmaschinen und Hot Wash Tanks entfernen Etiketten, Schmutz und Klebstoffe.
- Schwimmbecken Polyolefine (PP/HDPE) vom PET basierend auf der Dichte trennen.
Diese Schritte sind hervorragend, um die Gesamtkontamination zu reduzieren und PET von Kappen und Etiketten zu trennen. Allerdings sind die Dichteunterschiede zwischen PET und PVC relativ gering, und viele auf Dichte basierende Systeme sind nicht speziell für die PVC-Entfernung optimiert. Deshalb können selbst gut entworfene Waschanlagen PET-Flakes mit PVC-Werten über 100–200 ppm liefern, wenn keine zusätzliche Polierstufe verwendet wird.
Was jede Stufe realistisch entfernen kann (Kurzübersicht)
| Schritt | Am besten bei der Entfernung | Grenzwerte für PVC-Steuerung |
|---|---|---|
| Front Endsortierung (manuell / optisch) | Ganze PVC-Container, offensichtliche nicht genormte Artikel | Kleine Fragmente und gemischte Flakes können durchrutschen |
| Entfernung von Etiketten / Schalenentfernung | Schalen, Etiketten, Verschlüsse, bevor sie zu Fragmenten werden | Weniger effektiv, wenn das Material in kleine Stücke zerkleinert wird |
| Heißwaschung + Reibungswaschung | Kleber, Schmutz, organische Stoffe; verbessert die allgemeine Sauberkeit | Sauberkeit bedeutet nicht Polymer-Trennung; PVC kann bleiben |
| Schweben-Absetzen | PP/HDPE vs PET-Trennung (Kappen/Etiketten) | PET vs PVC Dichte-Trennung ist nicht konstant scharf |
| Trockenpolitur (oft elektrostatisch) | Spuren von PVC und anderen Polymeren in trockenen Flakes | Erfordert enge Kontrolle der Feuchtigkeit und des Partikelgrößen |
Warum trockene elektrostatische Trennung als Polier Schritt erforderlich ist
Um PVC-Werte unter 50 ppm zu drücken, fügen viele Recycler nach der Trocknung eine trockene elektrostatische Trennung Stufe hinzu. Elektrostatische Separatoren nutzen die Unterschiede in elektrischen Eigenschaften zwischen PET und PVC:
Für eine praktische Übersicht über die Ausrüstung, siehe: Plastik-Elektrostatischer Separator
- Flakes werden einem Lademechanismus (Korona- oder Triboelektrische Ladung) ausgesetzt, der unterschiedliche Polarkräfte auf verschiedene Polymeren induziert.
- Geladene Flakes passieren einen elektrischen Feld zwischen Elektroden oder einem geladenen Trommel.
- Basierend auf ihrem Ladung und Leitfähigkeit folgen PET und PVC verschiedenen Bahnen und werden als separate Fraktionen gesammelt.
Fallstudien und Ausrüstungslieferanten berichten, dass, wenn korrekt integriert, elektrostatische Trennung PVC-Verunreinigungen von etwa 1.000 ppm auf Werte unter 50 ppm in PET-Flakes reduzieren kann, während gleichzeitig andere Polymerverunreinigungen entfernt werden. Diese Technologie ist besonders attraktiv als letzter Refinier Schritt vor Qualitätskontrolle und Verpackung.
Prozessbedingungen, die die elektrostatische Leistung beeinflussen
Um zuverlässige Trennung zu erreichen und unter 50 ppm zu bleiben, müssen mehrere Prozessparameter kontrolliert werden:
- Feuchtigkeitsgehalt: Elektrostatische Separatoren erfordern in der Regel trockene Aufgabegut, oft mit Restfeuchtigkeit unter etwa 0,5–0,8%, um Ladungen von Dissipieren zu verhindern.
- Partikelgröße und -form: Die Flake-Größe sollte innerhalb eines definierten Bereichs (z.B. unter 10–12 mm) liegen, mit begrenzten Feinstauben, um stabile Bahnen im elektrischen Feld zu erhalten.
- Blendezusammensetzung: Aufgabegutzusammensetzung sollte relativ stabil sein, oder die Maschine muss an verschiedene PVC/PET-Verhältnisse angepasst werden, um die mittleren und abgelehnten Fraktionen im Griff zu behalten.
- Spannung, Elektrodenkonfiguration und Splitter-Einstellungen: Die Optimierung dieser Parameter ist entscheidend, um die PVC-Entfernungseffizienz mit dem PET-Ertrag auszugleichen und Verluste zu minimieren.
In der Praxis setzen viele Anlagen eine zweistufige Strategie um: Ein erstes elektrostatisches Passieren, um ein hoch-PET-Produkt und einen hoch-PVC-Abfall zu trennen, gefolgt von einem zweiten Pass auf das mittlere Material, um PVC weiter zu reduzieren und PET wiederzugewinnen.
Rolle integrierter PET-Flaschenwaschanlagen
End-to-end-Systemanbieter zeigen, dass die Kombination einer gut gestalteten PET-Flaschenwaschanlage mit einer abschließenden elektrostatischen Polierstufe Flaktpuritäten über 99,8% mit sehr niedrigen PVC-Werten liefern kann. Typische Gestaltungselemente umfassen:
- Öffnen von Ballen, Metallausscheidung und Vor-sortierung.
- Automatisierte Flaschen сорieren (NIR) plus manuelle Qualitätskontrolle.
- Hoch effiziente Etikettenentfernung, heiße Reinigung und Reibereinigung.
- Mehrfachstufe Schwimm-Sinken- und Dichtetrennung für Polyolefine.
- Niedrig-rückständiges Trocknen, um den erforderlichen Feuchtigkeitsgehalt für die elektrostatische Trennung zu erreichen.
- Ein oder mehrere elektrostatische Trenner für PET/PVC und andere gemischte Kunststoffe.
Wenn diese Stufen ordnungsgemäß konstruiert und eingestellt werden, ist das Ergebnis eine stabile Ausgabe von sauberen PET-Flakes, die für Lebensmittelqualität oder hochleistungsorientierte Anwendungen geeignet sind, mit PVC weit unter dem 50 ppm-Schwellenwert.
Überwachung, Testen und kontinuierliche Verbesserung
Ein PVC-Ziel zu erreichen, reicht nicht aus – Recycler müssen eine konsistente Leistung über die Zeit nachweisen. Dies beinhaltet in der Regel:
- Regelmäßige Laborprüfungen des PVC-Gehalts, oft mit Ofentests oder spezialisierten Analysemethoden, gegen definierte ppm-Grenzwerte.
- Prozessüberwachung auf Schlüsselvariablen wie Ballenqualität, Sortierungsabfallraten, Reinigungsleistung und Einstellungen des elektrostatischen Trenners.
- Periodische Audits der Anlage, um neue Kontaminationsquellen oder Leistungsschwankungen zu identifizieren.
Anlagen, die dies in ein Qualitätsmanagementsystem einfließen lassen, sind besser positioniert, die Anforderungen der Markeninhaber zu erfüllen und langfristige Verträge für hochwertiges rPET abzuschließen.
Annahme & QA: wie man nachweist, dass man < 50 ppm einhalten kann
Um “PVC < 50 ppm” für Käufer verteidigbar zu machen, definiere dein Annahmeplan und halte dich daran:
- Sammlungsplan: spezifiziere, wo und wie oft Proben entnommen werden (z.B. nach dem Trocknen / nach dem Polieren / vor der Verpackung).
- Trend, nicht Schnappschüsse: verfolge Ergebnisse über die Zeit und verbinde Ausreißungen mit eingehenden Ballen, Schutzhüllen, Feuchtigkeitsdrift oder Trennereinstellungen.
- Prozess-KPIs zur Protokollierung: Eingehende Ballenqualität, optische Sortierungsabfallraten, Trocknerfeuchtigkeit, Flakengrößenverteilung (Feinanteile), elektrostatische Spannung/Splitter-Einstellungen und PET-Ertragverluste.
- Escalationsregeln: was passiert, wenn man einen Anstieg sieht (Lot halten, Mischungen neu verarbeiten, Einstellungen anpassen, Ballenquelle überprüfen).
Multi-Barriere-Kontrollkarte (von Flasche bis End-Flake)
Verwenden Sie mehr als eine PVC-Barriere. Jede Stufe fängt eine andere Form der Kontamination ein; keine Maschine ist ein vollständiges Konzept.
| Prozesspunkt | PVC-Risiko | Kontrolle zur Bewertung | Was zu überprüfen ist |
|---|---|---|---|
| Bale öffnen und vorbereiten | Ganze PVC-Container, offensichtliche Hüllen | Manuelle oder sensorische Flaschen сортировка | Aufgabegutpräsentation und Ablehnungsgenauigkeit |
| Etikettentfernung | PVC-Schrumpfhüllen und Etiketten | Mechanischer Etikettenentferner + Lufttrennung | Entfernung der Hüllen über verschiedene Flaschengrößen hinweg |
| Vor dem Mahlen | Übersehbare Flaschen, Verschlüsse, Etiketten | QC-Sortiervorgang | Ablehnungsprüfungen pro Schicht |
| Nach dem Waschen/Trocknen | PVC-Flakes gemischt mit PET | Flakesorter + Laboridentifikation | Methode der Stichprobe und Nachweisgrenze |
| Fertigprodukt | Restkontamination | Freigabeprüfung gegenüber Käufer specification | Lotverfolgbarkeit und Halteverfahren |
Flakesampling und Laborprüfungen (vor der Freigabe)
| Überprüfung | Frage an den Lieferanten oder das Labor |
|---|---|
| Samplingsammlung | Wie werden die Mengen über Zeit, Säcke oder Silos hinweg genommen? |
| Probenvorbereitung | Ist die Probe trocken, maßhaltig und repräsentativ? |
| Identifikationsmethode | Welche Methode identifiziert PVC (z.B. nach ASTM D5991-relevanten Praktiken) und was kann stören? |
| Detektionsfähigkeit | Kann die Methode den Käuferlimit (z.B. ≤50 ppm) zuverlässig beurteilen? |
| Freigabebeschluss | Wer behält, wiederholt, überarbeitet oder ablehnt eine aus dem Toleranzbereich liegende Charge? |
Was in eine RFQ für eine PET-Linie einbeziehen (PVC-Kontrolle)
- Eingehende Ballenkomposition und bekannte PVC-Formate auf Ihrem Markt
- Geplante Endprodukt-Spezifikation und Endanwendung (Flasche-zu-Flasche, Faser, Folie)
- Erforderlicher Durchsatz an Flaschen und Flakes
- Testprobe für das Entfernen von Etiketten und Akzeptanzmethode (einschließlich Hartschlauch-Formaten)
- Darbietung des Sensor-Sorter-Aufgabeguts, Breite des Bandes/Lagerdicke und Protokoll für den Ablehnungstest
- Samplingsplan, Labormethode und Chargenverfolgbarkeit
- Raum für Qualitätskontrollstationen und Handhabung von abgelehntem Material
- Inbetriebnahmeversuch auf lokal Rohstoff—not only clean demonstration bottles
Alles zusammengefasst
PVC in PET-Flaschenrecyclinglinien unter 50 ppm zu kontrollieren ist erreichbar, aber es erfordert eine systematische Sichtweise:
- Halten Sie so viel PVC wie möglich aus der Linie heraus, durch Ballenkontrolle und Sortierung am Anfang.
- Verwenden Sie robuste Wasch- und Dichtetrennung, um grobe Verunreinigungen zu entfernen.
- Fügen Sie eine trockene elektrostatische Trennung als letzte Polierstufe hinzu, um den letzten PVC und Fremdpolymere zu erfassen.
- Stützen Sie alles mit Tests und Prozesskontrolle, um zu beweisen, dass Sie konstant die Spezifikation erfüllen.
Durch Kombination dieser Strategien können PET-Recycler hochwertigere Flakes herstellen, Zugang zu anspruchsvolleren Endmärkten erhalten und die Gesamtwirtschaftlichkeit ihres Betriebs verbessern.
Häufig gestellte Fragen (FAQ)
Warum ist schon eine kleine Menge PVC ein so großes Problem beim Recycling von PET-Flaschen?
PVC schmilzt bei deutlich niedrigerer Temperatur als PET und zersetzt sich bei der Wiederaufbereitung unter Freisetzung von Salzsäure. Diese Säure greift das umgebende PET an und verursacht Vergilbung, schwarze Punkte und Festigkeitsverlust im recycelten Flake. Eine einzige PVC-Flasche zwischen tausenden PET-Flaschen kann eine ganze Charge verderben — deshalb gilt PVC bei Abnehmern als Kontaminant Nummer eins.
Woher kommt der Grenzwert „unter 50 ppm“?
Der Grenzwert stammt aus den Spezifikationen hochwertiger rPET-Abnehmer, insbesondere für Bottle-to-Bottle- oder Lebensmittelkontakt-Granulat. Bei 50 ppm (0,005 %) ist der PVC-Anteil so gering, dass der Säureabbau im Endprodukt unsichtbar bleibt. Manche Marken setzen noch engere interne Limits, doch 50 ppm ist die allgemein anerkannte kommerzielle Schwelle für Premium-Flakes.
Können NIR-Sortierer nicht einfach das gesamte PVC gleich am Anfang entfernen?
NIR eignet sich hervorragend, um ganze PVC-Flaschen und große Stücke auszuscheiden, und sollte immer die erste Barriere sein. Das Problem sind kleine PVC-Fragmente — Etiketten, Schrumpffolien und Bruchstücke —, die durch die optische Sortierung rutschen oder erst nach dem Sorter ankommen. Darum ist NIR nur Schritt eins, nicht die ganze Lösung: Nachgelagert braucht es weiterhin Dichte- und elektrostatische Trennung.
Wie viel PVC kann ein Schwimm-Sink-Tank tatsächlich entfernen?
Die Schwimm-Sink-Trennung ist bei PVC-Flaschenstücken sehr effektiv: Sie sinken, während PET-Flakes schwimmen — Abscheideraten über 95 % sind für diese Fraktion realistisch. Schwierig wird es bei PVC-Etiketten und dünnen Folien, deren Dichte nahe am Trennmedium liegt, sowie bei sehr feinen Partikeln. Betrachten Sie Schwimm-Sink als starke Stufe für die Grobentfernung und polieren Sie den Reststrom danach elektrostatisch.
Was leistet die Heißwäsche für die PVC-Kontrolle?
Die Heißwäsche mit Natronlauge entfernt Kleber, Organik und Oberflächenschmutz und löst Etiketten, sodass die nachgelagerte Trennung besser arbeitet. PVC selbst entfernt sie nicht — PVC übersteht die Wäsche chemisch unversehrt. Ihr eigentlicher Beitrag ist die Reinigung der Flake-Oberfläche, damit Dichte- und elektrostatische Trenner die Polymere präzise unterscheiden können.
Wie sollte eine Recyclinglinie ausgelegt sein, um PVC zuverlässig unter 50 ppm zu halten?
Planen Sie in Schichten: vorn NIR-Sortierung für ganze Flaschen, dann Schwimm-Sink-Becken für die Massentrennung nach Dichte, zuletzt trockene elektrostatische Trennung als Polierstufe für die Feinfraktion. Halten Sie die Aufgabe der Elektrostatik trocken und gleichmäßig — Feuchtigkeit und Feinanteile sind die beiden Faktoren, die ihre Leistung zunichtemachen. Und setzen Sie hinter jede Stufe Messpunkte, damit Sie genau sehen, wo eine Abweichung beginnt, statt zu raten.
Wie testet man auf PVC und weist die Lebensmittelkonformität nach?
Für die Routinenkontrolle liefert die Röntgenfluoreszenz (XRF) oder eine Chlorgehaltsprüfung am fertigen Flake schnell einen ppm-Wert. Für lebensmitteltaugliches rPET verlangen Abnehmer in der Regel Fremdlaboranalysen plus Dokumentation des Gesamtprozesses — Belastungstests oder EFSA-/FDA-artige Dossiers, je nach Markt. Führen Sie Chargenprotokolle aus Ihren Inline-Messpunkten; Auditoren wollen die Datenkette sehen, nicht nur ein Endzertifikat.
