
Controlar la contaminación por PVC es uno de los desafíos más difíciles en el reciclaje de botellas PET, especialmente cuando se apuntan aplicaciones de alta gama y rPET de grado alimentario. Incluso a concentraciones de alrededor de 50 ppm, el PVC puede dañar la calidad del PET, causando fragilidad, amarillamiento y subproductos no deseados durante la extrusión. Para los recicladores de PET, mantener el PVC lo más bajo posible no es solo un requisito técnico: impacta directamente el precio de venta, la aceptación del cliente y la rentabilidad a largo plazo.
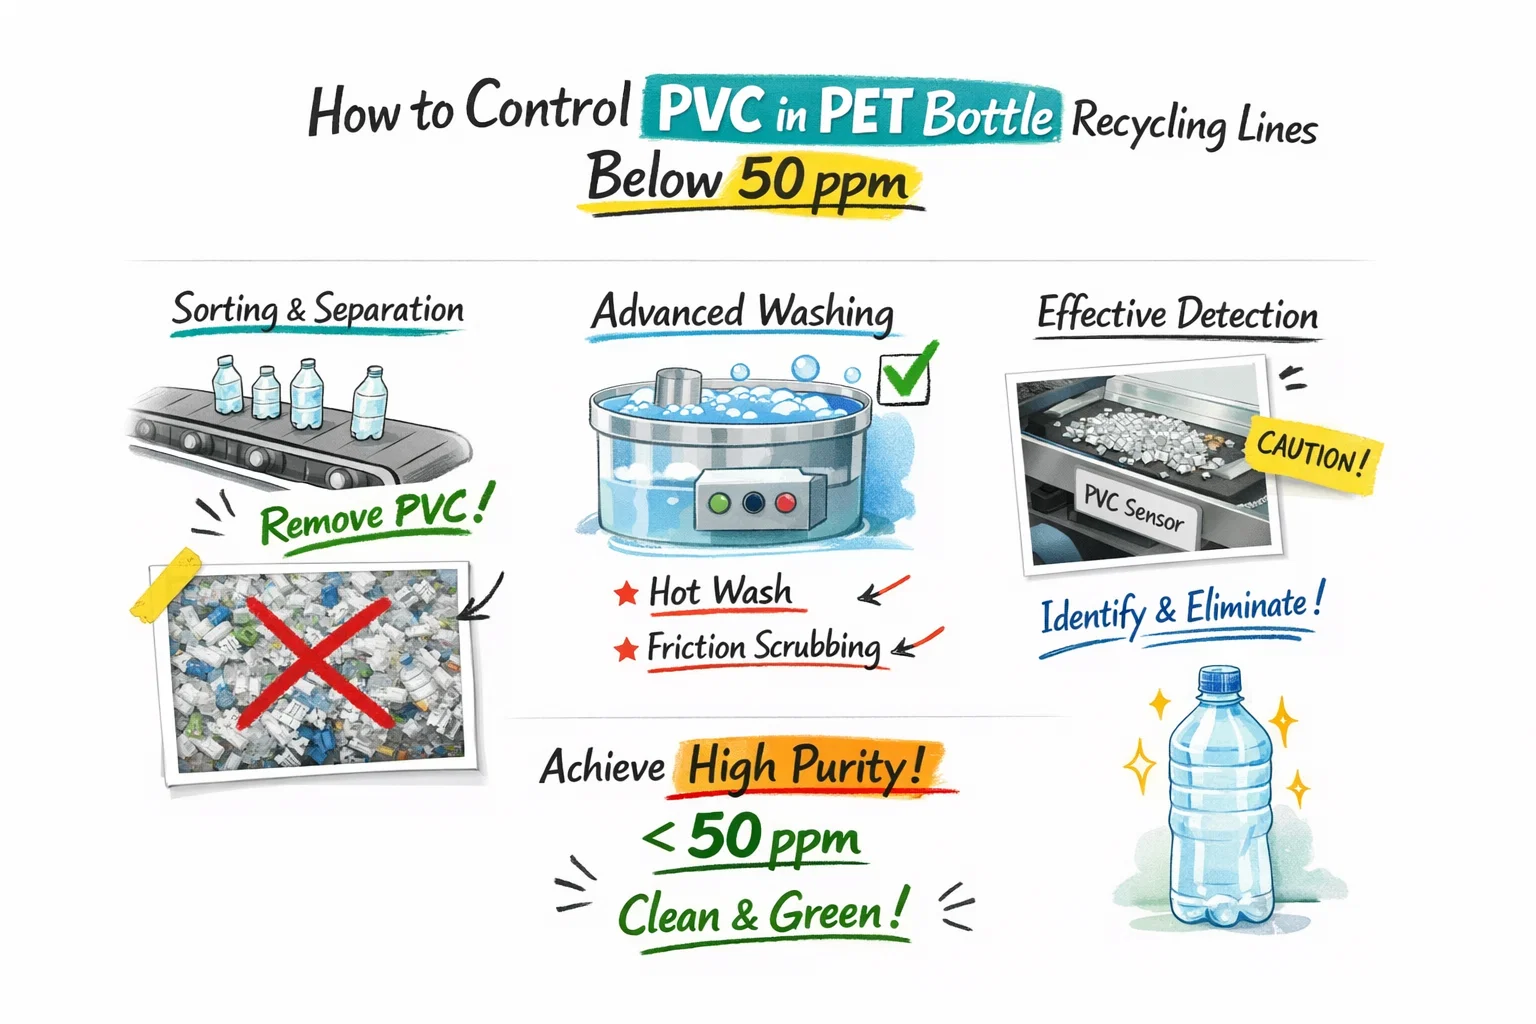
En este artículo, analizamos de dónde proviene el PVC en una línea típica de botellas PET, qué significa «bueno» en términos de niveles de ppm, y cómo una combinación de clasificación frontal, lavado y separación electrostática en seco puede ayudarle a mantenerse confiablemente por debajo de 50 ppm.
TL;DR (para gerentes de planta y compradores)
- El PVC puede causar degradación grave del PET incluso alrededor de 50 ppm.
- La estrategia más efectiva es prevenir PVC antes de la molienda, luego usar lavado + flotación-sink para limpieza en masa, y un paso de pulido seco (frecuentemente electrostático) para eliminar PVC residual.
- Demuestre el rendimiento con pruebas rutinarias + cribaización de tendenciasno muestras aisladas.
¿Por qué 50 ppm de PVC importa tanto
Múltiples fuentes de la industria señalan que la contaminación por PVC a 50 ppm o incluso por debajo ya puede provocar problemas de calidad en las escamas de PET cuando se refunden. El PVC se degrada y libera compuestos que contienen cloro a las temperaturas de procesamiento del PET, lo que puede:
- Promueven la escisión de cadenas y la fragilización en la resina PET.
- Causan amarillamiento o color desviado en pellets y productos finales.
- Corroen los equipos de procesamiento y complican el tratamiento de gases de escape.
Para aplicaciones de alta gama como rPET en contacto con alimentos, reciclaje botella a botella y fibras de poliéster premium, los compradores a menudo requieren niveles de PVC por debajo de 50 ppm — y en algunos casos por debajo de 30 ppm — como parte de sus especificaciones. Esto significa que los recicladores de PET necesitan un proceso que entregue consistentemente esta calidad, no solo en muestras de laboratorio sino en operación a escala completa, 24/7.
Fuentes típicas de PVC en los flujos de botellas de PET
En una línea de reciclaje de botellas PET, el PVC puede entrar al sistema desde varias fuentes:
- Botellas y envases de PVC enteros que pasan por la clasificación frontal.
- Mangas retráctiles, etiquetas y sellos de seguridad hechos de PVC o PETG.
- Forros de tapas, componentes multicapa y películas residuales en la mezcla de balas.
Incluso cuando el PVC es solo una pequeña fracción de las balas entrantes, su impacto en la calidad final de la escama es desproporcionado. Un nivel de contaminación de 50 ppm corresponde a solo alrededor de 0,05 kg de PVC por 1.000 kg de escamas de PET: una cantidad ínfima en masa, pero suficiente para comprometer aplicaciones de alta especificación.
¿Qué ‘debajo de 50 ppm’ se ve en la práctica
Las fichas técnicas y las especificaciones de los compradores para escamas de rPET de alta calidad suelen incluir límites máximos de PVC en el rango de 10–50 ppm, combinados con límites estrictos para otros polímeros. Por ejemplo, algunas especificaciones de escamas de rPET transparente exigen:
- PVC inferior a 10–50 ppm.
- Total de polímeros extranjeros por debajo de 80-100 ppm.
- Pureza de escamas superior al 99.8% en base a masa.
Alcanzar estos números de manera confiable requiere más de una sola máquina “mágica”. En su lugar, las plantas exitosas diseñan sus líneas como una secuencia de pasos complementarios:
- Inspección y pre-selección de balas.
- Clasificación manual y/o automatizada de botellas.
- Retiro de etiquetas y reducción de tamaño.
- Lavado frío y caliente.
- Flotación y separación por densidad.
- Secado y etapas finales de limpieza/pulido.
La separación electrostática se sitúa al final de esta cadena como una tecnología de pulido seco, eliminando los últimos rastros de PVC y otros polímeros de las escamas de PET ya lavadas y secadas.
Front-end: mantener el PVC lo más posible fuera
La primera línea de defensa contra el PVC es simplemente no permitir que entre en la corriente de escamas. Estrategias comunes incluyen:
- Clasificación manual con ayuda de UV o visual: Operadores experimentados pueden identificar botellas y etiquetas de PVC, y la iluminación UV puede mejorar el contraste entre PET y PVC.
- Clasificadores de botellas basados en NIR: Los clasificadores ópticos de infrarrojo cercano clasifican las botellas por tipo de polímero y expulsan PVC, PETG y otros materiales indeseados antes de la trituración.
- Pasos de eliminación mecánica y de etiquetas: Sistemas de desetiquetado y etapas de lavado previo eliminan mangas y etiquetas, reduciendo la carga de PVC en la fase posterior.
Estas tecnologías son altamente efectivas en botellas enteras y grandes piezas, y pueden reducir dramáticamente la cantidad de PVC que llega a las secciones de trituración y lavado. Sin embargo, no son perfectas y no abordan completamente los fragmentos pequeños y las mezclas de escamas.
Lavado, flotación y lo que pueden (y no pueden) hacer
La mayoría de las líneas de botellas de PET dependen de una combinación de lavado caliente, lavado por fricción y separación flotante-sedimentación para eliminar pegamentos, papel, orgánicos y contaminantes de baja densidad. En un proceso típico:
- Los molinos húmedos reducen las botellas a escamas.
- Los lavadores por fricción y los tanques de lavado caliente limpian las etiquetas, la suciedad y los adhesivos.
- tanques flotantes-sumergibles separar poliolefines (PP/HDPE) de PET según la densidad.
Estos pasos son excelentes para reducir la contaminación general y separar PET de tapas y etiquetas. Pero las diferencias de densidad entre PET y PVC son relativamente pequeñas, y muchos sistemas basados en densidad no están optimizados específicamente para la eliminación de PVC. Por esta razón, incluso las líneas de lavado bien diseñadas pueden entregar escamas de PET con niveles de PVC por encima de 100-200 ppm si no se utiliza una etapa adicional de pulido.
Qué puede realmente eliminar cada paso (referencia rápida)
| Paso | Mejor en la eliminación | Límites para el control de PVC |
|---|---|---|
| Clasificación inicial (manual/óptica) | Contenedores de PVC enteros, artículos obviamente fuera de especificación | Fragmentos pequeños y escamas mezcladas pueden pasar a través |
| Desetiquetado / remoción de mangas | Mangas, etiquetas, sellos antes de que se conviertan en fragmentos | Menos efectivo una vez que el material se tritura en pedazos pequeños |
| Lavado caliente + lavado por fricción | Adhesivos, suciedad, orgánicos; mejora la limpieza general | La limpieza no es sinónimo de separación de polímeros; el PVC puede permanecer |
| Flotación-sumersión | PP/HDPE vs separación de PET (tapas/etiquetas) | La separación de densidad PET vs PVC no es consistentemente nítida |
| Polido en seco (a menudo electrostático) | Rastrear PVC y otros polímeros en escamas secas | Requiere un control estricto de la humedad y el tamaño de las partículas |
Por qué la separación electrostática seca es necesaria como paso de pulido
Para llevar los niveles de PVC por debajo de 50 ppm, muchos recicladores agregan una etapa de separación electrostática Los separadores electrostáticos explotan las diferencias en las propiedades eléctricas entre PET y PVC:
Para una visión general práctica del equipo, consulte: Separador Electrostático de Plástico
- Las escamas se exponen a un mecanismo de carga (corona o carga triboeléctrica), que induce diferentes polaridades en diferentes polímeros.
- Las escamas cargadas pasan a través de un campo eléctrico entre electrodos o un cilindro cargado.
- Basándose en su carga y conductividad, PET y PVC siguen diferentes trayectorias y se recogen como fracciones separadas.
Estudios de casos y proveedores de equipos informan que, cuando se integran adecuadamente, la separación electrostática puede reducir la contaminación de PVC de aproximadamente 1,000 ppm a valores por debajo de 50 ppm en las escamas de PET, mientras también elimina otros contaminantes de polímeros. Esto hace que la tecnología sea particularmente atractiva como paso final de refinamiento antes del control de calidad y embalaje.
Condiciones del proceso que influyen en el rendimiento electrostático
Para lograr una separación confiable y mantenerse por debajo de 50 ppm, varios parámetros del proceso deben controlarse:
- Contenido de humedad: Los separadores electrostáticos generalmente requieren un alimento seco, a menudo con humedad residual por debajo de aproximadamente 0.5–0.8%, para evitar que las cargas se disipen.
- Tamaño y forma de las partículas: El tamaño de las escamas debe estar dentro de un rango definido (por ejemplo, por debajo de 10–12 mm), con un bajo contenido de finos, para mantener trayectorias estables en el campo eléctrico.
- Composición de la mezcla: La composición de la alimentación debe ser relativamente estable, o la máquina debe ajustarse para diferentes ratios de PVC/PET para mantener las fracciones intermedias y rechazadas bajo control.
- Tensión, configuración del electrodo y ajustes del divisor: La optimización de estos parámetros es crucial para equilibrar la eficiencia de remoción de PVC con la recuperación de PET y minimizar las pérdidas.
En la práctica, muchas plantas implementan una estrategia en dos etapas: un primer paso electrostático para separar un producto de alta PET y un rechazo de alta PVC, seguido de un segundo paso en el material intermedio para reducir aún más el PVC y recuperar PET.
Función de las líneas integradas de lavado de botellas de PET.
Los proveedores de sistemas de extremo a extremo muestran que combinar una línea de lavado de botellas de PET bien diseñada con una etapa final de pulido electrostático puede alcanzar puridades de escamas superiores al 99.8%, con muy bajos niveles de PVC. Los elementos de diseño típicos incluyen:
- Apertura de balas, remoción de metales y preselección.
- Clasificación automática de botellas (NIR) más control de calidad manual.
- Remoción eficiente de etiquetas, lavado caliente y limpieza por fricción.
- Multietapa de flotación-sumergimiento y separación de densidad para poliolefines.
- Secado de bajo residuo para alcanzar el nivel de humedad requerido para la separación electrostática.
- Uno o más separadores electrostáticos para PET/PVC y otros plásticos mezclados.
Cuando estos estadios se ingenieren y afinan adecuadamente, el resultado es una salida estable de escamas de PET limpias listas para aplicaciones de grado alimenticio o alto rendimiento, con PVC bien por debajo del umbral de 50 ppm.
Cribaeo, pruebas y mejora continua
Alcanzar un objetivo de PVC una vez no es suficiente; los recicladores necesitan demostrar un rendimiento consistente con el tiempo. Esto generalmente implica:
- Pruebas de laboratorio regulares del contenido de PVC, a menudo utilizando pruebas de horno o métodos analíticos especializados, contra límites ppm definidos.
- Cribaeo del proceso de variables clave como la calidad de la bala, las tasas de rechazo de clasificación, el rendimiento de lavado y los ajustes del separador electrostático.
- Auditorías periódicas de la línea para identificar nuevas fuentes de contaminación o desviaciones en el rendimiento.
Las plantas que formalizan esto en un sistema de gestión de calidad están mejor posicionadas para cumplir con los requisitos de los propietarios de marcas y asegurar contratos a largo plazo para rPET de alto valor.
Aceptación y QA: cómo demostrar que puede mantener < 50 ppm
Para hacer que “PVC < 50 ppm” sea defensible para los compradores, defina su plan de aceptación y manténgalo:
- Plan de muestreo: especificar dónde y con qué frecuencia se toman las muestras (por ejemplo, después del secado / después del pulido / antes del embalaje).
- Tendencia, no instantáneas: seguir los resultados a lo largo del tiempo y vincular las desviaciones a las balas de entrada, tipos de manguitos, desviaciones de humedad o ajustes del separador.
- KPI del proceso para registrar: calidad de la bala de entrada, tasas de rechazo de clasificación óptica, humedad del secador, distribución de tamaño de las escamas (finos), voltaje electrostático / ajustes del divisor, pérdidas de rendimiento de PET.
- Reglas de escalado: qué sucede cuando se ve un pico (mantener lote, reprocesar material intermedio, ajustar configuraciones, auditar la fuente de las balas).
Mapa de Control de Barrera Multibloque (Botella a Escama Finalizada)
Utilice más de una barrera de PVC. Cada etapa captura una forma diferente de contaminación; ninguna máquina es un plan completo.
| Punto de proceso | Riesgo de PVC | Control a evaluar | Qué verificar |
|---|---|---|---|
| Apertura de bulto y preselección | Contenedores de PVC enteros, fundas obvias | Clasificación de botellas manual o por sensor | Presentación de alimentación y precisión de rechazo |
| Retirada de etiquetas | Fundas de encogimiento de PVC y etiquetas | Remover etiquetas mecánicamente + separación por aire | Remoción de fundas en diferentes tamaños de botellas |
| Antes de moler | Botellas perdidas, sellos, etiquetas | Clasificación de calidad | Revisión de rechazos por turno |
| Después de lavado/sequía | Escamas de PVC mezcladas con PET | Clasificador de escamas + identificación de laboratorio | Método de muestreo y límite de detección |
| Producto terminado | Contaminación residual | Prueba de liberación vs especificación del comprador | Rastreo de lote y procedimiento de retención |
Muestreo de escamas y verificaciones de laboratorio (Antes de Liberación)
| Revisión | Pregunta al proveedor o al laboratorio |
|---|---|
| Recobalación de muestras | ¿Cómo se toman incrementos a lo largo del tiempo, bolsas o silos? |
| Preparación de muestras | ¿Es la muestra seca, de tamaño controlado y representativa? |
| Método de identificación | ¿Qué método identifica el PVC (por ejemplo, prácticas relacionadas con ASTM D5991) y qué puede interferir? |
| Capacidad de detección | ¿Puede el método juzgar de manera confiable el límite del comprador (por ejemplo, ≤50 ppm)? |
| Decisión de liberación | ¿Quién posee, reprueba, rehace o rechaza un lote fuera de especificaciones? |
Qué incluir en una RFQ de línea de PET (Control de PVC)
- Composición de la bala entrante y formatos de PVC conocidos en su mercado
- Especificación final de escamas y aplicación final (botella a botella, fibra, lámina)
- Carga necesaria de botellas y escamas
- Muestra de prueba para la eliminación de etiquetas y método de aceptación (incluir formatos de funda rígida)
- Presentación de alimentación del sensor-clasificador, ancho de cinta/ profundidad de capa y protocolo de prueba de rechazo
- Plan de muestreo, método de laboratorio y trazabilidad del lote
- Espacio para estaciones de QC y manejo de material rechazado
- Prueba de puesta en marcha en local materia prima - no solo botellas de demostración limpias
Uniendo todo esto
Controlar el PVC en líneas de reciclaje de botellas de PET por debajo de 50 ppm es posible, pero requiere una visión a nivel de sistema:
- Mantener el PVC fuera de la línea lo mayor posible a través del control de fardos y la clasificación en la fase inicial.
- Utilizar lavado robusto y separación de densidad para eliminar contaminantes en grandes cantidades.
- Añadir una separación electrostática seca como paso final de pulido para capturar el último PVC y polímeros extranjeros.
- Apoyar todo con pruebas y control de proceso para demostrar que se cumple consistentemente la especificación.
Combinando estas estrategias, los recicladores de PET pueden producir escamas de mayor calidad, acceder a mercados finales más exigentes y mejorar la economía general de sus operaciones.
Preguntas frecuentes
¿Por qué incluso una pequeña cantidad de PVC es un problema tan grave en el reciclaje de botellas de PET?
El PVC funde a una temperatura mucho más baja que el PET, por lo que durante el reprocesado se degrada y libera ácido clorhídrico. Ese ácido degrada el PET circundante, causando amarilleamiento, puntos negros y pérdida de resistencia en la escama reciclada. Una sola botella de PVC escondida entre miles de botellas de PET puede arruinar todo un lote, por eso los compradores tratan al PVC como el contaminante número uno.
¿De dónde viene el límite de «menos de 50 ppm»?
Proviene de las especificaciones de los compradores de rPET de alta gama, especialmente los que fabrican pellets botella a botella o para contacto alimentario. A 50 ppm (0,005%), el nivel de PVC es lo bastante bajo para que la degradación ácida sea invisible en el producto terminado. Algunas marcas fijan límites internos aún más estrictos, pero 50 ppm es el umbral comercial ampliamente aceptado para escama premium.
¿No pueden los clasificadores NIR eliminar todo el PVC desde el principio?
El NIR es excelente para expulsar botellas enteras de PVC y piezas grandes, y siempre debe ser la primera barrera. El problema son los fragmentos pequeños de PVC — etiquetas, fundas retráctiles y piezas rotas — que se escapan de la clasificación óptica o llegan después del clasificador. Por eso el NIR es el paso uno, no toda la solución: aún necesita separación por densidad y electrostática aguas abajo.
¿Cuánto PVC puede eliminar realmente un tanque de flotación-separación?
La separación por flotación es muy eficaz con piezas de botellas de PVC, que se hunden mientras las escamas de PET flotan — tasas de eliminación superiores al 95% son realistas para esa fracción. Pero le cuesta con etiquetas de PVC y films finos cuya densidad está cerca del medio de flotación, y con partículas muy finas. Trate la flotación como una etapa fuerte de eliminación masiva, y luego pula el flujo restante electrostáticamente.
¿Qué aporta el lavado en caliente al control del PVC?
El lavado en caliente con sosa elimina pegamento, materia orgánica y suciedad superficial, y afloja las etiquetas para que la separación posterior funcione mejor. No elimina el PVC en sí — el PVC sobrevive al lavado químicamente intacto. Su verdadera contribución es limpiar la superficie de la escama para que los separadores por densidad y electrostáticos distingan los polímeros con precisión.
¿Cómo debe diseñarse una línea de reciclaje para mantener el PVC por debajo de 50 ppm de forma fiable?
Diseñe en capas: clasificación NIR al frente para botellas enteras, tanques de flotación para separación masiva por densidad, y luego separación electrostática en seco como etapa de pulido para los finos. Mantenga seca y constante la alimentación de la unidad electrostática — la humedad y los finos son lo que mata su rendimiento. Y ponga puntos de control tras cada etapa para ver exactamente dónde empieza una desviación en lugar de adivinar.
¿Cómo se analiza el PVC y se demuestra el cumplimiento de grado alimentario?
Para el control rutinario, la fluorescencia de rayos X (XRF) o el análisis de contenido de cloro en la escama terminada dan una lectura rápida en ppm. Para rPET de contacto alimentario, los compradores suelen exigir análisis de laboratorio externo más documentación de todo el proceso — pruebas de desafío o dossiers estilo EFSA/FDA según el mercado. Guarde los registros de lote de sus puntos de control en línea; los auditores quieren ver el rastro de datos, no solo un certificado final.
