
Maîtriser la contamination par le PVC est l'un des défis les plus ardus du recyclage des bouteilles PET — en particulier pour les applications haut de gamme et le rPET de qualité alimentaire. Même à des concentrations autour de 50 ppm, le PVC peut dégrader la qualité du PET, provoquant fragilité, jaunissement et sous-produits indésirables lors de l'extrusion. Pour les recycleurs de PET, maintenir le PVC au plus bas n'est pas seulement une exigence technique — cela impacte directement le prix de vente, l'acceptation client et la rentabilité à long terme.
Dans cet article, nous examinons d'où vient le PVC dans une ligne de bouteilles PET typique, ce que signifie « bon » en termes de ppm, et comment une combinaison de tri en amont, de lavage et de séparation électrostatique à sec peut vous aider à rester durablement sous 50 ppm.
TL;DR (pour les responsables d'usine et les acheteurs)
- Le PVC peut causer une dégradation sérieuse du PET même autour de 50 ppm.
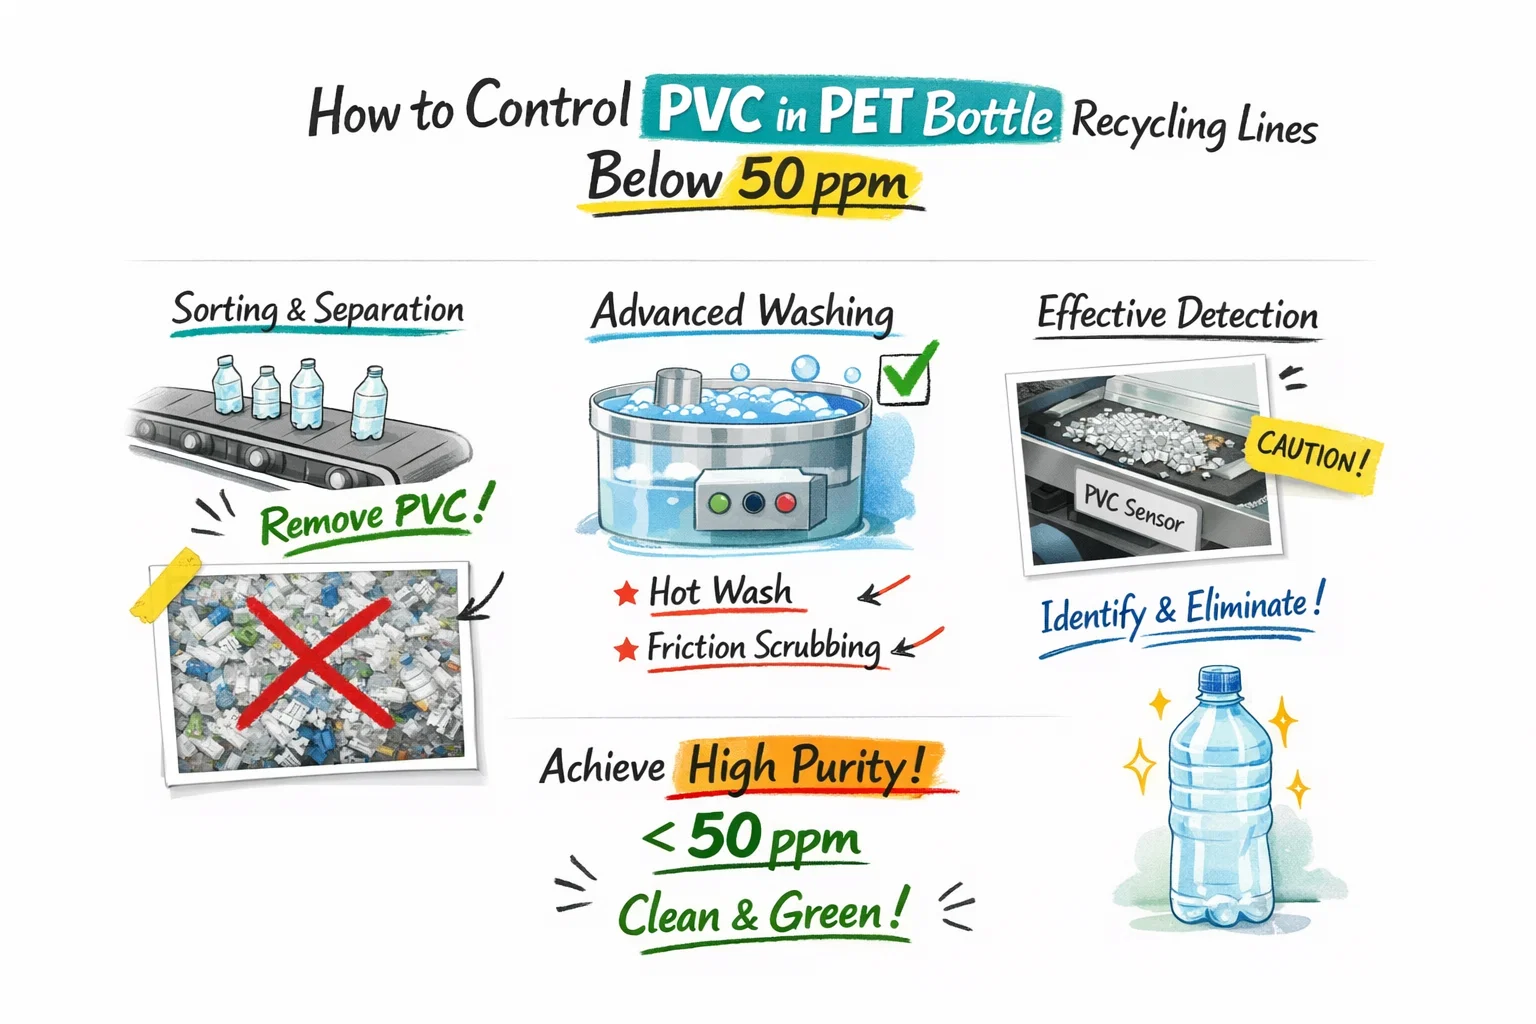
- La stratégie la plus efficace est prévenir le PVC avant le broyage, puis utiliser lavage + flottaison-sink pour le nettoyage en vrac, et une étape de polissage sec (souvent électrostatique) pour éliminer les traces de PVC.
- Pruvez la performance avec tests réguliers + surveillance des tendances, pas des échantillons uniques.
Pourquoi 50 ppm de PVC est si important
Plusieurs sources industrielles soulignent qu'une contamination par le PVC à 50 ppm ou même en dessous peut déjà déclencher des problèmes de qualité dans les flocons de PET lors de leur refonte. Le PVC se dégrade et libère des composés chlorés aux températures de traitement du PET, ce qui peut :
- Favorisent la scission de chaîne et la fragilisation dans la résine PET.
- Provoquent jaunissement ou écarts de teinte dans les granulés et les produits finis.
- Corrodent les équipements de traitement et compliquent le traitement des gaz d'échappement.
Pour les applications haut de gamme comme le rPET au contact alimentaire, le recyclage bouteille-à-bouteille et les fibres polyester premium, les acheteurs exigent souvent des niveaux de PVC inférieurs à 50 ppm — et dans certains cas inférieurs à 30 ppm — dans leurs spécifications. Cela signifie que les recycleurs de PET ont besoin d'un processus qui délivre cette qualité de manière constante, non seulement en échantillons de laboratoire mais en exploitation à pleine échelle, 24h/24 et 7j/7.
Sources typiques de PVC dans les flux de bouteilles en PET
Dans une ligne de recyclage de bouteilles PET, le PVC peut entrer dans le système par plusieurs sources :
- Bouteilles et contenants PVC entiers qui passent à travers le tri en amont.
- Manchons rétractables, étiquettes et scellés de sécurité en PVC ou PETG.
- Opercules de bouchons, composants multicouches et films résiduels dans le mélange de balles.
Même lorsque le PVC ne représente qu'une petite fraction des balles entrantes, son impact sur la qualité finale des flocons est disproportionné. Un niveau de contamination de 50 ppm correspond à seulement environ 0,05 kg de PVC pour 1 000 kg de flocons PET — une quantité infime en masse, mais suffisante pour compromettre les applications haut de gamme.
À quoi ressemble “en dessous de 50 ppm” en pratique
Les fiches techniques et les spécifications des acheteurs pour les copeaux de rPET de haute qualité listent souvent des limites maximales de PVC dans l'intervalle de 10 à 50 ppm, associées à des limites strictes sur d'autres polymères. Par exemple, certaines spécifications de copeaux de rPET clairs exigent :
- PVC en dessous de 10–50 ppm.
- Total des polymères étrangers en dessous de 80–100 ppm.
- Pureté des flocons supérieure à 99,8% en masse.
Pour atteindre ces chiffres de manière fiable, il faut plus qu'une seule machine “magique”. Au lieu de cela, les usines réussies conçoivent leurs lignes comme une séquence de étapes complémentaires :
- Inspection et pré-sélection des balles.
- Tri manuel et/ou automatisé des bouteilles.
- Retrait des étiquettes et réduction de taille.
- Lavage froid et chaud.
- Flottaison et séparation par densité.
- Séchage et étapes finales de nettoyage sec ou polissage.
La séparation électrostatique se situe à la toute fin de cette chaîne en tant que technologie de polissage à sec, en éliminant les dernières traces de PVC et d'autres polymères des flocons de PET déjà lavés et séchés.
Front-end : garder le plus possible de PVC à l'extérieur
La première ligne de défense contre le PVC consiste simplement à ne pas le laisser entrer dans le flux de flocons. Les stratégies courantes incluent :
- Tri manuel avec aide UV ou visuelle : Les opérateurs expérimentés peuvent identifier les bouteilles et les étiquettes en PVC, et l'éclairage UV peut améliorer le contraste entre le PET et le PVC.
- Trieurs de bouteilles basés sur l'IR proche : Les trieurs optiques à infrarouge proche classifient les bouteilles par type de polymère et éjectent le PVC, le PETG et d'autres matériaux indésirables avant le broyage.
- Étapes de retrait mécanique et d'étiquette : Systèmes de délabelage et les étapes de pré-lavage enlèvent les manchettes et les étiquettes, réduisant la charge de PVC en aval.
Ces technologies sont très efficaces sur les bouteilles entières et les grandes pièces, et elles peuvent réduire considérablement la quantité de PVC arrivant aux sections de broyage et de lavage. Cependant, elles ne sont pas parfaites et ne traitent pas pleinement les petits fragments et les flocons mélangés.
Lavage, flottaison et ce qu'ils peuvent (et ne peuvent pas) faire
La plupart des lignes de bouteilles en PET dépendent d'une combinaison de lavage chaud, de lavage par friction et de séparation flottaison-fond pour éliminer les colles, le papier, les organiques et les contaminants à faible densité. Dans un processus typique :
- Les broyeurs humides réduisent les bouteilles en paillettes.
- Les lavages par friction et les réservoirs de lavage chaud nettoient les étiquettes, la saleté et les adhésifs.
- réservoirs flottants séparer les polyoléfines (PP/HDPE) du PET en fonction de la densité.
Ces étapes sont excellentes pour réduire l'ensemble de la contamination et séparer le PET des capsules et des étiquettes. Mais les différences de densité entre le PET et le PVC sont relativement petites, et de nombreux systèmes basés sur la densité ne sont pas optimisés spécifiquement pour l'élimination du PVC. C'est pourquoi même les lignes de lavage bien conçues peuvent toujours livrer des flocons de PET avec des niveaux de PVC supérieurs à 100–200 ppm si une étape de polissage supplémentaire n'est pas utilisée.
Ce que chaque étape peut réellement éliminer (référence rapide)
| Étape | Meilleur à éliminer | Limites pour le contrôle du PVC |
|---|---|---|
| Tri initial (manuel / optique) | Conteneurs en PVC entiers, articles hors spécification évidents | Les petits fragments et les flocons mélangés peuvent passer à travers |
| Désétiquetage / retrait des manchettes | Manchettes, étiquettes, sceaux avant qu'elles ne deviennent des fragments | Moins efficace une fois le matériau broyé en petites pièces |
| Lavage chaud + lavage par friction | Colle, saleté, organiques ; améliore la propreté globale | Le nettoyage ne signifie pas la séparation des polymères ; le PVC peut rester |
| Flottaison - immersion | PP/HDPE vs séparation PET (bouchons/étiquettes) | La séparation de densité PET vs PVC n'est pas toujours nette |
| Polissage sec (souvent électrostatique) | Traces de PVC et d'autres polymères dans les flocons secs | Nécessite un contrôle strict de l'humidité et de la taille des particules |
Pourquoi la séparation électrostatique sèche est nécessaire en tant que étape de polissage
Pour faire descendre les niveaux de PVC en dessous de 50 ppm, de nombreux recyclers ajoutent une séparation électrostatique sèche étape après le séchage. Les séparateurs électrostatiques exploitent les différences de propriétés électriques entre PET et PVC :
Pour une vue d'ensemble pratique de l'équipement, voir : Séparateur électrostatique pour plastique
- Les flocons sont exposés à un mécanisme de charge (corona ou charge triboélectrique), qui induit des polarités différentes sur différents polymères.
- Les flocons chargés passent à travers un champ électrique entre les électrodes ou un tambour chargé.
- Sur la base de leur charge et de leur conductivité, PET et PVC suivent des trajectoires différentes et sont collectés comme fractions séparées.
Des études de cas et des fournisseurs d'équipements rapportent que, lorsqu'elle est correctement intégrée, la séparation électrostatique peut réduire la contamination par le PVC d'environ 1 000 ppm à des valeurs inférieures à 50 ppm dans les flocons de PET, tout en éliminant d'autres contaminants polymères. Cette technologie est particulièrement intéressante comme étape finale de raffinage avant le contrôle de la qualité et l'emballage.
Conditions de processus qui influencent les performances électrostatiques
Pour obtenir une séparation fiable et rester en dessous de 50 ppm, plusieurs paramètres de processus doivent être contrôlés :
- Taux d'humidité : Les séparateurs électrostatiques nécessitent généralement une alimentation sèche, souvent avec une humidité résiduelle inférieure à environ 0,5–0,8 %, pour éviter la dissipation des charges.
- Taille et forme des particules : La taille des flocons doit être dans une gamme définie (par exemple, en dessous de 10–12 mm), avec un nombre limité de fines, pour maintenir des trajectoires stables dans le champ électrique.
- Composition du mélange : La composition des aliments doit être relativement stable, ou la machine doit être réglée pour différentes ratios PVC/PET pour maintenir les fractions intermédiaires et rejetées sous contrôle.
- Tension, configuration de l'électrode et réglages du sélecteur : L'optimisation de ces paramètres est cruciale pour équilibrer l'efficacité de retrait du PVC avec la production de PET et minimiser les pertes.
En pratique, de nombreuses usines mettent en œuvre une stratégie en deux étapes : une première phase électrostatique pour séparer un produit à haute teneur en PET et un rejet à haute teneur en PVC, suivie d'une deuxième phase sur les matériaux intermédiaires pour réduire davantage le PVC et récupérer le PET.
Rôle des lignes de lavage intégrées de bouteilles en PET
Les fournisseurs de systèmes complets montrent que la combinaison d'une ligne de lavage de bouteilles en PET bien conçue avec une phase finale de polissage électrostatique peut fournir une pureté des flocons supérieure à 99,8 %, avec des niveaux de PVC très faibles. Les éléments de conception typiques incluent :
- Ouverture des balles, retrait des métaux et pré-sélection.
- Tri automatique des bouteilles (NIR) plus contrôle manuel de la qualité.
- Retrait efficace des étiquettes, lavage à chaud et nettoyage par frottement.
- Séparation par flottaison et densité en plusieurs étapes pour les polyoléfines.
- Séchage à faible résidu pour atteindre le niveau de humidité requis pour la séparation électrostatique.
- Un ou plusieurs sélecteurs électrostatiques pour PET/PVC et autres plastiques mélangés.
Lorsque ces étapes sont bien conçues et réglées, le résultat est une sortie stable de flocons de PET propres prêts pour des applications de qualité alimentaire ou à haute performance, avec du PVC bien en dessous du seuil de 50 ppm.
Surveillance, tests et amélioration continue
Atteindre un objectif de PVC une fois n'est pas suffisant - les recycleurs doivent démontrer une performance constante au fil du temps. Cela implique généralement :
- Tests de laboratoire réguliers de la teneur en PVC, souvent utilisant des tests d'oven ou des méthodes analytiques spécialisées, par rapport aux limites ppm définies.
- Surveillance du processus sur des variables clés telles que la qualité des balles, les taux de rejet de tri, les performances de lavage et les réglages du sélecteur électrostatique.
- Audits périodiques de la ligne pour identifier de nouvelles sources de contamination ou des déviations dans les performances.
Les usines qui formalisent cela dans un système de gestion de la qualité sont mieux positionnées pour répondre aux exigences des propriétaires de marques et sécuriser des contrats à long terme pour le rPET à haute valeur.
Acceptation et QA : comment prouver que vous pouvez maintenir < 50 ppm
Pour rendre “PVC < 50 ppm” défendable pour les acheteurs, définissez votre plan d'acceptation et tenez-vous-y :
- Plan de prélèvement d'échantillons : spécifiez où et à quelle fréquence les échantillons sont pris (par exemple, après séchage / après polissage / avant emballage).
- Tendance, pas des instantanés : suivre les résultats au fil du temps et lier les écarts aux balles entrantes, aux types de manches, aux déviations de humidité ou aux réglages du sélecteur.
- KPI du processus à enregistrer : qualité des balles entrantes, taux de rejet du tri optique, humidité du sécheur, distribution de la taille des flocons (fines), tension électrostatique / réglages du séparateur, pertes de rendement en PET.
- Règles d'escalade : que se passe-t-il lorsque vous voyez une hausse (retenir le lot, retraiter les matériaux intermédiaires, ajuster les réglages, auditer la source de balle).
Carte de contrôle multi-barrière (Bouteille à Épluchette Finale)
Utiliser plus d'une barrière en PVC. Chaque étape capture une forme différente de contamination ; aucune machine ne constitue un plan complet.
| Point de processus | Risque PVC | Contrôle à évaluer | Que vérifier |
|---|---|---|---|
| Ouverture de balles et pré-sélection | Conteneurs PVC entiers, manchettes évidentes | Tri manuel ou par capteur de bouteilles | Présentation de l'alimentation et précision du rejet |
| Retrait des étiquettes | Manchettes PVC et étiquettes | Retirateur mécanique des étiquettes + séparation par air | Retrait des manchettes sur différentes tailles de bouteilles |
| Avant le broyage | Bouteilles manquantes, joints, étiquettes | Tri de contrôle qualité | Vérification des rejets par quart |
| Après lavage/séchage | Épluchettes PVC mélangées avec PET | Trieur d'épluchettes + identification en laboratoire | Méthode d'échantillonnage et seuil de détection |
| Produit fini | Contamination résiduelle | Test de libération par rapport à la spécification de l'acheteur | Suivi des lots et procédure de blocage |
Échantillonnage des épluchettes et contrôles de laboratoire (avant libération)
| Vérification | Question à poser au fournisseur ou au laboratoire |
|---|---|
| Collecte d'échantillons | Comment sont pris les increments au fil du temps, des sacs ou des silos ? |
| Préparation d'échantillon | L'échantillon est-il sec, de taille contrôlée et représentatif ? |
| Méthode d'identification | Quelle méthode identifie le PVC (par exemple, les pratiques liées à l'ASTM D5991) et quels facteurs peuvent interférer ? |
| Capacité de détection | La méthode peut-elle juger de manière fiable le seuil du client (par exemple, ≤50 ppm) ? |
| Décision de libération | Qui détient, reteste, refait ou rejette un lot hors spécification ? |
Ce qu'il faut inclure dans une demande de devis pour une ligne de PET (Contrôle du PVC)
- Composition initiale du balot et formats de PVC connus sur votre marché
- Spécification finale des copeaux et application finale (bouteille à bouteille, fibre, feuille)
- Débit requis des bouteilles et des copeaux
- Échantillon de test pour le retrait des étiquettes et méthode d'acceptation (y compris les formats de gaine rigide)
- Présentation de l'alimentation du capteur-classificateur, largeur de la bande / profondeur de couche et protocole de test de rejet
- Plan de prélèvement, méthode de laboratoire et traçabilité du lot
- Espace pour les stations de contrôle qualité et le traitement des matériaux rejetés
- Essai de mise en service sur local matières premières - ce ne sont pas seulement des bouteilles de démonstration propres
Mettre tout cela ensemble
Le contrôle du PVC dans les lignes de recyclage des bouteilles en PET inférieur à 50 ppm est possible, mais il nécessite une vue systémique :
- Éviter au maximum le PVC dans la ligne grâce au contrôle des balles et au tri en amont.
- Utiliser un lavage robuste et une séparation par densité pour éliminer les contaminants en vrac.
- Ajouter une séparation électrostatique sèche en dernière étape pour capturer le dernier PVC et les polymères étrangers.
- Soutenir tout cela par des tests et un contrôle du processus pour prouver que vous atteignez régulièrement la spécification.
En combinant ces stratégies, les recyclateurs de PET peuvent produire des pâtes de meilleure qualité, accéder à des marchés finaux plus exigeants et améliorer l'ensemble de l'économie de leurs opérations.
Foire aux questions (FAQ)
Pourquoi une petite quantité de PVC pose-t-elle un si gros problème dans le recyclage des bouteilles en PET ?
Le PVC fond à une température bien plus basse que le PET : lors du retraitement, il se dégrade et libère de l'acide chlorhydrique. Cet acide dégrade le PET environnant, provoquant jaunissement, points noirs et perte de résistance dans la paillette recyclée. Une seule bouteille en PVC cachée parmi des milliers de bouteilles en PET peut gâcher tout un lot, c'est pourquoi les acheteurs considèrent le PVC comme le contaminant numéro un.
D’où vient la limite « en dessous de 50 ppm » ?
Il vient des spécifications des acheteurs de rPET haut de gamme, notamment ceux qui fabriquent des granulés bouteille-à-bouteille ou pour contact alimentaire. À 50 ppm (0,005 %), le niveau de PVC est assez bas pour que la dégradation acide reste invisible dans le produit fini. Certaines marques fixent des limites internes encore plus strictes, mais 50 ppm est le seuil commercial largement accepté pour la paillette premium.
Les trieurs NIR ne peuvent-ils pas éliminer tout le PVC dès l’entrée ?
Le tri NIR est excellent pour éjecter les bouteilles en PVC entières et les gros morceaux, et doit toujours être la première barrière. Le problème, ce sont les petits fragments de PVC — étiquettes, manchons rétractables et morceaux cassés — qui échappent au tri optique ou arrivent après le trieur. C'est pourquoi le NIR est l'étape un, pas toute la solution : il faut encore la séparation densimétrique et électrostatique en aval.
Quelle quantité de PVC un bac de séparation par flottation peut-il réellement éliminer ?
La séparation par flottation est très efficace sur les morceaux de bouteilles en PVC, qui coulent tandis que les paillettes de PET flottent — des taux d'élimination supérieurs à 95 % sont réalistes pour cette fraction. Mais elle peine avec les étiquettes en PVC et les films minces dont la densité est proche de celle du milieu de flottation, ainsi qu'avec les particules très fines. Considérez la flottation comme une étape puissante d'élimination en masse, puis polissez le flux restant par voie électrostatique.
Qu’apporte le lavage à chaud au contrôle du PVC ?
Le lavage à chaud avec de la soude élimine la colle, les matières organiques et les salissures de surface, et décolle les étiquettes pour que la séparation en aval fonctionne mieux. Il n'élimine pas le PVC lui-même — le PVC survit chimiquement intact au lavage. Sa vraie contribution est de nettoyer la surface des paillettes pour que les séparateurs densimétriques et électrostatiques distinguent précisément les polymères.
Comment concevoir une ligne de recyclage pour maintenir le PVC en dessous de 50 ppm de façon fiable ?
Concevez en couches : tri NIR en tête pour les bouteilles entières, bacs de flottation pour la séparation densimétrique en masse, puis séparation électrostatique à sec comme étape de polissage pour les fines. Maintenez l'alimentation de l'unité électrostatique sèche et régulière — l'humidité et les fines sont les deux choses qui tuent sa performance. Et placez des points de contrôle après chaque étape pour voir exactement où commence une dérive au lieu de deviner.
Comment tester le PVC et prouver la conformité de qualité alimentaire ?
Pour le contrôle de routine, la fluorescence X (XRF) ou l'analyse de la teneur en chlore sur la paillette finie donne une lecture ppm rapide. Pour le rPET en contact alimentaire, les acheteurs exigent généralement une analyse en laboratoire tiers plus la documentation de tout le processus — tests de challenge ou dossiers de type EFSA/FDA selon le marché. Conservez les enregistrements de lots de vos points de contrôle en ligne ; les auditeurs veulent voir la traçabilité des données, pas seulement un certificat final.
