


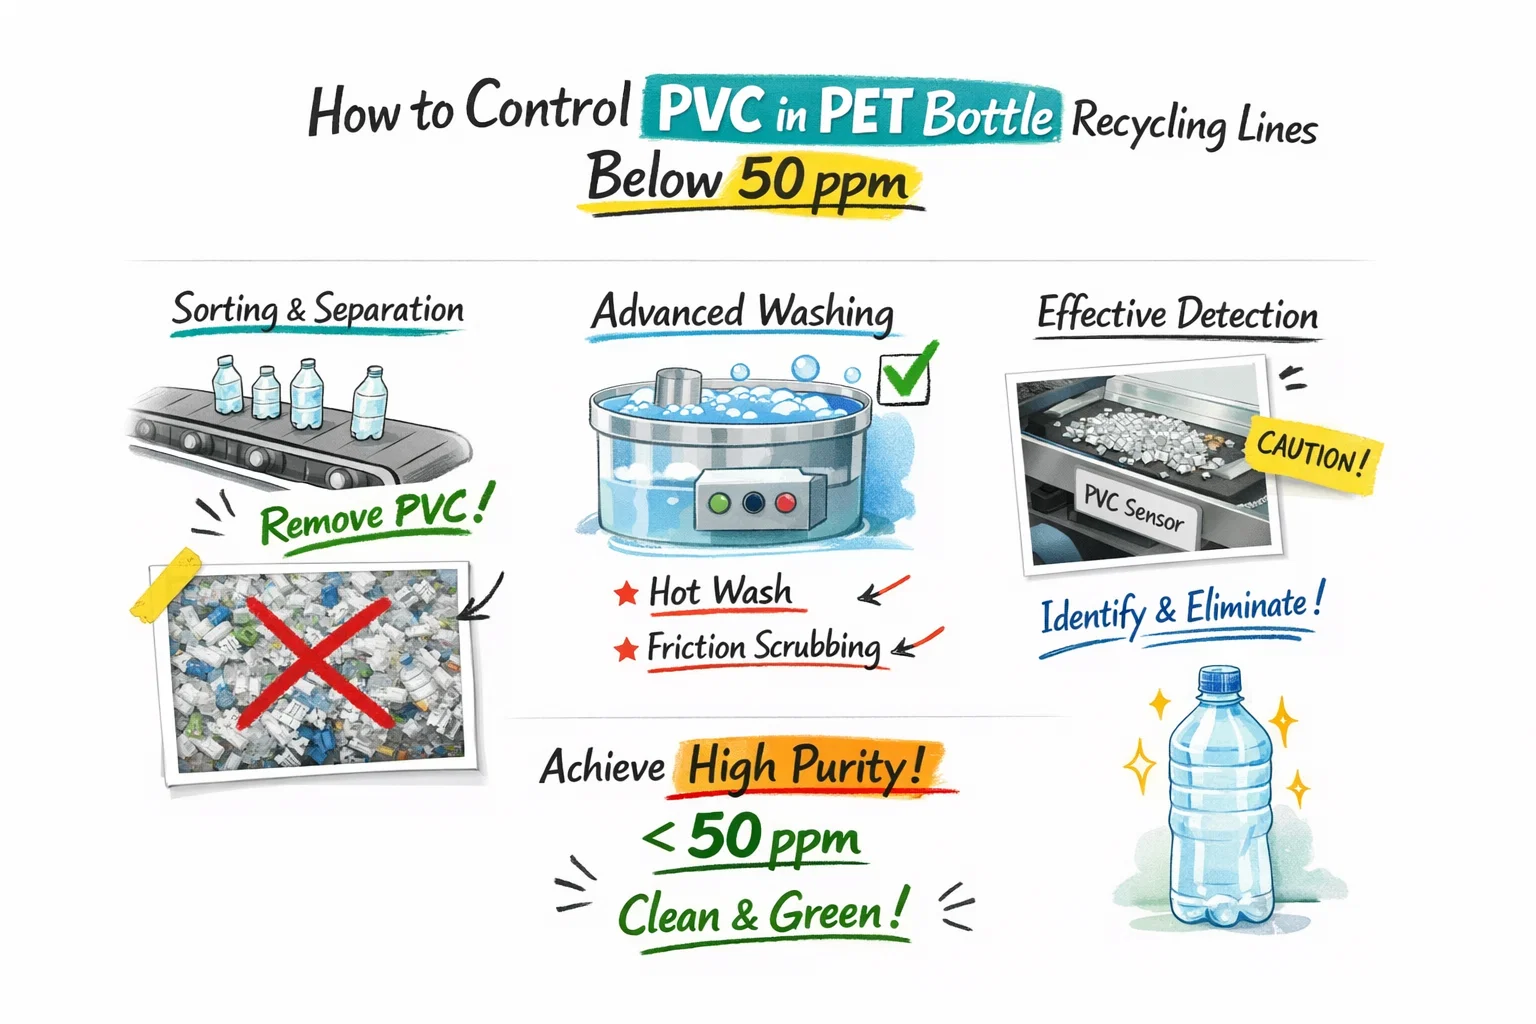
PVC kontaminasyonunu kontrol etmek, özellikle üst düzey uygulamalar ve gıda sınıfı rPET hedeflerken PET şişe geri dönüşümündeki en zorlu görevlerden biridir. Yaklaşık 50 ppm gibi konsantrasyonlarda bile PVC, ekstrüzyon sırasında kırılganlığa, sararmaya ve istenmeyen yan ürünlere yol açarak PET kalitesine zarar verebilir. PET geri dönüşümcüleri için PVC'yi olabildiğince düşük tutmak yalnızca teknik bir gereklilik değildir — satış fiyatını, müşteri kabulünü ve uzun vadeli kârlılığı doğrudan etkiler.
Bu makalede, tipik bir PET şişe hattında PVC'nin nereden geldiğine, ppm düzeyleri açısından «iyi»nin ne olduğuna ve ön ayırma, yıkama ile kuru elektrostatik ayırma kombinasyonunun 50 ppm'nin altında güvenilir şekilde kalmanıza nasıl yardımcı olabileceğine bakıyoruz.
TL;DR (tesisatçılar ve alıcılar için)
- PVC, hatta yaklaşık olarak bile PET'e ciddi bozulum yapabilir. 50 ppm.
- En etkili strateji, PVC'yi öğütmeden önce önlemek, ardından kullanın yıkama + maydalama-sıkma toplam temizlik için ve bir kurşuni pürüzlülük adımı (esasla elektrostatik) izole PVC'yi çıkarmak için.
- Performansını kanıtlayınyla rutin test + eğilim izleme, tek seferlik numuneler değil.
Neden PVC kadar önemli?
Çok sayıda sektör kaynağı, 50 ppm'nin altındaki PVC kirlenmesinin bile PET pullarının yeniden ergitilmesinde kalite sorunlarını tetikleyebileceğini belirtir. PVC, PET işleme sıcaklıklarında bozunur ve klor içeren bileşikler salar; bu da:
- PET reçinesinde zincir kopmasını ve kırılganlaşmayı teşvik eder.
- Peletlerde ve nihai ürünlerde sararmaya veya renk sapmasına yol açar.
- İşleme ekipmanını aşındırır ve egzoz gazı arıtmasını zorlaştırır.
Gıda temaslı rPET, şişeden şişeye geri dönüşüm ve premium polyester elyaflar gibi üst düzey uygulamalar için alıcılar spesifikasyonlarının parçası olarak genellikle 50 ppm'nin altında — ve bazı durumlarda 30 ppm'nin altında — PVC düzeyi ister. Bu, PET geri dönüşümcülerinin yalnızca laboratuvar numunelerinde değil, tam ölçekli 7/24 operasyonda bu kaliteyi tutarlı şekilde sunan bir prosese ihtiyacı olduğu anlamına gelir.
PVC'nin PET şişe akışlarındaki tipik kaynakları
Bir PET şişe geri dönüşüm hattında PVC sisteme birkaç kaynaktan girebilir:
- Ön ayırmadan kaçıp geçen bütün PVC şişeler ve kaplar.
- PVC veya PETG'den yapılmış shrink kılıflar, etiketler ve güvenlik bantları.
- Balya karışımındaki kapak contaları, çok katmanlı bileşenler ve artık filmler.
PVC gelen balyaların yalnızca küçük bir kısmı olsa bile, nihai pul kalitesi üzerindeki etkisi orantısızdır. 50 ppm kirlenme, 1.000 kg PET pulunda yalnızca yaklaşık 0,05 kg PVC'ye karşılık gelir — kütle olarak küçük bir miktar, ancak yüksek spesifikasyonlu uygulamaları tehlikeye atmaya yeter.
50 ppm altında” ne anlama geldiğinin pratikteki görünümü
Teknik veri sayfaları ve alıcı spesifikasyonlarındaki yüksek kaliteli rPET puleler genellikle 10–50 ppm aralığında maksimum PVC sınırlarıyla birlikte diğer polimerler üzerinde sıkı sınırlamalar listeler. Örneğin, bazı şeffaf rPET pule spesifikasyonları şunları talep edebilir:
- PVC altı 10–50 ppm altında.
- Toplam yabancı polimerler 80–100 ppm altında.
- Toplam pule purity >,8 ağırlık bazında.
Bu sayılara güvenilir bir şekilde ulaşmak, tek bir “sihirli” makinenin ötesindedir. Başarılı tesisler, hatlarını takviyeli adımlar olarak tasarlar:
- Bale incelemesi ve ön-sıralama.
- El yapımı ve/veya otomatik şişe sıralama.
- Etiket kaldırma ve boyut azaltma.
- Soğuk ve sıcak yıkama.
- Yüzen ve yoğunluk ayırma.
- Kurutma ve son kurutma / cilalama aşamaları.
Elektrostatik ayrım, bu zincirin sonunda kuru cilalama teknolojisi olarak yer alır ve zaten yıkanmış, kurutulmuş PET pullarınden PVC ve diğer polimerlerin son izlerini kaldırır.
Başlangıç: Olabildiğince fazla PVC'yi dışarıda tutma
PVC'ye karşı ilk savunma hattı, basitçe onun pule akışına girmesine izin vermemektir. Ortak stratejiler şunlardır:
- UV veya görsel yardımlarla el yapımı sıralama: Uzman operatörler PVC şişelerini ve etiketlerini tanıyabilir ve UV aydınlatma PET ve PVC arasındaki kontrastı artırabilir.
- NIR tabanlı şişe sıralayıcılar: Yakın kızılötesi optik sıralayıcılar şişeleri polimer türüne göre sınıflandırır ve parçalama öncesinde PVC, PETG ve diğer istenmeyen maddeleri atar.
- Mekanik ve etiket kaldırma aşamaları: Etiket kaldırma sistemleri ve ön yıkama aşamaları, etiketleri ve ceketleri kaldırarak, sonrakitaki PVC yükünü azaltır.
Bu teknolojiler, tam şişeler ve büyük parçalarda son derece etkili olsa da, küçük parçalar ve karışık puleler için mükemmel değildirler ve PVC miktarını rendeleme ve yıkama bölümlerine gelen miktarı önemli ölçüde azaltamazlar.
Yıkama, yüzen-kalır ve ne yapabilecekleri (ve yapamayacakları)
PET şişe hatlarının çoğu, yapıştırıcılar, kağıt, organik maddeler ve düşük yoğunluklu kirletici maddeleri kaldırmak için sıcak yıkama, frizaj yıkama ve yüzen-kalır ayırma kombinasyonuna güvenir. Tipik bir süreçte:
- Islak öğütücüler şişeleri pullara indirir.
- Frizaj yıkayıcılar ve sıcak yıkama tankları etiketleri, kir ve yapıştırıcıları temizler.
- Yüzen-kalıntı tankları PET'yi yoğunluk temelinde PP/HDPE'den ayır.
Bu adımlar, genel kirlenmeyi azaltmak ve PET'i kapaklardan ve etiketlerden ayırmak için mükemmel çalışır. Ancak PET ve PVC arasındaki yoğunluk farkları nispeten küçüktür ve birçok yoğunluk tabanlı sistem özellikle PVC giderme için optimize edilmemiştir. Bu nedenle, ek bir parlatma adımı kullanılmazsa, iyi tasarlanmış yıkama hatları bile 100–200 ppm'nin üzerinde PVC seviyelerine sahip PET pulları teslim edebilir.
Her adımın gerçekten neyi kaldırabileceği (hızlı referans)
| Adım | En iyi kaldırma | PVC kontrol sınırları |
|---|---|---|
| Başlangıç sıralama (el yapımı / optik) | Tam PVC konteynerleri, belirgin off-spec maddeler | Küçük parçalar ve karışık puleler geçebilir. |
| Etiket Çıkarma / Kılıf Ayrımı | Sleeveler, etiketler, sızdırmazlar parçalanmadan önce | Daha az etkilili hale gelir bir malzeme küçük parçalara doğrultulduktan sonra |
| Sıcak yıkama + frenksiyon yıkama | İğne, kiri, organik maddeler; genel temizliği artırır | Temizleme eşittir polimer ayrımı değildir; PVC kalabilir |
| denizaltı-çıkarma aracı | PP/HDPE ile PET ayrımı (kapaşık/etiketler) | PET ile PVC yoğunluk ayrımı tutarlı bir şekilde net değildir |
| Sürekli polisaj (genellikle elektrostatik) | PVC ve diğer polimerlerin kurumuş pullarda izlenmesi | Esneklik ve parça boyutu kontrolü konusunda sıkı kontrol gerektirir |
Neden kurutma elektrostatik ayrıştırma bir düzeltme adımı olarak gerekli?
PVC seviyelerini 50 ppm'nin altına çekmek için birçok recycler ekler Elektriksel ayrıştırma (kuru) sıvama sonrası aşama. Elektrostatik ayırıcılar PET ve PVC arasındaki elektriksel özellik farklılıklarından yararlanır:
Uygulamalı ekipman genel bakışını için: Plastik Elektriksel Ayırıcı
- Pules, bir yüklenme mekanizmasına (corona veya triboelectric yüklenme) maruz kalır, bu da farklı polimerlere farklı polarlılıkların induktörlüğünü sağlar.
- Yüklenmiş puleler elektrotlar arasında bir elektrik alanı veya yüklenmiş bir tamburdan geçer.
- PET ve PVC'nin yükü ve iletkenliği nedeniyle farklı yollarda ilerlemeleri ve ayrı fraksiyonlar olarak toplanmaları gerekmektedir.
Vaka çalışmaları ve ekipman tedarikçileri, doğru entegre edildiğinde elektrostatik ayırmanın PET pullarındaki PVC kirlenmesini 1.000 ppm'den 50 ppm'nin altına düşürebildiğini ve diğer polimer kirleticileri de giderdiğini rapor etmektedir. Bu, teknolojiyi kalite kontrol ve paketleme öncesi son rafinasyon adımı olarak özellikle çekici kılar.
Elektrostatik performansı etkileyen işletim koşulları
Güvenilir ayrıştırma sağlamak ve 50 ppm altında kalmak için, birkaç işletim parametresinin kontrol edilmesi gerekmektedir:
- Nem içeriği: Elektrostatik ayırıcılar genellikle kuru girdi gerektirir, genellikle 0.5–%0,8'ye kadar kalıntı nem ile, yüklerin dağılmasını önlemek için.
- Parçacık boyutu ve şekli: Pule boyutu, örneğin 10–12 mm altında bir tanımlanmış aralıkta olmalıdır (kısıtlı tozlu malzeme ile), elektrik alanında istikrarlı yörünge sağlamak için.
- Karışım kompozisyonu: Gıda atıklarının bileşimi nispeten istikrarlı olmalıdır veya makine, PVC/PET oranlarına göre ayarlanmalıdır ki atık ve reddedilen fraksiyonlar kontrol altında kalabilsin.
- Gerilim, elektrot konfigürasyonu ve bölücü ayarları: Bu parametreleri optimize etmek, PVC kaldırma verimliliğini PET verimi ile dengelemek ve kayıpları minimize etmek için kritik öneme sahiptir.
Pratikte, birçok tesis iki aşamalı bir strateji uygulamaktadır: birincil manyetik geçiş, yüksek PET ürünü ve yüksek PVC reddi ayırmak için, ardından ikinci geçiş, PVC'yi daha da azaltmak ve PET'i geri kazanmak için orta kalite malzemeye uygulanır.
Entegre PET şişe yıkama hatlarının rolü
Tam kapsamlı sistem tedarikçileri, iyi tasarlanmış bir PET şişe yıkama hatını ve son elektrik statik cilalama aşamasını birleştirerek ,8'nin üzerinde pule safiyetleri ve çok düşük PVC seviyeleri elde edebileceğini göstermektedir. Tipik tasarım unsurları şunları içerir:
- Bale açma, metal çıkarma ve ön sınıflandırma.
- Otomatik şişe sınıflandırma (NIR) ve manuel kalite kontrolü.
- Yüksek verimli etiket kaldırma, sıcak yıkama ve sürtünme temizleme.
- Poliolefinler için çok aşamalı yüzen-kalır ve yoğunluk ayırma.
- Elektrostatik ayırma için gerekli nem seviyesine ulaşmak için düşük kalıntılı kurutma.
- PET/PVC ve diğer karışık plastikler için bir veya daha fazla elektrik statik ayırıcı.
Bu aşamalar doğru şekilde mühendislenip ayarlandığında, temiz PET pullarınin istikrarlı bir çıkışı elde edilir, PVC 50 ppm eşiğinin altındadır ve gıda sınıfı veya yüksek performans uygulamaları için hazır hale gelir.
Takip, test ve sürekli iyileştirme
Bir PVC hedefine bir kez ulaşmak yeterli değildir - geri dönüşümçilerin zaman içinde tutarlı performans göstermeleri gerekmektedir. Bu genellikle şunları içerir:
- PVC içeriğinin düzenli olarak laboratuvar test edilmesi, genellikle fırın testleri veya özel analitik yöntemler kullanılarak tanımlanmış ppm sınırlarına karşı, düzenli olarak.
- Anahtar değişkenler üzerinde süreç izleme, bale kalitesi, sınıflandırma reddi oranları, yıkama performansı ve elektrik statik ayırıcı ayarları gibi.
- Hat üzerinde düzenli olarak denetimler, yeni kontaminasyon kaynakları veya performansta kayma tespit etmek için.
Bu süreci kalite yönetim sistemine dönüştüren tesisler, marka sahiplerinin gereksinimlerini karşılamak ve yüksek değerli rPET için uzun vadeli sözleşmeler kazanmak için daha iyi konumdadır.
Kabul ve QA: 50 ppm'nin altında tutulmasını nasıl kanıtlayabilirsiniz
Alıcılar için “PVC < 50 ppm” savunabilir hale getirmek için, kabul planınızı tanımlayın ve ona sadık kalın:
- Örnekleme planı: örneğin, kurutma sonrası veya cilalama sonrası veya paketlenmeden önce nerede ve ne sıklıkla örnek alınacağını belirlemek.
- Trend, kesitler değil: zaman içinde sonuçları izleyin ve sapmaları girişimli balelere, ceket türlerine, nem kaymasına veya ayırıcı ayarlara bağlayın.
- İzlenecek süreç KPI'ları: girişimli bale kalitesi, optik sınıflandırma reddi oranları, kurutucu nemi, pule boy dağılımı (inç), elektrik statik voltaj/bölücü ayarları ve PET verim kayıpları.
- Tırmanma kuralları: bir artış gördüğünüzde ne olur (lotu tut, orta kaliteyi yeniden işle, ayarları ayarla, bale kaynağını denetle).
Çoklu Bariyer Kontrol Haritası (Bottle to Finished Pule)
Birden fazla PVC bariyer kullanın. Her aşama farklı bir kontaminasyon formunu yakalar; tek bir makine tam bir plan değildir.
| İşleme noktası | PVC riski | Değerlendirmek için kontrol | Ne doğrulamak |
|---|---|---|---|
| Bale açma ve ön sınıflandırma | Tam PVC konteynerleri, belirgin ceketler | Manuel veya sensörle şişe sınıflandırma | Girdi sunumu ve reddetme doğruluğu |
| Etiket kaldırma | PVC küçük ceketleri ve etiketler | Mekanik etiket kaldırıcı + hava ayrıştırma | Farklı şişe boyutlarında ceket kaldırma |
| Tartma öncesinde | Kaçan şişeler, kapaklar, etiketler | Kalite kontrol sınıflandırma geçişi | Geçişte reddetme kontrolü |
| Yıkama/kuruma sonrası | PET ile karışan PVC pulları | Pule sıralayıcı + laboratuvar tanımlama | Örnek alma yöntemi ve tespit limiti |
| Son ürün | Kalıntı kontaminasyonu | Serbest bırakma testi ve alıcı spesifikasyonu karşılaştırma | Lot takibi ve tutma prosedürü |
Pule Örnek Alma ve Serbest Bırakma Öncesi Laboratuvar Kontrolleri
| Kontrol | Tedarikçi veya laboratuvara yönelik soru |
|---|---|
| Örnek alma | Zaman, torba veya silo boyunca artılar nasıl alınır? |
| Örnek hazırlama | Örnek kurudur, boyut kontrol edilmiş ve temsil edicidir mi? |
| Tanımlama yöntemi | PVC'yi (örneğin ASTM D5991 ile ilgili uygulamalar gibi) belirleyen yöntem nedir ve ne engelleyebilir? |
| Tespit yeteneği | Bu yöntem, alıcı sınırını güvenilir bir şekilde değerlendirebilir mi (örneğin ≤50 ppm)? |
| Açıklayıcı karar | Hangi kişi, spesifikasyon dışı bir lotu elinde tutar, yeniden test eder, yeniden işler veya reddeder? |
PET Hattı RFQ'de (PVC Kontrolü) Ne Kapsamda Olmalı?
- Gelen paketin bileşimi ve sizin pazarınızdaki bilinen PVC formatları
- Hedef son pule spesifikasyonu ve nihai uygulama ( şişe-şişe, iplik, levha)
- Gereken şişe ve pule işleme kapasitesi
- Etiket çıkarma test örneği ve kabul metodu ( sert kılıf formatlarını içerecek şekilde)
- Algılayıcı-sıralama makinesi besleme sunumu, band genişliği/yüzeysel derinlik ve reddetme test protokolü
- Örnekleme planı, laboratuvar yöntemi ve lot izlenebilirliği
- Kalite Kontrol (QC) istasyonları ve reddedilen malzeme işleme alanı
- Bağlama testi yapılıyor yerel girdi malzemesi—sadece temiz gösterim şişeleri değil
Bütün bunları bir araya getirme
PET şişe geri dönüşüm hatlarında PVC'nin 50 ppm altında kontrol edilmesi mümkündür, ancak bu, sistem düzeyi bir bakış açısına gerektirir:
- Maksimum PVC'yi hattın dışında tutmak için bale kontrolü ve ön sıralama kullanın.
- Kütle kontaminasyonunu kaldırmak için sağlam yıkama ve yoğunluk ayrıştırması kullanın.
- Son PVC ve yabancı polimerleri yakalamak için son cilalama adımında kuru elektrostatik ayrıştırma ekleyin.
- Her şeyi test ve işletim kontrolü ile destekleyerek, sürekli olarak spesifikasyona uygun olduğunuzu kanıtlayın.
Bu stratejileri bir araya getirerek, PET geri dönüşümçileri daha yüksek kaliteli pullar üretebilir, daha talepkar son pazarlara erişebilir ve işletmelerinin genel ekonomisini iyileştirebilirler.
Sıkça Sorulan Sorular
PET şişe geri dönüşümünde az miktarda PVC bile neden bu kadar büyük bir sorun?
PVC, PET'ten çok daha düşük sıcaklıkta erir; bu yüzden yeniden işleme sırasında parçalanır ve hidroklorik asit açığa çıkarır. Bu asit çevredeki PET'i bozarak geri dönüştürülmüş fleykte sararmaya, siyah noktalara ve dayanım kaybına yol açar. Binlerce PET şişe arasında gizlenen tek bir PVC şişe bütün bir partiyi bozabilir; bu yüzden alıcılar PVC'yi bir numaralı kirletici olarak görür.
«50 ppm’nin altı» sınırı nereden geliyor?
Bu, özellikle şişeden şişeye veya gıda temaslı pelet üreten üst düzey rPET alıcılarının şartnamelerinden gelir. 50 ppm'de (%0,005) PVC seviyesi, asit bozunmasının nihai üründe görünmez kalacağı kadar düşüktür. Bazı markalar daha sıkı iç limitler koyar ancak 50 ppm, premium fleyk için yaygın kabul gören ticari eşiktir.
NIR ayıklayıcılar PVC’nin tamamını en başta gideremez mi?
NIR, bütün PVC şişeleri ve büyük parçaları ayıklamada mükemmeldir ve her zaman ilk bariyer olmalıdır. Sorun, optik ayıklamadan sızan veya ayıklayıcıdan sonra hatta giren küçük PVC parçalarıdır — etiketler, shrink kılıflar ve kırık parçalar. Bu yüzden NIR birinci adımdır, tüm çözüm değil: sonrasında yoğunluk ve elektrostatik ayırma hâlâ gerekir.
Yüzdürme-batırma tankı gerçekte ne kadar PVC giderebilir?
Yüzdürme-batırma ayırma, batan PVC şişe parçalarında çok etkilidir; PET fleykler yüzerken — bu fraksiyon için 'in üzerinde giderme oranları gerçekçidir. Ancak yoğunluğu yüzdürme ortamına yakın olan PVC etiketler ve ince filmler ile çok ince parçacıklarda zorlanır. Yüzdürme-batırmayı güçlü bir kaba giderme kademesi olarak görün, ardından kalan akışı elektrostatik olarak parlatın.
Sıcak yıkama PVC kontrolüne ne katar?
Kostikle sıcak yıkama tutkalı, organikleri ve yüzey kirini giderir; etiketleri gevşeterek sonraki ayırmanın daha iyi çalışmasını sağlar. PVC'nin kendisini gidermez — PVC yıkamadan kimyasal olarak sağlam çıkar. Gerçek katkısı, fleyk yüzeyini temizleyerek yoğunluk ve elektrostatik ayırıcıların polimerleri doğru ayırt edebilmesidir.
PVC’yi güvenilir şekilde 50 ppm’nin altında tutmak için geri dönüşüm hattı nasıl tasarlanmalı?
Katmanlı tasarlayın: bütün şişeler için önde NIR ayıklama, kaba yoğunluk ayrımı için yüzdürme-batırma tankları, ardından inceler için parlatma adımı olarak kuru elektrostatik ayırma. Elektrostatik ünitenin beslemesini kuru ve tutarlı tutun — nem ve ince parçalar performansını öldüren iki şeydir. Ve her kademeden sonra test noktaları koyun; böylece bir sapmanın nerede başladığını tahmin etmek yerine tam olarak görürsünüz.
PVC nasıl test edilir ve gıda sınıfı uygunluğu nasıl kanıtlanır?
Rutin kontrol için bitmiş fleykte X-ışını floresansı (XRF) veya klor içeriği testi hızlı bir ppm okuması verir. Gıda temaslı rPET'te alıcılar genellikle üçüncü taraf laboratuvar analizinin yanı sıra tüm prosesin dokümantasyonunu ister — pazara göre zorlama testleri veya EFSA/FDA tarzı dosyalar. Hat içi test noktalarınızdan parti kayıtları tutun; denetçiler yalnızca nihai sertifikayı değil, veri izini görmek ister.
