
Il controllo della contaminazione da PVC è una delle sfide più difficili nel riciclaggio delle bottiglie in PET, specialmente quando si puntano applicazioni di fascia alta e rPET alimentare. Anche a concentrazioni intorno a 50 ppm, il PVC può danneggiare la qualità del PET, causando fragilità, ingiallimento e sottoprodotti indesiderati durante l'estrusione. Per i riciclatori di PET, mantenere il PVC il più basso possibile non è solo un requisito tecnico: incide direttamente sul prezzo di vendita, sull'accettazione dei clienti e sulla redditività a lungo termine.
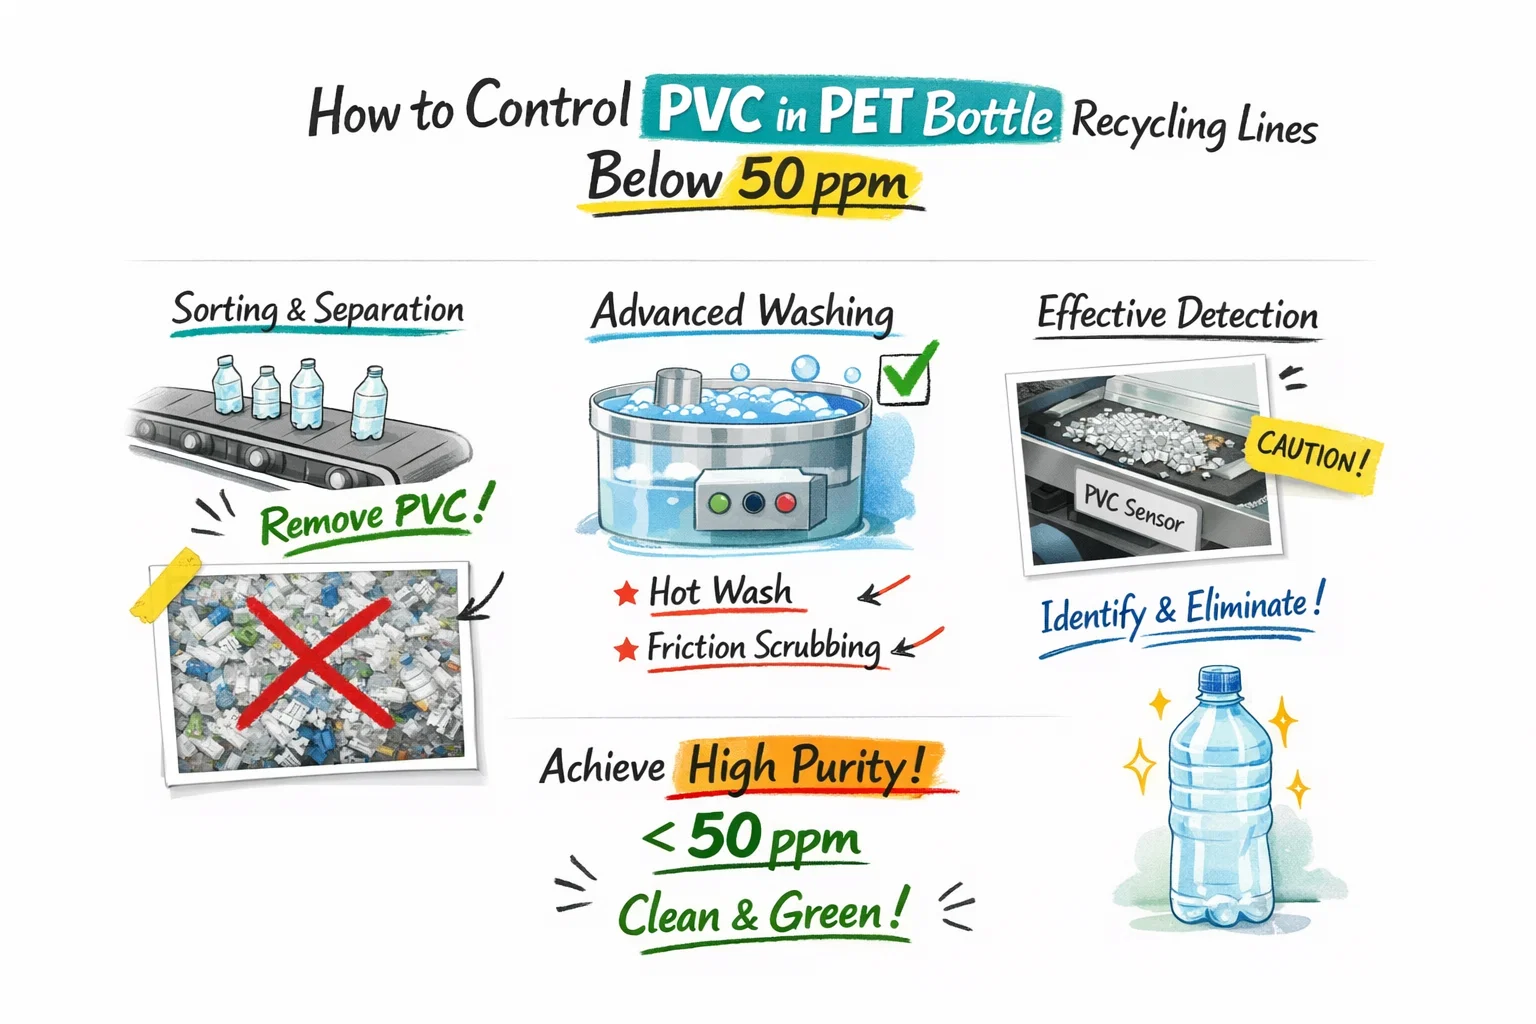
In questo articolo, vediamo da dove proviene il PVC in una tipica linea di bottiglie in PET, cosa significa «buono» in termini di livelli di ppm e come una combinazione di selezione frontale, lavaggio e separazione elettrostatica a secco può aiutarvi a rimanere affidabilmente sotto i 50 ppm.
TL;DR (per responsabili di impianto e acquirenti)
- Il PVC può causare una grave degradazione del PET anche intorno a 50 ppm50 ppm.
- La strategia più efficace è prevenire il PVC prima della macinazione, poi usare lavaggio + flottazione per la pulizia in massa, e un passaggio di lucidatura a secco (spesso elettrostatico) per rimuovere tracce di PVC.
- Dimostrate le prestazioni con test di routine + monitoraggio delle tendenze, non campioni una tantum.
Perché 50 ppm di PVC sono così importanti
Molteplici fonti del settore evidenziano che la contaminazione da PVC a o anche sotto i 50 ppm può già scatenare problemi di qualità nelle scaglie di PET quando vengono rifuse. Il PVC si degrada e rilascia composti contenenti cloro alle temperature di trattamento del PET, che possono:
- Promuovono la scissione delle catene e l'infragilimento nella resina PET.
- Causano ingiallimento o colori sbiaditi nei pellet e nei prodotti finali.
- Corrodono le attrezzature di processo e complicano il trattamento dei gas di scarico.
Per applicazioni di fascia alta come rPET a contatto alimentare, riciclaggio bottle-to-bottle e fibre di poliestere premium, gli acquirenti spesso richiedono livelli di PVC inferiori a 50 ppm, e in alcuni casi inferiori a 30 ppm, come parte delle loro specifiche. Ciò significa che i riciclatori di PET necessitano di un processo che fornisca costantemente questa qualità, non solo nei campioni di laboratorio ma in operazioni a piena scala, 24/7.
Fonti tipiche di PVC nei flussi di bottiglie in PET
In una linea di riciclaggio delle bottiglie in PET, il PVC può entrare nel sistema da diverse fonti:
- Bottiglie e contenitori in PVC interi che sfuggono alla selezione frontale.
- Guaine termoretraibili, etichette e sigilli di sicurezza realizzati in PVC o PETG.
- Rivestimenti dei tappi, componenti multistrato e film residui nella miscela delle balle.
Anche quando il PVC è solo una piccola frazione delle balle in ingresso, il suo impatto sulla qualità finale delle scaglie è sproporzionato. Un livello di contaminazione di 50 ppm corrisponde a solo circa 0,05 kg di PVC per 1.000 kg di scaglie di PET: una quantità minima in massa, ma sufficiente a compromettere applicazioni di alta specifica.
Cosa significa “sotto 50 ppm” in pratica
Le schede tecniche e le specifiche degli acquirenti per fiocchi di rPET di alta qualità spesso elencano limiti massimi di PVC nell'intervallo di 10–50 ppm, combinati con limiti stringenti su altri polimeri. Ad esempio, alcune specifiche di fiocchi di rPET trasparenti richiedono:
- PVC sotto 10–50 ppm.
- Polimeri estranei totali sotto 80–100 ppm.
- Purezza complessiva dei fiocchi >99,8% su base massica.
Raggiungere questi numeri in modo affidabile richiede più di una singola macchina “magica”. Invece, gli impianti di successo progettano le loro linee come una sequenza di passaggi complementari:
- Ispezione delle balle e pre-selezione.
- Selezione manuale e/o automatizzata delle bottiglie.
- Rimozione delle etichette e riduzione dimensionale.
- Lavaggio a freddo e a caldo.
- Flottazione e separazione densimetrica.
- Essiccazione e fasi finali di pulizia/lucidatura a secco.
La separazione elettrostatica si colloca alla fine di questa catena come tecnologia di lucidatura a secco, rimuovendo gli ultimi residui di PVC e altri polimeri dai fiocchi di PET già lavati ed essiccati.
Front-end: tenere fuori quanto più PVC possibile
La prima linea di difesa contro il PVC è semplicemente non farlo entrare nel flusso di fiocchi. Strategie comuni includono:
- Selezione manuale con UV o ausili visivi: Operatori esperti possono identificare bottiglie e etichette di PVC e l'illuminazione a UV può migliorare il contrasto tra PET e PVC.
- Selezionatori di bottiglie basati su NIR: I selezionatori ottici nel vicino infrarosso classificano le bottiglie per tipo di polimero ed espellono PVC, PETG e altri materiali indesiderati prima della triturazione.
- Fasi meccaniche e di rimozione delle etichette: Sistemi di deetichettatura le fasi di pre-lavaggio rimuovono gli sleeve e le etichette, riducendo il carico di PVC in fase successiva.
Queste tecnologie sono altamente efficaci su bottiglie intere e pezzi grandi e possono ridurre drasticamente la quantità di PVC che arriva alle sezioni di macinazione e lavaggio. Tuttavia, non sono perfette e non affrontano completamente i frammenti piccoli e i fiocchi misti.
Lavaggio, flottazione e ciò che possono (e non possono) fare
La maggior parte delle linee per bottiglie in PET si affida a una combinazione di lavaggio a caldo, lavaggio a frizione e separazione per flottazione per rimuovere colla, carta, materiali organici e contaminanti a bassa densità. In un processo tipico:
- I frantumatori a umido riducono le bottiglie in fiocchi.
- Le lavatrici a frizione e i serbatoi di lavaggio a caldo rimuovono etichette, sporco e adesivi.
- Vasche di flottazione-sedimentazione separare le poliolefine (PP/HDPE) dal PET in base alla densità.
Questi passaggi sono eccellenti per ridurre la contaminazione complessiva e separare il PET dai tappi e dalle etichette. Ma le differenze di densità tra PET e PVC sono relativamente piccole e molti sistemi basati sulla densità non sono ottimizzati specificamente per la rimozione del PVC. Questo è il motivo per cui anche le linee di lavaggio ben progettate possono ancora produrre fiocchi di PET con livelli di PVC superiori a 100–200 ppm se non viene utilizzato un ulteriore passaggio di lucidatura.
Cosa può realisticamente rimuovere ogni passaggio (riferimento rapido)
| Passaggio | Ideale per rimuovere | Limiti per il controllo del PVC |
|---|---|---|
| Selezione front-end (manuale / ottica) | Contenitori interi in PVC, articoli ovviamente fuori specifica | Piccoli frammenti e fiocchi misti possono sfuggire |
| De-etichettatura / rimozione guaine | Guaine, etichette, sigilli prima che diventino frammenti | Efficienza ridotta una volta che il materiale è ridotto a piccoli pezzi |
| Lavaggio a caldo + lavaggio a frizione | Colla, sporco, organici; migliora la pulizia complessiva | La pulizia non è la separazione del polimero; il PVC può rimanere |
| Flottazione | Separazione PP/HDPE vs PET (tappi/etichette) | La separazione densimetrica PET vs PVC non è sempre netta |
| Lucidatura a secco (spesso elettrostatica) | Tracce di PVC e altri polimeri nei fiocchi asciutti | Richiede stretto controllo di umidità e granulometria |
Perché la separazione elettrostatica a secco è necessaria come passaggio di lucidatura
Per portare i livelli di PVC sotto 50 ppm, molti riciclatori aggiungono una separazione elettrostatica a secco dopo l'essiccazione. I separatori elettrostatici sfruttano le differenze nelle proprietà elettriche tra PET e PVC:
Per una panoramica pratica delle attrezzature, vedete: Separatore elettrostatico per plastica
- I fiocchi sono esposti a un meccanismo di carica (corona o carica triboelettrica), che induce polarità diverse su polimeri diversi.
- I fiocchi caricati passano attraverso un campo elettrico tra elettrodi o un tamburo carico.
- Sulla base della loro carica e conduttività, PET e PVC seguono traiettorie diverse e vengono raccolti come frazioni separate.
Studi di caso e fornitori di attrezzature riportano che, quando integrata correttamente, la separazione elettrostatica può ridurre la contaminazione da PVC da circa 1.000 ppm a valori inferiori a 50 ppm nei fiocchi di PET, rimuovendo anche altri contaminanti polimerici. Questo rende la tecnologia particolarmente interessante come passaggio finale di affinamento prima del controllo qualità e dell'imballaggio.
Condizioni del processo che influenzano le prestazioni elettrostatiche
Per ottenere una separazione affidabile e rimanere al di sotto dei 50 ppm, diversi parametri del processo devono essere controllati:
- Contenuto di umidità: I separatori elettrostatici richiedono generalmente un'alimentazione asciutta, spesso con umidità residua al di sotto di circa lo 0,5–0,8%, per prevenire la dissipazione delle cariche.
- Dimensione e forma delle particelle: La dimensione dei fiocchi dovrebbe rientrare in un intervallo definito (ad esempio inferiore a 10–12 mm), con fini limitati, per mantenere traiettorie stabili nel campo elettrico.
- Composizione della miscela: La composizione del materiale di alimentazione dovrebbe essere relativamente stabile, o la macchina deve essere regolata per diverse percentuali di PVC/PET per mantenere sotto controllo le frazioni intermedie e di scarto.
- Tensione, configurazione degli elettrodi e impostazioni del divisore: L'ottimizzazione di questi parametri è cruciale per bilanciare l'efficienza di rimozione del PVC con il rendimento del PET e minimizzare le perdite.
In pratica, molti impianti implementano una strategia a due fasi: un primo passaggio elettrostatico per separare un prodotto ad alta percentuale di PET e un rifiuto ad alta percentuale di PVC, seguito da un secondo passaggio sul materiale intermedio per ridurre ulteriormente il PVC e recuperare il PET.
Ruolo delle linee integrate di lavaggio bottiglie in PET
I fornitori di sistemi a ciclo completo dimostrano che combinare una linea di lavaggio delle bottiglie in PET ben progettata con una fase finale di lucidatura elettrostatica può garantire purezze dei fiocchi superiori al 99,8%, con livelli di PVC molto bassi. Gli elementi di progettazione tipici includono:
- Apertura balle, rimozione metalli e pre-selezione.
- Selezione automatica delle bottiglie (NIR) più controllo qualità manuale.
- Rimozione efficiente delle etichette, lavaggio a caldo e pulizia a frizione.
- Flottazione multistadio e separazione densimetrica per i poliolefini.
- Essiccazione a basso residuo per raggiungere il livello di umidità richiesto per la separazione elettrostatica.
- Uno o più separatori elettrostatici per PET/PVC e altre plastiche miste.
Quando queste fasi sono progettate e regolate correttamente, il risultato è un output stabile di fiocchi di PET puliti pronti per applicazioni di grado alimentare o ad alte prestazioni, con PVC ben al di sotto del limite di 50 ppm.
Monitoraggio, test e miglioramento continuo
Raggiungere un obiettivo di PVC una volta non è sufficiente – i riciclatori devono dimostrare prestazioni costanti nel tempo. Questo di solito implica:
- Test di laboratorio regolari del contenuto di PVC, spesso utilizzando test in forno o metodi analitici specializzati, rispetto a limiti ppm definiti.
- Monitoraggio del processo su variabili chiave come la qualità delle balle, i tassi di scarto della selezione, le prestazioni di lavaggio e le impostazioni del separatore elettrostatico.
- Audits periodici della linea per identificare nuove fonti di contaminazione o variazioni nelle prestazioni.
Le aziende che formalizzano questo in un sistema di gestione della qualità sono meglio posizionate per soddisfare i requisiti dei proprietari di marchio e ottenere contratti a lungo termine per rPET di alto valore.
Accettazione e QA: come dimostrare di mantenere < 50 ppm
Per rendere “PVC < 50 ppm” difendibile per i clienti, definire il piano di accettazione e attenervisi:
- Piano di campionamento: specificare dove e con quale frequenza vengono prelevati i campioni (ad esempio, dopo l'essiccazione / dopo la lucidatura / prima dell'imballaggio).
- Tendenza, non istantanee: tracciare i risultati nel tempo e associare le deviazioni alle balle in arrivo, ai tipi di guaina, alle variazioni di umidità, o alle impostazioni del separatore.
- KPI di processo da registrare: qualità delle balle in arrivo, tassi di scarto della selezione ottica, umidità dell'essiccatore, distribuzione delle dimensioni dei fiocchi (fini), tensione elettrostatica / impostazioni del divisore, perdite di resa del PET.
- Regole di escalation: cosa succede quando si vede un picco (bloccare il lotto, rielaborare le frazioni intermedie, regolare le impostazioni, audit della fonte della balla).
Mappa di controllo multi-barriera (dalla bottiglia ai fiocchi finiti)
Usa più di una barriera contro il PVC. Ogni fase cattura una forma diversa di contaminazione; nessuna singola macchina è un piano completo.
| Punto di processo | Rischio PVC | Controllo da valutare | Cosa verificare |
|---|---|---|---|
| Apertura delle balle e preselezione | Contenitori interi in PVC, manicotti evidenti | Selezione manuale o automatica delle bottiglie | Presentazione dell'alimentazione e accuratezza di scarto |
| Rimozione delle etichette | Sleeve termoretraibili in PVC ed etichette | Rimuovi-etichette meccanico + separazione ad aria | Rimozione delle sleeve su diverse dimensioni di bottiglia |
| Prima della macinazione | Bottiglie mancate, sigilli, etichette | Passaggio di selezione QC | Controlli degli scarti per turno |
| Dopo lavaggio/essiccazione | Fiocchi di PVC misti con PET | Selezionatore di fiocchi + identificazione in laboratorio | Metodo di campionamento e limite di rilevamento |
| Prodotto finito | Contaminazione residua | Test di rilascio rispetto alla specifica dell'acquirente | Tracciabilità del lotto e procedura di blocco |
Campionamento dei fiocchi e controlli di laboratorio (prima del rilascio)
| Controllo | Domanda al fornitore o al laboratorio |
|---|---|
| Raccolta di campioni | Come vengono prelevati gli incrementi nel tempo, dai sacchi o dai silos? |
| Preparazione dei campioni | Il campione è secco, di dimensioni controllate e rappresentativo? |
| Metodo di identificazione | Qual è il metodo che identifica il PVC (ad esempio, le pratiche correlate a ASTM D5991) e cosa può interferire? |
| Capacità di rilevamento | Il metodo può giudicare in modo affidabile il limite dell'acquirente (ad esempio, ≤50 ppm)? |
| Decisione di rilascio | Chi trattiene, ritesta, rilavora o scarta un lotto fuori specifica? |
Cosa includere in un RFQ per una linea PET (controllo PVC)
- Composizione della balla in arrivo e formati di PVC noti sul mercato
- Specifica target dei fiocchi finiti e applicazione finale (bottiglia-a-bottiglia, fibra, lastre)
- Throughput richiesto di bottiglie e fiocchi
- Campione di test per rimozione dell'etichetta e metodo di accettazione (includere formati di manicotti rigidi)
- Presentazione dell'alimentazione per il selezionatore a sensori, larghezza del nastro/profondità dello strato e protocollo di test di scarto
- Piano di campionamento, metodo di laboratorio e tracciabilità del lotto
- Spazio per le stazioni QC e la gestione del materiale scartato
- Prova di messa in servizio su locale materiale di alimentazione — non solo bottiglie dimostrative pulite
Mettere tutto insieme
Il controllo del PVC nelle linee di riciclaggio delle bottiglie in PET al di sotto dei 50 ppm è possibile, ma richiede una visione a livello di sistema:
- Tenete fuori dalla linea quanto più PVC possibile attraverso il controllo delle balle e la selezione iniziale.
- Utilizzate lavaggi robusti e separazione densimetrica per rimuovere contaminanti in massa.
- Aggiungete una separazione elettrostatica a secco come passaggio finale di affinamento per catturare l'ultimo PVC e i polimeri estranei.
- Supporta tutto con test e controllo del processo per dimostrare che si raggiunge costantemente la specifica.
Combinando queste strategie, i riciclatori di PET possono produrre fiocchi di qualità superiore, accedere a mercati finali più esigenti e migliorare l'economia complessiva delle loro operazioni.
Domande frequenti
Perché anche una piccola quantità di PVC è un problema così grave nel riciclo delle bottiglie in PET?
Il PVC fonde a una temperatura molto più bassa del PET, quindi durante la rilavorazione si degrada e rilascia acido cloridrico. Quell'acido degrada il PET circostante, causando ingiallimento, punti neri e perdita di resistenza nelle scaglie riciclate. Una singola bottiglia di PVC nascosta tra migliaia di bottiglie di PET può rovinare un intero lotto, ed è per questo che gli acquirenti considerano il PVC il contaminante numero uno.
Da dove deriva il limite «sotto i 50 ppm»?
Deriva dalle specifiche degli acquirenti di rPET di fascia alta, in particolare quelli che producono pellet bottle-to-bottle o per contatto alimentare. A 50 ppm (0.005%), il livello di PVC è abbastanza basso da rendere invisibile la degradazione acida nel prodotto finito. Alcuni marchi fissano limiti interni ancora più severi, ma 50 ppm è la soglia commerciale ampiamente accettata per scaglie di qualità premium.
I selezionatori NIR non riescono a rimuovere tutto il PVC fin dall’inizio?
Il NIR è eccellente nell'espellere bottiglie intere di PVC e pezzi grandi, e dovrebbe sempre essere la prima barriera. Il problema sono i piccoli frammenti di PVC — etichette, guaine termoretraibili e pezzi rotti — che sfuggono alla selezione ottica o arrivano dopo il selezionatore. Ecco perché il NIR è il primo passo, non l'intera soluzione: a valle servono comunque separazione densimetrica ed elettrostatica.
Quanto PVC può rimuovere realmente una vasca di separazione per flottazione?
La separazione per flottazione/sedimentazione (sink-float) è molto efficace sui pezzi di bottiglie in PVC, che affondano mentre le scaglie di PET galleggiano — tassi di rimozione superiori al 95% sono realistici per quella frazione. Ma fatica con le etichette in PVC e i film sottili la cui densità è vicina a quella del mezzo di flottazione, e con le particelle molto fini. Considera il sink-float come una solida fase di rimozione grossolana, poi rifinisci il flusso residuo con la separazione elettrostatica.
Cosa fa il lavaggio a caldo per il controllo del PVC?
Il lavaggio a caldo con soda caustica rimuove colla, sostanze organiche e sporco superficiale, e allenta le etichette così che la separazione a valle funzioni meglio. Non rimuove il PVC in sé — il PVC sopravvive al lavaggio chimicamente intatto. Il suo vero contributo è pulire la superficie delle scaglie così che i separatori densimetrici ed elettrostatici possano distinguere con precisione i polimeri.
Come dovrebbe essere progettata una linea di riciclo per mantenere il PVC sotto i 50 ppm in modo affidabile?
Progetta a strati: selezione NIR all'inizio per le bottiglie intere, vasche sink-float per la separazione densimetrica grossolana, poi separazione elettrostatica a secco come fase di rifinitura per le fini. Mantieni l'alimentazione dell'unità elettrostatica asciutta e costante — umidità e fini sono le due cose che ne compromettono le prestazioni. E inserisci punti di controllo dopo ogni fase così da vedere esattamente dove inizia un'anomalia invece di tirare a indovinare.
Come si testa il PVC e si dimostra la conformità per uso alimentare?
Per il controllo di routine, la fluorescenza a raggi X (XRF) o il test del contenuto di cloro sulle scaglie finite fornisce una rapida lettura in ppm. Per l'rPET per contatto alimentare, gli acquirenti richiedono in genere analisi di laboratorio di terze parti più documentazione dell'intero processo — test di sfida o dossier in stile EFSA/FDA a seconda del mercato. Conserva i registri di lotto dai tuoi punti di controllo in linea; gli auditor vogliono vedere la tracciabilità dei dati, non solo un certificato finale.
