
Mengendalikan kontaminasi PVC adalah salah satu tantangan terberat dalam daur ulang botol PET, terutama ketika Anda menargetkan aplikasi kelas atas dan rPET food-grade. Bahkan pada konsentrasi sekitar 50 ppm, PVC dapat merusak kualitas PET, menyebabkan kerapuhan, penguningan, dan produk samping yang tidak diinginkan selama ekstrusi. Bagi pendaur ulang PET, menjaga PVC serendah mungkin bukan sekadar persyaratan teknis — ini berdampak langsung pada harga jual, penerimaan pelanggan, dan profitabilitas jangka panjang.
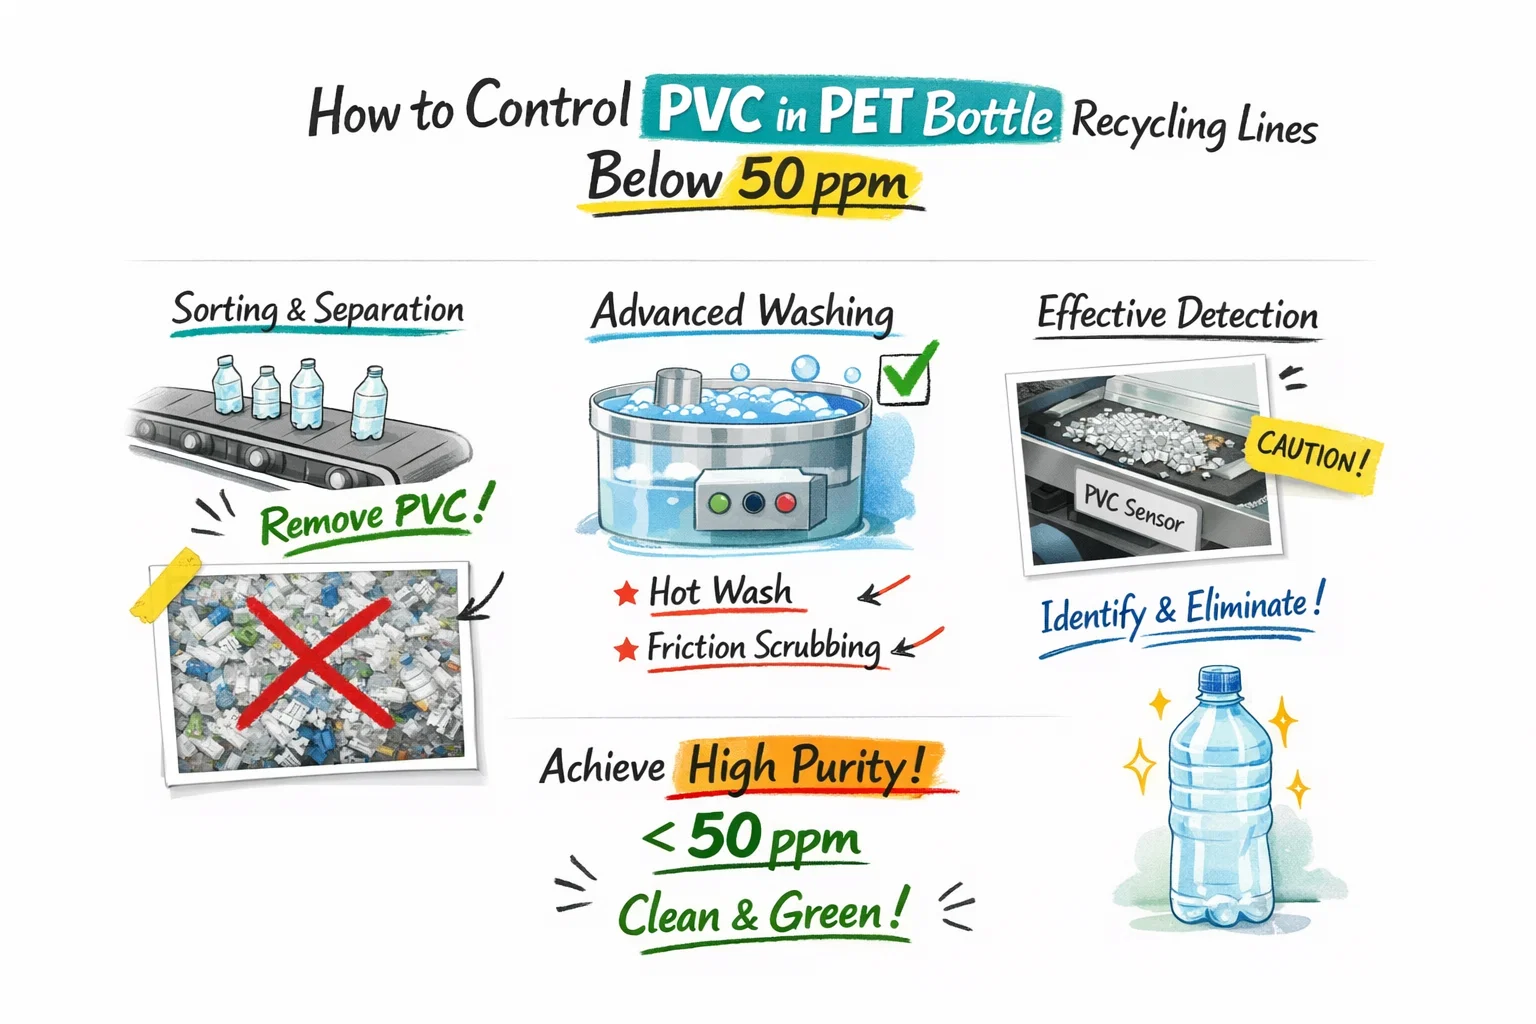
Dalam artikel ini, kita melihat dari mana PVC berasal dalam lini botol PET tipikal, seperti apa “baik” dalam hal level ppm, dan bagaimana kombinasi penyortiran front-end, pencucian, dan pemisahan elektrostatik kering dapat membantu Anda tetap di bawah 50 ppm secara andal.
TL;DR (untuk manajer plant & pembeli)
- PVC dapat menyebabkan degradasi PET yang serius bahkan di sekitar 50 ppm.
- Strategi paling efektif adalah cegah PVC sebelum grinding, kemudian gunakan pencucian + sink-float untuk pencucian bulk, dan langkah polishing kering (biasanya elektrostatik) untuk menghilangkan jejak PVC.
- Buktikan kinerja dengan pengujian rutin + pemantauan tren, bukan sampel sekali saja.
Mengapa 50 ppm PVC sangat penting
Banyak sumber industri menunjukkan bahwa kontaminasi PVC pada atau bahkan di bawah 50 ppm sudah dapat memicu masalah kualitas pada flake PET saat dilelehkan ulang. PVC terdegradasi dan melepaskan senyawa mengandung klor pada suhu pemrosesan PET, yang dapat:
- Mendorong pemutusan rantai dan kerapuhan pada resin PET.
- Menyebabkan penguningan atau warna menyimpang pada pelet dan produk akhir.
- Mengkorosi peralatan pemrosesan dan mempersulit pengolahan gas buang.
Untuk aplikasi kelas atas seperti rPET kontak makanan, daur ulang bottle-to-bottle, dan serat poliester premium, pembeli sering membutuhkan tingkat PVC di bawah 50 ppm – dan dalam beberapa kasus di bawah 30 ppm – sebagai bagian dari spesifikasi mereka. Ini berarti pendaur ulang PET membutuhkan proses yang secara konsisten menghasilkan kualitas ini, bukan hanya dalam sampel lab tetapi dalam operasi 24/7 skala penuh.
Sumber umum PVC di aliran botol PET
Dalam lini daur ulang botol PET, PVC dapat memasuki sistem dari beberapa sumber:
- Botol dan wadah PVC utuh yang lolos dari penyortiran awal.
- Selongsong susut, label, dan segel pengaman yang terbuat dari PVC atau PETG.
- Liner tutup, komponen multilayer, dan film residu dalam campuran bale.
Bahkan ketika PVC hanya sebagian kecil dari bal yang masuk, dampaknya pada kualitas flake akhir tidak proporsional. Tingkat kontaminasi 50 ppm setara dengan hanya sekitar 0,05 kg PVC per 1.000 kg flake PET – jumlah yang sangat kecil secara massa, tetapi cukup untuk membahayakan aplikasi spesifikasi tinggi.
Seperti apa "di bawah 50 ppm" dalam praktik
Lembar data teknis dan spesifikasi pembeli untuk flake rPET berkualitas tinggi sering mencantumkan batas PVC maksimum dalam kisaran 10–50 ppm, dikombinasikan dengan batas ketat pada polimer lain. Misalnya, beberapa spesifikasi flake rPET bening mensyaratkan:
- PVC di bawah 10–50 ppm.
- Total polimer asing di bawah 80–100 ppm.
- Kemurnian flake keseluruhan >99.8% berdasarkan massa.
Mencapai angka-angka ini secara andal membutuhkan lebih dari satu mesin “ajaib” tunggal. Sebaliknya, pabrik yang sukses merancang lini mereka sebagai rangkaian langkah yang saling melengkapi:
- Inspeksi bal dan pra-penyortiran.
- Penyortiran botol manual dan/atau otomatis.
- Pelepasan label dan pengurangan ukuran.
- Pencucian dingin dan panas.
- Flotasi dan pemisahan densitas.
- Tahapan pengeringan dan dry-cleaning / polishing akhir.
Pemisahan elektrostatik berada di ujung rantai ini sebagai teknologi pemoles kering, menghilangkan sisa-sisa terakhir PVC dan polimer lain dari flake PET yang sudah dicuci dan dikeringkan.
Front-end: menjaga PVC keluar sebanyak mungkin
Lini pertahanan pertama melawan PVC adalah sederhana: jangan biarkan ia memasuki aliran flake. Strategi umum meliputi:
- Penyortiran manual dengan UV atau bantuan visual: Operator yang berpengalaman dapat mengidentifikasi botol dan label PVC, dan pencahayaan UV dapat meningkatkan kontras antara PET dan PVC.
- Sorter botol berbasis NIR: Pengurutan optik near-infrared mengklasifikasikan botol berdasarkan jenis polimer dan menolak PVC, PETG, serta material lain yang tidak diinginkan sebelum pencacahan.
- Langkah mekanis dan pelepasan label: Sistem de-labelling dan tahap pra-pencucian menghilangkan sleeve dan label, mengurangi beban PVC di hilir.
Teknologi ini sangat efektif pada botol utuh dan potongan besar, dan dapat secara dramatis mengurangi jumlah PVC yang tiba di bagian penggilingan dan pencucian. Namun, teknologi ini tidak sempurna dan tidak sepenuhnya mengatasi fragmen kecil dan flake campuran.
Pencucian, float-sink, dan apa yang bisa (dan tidak bisa) mereka lakukan
Sebagian besar lini botol PET mengandalkan kombinasi pencucian panas, pencucian friksi, dan pemisahan float-sink untuk menghilangkan lem, kertas, organik, dan kontaminan berdensitas rendah. Dalam proses yang umum:
- Granulator basah mengubah botol menjadi flake.
- Friction washer dan tangki pencucian panas membersihkan label, kotoran, dan perekat.
- Tangki float-sink memisahkan poliolefin (PP/HDPE) dari PET berdasarkan densitas.
Langkah-langkah ini sangat baik dalam mengurangi kontaminasi keseluruhan dan memisahkan PET dari tutup dan label. Tetapi perbedaan densitas antara PET dan PVC relatif kecil, dan banyak sistem berbasis densitas tidak dioptimalkan secara khusus untuk penghilangan PVC. Inilah sebabnya bahkan lini pencucian yang dirancang dengan baik masih dapat menghasilkan flake PET dengan kadar PVC di atas 100–200 ppm jika tidak digunakan langkah pemolesan tambahan.
Apa yang dapat dihilangkan oleh masing-masing tahap secara realistis (referensi cepat)
| Langkah | Terbaik dalam menghilangkan | Batas untuk kontrol PVC |
|---|---|---|
| Penyortiran front-end (manual / optis) | Kontainer PVC utuh, item off-spec yang jelas | Fragmen kecil dan flake campuran dapat lolos |
| Pelepasan label / sleeve | Sleeves, label, dan seal sebelum menjadi fragmen | Kurang efektif setelah material dicacah menjadi potongan kecil |
| Pencucian panas + pencucian friksi | Lem, kotoran, organik; meningkatkan kebersihan keseluruhan | Pembersihan tidak sama dengan pemisahan polimer; PVC bisa tetap ada |
| Sink-float | Pemisahan PP/HDPE vs PET (tutup/label) | Pemisahan densitas PET vs PVC tidak konsisten tajam |
| Pemolesan kering (sering elektrostatik) | Lacak PVC dan polimer lain di flake kering | Memerlukan kontrol kelembapan dan ukuran partikel yang ketat |
Mengapa pemisahan elektrostatik kering diperlukan sebagai tahap polishing
Untuk menekan level PVC di bawah 50 ppm, banyak pendaur ulang menambahkan pemisahan elektrostatik kering tahap setelah pengeringan. Separator elektrostatik memanfaatkan perbedaan sifat elektrikal antara PET dan PVC:
Untuk gambaran peralatan yang praktis, lihat: Separator Elektrostatik Plastik
- Flake diekspos ke mekanisme pengisian (corona atau pengisian triboelektrik), yang menginduksi polaritas berbeda pada polimer yang berbeda.
- Flake bermuatan melewati medan listrik di antara elektroda atau drum bermuatan.
- Berdasarkan muatan dan konduktivitasnya, PET dan PVC mengikuti lintasan yang berbeda dan dikumpulkan sebagai fraksi yang terpisah.
Studi kasus dan pemasok peralatan melaporkan bahwa, bila terintegrasi dengan benar, pemisahan elektrostatik dapat mengurangi kontaminasi PVC dari sekitar 1.000 ppm menjadi nilai di bawah 50 ppm dalam flake PET, sekaligus menghilangkan kontaminan polimer lain. Ini membuat teknologi ini sangat menarik sebagai langkah pemurnian akhir sebelum kontrol kualitas dan pengemasan.
Kondisi proses yang memengaruhi kinerja elektrostatik
Untuk mencapai pemisahan yang andal dan tetap di bawah 50 ppm, beberapa parameter proses perlu dikendalikan:
- Kandungan kelembapan: Pemisah elektrostatik umumnya membutuhkan umpan kering, sering dengan kelembapan sisa di bawah sekitar 0,5–0,8%, untuk mencegah muatan menghilang.
- Ukuran dan bentuk partikel: Ukuran flake harus berada dalam rentang yang ditentukan (misalnya di bawah 10–12 mm), dengan fines terbatas, untuk mempertahankan trayektori yang stabil di medan listrik.
- Komposisi blend: Komposisi umpan harus relatif stabil, atau mesin harus disesuaikan untuk rasio PVC/PET yang berbeda agar fraksi middling dan reject tetap terkendali.
- Tegangan, konfigurasi elektroda, dan pengaturan splitter: Mengoptimalkan parameter ini penting untuk menyeimbangkan efisiensi penghilangan PVC dengan yield PET dan meminimalkan kerugian.
Dalam praktiknya, banyak pabrik menerapkan strategi dua tahap: lintasan elektrostatik pertama untuk memisahkan produk PET tinggi dan reject PVC tinggi, diikuti lintasan kedua pada material middling untuk lebih mengurangi PVC dan memulihkan PET.
Peran lini pencucian botol PET terpadu
Pemasok sistem end-to-end menunjukkan bahwa menggabungkan lini pencucian botol PET yang dirancang dengan baik dengan tahap pemoles elektrostatik akhir dapat memberikan kemurnian flake di atas 99,8%, dengan level PVC yang sangat rendah. Elemen desain tipikal mencakup:
- Pembukaan bal, penghilangan logam, dan pra-penyortiran.
- Penyortiran botol otomatis (NIR) plus kontrol kualitas manual.
- Penghilangan label berefisiensi tinggi, pencucian panas, dan pembersihan friksi.
- Float-sink multi-tahap dan pemisahan densitas untuk poliolefin.
- Pengeringan residu rendah untuk mencapai tingkat kelembapan yang diperlukan untuk pemisahan elektrostatik.
- Satu atau lebih pemisah elektrostatik untuk PET/PVC dan plastik campur lainnya.
Ketika tahap-tahap ini direkayasa dan disetel dengan benar, hasilnya adalah output stabil dari flake PET bersih yang siap untuk aplikasi food-grade atau berkinerja tinggi, dengan PVC jauh di bawah ambang 50 ppm.
Pemantauan, pengujian, dan peningkatan berkelanjutan
Mencapai target PVC sekali saja tidak cukup – pendaur ulang perlu menunjukkan kinerja yang konsisten dari waktu ke waktu. Hal ini biasanya melibatkan:
- Pengujian laboratorium rutin atas kandungan PVC, sering kali menggunakan tes oven atau metode analisis khusus, terhadap batas ppm yang ditentukan.
- Pemantauan proses atas variabel kunci seperti kualitas bal, tingkat reject pengurutan, kinerja pencucian, dan pengaturan pemisah elektrostatik.
- Audit jalur secara periodik untuk mengidentifikasi sumber kontaminasi baru atau penyimpangan kinerja.
Pabrik yang memformalkan ini ke dalam sistem manajemen kualitas berada dalam posisi lebih baik untuk memenuhi persyaratan pemilik merek dan mengamankan kontrak jangka panjang untuk rPET bernilai tinggi.
Penerimaan & QA: cara membuktikan Anda dapat menahan < 50 ppm
Untuk membuat “PVC < 50 ppm” dapat dipertahankan bagi pembeli, tentukan rencana penerimaan Anda dan patuhilah:
- Rencana sampling: spesifikasikan di mana dan seberapa sering sampel diambil (misalnya, setelah pengeringan / setelah pemolesan / sebelum pengemasan).
- Tren, bukan snapshot: lacak hasil dari waktu ke waktu dan kaitkan penyimpangan dengan bal masuk, jenis sleeve, drift kelembapan, atau pengaturan pemisah.
- KPI proses untuk dicatat: kualitas bal inbound, tingkat reject penyortiran optik, kelembapan pengering, distribusi ukuran flake (fines), pengaturan tegangan/splitter elektrostatik, dan kehilangan yield PET.
- Aturan eskalasi: apa yang terjadi saat Anda melihat lonjakan (tahan lot, proses ulang middlings, sesuaikan pengaturan, audit sumber bal).
Peta Kontrol Multi-Barrier (Botol hingga Flake Jadi)
Gunakan lebih dari satu barrier PVC. Setiap tahap menangkap bentuk kontaminasi yang berbeda; tidak ada satu mesin pun yang menjadi rencana lengkap.
| Titik proses | Risiko PVC | Kontrol untuk dievaluasi | Apa yang harus diverifikasi |
|---|---|---|---|
| Pembukaan bal & pra-sortir | Kontainer PVC utuh, sleeve yang jelas | Penyortiran botol manual atau sensor | Presentasi umpan & akurasi reject |
| Penghilangan label | Sleeve susut dan label PVC | Penghilang label mekanis + pemisahan udara | Pelepasan sleeve di berbagai ukuran botol |
| Sebelum penggilingan | Botol, seal, label yang terlewat | Lintasan penyortiran QC | Cek reject per shift |
| Setelah pencucian/pengeringan | Flake PVC tercampur PET | Penyortir flake + identifikasi lab | Metode pengambilan sampel & batas deteksi |
| Produk jadi | Kontaminasi residual | Uji rilis vs spesifikasi pembeli | Keterlacakan lot & prosedur penahanan |
Sampling Flake & Cek Lab (Sebelum Rilis)
| Periksa | Pertanyaan kepada pemasok atau laboratorium |
|---|---|
| Pengambilan sampel | Bagaimana increment diambil selama waktu, di karung, atau di silo? |
| Persiapan Sampel | Apakah sampel kering, terkontrol ukurannya, dan representatif? |
| Metode Identifikasi | Metode apa yang mengidentifikasi PVC (misalnya praktik terkait ASTM D5991) dan apa yang dapat mengganggu? |
| Kemampuan Deteksi | Dapatkah metode secara andal menilai batas pembeli (mis. ≤50 ppm)? |
| Keputusan rilis | Siapa yang menahan, menguji ulang, mengerjakan ulang, atau menolak lot yang tidak sesuai spesifikasi? |
Apa yang Harus Disertakan dalam RFQ Lini PET (Kontrol PVC)
- Komposisi bal masuk dan format PVC yang dikenal di pasar Anda
- Spesifikasi flake akhir target dan aplikasi akhir (bottle-to-bottle, fiber, sheet)
- Throughput botol dan flake yang dibutuhkan
- Sampel uji penghapusan label dan metode penerimaan (termasuk format sleeve keras)
- Presentasi umpan sensor-sorter, lebar belt/kedalaman lapisan, dan protokol uji reject
- Rencana sampling, metode laboratorium, dan ketertelusuran lot
- Ruang untuk stasiun QC dan penanganan material reject
- Uji commissioning pada lokal bahan baku—bukan hanya botol demo yang bersih
Menyatukan semuanya
Mengendalikan PVC dalam lini daur ulang botol PET di bawah 50 ppm dapat dicapai, tetapi memerlukan perspektif tingkat sistem:
- Jaga PVC sebanyak mungkin keluar dari lini melalui kontrol bal dan pengurutan front-end.
- Gunakan pencucian yang kuat dan pemisahan densitas untuk menghilangkan kontaminan besar.
- Tambahkan pemisahan elektrostatik kering sebagai tahap pemolesan akhir untuk menangkap PVC dan polimer asing terakhir.
- Dukung segalanya dengan pengujian dan kontrol proses untuk membuktikan bahwa Anda selalu memenuhi spesifikasi.
Dengan menggabungkan strategi ini, pendaur ulang PET dapat menghasilkan flake berkualitas lebih tinggi, mengakses pasar akhir yang lebih menuntut, dan meningkatkan keekonomian keseluruhan operasi mereka.
Pertanyaan yang Sering Diajukan
Mengapa sedikit PVC saja sudah menjadi masalah besar dalam daur ulang botol PET?
PVC meleleh pada suhu yang jauh lebih rendah daripada PET, sehingga selama pemrosesan ulang ia terurai dan melepaskan asam klorida. Asam tersebut merusak PET di sekitarnya, menyebabkan penguningan, bintik hitam, dan hilangnya kekuatan pada serpihan daur ulang. Satu botol PVC yang tersembunyi di antara ribuan botol PET dapat merusak seluruh batch, itulah sebabnya pembeli menganggap PVC sebagai kontaminan nomor satu.
Dari mana batas «di bawah 50 ppm» berasal?
Berasal dari spesifikasi pembeli rPET kelas atas, terutama yang membuat pelet bottle-to-bottle atau food-contact. Pada 50 ppm (0,005%), kadar PVC cukup rendah sehingga degradasi asam tidak terlihat pada produk akhir. Beberapa merek menetapkan batas internal yang lebih ketat, tetapi 50 ppm adalah ambang komersial yang diterima luas untuk serpihan premium.
Bukankah mesin sortir NIR bisa menyingkirkan semua PVC sejak awal?
NIR sangat baik dalam mengeluarkan botol PVC utuh dan potongan besar, dan harus selalu menjadi penghalang pertama. Masalahnya adalah fragmen PVC kecil — label, selongsong susut, dan potongan pecah — yang lolos dari pemilahan optik atau tiba setelah mesin sortir. Itulah sebabnya NIR adalah langkah pertama, bukan solusi keseluruhan: Anda masih membutuhkan pemisahan densitas dan elektrostatik di hilir.
Berapa banyak PVC yang sebenarnya bisa disingkirkan oleh tangki pemisah apung-tenggelam?
Pemisahan sink-float sangat efektif pada potongan botol PVC, yang tenggelam sementara serpihan PET mengapung — tingkat penghilangan di atas 95% realistis untuk fraksi tersebut. Tetapi ia kesulitan dengan label PVC dan film tipis yang densitasnya mendekati media flotasi, serta partikel yang sangat halus. Perlakukan sink-float sebagai tahap penghilangan massal yang kuat, lalu poles aliran yang tersisa secara elektrostatik.
Apa peran pencucian panas dalam pengendalian PVC?
Pencucian panas dengan kaustik menghilangkan lem, bahan organik, dan kotoran permukaan, serta melonggarkan label sehingga pemisahan hilir bekerja lebih baik. Ia tidak menghilangkan PVC itu sendiri — PVC bertahan dari pencucian secara kimiawi utuh. Kontribusi sebenarnya adalah membersihkan permukaan serpihan sehingga pemisah densitas dan elektrostatik dapat membedakan polimer secara akurat.
Bagaimana lini daur ulang harus dirancang agar PVC tetap di bawah 50 ppm secara andal?
Rancang berlapis: pemilahan NIR di depan untuk botol utuh, tangki sink-float untuk pemisahan densitas massal, kemudian pemisahan elektrostatik kering sebagai langkah pemolesan untuk partikel halus. Jaga umpan ke unit elektrostatik tetap kering dan konsisten — kelembapan dan partikel halus adalah dua hal yang merusak kinerjanya. Dan tempatkan titik pengujian setelah setiap tahap sehingga Anda dapat melihat dengan tepat di mana penyimpangan dimulai, bukan menebak-nebak.
Bagaimana cara menguji PVC dan membuktikan kepatuhan food-grade?
Untuk kontrol rutin, fluoresensi sinar-X (XRF) atau pengujian kadar klorin pada serpihan jadi memberikan pembacaan ppm yang cepat. Untuk rPET food-contact, pembeli biasanya memerlukan analisis lab pihak ketiga plus dokumentasi seluruh proses — uji tantangan atau dossier ala EFSA/FDA tergantung pasar. Simpan catatan batch dari titik pengujian in-line Anda; auditor ingin melihat jejak data, bukan hanya sertifikat akhir.
