


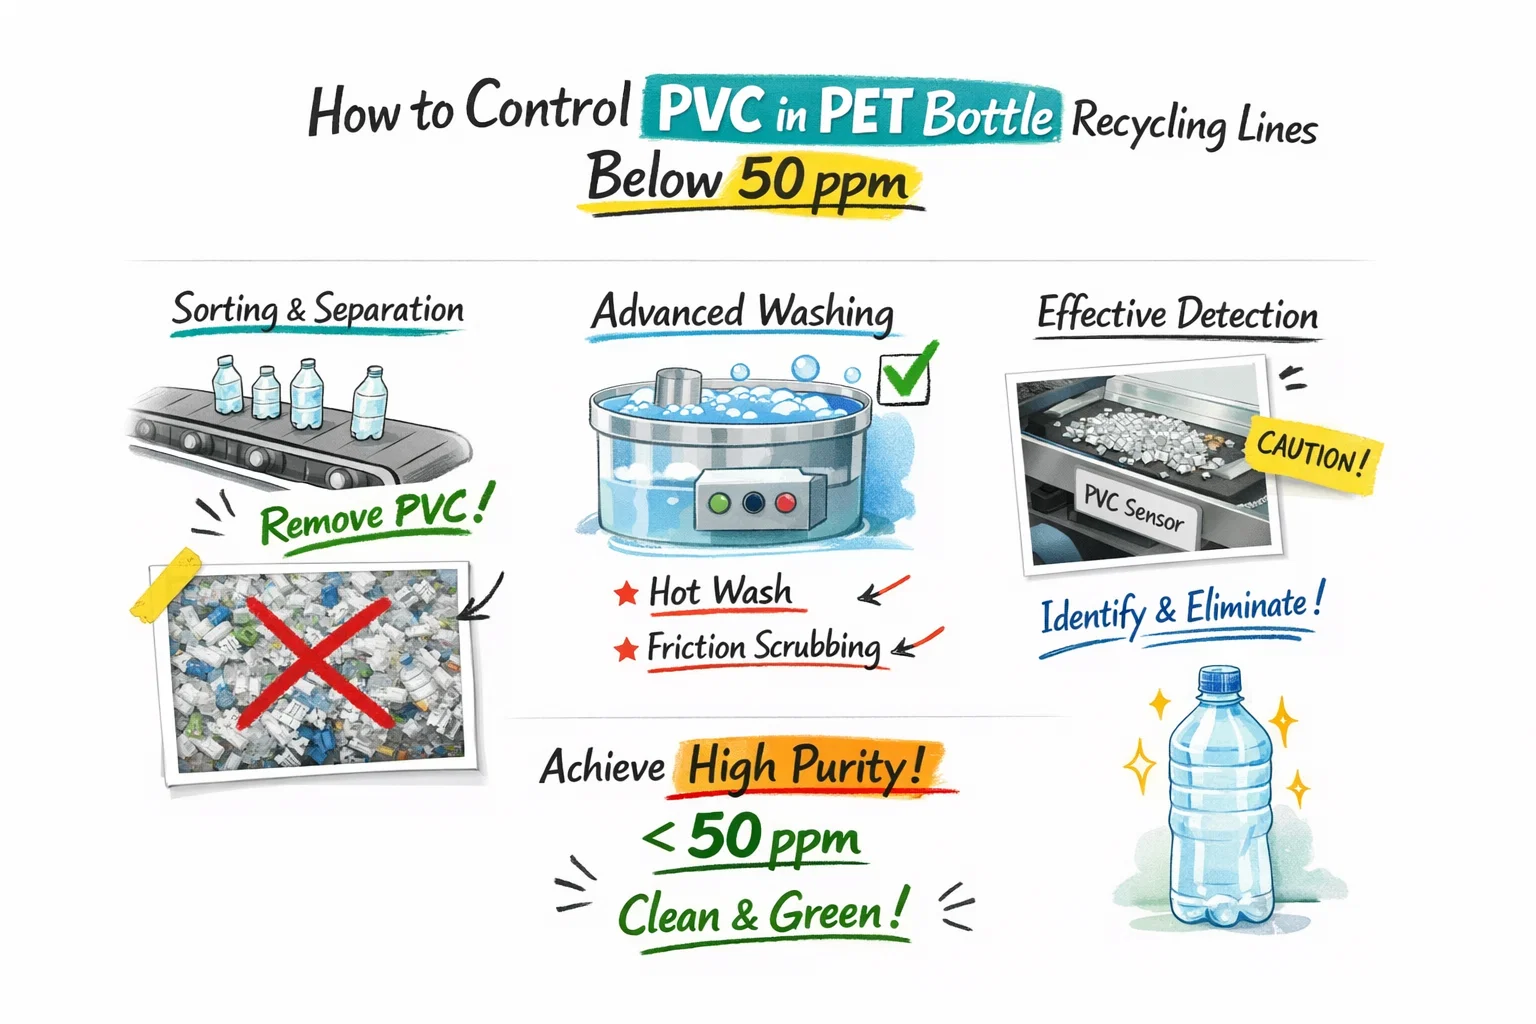
Controlul contaminării cu PVC este una dintre cele mai dificile provocări în reciclarea sticlelor PET, mai ales când vizați aplicații premium și rPET de calitate alimentară. Chiar și la concentrații de circa 50 ppm, PVC-ul poate afecta calitatea PET-ului, provocând fragilitate, îngălbenire și produse secundare nedorite în timpul extrudării. Pentru reciclatorii de PET, menținerea PVC-ului la un nivel cât mai scăzut nu este doar o cerință tehnică — impactează direct prețul de vânzare, acceptarea de către clienți și profitabilitatea pe termen lung.
În acest articol, analizăm de unde provine PVC-ul într-o linie tipică de sticle PET, cum arată „binele” în termeni de niveluri ppm și cum o combinație de sortare inițială, spălare și separare electrostatică uscată vă poate ajuta să rămâneți în mod fiabil sub 50 ppm.
Pe scurt (pentru managerii de fabrică & cumpărători)
- PVC poate cauza degradare serioasă a PET chiar în jurul 50 ppm.
- Cea mai eficientă strategie este prevenirea PVC înainte de măcinare, apoi folosiți spălarea + flotarea-scufundarea pentru curățarea în vrac, și o etapă de lustruire uscată (adesea electrostatică) pentru a îndepărta urmele de PVC.
- Dovediți performanța cu testare de rutină + monitorizarea tendințelor, nu mostre unice.
De ce contează atât de mult 50 ppm PVC
Multiple surse din industrie subliniază că contaminarea cu PVC la sau chiar sub 50 ppm poate declanșa deja probleme de calitate în fulgii de PET atunci când sunt retopiți. PVC-ul se degradează și eliberează compuși care conțin clor la temperaturile de procesare a PET-ului, ceea ce poate:
- Promovează scindarea lanțurilor și fragilizarea rășinii PET.
- Cauzează îngălbenirea sau abateri de culoare în pelete și produsele finale.
- Corodează echipamentele de procesare și complică tratarea gazelor de evacuare.
Pentru aplicații premium precum rPET pentru contact alimentar, reciclarea bottle-to-bottle și fibrele de poliester premium, cumpărătorii cer adesea niveluri de PVC sub 50 ppm — și în unele cazuri sub 30 ppm — ca parte a specificațiilor. Aceasta înseamnă că reciclatorii de PET au nevoie de un proces care livrează constant această calitate, nu doar în probe de laborator, ci în operare la scară completă, 24/7.
Surse tipice de PVC în fluxurile de sticle PET
Într-o linie de reciclare a sticlelor PET, PVC-ul poate intra în sistem din mai multe surse:
- Sticle și recipiente întregi din PVC care scapă prin sortarea inițială.
- Manșoane termocontractibile, etichete și sigilii de siguranță fabricate din PVC sau PETG.
- Garnituri de capace, componente multistrat și folii reziduale în amestecul balotului.
Chiar și atunci când PVC-ul reprezintă doar o mică fracțiune din baloții primiți, impactul său asupra calității finale a fulgilor este disproporționat. Un nivel de contaminare de 50 ppm corespunde la doar aproximativ 0.05 kg PVC per 1,000 kg de fulgi PET — o cantitate infimă ca masă, dar suficientă pentru a compromite aplicațiile cu specificații ridicate.
Cum arată „sub 50 ppm” în practică
Fișele tehnice și specificațiile cumpărătorilor pentru fulgii rPET de înaltă calitate listează adesea limite maxime de PVC în intervalul de 10–50 ppm, combinate cu limite stricte pentru alți polimeri. De exemplu, unele specificații pentru fulgi rPET transparenți prevăd:
- PVC sub 10–50 ppm.
- Polimeri străini totali sub 80–100 ppm.
- Puritatea generală a fulgilor >99,8% pe bază de masă.
Atingerea acestor cifre în mod fiabil necesită mai mult decât o singură mașină „magică”. În schimb, fabricile de succes își proiectează liniile ca o secvență de pași complementari:
- Inspecția baloților și pre-sortarea.
- Sortarea manuală și/sau automată a sticlelor.
- Îndepărtarea etichetelor și reducerea dimensională.
- Spălare la rece și la cald.
- Flotare și separare densitară.
- Etape de uscare și curățare/lustruire finală uscată.
Separarea electrostatică se află la capătul acestui lanț ca tehnologie de lustruire uscată, îndepărtând ultimele urme de PVC și alți polimeri din fulgii PET deja spălați și uscați.
Frontal: păstrarea cât mai mult PVC în afară posibil
Prima linie de apărare împotriva PVC este pur și simplu să nu-l lăsați să intre în fluxul de fulgi. Strategiile comune includ:
- Sortarea manuală cu UV sau ajutoare vizuale: Operatorii experimentați pot identifica sticlele și etichetele din PVC, iar iluminarea UV poate îmbunătăți contrastul între PET și PVC.
- Sortatoare de sticle bazate pe NIR: Sortatoarele optice cu infraroșu apropiat clasifică sticlele după tipul de polimer și ejectează PVC, PETG și alte materiale nedorite înainte de mărunțire.
- Etape mecanice și de îndepărtare a etichetelor: Sisteme de de-etiquetare etapele de pre-spălare îndepărtează manșoanele și etichetele, reducând încărcătura PVC din aval.
Aceste tehnologii sunt foarte eficiente pe sticle întregi și bucăți mari și pot reduce dramatic cantitatea de PVC care ajunge la secțiunile de măcinare și spălare. Cu toate acestea, nu sunt perfecte și nu abordează complet fragmentele mici și fulgii mixți.
Spălarea, flotarea-scufundarea și ce pot (și nu pot) face
Majoritatea liniilor de sticle PET se bazează pe o combinație de spălare la cald, spălare prin frecare și separare prin flotare-scufundare pentru a îndepărta adezivii, hârtia, organicele și contaminanții cu densitate redusă. Într-un proces tipic:
- Polizoarele umede reduc sticlele în fulgi.
- Spălătoarele prin frecare și rezervoarele de spălare la cald curăță etichetele, murdăria și adezivii.
- Rezervoare flotare-scufundare separă poliolefinele (PP/HDPE) de PET pe baza densității.
Acești pași sunt excelenți la reducerea contaminării generale și separarea PET-ului de capace și etichete. Dar diferențele de densitate între PET și PVC sunt relativ mici, iar multe sisteme bazate pe densitate nu sunt optimizate specific pentru îndepărtarea PVC. De aceea, chiar și liniile de spălare bine proiectate pot livra fulgi PET cu niveluri de PVC peste 100–200 ppm dacă nu se folosește o etapă suplimentară de lustruire.
Ce poate îndepărta realist fiecare etapă (referință rapidă)
| Pas | Cel mai bun la îndepărtarea | Limite pentru controlul PVC |
|---|---|---|
| Sortare frontală (manuală / optică) | Containere PVC întregi, articole evident în afara spec | Fragmentele mici și fulgii mixți pot aluneca prin |
| De-etiquetare / îndepărtarea manșoanelor | Manșoane, etichete, sigilii înainte să devină fragmente | Mai puțin eficient odată ce materialul este mărunțit în bucăți mici |
| Spălare la cald + spălare prin frecare | Adeziv, murdărie, organice; îmbunătățește curățenia generală | Curățarea nu este egală cu separarea polimerilor; PVC poate rămâne |
| Flotare-scufundare | Separare PP/HDPE vs PET (capace/etichete) | Separarea densitară PET vs PVC nu este consistent ascuțită |
| Lustruire uscată (adesea electrostatică) | Urme de PVC și alți polimeri în fulgi uscați | Necesită control strâns al umidității și dimensiunii particulelor |
De ce separarea electrostatică uscată este necesară ca etapă de lustruire
Pentru a împinge nivelurile de PVC sub 50 ppm, mulți reciclatori adaugă un separare electrostatică uscată etapă după uscare. Separatoarele electrostatice exploatează diferențele de proprietăți electrice între PET și PVC:
Pentru o prezentare practică a echipamentului, vedeți: Separator electrostatic de plastic
- Fulgii sunt expuși unui mecanism de încărcare (încărcare corona sau triboelectrică), care induce polarități diferite pe polimeri diferiți.
- Fulgii încărcați trec printr-un câmp electric între electrozi sau un tambur încărcat.
- Bazându-se pe sarcina și conductivitatea lor, PET și PVC urmează traiectorii diferite și sunt colectați ca fracții separate.
Studiile de caz și furnizorii de echipamente raportează că, atunci când este integrată corespunzător, separarea electrostatică poate reduce contaminarea cu PVC de la aproximativ 1.000 ppm la valori sub 50 ppm în fulgii PET, îndepărtând în același timp și alți contaminanți polimerici. Acest lucru face tehnologia deosebit de atractivă ca etapă finală de rafinare înainte de controlul calității și ambalare.
Condițiile de proces care influențează performanța electrostatică
Pentru a obține o separare fiabilă și a rămâne sub 50 ppm, mai mulți parametri de proces trebuie controlați:
- Conținutul de umiditate: Separatoarele electrostatice necesită în general alimentare uscată, adesea cu umiditate reziduală sub aproximativ 0,5–0,8%, pentru a preveni disiparea sarcinilor.
- Dimensiunea și forma particulelor: Dimensiunea fulgilor ar trebui să fie într-un interval definit (de exemplu sub 10–12 mm), cu fine limitate, pentru a menține traiectorii stabile în câmpul electric.
- Compoziția amestecului: Compoziția alimentării ar trebui să fie relativ stabilă, sau mașina ar trebui ajustată pentru diferite rapoarte PVC/PET pentru a ține sub control fracțiile intermediare și de rebut.
- Tensiune, configurația electrozilor și setările separatorului: Optimizarea acestor parametri este critică pentru a echilibra eficiența îndepărtării PVC cu randamentul PET și a minimiza pierderile.
În practică, multe fabrici implementează o strategie în două etape: o primă trecere electrostatică pentru a separa un produs cu PET ridicat și un rebut cu PVC ridicat, urmată de o a doua trecere pe materialul intermediar pentru a reduce în continuare PVC și a recupera PET.
Rolul liniilor integrate de spălare a sticlelor PET
Furnizorii de sisteme cap-la-cap arată că combinarea unei linii bine proiectate de spălare a sticlelor PET cu o etapă finală de lustruire electrostatică poate livra purități ale fulgilor peste 99,8%, cu niveluri foarte reduse de PVC. Elementele tipice de design includ:
- Deschiderea baloților, îndepărtarea metalului și pre-sortarea.
- Sortare automată a sticlelor (NIR) plus control manual al calității.
- Îndepărtare eficientă a etichetelor, spălare la cald și curățare prin frecare.
- Flotare-scufundare multi-etapă și separare densitară pentru poliolefine.
- Uscare cu reziduuri reduse pentru a atinge nivelul de umiditate necesar pentru separarea electrostatică.
- Unul sau mai multe separatoare electrostatice pentru PET/PVC și alte materiale plastice mixte.
Când aceste etape sunt proiectate și reglate corespunzător, rezultatul este un produs stabil de fulgi PET curați gata pentru aplicații de grad alimentar sau de înaltă performanță, cu PVC mult sub pragul de 50 ppm.
Monitorizare, testare și îmbunătățire continuă
Atingerea o dată a obiectivului de PVC nu este suficientă – reciclatorii trebuie să demonstreze performanță consistentă în timp. Acest lucru implică de obicei:
- Testarea regulată în laborator a conținutului de PVC, adesea folosind teste de cuptor sau metode analitice specializate, față de limitele ppm definite.
- Monitorizarea procesului pe variabile cheie precum calitatea baloților, ratele de rebut ale sortării, performanța spălării și setările separatorului electrostatic.
- Audituri periodice ale liniei pentru a identifica noi surse de contaminare sau deriva în performanță.
Fabricile care formalizează acest lucru într-un sistem de management al calității sunt mai bine poziționate pentru a îndeplini cerințele proprietarilor de mărci și a asigura contracte pe termen lung pentru rPET de mare valoare.
Acceptare & QA: cum să dovediți că puteți menține < 50 ppm
Pentru a face „PVC < 50 ppm” apărabil pentru cumpărători, definiți-vă planul de acceptare și respectați-l:
- Planul de eșantionare: specificați unde și cât de des sunt prelevate mostrele (de exemplu după uscare / după lustruire / înainte de ambalare).
- Tendință, nu instantanee: urmăriți rezultatele în timp și legați abaterile de baloții de intrare, tipurile de manșoane, deriva umidității sau setările separatorului.
- KPI de proces de înregistrat: calitatea baloților de intrare, ratele de rebut ale sortării optice, umiditatea uscătorului, distribuția dimensiunii fulgilor (fine), setările de tensiune/separatoare electrostatice și pierderile de randament PET.
- Reguli de escaladare: ce se întâmplă când vedeți o creștere (rețineți lotul, reprocesați materialele intermediare, ajustați setările, auditați sursa baloților).
Harta de control multi-barieră (sticlă la fulgi finiți)
Folosiți mai mult de o barieră PVC. Fiecare etapă prinde o formă diferită de contaminare; nicio singură mașină nu este un plan complet.
| Punct de proces | Risc PVC | Control de evaluat | Ce să verificați |
|---|---|---|---|
| Deschiderea baloților & presortare | Containere PVC întregi, manșoane evidente | Sortare manuală sau senzorială a sticlelor | Prezentarea alimentării & precizia respingerii |
| Îndepărtarea etichetelor | Manșoane și etichete PVC termo-retractabile | Dispozitiv mecanic de îndepărtare a etichetelor + separare cu aer | Îndepărtarea manșoanelor pe toate dimensiunile de sticle |
| Înainte de mărunțire | Sticle ratate, sigilii, etichete | Trecere de sortare QC | Verificări de respingere pe schimburi |
| După spălare/uscare | Fulgi PVC amestecați cu PET | Sortator de fulgi + identificare de laborator | Metoda de eșantionare & limita de detecție |
| Produsul finit | Contaminare reziduală | Test de eliberare vs specificația cumpărătorului | Trasabilitatea lotului & procedura de reținere |
Eșantionarea fulgilor & verificări de laborator (înainte de eliberare)
| Verificare | Întrebare pentru furnizor sau laborator |
|---|---|
| Colectarea mostrei | Cum sunt luate incrementurile în timp, saci sau silozuri? |
| Pregătirea mostrei | Este mostra uscată, controlată dimensional și reprezentativă? |
| Metoda de identificare | Ce metodă identifică PVC-ul (de ex. practici conexe ASTM D5991) și ce poate interfera? |
| Capacitatea de detecție | Poate metoda judeca în mod fiabil limita cumpărătorului (de ex. ≤50 ppm)? |
| Decizia de eliberare | Cine reține, retestează, reprelucrează sau respinge un lot în afara specificației? |
Ce să includeți într-un RFQ de linie PET (control PVC)
- Compoziția primită a baloților și formatele PVC cunoscute pe piața dumneavoastră
- Specificația vizată a fulgilor finiți și aplicația finală (sticlă-la-sticlă, fibră, folie)
- Debitul necesar de sticle și fulgi
- Mostră de test pentru îndepărtarea etichetelor și metoda de acceptare (inclusiv formate rigide de manșon)
- Prezentarea alimentării sortatorului senzorial, lățimea benzii/adâncimea stratului și protocolul de test al respingerii
- Planul de eșantionare, metoda de laborator și trasabilitatea lotului
- Spațiu pentru stații QC și manipularea materialului respins
- Încercare de punere în funcțiune pe local materie primă — nu doar sticle demonstrative curate
Punând totul laolaltă
Controlarea PVC în liniile de reciclare a sticlelor PET sub 50 ppm este realizabilă, dar necesită o viziune la nivel de sistem:
- Țineți cât mai mult PVC în afara liniei prin controlul baloților și sortarea frontală.
- Folosiți spălare robustă și separare densitară pentru a îndepărta contaminanții în vrac.
- Adăugați separarea electrostatică uscată ca etapă finală de lustruire pentru a capta ultimele urme de PVC și polimeri străini.
- Susțineți totul cu testare și controlul procesului pentru a dovedi că îndepliniți constant specificația.
Prin combinarea acestor strategii, reciclatorii PET pot produce fulgi de calitate mai înaltă, pot accesa piețe finale mai exigente și pot îmbunătăți economia generală a operațiunilor lor.
Întrebări frecvente
De ce este chiar și o cantitate mică de PVC o problemă atât de mare în reciclarea sticlelor PET?
PVC-ul se topește la o temperatură mult mai mică decât PET-ul, deci în timpul reprocesării se descompune și eliberează acid clorhidric. Acest acid degradează PET-ul din jur, provocând îngălbenire, pete negre și pierderea rezistenței fulgilor reciclați. O singură sticlă de PVC ascunsă printre mii de sticle PET poate strica un lot întreg, motiv pentru care cumpărătorii tratează PVC-ul drept contaminantul numărul unu.
De unde provine limita «sub 50 ppm»?
Provine din specificațiile cumpărătorilor de rPET de înaltă calitate, în special cei care produc pelete de tip sticlă-în-sticlă sau pentru contact alimentar. La 50 ppm (0,005%), nivelul de PVC este suficient de mic încât degradarea acidă să rămână invizibilă în produsul finit. Unele mărci stabilesc limite interne și mai stricte, dar 50 ppm este pragul comercial larg acceptat pentru fulgi premium.
Sortatoarele NIR nu pot elimina tot PVC-ul încă de la intrare?
NIR este excelent la ejectarea sticlelor întregi de PVC și a bucăților mari și ar trebui să fie întotdeauna prima barieră. Problema o reprezintă fragmentele mici de PVC — etichete, manșoane termo și bucăți rupte — care trec prin sortarea optică sau ajung după sorter. De aceea NIR este pasul unu, nu întreaga soluție: aveți în continuare nevoie de separare densimetrică și electrostatică în aval.
Cât PVC poate elimina efectiv un bazin de separare prin flotație?
Separarea prin flotare-scufundare este foarte eficientă pe bucățile de sticle PVC, care se scufundă în timp ce fulgii de PET plutesc — rate de îndepărtare de peste 95% sunt realiste pentru acea fracție. Dar întâmpină dificultăți cu etichetele PVC și foliile subțiri a căror densitate este apropiată de mediul de flotare, precum și cu particulele foarte fine. Tratați flotarea-scufundarea ca pe o etapă puternică de îndepărtare în vrac, apoi șlefuiți fluxul rămas electrostatic.
Ce aduce spălarea la cald pentru controlul PVC-ului?
Spălarea la cald cu sodă caustică îndepărtează adezivul, substanțele organice și murdăria de suprafață și desprinde etichetele, astfel încât separarea din aval să funcționeze mai bine. Nu îndepărtează PVC-ul în sine — PVC-ul supraviețuiește chimic intact spălării. Contribuția sa reală este curățarea suprafeței fulgilor, astfel încât separatoarele densimetrice și electrostatice să poată distinge corect polimerii.
Cum ar trebui proiectată o linie de reciclare pentru a menține PVC-ul sub 50 ppm în mod fiabil?
Proiectați în straturi: sortare NIR în față pentru sticlele întregi, bazine de flotare-scufundare pentru separarea densimetrică în vrac, apoi separare electrostatică uscată ca etapă de finisare pentru fracțiile fine. Mențineți uscată și consistentă alimentarea unității electrostatice — umiditatea și fracțiile fine sunt cele două lucruri care îi ucid performanța. Și puneți puncte de testare după fiecare etapă, ca să vedeți exact unde începe o abatere, în loc să ghiciți.
Cum se testează PVC-ul și cum se dovedește conformitatea pentru uz alimentar?
Pentru controlul de rutină, fluorescența de raze X (XRF) sau testarea conținutului de clor pe fulgii finiți vă oferă o citire rapidă în ppm. Pentru rPET-ul de contact alimentar, cumpărătorii cer de obicei analiză de laborator terță plus documentarea întregului proces — teste de tip challenge sau dosare în stil EFSA/FDA, în funcție de piață. Păstrați înregistrările de lot de la punctele dumneavoastră de testare în linie; auditorii vor să vadă traseul datelor, nu doar un certificat final.
