
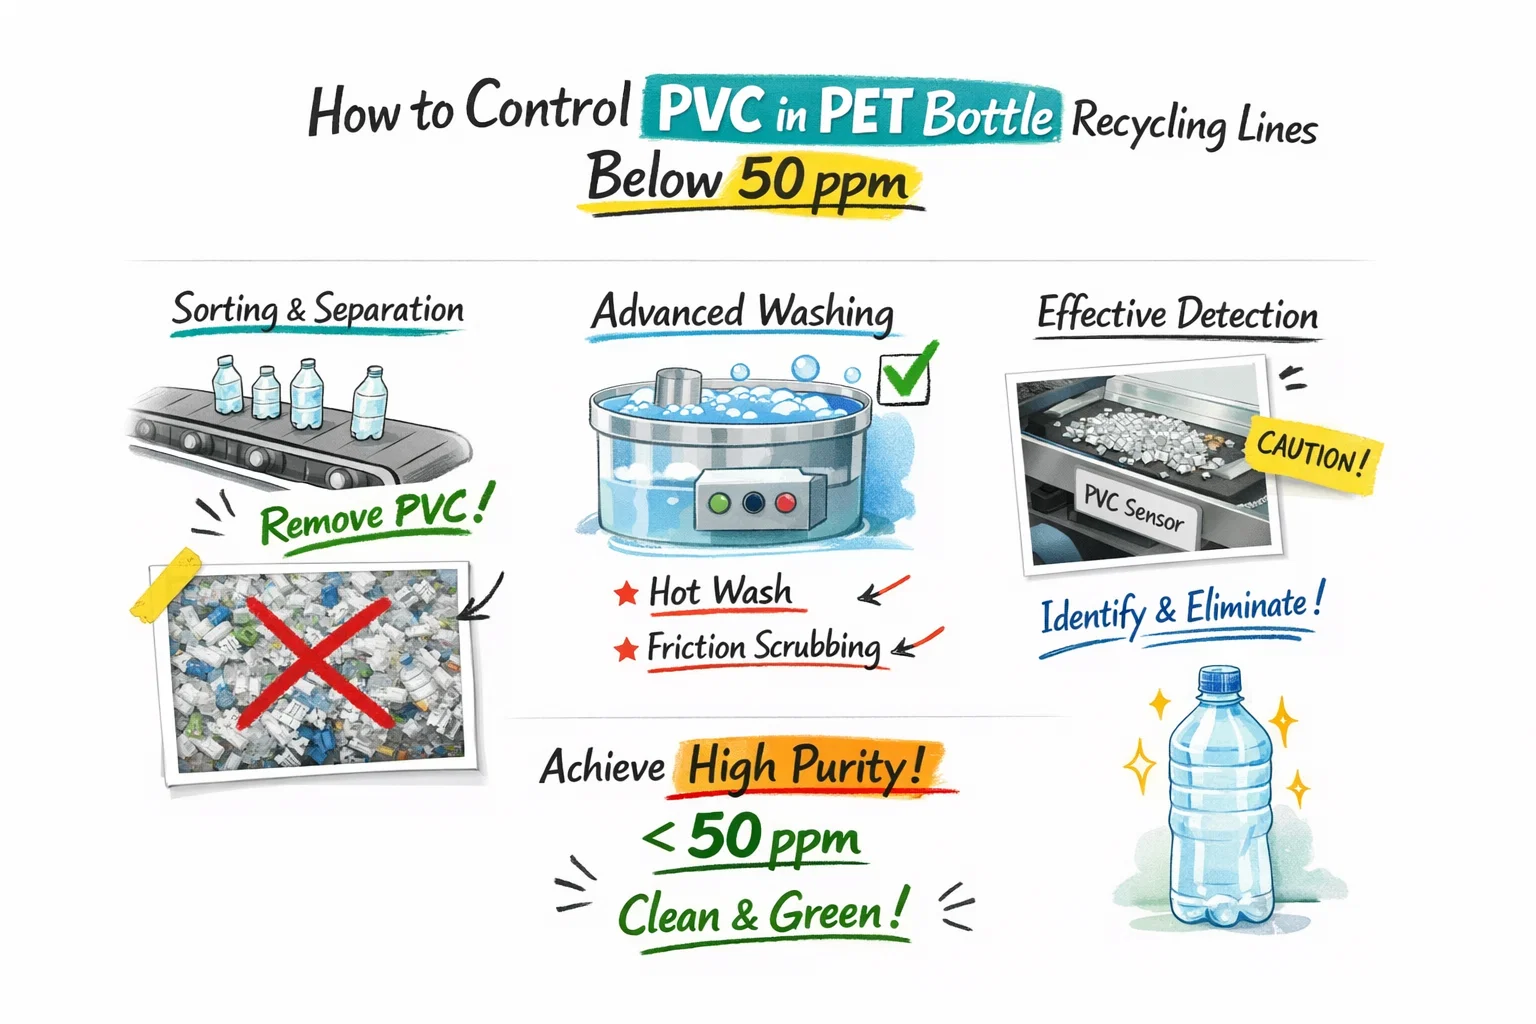
Het beheersen van PVC-verontreiniging is een van de lastigste uitdagingen bij het recyclen van PET-flessen, vooral bij hoogwaardige toepassingen en food-grade rPET. Zelfs bij concentraties rond 50 ppm kan PVC de PET-kwaliteit aantasten, met broosheid, vergeling en ongewenste bijproducten tijdens extrusie tot gevolg. Voor PET-recyclers is het zo laag mogelijk houden van PVC niet alleen een technische eis — het beïnvloedt direct de verkoopprijs, klantacceptatie en winstgevendheid op lange termijn.
In dit artikel kijken we waar PVC vandaan komt in een typische PET-flessenlijn, hoe “goed” eruitziet in termen van ppm-niveaus, en hoe een combinatie van voorsortering, wassen en droge elektrostatische scheiding u kan helpen betrouwbaar onder 50 ppm te blijven.
TL;DR (voor fabrieksmanagers & kopers)
- PVC kan ernstige PET-degradatie veroorzaken, zelfs rond 50 ppm.
- De meest effectieve strategie is PVC voorkomen vóór het malen, gebruik dan wassen + zink-drijf voor bulkreiniging, en een droge polijststap (vaak elektrostatisch) om sporen-PVC te verwijderen.
- Bewijs prestaties met routinematig testen + trendmonitoring, geen eenmalige monsters.
Waarom 50 ppm PVC zo belangrijk is
Meerdere branchebronnen wijzen erop dat PVC-verontreiniging op of zelfs onder 50 ppm al kwaliteitsproblemen kan veroorzaken in PET-flakes wanneer ze worden omgesmolten. PVC degradeert en geeft chloorhoudende verbindingen af bij PET-verwerkingstemperaturen, wat kan:
- Bevorderen ketenbreuk en verbrossing in de PET-hars.
- Veroorzaken vergeling of kleurafwijking in pellets en eindproducten.
- Corroderen procesapparatuur en compliceren de rookgasbehandeling.
Voor hoogwaardige toepassingen zoals food-contact rPET, bottle-to-bottle recycling en premium polyestervezels eisen kopers vaak PVC-niveaus onder 50 ppm — en in sommige gevallen onder 30 ppm — als onderdeel van hun specificaties. Dit betekent dat PET-recyclers een proces nodig hebben dat deze kwaliteit consistent levert, niet alleen in labmonsters maar in volwaardige 24/7-operatie.
Typische bronnen van PVC in PET-flessenstromen
In een PET-flessen recyclinglijn kan PVC het systeem binnenkomen via verschillende bronnen:
- Hele PVC-flessen en containers die door front-end sortering glippen.
- Krimphoezen, etiketten en veiligheidszegels gemaakt van PVC of PETG.
- Dopvoeringen, meerlaagse componenten en restfolies in het balenmengsel.
Zelfs wanneer PVC slechts een klein deel van de inkomende balen uitmaakt, is de impact op de uiteindelijke flakekwaliteit onevenredig groot. Een verontreinigingsniveau van 50 ppm komt overeen met slechts ongeveer 0.05 kg PVC per 1,000 kg PET-flakes — een minieme hoeveelheid in massa, maar genoeg om hoogwaardige toepassingen in gevaar te brengen.
Hoe “onder 50 ppm” er in de praktijk uitziet
Technische datasheets en koperspecificaties voor hoogwaardige rPET-vlokken noemen vaak maximale PVC-limieten tussen 10 en 50 ppm, gecombineerd met strikte limieten op andere polymeren. Bijvoorbeeld, sommige specificaties voor heldere rPET-vlokken vereisen:
- PVC onder 10–50 ppm.
- Totaal vreemde polymeren onder 80–100 ppm.
- Algehele flakezuiverheid >99.8% op massabasis.
Het betrouwbaar bereiken van deze cijfers vereist meer dan één enkele “magische” machine. In plaats daarvan ontwerpen succesvolle installaties hun lijnen als een reeks aanvullende stappen:
- Baalinspectie en voorsortering.
- Handmatig en/of geautomatiseerd flessensorteren.
- Etiketverwijdering en verkleining.
- Koud en heet wassen.
- Flotatie en dichtheidsscheiding.
- Drogen en uiteindelijke droogreiniging / polijstfasen.
Elektrostatische scheiding staat helemaal aan het einde van deze keten als droge polijsttechnologie en verwijdert de laatste sporen van PVC en andere polymeren uit reeds gewassen, gedroogde PET-vlokken.
Voorkant: zoveel mogelijk PVC buiten houden
De eerste verdedigingslinie tegen PVC is simpelweg voorkomen dat het in de flakestroom terechtkomt. Gangbare strategieën zijn:
- Handmatig sorteren met UV- of visuele hulpmiddelen: Ervaren operators kunnen PVC-flessen en -etiketten herkennen, en UV-verlichting kan het contrast tussen PET en PVC versterken.
- NIR-gebaseerde flessensorteerders: NIR-optische sorteerders classificeren flessen op polymeren type en werpen PVC, PETG en andere ongewenste materialen voordat ze worden versnipperd.
- Mechanische en etiketverwijderingsstappen: Labelverwijderingssystemen en voorwasfasen strippen sleeves en labels, waardoor de PVC-belasting verderop afneemt.
Deze technologieën zijn zeer effectief op hele flessen en grote stukken, en ze kunnen de hoeveelheid PVC die aankomt bij de maal- en wassecties aanzienlijk verminderen. Echter, ze zijn niet perfect en lossen niet volledig kleine fragmenten en gemengde vlokken op.
Wassen, zink-drijf en wat ze wel (en niet) kunnen
De meeste PET-flessenlijnen steunen op een combinatie van heet wassen, wrijvingswassing en drijf-zinkscheiding om lijm, papier, organische stoffen en verontreinigingen met een lage dichtheid te verwijderen. In een typisch proces:
- Natte molens verkleinen de flessen tot flakes.
- Frictiewassers en heetwastanks reinigen etiketten, vuil en lijmresten.
- Drijf-zinktanks scheiden polyolefinen (PP/HDPE) van PET op basis van dichtheid.
Deze stappen zijn uitstekend in het verminderen van de algemene vervuiling en het scheiden van PET van doppen en labels. Maar de dichtheidsverschillen tussen PET en PVC zijn relatief klein, en velen dichtheidsgebaseerde systemen zijn niet specifiek geoptimaliseerd voor PVC-verwijdering. Dit is de reden waarom zelfs goed ontworpen wassenlijnen nog steeds PET deeltjes met PVC-niveaus boven de 100–200 ppm kunnen leveren als er geen aanvullende polijststap wordt gebruikt.
Wat elke stap realistisch kan verwijderen (snelle referentie)
| Stap | Het beste in het verwijderen van | Beperkingen voor PVC-controle |
|---|---|---|
| Voorsortering (handmatig / optisch) | Hele PVC-containers, duidelijk afwijkende items | Kleine fragmenten en gemengde flakes kunnen erdoorheen glippen |
| Ontetiketteren / sleeve-verwijdering | Sleeves, etiketten, seals voordat ze fragmenten worden | Minder effectief zodra materiaal tot kleine stukjes is versnipperd |
| Heet wassen + frictiewassen | Lijm, vuil, organische stoffen; verbetert algehele reinheid | Reinigen is niet gelijk aan polymeerscheiding; PVC kan achterblijven |
| Zink-drijf | PP/HDPE vs PET-scheiding (doppen/etiketten) | PET vs PVC-dichtheidsscheiding is niet consistent scherp |
| Droog polijsten (vaak elektrostatisch) | Sporen-PVC en andere polymeren in droge flakes | Vereist strakke vocht- en deeltjesgrootteregeling |
Waarom droge elektrostatische scheiding nodig is als polijststap
Om PVC-niveaus onder 50 ppm te brengen, voegen veel recyclers een droge elektrostatische scheiding toe fase na het drogen. Elektrostatische afscheiders benutten verschillen in elektrische eigenschappen tussen PET en PVC:
Voor een praktisch apparatuuroverzicht, zie: Kunststof elektrostatische afscheider
- Vlokken worden blootgesteld aan een ladingmechanisme (corona of tribo-elektrisch laden), wat verschillende polariteiten op verschillende polymeren induceert.
- Geladen flakes passeren een elektrisch veld tussen elektroden of een geladen trommel.
- Op basis van hun lading en geleidbaarheid volgen PET en PVC verschillende trajecten en worden ze als aparte fracties opgevangen.
Casestudies en leveranciers van apparatuur melden dat, wanneer correct geïntegreerd, elektrostatische scheiding de PVC-vervuiling van ongeveer 1.000 ppm kan verminderen tot waarden onder 50 ppm in PET-vlokken, terwijl ook andere polymerenvervuiling wordt verwijderd. Dit maakt de technologie bijzonder aantrekkelijk als de laatste verfijningsstap voor kwaliteitscontrole en verpakking.
Procesomstandigheden die de elektrostatische prestaties beïnvloeden
Om betrouwbare scheiding te bereiken en onder 50 ppm te blijven, moeten verschillende procesparameters worden gecontroleerd:
- Vochtgehalte: Elektrostatische scheiders vereisen doorgaans een droge toevoer, vaak met een restvochtgehalte onder ongeveer 0,5–0,8%, om te voorkomen dat ladingen wegvloeien.
- Deeltjesgrootte en -vorm: De vlokgrootte moet binnen een gedefinieerd bereik liggen (bijvoorbeeld onder 10–12 mm), met beperkt fijnstof, om stabiele trajecten in het elektrische veld te behouden.
- Blendsamenstelling: De samenstelling van de invoer moet relatief stabiel zijn, of de machine moet worden aangepast voor verschillende PVC/PET-verhoudingen om de midden- en afkeurfracties onder controle te houden.
- Spanning, elektrodeconfiguratie en scheiderinstellingen: Het optimaliseren van deze parameters is cruciaal om PVC-verwijderingsefficiëntie te balanceren met PET-opbrengst en verliezen te minimaliseren.
In de praktijk implementeren veel installaties een tweestapsstrategie: een eerste elektrostatische passage om een hoog-PET-product en een hoog-PVC-afvalstroom te scheiden, gevolgd door een tweede passage op de middelfractie om PVC verder te verminderen en PET te herwinnen.
Rol van geïntegreerde PET-flessenwaslijnen
Eindtot-eind systeemleveranciers tonen aan dat het combineren van een goed ontworpen PET fleswaslijn met een uiteindelijke elektrostatische polijstfase een vlokzuiverheid van boven de 99,8% kan leveren, met zeer lage PVC-niveaus. Typische ontwerpelementen zijn:
- Baalopening, metaalverwijdering en voorsortering.
- Geautomatiseerd flessensorteren (NIR) plus handmatige kwaliteitscontrole.
- Hoogefficiënte etiketverwijdering, heet wassen en frictiereiniging.
- Meertraps zink-drijf- en dichtheidsscheiding voor polyolefinen.
- Restarm drogen om het vereiste vochtniveau voor elektrostatische scheiding te bereiken.
- Een of meer elektrostatische afscheiders voor PET/PVC en andere gemengde kunststoffen.
Wanneer deze stappen correct worden ontworpen en afgesteld, resulteert dit in een stabiele uitvoer van schone PET-vlokken klaar voor voedselveilig of hoogwaardige toepassingen, met PVC goed onder de 50 ppm drempel.
Monitoring, testen en continue verbetering
Een PVC-doel eenmaal bereiken is niet genoeg – recyclers moeten consistente prestaties over tijd aantonen. Dit omvat doorgaans:
- Regelmatige laboratoriumtesten van PVC-gehalte, vaak gebruikmakend van oventesten of gespecialiseerde analytische methoden, ten opzichte van gedefinieerde ppm-limieten.
- Procesmonitoring op belangrijke variabelen zoals balenkwaliteit, sorteerafvalpercentages, wasprestaties en instellingen van de elektrostatische scheider.
- Periodieke audits van de lijn om nieuwe verontreinigingsbronnen of prestatiedrift te identificeren.
Bedrijven die dit formaliseren in een kwaliteitsmanagementsysteem, zijn beter gepositioneerd om aan de eisen van merkeigenaren te voldoen en langdurige contracten voor hoogwaardig rPET te verkrijgen.
Acceptatie & QA: hoe u bewijst dat u < 50 ppm kunt vasthouden
Om “PVC < 50 ppm” verdedigbaar te maken voor kopers, definieert u uw acceptatieplan en houdt u zich eraan:
- Bemonsteringsplan: specificeer waar en hoe vaak monsters worden genomen (bijv. na drogen / na polijsten / vóór verpakking).
- Trend, geen momentopnames: volg resultaten over tijd en koppel afwijkingen aan invoerbalen, sleevezetypen, vochtdrift of scheiderinstellingen.
- Proces-KPI's om te loggen: kwaliteit van binnenkomende balen, afkeurpercentages van optische sortering, drogervochtigheid, vlokgrootteverdeling (fijnstof), elektrostatische spanning/splitterinstellingen en PET-opbrengstverliezen.
- Escalatieregels: wat gebeurt er bij een piek (lot vasthouden, middlings herverwerken, instellingen aanpassen, baalbron auditen).
Meerbarrière-controlekaart (fles tot afgewerkte flake)
Gebruik meer dan één PVC-barrière. Elke fase vangt een andere vorm van verontreiniging; geen enkele machine is een compleet plan.
| Procespunt | PVC-risico | Te beoordelen beheersing | Wat te verifiëren |
|---|---|---|---|
| Baalopening & voorsortering | Hele PVC-containers, duidelijke sleeves | Handmatige of sensorsortering van flessen | Voedingspresentatie & afkeurnauwkeurigheid |
| Labelverwijdering | PVC-krimpsleeves en labels | Mechanische labelverwijderaar + luchtscheiding | Sleeveverwijdering over flessengroottes |
| Vóór malen | Gemiste flessen, seals, labels | QC-sorteerpassage | Afkeurcontroles per ploeg |
| Na wassen/drogen | PVC-flakes gemengd met PET | Flakesorteerder + labidentificatie | Bemonsteringsmethode & detectielimiet |
| Eindproduct | Resterende verontreiniging | Vrijgavetest vs kopersspecificatie | Partijtraceerbaarheid & blokkeerprocedure |
Flakebemonstering & labcontroles (vóór vrijgave)
| Controle | Vraag voor de leverancier of het laboratorium |
|---|---|
| Monstername | Hoe worden incrementen genomen over tijd, zakken of silo's? |
| Monstervoorbereiding | Is het monster droog, groottegecontroleerd en representatief? |
| Identificatiemethode | Welke methode identificeert PVC (bijv. ASTM D5991-gerelateerde praktijken) en wat kan storen? |
| Detectievermogen | Kan de methode betrouwbaar de koperslimiet beoordelen (bijv. ≤50 ppm)? |
| Vrijgavebeslissing | Wie blokkeert, hertest, herwerkt of wijst een afwijkende partij af? |
Wat op te nemen in een PET-lijn-RFQ (PVC-controle)
- Inkomende baalsamenstelling en bekende PVC-formaten in uw markt
- Beoogde afgewerkte-flakespecificatie en eindtoepassing (fles-tot-fles, vezel, plaat)
- Vereiste flessen- en flakedoorzet
- Labelverwijderingstestmonster en acceptatiemethode (inclusief harde sleeveformaten)
- Sensor-sorteervoedingspresentatie, bandbreedte/laagdiepte en afkeurtestprotocol
- Bemonsteringsplan, laboratoriummethode en partijtraceerbaarheid
- Ruimte voor QC-stations en afkeurmateriaalhandling
- Inbedrijfstellingstest op lokale grondstof — niet alleen schone demonstratieflessen
Alles samenbrengen
PVC in PET-flessenrecyclinglijnen onder 50 ppm beheersen is haalbaar, maar vereist een systeemniveau-visie:
- Houd zoveel mogelijk PVC buiten de lijn via baalcontrole en voorsortering.
- Gebruik robuust wassen en dichtheidsscheiding om bulkverontreinigingen te verwijderen.
- Voeg droge elektrostatische scheiding toe als laatste polijststap om de laatste PVC en vreemde polymeren te vangen.
- Ondersteun alles met testen en procesbeheersing om te bewijzen dat u consistent aan de specificatie voldoet.
Door deze strategieën te combineren, kunnen PET-recyclers vlokken van hogere kwaliteit produceren, toegang krijgen tot veeleisendere eindmarkten en de algehele economie van hun activiteiten verbeteren.
Veelgestelde vragen
Waarom is zelfs een klein beetje PVC zo’n groot probleem bij het recyclen van PET-flessen?
PVC smelt bij een veel lagere temperatuur dan PET, dus tijdens de reprocessing breekt het af en komt er zoutzuur vrij. Dat zuur tast het omringende PET aan, waardoor vergeling, zwarte vlekken en verlies van sterkte in de gerecyclede vlokken ontstaan. Eén PVC-fles verborgen tussen duizenden PET-flessen kan een hele batch bederven, daarom beschouwen kopers PVC als de belangrijkste verontreiniging.
Waar komt de limiet van «minder dan 50 ppm» vandaan?
Het komt voort uit de specificaties van hoogwaardige rPET-kopers, vooral diegenen die bottle-to-bottle- of food-contact-pellets maken. Bij 50 ppm (0,005%) is het PVC-gehalte laag genoeg dat zuurafbraak onzichtbaar blijft in het eindproduct. Sommige merken hanteren nog strengere interne limieten, maar 50 ppm is de algemeen aanvaarde commerciële drempel voor premium vlokken.
Kunnen NIR-sorteerders niet gewoon al het PVC aan het begin verwijderen?
NIR is uitstekend in het uitwerpen van hele PVC-flessen en grote stukken, en het moet altijd de eerste barrière zijn. Het probleem zijn kleine PVC-fragmenten — labels, krimpfolies en gebroken stukken — die door de optische sortering glippen of na de sorteerder arriveren. Daarom is NIR stap één, niet de hele oplossing: je hebt stroomafwaarts nog steeds dichtheids- en elektrostatische scheiding nodig.
Hoeveel PVC kan een drijf-zinkscheidingstank daadwerkelijk verwijderen?
Sink-float-scheiding is zeer effectief op PVC-flesstukken, die zinken terwijl PET-vlokken drijven — verwijderingspercentages boven 95% zijn realistisch voor die fractie. Maar het heeft moeite met PVC-labels en dunne films waarvan de dichtheid dicht bij het flotatiemedium ligt, en met zeer fijne deeltjes. Behandel sink-float als een sterke bulkverwijderingsfase en polijst de resterende stroom vervolgens elektrostatisch.
Wat draagt heet wassen bij aan de PVC-controle?
Heet wassen met caustic verwijdert lijm, organische stoffen en oppervlaktevuil, en het maakt labels los zodat stroomafwaartse scheiding beter werkt. Het verwijdert PVC zelf niet — PVC overleeft de wasbeurt chemisch intact. De echte bijdrage is het reinigen van het vlokoppervlak zodat dichtheids- en elektrostatische scheiders de polymeren nauwkeurig uit elkaar kunnen houden.
Hoe moet een recyclinglijn worden ontworpen om PVC betrouwbaar onder de 50 ppm te houden?
Ontwerp in lagen: NIR-sortering vooraan voor hele flessen, sink-float-tanks voor bulkdichtheidsscheiding, daarna droge elektrostatische scheiding als polijststap voor de fijne fractie. Houd de toevoer naar de elektrostatische unit droog en consistent — vocht en fijne deeltjes zijn de twee dingen die de prestaties tenietdoen. En plaats testpunten na elke fase zodat je precies kunt zien waar een afwijking begint in plaats van te gissen.
Hoe test je op PVC en toon je aan dat je aan de foodgrade-eisen voldoet?
Voor routinematige controle geeft röntgenfluorescentie (XRF) of chloorgehaltetests op afgewerkte vlokken je een snelle ppm-meting. Voor food-contact rPET eisen kopers meestal externe labanalyse plus documentatie van het hele proces — challenge-tests of EFSA/FDA-achtige dossiers afhankelijk van de markt. Bewaar batchrecords van je in-line testpunten; auditors willen de dataspoor zien, niet alleen een eindcertificaat.
