
Controlar a contaminação por PVC é um dos maiores desafios na reciclagem de garrafas PET, especialmente quando se visam aplicações de gama alta e rPET de grau alimentar. Mesmo em concentrações em torno de 50 ppm, o PVC pode prejudicar a qualidade do PET, causando fragilidade, amarelamento e subprodutos indesejados durante a extrusão. Para os recicladores de PET, manter o PVC o mais baixo possível não é apenas um requisito técnico — impacta diretamente o preço de venda, a aceitação pelos clientes e a rentabilidade a longo prazo.
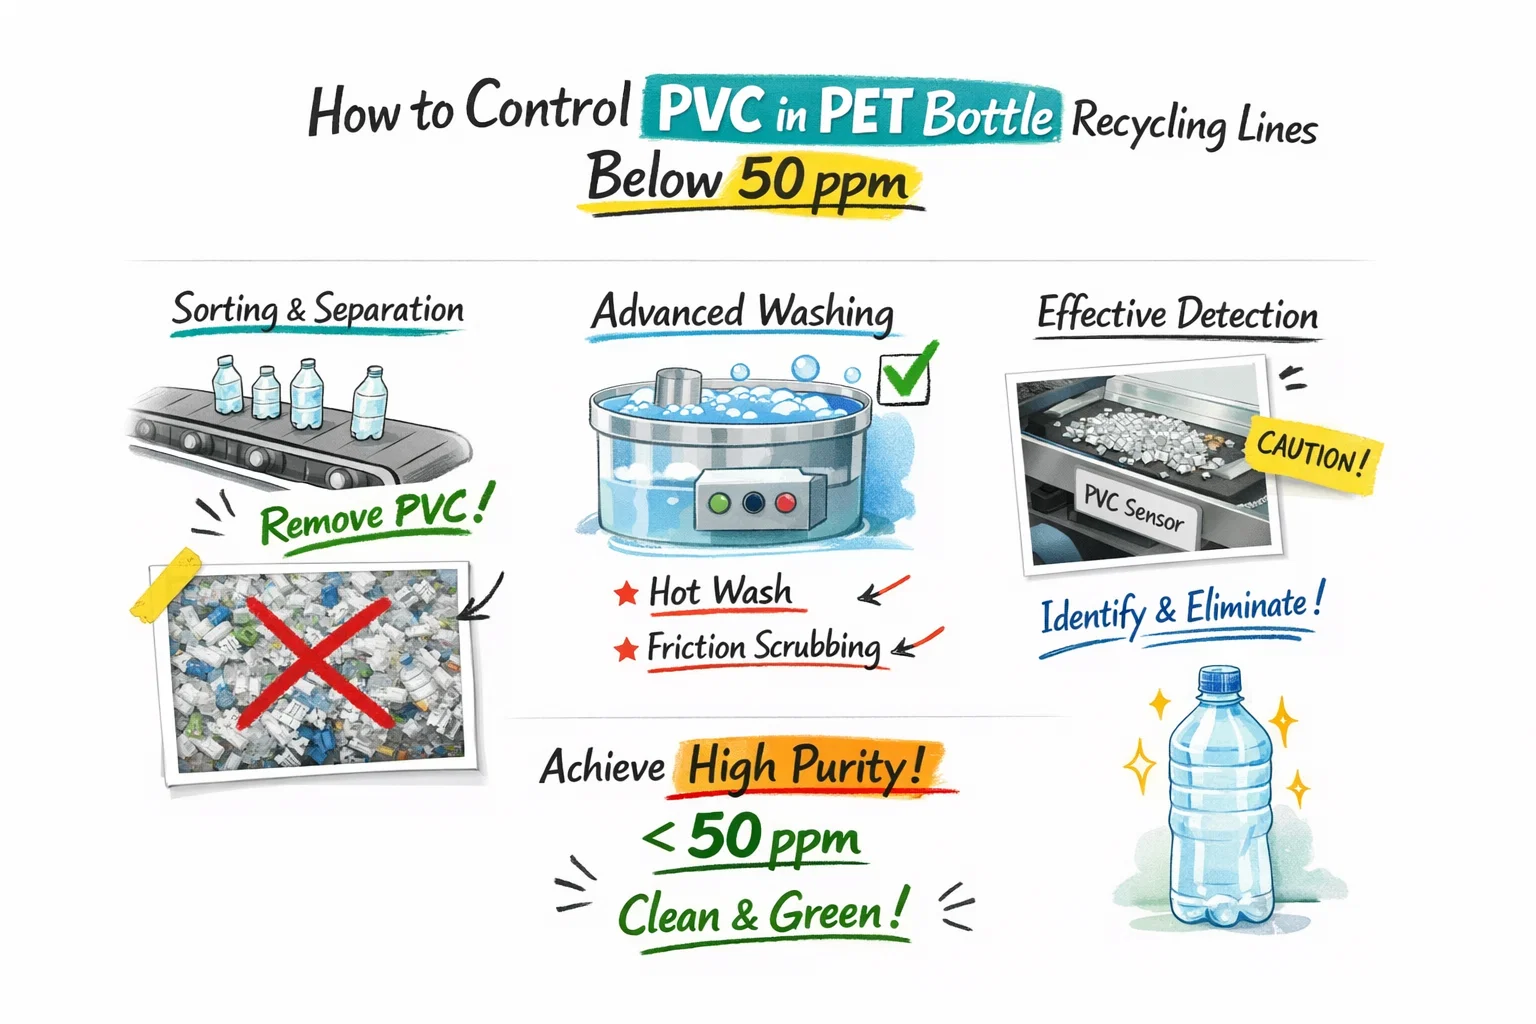
Neste artigo, analisamos de onde vem o PVC numa linha típica de garrafas PET, como é o “bom” em termos de níveis de ppm, e como uma combinação de triagem inicial, lavagem e separação eletrostática a seco pode ajudar a manter-se de forma fiável abaixo de 50 ppm.
TL;DR (para gestores de fábrica & compradores)
- O PVC pode causar séria degradação do PET mesmo em torno de 50 ppm.
- A estratégia mais eficaz é prevenir PVC antes da moagem, depois use lavagem + flutuação-afundamento para limpeza a granel, e um etapa seca de polimento (frequentemente eletrostática) para remover traço de PVC.
- Prove o desempenho com testes de rotina + monitorização de tendência, não amostras únicas.
Por que 50 ppm de PVC importam tanto
Múltiplas fontes da indústria apontam que a contaminação por PVC a níveis de 50 ppm ou mesmo abaixo já pode desencadear problemas de qualidade nos flocos de PET quando são refundidos. O PVC degrada-se e liberta compostos contendo cloro às temperaturas de processamento do PET, o que pode:
- Promovem a cisão de cadeias e a fragilização na resina PET.
- Causam amarelamento ou desvios de cor nos péletes e produtos finais.
- Corroem o equipamento de processamento e complicam o tratamento dos gases de exaustão.
Para aplicações de gama alta, como rPET para contacto alimentar, reciclagem bottle-to-bottle e fibras de poliéster premium, os compradores exigem frequentemente níveis de PVC abaixo de 50 ppm — e em alguns casos abaixo de 30 ppm — como parte das suas especificações. Isto significa que os recicladores de PET precisam de um processo que entregue consistentemente esta qualidade, não apenas em amostras de laboratório, mas em operação à escala real, 24/7.
Fontes típicas de PVC em fluxos de garrafas PET
Numa linha de reciclagem de garrafas PET, o PVC pode entrar no sistema a partir de várias fontes:
- Garrafas e contentores inteiros de PVC que escapam à triagem inicial.
- Mangas retráteis, rótulos e selos de segurança feitos de PVC ou PETG.
- Forros de tampas, componentes multicamada e filmes residuais na mistura do fardo.
Mesmo quando o PVC representa apenas uma pequena fração dos fardos recebidos, o seu impacto na qualidade final dos flocos é desproporcional. Um nível de contaminação de 50 ppm corresponde a apenas cerca de 0.05 kg de PVC por 1,000 kg de flocos de PET — uma quantidade ínfima em massa, mas suficiente para comprometer aplicações de alta especificação.
O que "abaixo de 50 ppm" parece na prática
As fichas técnicas e especificações de compradores para flocos de rPET de alta qualidade listam frequentemente limites máximos de PVC na gama de 10–50 ppm, combinados com limites apertados em outros polímeros. Por exemplo, algumas especificações de floco de rPET transparente pedem:
- PVC abaixo de 10–50 ppm.
- Polímeros estranhos totais abaixo de 80–100 ppm.
- Pureza geral do floco >99.8% em base de massa.
Alcançar estes números de forma fiável requer mais do que uma única máquina “mágica”. Em vez disso, as fábricas bem-sucedidas projetam as suas linhas como uma sequência de etapas complementares:
- Inspeção de fardo e pré-triagem.
- Triagem de garrafas manual e/ou automatizada.
- Remoção de rótulos e redução de tamanho.
- Lavagem a frio e a quente.
- Flutuação e separação por densidade.
- Secagem e etapas finais de limpeza seca / polimento.
A separação eletrostática fica no fim desta cadeia como uma tecnologia de polimento a seco, removendo os últimos vestígios de PVC e outros polímeros de flocos de PET já lavados e secos.
Front-end: manter tanto PVC de fora quanto possível
A primeira linha de defesa contra o PVC é simplesmente não deixá-lo entrar no fluxo de flocos. As estratégias comuns incluem:
- Triagem manual com UV ou auxílios visuais: Operadores experientes conseguem identificar garrafas e rótulos de PVC, e a iluminação UV pode melhorar o contraste entre PET e PVC.
- Separadores de garrafas baseados em NIR: Os classificadores óticos de infravermelho próximo classificam garrafas por tipo de polímero e ejetam PVC, PETG e outros materiais indesejados antes da trituração.
- Etapas mecânicas e de remoção de rótulos: Sistemas de des-rotulagem e as etapas de pré-lavagem removem mangas e rótulos, reduzindo a carga de PVC a jusante.
Estas tecnologias são altamente eficazes em garrafas inteiras e peças grandes, e podem reduzir drasticamente a quantidade de PVC que chega às secções de moagem e lavagem. No entanto, não são perfeitas e não abordam totalmente os fragmentos pequenos e os flocos mistos.
Lavagem, flutuação-afundamento e o que podem (e não podem) fazer
A maioria das linhas de garrafas PET depende de uma combinação de lavagem a quente, lavagem por fricção e separação por flutuação-afundamento para remover colas, papel, orgânicos e contaminantes de baixa densidade. Num processo típico:
- Os moinhos húmidos reduzem as garrafas a flocos.
- As lavadoras por fricção e os tanques de lavagem a quente limpam rótulos, terra e adesivos.
- Tanques de flutuação-afundamento separe poliolefinas (PP/HDPE) de PET com base na densidade.
Estas etapas são excelentes na redução da contaminação geral e na separação do PET das tampas e rótulos. Mas as diferenças de densidade entre o PET e o PVC são relativamente pequenas, e muitos sistemas baseados em densidade não estão otimizados especificamente para a remoção de PVC. É por isso que mesmo linhas de lavagem bem projetadas podem ainda entregar flocos de PET com níveis de PVC acima de 100–200 ppm se não for usada nenhuma etapa adicional de polimento.
O que cada etapa pode remover realisticamente (referência rápida)
| Etapa. | Melhor na remoção | Limites para controlo de PVC |
|---|---|---|
| Triagem front-end (manual / ótica) | Recipientes de PVC inteiros, itens óbvios fora de especificação | Pequenos fragmentos e flocos mistos podem escapar |
| Des-rotulagem / remoção de manga | Mangas, rótulos, selos antes de se tornarem fragmentos | Menos eficaz uma vez que o material é triturado em peças pequenas |
| Lavagem a quente + lavagem por fricção | Cola, terra, orgânicos; melhora a limpeza geral | A limpeza não é igual à separação de polímeros; o PVC pode permanecer |
| Flutuação-afundamento | Separação PP/HDPE vs PET (tampas/rótulos) | A separação por densidade PET vs PVC não é consistentemente nítida |
| Polimento a seco (frequentemente eletrostático) | Traço de PVC e outros polímeros em flocos secos | Requer controlo apertado de humidade e tamanho de partícula |
Por que a separação eletrostática a seco é necessária como etapa de polimento
Para empurrar os níveis de PVC abaixo de 50 ppm, muitos recicladores adicionam um separação eletrostática a seco etapa após secagem. Os separadores eletrostáticos exploram diferenças nas propriedades elétricas entre PET e PVC:
Para uma visão geral prática de equipamento, veja: Separador Eletrostático de Plástico
- Os flocos são expostos a um mecanismo de carregamento (carregamento corona ou triboelétrico), que induz diferentes polaridades em diferentes polímeros.
- Os flocos carregados passam por um campo elétrico entre elétrodos ou um tambor carregado.
- Com base na sua carga e condutividade, PET e PVC seguem trajetórias diferentes e são recolhidos como frações separadas.
Estudos de caso e fornecedores de equipamento relatam que, quando devidamente integrada, a separação eletrostática pode reduzir a contaminação por PVC de cerca de 1 000 ppm para valores abaixo de 50 ppm em flocos de PET, removendo também outros contaminantes poliméricos. Isto torna a tecnologia particularmente atrativa como etapa final de refinação antes do controlo de qualidade e embalagem.
Condições de processo que influenciam o desempenho eletrostático
Para alcançar separação fiável e ficar abaixo de 50 ppm, vários parâmetros de processo precisam de ser controlados:
- Teor de humidade: Os separadores eletrostáticos geralmente requerem alimentação seca, frequentemente com humidade residual abaixo de cerca de 0,5–0,8%, para evitar que as cargas se dissipem.
- Tamanho e forma de partícula: O tamanho do floco deve estar dentro de uma gama definida (por exemplo abaixo de 10–12 mm), com finos limitados, para manter trajetórias estáveis no campo elétrico.
- Composição da mistura: A composição da alimentação deve ser relativamente estável, ou a máquina deve ser ajustada para diferentes razões PVC/PET para manter as frações intermédias e de rejeito sob controlo.
- Tensão, configuração de elétrodos e configurações do divisor: Otimizar estes parâmetros é crítico para equilibrar a eficiência de remoção de PVC com o rendimento de PET e minimizar perdas.
Na prática, muitas fábricas implementam uma estratégia de dois estágios: uma primeira passagem eletrostática para separar um produto alto-PET e um rejeito alto-PVC, seguida de uma segunda passagem no material intermédio para reduzir ainda mais o PVC e recuperar PET.
Papel de linhas integradas de lavagem de garrafas PET
Fornecedores de sistemas ponta-a-ponta mostram que combinar uma linha de lavagem de garrafas PET bem projetada com uma etapa final de polimento eletrostático pode entregar purezas de floco acima de 99,8%, com níveis muito baixos de PVC. Os elementos típicos de design incluem:
- Abertura de fardo, remoção de metal e pré-triagem.
- Triagem automatizada de garrafas (NIR) mais controlo manual de qualidade.
- Remoção de rótulos de alta eficiência, lavagem a quente e limpeza por fricção.
- Flutuação-afundamento multi-estágio e separação por densidade para poliolefinas.
- Secagem de baixo resíduo para alcançar o nível de humidade exigido para separação eletrostática.
- Um ou mais separadores eletrostáticos para PET/PVC e outros plásticos mistos.
Quando estas etapas são devidamente projetadas e afinadas, o resultado é uma saída estável de flocos de PET limpos prontos para aplicações alimentares ou de alto desempenho, com PVC bem abaixo do limiar de 50 ppm.
Monitorização, testes e melhoria contínua
Atingir uma meta de PVC uma vez não basta – os recicladores precisam demonstrar desempenho consistente ao longo do tempo. Isto geralmente envolve:
- Testes laboratoriais regulares de conteúdo de PVC, frequentemente usando testes de forno ou métodos analíticos especializados, contra limites definidos de ppm.
- Monitorização de processo em variáveis-chave como qualidade de fardo, taxas de rejeição de triagem, desempenho de lavagem e definições de separador eletrostático.
- Auditorias periódicas da linha para identificar novas fontes de contaminação ou deriva no desempenho.
As fábricas que formalizam isto num sistema de gestão da qualidade estão melhor posicionadas para atender aos requisitos dos proprietários de marcas e garantir contratos de longo prazo para rPET de alto valor.
Aceitação & QA: como provar que pode manter < 50 ppm
Para tornar “PVC < 50 ppm” defensável para compradores, defina o seu plano de aceitação e cumpra-o:
- Plano de amostragem: especifique onde e com que frequência as amostras são colhidas (ex.: após secagem / após polimento / antes da embalagem).
- Tendência, não instantâneos: acompanhe os resultados ao longo do tempo e ligue excursões a fardos de entrada, tipos de manga, deriva de humidade ou definições do separador.
- KPIs de Processo para registar: qualidade de fardo de entrada, taxas de rejeição de triagem ótica, humidade do secador, distribuição de tamanho de floco (finos), definições de tensão eletrostática/divisor e perdas de rendimento de PET.
- Regras de escalação: o que acontece quando vê um pico (reter lote, reprocessar intermédios, ajustar definições, auditar fonte do fardo).
Mapa de Controlo Multi-Barreira (Garrafa ao Floco Acabado)
Use mais de uma barreira de PVC. Cada etapa apanha uma forma diferente de contaminação; nenhuma máquina sozinha é um plano completo.
| Ponto de processo | Risco de PVC | Controlo para avaliar | O que verificar |
|---|---|---|---|
| Abertura de fardo & pré-triagem | Recipientes de PVC inteiros, mangas óbvias | Triagem manual ou por sensor de garrafas | Apresentação de alimentação & precisão de rejeição |
| Remoção de rótulo | Mangas retráteis e rótulos de PVC | Removedor mecânico de rótulos + separação pneumática | Remoção de manga em vários tamanhos de garrafa |
| Antes de moer | Garrafas, selos, rótulos perdidos | Passo de triagem QC | Verificações de rejeição por turno |
| Após lavagem/secagem | Flocos de PVC misturados com PET | Separador de flocos + identificação de laboratório | Método de amostragem & limite de deteção |
| Produto acabado | Contaminação residual | Teste de libertação vs espec. do comprador | Rastreabilidade de lote & procedimento de retenção |
Amostragem de Floco & Verificações Laboratoriais (Antes da Liberação)
| Verifique | Pergunta para o fornecedor ou laboratório |
|---|---|
| Recolha de amostra | Como os incrementos são retirados ao longo do tempo, sacos ou silos? |
| Preparação de amostra | A amostra está seca, controlada em tamanho e representativa? |
| Método de identificação | Que método identifica PVC (ex.: práticas relacionadas com ASTM D5991) e o que pode interferir? |
| Capacidade de deteção | O método pode julgar fiavelmente o limite do comprador (ex.: ≤50 ppm)? |
| Decisão de liberação | Quem detém, retesta, retrabalha ou rejeita um lote fora de especificação? |
O Que Incluir num RFQ de Linha PET (Controlo de PVC)
- Composição de fardo de entrada e formatos conhecidos de PVC no seu mercado
- Especificação de floco acabado alvo e aplicação final (garrafa para garrafa, fibra, chapa)
- Débito exigido de garrafa e floco
- Amostra de teste de remoção de rótulos e método de aceitação (inclua formatos de manga dura)
- Apresentação de alimentação do triador por sensor, largura de correia/profundidade de camada e protocolo de teste de rejeito
- Plano de amostragem, método laboratorial e rastreabilidade de lote
- Espaço para estações QC e manuseamento de material rejeitado
- Teste de comissionamento em local matéria-prima — não apenas garrafas de demonstração limpas
Juntando tudo
Controlar o PVC em linhas de reciclagem de garrafas PET abaixo de 50 ppm é alcançável, mas requer uma visão a nível de sistema:
- Mantenha o máximo de PVC fora da linha possível através de controlo de fardos e triagem inicial.
- Use lavagem robusta e separação por densidade para remover contaminantes a granel.
- Adicione separação eletrostática a seco como etapa final de polimento para capturar o último PVC e polímeros estranhos.
- Apoie tudo com testes e controlo de processo para provar que cumpre consistentemente a especificação.
Ao combinar estas estratégias, os recicladores de PET podem produzir flocos de maior qualidade, aceder a mercados finais mais exigentes e melhorar a economia geral das suas operações.
Perguntas frequentes
Por que até uma pequena quantidade de PVC é um problema tão grande na reciclagem de garrafas PET?
O PVC funde a uma temperatura muito mais baixa que o PET, então durante o reprocessamento ele se degrada e libera ácido clorídrico. Isso corrói equipamentos e amarela o rPET.
De onde vem o limite de «menos de 50 ppm»?
Vem das especificações de compradores de rPET de alto padrão, especialmente os que fazem bottle-to-bottle ou péletes para contato com alimentos.
Os separadores NIR não conseguem remover todo o PVC logo no início?
O NIR é excelente para ejetar garrafas inteiras de PVC e pedaços grandes, e deve ser sempre a primeira barreira. O problema é que ele não pega fragmentos pequenos.
Quanto PVC um tanque de separação por flotação consegue realmente remover?
A separação por densidade (sink-float) é muito eficaz em pedaços de garrafa de PVC, que afundam enquanto os flocos de PET flutuam — taxas de remoção acima de 95%.
O que a lavagem a quente faz pelo controle do PVC?
A lavagem a quente com soda cáustica remove cola, orgânicos e sujeira superficial, e solta rótulos para que a separação a jusante funcione melhor.
Como deve ser projetada uma linha de reciclagem para manter o PVC abaixo de 50 ppm de forma confiável?
Projete em camadas: triagem NIR na frente para garrafas inteiras, tanques sink-float para separação por densidade, depois separação eletrostática a seco.
Como testar o PVC e comprovar a conformidade de grau alimentar?
Para controle de rotina, fluorescência de raios X (XRF) ou teste de teor de cloro no floco acabado dá uma leitura rápida em ppm.
