


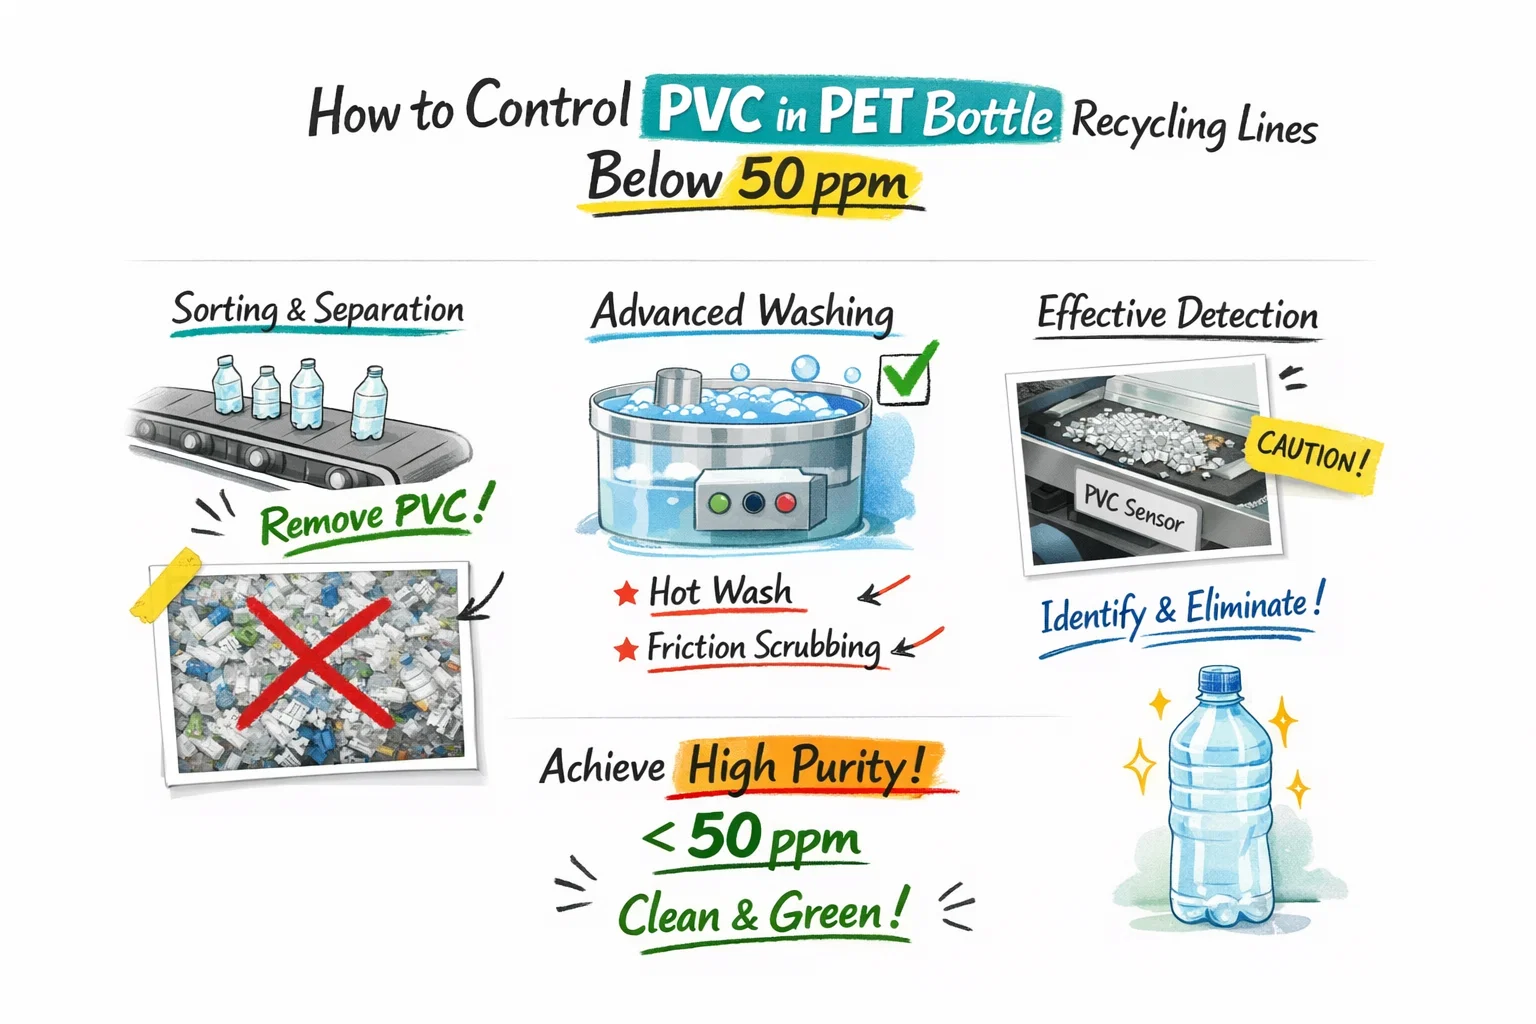
Kontrola zanieczyszczenia PVC to jedno z najtrudniejszych wyzwań w recyklingu butelek PET, zwłaszcza przy zastosowaniach premium i rPET spożywczym. Nawet przy stężeniach około 50 ppm PVC może pogorszyć jakość PET, powodując kruchość, żółknięcie i niepożądane produkty uboczne podczas ekstruzji. Dla recyklerów PET utrzymywanie PVC na jak najniższym poziomie to nie tylko wymóg techniczny — bezpośrednio wpływa na cenę sprzedaży, akceptację klientów i długoterminową rentowność.
W tym artykule przyglądamy się, skąd pochodzi PVC w typowej linii butelek PET, jak wygląda „dobry” poziom w kategoriach ppm oraz jak połączenie sortowania wstępnego, mycia i suchej separacji elektrostatycznej może pomóc niezawodnie utrzymać poziom poniżej 50 ppm.
TL;DR (dla kierowników zakładów & kupujących)
- PVC może powodować poważną degradację PET nawet wokół 50 ppm.
- Najskuteczniejsza strategia to zapobiegaj PVC przed mieleniem, następnie użyj mycie + flotacyjno-tonąca do czyszczenia masowego, i suchy etap polerowania (często elektrostatyczne) do usuwania śladowego PVC.
- Udowodnij wydajność z rutynowe testowanie + monitorowanie trendów, nie jednorazowymi próbkami.
Dlaczego 50 ppm PVC ma tak duże znaczenie
Wiele źródeł branżowych wskazuje, że zanieczyszczenie PVC na poziomie 50 ppm lub nawet poniżej może już wywoływać problemy jakościowe w płatkach PET przy ich ponownym topieniu. PVC ulega degradacji i uwalnia związki zawierające chlor w temperaturach przetwarzania PET, co może:
- Sprzyjają rozerwaniu łańcuchów i kruchości żywicy PET.
- Powodują żółknięcie lub odbarwienia peletu i wyrobów końcowych.
- Korodują urządzenia procesowe i komplikują oczyszczanie gazów odlotowych.
W zastosowaniach premium, takich jak rPET do kontaktu z żywnością, recykling bottle-to-bottle czy włókna poliestrowe premium, odbiorcy często wymagają poziomów PVC poniżej 50 ppm — a w niektórych przypadkach poniżej 30 ppm — jako części specyfikacji. Oznacza to, że recyklerzy PET potrzebują procesu, który konsekwentnie dostarcza taką jakość, nie tylko w próbkach laboratoryjnych, ale w pełnoskalowej pracy 24/7.
Typowe źródła PVC w strumieniach butelek PET
W linii recyklingu butelek PET PVC może dostać się do systemu z kilku źródeł:
- Całe butelki i pojemniki z PVC, które prześlizgują się przez sortowanie wstępne.
- Rękawy termokurczliwe, etykiety i plomby zabezpieczające wykonane z PVC lub PETG.
- Wkładki nakrętek, elementy wielowarstwowe i resztkowe folie w mieszance bel.
Nawet gdy PVC stanowi jedynie niewielką część przychodzących bel, jego wpływ na końcową jakość płatków jest nieproporcjonalny. Poziom zanieczyszczenia 50 ppm odpowiada zaledwie około 0.05 kg PVC na 1,000 kg płatków PET — znikomej ilości masowo, lecz wystarczającej, by zagrozić zastosowaniom o wysokich wymaganiach.
Jak „poniżej 50 ppm” wygląda w praktyce
Karty techniczne i specyfikacje kupujących dla wysokiej jakości płatków rPET często podają maksymalne limity PVC w zakresie 10–50 ppm, połączone z ciasnymi limitami na inne polimery. Na przykład niektóre specyfikacje przezroczystych płatków rPET wymagają:
- PVC poniżej 10–50 ppm.
- Całkowita zawartość obcych polimerów poniżej 80–100 ppm.
- Ogólna czystość płatków >99,8% w przeliczeniu na masę.
Osiąganie tych liczb niezawodnie wymaga więcej niż jednej pojedynczej „magicznej” maszyny. Zamiast tego udane zakłady projektują swoje linie jako sekwencję komplementarnych etapów:
- Inspekcja beli i pre-sortowanie.
- Manualne i/lub zautomatyzowane sortowanie butelek.
- Usuwanie etykiet i redukcja rozmiaru.
- Mycie zimne i gorące.
- Flotacja i separacja gęstościowa.
- Suszenie i finalne suche czyszczenie / etapy polerujące.
Separacja elektrostatyczna siedzi na samym końcu tego łańcucha jako sucha technologia polerująca, usuwając ostatnie ślady PVC i innych polimerów z już umytych, wysuszonych płatków PET.
Front-end: trzymanie jak najwięcej PVC na zewnątrz, jak to możliwe
Pierwsza linia obrony przed PVC to po prostu nie wpuszczać go do strumienia płatków. Powszechne strategie obejmują:
- Manualne sortowanie z UV lub pomocami wizualnymi: Doświadczeni operatorzy mogą identyfikować butelki i etykiety PVC, a oświetlenie UV może wzmacniać kontrast między PET a PVC.
- Sortery butelek oparte na NIR: Optyczne sortery bliskiej podczerwieni klasyfikują butelki po typie polimeru i wyrzucają PVC, PETG i inne niepożądane materiały przed rozdrabnianiem.
- Mechaniczne i usuwania etykiet kroki: Systemy odetykietowywania i etapy wstępnego mycia usuwają rękawy i etykiety, redukując downstream obciążenie PVC.
Technologie te są wysoce efektywne na całych butelkach i dużych kawałkach i mogą dramatycznie zredukować ilość PVC docierającego do sekcji mielenia i mycia. Nie są jednak doskonałe i nie rozwiązują w pełni drobnych fragmentów ani mieszanych płatków.
Mycie, flotacja-tonięcie oraz co mogą (a czego nie mogą)
Większość linii butelek PET polega na kombinacji mycia na gorąco, mycia ciernego i separacji flotacyjno-tonącej, aby usuwać kleje, papier, organiki i niskogęstościowe zanieczyszczenia. W typowym procesie:
- Mokre kruszarki redukują butelki w płatki.
- Myjki cierne i zbiorniki gorącego mycia czyszczą etykiety, brud i adhezywy.
- Float-sink tanks separuj poliolefiny (PP/HDPE) od PET na podstawie gęstości.
Te etapy doskonale redukują ogólne zanieczyszczenie i oddzielają PET od nakrętek i etykiet. Różnice gęstości między PET a PVC są jednak stosunkowo niewielkie, a wiele systemów opartych na gęstości nie jest zoptymalizowanych specjalnie pod usuwanie PVC. Dlatego nawet dobrze zaprojektowane linie myjące mogą wciąż dawać płatki PET z poziomem PVC powyżej 100–200 ppm, jeśli nie zastosuje się dodatkowego etapu doczyszczania.
Co każdy etap może realnie usunąć (szybka ściągawka)
| Krok | Najlepszy w usuwaniu | Limity kontroli PVC |
|---|---|---|
| Sortowanie front-endowe (manualne / optyczne) | Całe kontenery PVC, oczywiste pozycje off-spec | Małe fragmenty i zmieszane płatki mogą prześlizgiwać się |
| Usuwanie etykiet / rękawów | Rękawy, etykiety, uszczelnienia, zanim staną się fragmentami | Mniej efektywne, gdy materiał jest rozdrobniony w małe kawałki |
| Gorące mycie + mycie cierne | Klej, brud, organika; poprawia ogólną czystość | Czyszczenie nie równa się separacji polimerów; PVC może pozostać |
| Float-sink | Separacja PP/HDPE vs PET (nakrętki/etykiety) | Separacja gęstościowa PET vs PVC nie jest konsekwentnie ostra |
| Suche polerowanie (często elektrostatyczne) | Śladowe PVC i inne polimery w suchych płatkach | Wymaga ciasnej kontroli wilgoci i rozmiaru cząstki |
Dlaczego suche separowanie elektrostatyczne jest potrzebne jako krok polerujący
Aby pchnąć poziomy PVC poniżej 50 ppm, wielu recyklerów dodaje sucha separacja elektrostatyczna etap po suszeniu. Separatory elektrostatyczne wykorzystują różnice we właściwościach elektrycznych między PET a PVC:
Do praktycznego przeglądu sprzętu, zobacz: Elektrostatyczny separator tworzyw sztucznych
- Płatki są eksponowane na mechanizm ładowania (ładowanie koronowe lub tryboelektryczne), które indukuje różne biegunowości na różnych polimerach.
- Naładowane płatki przechodzą przez pole elektryczne między elektrodami lub naładowanym bębnem.
- Na podstawie ich ładunku i przewodności PET i PVC podążają różnymi trajektoriami i są zbierane jako oddzielne frakcje.
Studia przypadków i dostawcy urządzeń raportują, że przy prawidłowej integracji separacja elektrostatyczna może obniżyć zanieczyszczenie PVC z około 1000 ppm do wartości poniżej 50 ppm w płatkach PET, usuwając przy tym inne zanieczyszczenia polimerowe. Czyni to tę technologię szczególnie atrakcyjną jako ostatni etap rafinacji przed kontrolą jakości i pakowaniem.
Warunki procesu, które wpływają na elektrostatyczną wydajność
Aby osiągnąć niezawodną separację i pozostać poniżej 50 ppm, kilka parametrów procesu musi być kontrolowanych:
- Zawartość wilgoci: Separatory elektrostatyczne generalnie wymagają suchego podawania, często o wilgotności resztkowej poniżej ok. 0,5–0,8%, aby zapobiec rozpraszaniu ładunków.
- Rozmiar i kształt cząstek: Rozmiar płatków powinien być w zdefiniowanym zakresie (na przykład poniżej 10–12 mm), z ograniczonymi miałami, aby utrzymać stabilne trajektorie w polu elektrycznym.
- Skład mieszanki: Skład surowca powinien być relatywnie stabilny, albo maszyna powinna być dostosowana do różnych stosunków PVC/PET, aby utrzymać frakcje pośrednie i odrzutowe pod kontrolą.
- Napięcie, konfiguracja elektrod i ustawienia rozdzielacza: Optymalizacja tych parametrów jest krytyczna, aby balansować efektywność usuwania PVC z uzyskiem PET i minimalizować straty.
W praktyce wiele zakładów wdraża strategię dwustopniową: pierwsze przejście elektrostatyczne oddzielające produkt bogaty w PET i odrzut bogaty w PVC, po którym następuje drugie przejście frakcji pośredniej w celu dalszej redukcji PVC i odzysku PET.
Rola zintegrowanych linii myjących butelek PET
Dostawcy systemów end-to-end pokazują, że połączenie dobrze zaprojektowanej linii myjącej do butelek PET z finalnym elektrostatycznym etapem polerującym może dawać czystości płatków powyżej 99,8% przy bardzo niskich poziomach PVC. Typowe elementy projektu obejmują:
- Otwieranie bel, usuwanie metalu i wstępne sortowanie.
- Automatyczne sortowanie butelek (NIR) plus ręczna kontrola jakości.
- Wysokoefektywne usuwanie etykiet, gorące mycie i czyszczenie cierne.
- Wieloetapowa flotacja-tonięcie i separacja gęstościowa do poliolefin.
- Suszenie niskoresztkowe, aby osiągnąć wymagany poziom wilgoci do separacji elektrostatycznej.
- Jeden lub więcej separatorów elektrostatycznych do PET/PVC i innych zmieszanych tworzyw.
Gdy te etapy są właściwie zaprojektowane i dostrojone, wynikiem jest stabilny produkt czystych płatków PET gotowych do zastosowań spożywczych lub wysokowydajnych, z PVC znacznie poniżej progu 50 ppm.
Monitorowanie, testowanie i ciągła poprawa
Osiągnięcie celu PVC raz nie wystarczy – recyklerzy muszą demonstrować spójną wydajność w czasie. To zazwyczaj obejmuje:
- Regularne laboratoryjne testowanie zawartości PVC, często używając testów piecowych lub wyspecjalizowanych metod analitycznych, względem zdefiniowanych limitów ppm.
- Monitoring procesu na kluczowych zmiennych, jak jakość bel, współczynniki odrzutu sortowania, wydajność mycia i ustawienia separatora elektrostatycznego.
- Okresowe audyty linii, aby identyfikować nowe źródła zanieczyszczeń lub dryf w wydajności.
Zakłady, które formalizują to w system zarządzania jakością, są lepiej pozycjonowane, aby spełniać wymagania właścicieli marek i zabezpieczać długoterminowe kontrakty na wysokowartościowy rPET.
Odbiór & QA: jak udowodnić, że utrzymujesz < 50 ppm
Aby uczynić „PVC < 50 ppm” obronnym dla kupców, zdefiniuj swój plan akceptacji i trzymaj się go:
- Plan pobierania próbek: określ, gdzie i jak często próbki są pobierane (np. po suszeniu / po polerowaniu / przed pakowaniem).
- Trend, nie migawki: śledź wyniki w czasie i wiąż odchylenia z wejściowymi belami, typami rękawów, dryfem wilgoci lub ustawieniami separatora.
- KPI procesu do logowania: jakość bel wejściowych, wskaźniki odrzutów sortowania optycznego, wilgotność suszarki, rozkład wielkości płatków (miały), ustawienia napięcia elektrostatycznego/rozdzielacza i straty uzysku PET.
- Zasady eskalacji: co się dzieje, gdy widzisz skok (wstrzymaj partię, przetwórz półprodukty, dostosuj ustawienia, zaudytuj źródło beli).
Mapa kontroli wielobarierowej (butelka → gotowy płatek)
Użyj więcej niż jednej bariery PVC. Każdy etap wyłapuje inną formę zanieczyszczeń; żadna pojedyncza maszyna nie jest kompletnym planem.
| Punkt procesu | Ryzyko PVC | Kontrola do oceny | Co zweryfikować |
|---|---|---|---|
| Bale opening & presort | Całe pojemniki PVC, oczywiste rękawy | Manualne lub czujnikowe sortowanie butelek | Prezentacja wsadu & dokładność odrzutu |
| Usuwanie etykiet | Etykiety i koszulki termokurczliwe PVC | Mechaniczny usuwacz etykiet + separacja powietrzna | Usuwanie rękawa przez rozmiary butelek |
| Przed mieleniem | Przegapione butelki, uszczelki, etykiety | Przebieg sortowania QC | Kontrole odrzutów na zmianę |
| Po myciu/suszeniu | Płatki PVC zmieszane z PET | Sortownik płatków + identyfikacja lab | Metoda pobierania próbek & granica wykrywalności |
| Gotowy produkt | Zanieczyszczenie resztkowe | Test wydania vs specyfikacja kupującego | Identyfikowalność partii & procedura wstrzymania |
Pobieranie próbek płatków & kontrole laboratoryjne (przed zwolnieniem)
| Sprawdź | Pytanie do dostawcy lub laboratorium |
|---|---|
| Pobieranie próbek | Jak są pobierane przyrosty w czasie, workach lub silosach? |
| Przygotowanie próbki | Czy próbka jest sucha, kontrolowana rozmiarowo i reprezentatywna? |
| Metoda identyfikacji | Jaka metoda identyfikuje PVC (np. praktyki związane z ASTM D5991) i co może interferować? |
| Zdolność detekcji | Czy metoda może niezawodnie ocenić limit kupca (np. ≤50 ppm)? |
| Decyzja o zwolnieniu | Kto trzyma, retestuje, przerabia lub odrzuca lot out-of-spec? |
Co uwzględnić w zapytaniu ofertowym na linię PET (kontrola PVC)
- Skład beli wejściowej i znane formaty PVC na Twoim rynku
- Docelowa specyfikacja gotowego płatka i aplikacja końcowa (bottle-to-bottle, włókno, arkusz)
- Wymagana wydajność butelek i płatka
- Próbka testowa usuwania etykiet i metoda akceptacji (włącz twarde formaty rękawów)
- Prezentacja podawania sortera czujnikowego, szerokość taśmy/głębokość warstwy i protokół testu odrzutu
- Plan próbkowania, metoda laboratoryjna i identyfikowalność lotu
- Przestrzeń do stacji QC i obsługi odrzuconego materiału
- Test uruchomieniowy na lokalny surowiec — nie tylko czyste butelki demonstracyjne
Składanie wszystkiego w całość
Kontrolowanie PVC w liniach recyklingu butelek PET poniżej 50 ppm jest osiągalne, ale wymaga systemowego spojrzenia:
- Trzymaj jak najwięcej PVC poza linią przez kontrolę bel i sortowanie front-end.
- Użyj solidnego mycia i separacji gęstościowej, aby usuwać bulk zanieczyszczenia.
- Dodaj suchą separację elektrostatyczną jako finalny etap polerowania, aby wychwycić ostatnie PVC i obce polimery.
- Poprzyj wszystko testowaniem i kontrolą procesu, aby udowodnić, że konsekwentnie spełniasz specyfikację.
Łącząc te strategie, recyklerzy PET mogą produkować wyższej jakości płatki, uzyskiwać dostęp do bardziej wymagających rynków końcowych i poprawiać ogólną ekonomikę swoich operacji.
Często zadawane pytania
Dlaczego nawet niewielka ilość PVC stanowi tak duży problem w recyklingu butelek PET?
PVC topi się w znacznie niższej temperaturze niż PET, więc podczas przetwórstwa ulega rozkładowi i uwalnia kwas solny. Kwas ten degraduje otaczający PET, powodując żółknięcie, czarne plamki i utratę wytrzymałości odzyskanego płatka. Pojedyncza butelka PVC ukryta wśród tysięcy butelek PET potrafi zepsuć całą partię, dlatego odbiorcy traktują PVC jako zanieczyszczenie numer jeden.
Skąd wziął się limit «poniżej 50 ppm»?
Wynika to ze specyfikacji wymagających odbiorców rPET, zwłaszcza tych produkujących granulat bottle-to-bottle lub do kontaktu z żywnością. Przy 50 ppm (0,005%) poziom PVC jest na tyle niski, że degradacja kwasowa pozostaje niewidoczna w gotowym produkcie. Niektóre marki stawiają jeszcze ostrzejsze limity wewnętrzne, ale 50 ppm to powszechnie przyjęty próg handlowy dla płatka premium.
Czy sortowniki NIR nie mogą po prostu usunąć całego PVC na wejściu?
NIR świetnie wyrzuca całe butelki PVC i duże kawałki i zawsze powinien być pierwszą barierą. Problemem są drobne fragmenty PVC — etykiety, rękawy termokurczliwe i odłamki — które przeciskają się przez sortowanie optyczne lub trafiają za sorterem. Dlatego NIR to krok pierwszy, a nie całe rozwiązanie: dalej potrzebna jest separacja gęstościowa i elektrostatyczna.
Ile PVC może realnie usunąć zbiornik flotacyjny?
Separacja flotacyjno-tonąca jest bardzo skuteczna wobec kawałków butelek PVC, które toną, podczas gdy płatki PET pływają — stopień usunięcia powyżej 95% jest realny dla tej frakcji. Gorzej radzi sobie z etykietami PVC i cienkimi foliami, których gęstość leży blisko gęstości medium flotacyjnego, oraz z bardzo drobnymi cząstkami. Traktuj separację flotacyjno-tonącą jako mocny etap usuwania masowego, a pozostały strumień dopoleruj elektrostatycznie.
Co daje mycie na gorąco w kontroli PVC?
Mycie gorące z kaustykiem usuwa klej, substancje organiczne i zabrudzenia powierzchniowe oraz luzuje etykiety, dzięki czemu dalsza separacja działa lepiej. Nie usuwa samego PVC — PVC przetrwa mycie chemicznie nienaruszone. Jego prawdziwy wkład to oczyszczenie powierzchni płatka, tak aby separatory gęstościowe i elektrostatyczne mogły dokładnie odróżnić polimery.
Jak zaprojektować linię recyklingu, aby niezawodnie utrzymać PVC poniżej 50 ppm?
Projektuj warstwowo: sortowanie NIR z przodu dla całych butelek, wanny flotacyjno-tonące do masowej separacji gęstościowej, a potem sucha separacja elektrostatyczna jako etap polerujący dla drobnych frakcji. Utrzymuj nadawę do jednostki elektrostatycznej suchą i stabilną — wilgoć i miał to dwie rzeczy, które niszczą jej skuteczność. I umieść punkty kontrolne po każdym etapie, aby widzieć dokładnie, gdzie zaczyna się odchyłka, zamiast zgadywać.
Jak badać PVC i udowodnić zgodność z wymogami dla kontaktu z żywnością?
Do rutynowej kontroli fluorescencja rentgenowska (XRF) lub badanie zawartości chloru w gotowym płatku daje szybki odczyt w ppm. Przy rPET do kontaktu z żywnością odbiorcy zwykle wymagają analizy w niezależnym laboratorium plus dokumentacji całego procesu — testów wyzwań lub dossier w stylu EFSA/FDA, zależnie od rynku. Przechowuj zapisy partii z liniowych punktów kontrolnych; audytorzy chcą zobaczyć ślad danych, nie tylko finalny certyfikat.
